
Un muñón de cojinete en un eje de acero inoxidable 316L requiere una tolerancia de diámetro de ±0,010 mm con acabado superficial Ra 0,4 µm y concentricidad dentro de 0,015 mm respecto a la superficie de sellado adyacente. El fresado puede aproximar esto — una barra de mandrinar interpolando una trayectoria circular — pero requiere múltiples pasadas, compensación cuidadosa del radio, y aún así produce un patrón de acabado superficial que no coincide con la marca helicoidal continua que genera un torno. En un torno CNC, este muñón se termina en una sola pasada a 150 m/min de velocidad superficial con una plaquita recubierta de TiAlN, cumpliendo las tres especificaciones simultáneamente. Realizamos este tipo de comparación de tolerancias entre torneado y fresado regularmente. Para características rotativas — diámetros, agujeros, roscas, superficies concéntricas — el torno produce una precisión que el fresado puede aproximar pero rara vez iguala al mismo costo y tiempo de ciclo.
Un torno es una máquina herramienta que hace girar la pieza de trabajo contra una herramienta de corte estacionaria para generar geometría cilíndrica, cónica y contorneada. Esta guía cubre cómo funciona un torno, qué aporta cada componente a la precisión, las operaciones que realiza, los tipos de torno desde manuales hasta centros de torneado CNC, y cómo seleccionar la máquina adecuada para decisiones reales de fabricación.
Cómo funciona un torno
Movimiento principal: La pieza de trabajo gira alrededor de su eje. Movimiento secundario: La herramienta de corte avanza linealmente en Z (axial) y X (radial). Esta cinemática genera naturalmente geometría axisimétrica — precisa porque deriva del propio eje del husillo, no de trayectorias de herramienta que aproximan un círculo.
Paso a paso
Rotación de la pieza de trabajo. El husillo impulsa la pieza de trabajo a una velocidad definida (RPM o velocidad superficial). Los tornos CNC utilizan modo de velocidad superficial constante (CSS) — manteniendo automáticamente los m/min objetivo a medida que la herramienta cruza diámetros variables.
Avance de la herramienta. El avance axial (Z) produce diámetros cilíndricos y conos. El avance radial (X) produce operaciones de refrentado. La interpolación combinada X/Z produce perfiles complejos y radios.
Formación de viruta. La velocidad, el avance y la profundidad de corte juntos gobiernan la forma de la viruta, la carga térmica y el acabado superficial — el clásico triángulo de corte que define la ventana operativa para cualquier combinación material-herramienta.
Por qué los tornos producen características cilíndricas precisas
El torneado proporciona un contacto de corte continuo en lugar del contacto interrumpido del fresado. Esta estabilidad reduce la vibración, mantiene una carga de viruta consistente y genera naturalmente redondez desde el eje del husillo.
En aluminio 6061-T6, el torneado CNC logra rutinariamente ±0,010–0,015 mm de diámetro y Ra 0,8–1,6 µm en una sola pasada de acabado. En acero inoxidable 316L, tolerancias comparables requieren menor velocidad superficial y mayor presión de refrigerante, pero siguen siendo alcanzables. Según nuestros datos de producción, el torneado mantiene la tolerancia de diámetro 2–3× más ajustada que operaciones de fresado equivalentes en las mismas características con tiempos de ciclo comparables.
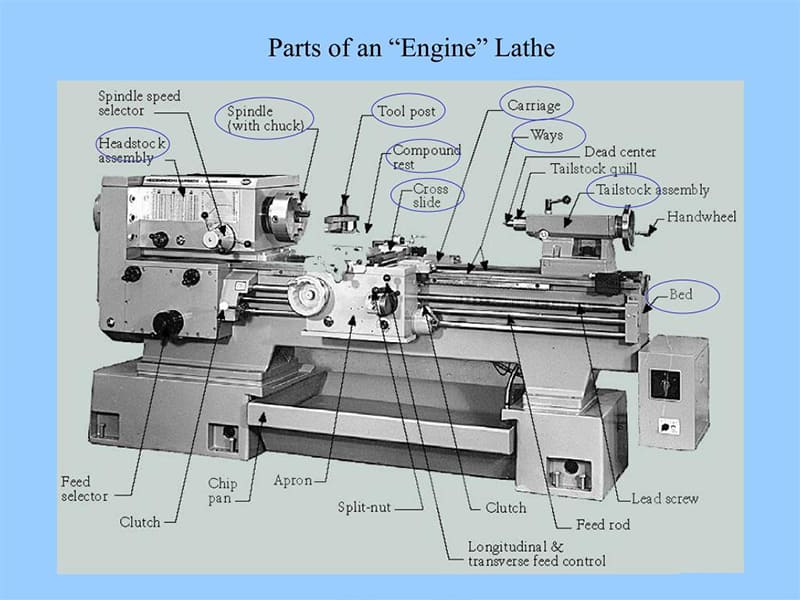
Componentes principales y su contribución a la precisión
Bancada
La base estructural. El hierro fundido proporciona masa para amortiguación de vibraciones y amortiguación inherente del material. Las guías rectificadas de precisión (planas, en V o de caja) proporcionan la trayectoria recta que sigue el carro. Cualquier desgaste, torsión o distorsión térmica de la bancada se propaga directamente en error de conicidad y desviación de rectitud. La geometría de la bancada es el factor de precisión de primer orden.
Cabezal y husillo
Alberga el husillo, los rodamientos y la transmisión. La calidad de los rodamientos del husillo gobierna la excentricidad — afectando directamente la redondez y la concentricidad. Los tornos CNC de calidad producen excentricidad por debajo de 1–2 µm, razón por la cual los muñones de cojinete torneados con CNC mantienen una redondez de 1–3 µm en producción.
Las altas RPM (5,000–6,000) favorecen diámetros pequeños y materiales no ferrosos. El alto par a bajas RPM es adecuado para aceros y diámetros grandes.
Contrapunto
Soporta piezas largas contra la deflexión. Sin soporte del contrapunto, los ejes con relación L/D superior a ~4:1 se deflectan bajo la fuerza de corte, produciendo variación de diámetro en forma de barril. La desalineación entre cabezal y contrapunto de incluso 0,02–0,03 mm produce conicidad medible en piezas más largas.
Carro, carro transversal y portaherramientas
El carro transporta la herramienta en Z; el carro transversal proporciona movimiento en X. El posicionamiento con husillos de bolas servoaccionados CNC proporciona repetibilidad de 2–5 µm — suficiente para trabajo con tolerancias IT6–IT7. La rigidez del torreta es igualmente importante: un portaherramientas flexible amplifica la vibración en marcas de chatter.
Sujeción de la pieza
Mandriles de tres garras para trabajo general. De cuatro garras para corrección de excentricidad. Los porta-pinzas proporcionan la mejor concentricidad — excentricidad típica de 0,005–0,015 mm frente a 0,03–0,10 mm para un mandril de tres garras desgastado. En nuestra experiencia en el taller, especificar sujeción con porta-pinzas para muñones de cojinete de precisión reduce las tasas de rechazo por concentricidad en 40–60% en comparación con mandriles de tres garras.
Operaciones de torneado
| Operación | Geometría producida | Por qué es eficiente en un torno |
|---|---|---|
| Torneado | Cilindros, conos, contornos | Corte continuo; redondez desde el eje del husillo |
| Refrentado | Extremos cuadrados, caras de referencia | El avance radial asegura la perpendicularidad |
| Aburrido | Agujeros de precisión, asientos de cojinete | Coaxial con el husillo; alta alineación |
| Roscado | Roscas de tornillo, pasos de precisión | El avance sincronizado con el husillo asegura el paso |
| Ranurado | Ranuras de sellado, ranuras para anillos de retención | Control preciso de profundidad y ancho |
| Corte de separación | Separación final de longitud | El control axial produce una cara limpia |
| Perforación | Through holes, passages | Perfect axial alignment via tailstock/turret |
Parts dominated by cylindrical features, threaded interfaces, or concentric bores should default to turning. Machining these on a mill is typically less accurate and more expensive.
Types of Lathes
| Escribe | Características | Aplicaciones |
|---|---|---|
| Manual (engine) | Hand-operated feeds | Prototyping, repair, maintenance |
| Toolroom | Higher precision, fine controls | Gauges, tooling, precision one-offs |
| Torno CNC | Computer-controlled axes | Batch production, complex profiles |
| CNC turning center | CNC + turret + live tooling | Multi-operation single setup |
| torno de torreta | Indexing turret, multiple tools | Medium-to-high volume |
| Vertical (VTL) | Vertical spindle | Large rings, flanges, aerospace disks |
Matching Type to Production
Low volume, high flexibility: Manual and toolroom lathes. Rapid parameter changes, direct operator judgment. An experienced operator produces a single precision part faster than setting up a CNC program for the same geometry.
Medium-to-high volume: CNC lathes dominate. Once programmed, identical parts consistently without operator intervention. Design changes through CAD/CAM implementation rather than manual adjustment.
Complex parts: CNC turning centers with live tooling enable milling, drilling, and tapping in the same setup as turning. A shaft with cross-holes, milled flats, and turned diameters completing in a single setup eliminates datum accumulation error from multiple machine transfers.
Large/heavy components: Vertical lathes orient the spindle vertically — gravity seats the workpiece on the chuck face, making large ring and flange handling practical and safe.
Manual vs. CNC Lathe
| Aspecto | Manual | CNC |
|---|---|---|
| Control | Handwheels and levers | G-code / conversational |
| Precisión | En función del operador | Program-controlled |
| Repetibilidad | Limited between parts | Excellent across batches |
| Geometría compleja | Simple profiles | Complex contours, thread cycles |
| Mejor uso | Prototypes, repair, one-offs | Batch production, precision |
Manual lathes aren’t obsolete — they remain valuable for prototype work, rework, and situations where setup time would dominate a CNC cycle. CNC lathes are correct siempre que estén involucrados la repetibilidad, la geometría compleja o la producción documentada. Un programa escrito una vez produce la misma pieza en la pieza número 500 que en la primera.
Aplicaciones de torno CNC
Piezas típicas y expectativas de tolerancia
Ejes y flechas: Muñones de rodamiento en IT6 (±0.008–0.011 mm en 30 mm) con Ra 0.4–0.8 µm. Requiere calentamiento del husillo, medición en proceso y compensación de offset de herramienta — práctica estándar de CNC.
Casquillos y bujes: Diámetro exterior/interior concéntrico en aluminio o bronce. Torno en una sola configuración (taladrar primero, luego el diámetro exterior) elimina la excentricidad entre configuraciones, logrando concentricidad TIR de 0.010–0.020 mm.
Componentes roscados: Corte de roscas de precisión (ACME, trapezoidales, métricas finas) mediante sincronización con codificador de husillo — automático en CNC, laborioso en manual.
Superficies de sellado: Vástagos de cilindros hidráulicos con Ra ≤ 0,4 µm. Alcanzable mediante modo CSS, insertos afilados y profundidad de corte de 0,05–0,10 mm. El 316L requiere 120–180 m/min con insertos recubiertos de TiAlN para un acabado consistente.
Aplicaciones industriales
Automóvil: Ejes de transmisión, vástagos de válvulas, cuerpos de inyectores en grandes volúmenes con requisitos de Cpk que solo la consistencia de CNC cumple. Los bucles de retroalimentación SPC ajustan las compensaciones en tiempo real.
Aeroespacial: Racores de titanio torneados, casquillos de aluminio, piezas en bruto de fijaciones de acero inoxidable con trazabilidad de materiales y programas controlados por revisión. Concentricidad ±0,010–0,015 mm en características compuestas.
Equipamiento industrial: Ejes de bombas hidráulicas, husillos de motores, componentes de cajas de engranajes — redondez y acabado para ajustes de rodamientos durante largas vidas útiles.
Consideraciones de selección
Tamaño de la pieza: El diámetro máximo de volteo, la longitud entre centros y el diámetro del husillo deben acomodar las piezas con holgura de fijación. Operar en los límites geométricos degrada los resultados.
Requisitos de material: Los materiales duros (acero, titanio) necesitan alto par del husillo a RPM moderadas. Los materiales blandos (aluminio, latón) se benefician de la capacidad de alta velocidad.
Nivel de tolerancia: IT6 y más ajustado necesita guías de precisión, rodamientos de husillo de alta precisión y compensación térmica. IT8–IT9 funciona en cualquier torno CNC de calidad. Un error común que vemos: especificar una máquina de alta precisión para trabajo general (costo innecesario) o una máquina general para trabajo de precisión (problema de fiabilidad).
Volumen y automatización: Bajo volumen (1–20 piezas) favorece la programación conversacional de configuración rápida. Medio a alto (100+) justifica alimentadores de barra, recolectores de piezas y carga robótica. En proyectos que hemos entregado, un torno CNC automatizado supera a tres equivalentes operados manualmente en familias de piezas adecuadas.
Costo total de propiedad: El precio de compra es una fracción del costo a 10 años. El tiempo de programación, el consumo de herramientas, el mantenimiento, el tiempo de actividad del husillo y el consumo de energía determinan el costo real por pieza.
Conclusión
Un torno es la máquina fundamental para la fabricación rotacional de precisión. El torneado deriva la geometría del eje del husillo — por eso logra redondez, concentricidad y acabado superficial que otros procesos alternativos se esfuerzan más en igualar. Los tornos CNC de hoy son plataformas de producción integradas conectadas a CAD/CAM, que ejecutan compensación de bucle cerrado y soportan manejo automatizado para producción en volumen.
Cuando la geometría de la pieza está dominada por características rotacionales y tolerancias ajustadas, el torneado es casi siempre el proceso correcto. Seleccionar el tipo de torno y el nivel de capacidad adecuados determina si ese proceso es económico, fiable y escalable. ¿Necesita ayuda con torneado CNC, optimización de tolerancias o mecanizado de precisión de ejes y agujeros? [Contacte a nuestro equipo de ingeniería] para orientación de procesos y soporte de fabricación.
FAQ
¿Cuál es la función principal de un torno?
Rotar una pieza de trabajo mientras una herramienta de corte elimina material en trayectorias controladas — generando diámetros precisos, agujeros, caras planas, roscas y características concéntricas. El proceso más preciso y económico para piezas rotacionales en la mayoría de los contextos de fabricación.
¿Cuál es la diferencia entre un torno y una fresadora?
En un torno, la pieza de trabajo gira y la herramienta avanza linealmente → eficiente para geometría cilíndrica y coaxial. En una fresadora, la herramienta gira y la pieza de trabajo se mueve → eficiente para características prismáticas, ranuras y superficies 3D. La simetría rotacional pertenece al torno; las características planas/perfiladas pertenecen a la fresadora.
¿Qué materiales se pueden mecanizar en un torno?
Acero al carbono, acero aleado, inoxidable (316L), aluminio (6061, 7075), latón, cobre, titanio, plásticos de ingeniería (POM, PEEK, nailon) y compuestos. La elección del material influye en la velocidad, las herramientas y el refrigerante — pero el torneado es compatible con esencialmente todos los materiales mecanizables.
¿Es CNC mejor que un torno manual?
CNC para repetibilidad, geometría compleja, producción documentada y consistencia de lotes. Manual para prototipos, retrabajos y piezas únicas donde domina el tiempo de configuración. En producción, CNC domina. El manual sigue siendo valioso para desarrollo y tareas especiales.
¿Qué piezas son más adecuadas para el mecanizado con torno?
Piezas con características críticas organizadas alrededor de un eje central: ejes, casquillos, fijaciones roscadas, pasadores, vástagos hidráulicos, muñones de rodamientos, superficies de sellado. Cuando la concentricidad, la redondez y el acabado superficial en diámetros definidos gobiernan el diseño, el torneado es casi siempre el proceso más preciso y rentable.


