
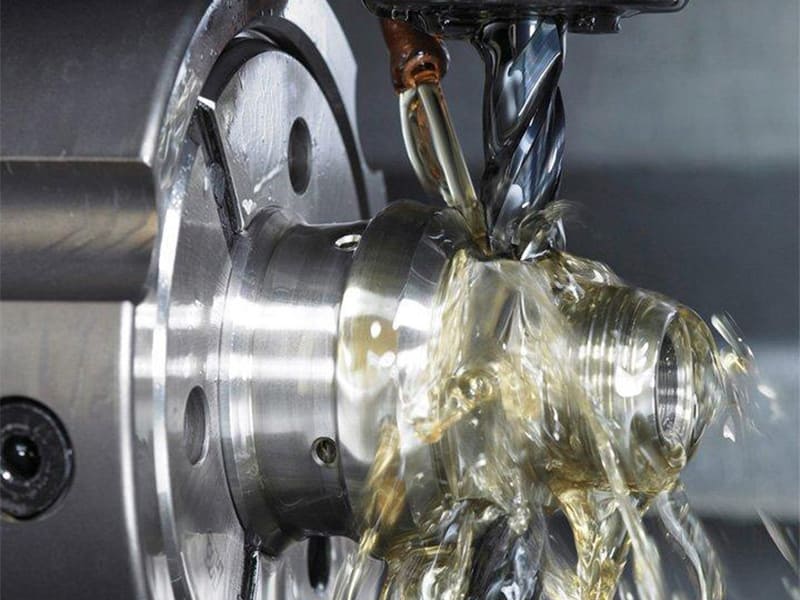
Wenn Sie bei demselben CNC-Auftrag ein Schneidöl gegen ein anderes austauschen, können Sie eine 30–40%-Differenz in der Werkzeugstandzeit, messbare Veränderungen der Oberflächengüte und Maßabweichungen feststellen, die Teile aus der Toleranz bringen. Wir haben erlebt, dass Werkstätten wochenlang Werkzeugverschleißproblemen nachgingen, bevor sie erkannten, dass die Ursache eine abgebaute Kühlmittelkonzentration war – nicht die Wendeschneidplattensorte, nicht die Vorschübe und Schnittgeschwindigkeiten. Was ist Schneidöl wirklich? Es ist nicht nur Kühlwasser. Es ist eine funktionale Prozessvariable, die das Werkzeugverhalten, die Oberflächenintegrität und die Produktionswirtschaftlichkeit direkt beeinflusst.
Dieser Artikel behandelt Schneidöl aus einer technischen und fertigungstechnischen Perspektive: was es tut, wie es an der Werkzeug-Span-Grenzfläche wirkt, die wichtigsten Fluidtypen und ihre Kompromisse, wie man Fluide auf Materialien und Operationen abstimmt, Zuführmethoden in CNC-Systemen, Gesundheits- und Umweltaspekte sowie fortgeschrittene Optimierungsstrategien. Ob Sie als Fertigungsingenieur Werkzeugstandzeiten troubleshooten, als Konstrukteur Oberflächengüte-Erwartungen festlegen oder als Einkäufer Produktionskostentreiber bewerten – das Verständnis von Schneidöl auf Systemebene ist entscheidend für stabile, vorhersehbare CNC-Bearbeitung.
Was ist Schneidöl und was bewirkt es?
Definition
Schneidöl (auch Bearbeitungskühlmittel genannt) ist ein flüssiges oder halbflüssiges Medium, das während der Metallzerspanung an die Werkzeug-Span-Werkstück-Grenzfläche zugeführt wird. Sein Zweck geht weit über die Temperaturreduzierung hinaus. Effektives Schneidöl steuert die Wärmeentwicklung, Reibung, den Spanfluss und die Oberflächenchemie in der Schneidzone – der energiereichsten Region des Prozesses.
Der entscheidende Unterschied: Schneidöl muss genau dort ankommen, wo die Zerspanung stattfindet, nicht nur den allgemeinen Arbeitsbereich fluten. Die Leistung hängt von der Zuführmethode, dem Druck, der Chemie und der Kompatibilität sowohl mit dem Werkzeugmaterial als auch mit der Werkstücklegierung ab.
Kernfunktionen
| Funktion | Stelle im Ingenieurwesen | Behandelte Probleme |
|---|---|---|
| Kühlung | Entfernt Wärme von Werkzeug und Werkstück | Werkzeugerweichung, thermische Verformung |
| Schmierung | Reduziert Reibung an der Werkzeug-Span-Grenzfläche | Aufbauschneide, schneller Freiflächenverschleiß |
| Spanabfuhr | Spült Späne aus der Schneidzone | Nachschneiden, Oberflächenschäden |
| Korrosionsschutz | Verhindert Oxidation von Teilen und Maschinen | Rost, Oberflächenkontamination |
Diese Funktionen sind miteinander verbunden. Unzureichende Schmierung erhöht die Schnittkräfte, selbst wenn die Kühlung ausreichend erscheint. Schlechte Spanabfuhr negiert die Vorteile beider. Deshalb ist die Schneidölauswahl eine Entscheidung auf Prozessebene – keine sekundäre Zubehörwahl.
Wie wirken Schneidöle? Kühlung, Schmierung und Tribologie
Wärmeentwicklung in der Zerspanung
Während des Schneidens entsteht Wärme aus zwei Hauptquellen. Scherverformung wandelt Schneidenergie in Wärme innerhalb der Spanbildungszone um. Reibung an den Werkzeug-Span- und Werkzeug-Werkstück-Grenzflächen erzeugt zusätzliche thermische Belastung – besonders bei klebrigen Materialien wie Aluminium oder austenitischen Edelstählen.
Bei der Hochgeschwindigkeits-CNC-Bearbeitung können lokale Grenzflächentemperaturen 700–900°C überschreiten, obwohl das Werkstück im Volumen viel kühler bleibt. Schneidöl transportiert Wärme von der Schneidkante weg, reduziert thermische Erweichung und begrenzt Maßabweichungen.
Schmierung an der Werkzeug-Span-Grenzfläche
Schmierung in der Zerspanung folgt tribologischen Regimen, nicht einfachem Fluidfluss. Grenzschmierung dominiert – ein dünner chemischer Film bildet sich direkt auf der Werkzeugoberfläche und reduziert den Metall-zu-Metall-Kontakt unter extremem Druck. Hydrodynamische Schmierung spielt aufgrund des hohen Kontaktdrucks eine begrenzte Rolle, trägt aber in Zonen mit geringerer Last zum Spanfluss bei.
Oberflächenaktive Additive können auch die Oberflächenenergie des Werkstückmaterials reduzieren (Rehbinder-Effekt), was die Spanbildung erleichtert und die Schnittkräfte an der Grenzfläche senkt.
EP- und Verschleißschutz-Additive
Unter extremen Lasten verlassen sich Schneidöle auf EP-Additive (Extreme Pressure) – typischerweise Schwefel-, Phosphor- oder Chlorverbindungen. Diese reagieren chemisch mit heißen Metalloberflächen und bilden schützende Grenzfilme. Das Ergebnis: reduzierter Freiflächen- und Kolkverschleiß, unterdrückte Aufbauschneide und verlängerte Werkzeugstandzeit unter aggressiven Bedingungen.
Die Additivchemie muss jedoch zur Anwendung passen. Übermäßige Reaktivität kann Werkzeugbeschichtungen beschädigen oder Werkstückoberflächen verfärben – ein Kompromiss, der technisches Urteilsvermögen erfordert, nicht nur Herstellerempfehlungen.
Haupttypen von Schneidölen
Jeder Typ stellt einen anderen Kompromiss zwischen Schmierung, Kühlung, Sauberkeit und Prozesskontrolle dar.
Unverschnittene Öle (Neat Oils)
Nicht-wasserbasierte Fluide mit Mineralölbasis und EP-Additiven. Sie bieten hervorragende Schmierung für langsame, hochbelastete Operationen wie Gewindeschneiden, Räumen und Wälzfräsen. Die Wärmeableitung ist jedoch schlecht und das Rauch-/Nebelrisiko höher. Wählen Sie unverschnittene Öle, wenn Schmierung wichtiger ist als Kühlung.
Lösliche Öle und Emulsionen
Öl-in-Wasser-Emulsionen, die Schmierung und Kühlung ausbalancieren. Sie sind die vielseitigste Option für allgemeines CNC-Fräsen und Drehen. Ein kritischer Faktor: Konzentrationskontrolle. Zu niedrig verursacht Korrosion und schlechte Schmierung. Zu hoch hinterlässt Rückstände und reduziert die Kühlung. Nach unserer Werkstatt-Erfahrung ist Konzentrationsdrift die häufigste Ursache für emulsionsbedingte Bearbeitungsprobleme.
Synthetische und halbsynthetische Fluide
Synthetische Fluide enthalten kein Mineralöl. Halbsynthetische kombinieren einen geringen Ölanteil mit synthetischer Chemie. Beide bieten ausgezeichnete thermische Stabilität, Sauberkeit und Konsistenz – ideal für Hochgeschwindigkeits-CNC und automatisierte Produktion. Der Kompromiss ist eine geringere inhärente Schmierfähigkeit, die oft EP-Additive für schwere Zerspanung erfordert.
MQL (Minimalmengenschmierung)
MQL liefert Mikrodosen von Schmiermittel direkt in die Schneidzone. Es minimiert Fluidverbrauch und Reinigungsaufwand und funktioniert gut für Aluminiumbearbeitung und Schlichtoperationen. MQL bietet jedoch sehr begrenzte Kühlung und ist nicht für wärmeintensive Materialien oder schwere Schnitte geeignet.
| Fluidtyp | Kühlung | Schmierung | Sauberkeit | Am besten für |
|---|---|---|---|---|
| Unverschnittene Öle | Niedrig | Sehr hoch | Niedrig | Gewindeschneiden, Räumen |
| Lösliche Öle | Hoch | Mäßig | Mäßig | Allgemeine CNC-Bearbeitung |
| Halbsynthetisch | Hoch | Mäßig | Hoch | Hochgeschwindigkeits-CNC |
| Synthetisch | Sehr hoch | Unter | Sehr hoch | Automatisierte Produktion |
| MQL | Sehr niedrig | Gezielt | Sehr hoch | Leichte Zerspanung, Aluminium |
Wie die Schneidölauswahl die CNC-Leistung beeinflusst
Werkzeugstandzeit und Verschleiß
Der Werkzeugverschleiß beschleunigt sich, wenn das Schneidöl Reibung und lokale Wärme nicht ausreichend bewältigt. Abrasiver und Freiflächenverschleiß nehmen bei unzureichender Schmierung zu. Kantenausbrüche entstehen durch Thermoschock infolge inkonsistenter Kühlung. Aufbauschneiden (BUE) bilden sich, wenn die Schmierstoffchemie nicht zu duktilen Materialien wie Aluminium oder Edelstahl passt.
Basierend auf unseren Produktionsdaten verlängerte der Wechsel von einer allgemeinen Emulsion zu einem passenden halbsynthetischen Schneidöl bei 316L-Edelstahlaufträgen die Wendeschneidplattenstandzeit um etwa 35% – ohne Änderung der Schnittparameter.
Oberflächengüte und -integrität
Schneidöl beeinflusst direkt die Oberflächenqualität. Bessere Schmierung reduziert Aufreißen und Verschmieren und senkt die Ra-Werte. Effektive Kühlung begrenzt wärmebeeinflusste Oberflächenschichten, die die Härte verändern oder Eigenspannungen einführen können. Schlechte Fluidleistung führt oft zu inkonsistenten Oberflächen innerhalb derselben Charge – selbst bei identischen Parametern.
Maßgenauigkeit
Übermäßige Wärme verursacht Werkzeugwachstum, Werkstückausdehnung und Vorrichtungsverformung. Die richtige Kühlmittelauswahl stabilisiert die Schnitttemperatur und minimiert thermische Drift bei langen Zyklen. In der Hochpräzisionsbearbeitung können bereits kleine Temperaturschwankungen die Toleranzgrenzen überschreiten, wenn die Fluidleistung im Laufe der Zeit nachlässt.
Welche Schneidöle eignen sich am besten für verschiedene Materialien?
Stahl und legierter Stahl
Lösliche Öle für allgemeines Drehen und Fräsen. Halbsynthetische Fluide für höhere Geschwindigkeiten. Für härtere legierte Stähle helfen Fluide mit EP-Additiven, Werkzeugverschleiß und Schneidkantenausbrüche zu reduzieren. Korrosionsschutz ist sowohl für Teile als auch für Maschinen wichtig.
Aluminium und Aluminium-Legierungen
Aluminium neigt eher zu Aufbauschneiden als zu extremer Hitze. Verwenden Sie synthetische oder halbsynthetische Kühlmittel mit hoher Schmierung. MQL eignet sich gut für die Endbearbeitung und das Hochgeschwindigkeitsfräsen. Vermeiden Sie übermäßige EP-Additive – sie sind unnötig und können Oberflächen verfärben.
Rostfreier Stahl
Nichtrostende Stähle kombinieren hohe Festigkeit, geringe Wärmeleitfähigkeit und starkes Kaltverfestigungsverhalten. Verwenden Sie lösliche Öle mit starken EP-Paketen oder leistungsfähige halbsynthetische Fluide. Die Fluidkonsistenz ist entscheidend – die Edelstahlbearbeitung reagiert sehr empfindlich auf Schmierungsabbau.
Titan und hitzebeständige Legierungen
Titan konzentriert Wärme an der Schneidkante und reagiert chemisch mit Werkzeugmaterialien. Verwenden Sie Emulsionen mit hoher Schmierung oder unvermischte Öle mit sorgfältig abgestimmten EP-Additiven. Unserer Erfahrung nach sind Kühlmitteldruck und -ausrichtung bei Titanarbeiten oft wichtiger als der Fluidtyp selbst.
| Material | Typische Vorgänge | Empfohlenes Fluid |
|---|---|---|
| Kohlenstoffstahl / legierter Stahl | Drehen, Fräsen | Lösliches Öl, halbsynthetisch |
| Aluminium-Legierungen | Fräsen, Bohren | Synthetisch, MQL |
| Rostfreier Stahl | Drehen, Bohren | EP-verstärkte Emulsion |
| Titan-Legierungen | Fräsen, Drehen | Emulsion mit hoher Schmierung / Öl |
Wie werden Schneidöle in CNC-Systemen zugeführt?
Überflutungskühlung
Kontinuierlicher Hochvolumenstrom, der den Schneidbereich bedeckt. Zuverlässige Wärmeableitung in der Masse und effektiver Spanabtransport für offene Operationen. Einfach und kosteneffizient. Die Überflutungskühlung hat jedoch Schwierigkeiten, tiefe Schneidzonen zu durchdringen und verliert bei sehr hohen Spindeldrehzahlen an Wirksamkeit.
Hochdruckstrahlkühlung (HPC)
Führt Kühlmittel mit 30–70+ bar direkt in die Werkzeug-Span-Grenzfläche. Überlegene Spanbrechung, bessere Kantenkühlung und konsistentere Werkzeugstandzeit bei Tiefbohren und Drehen. Der Kompromiss: höhere Systemkosten, spezielle Werkzeuge und Wartungsanforderungen. HPC ist Standard für nichtrostenden Stahl, legierten Stahl und Tiefbohroperationen.
Nebelkühlung und MQL
Sehr geringer Fluidverbrauch, sauberere Maschinen und Teile, reduzierte Entsorgungskosten. Die begrenzte Kühlkapazität beschränkt die Anwendung auf die Aluminiumbearbeitung und leichte Endbearbeitung. Nicht geeignet für wärmeintensive Materialien oder Schwerlastoperationen.
Trockenbearbeitung
Verzichtet vollständig auf Schneidöl. Machbar, wenn die Wärmeentwicklung gering ist, Werkzeugbeschichtungen erhöhte Temperaturen vertragen und Toleranzen thermisch unempfindlich sind. In der Praxis ist die Trockenbearbeitung auf Gusseisen und ausgewählte Aluminiumoperationen beschränkt.
Gesundheits-, Sicherheits- und Umweltaspekte
Gesundheit der Bediener
Schneidöle können bei hohen Spindeldrehzahlen oder unter Hochdruckzufuhr aerosolisiert werden. Das Einatmen von Nebel reizt langfristig die Atemwege. Hautkontakt mit abgebauten Kühlmitteln verursacht Dermatitis. Technische Schutzmaßnahmen – Einhausungen, Nebelabsaugung, geeignete PSA – sind integraler Bestandteil jeder Kühlmittelstrategie, keine optionalen Ergänzungen.
Kühlmittelwartung
Bakterienwachstum gedeiht in stehenden wasserbasierten Kühlmitteln und erzeugt Gerüche und Hautreizstoffe. pH-Drift verschlechtert Schmierung und Korrosionsschutz. Trampöle und feine Späne destabilisieren die Chemie. Regelmäßige Überwachung von Konzentration, pH-Wert und mikrobieller Belastung erhält sowohl die Bearbeitungskonsistenz als auch die Sicherheit der Bediener.
Nachhaltige Alternativen
Viele Hersteller setzen auf bor- und formaldehydfreie Formulierungen, Fluide mit verbesserter biologischer Abbaubarkeit und synthetische Kühlmittel mit reduzierten Additiven. In Kombination mit MQL, Trockenbearbeitung wo machbar und optimierten Werkzeugbeschichtungen minimieren diese Ansätze den Fluidverbrauch, ohne die Leistung zu beeinträchtigen.
Fortgeschrittene Optimierungsstrategien
Kühlungsintensivierung für schwierige Materialien
Bei nichtrostendem Stahl, Titan, Inconel und gehärteten Stählen konzentriert sich die Optimierung auf die Kühlmittelwirksamkeit statt auf das Volumen. Gezielte Zufuhr durch das Werkzeug erreicht die tatsächliche Schnittgrenzfläche. Fluide mit höherem Durchfluss und geringerer Viskosität verbessern den Wärmetransport. Eine auf das Materialverhalten abgestimmte Chemie – starke EP für Titan, kontrollierte Schmierung für nichtrostenden Stahl – stabilisiert die Schnitttemperatur, anstatt sie nur zu senken.
Parameterabstimmung in CNC-Systemen
Moderne CNC-Maschinen ermöglichen eine feine Steuerung von Kühlmitteldruck, Durchflussrate und Düsenausrichtung – Einstellungen, die die meisten Betriebe auf den Standardwerten belassen. Die Abstimmung des Drucks je nach Operation (Schruppen vs. Schlichten), die Optimierung des Düsenwinkels zur Verhinderung von Ablenkung bei hoher Drehzahl und die Synchronisierung des Kühlmittels mit dem Werkzeugeingriff verbessern alle die Wiederholbarkeit.
Kleinserien- und Sonderfertigung
Bei der Produktion kleiner Stückzahlen reduziert die Optimierung der Schneidflüssigkeit das Nacharbeitsrisiko überproportional. Stabiles, sauberes und vorhersehbares Flüssigkeitsverhalten reduziert Versuch-und-Irrtum bei Erstmusterläufen, verbessert die Konsistenz über unterschiedliche Geometrien hinweg und verlängert die Werkzeugstandzeit bei häufigen Parameterwechseln. In unserer Erfahrung priorisieren erfahrene Betriebe Flüssigkeitsstabilität und -reinheit gegenüber maximaler Schnittaggressivität – denn Ausschuss kostet bei kleinen Stückzahlen mehr.
Schlussfolgerung
Schneidflüssigkeit ist kein sekundäres Verbrauchsmaterial – sie ist ein integraler Bestandteil des CNC-Bearbeitungssystems, das Werkzeugverhalten, thermische Stabilität, Oberflächenintegrität und Prozesszuverlässigkeit direkt beeinflusst. Eine effektive Auswahl erfordert die gemeinsame Bewertung von Materialeigenschaften, Operationsart, Schnittschwere und Systembeschränkungen. Eine Flüssigkeit, die für Aluminiumfräsen funktioniert, kann bei Edelstahlbohren oder Titandrehen vollständig versagen.
Bei richtiger Auswahl, Anwendung und Wartung reduzieren Schneidflüssigkeiten das Fertigungsrisiko erheblich – insbesondere bei hochpräziser, schwer zerspanbarer oder kleiner Stückzahlproduktion. Für Ingenieure und Einkaufsteams ist das Verständnis von Schneidflüssigkeit auf Systemebene entscheidend für stabile, vorhersehbare und kosteneffiziente CNC-Ergebnisse. Benötigen Sie Unterstützung bei der Optimierung Ihrer Schneidflüssigkeitsstrategie für Ihr CNC-Projekt? [Kontaktieren Sie unser Ingenieurteam] für Prozessunterstützung und Präzisionsbearbeitungsdienste.
FAQ
Ist Schneidflüssigkeit bei der CNC-Bearbeitung immer notwendig?
Nicht immer – aber in den meisten Produktionsszenarien ja. Sie können auf Flüssigkeit bei ausgewähltem Gusseisenfräsen, leichtem Aluminiumfräsen oder Operationen verzichten, die speziell für Trockenbearbeitung mit fortschrittlichen Beschichtungen ausgelegt sind. Bei hohen Geschwindigkeiten, engen Toleranzen, schwierigen Materialien oder langen Zyklen ist Schneidflüssigkeit jedoch unerlässlich, um Wärme, Reibung und Prozessvariabilität zu kontrollieren.
Was ist der Unterschied zwischen Kühlmittel und Schneidflüssigkeit?
“Kühlmittel” betont die Wärmeabfuhr. “Schneidflüssigkeit” ist der präzisere technische Begriff – sie umfasst Kühlung, Schmierung, Spanabfuhr und Korrosionsschutz. Wenn man sich nur auf die Kühlung konzentriert, übersieht man die tribologischen und chemischen Funktionen, die Werkzeugverschleiß und Oberflächenintegrität stark beeinflussen.
Kann MQL herkömmliche Schneidflüssigkeiten ersetzen?
In bestimmten Anwendungen ja – insbesondere bei der Hochgeschwindigkeits-Aluminiumbearbeitung oder Schlichtoperationen, bei denen Schmierung wichtiger ist als Kühlung. MQL kann keine Schwerzerspanung, Tiefbohrungen, Edelstahl- oder Titanbearbeitung bewältigen, bei denen Wärmekonzentration und Spanabfuhr-Anforderungen die Kapazität übersteigen.
Wie beeinflusst Schneidflüssigkeit die Werkzeugstandzeit?
Direkt und messbar. Schneidflüssigkeit reduziert Reibung, senkt die Spitzenkantentemperatur und verhindert Aufbauschneiden und adhäsiven Verschleiß. Schlechte Flüssigkeitswahl oder degradierte Kühlmittelbedingungen beschleunigen Freiflächenverschleiß und Kantenausbrüche – selbst wenn die Schnittparameter unverändert bleiben. Basierend auf unseren Produktionsdaten kann eine korrekte Flüssigkeitsabstimmung die Werkzeugstandzeit bei schwierigen Materialien um 25–40 % verlängern.
Welche Schneidflüssigkeit funktioniert am besten für Aluminium im Vergleich zu Titan?
Für Aluminium: synthetische oder halbsynthetische Flüssigkeiten mit hoher Schmierung und geringem Verfärbungsrisiko. MQL ist oft effektiv. Für Titan: Emulsionen mit hoher Schmierung oder unverdünnte Öle mit sorgfältig abgestimmten EP-Additiven und gezielter Hochdruckzufuhr. Die optimale Wahl hängt von der Operationsart und der Zufuhrmethode ab, nicht nur vom Material.


