
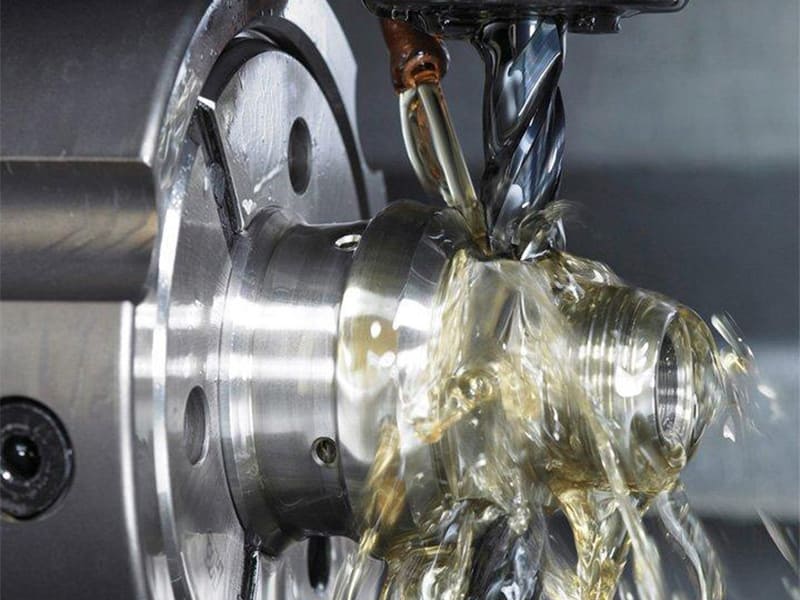
Remplacer un fluide de coupe par un autre sur la même pièce CNC peut entraîner une différence de 30–40% dans la durée de vie de l'outil, des changements mesurables dans l'état de surface, et une dérive dimensionnelle qui pousse les pièces hors tolérance. Nous avons vu des ateliers chercher des problèmes d'usure d'outil pendant des semaines avant de réaliser que la cause racine était une concentration de liquide de refroidissement dégradée — pas le grade de plaquette, pas les avances et vitesses. Qu'est-ce que le fluide de coupe, vraiment ? Ce n'est pas juste de l'eau de refroidissement. C'est une variable de processus fonctionnelle qui affecte directement le comportement de l'outil, l'intégrité de surface et l'économie de production.
Cet article couvre le fluide de coupe d'un point de vue ingénierie et fabrication : ce qu'il fait, comment il fonctionne à l'interface outil-copeau, les principaux types de fluides et leurs compromis, comment adapter les fluides aux matériaux et opérations, les méthodes d'acheminement dans les systèmes CNC, les considérations santé et environnement, et les stratégies d'optimisation avancées. Que vous soyez un ingénieur de fabrication qui résout des problèmes de durée de vie d'outil, un concepteur qui définit des attentes d'état de surface, ou un acheteur qui évalue les facteurs de coût de production, comprendre le fluide de coupe au niveau système est essentiel pour un usinage CNC stable et prévisible.
Qu'est-ce que le fluide de coupe et que fait-il ?
Définition
Le fluide de coupe (aussi appelé liquide de refroidissement d'usinage) est un milieu liquide ou semi-liquide acheminé à l'interface outil–copeau–pièce pendant la coupe des métaux. Son objectif va bien au-delà de la réduction de température. Un fluide de coupe efficace contrôle la génération de chaleur, le frottement, l'écoulement des copeaux et la chimie de surface dans la zone de coupe — la région à plus haute énergie du processus.
La distinction clé : le fluide de coupe doit atteindre exactement là où la coupe se produit, pas seulement inonder la zone de travail générale. La performance dépend de la méthode d'acheminement, de la pression, de la chimie et de la compatibilité avec à la fois le matériau de l'outil et l'alliage de la pièce.
Fonctions principales
| Fonction | Poste d'ingénieur | Problèmes traités |
|---|---|---|
| Refroidissement | Élimine la chaleur de l'outil et de la pièce | Ramollissement de l'outil, distorsion thermique |
| Lubrification | Réduit le frottement à l'interface outil–copeau | Arête rapportée, usure rapide en dépouille |
| Évacuation des copeaux | Évacue les copeaux de la zone de coupe | Recoupe, dommages de surface |
| Protection contre la corrosion | Prévient l'oxydation des pièces et des machines | Rouille, contamination de surface |
Ces fonctions sont interdépendantes. Une lubrification insuffisante augmente les efforts de coupe même lorsque le refroidissement semble adéquat. Une mauvaise évacuation des copeaux annule les bénéfices des deux. C'est pourquoi la sélection du fluide de coupe est une décision au niveau du processus — pas un choix d'accessoire secondaire.
Comment fonctionnent les fluides de coupe ? Refroidissement, lubrification et tribologie
Génération de chaleur en usinage
Pendant la coupe, la chaleur provient de deux sources principales. La déformation par cisaillement convertit l'énergie de coupe en chaleur dans la zone de formation du copeau. Le frottement aux interfaces outil–copeau et outil–pièce génère une charge thermique supplémentaire — surtout avec des matériaux collants comme l'aluminium ou les aciers inoxydables austénitiques.
En usinage CNC à haute vitesse, les températures localisées à l'interface peuvent dépasser 700–900 °C même si la pièce en masse reste beaucoup plus froide. Le fluide de coupe transporte la chaleur loin de l'arête de coupe, réduisant le ramollissement thermique et limitant la dérive dimensionnelle.
Lubrification à l'interface outil–copeau
La lubrification en usinage suit des régimes tribologiques, pas un simple écoulement de fluide. La lubrification limite domine — un film chimique mince se forme directement sur la surface de l'outil, réduisant le contact métal-métal sous pression extrême. La lubrification hydrodynamique joue un rôle limité en raison de la pression de contact élevée mais contribue à l'écoulement des copeaux dans les zones à charge plus faible.
Les additifs tensioactifs peuvent également réduire l'énergie de surface du matériau de la pièce (effet Rehbinder), facilitant la formation du copeau et réduisant les efforts de coupe à l'interface.
Additifs EP et anti-usure
Sous charges extrêmes, les fluides de coupe s'appuient sur des additifs EP (Extreme Pressure) — généralement des composés de soufre, de phosphore ou de chlore. Ils réagissent chimiquement avec les surfaces métalliques chaudes pour former des films limites protecteurs. Le résultat : usure en dépouille et en cratère réduite, arête rapportée supprimée et durée de vie d'outil prolongée dans des conditions agressives.
Cependant, la chimie des additifs doit correspondre à l'application. Une réactivité excessive peut endommager les revêtements d'outil ou tacher les surfaces de la pièce — un compromis qui exige un jugement d'ingénierie, pas seulement des recommandations de fournisseur.
Principaux types de fluides de coupe
Chaque type représente un compromis différent entre lubrification, refroidissement, propreté et contrôle du processus.
Huiles entières (huiles pures)
Fluides non aqueux à base d'huile minérale avec additifs EP. Ils offrent une excellente lubrification pour les opérations à basse vitesse et forte charge comme le taraudage, le brochage et la taille d'engrenages. Cependant, la dissipation de chaleur est médiocre et le risque de fumée/brouillard est plus élevé. Choisissez les huiles entières lorsque la lubrification importe plus que le refroidissement.
Huiles solubles et émulsions
Émulsions huile-dans-eau équilibrant lubrification et refroidissement. C'est l'option la plus polyvalente pour le fraisage et le tournage CNC général. Un facteur critique : le contrôle de la concentration. Trop faible provoque corrosion et mauvaise lubrification. Trop élevée laisse des résidus et réduit le refroidissement. Selon notre expérience en atelier, la dérive de concentration est la cause unique la plus courante des problèmes d'usinage liés aux émulsions.
Fluides synthétiques et semi-synthétiques
Les fluides synthétiques ne contiennent pas d'huile minérale. Les semi-synthétiques mélangent une petite teneur en huile avec une chimie synthétique. Les deux offrent une excellente stabilité thermique, propreté et constance — idéaux pour le CNC à haute vitesse et la production automatisée. Le compromis est une lubricité inhérente plus faible, nécessitant souvent des additifs EP pour la coupe lourde.
MQL (Lubrification de quantité minimale)
Le MQL délivre des micro-doses de lubrifiant directement dans la zone de coupe. Il minimise la consommation de fluide et le nettoyage, fonctionnant bien pour l'usinage de l'aluminium et les opérations de finition. Cependant, le MQL offre un refroidissement très limité et ne convient pas aux matériaux à forte intensité thermique ou aux coupes lourdes.
| Type de fluide | Refroidissement | Lubrification | Propreté | Meilleur pour |
|---|---|---|---|---|
| Huiles entières | Faible | Très élevé | Faible | Taraudage, brochage |
| Huiles solubles | Élevé | Modéré | Modéré | Usinage CNC général |
| Semi-synthétique | Élevé | Modéré | Élevé | CNC à haute vitesse |
| Synthétique | Très élevé | Inférieur | Très élevé | Production automatisée |
| MQL | Très faible | Ciblé | Très élevé | Coupe légère, aluminium |
Comment la sélection du fluide de coupe affecte la performance CNC
Durée de vie et usure des outils
L'usure des outils s'accélère lorsque le fluide de coupe ne parvient pas à gérer la friction et la chaleur localisée. L'usure abrasive et en dépouille augmente en cas de lubrification insuffisante. L'écaillage des arêtes résulte du choc thermique causé par un refroidissement incohérent. L'arête rapportée (BUE) se forme lorsque la chimie de lubrification ne correspond pas aux matériaux ductiles comme l'aluminium ou l'acier inoxydable.
Selon nos données de production, le passage d'une émulsion à usage général à un fluide semi-synthétique correctement adapté sur des pièces en acier inoxydable 316L a prolongé la durée de vie des plaquettes d'environ 35 % — sans modifier aucun paramètre de coupe.
État de surface et intégrité
Le fluide de coupe affecte directement la qualité de surface. Une meilleure lubrification réduit le déchirement et l'étalement, abaissant les valeurs Ra. Un refroidissement efficace limite les couches de surface affectées par la chaleur qui peuvent modifier la dureté ou introduire des contraintes résiduelles. Une mauvaise performance du fluide produit souvent des finitions incohérentes au sein d'un même lot — même avec des paramètres identiques.
Précision dimensionnelle
La chaleur excessive provoque la dilatation de l'outil, l'expansion de la pièce et la déformation du montage. Une sélection appropriée du liquide de refroidissement stabilise la température de coupe et minimise la dérive thermique lors des cycles longs. En usinage de haute précision, même de petites variations de température peuvent dépasser les limites de tolérance si les performances du fluide se dégradent avec le temps.
Quels fluides de coupe conviennent le mieux aux différents matériaux ?
Acier et acier allié
Huiles solubles pour le tournage et le fraisage général. Semi-synthétiques pour les vitesses plus élevées. Pour les aciers alliés plus durs, les fluides avec additifs EP aident à réduire l'usure des outils et l'écaillage des arêtes. La protection contre la corrosion est également importante pour les pièces et les machines.
L'aluminium et les alliages d'aluminium
L'aluminium est sujet à l'arête rapportée plutôt qu'à la chaleur extrême. Utilisez des liquides de refroidissement synthétiques ou semi-synthétiques à haute lubrification. Le MQL fonctionne bien pour la finition et le fraisage à grande vitesse. Évitez les additifs EP excessifs — ils sont inutiles et peuvent tacher les surfaces.
Acier inoxydable
Les aciers inoxydables combinent une résistance élevée, une faible conductivité thermique et un fort comportement d'écrouissage. Utilisez des huiles solubles avec des packages EP puissants ou des semi-synthétiques haute performance. La constance du fluide est essentielle — l'usinage de l'inox est très sensible à la dégradation de la lubrification.
Titane et alliages résistants à la chaleur
Le titane concentre la chaleur au niveau de l'arête de coupe et réagit chimiquement avec les matériaux d'outil. Utilisez des émulsions à haute lubrification ou des huiles entières avec des additifs EP soigneusement adaptés. Selon notre expérience, la pression et le ciblage de l'acheminement du liquide de refroidissement importent souvent plus que le type de fluide lui-même pour le travail du titane.
| Matériel | Opérations courantes | Fluide recommandé |
|---|---|---|
| Acier au carbone / acier allié | Tournage, fraisage | Huile soluble, semi-synthétique |
| Alliages d'aluminium | Fraisage, perçage | Synthétique, MQL |
| Acier inoxydable | Tournage, perçage | Émulsion renforcée EP |
| Alliages de titane | Fraisage, tournage | Émulsion / huile à haute lubrification |
Comment les fluides de coupe sont-ils acheminés dans les systèmes CNC ?
Refroidissement par inondation
Flux continu à grand débit couvrant la zone de coupe. Dissipation thermique fiable en volume et évacuation efficace des copeaux pour les opérations ouvertes. Simple et économique. Cependant, le refroidissement par inondation peine à pénétrer les zones de coupe profondes et perd en efficacité à très hautes vitesses de broche.
Refroidissement par jet haute pression (HPC)
Achemine le liquide de refroidissement à 30–70+ bar directement dans l'interface outil–copeau. Meilleure rupture des copeaux, meilleur refroidissement des arêtes et durée de vie des outils plus constante en perçage profond et en tournage. Le compromis : coût système plus élevé, outillage spécialisé et exigences de maintenance. Le HPC est standard pour l'acier inoxydable, l'acier allié et les opérations de trous profonds.
Refroidissement par brouillard et MQL
Très faible consommation de fluide, machines et pièces plus propres, coûts d'élimination réduits. La capacité de refroidissement limitée restreint l'utilisation à l'usinage de l'aluminium et à la finition légère. Non adapté aux matériaux à forte intensité thermique ou aux opérations lourdes.
Usinage à sec
Élimine complètement le fluide de coupe. Faisable lorsque la génération de chaleur est faible, que les revêtements d'outils tolèrent des températures élevées et que les tolérances ne sont pas sensibles à la thermique. En pratique, l'usinage à sec est limité à la fonte et à certaines opérations sur aluminium.
Considérations santé, sécurité et environnement
Santé des opérateurs
Les fluides de coupe peuvent se vaporiser en aérosol à hautes vitesses de broche ou sous acheminement haute pression. L'inhalation de brouillard irrite le système respiratoire avec le temps. Le contact cutané avec des liquides de refroidissement dégradés provoque des dermatites. Les contrôles techniques — enceintes, extraction des brouillards, EPI appropriés — font partie intégrante de toute stratégie de fluide de coupe, et non des ajouts optionnels.
Maintenance du fluide de coupe
La croissance bactérienne prospère dans les fluides à base d'eau stagnants, produisant des odeurs et des irritants cutanés. La dérive du pH dégrade la lubrification et la protection contre la corrosion. Les huiles parasites et les copeaux fins déstabilisent la chimie. La surveillance régulière de la concentration, du pH et de la charge microbienne maintient à la fois la constance de l'usinage et la sécurité des opérateurs.
Alternatives durables
De nombreux fabricants adoptent des formulations sans bore et sans formaldéhyde, des fluides à biodégradabilité améliorée et des liquides de refroidissement synthétiques à additifs réduits. Combinées au MQL, à l'usinage à sec lorsque c'est faisable et à des revêtements d'outils optimisés, ces approches minimisent la consommation de fluide sans compromettre les performances.
Stratégies d'optimisation avancées
Intensification du refroidissement pour les matériaux difficiles
Pour l'acier inoxydable, le titane, l'Inconel et les aciers trempés, l'optimisation se concentre sur l'efficacité du fluide de refroidissement plutôt que sur le volume. L'acheminement ciblé à travers l'outil atteint l'interface de coupe réelle. Les fluides à débit plus élevé et à plus faible viscosité améliorent le transport de chaleur. La chimie adaptée au comportement du matériau — EP fort pour le titane, lubrification contrôlée pour l'inox — stabilise la température de coupe plutôt que de simplement la réduire.
Réglage des paramètres dans les systèmes CNC
Les machines CNC modernes permettent un contrôle fin de la pression du liquide de refroidissement, du débit et de l'orientation des buses — des réglages que la plupart des ateliers laissent par défaut. Le réglage de la pression par opération (ébauche vs finition), l'optimisation de l'angle de buse pour éviter la déflexion à haute vitesse de rotation, et la synchronisation du liquide de refroidissement avec l'engagement de l'outil améliorent tous la répétabilité.
Production en petites séries et personnalisée
En production de faible volume, l'optimisation du fluide de coupe réduit de manière disproportionnée le risque de rebut. Un comportement stable, propre et prévisible du fluide réduit les essais-erreurs lors des premières pièces, améliore la cohérence sur des géométries variées et prolonge la durée de vie de l'outil lorsque les paramètres changent fréquemment. D'après notre expérience, les ateliers expérimentés privilégient la stabilité et la propreté du fluide plutôt que l'agressivité de coupe maximale — car les rebuts coûtent plus cher en petites séries.
Conclusion
Le fluide de coupe n'est pas un consommable secondaire — c'est une partie intégrante du système d'usinage CNC qui influence directement le comportement de l'outil, la stabilité thermique, l'intégrité de surface et la fiabilité du processus. Une sélection efficace nécessite d'évaluer ensemble les propriétés du matériau, le type d'opération, la sévérité de coupe et les contraintes du système. Un fluide qui fonctionne pour le fraisage de l'aluminium peut échouer totalement dans le perçage de l'acier inoxydable ou le tournage du titane.
Lorsqu'ils sont correctement sélectionnés, appliqués et entretenus, les fluides de coupe réduisent considérablement les risques de fabrication — en particulier dans la production de haute précision, les matériaux difficiles à usiner ou les petites séries. Pour les ingénieurs et les équipes d'approvisionnement, comprendre le fluide de coupe au niveau système est essentiel pour des résultats CNC stables, prévisibles et rentables. Besoin d'aide pour optimiser votre stratégie de fluide de coupe pour votre projet CNC ? [Contactez notre équipe d'ingénierie] pour un support de processus et des services d'usinage de précision.
FAQ
Le fluide de coupe est-il toujours nécessaire en usinage CNC ?
Pas toujours — mais dans la plupart des scénarios de production, oui. Vous pouvez omettre le fluide pour certains usinages de fonte, le fraisage léger de l'aluminium ou les opérations conçues spécifiquement pour la coupe à sec avec des revêtements avancés. Cependant, pour les vitesses élevées, les tolérances serrées, les matériaux difficiles ou les cycles longs, le fluide de coupe est essentiel pour contrôler la chaleur, le frottement et la variabilité du processus.
Quelle est la différence entre le liquide de refroidissement et le fluide de coupe ?
“ Liquide de refroidissement ” met l'accent sur l'évacuation de la chaleur. “ Fluide de coupe ” est le terme d'ingénierie le plus précis — il couvre le refroidissement, la lubrification, l'évacuation des copeaux et la protection contre la corrosion. Se concentrer uniquement sur le refroidissement néglige les fonctions tribologiques et chimiques qui influencent fortement l'usure de l'outil et l'intégrité de surface.
La MQL peut-elle remplacer les fluides de coupe traditionnels ?
Dans des applications spécifiques, oui — en particulier l'usinage de l'aluminium à haute vitesse ou les opérations de finition où la lubrification importe plus que le refroidissement. La MQL ne peut pas gérer la coupe lourde, le perçage profond, l'usinage de l'acier inoxydable ou du titane, où la concentration de chaleur et les exigences d'évacuation des copeaux dépassent sa capacité.
Comment le fluide de coupe affecte-t-il la durée de vie de l'outil ?
Directement et de manière mesurable. Le fluide de coupe réduit le frottement, abaisse la température maximale au niveau de l'arête et prévient l'arête rapportée et l'usure adhésive. Un mauvais choix de fluide ou des conditions de liquide de refroidissement dégradées accélèrent l'usure en dépouille et l'écaillage de l'arête — même lorsque les paramètres de coupe restent inchangés. Selon nos données de production, un fluide correctement adapté peut prolonger la durée de vie de l'outil de 25 à 40% sur les matériaux difficiles.
Quel fluide de coupe fonctionne le mieux pour l'aluminium par rapport au titane ?
Pour l'aluminium : des fluides synthétiques ou semi-synthétiques à haute lubrification et faible risque de taches. La MQL est souvent efficace. Pour le titane : des émulsions à haute lubrification ou des huiles pures avec des additifs EP soigneusement adaptés et une livraison haute pression ciblée. Le choix optimal dépend du type d'opération et de la méthode de livraison, pas seulement du matériau.


