
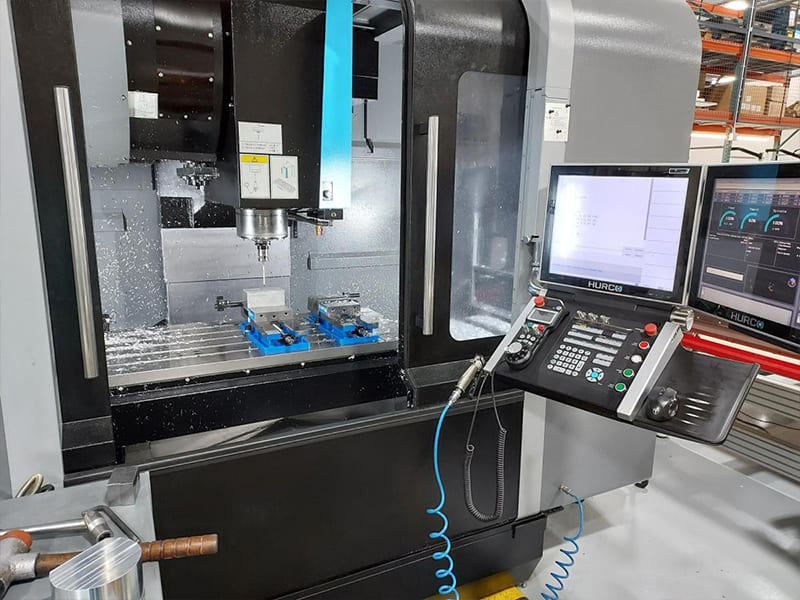
Eine Maschinenwerkstatt kalkuliert ein 6-seitiges Aluminiumgehäuse, das 4 separate Aufspannungen auf einem 3-Achsen-VMC erfordert — Wenden, erneutes Spannen, erneutes Ausrichten für jede Seite. Gesamte Rüstzeit: 45 Minuten pro Teil. Toleranzaufsummierung durch Umpositionierung ergibt ±0,05 mm zwischen Merkmalen auf gegenüberliegenden Seiten. Der Wechsel auf einen 5-axis-VMC bearbeitet alle 6 Seiten in einer einzigen Aufspannung — die Rüstzeit sinkt auf 8 Minuten, die Zwischenflächentoleranz verringert sich auf ±0,015 mm, und die Stückkosten sinken um 35%. Die 5-axis-Maschine kostet 3× mehr pro Stunde, aber die Eliminierung von 3 Aufspannungen gleicht dies mehr als aus. Wir optimieren regelmäßig VMC-Auswahl und Aufspannstrategie in CNC-Programmen. Ein vertikales Bearbeitungszentrum (VMC) ist eine CNC-Fräsplattform mit vertikal ausgerichteter Spindel — Werkzeuge nähern sich dem Werkstück von oben. Es kombiniert Fräsen, Bohren, Gewindeschneiden und Reiben in einem automatisierten Aufbau mit automatischem Werkzeugwechsel und ist damit die am weitesten verbreitete CNC-Plattform für präzise prismatische Teile in nahezu jeder Fertigungsindustrie.
Dieser Leitfaden behandelt, wie VMCs funktionieren, Hauptkomponenten, Typen (3-Achsen bis 5-axis), Vergleich mit grundlegenden CNC-Fräsmaschinen und horizontalen Bearbeitungszentren, geeignete Teile und Materialien, wichtige Spezifikationen für die Auswahl, Werkzeugsysteme, Kostenfaktoren, Vorteile und Einschränkungen sowie einen praktischen Entscheidungsrahmen.
Wie ein VMC funktioniert
Ein VMC koordiniert drei lineare Achsen (X, Y, Z) mit einer rotierenden Spindel unter CNC-Steuerung. Die Spindel hält und rotiert Schneidwerkzeuge (Schaftfräser, Bohrer, Gewindebohrer) bei kontrollierten Drehzahlen (typischerweise 3.000–24.000+ U/min). Der Arbeitstisch bewegt sich in X (links-rechts) und Y (vorne-hinten), während sich die Spindel in Z (oben-unten) bewegt und das Werkzeug präzise gegen das eingespannte Werkstück positioniert.
Materialabtrag erfolgt, wenn das rotierende Werkzeug entlang programmierter Werkzeugbahnen (G-Code) in das Werkstück eingreift. Kühlmittel reduziert Wärme, verlängert die Werkzeugstandzeit und verbessert die Oberflächengüte. Ein automatischer Werkzeugwechsler (ATC) wechselt zwischen Werkzeugen — typischerweise 16–60+ im Magazin — und ermöglicht mehrere Operationen (Planfräsen, Taschenfräsen, Bohren, Gewindeschneiden, Reiben) in einer einzigen Aufspannung ohne manuellen Eingriff.
Präzisionsfähigkeit: ±0,01 mm oder besser ist bei modernen VMCs Standard, wobei die Wiederholgenauigkeit konsistente Maße über Produktionschargen gewährleistet. Basierend auf unseren Produktionsdaten erreichen unsere VMC-Programme ±0,01 mm bei etwa 90% der Präzisionsmerkmale in Aluminium und Stahl — die verbleibenden 10%, die engere Toleranzen erfordern, verwenden Schleifen oder Nachbearbeitung.
Hauptkomponenten
| Komponente | Funktion | Auswirkung auf die Auswahl |
|---|---|---|
| Spindel | Rotiert Werkzeuge (Drehzahl + Drehmoment) | Bestimmt Materialfähigkeit und Oberflächengüte |
| Arbeitstisch | Trägt Werkstück/Vorrichtungen | Definiert maximale Teilegröße und -gewicht |
| ATC | Wechselt Werkzeuge automatisch | Beeinflusst Zykluszeit und Mehrfachoperationsfähigkeit |
| CNC-Steuerung | Führt G-Code-Programme aus | Steuert Genauigkeit und Programmiereffizienz |
| Werkzeughalter (BT/CAT/HSK) | Verbindet Werkzeug mit Spindel | Beeinflusst Steifigkeit und Hochgeschwindigkeitsstabilität |
| Kühlmittelsystem | Führt Kühlmittel zur Schnittzone | Verbessert Werkzeugstandzeit und Spanabfuhr |
Spindel
Der Leistungskern. Der Drehzahlbereich bestimmt die Materialeignung: 8.000–12.000 U/min für allgemeine Bearbeitung, 15.000–24.000+ U/min für Hochgeschwindigkeits-Aluminiumbearbeitung. Drehmoment bei niedriger Drehzahl ist für das Schruppen von Stahl entscheidend — eine Hochdrehzahlspindel ohne ausreichendes Drehmoment kämpft bei schweren Schnitten. Nach unserer Erfahrung in der Werkstatt ist die Abstimmung der Spindel-Drehmomentkurve auf den tatsächlichen Materialmix wichtiger als die maximale Drehzahlspezifikation — eine auf Aluminium optimierte 20.000-U/min-Spindel schneidet bei Edelstahlprogrammen schlechter ab, wo 8.000 U/min mit dem 2-fachen Drehmoment weitaus produktiver wären.
Werkzeughalter
BT/CAT (Allgemeinzweck): Robust, weit verbreitet, kostengünstig. Standard für allgemeines Fräsen und Bohren. HSK (Hochleistung): Hohlschaft mit Doppelkegel + Plananlage. Überlegene Steifigkeit bei hohen Drehzahlen, bessere Rundlaufkontrolle. Bevorzugt für Hochgeschwindigkeits-Aluminiumfinishing und Arbeiten mit engen Toleranzen. Die Steifigkeit des Werkzeughalters beeinflusst direkt Rattern, Werkzeugstandzeit und erreichbare Oberflächengüte.
ATC-Systeme
Revolver/Karussell: Einfache Scheibe nahe dem Spindelkopf. Geringere Kosten, langsamerer Werkzeugwechsel, weniger Werkzeuge. Geeignet für einfache Teile. Seitlich montierter Armtyp: Separates Magazin mit Schwenkarm. Schnellere Span-zu-Span-Zeit, 24–60+ Werkzeugkapazität. Besser für komplexe Mehrfachoperationsteile und Produktionsumgebungen.
Arten von VMCs
| Typ | Konfiguration | Am besten für | Kompromiss |
|---|---|---|---|
| 3-Achsen | X, Y, Z | Platten, Halterungen, einfache Teile | Mehrere Aufspannungen für Mehrseitenbearbeitung |
| 4-Achsen | X, Y, Z + rotatorische A-Achse | Zylindrische Teile, Seitenmerkmale | Begrenzte komplexe Winkel |
| 3+2-Achse | X, Y, Z + indizierte Rotation | Mehrseitige Teile, abgewinkelte Merkmale | Keine simultane Konturierung |
| Volles 5-axis | Kontinuierliches X, Y, Z + A, B/C | Luftfahrt, Laufräder, Freiformflächen | Höhere Kosten + Programmierung |
3-Achsen ist der Basisstandard — am weitesten verbreitet, geringste Kosten, ideal für prismatische Teile, die von einer oder zwei Seiten bearbeitet werden. 4-Achsen fügt rotatorische Indexierung für zylindrische Teile und Seitenmerkmale ohne erneutes Spannen hinzu. 3+2 (positionelles 5-axis) positioniert das Teil in zusammengesetzten Winkeln und bearbeitet dann in 3 Achsen — reduziert dramatisch die Rüstvorgänge bei mehrseitigen Teilen. Volles 5-axis ermöglicht simultane Bewegung aller Achsen — erforderlich für komplexe Freiformflächen (Laufräder, Turbinenschaufeln, aerodynamische Komponenten).
Auswahlkriterien: Einfache flache Teile → 3-Achsen. Teile mit Rotation → 4-Achsen. Mehrseitige Präzision → 3+2. Komplexe Freiformflächen → volles 5-axis. Ein häufiger Fehler, den wir sehen: Spezifikation von 5-axis für Teile, die nur 3+2-Fähigkeit benötigen — volles 5-axis erhöht Programmierkomplexität und Maschinenkosten ohne Nutzen, wenn simultane Konturierung geometrisch nicht erforderlich ist.
VMC vs. Basis-CNC-Fräsmaschine
| Aspekt | VMC | Basis-CNC-Fräsmaschine |
|---|---|---|
| Automatisierung | Hoch (ATC, programmgesteuert) | Niedriger (oft manueller Werkzeugwechsel) |
| Werkzeugwechsel | Automatisch (16–60+ Werkzeuge) | Manuell oder halbautomatisch |
| Mehrfachoperation | Fräsen + Bohren + Gewindeschneiden in einer Aufspannung | Erfordert oft mehrere Aufspannungen |
| Am besten geeignet für | Serienproduktion, komplexe Teile | Einfache Teile, Prototyping |
Alle VMCs sind CNC-Fräsmaschinen — aber nicht alle CNC-Fräsmaschinen sind Bearbeitungszentren. Die VMC fügt automatischen Werkzeugwechsel, geschlossenen Bearbeitungsraum und Mehrfachoperationsfähigkeit hinzu, die Produktionsdurchsatz und Konsistenz ermöglicht.
VMC vs. Horizontales Bearbeitungszentrum (HMC)
| Faktor | VMC | HMC |
|---|---|---|
| Spindelorientierung | Vertikal (von oben) | Horizontal (seitlicher Ansatz) |
| Einrichtungskosten | Unter | Höher |
| Spanabfuhr | Mäßig (Späne sammeln sich an) | Besser (schwerkraftunterstützt) |
| Mehrseitige Bearbeitung | Erfordert Umspannen oder 4/5-axis | Stark (Palette + Tombstone) |
| Automatisierung | Standard | Enthält oft Palettenwechsler |
| Am besten geeignet für | Niedrig-mittleres Volumen, Flexibilität | Hohes Volumen, mehrseitige Teile |
VMC-Vorteile: Geringere Ausrüstungs- und Rüstkosten. Bessere Bedienersicht und Zugänglichkeit. Schnellere Rüstwechsel für Produktion mit hoher Variantenvielfalt. Kompakterer Platzbedarf. HMC-Vorteile: Überlegene Spanabfuhr (Schwerkraft entfernt Späne). Besserer Mehrseitenzugang mit Tombstone-Vorrichtungen. Palettenwechsler ermöglichen nahezu kontinuierliche Produktion. Höhere Spindelauslastung in der Serienproduktion. Basierend auf unseren Produktionsdaten bearbeiten VMCs etwa 80% unserer CNC-Fräsprogramme — die Kombination aus Flexibilität, geringeren Kosten und ausreichender Präzision deckt die überwiegende Mehrheit der prismatischen Teileanforderungen ab. HMCs sind hauptsächlich für die mehrseitige Serienproduktion gerechtfertigt, wo Palettenautomatisierung und Spanmanagement messbare Stückkostenvorteile liefern.
Teile und Materialien
Typische Bauteile
| Industrie | Bauteile | Warum VMC |
|---|---|---|
| Automobil | Halterungen, Gehäuse, Vorrichtungen | Schnelle Mehrfachoperation-Bearbeitung |
| Luft- und Raumfahrt | Strukturplatten, Prototypen | Hohe Präzision, Aluminium-Kompetenz |
| Medizinisch | Instrumententeile, Gehäuse | Enge Toleranzen (±0,01 mm) |
| Elektronik | Kühlkörper, Gehäuse | Oberflächengüte + Fähigkeit für dünnwandige Bauteile |
| Industriell | Grundplatten, Adapter, Blöcke | Flexible Bearbeitung in einer Aufspannung |
VMCs zeichnen sich bei prismatischer Geometrie aus – ebene Flächen, Taschen, Nuten, Bohr- und Gewindemuster sowie konturierte Profile. Die Mehrfachbearbeitung (Fräsen + Bohren + Gewinden + Ausdrehen) in einer Aufspannung reduziert Ausrichtungsfehler und Durchlaufzeit.
Materialien
| Material | Eignung von VMCs | Anmerkungen |
|---|---|---|
| Aluminium (6061/7075) | Ausgezeichnet | Hohe Geschwindigkeit, hervorragende Oberfläche, niedrigste Kosten |
| Kohlenstoffstahl (1045, 4140) | Gut | Stabiler Schnitt, beschichtete Hartmetallwerkzeuge |
| Edelstahl (304/316) | Gut | Niedrigere Drehzahlen, starke Kühlmittelzufuhr erforderlich |
| Titan | Mäßig | Niedrige Drehzahl, hohes Drehmoment, strenge Wärmekontrolle |
| Messing / Kupfer | Gut | Weich, Grate kontrollieren |
| Technische Kunststoffe | Gut | Wärme und Spannverformung kontrollieren |
Wichtige Spezifikationen
| Spezifikation | Warum es wichtig ist |
|---|---|
| X/Y/Z-Verfahrweg | Maximale Bauteilgröße |
| Tischgröße und -belastung | Vorrichtungskapazität und maximales Gewicht |
| Spindeldrehzahl (U/min) | Materialfähigkeit (Al vs. Stahl) |
| Spindeldrehmoment (Nm) | Schruppfähigkeit bei harten Materialien |
| Werkzeugmagazinkapazität | Komplexität der Mehrfachbearbeitung |
| Kegeltyp (BT/CAT/HSK) | Steifigkeit und Drehzahlfähigkeit |
| Positioniergenauigkeit | Erreichbare Toleranzen |
| Kühlmittel (Flutung vs. TSC) | Tiefbohren und wärmeempfindliche Bearbeitungen |
Regel für die Spezifikationsabstimmung: Spindeldrehzahl an den Materialmix anpassen (Aluminium → hohe U/min, Stahl → hohes Drehmoment). Verfahrweg mit 20–30% Reserve über den größten Bauteilen wählen. Werkzeugmagazingröße basierend auf der Anzahl der Bearbeitungsschritte pro Bauteil auswählen. Durch die Spindel geführtes Kühlmittel (TSC) ist für Tiefbohren und Edelstahl-/Titanbearbeitung unerlässlich.
Kostenfaktoren
| Fahrer | Auswirkungen |
|---|---|
| Material | Härter = langsamer = teurer |
| Bearbeitungszeit | Primärer Kostentreiber |
| Anzahl der Installationen | Mehr Aufspannungen = höhere Arbeits- und Ausrichtungskosten |
| Werkzeugbau | Spezialwerkzeuge erhöhen die Kosten |
| Toleranz / Oberflächengüte | Enger = langsamere Schlichtdurchgänge |
| Losgröße | Höhere Stückzahl = niedrigere Kosten pro Bauteil |
| Maschinentyp | 5-axis kostet mehr pro Stunde, kann aber die Gesamtkosten senken |
Wichtige Kosteneinsicht: Maschinenstundensatz × Zykluszeit + Rüstkosten ÷ Losgröße = Kosten pro Bauteil. Die günstigste Maschine pro Stunde produziert nicht immer die günstigsten Teile – eine 5-axis-VMC mit dem doppelten Stundensatz, die 3 Aufspannungen eliminiert, führt bei komplexen Mehrseitenbauteilen oft zu niedrigeren Kosten pro Bauteil. In von uns gelieferten Projekten reduzieren DFM-optimierte Teile (weniger Aufspannungen, Standardradien, realistische Toleranzen) die VMC-Bearbeitungskosten durchgängig um 20–35% gegenüber überkonstruierten Designs.
Vorteile und Einschränkungen
| Vorteile | Einschränkungen |
|---|---|
| Flexibel für Prototypen und Serien | Spanablagerung auf dem Werkstück |
| Geringere Rüst- und Ausrüstungskosten | Mehrseitige Teile erfordern erneutes Spannen (3-Achs) |
| Gute Sicht und Zugänglichkeit für den Bediener | Tiefe Kavitäten fordern die Werkzeugreichweite heraus |
| Breite Materialkompatibilität | Geringerer Automatisierungsgrad als bei palettierten HMCs |
| Präzisionsfräskapazität | Teilehöhe durch Spindelfreiraum begrenzt |
Entscheidungshilfe
| Zustand | Empfehlung |
|---|---|
| Prismatische Teile (Platten, Halterungen) | VMC (3-Achsen) |
| Prototyp / Kleinserie | VMC |
| Mehrseitige Merkmale | 4-Achsen- oder 5-axis-VMC |
| Hochvolumen-Mehrseitenfertigung | HMC vergleichen |
| Tiefe Kavitäten / Spanprobleme | VMC-Kühlmittel optimieren oder HMC in Betracht ziehen |
| Komplexe Freiformflächen | Vollständige 5-axis-VMC |
| Kosten sensibel, Standardgeometrie | 3-Achsen-VMC mit DFM-Optimierung |
DFM-Tipps
Taschentiefe kontrollieren: Tiefe Kavitäten erfordern lange Werkzeuge → Vibration, langsameres Schneiden, höhere Kosten. Tiefen-zu-Breiten-Verhältnis möglichst ≤4:1 halten. Standardradien verwenden: Inneneckenradien an Standardfräser Größen anpassen (R3, R5). Scharfe Innenecken erfordern langsames Bearbeiten oder EDM. Aufspannungen minimieren: Merkmale für die Bearbeitung von einer oder zwei Seiten ausrichten. Weniger Aufspannungen = bessere Genauigkeit + geringere Kosten. Dünne Wände verwalten: Wände unter 1,0–1,5 mm vermeiden, sofern die Funktion es nicht erfordert — dünne Merkmale verformen sich unter Schnittkräften. Realistische Toleranzen festlegen: ±0,05 mm für allgemeine Merkmale, ±0,01 mm nur dort, wo Passung oder Funktion es erfordern. Übermäßige Tolerierung erhöht Bearbeitungszeit und Prüfkosten ohne funktionalen Nutzen.
Schlussfolgerung
Das Vertikal-Bearbeitungszentrum ist die vielseitigste und am weitesten verbreitete CNC-Plattform für präzise prismatische Teile — kombiniert Fräsen, Bohren, Gewindeschneiden und Ausbohren in automatisiertem Einzelaufspannbetrieb. Von 3-Achsen für einfache Halterungen bis zur vollständigen 5-axis für Luftfahrt-Freiformflächen skalieren VMC-Konfigurationen entsprechend Teilekomplexität und Produktionsvolumen.
Die Kosten werden durch Zykluszeit, Aufspannanzahl, Material und Toleranz bestimmt — nicht nur durch den Maschinentyp. DFM-Optimierung (Standardradien, kontrollierte Taschentiefe, realistische Toleranzen, minimierte Aufspannungen) erzielt 20–35% Kostensenkung bei typischen Programmen. Für die meisten präzisen CNC-Teile bei niedrigen bis mittleren Volumen bietet eine richtig ausgewählte VMC das optimale Gleichgewicht aus Genauigkeit, Flexibilität und Kosteneffizienz. Benötigen Sie Hilfe bei der Auswahl der richtigen VMC-Konfiguration oder der Optimierung Ihrer Teile für die VMC-Bearbeitung? [Kontaktieren Sie unser Engineering-Team] für DFM-Prüfung, Prozessplanung und Fertigungsunterstützung.
FAQ
Was ist ein Vertikal-Bearbeitungszentrum?
Eine CNC-Fräsplattform mit vertikaler Spindel — Werkzeuge nähern sich dem Werkstück von oben. Kombiniert Fräsen, Bohren, Gewindeschneiden und Ausbohren mit automatischem Werkzeugwechsel in einem automatisierten Aufspannvorgang. Die am weitesten verbreitete CNC-Plattform für präzise prismatische Teile.
VMC vs. HMC — welche sollte ich wählen?
VMC für Flexibilität, geringere Kosten und Produktion mit niedrigem bis mittlerem Volumen. HMC für Hochvolumen-Mehrseitenfertigung mit Palettenautomatisierung und überlegener Spanabfuhr. VMCs bewältigen etwa 80% der typischen CNC-Fräsarbeiten.
Welche Teile kann eine VMC herstellen?
Halterungen, Gehäuse, Platten, Vorrichtungen, Formen, Kühlkörper, medizinische Komponenten und jede prismatische Geometrie mit Taschen, Bohrungen und ebenen Flächen. Funktioniert mit Aluminium, Stahl, Edelstahl, Titan und technischen Kunststoffen.
3-Achsen vs. 5-axis — wann ist 5-axis sinnvoll?
Wenn das Teil Merkmale auf mehreren Seiten mit enger Zwischenflächentoleranz oder komplexe Freiformflächen aufweist. 5-axis eliminiert Aufspannungen und verbessert die Genauigkeit. Für einfache flache Teile ist 3-Achsen kostengünstiger. 5-axis nicht spezifizieren, wenn 3+2-Positionierung das gleiche Ergebnis erzielt.
Wie lassen sich VMC-Bearbeitungskosten senken?
Aufspannungen minimieren (Konstruktion für einseitigen Zugriff). Standard-Innenradien verwenden. Taschentiefe kontrollieren. Enge Toleranzen nur auf funktionalen Merkmalen festlegen. Geeignetes Material wählen (Aluminium lässt sich 2–3× schneller bearbeiten als Edelstahl). DFM-Prüfung vor der Produktion spart typischerweise 20–35%.


