
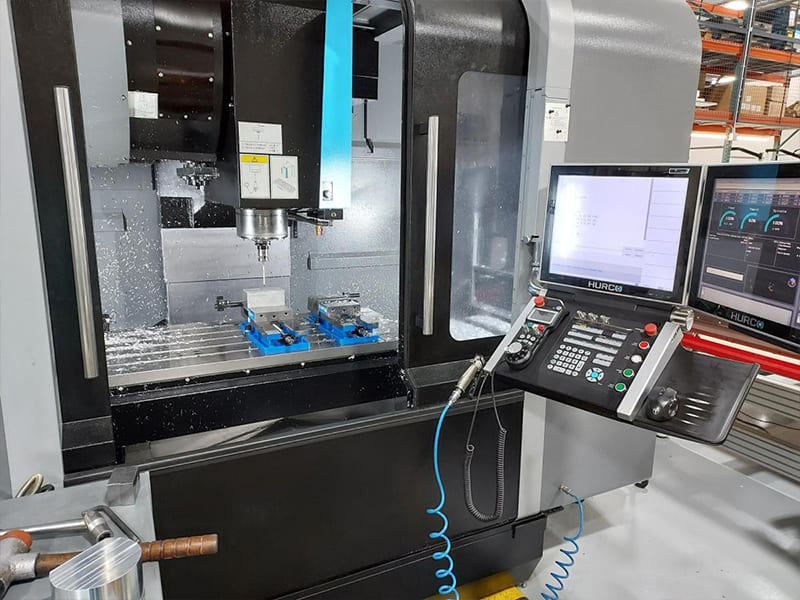
Un atelier d'usinage devis un boîtier en aluminium à 6 faces nécessitant 4 montages séparés sur une VMC 3 axes — retournement, re-serrage, re-prise de référence pour chaque face. Temps total de montage : 45 minutes par pièce. L'accumulation de tolérances due au repositionnement produit ±0,05 mm entre les caractéristiques sur les faces opposées. Passer à une VMC 5-axis usine les 6 faces en un seul montage — le temps de montage chute à 8 minutes, la tolérance entre faces se resserre à ±0,015 mm, et le coût par pièce diminue de 35%. La machine 5-axis coûte 3× plus par heure, mais l'élimination de 3 montages compense largement. Nous optimisons régulièrement la sélection des VMC et la stratégie de montage sur les programmes CNC. Un centre d'usinage vertical (VMC) est une plateforme de fraisage CNC avec une broche orientée verticalement — les outils approchent la pièce depuis le dessus. Il combine fraisage, perçage, taraudage et alésage dans un montage automatisé avec changement automatique d'outils, ce qui en fait la plateforme CNC la plus utilisée pour les pièces prismatiques de précision dans pratiquement toutes les industries manufacturières.
Ce guide couvre le fonctionnement des VMC, les composants principaux, les types (3 axes à 5-axis), la comparaison avec les fraiseuses CNC de base et les centres d'usinage horizontaux, les pièces et matériaux adaptés, les spécifications clés pour la sélection, les systèmes de porte-outils, les facteurs de coût, les avantages et limites, ainsi qu'un cadre décisionnel pratique.
Comment fonctionne une VMC
Une VMC coordonne trois axes linéaires (X, Y, Z) avec une broche rotative sous contrôle CNC. La broche maintient et fait tourner les outils de coupe (fraise en bout, forets, tarauds) à des vitesses contrôlées (généralement 3 000–24 000+ tr/min). La table de travail se déplace en X (gauche-droite) et Y (avant-arrière) tandis que la broche se déplace en Z (haut-bas), positionnant l'outil avec précision contre la pièce serrée.
L'enlèvement de matière se produit lorsque l'outil rotatif engage la pièce le long de trajectoires programmées (code G). Le liquide de refroidissement réduit la chaleur, prolonge la durée de vie de l'outil et améliore l'état de surface. Un changeur automatique d'outils (ATC) alterne entre les outils — généralement 16–60+ dans le magasin — permettant plusieurs opérations (fraisage de surface, pochetage, perçage, taraudage, alésage) en un seul montage sans intervention manuelle.
Capacité de précision : ±0,01 mm ou mieux est standard sur les VMC modernes, avec une répétabilité garantissant des dimensions constantes sur les lots de production. D'après nos données de production, nos programmes VMC atteignent ±0,01 mm sur environ 90% des caractéristiques de précision en aluminium et acier — les 10% restants nécessitant des tolérances plus serrées utilisent la rectification ou la finition post-usinage.
Principaux composants
| Composant | Fonction | Impact de la sélection |
|---|---|---|
| Broche | Fait tourner les outils (vitesse + couple) | Détermine la capacité matériau et la finition |
| Table de travail | Supporte la pièce/les montages | Définit la taille et le poids max de la pièce |
| ATC | Change les outils automatiquement | Affecte le temps de cycle et la capacité multi-opérations |
| Contrôle CNC | Exécute les programmes G-code | Contrôle la précision et l'efficacité de programmation |
| Porte-outil (BT/CAT/HSK) | Connecte l'outil à la broche | Affecte la rigidité et la stabilité à haute vitesse |
| Système de refroidissement | Achemine le liquide de refroidissement vers la zone de coupe | Améliore la durée de vie de l'outil et l'évacuation des copeaux |
Broche
Le cœur de la performance. La plage de vitesse détermine l'adéquation au matériau : 8 000–12 000 tr/min pour l'usinage général, 15 000–24 000+ tr/min pour le travail haute vitesse de l'aluminium. Le couple à bas régime est critique pour l'ébauche de l'acier — une broche à haut régime sans couple adéquat peine dans les coupes lourdes. D'après notre expérience en atelier, faire correspondre la courbe de couple de la broche au mix matériaux réel importe plus que la spécification de régime max — une broche de 20 000 tr/min optimisée pour l'aluminium sous-performe sur les programmes en acier inoxydable où une broche de 8 000 tr/min avec 2× le couple serait bien plus productive.
Porte-outils
BT/CAT (usage général) : Robuste, largement disponible, économique. Standard pour le fraisage et le perçage général. HSK (haute performance) : Cône creux avec double contact cône + face. Rigidité supérieure à haut régime, meilleur contrôle du faux-rond. Préféré pour la finition haute vitesse de l'aluminium et les travaux à tolérances serrées. La rigidité du porte-outil affecte directement le broutage, la durée de vie de l'outil et l'état de surface atteignable.
Systèmes ATC
Parapluie/carrousel : Disque simple près de la tête de broche. Coût inférieur, changement d'outil plus lent, moins d'outils. Adapté aux pièces simples. Type à bras latéral : Magasin séparé avec bras pivotant. Temps puce-à-puce plus rapide, capacité de 24–60+ outils. Mieux adapté aux pièces complexes multi-opérations et aux environnements de production.
Types de VMC
| Type | Configuration | Meilleur pour | Compromis |
|---|---|---|---|
| 3 axes | X, Y, Z | Plaques, supports, pièces simples | Montages multiples pour multi-faces |
| 4 axes | X, Y, Z + axe rotatif A | Pièces cylindriques, caractéristiques latérales | Angles complexes limités |
| 3+2 axes | X, Y, Z + rotation indexée | Pièces multi-faces, caractéristiques angulaires | Pas de contournage simultané |
| 5-axis complet | X, Y, Z continu + A, B/C | Aérospatial, turbines, formes libres | Coût plus élevé + programmation |
3 axes est la norme de référence — la plus utilisée, au coût le plus bas, idéale pour les pièces prismatiques usinées sur une ou deux faces. 4 axes ajoute l’indexation rotative pour les pièces cylindriques et les caractéristiques latérales sans re-serrage. 3+2 (positionnel 5-axis) positionne la pièce à des angles composés, puis usine sur 3 axes — réduit considérablement les montages sur les pièces multi-faces. 5-axis complet permet le mouvement simultané de tous les axes — requis pour les surfaces libres complexes (turbines, aubes de turbine, composants aérodynamiques).
Logique de sélection : Pièces plates simples → 3 axes. Pièces nécessitant une rotation → 4 axes. Précision multi-faces → 3+2. Surfaces libres complexes → 5-axis complet. Un piège courant que nous observons : spécifier un 5-axis pour des pièces qui ne nécessitent qu’une capacité 3+2 — le 5-axis complet ajoute de la complexité de programmation et du coût machine sans bénéfice lorsque le contournage simultané n’est pas géométriquement requis.
VMC vs Fraiseuse CNC de base
| Aspect | VMC | Fraiseuse CNC de base |
|---|---|---|
| Automatisation | Élevé (ATC, piloté par programme) | Inférieur (souvent changement d’outil manuel) |
| Changement d’outil | Automatique (16–60+ outils) | Manuel ou semi-automatique |
| Multi-opérations | Fraisage + perçage + taraudage en un seul montage | Nécessite souvent plusieurs montages |
| Meilleur pour | Production par lots, pièces complexes | Pièces simples, prototypage |
Toutes les VMC sont des fraiseuses CNC — mais toutes les fraiseuses CNC ne sont pas des centres d’usinage. La VMC ajoute le changement automatique d’outils, une zone d’usinage fermée et une capacité multi-opérations qui permet un débit et une constance de niveau production.
VMC vs Centre d’usinage horizontal (HMC)
| Facteur | VMC | HMC |
|---|---|---|
| Orientation de la broche | Verticale (approche par le haut) | Horizontale (approche latérale) |
| Coût d’installation | Inférieur | Supérieur |
| Évacuation des copeaux | Modérée (accumulation de copeaux) | Meilleure (assistée par gravité) |
| Usinage multi-faces | Nécessite un re-bridage ou un 4/5-axis | Fort (palette + tombeau) |
| Automatisation | Standard | Inclut souvent des changeurs de palettes |
| Meilleur pour | Volume faible-moyen, flexibilité | Volume élevé, pièces multi-faces |
Avantages de la VMC : Coût d’équipement et de montage inférieur. Meilleure visibilité et accessibilité pour l’opérateur. Changements de montage plus rapides pour la production à mélange élevé. Emprise au sol plus compacte. Avantages du HMC : Évacuation supérieure des copeaux (la gravité élimine les copeaux). Meilleur accès multi-faces avec montages en tombeau. Les changeurs de palettes permettent une production quasi continue. Utilisation plus élevée de la broche en production de volume. Selon nos données de production, les VMC gèrent environ 80% de nos programmes de fraisage CNC — la combinaison de flexibilité, de coût inférieur et de précision adéquate couvre la grande majorité des exigences de pièces prismatiques. Les HMC se justifient principalement pour la production multi-faces à volume élevé où l’automatisation des palettes et la gestion des copeaux offrent un avantage de coût par pièce mesurable.
Pièces et matériaux
Pièces typiques
| Industrie | Pièces détachées | Pourquoi la VMC |
|---|---|---|
| Automobile | Supports, boîtiers, montages | Usinage multi-opérations rapide |
| Aérospatial | Plaques structurelles, prototypes | Haute précision, expertise aluminium |
| Médical | Pièces d’instrumentation, boîtiers | Tolérances serrées (±0,01 mm) |
| Électronique | Dissipateurs thermiques, enceintes | Finition de surface + capacité parois minces |
| Industriel | Plaques de base, adaptateurs, blocs | Opérations flexibles en un seul montage |
Les VMC excellent dans la géométrie prismatique — surfaces planes, poches, rainures, motifs de perçage/taraudage, et profils contournés. La capacité multi-opérations (fraisage + perçage + taraudage + alésage) en un seul montage réduit les erreurs d'alignement et le délai de production.
Matériaux
| Matériel | Adéquation des VMC | Notes |
|---|---|---|
| Aluminium (6061/7075) | Excellent | Haute vitesse, excellente finition, coût le plus bas |
| Acier au carbone (1045, 4140) | Bon | Coupe stable, outils en carbure revêtu |
| Acier inoxydable (304/316) | Bon | Vitesses réduites, refroidissement puissant nécessaire |
| Titane | Modéré | Basse vitesse, couple élevé, contrôle strict de la chaleur |
| Laiton / Cuivre | Bon | Matériaux tendres, gérer les bavures |
| Plastiques techniques | Bon | Gérer la chaleur et la déformation de serrage |
Spécifications clés
| Spécifications | Pourquoi est-ce important ? |
|---|---|
| Course X/Y/Z | Enveloppe maximale de la pièce |
| Taille et charge de la table | Capacité de montage et poids maximal |
| Vitesse de broche (tr/min) | Capacité des matériaux (alu vs acier) |
| Couple de broche (Nm) | Capacité d'ébauche dans les matériaux durs |
| Capacité du magasin d'outils | Complexité multi-opérations |
| Type de cône (BT/CAT/HSK) | Rigidité et capacité de vitesse |
| Précision de positionnement | Tolérances réalisables |
| Refroidissement (inondation vs TSC) | Opérations de perçage profond et sensibles à la chaleur |
Règle de correspondance des spécifications : Adaptez la vitesse de broche au mix de matériaux (aluminium → régime élevé, acier → couple élevé). Choisissez la course avec une marge de 20–30% sur les pièces les plus grandes. Sélectionnez la taille du magasin d'outils en fonction du nombre d'opérations par pièce. Le refroidissement à travers la broche (TSC) est essentiel pour le perçage profond et le travail de l'inox/titane.
Facteurs de coût
| Conducteur | Impact |
|---|---|
| Matériel | Plus dur = plus lent = plus coûteux |
| Durée d'usinage | Principal facteur de coût |
| Nombre de montages | Plus de montages = main-d'œuvre plus élevée + coût d'alignement |
| Outillage | Les outils spécialisés augmentent le coût |
| Tolérance / finition | Plus serré = passes de finition plus lentes |
| Taille de lot | Volume plus élevé = coût unitaire plus faible |
| Type de machine | 5-axis coûte plus cher/heure mais peut réduire le total |
Aperçu clé des coûts : Taux horaire machine × temps de cycle + coût de montage ÷ taille de lot = coût unitaire. La machine la moins chère à l'heure ne produit pas toujours les pièces les moins chères — une VMC 5-axis à 2× le taux horaire qui élimine 3 montages offre souvent un coût unitaire inférieur sur les composants complexes multi-faces. Dans les projets que nous avons livrés, les pièces optimisées en DFM (moins de montages, rayons standard, tolérances réalistes) réduisent systématiquement le coût d'usinage VMC de 20–35% par rapport aux conceptions sur-ingénierées.
Avantages et limites
| Avantages | Limites |
|---|---|
| Flexible pour les prototypes et les lots | Accumulation de copeaux sur la pièce |
| Coût de montage et d'équipement réduit | Les pièces multi-faces nécessitent un re-montage (3 axes) |
| Bonne visibilité/accessibilité pour l'opérateur | Les cavités profondes limitent la portée des outils |
| Large compatibilité des matériaux | Automatisation inférieure par rapport aux HMC à palettes |
| Capacité de fraisage de précision | Hauteur de pièce limitée par le dégagement de broche |
Guide de décision
| Condition | Recommandation |
|---|---|
| Pièces prismatiques (plaques, supports) | VMC (3 axes) |
| Prototype / petite série | VMC |
| Caractéristiques multi-faces | CUV 4 axes ou 5-axis |
| Production multi-faces à grand volume | Comparer avec le CUI |
| Cavité profonde / préoccupations liées aux copeaux | Optimiser le liquide de refroidissement du CUV ou envisager un CUI |
| Surfaces libres complexes | CUV 5-axis complet |
| Sensible au coût, géométrie standard | CUV 3 axes avec optimisation DFM |
Conseils DFM
Contrôler la profondeur des poches : Les cavités profondes nécessitent des outils longs → vibrations, coupe plus lente, coût plus élevé. Maintenir un rapport profondeur/largeur ≤4:1 lorsque c'est possible. Utiliser des rayons standard : Aligner les rayons d'angle internes sur les tailles de fraises standard (R3, R5). Les angles internes vifs nécessitent un usinage lent ou un EDM. Minimiser les montages : Aligner les caractéristiques pour l'usinage à partir d'une ou deux faces. Moins de montages = meilleure précision + coût réduit. Gérer les parois minces : Éviter les parois en dessous de 1,0–1,5 mm sauf si la fonction l'exige — les caractéristiques minces se déforment sous les forces de coupe. Spécifier des tolérances réalistes : ±0,05 mm pour les caractéristiques générales, ±0,01 mm uniquement là où l'ajustement ou la fonction l'exige. Un sur-tolérancement augmente le temps de finition et les coûts d'inspection sans bénéfice fonctionnel.
Conclusion
Le centre d'usinage vertical est la plateforme CNC la plus polyvalente et la plus largement utilisée pour les pièces prismatiques de précision — combinant fraisage, perçage, taraudage et alésage en opération automatisée à montage unique. Du 3 axes pour les supports simples au 5-axis complet pour les surfaces libres aérospatiales, les configurations de CUV s'adaptent à la complexité des pièces et au volume de production.
Le coût est déterminé par le temps de cycle, le nombre de montages, le matériau et la tolérance — pas seulement par le type de machine. L'optimisation DFM (rayons standard, profondeur de poche contrôlée, tolérances réalistes, montages minimisés) permet une réduction de coût de 20–35% sur les programmes typiques. Pour la plupart des pièces CNC de précision à volumes faibles à moyens, un CUV correctement sélectionné offre l'équilibre optimal entre précision, flexibilité et rentabilité. Besoin d'aide pour choisir la bonne configuration de CUV ou optimiser vos pièces pour l'usinage sur CUV ? [Contactez notre équipe d'ingénierie] pour une revue DFM, une planification des processus et un support de fabrication.
FAQ
Qu'est-ce qu'un centre d'usinage vertical ?
Une plateforme de fraisage CNC avec broche verticale — les outils approchent la pièce par le dessus. Combine fraisage, perçage, taraudage et alésage avec changement automatique d'outils en un seul montage automatisé. La plateforme CNC la plus utilisée pour les pièces prismatiques de précision.
CUV vs CUI — lequel choisir ?
Le CUV pour la flexibilité, un coût réduit et une production à volumes faibles à moyens. Le CUI pour la production multi-faces à grand volume avec automatisation par palettes et une évacuation supérieure des copeaux. Les CUV gèrent environ 80% du travail de fraisage CNC typique.
Quelles pièces un CUV peut-il fabriquer ?
Supports, boîtiers, plaques, fixations, moules, dissipateurs thermiques, composants médicaux et toute géométrie prismatique avec poches, trous et surfaces planes. Fonctionne avec l'aluminium, l'acier, l'inox, le titane et les plastiques techniques.
3 axes vs 5-axis — quand le 5-axis est-il pertinent ?
Lorsque la pièce présente des caractéristiques sur plusieurs faces nécessitant une tolérance inter-faces serrée, ou des surfaces libres complexes. Le 5-axis élimine les montages et améliore la précision. Pour les pièces plates simples, le 3 axes est plus rentable. Ne spécifiez pas le 5-axis lorsque le positionnement 3+2 obtient le même résultat.
Comment réduire le coût d'usinage sur CUV ?
Minimiser les montages (concevoir pour un accès sur une seule face). Utiliser des rayons internes standard. Contrôler la profondeur des poches. Spécifier des tolérances serrées uniquement sur les caractéristiques fonctionnelles. Choisir le matériau approprié (l'aluminium s'usine 2–3× plus vite que l'inox). Une revue DFM avant production permet généralement d'économiser 20–35%.


