
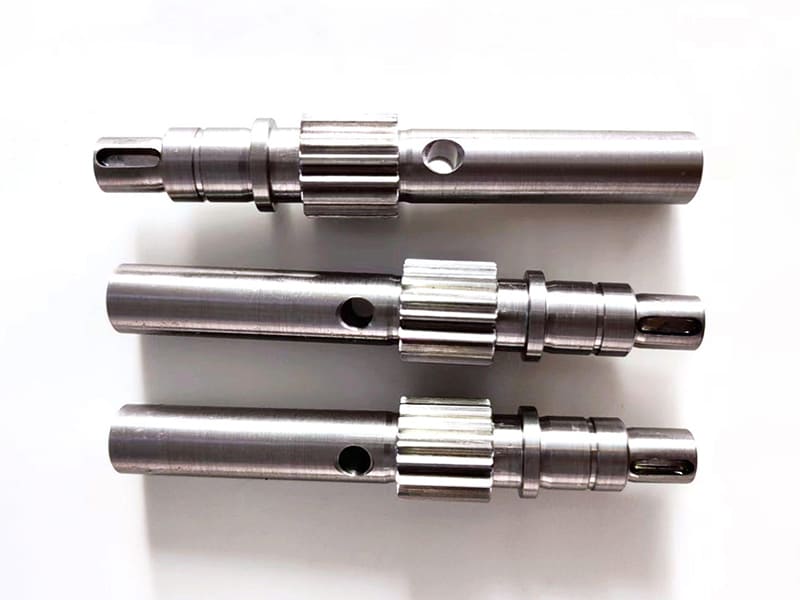
Eine Getriebeabtriebswelle reißt nach 18 Monaten Betrieb an der Passfedernutwurzel – nicht durch Überlast, sondern durch eine Spannungskonzentration, die der Konstrukteur in der Ermüdungsberechnung nicht berücksichtigt hat. Eine kundenspezifische Getriebewelle misst auf der CMM perfekt, erzeugt aber in der Montage übermäßige Vibrationen, weil die Konzentrizität zwischen den Lagerzapfen um 0,015 mm abwich. Wir bearbeiten und analysieren ständig Wellen wie diese. Die Getriebewelle ist zweifellos das kritischste rotierende Bauteil in jedem Kraftübertragungssystem, wird jedoch bei Konstruktion und Beschaffung oft nur als “einfacher Rundstahl” behandelt.
Dieser Artikel behandelt Getriebewellen aus technischer und CNC-fertigungstechnischer Perspektive: wie sie Leistung übertragen, die wichtigsten Typen, Konstruktionsberechnungen für Durchmesser und Spannung, Werkstoffauswahl, Fertigungsprozesse vom Schmieden bis zur CNC-Endbearbeitung, Wärmebehandlung, häufige Schadensmechanismen und industrielle Anwendungen. Ob Sie als Konstrukteur eine Welle dimensionieren, als Ingenieur die Produktion planen oder als Einkäufer kundenspezifische Wellenkomponenten beschaffen – das Ziel ist es, die Wellenkonstruktion mit realen Fertigungskapazitäten zu verbinden.
Wie funktioniert eine Getriebewelle?
Drehmomentübertragung
Eine Getriebewelle überträgt Drehmoment durch rotatorische Bewegung. Wenn ein Motor oder eine Antriebsmaschine Drehmoment aufbringt, entsteht Schubspannung über den Wellenquerschnitt, die beim Rotieren eine elastische Verdrehung verursacht. Das Ausmaß der Verdrehung hängt von der Wellenlänge, dem polaren Flächenträgheitsmoment und dem Schubmodul des Werkstoffs ab. In der Praxis treten in Wellen selten reine Torsion auf – Biegebelastungen durch Zahnräder, Riemen oder Riemenscheiben sind immer vorhanden und erfordern eine Bewertung der kombinierten Spannungen.
Leistungsfluss: Eingang zu Ausgang
Energie tritt über eine Eingangswelle ein (typischerweise höhere Drehzahl, niedrigeres Drehmoment), durchläuft Zahnradsätze, die Drehzahl- und Drehmomentverhältnisse verändern, und tritt über eine Ausgangswelle aus, die nutzbare Leistung an die angetriebene Last liefert. Wellengeometrie, Durchmesserübergänge und Verbindungselemente müssen koordiniert sein, um eine reibungslose Drehmomentübertragung ohne übermäßige Verluste oder Spannungskonzentrationen entlang des Leistungspfads zu gewährleisten.
Wechselwirkung mit Lagern, Zahnrädern und Kupplungen
Die Leistung einer Welle hängt von ihrer Wechselwirkung mit den umgebenden Komponenten ab. Lager tragen radiale und axiale Lasten und halten dabei die Ausrichtung – ihre Platzierung beeinflusst direkt Durchbiegung und kritische Drehzahl. Zahnräder erzeugen lokalisierte Kräfte, die Biegemomente verursachen. Kupplungen gleichen Fluchtungsfehler und Wärmeausdehnung aus. Aus fertigungstechnischer Sicht entscheidet die CNC-Präzision an Lagerzapfen, Zahnradschnittstellen und Kupplungssitzen, ob diese Wechselwirkungen wie konstruiert funktionieren – oder die Vibrations- und Verschleißprobleme erzeugen, die wir am häufigsten analysieren.
Haupttypen von Getriebewellen
Voll vs. Hohl
Vollwellen sind einfacher zu bearbeiten und weisen vorhersehbare Spannungsverteilungen auf. Sie eignen sich für mittlere Drehmomente, kürzere Spannweiten und kosten sensible Anwendungen. Hohlwellen entfernen Material aus dem neutralen Kern, wo der Schubspannungsbeitrag minimal ist, und bieten so ein höheres Festigkeits-Gewichts-Verhältnis. Bei gleichem Außendurchmesser überträgt eine Hohlwelle nahezu das gleiche Drehmoment bei 30–40% weniger Gewicht. Dies macht Hohlwellenkonstruktionen attraktiv für Hochgeschwindigkeitssysteme, Fahrzeugantriebsstränge und Anwendungen, bei denen das Massenträgheitsmoment eine Rolle spielt. Der Kompromiss: engere Toleranzkontrolle und komplexere Bearbeitung.
Hauptwelle, Vorgelegewelle und Zwischenwelle
Hauptwellen dienen als primäre Drehmomentträger mit den höchsten Festigkeitsanforderungen. Vorgelegewellen laufen parallel in Getrieben und verändern Drehzahl und Drehmoment durch Zwischenzahneingriff – sie erfahren kombinierte Torsions- und Biegebelastungen. Zwischenwellen ändern die Drehrichtung oder den Zahnradabstand, ohne Leistung an den Ausgang zu übertragen, aber die Ausrichtgenauigkeit ist dennoch wichtig, um ungleichmäßigen Zahnradverschleiß zu vermeiden.
Passfeder-, Keil- und Flexible Wellen
Passfederwellen bieten eine einfache, wirtschaftliche Drehmomentübertragung, erzeugen jedoch Spannungskonzentrationen an der Passfedernutwurzel, was die Ermüdungslebensdauer begrenzt. Keilwellen verteilen das Drehmoment über mehrere Zähne und bieten höhere Lastkapazität, bessere Konzentrizität und verbesserte Haltbarkeit – bevorzugt in Fahrzeug- und Industriegetrieben. Flexible Wellen opfern Torsionssteifigkeit zugunsten von Winkelanpassungsfähigkeit in Anwendungen mit niedrigem bis mittlerem Drehmoment.
Konstruktionsberechnungen
Drehmoment, Leistung und Drehzahl
Die übertragene Leistung ist proportional zu Drehmoment und Drehzahl. Eine Welle, die die gleiche Leistung überträgt, erfährt je nach Drehzahl sehr unterschiedliche Drehmomentniveaus. Niedrigdrehzahlanwendungen (Förderer, Mischer) stellen hohe Drehmomentanforderungen. Hochgeschwindigkeitsspindeln übertragen niedrigere Drehmomente, sind aber empfindlicher gegenüber Steifigkeit und Vibrationen. Reale Lastzyklen – Anlauf-Stopp, Stoßbelastungen, Drehmomentschwankungen – bestimmen die Konstruktion oft mehr als die Nennleistungswerte.
Durchmesserauswahl
Die Durchmesserauswahl der Welle balanciert zulässige Spannung und Steifigkeit gegen Gewicht, Materialkosten und Bearbeitungszeit aus. Konstruktionsnormen wenden Sicherheitsfaktoren für Materialvariabilität und Ermüdung unter zyklischer Belastung an. Aus unserer Werkstattpraxis wissen wir: Ingenieure, die streng nach theoretischen Mindestwerten dimensionieren, stellen oft fest, dass Lagerverfügbarkeit, Standardwerkzeuge und Montageschnittstellen den Durchmesser ohnehin nach oben treiben. Mit praktischen Randbedingungen zu beginnen, spart Konstruktionsschleifen.
Kombinierte Belastung und Spannungskonzentration
Zahnräder und Riemenscheiben erzeugen Radialkräfte, die Biegespannung mit Torsionsspannung kombinieren. Die Spitzenspannung tritt an der Außenfläche auf. Spannungskonzentratoren – Absätze, Passfedernuten, Verzahnungswurzeln – verstärken lokale Spannungen und werden zu Ausgangspunkten für Ermüdungsrisse. Das Verständnis, wo kombinierte Spannungen ihren Höhepunkt erreichen, steuert Geometrieübergänge, Übergangsradien und Oberflächengüteanforderungen während der CNC-Bearbeitung. Basierend auf unseren Produktionsdaten verbesserte die Erhöhung des Passfedernuten-Übergangsradius von 0,3 mm auf 1,0 mm bei 4140-Stahlwellen die Ermüdungslebensdauer um etwa 40% in zyklischen Tests.
Materialien
Kohlenstoffstahl vs. Legierter Stahl
Mittelkohlenstoffstähle (C45/1045) dominieren Anwendungen mit mittlerem Drehmoment – gute Festigkeit, breit verfügbar, kosteneffizient und leicht zu bearbeiten. Legierte Stähle (4140/42CrMo) fügen Chrom, Molybdän oder Nickel hinzu für verbesserte Härtbarkeit und Ermüdungsleistung. Sie eignen sich für Wellen mit hohem Drehmoment, hoher Zyklenzahl oder Stoßbelastung in Getrieben und Antriebssträngen. Der Kompromiss: höhere Materialkosten und strengere Kontrolle von Wärmebehandlung und Bearbeitung.
Ermüdungsfestigkeit vs. Zerspanbarkeit
Bei rotierenden Wellen ist die Ermüdungsfestigkeit wichtiger als die statische Zugfestigkeit. Legierte Stähle bieten im Allgemeinen überlegene Ermüdungsleistung, insbesondere bei richtiger Oberflächengüte. Sie erhöhen jedoch den Werkzeugverschleiß und die Bearbeitungszeit – insbesondere nach der Wärmebehandlung. Konstrukteure und Einkäufer müssen Ermüdungslebensdauer-Anforderungen gegen Fertigungseffizienz und Gesamtkosten abwägen.
Wärmebehandlung
Vergüten erhöht Streckgrenze und Ermüdungsfestigkeit und ermöglicht kleinere Durchmesser oder höhere Drehmomentkapazität. Induktionshärten verbessert lokal die Verschleißfestigkeit an Lagersitzen oder Verzahnungen, ohne die Kernzähigkeit zu beeinträchtigen. Die Wärmebehandlung führt jedoch zu Maßänderungen, die eine Nachbearbeitung erfordern. Effektives Wellendesign sequenziert die Operationen korrekt – Schruppen vor der Wärmebehandlung, Fertigbearbeitung danach – um Verzug gemäß ISO-2768-Toleranzklassen zu kontrollieren.
CNC-Fertigung
Prozessauswahl
Schmieden erzeugt Rohlinge mit verfeinertem Kornfluss, der zur Wellenachse ausgerichtet ist, und verbessert die Ermüdungsfestigkeit für Anwendungen mit hohem Drehmoment und sicherheitskritischen Anforderungen. Schmiedeteile erfordern jedoch Werkzeuginvestitionen und anschließende Bearbeitung. Die Bearbeitung von gewalztem oder wärmebehandeltem Stangenmaterial bietet größere Flexibilität, geringere Anschaffungskosten und schnellere Iterationen für Prototypen und kleine bis mittlere Stückzahlen. In Projekten, die wir geliefert haben, erreichen moderne legierte Stähle mit geeigneter Wärmebehandlung eine ausreichende Ermüdungsleistung ohne Schmieden – vorausgesetzt, Geometrieübergänge und Oberflächengüte sind gut kontrolliert.
CNC Drehen, Fräsen und Swiss-Type-Bearbeitung
CNC-Drehen erzeugt präzise Durchmesser, Absätze, Lagerzapfen und Bezugsmerkmale mit kontrollierter Konzentrizität. CNC-Fräsen fügt Passfedernuten, Flächen, Querbohrungen und Timing-Merkmale hinzu – idealerweise auf Dreh-Fräszentren, um Umspannfehler zu reduzieren. Swiss-Type-Bearbeitung eignet sich hervorragend für lange, schlanke Wellen, da das Werkstück nahe der Schnittzone unterstützt wird, was Durchbiegung minimiert und engere Toleranzen an kritischen Merkmalen ermöglicht.
Kritische Qualitätsparameter
Lagersitze erfordern enge Durchmessertoleranzen und kontrollierte Oberflächenrauheit für eine ordnungsgemäße Lastverteilung. Getriebeschnittstellen erfordern präzise axiale Positionierung und minimale Rundlaufabweichung. Die Konzentrizität zwischen Zapfen, Keilwellen und Absätzen ist besonders kritisch – Fehlausrichtung erhöht direkt die Biegespannung und beschleunigt Ermüdungsversagen. Die Oberflächengüte beeinflusst die Ermüdungslebensdauer erheblich: Glattere Oberflächen reduzieren Mikrokerben, die unter zyklischer Belastung Risse initiieren. In unserer Produktionsumgebung ist das Einhalten von Konzentrizität innerhalb von 0,005 mm und Ra ≤ 0,8 μm an Lagerzapfen Standard für Getriebewellenarbeiten.
Häufige Fehlerarten
Ermüdungsbruch
Die häufigste Wellenversagensart. Risse initiieren an Spannungskonzentratoren – scharfen Absätzen, Passfedernutenwurzeln, Keilwellenentlastungen – und breiten sich unter wiederholten Torsions- und Biegezyklen aus, bis plötzlicher Bruch eintritt. Ermüdungsversagen resultiert selten allein aus unzureichender Materialfestigkeit. Es ist häufiger mit schlechten Geometrieübergängen, rauer Oberflächengüte oder unterschätzten Lastschwankungen verbunden.
Verschleiß, Fehlausrichtung und Vibration
Schlechte Konzentrizität zwischen Lagerzapfen und funktionalen Merkmalen erzeugt exzentrische Rotation, was Biegespannung und Lagerbelastung erhöht. Mit der Zeit: beschleunigter Verschleiß, erhöhte Vibration und verkürzte Ermüdungslebensdauer. Oft ist die Ursache nicht die Welle selbst, sondern kumulative Toleranzen über Lager, Gehäuse und Kupplungen, die nicht als System bewertet wurden.
Prävention
Großzügige Rundungsradien und optimierte Passfedernutenprofile reduzieren Spannungskonzentration. Genaue Lastabschätzung (einschließlich Stoß und Fehlausrichtung) verbessert Ermüdungssicherheiten. CNC-Bearbeitungspräzision in Konzentrizität, Oberflächengüte und Maßkontrolle reduziert direkt sowohl Ermüdungs- als auch Verschleißrisiko.
Anwendungen in der Industrie
Automobil und Antriebsstrang: Hochzyklische Ermüdung, Drehmomentumkehr, breite Drehzahlbereiche. Gewichtsreduzierung treibt Hohlwellen, legierte Stähle und lokale Wärmebehandlung voran. Keilwellengeometrie und Oberflächengütegenauigkeit sind kritisch für die NVH-Leistung.
Industriemaschinen: Dauerbetrieb, lange Wartungsintervalle. Förderanlagen, Pumpen, Kompressoren betonen Haltbarkeit und Wartungsfreundlichkeit gegenüber Gewichtsoptimierung. CNC-Wiederholbarkeit gewährleistet Austauschbarkeit während der Wartung.
Robotik und Präzisionsausrüstung: Geringe Trägheit, hohe Positionsgenauigkeit, minimales Spiel. Torsionssteifigkeit beeinflusst direkt die Regelgenauigkeit. Enge Toleranzen, ausgezeichnete Konzentrizität und feine Oberflächengüten sind zwingend erforderlich.
Schlussfolgerung
Eine Getriebewelle ist ein kritisches lasttragendes Bauteil, bei dem Konstruktionsberechnungen, Materialauswahl und CNC-Fertigungspräzision zusammenwirken müssen. Drehmomentkapazität, Ermüdungslebensdauer und Vibrationsverhalten hängen alle davon ab, diese Elemente richtig zu gestalten – nicht nur einzeln, sondern als koordiniertes System. Fehleinschätzungen eines einzelnen Faktors führen typischerweise zu Ermüdungsrissen, vorzeitigem Verschleiß oder instabiler Dynamik im Laufe der Zeit.
Wenn Konstruktionsabsicht und Fertigungsfähigkeit übereinstimmen, liefern Getriebewellen vorhersehbare Leistung, längere Lebensdauer und geringere Gesamtlebenszykluskosten. Benötigen Sie Hilfe bei der Konstruktion oder Fertigung kundenspezifischer Getriebewellen? [Kontaktieren Sie unser Ingenieurteam] für Wellenkonstruktionsprüfung, Materialauswahl und Unterstützung bei der Präzisions-CNC-Bearbeitung.
FAQ
Was ist der Unterschied zwischen einer Getriebewelle und einer Antriebswelle?
Eine Getriebewelle ist ein allgemeiner Begriff für jede rotierende Welle, die Leistung innerhalb eines mechanischen Systems überträgt – Eingangswellen, Ausgangswellen, Vorgelegewellen. Eine Antriebswelle liefert speziell Leistung von einem Getriebe oder Differenzial an die Räder oder die endgültig angetriebene Komponente. Alle Antriebswellen sind Getriebewellen, aber nicht alle Getriebewellen sind Antriebswellen.
Wie berechnet man den erforderlichen Durchmesser?
Beginnen Sie mit dem Drehmoment (abgeleitet aus Leistung und Drehzahl), prüfen Sie dann Torsionsschubspannung und Biegespannung aus Zahnrad- oder Riemenscheibenlasten. Wenden Sie Ermüdungssicherheitsfaktoren und Steifigkeitsgrenzen an. In realen Konstruktionen berücksichtigt die Durchmesserauswahl auch Lagergrößen, Standardwerkzeuge und Fertigbarkeit – theoretische Mindestwerte überleben selten praktische Einschränkungen.
Ist eine Hohlwelle stärker als eine Vollwelle?
Nicht inhärent stärker, aber effizienter. Bei gleichem Außendurchmesser überträgt eine Hohlwelle nahezu das gleiche Drehmoment bei deutlich geringerem Gewicht und geringerer Trägheit. Vollwellen sind einfacher herzustellen und können unter schweren Stoßbelastungen besser abschneiden. Wählen Sie basierend auf Belastungsbedingungen, Drehzahl und Fertigungseinschränkungen.
Welche Toleranzen sind bei CNC-bearbeiteten Wellen am wichtigsten?
Lagerzapfendurchmesser, Konzentrizität zwischen funktionalen Merkmalen, axiale Absatzpositionierung und Oberflächengüte an Kontaktflächen. Schlechte Konzentrizität erhöht Biegespannung und beschleunigt Lager verschleiß. Unzureichende Oberflächengüte reduziert die Ermüdungslebensdauer. CNC-Bearbeitung bietet die enge, wiederholbare Kontrolle, die diese Merkmale erfordern.
Wie beeinflusst die Wärmebehandlung die Ermüdungslebensdauer?
Abschrecken und Anlassen erhöht die Streckgrenze und den Widerstand gegen Rissbildung. Lokale Oberflächenhärtung verbessert die Verschleißfestigkeit an kritischen Schnittstellen. Übermäßige Härte oder schlecht kontrollierte Behandlung kann jedoch die Empfindlichkeit gegenüber Spannungskonzentrationen erhöhen. Eine effektive Ermüdungsleistung ergibt sich aus der Abstimmung der Wärmebehandlung auf die Wellengeometrie, das Belastungsspektrum und die endgültige Bearbeitungsgenauigkeit.


