
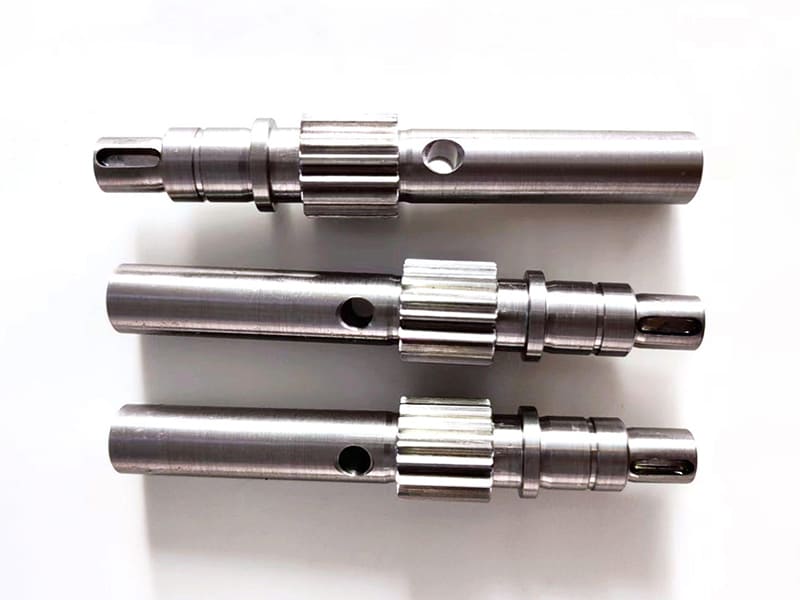
Bir şanzıman çıkış mili, 18 aylık kullanımdan sonra kama yuvası kökünde çatlar — aşırı yükten değil, tasarımcının yorulma hesabında hesaba katmadığı bir gerilme yığılmasından. Özel bir transmisyon mili CMM üzerinde mükemmel ölçülür ancak montajda aşırı titreşim üretir çünkü rulman muyluları arasındaki eş merkezlilik 0,015 mm sapmıştır. Bu tür milleri sürekli işliyor ve sorunlarını gideriyoruz. Transmisyon mili, herhangi bir güç aktarma sistemindeki tartışmasız en kritik dönen bileşendir, ancak tasarım ve tedarik sırasında genellikle “sadece yuvarlak bir çubuk” olarak görülür.
Bu makale, transmisyon millerini mühendislik ve CNC üretim perspektifinden ele almaktadır: gücü nasıl ilettikleri, ana türleri, çap ve gerilme için tasarım hesaplamaları, malzeme seçimi, dövmeden CNC bitirmeye kadar üretim süreçleri, ısıl işlem, yaygın arıza modları ve endüstri uygulamaları. İster bir mil boyutlandıran tasarımcı, ister üretim planlayan bir mühendis veya özel mil bileşenleri tedarik eden bir satın almacı olun, amaç mil tasarımını gerçek üretim kabiliyetiyle ilişkilendirmektir.
Bir Transmisyon Mili Nasıl Çalışır?
Tork İletimi
Bir transmisyon mili, dönme hareketi yoluyla tork taşır. Bir motor veya motor tork uyguladığında, mil kesiti boyunca kayma gerilmesi gelişir ve dönerken elastik burulmaya neden olur. Burulma miktarı mil uzunluğuna, kutupsal atalet momentine ve malzemenin kayma modülüne bağlıdır. Pratikte miller nadiren saf burulma görür — dişlilerden, kayışlardan veya kasnaklardan gelen eğilme yükleri her zaman birlikte bulunur ve birleşik gerilme değerlendirmesi gerektirir.
Güç Akışı: Girişten Çıkışa
Enerji bir giriş mili (tipik olarak daha yüksek hız, daha düşük tork) yoluyla girer, hız ve tork oranlarını değiştiren dişli takımlarından geçer ve tahrik edilen yüke kullanılabilir güç ileten bir çıkış mili yoluyla çıkar. Mil geometrisi, çap geçişleri ve bağlantı özellikleri, güç yolu boyunca aşırı kayıplar veya gerilme yığılmaları olmadan düzgün tork transferi sağlamak için koordine edilmelidir.
Rulmanlar, Dişliler ve Kaplinler ile Etkileşim
Bir milin performansı, çevresindeki bileşenlerle etkileşimine bağlıdır. Rulmanlar, hizalamayı korurken radyal ve eksenel yükleri destekler — yerleşimleri sapmayı ve kritik hızı doğrudan etkiler. Dişliler, eğilme momentleri üreten yerelleştirilmiş kuvvetler oluşturur. Kaplinler, yanlış hizalamayı ve termal genleşmeyi tolere eder. İşleme açısından, rulman muylularındaki, dişli arayüzlerindeki ve kaplin geçmelerindeki CNC hassasiyeti, bu etkileşimlerin tasarlandığı gibi çalışıp çalışmayacağını — veya en sık sorun giderdiğimiz titreşim ve aşınma sorunlarını yaratıp yaratmayacağını belirler.
Transmisyon Millerinin Ana Türleri
Dolu vs. İçi Boş
Dolu miller işlenmesi daha basittir ve öngörülebilir gerilme dağılımlarını yönetir. Orta tork, daha kısa açıklıklar ve maliyete duyarlı uygulamalar için uygundur. İçi boş miller kayma gerilmesi katkısının minimal olduğu nötr çekirdekten malzeme çıkararak daha yüksek bir mukavemet-ağırlık oranı sunar. Aynı dış çap için, içi boş bir mil –40% daha az ağırlıkta neredeyse aynı torku iletir. Bu, içi boş tasarımları yüksek hızlı sistemler, otomotiv aktarma organları ve dönme ataletinin önemli olduğu uygulamalar için cazip kılar. Ödünleşim: daha sıkı tolerans kontrolü ve daha karmaşık işleme.
Ana Mil, Ara Mil ve Avara Mil
Ana miller en yüksek mukavemet gereksinimleriyle birincil tork taşıyıcıları olarak hizmet eder. Ara miller şanzımanlarda paralel çalışır, ara dişli kavraması yoluyla hız ve torku değiştirir — birleşik burulma ve eğilme yükleri yaşarlar. Avara miller çıkışa güç iletmeden dönme yönünü veya dişli aralığını değiştirir, ancak düzensiz dişli aşınmasını önlemek için hizalama doğruluğu yine de önemlidir.
Kamalı, Kamalı Profilli ve Esnek Miller
Kamalı miller basit, ekonomik tork transferi sunar ancak kama yuvası kökünde gerilme yığılması oluşturarak yorulma ömrünü sınırlar. Kamalı profilli miller torku birden fazla dişe dağıtır, daha yüksek yük kapasitesi, daha iyi eş merkezlilik ve gelişmiş dayanıklılık sağlar — otomotiv ve endüstriyel transmisyonlarda tercih edilir. Esnek miller düşük ila orta tork uygulamalarında açısal uyum sağlamak için burulma sertliğinden feragat eder.
Tasarım Hesaplamaları
Tork, Güç ve Hız
İletilen güç, tork ve dönme hızıyla orantılıdır. Aynı gücü taşıyan bir mil, RPM'e bağlı olarak çok farklı tork seviyeleri yaşar. Düşük hızlı uygulamalar (konveyörler, karıştırıcılar) yüksek tork talepleri dayatır. Yüksek hızlı miller daha düşük tork iletir ancak sertlik ve titreşime daha duyarlıdır. Gerçek dünya çalışma döngüleri — dur-kalk, şok yükleri, tork dalgalanmaları — genellikle tasarımı nominal güç değerlerinden daha fazla yönetir.
Çap Seçimi
Mil çapı seçimi, izin verilen gerilme ve sertliği ağırlık, malzeme maliyeti ve işleme süresine karşı dengeler. Tasarım standartları, malzeme değişkenliği ve döngüsel yükleme altında yorulma için güvenlik faktörleri uygular. Atölye deneyimimizde, teorik minimumlara göre boyutlandıran mühendisler genellikle rulman bulunabilirliği, standart takımlama ve montaj arayüzlerinin çapı yine de yukarı zorladığını görür. Pratik kısıtlamalarla başlamak yeniden tasarım döngülerini azaltır.
Birleşik Yükleme ve Gerilme Yığılması
Dişliler ve kasnaklar, eğilme gerilmesini burulma gerilmesiyle birleştiren radyal kuvvetler oluşturur. Tepe gerilmesi dış yüzeyde meydana gelir. Gerilme yığılma noktaları — omuzlar, kama yuvaları, kamalı profil kökleri — yerel gerilmeleri güçlendirir ve yorulma çatlağı başlangıç bölgeleri haline gelir. Birleşik gerilmelerin nerede zirve yaptığını anlamak, CNC işleme sırasında geometri geçişlerine, radüs yarıçaplarına ve yüzey bitirme gereksinimlerine rehberlik eder. Üretim verilerimize dayanarak, 4140 çelik millerde kama yuvası radüs yarıçapını 0,3 mm'den 1,0 mm'ye çıkarmak, döngüsel testlerde yorulma ömrünü yaklaşık % iyileştirmiştir.
Malzemeler
Karbon Çeliği vs. Alaşımlı Çelik
Orta karbonlu çelikler (C45/1045) orta torklu uygulamalara hakimdir — iyi mukavemet, yaygın bulunabilirlik, maliyet etkinliği ve kolay işlenebilirlik. Alaşımlı çelikler (4140/42CrMo) mukavemet artırımı ve yorulma performansı için krom, molibden veya nikel ekler. Dişli kutuları ve aktarma organlarındaki yüksek torklu, yüksek çevrimli veya darbe yüklü millere uygundur. Ödünleşim: daha yüksek malzeme maliyeti ve daha sıkı ısıl işlem ve işleme kontrolü.
Yorulma Direnci ile İşlenebilirlik Karşılaştırması
Dönen miller için yorulma mukavemeti, statik çekme mukavemetinden daha önemlidir. Alaşımlı çelikler genellikle üstün yorulma performansı sunar, özellikle uygun yüzey kalitesiyle. Ancak takım aşınmasını ve işleme süresini artırırlar — özellikle ısıl işlem sonrasında. Tasarımcılar ve alıcılar, yorulma ömrü gereksinimlerini üretim verimliliği ve toplam maliyetle karşılaştırmalıdır.
Isıl İşlem
Su verme ve temperleme akma ve yorulma mukavemetini artırarak daha küçük çaplara veya daha yüksek tork kapasitesine olanak tanır. İndüksiyonla sertleştirme çekirdek tokluğundan ödün vermeden yatak yataklarında veya kamalı millerde aşınma direncini yerel olarak iyileştirir. Ancak ısıl işlem, işlem sonrası bitirme işlemesi gerektiren boyutsal değişiklikler getirir. Etkili mil tasarımı, ISO 2768 tolerans sınıflarına göre distorsiyonu kontrol etmek için operasyonları doğru sıralar — ısıl işlem öncesi kaba işleme, sonrasında bitirme işleme.
CNC Üretimi
Proses Seçimi
Dövme, mil eksenine hizalanmış rafine tane akışına sahip boşluklar üretir ve yüksek torklu, güvenlik açısından kritik uygulamalar için yorulma mukavemetini artırır. Ancak dövmeler takım yatırımı ve sonraki işleme gerektirir. Hadde veya ısıl işlem görmüş çubuk stoktan işleme, prototipler ve düşük-orta hacimler için daha fazla esneklik, daha düşük başlangıç maliyeti ve daha hızlı iterasyon sunar. Teslim ettiğimiz projelerde, uygun ısıl işleme sahip modern alaşımlı çelikler, geometri geçişleri ve yüzey kalitesi iyi kontrol edildiği sürece dövme olmadan yeterli yorulma performansı elde eder.
CNC Tornalama, Frezeleme ve İsviçre Tipi İşleme
CNC tornalama kontrollü eşmerkezlilik ile hassas çaplar, omuzlar, yatak muyluları ve referans özellikleri üretir. CNC frezeleme kamalar, düz yüzeyler, çapraz delikler ve zamanlama özellikleri ekler — ideal olarak yeniden sıkıştırma hatasını azaltmak için freze-torna merkezlerinde. İsviçre tipi işleme uzun, ince miller için iş parçasını kesme bölgesine yakın destekleyerek üstünlük sağlar; sapmayı en aza indirir ve kritik özelliklerde daha sıkı toleranslara olanak tanır.
Kritik Kalite Parametreleri
Rulman yatakları, doğru yük dağılımı için sıkı çap toleransları ve kontrollü yüzey pürüzlülüğü gerektirir. Dişli arayüzleri hassas eksenel konumlandırma ve minimum salgı talep eder. Muylular, kamalar ve omuzlar arasındaki eşmerkezlilik özellikle kritiktir — yanlış hizalama doğrudan eğilme gerilmesini artırır ve yorulma hasarını hızlandırır. Yüzey bitirme, yorulma ömrünü önemli ölçüde etkiler: daha pürüzsüz yüzeyler, döngüsel yüklenme altında çatlak başlatan mikro çentikleri azaltır. Üretim ortamımızda, transmisyon mili işleri için rulman muylularında eşmerkezliliği 0,005 mm ve Ra ≤ 0,8 μm içinde tutmak standarttır.
Yaygın Arıza Modları
Yorgunluk Kırılması
En yaygın mil arıza modu. Çatlaklar gerilme yoğunlaştırıcılarında — keskin omuzlar, kama yuvası kökleri, kama boşaltmaları — başlar ve tekrarlanan burulma ve eğilme döngüleri altında ani kırılmaya kadar ilerler. Yorulma arızaları nadiren tek başına yetersiz malzeme mukavemetinden kaynaklanır. Daha sıklıkla zayıf geometri geçişleri, pürüzlü yüzey bitirme veya hafife alınan yük dalgalanmalarıyla ilişkilidir.
Aşınma, Yanlış Hizalama ve Titreşim
Rulman muyluları ile fonksiyonel özellikler arasındaki zayıf eşmerkezlilik, eksantrik dönüş yaratarak eğilme gerilmesini ve rulman yükünü artırır. Zamanla: hızlandırılmış aşınma, yükselmiş titreşim ve kısalmış yorulma ömrü. Genellikle kök neden milin kendisi değil, rulmanlar, yataklar ve kaplinler arasında bir sistem olarak değerlendirilmeyen kümülatif toleranslardır.
Önleme
Geniş kavis yarıçapları ve optimize edilmiş kama yuvası profilleri gerilme yoğunlaşmasını azaltır. Doğru yük tahmini (şok ve yanlış hizalama dahil) yorulma marjlarını iyileştirir. Eşmerkezlilik, yüzey bitirme ve boyutsal kontrolde CNC işleme hassasiyeti, hem yorulma hem de aşınma riskini doğrudan azaltır.
Endüstri Uygulamaları
Otomotiv ve güç aktarma organları: Yüksek çevrimli yorulma, tork yön değişimleri, geniş hız aralıkları. Ağırlık azaltma, içi boş miller, alaşımlı çelikler ve yerelleştirilmiş ısıl işlemi yönlendirir. Kama geometrisi ve yüzey bitirme doğruluğu NVH performansı için kritiktir.
Endüstriyel makineler: Sürekli çalışma, uzun servis aralıkları. Konveyörler, pompalar, kompresörler ağırlık optimizasyonu yerine dayanıklılık ve bakım kolaylığını vurgular. CNC tekrarlanabilirliği, bakım sırasında değiştirilebilirliği garanti eder.
Robotik ve hassas ekipman: Düşük atalet, yüksek konumsal doğruluk, minimum boşluk. Burulma sertliği kontrol doğruluğunu doğrudan etkiler. Sıkı toleranslar, mükemmel eşmerkezlilik ve ince yüzey bitirmeleri zorunludur.
Sonuç
Bir transmisyon mili, tasarım hesaplamaları, malzeme seçimi ve CNC üretim hassasiyetinin birlikte çalışması gereken kritik bir yük taşıyan bileşendir. Tork kapasitesi, yorulma ömrü ve titreşim davranışı, bu unsurların doğru yapılmasına bağlıdır — sadece tek tek değil, koordineli bir sistem olarak. Herhangi bir faktörün yanlış değerlendirilmesi tipik olarak zamanla yorulma çatlamasına, erken aşınmaya veya dengesiz dinamiğe yol açar.
Tasarım amacı ve üretim kabiliyeti uyumlu olduğunda, transmisyon milleri öngörülebilir performans, daha uzun servis ömrü ve daha düşük toplam yaşam döngüsü maliyeti sunar. Özel transmisyon milleri tasarlama veya üretme konusunda yardıma mı ihtiyacınız var? Mil tasarım incelemesi, malzeme seçimi ve hassas CNC işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Transmisyon mili ile tahrik mili arasındaki fark nedir?
Transmisyon mili, bir mekanik sistem içinde güç ileten herhangi bir dönen mil için genel bir terimdir — giriş milleri, çıkış milleri, ara miller. Tahrik mili ise özellikle bir transmisyondan veya diferansiyelden tekerleklere veya son tahrikli bileşene güç iletir. Tüm tahrik milleri transmisyon milidir, ancak tüm transmisyon milleri tahrik mili değildir.
Gerekli çapı nasıl hesaplarsınız?
Torktan başlayın (güç ve RPM'den türetilir), ardından dişli veya kasnak yüklerinden burulma kayma gerilmesini ve eğilme gerilmesini kontrol edin. Yorulma güvenlik faktörlerini ve sertlik sınırlarını uygulayın. Gerçek tasarımlarda, çap seçimi ayrıca rulman boyutlarını, standart takımlamayı ve üretilebilirliği hesaba katar — teorik minimumlar pratik kısıtlamalar altında nadiren ayakta kalır.
İçi boş bir mil katı bir milden daha mı güçlüdür?
Doğası gereği daha güçlü değil, ancak daha verimli. Aynı dış çap için, içi boş bir mil önemli ölçüde daha az ağırlık ve atalette neredeyse aynı torku iletir. Katı miller üretimi daha basittir ve şiddetli şok yükleri altında daha iyi performans gösterebilir. Yükleme koşullarına, hıza ve üretim kısıtlamalarına göre seçim yapın.
CNC ile işlenmiş miller için en çok hangi toleranslar önemlidir?
Rulman muylu çapları, fonksiyonel özellikler arasındaki eşmerkezlilik, eksenel omuz konumlandırması ve temas arayüzlerindeki yüzey bitirme. Zayıf eşmerkezlilik eğilme gerilmesini artırır ve rulman aşınmasını hızlandırır. Yetersiz yüzey bitirme yorulma ömrünü azaltır. CNC işleme, bu özelliklerin talep ettiği sıkı, tekrarlanabilir kontrolü sağlar.
Isıl işlem yorulma ömrünü nasıl etkiler?
Su verme ve temperleme, akma mukavemetini ve çatlak başlatma direncini artırır. Yerelleştirilmiş yüzey sertleştirme, kritik arayüzlerde aşınma direncini iyileştirir. Ancak, aşırı sertlik veya kötü kontrol edilen işlem, gerilme yoğunlaşmalarına karşı hassasiyeti artırabilir. Etkili yorulma performansı, ısıl işlemin mil geometrisi, yükleme spektrumu ve son işleme doğruluğu ile eşleştirilmesinden gelir.


