
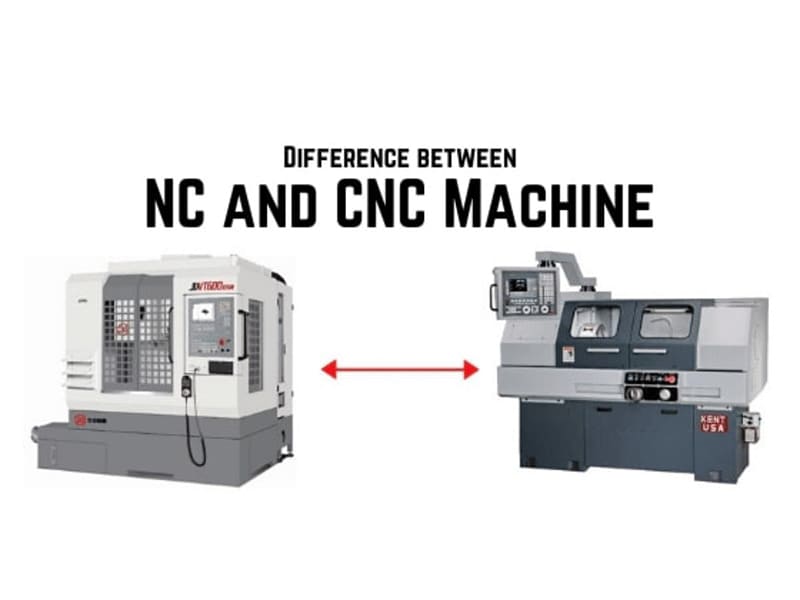
Schnelle Antwort: Bei der NC-Bearbeitung (Numerical Control) werden Lochstreifen oder festverdrahtete analoge Steuereinheiten verwendet, um eine festgelegte Abfolge von Maschinenbewegungen auszuführen. Bei der CNC-Bearbeitung (Computer Numerical Control) kommen editierbare digitale Programme zum Einsatz – G-Code, der von CAD/CAM-Software generiert wird – und die von einer integrierten Computersteuerung ausgeführt werden. Der praktische Unterschied liegt in der Programmierbarkeit und Präzision: NC-Maschinen erzielen typische Toleranzen von ±0,10–0,20 mm und erfordern bei jeder Programmänderung den physischen Austausch des Lochstreifens; CNC-Maschinen erzielen Toleranzen von ±0,010–0,050 mm mit Werkzeugversatzkorrekturen in Echtzeit, und jede Programmänderung erfolgt durch eine Softwarebearbeitung, die innerhalb weniger Minuten abgeschlossen ist. Die NC-Bearbeitung ist weitgehend eine veraltete Technologie, die nur noch in bestimmten stabilen, sich wiederholenden Anwendungsbereichen (Pressbearbeitung, Punktschweißen, Ausbildungsumgebungen) zum Einsatz kommt; die CNC-Bearbeitung ist der Produktionsstandard für praktisch die gesamte moderne Präzisionsfertigung. Für jedes Bauteil, das Toleranzen von weniger als ±0,050 mm, komplexe Geometrien, mehrachsige Bearbeitungen oder häufige Konstruktionsiterationen erfordert, ist die CNC-Bearbeitung die einzig praktikable Wahl.
Der grundlegende technische Unterschied
NC- und CNC-Bearbeitung basieren auf demselben Grundkonzept – die Bewegung der Werkzeugmaschine wird durch ein numerisches Programm und nicht durch manuelle Bedienung gesteuert –, unterscheiden sich jedoch grundlegend darin, wie dieses Programm gespeichert, geändert und ausgeführt wird.
CNC-Bearbeitung – hardwarebasierte Steuerung: Bei der NC-Bearbeitung wird das Bearbeitungsprogramm auf einem physischen Medium gespeichert, typischerweise auf Lochband (einem Papier- oder Mylar-Streifen mit Löchern, die binäre Befehle darstellen) oder Lochkarten. Das Lochband wird von der Maschinensteuerung (MCU) sequenziell gelesen, die das binäre Muster in elektrische Signale umwandelt, welche die Servo- oder Schrittmotoren ansteuern. Das Programm ist auf dem physischen Datenträger fest gespeichert – bereits die Änderung einer einzigen Vorschubgeschwindigkeit oder Werkzeugpositionskoordinate erfordert die Herstellung eines neuen Lochbands. NC-Systeme verwenden eine Regelung ohne Rückführung (keine Rückmeldung über die tatsächliche Maschinenposition), was ihre Genauigkeit und ihre Fähigkeit zur Kompensation von thermischen Abweichungen, Ablenkungen durch Schnittkräfte oder Werkzeugverschleiß einschränkt.
CNC-Bearbeitung – softwaregesteuerte Regelung: Bei der CNC-Bearbeitung besteht das Bearbeitungsprogramm aus G-Code – einer standardisierten, textbasierten Programmiersprache –, der digital im Speicher der Maschinensteuerung abgelegt ist. Die CNC-Steuerung führt den G-Code in Echtzeit aus, interpretiert dabei jeden Code-Block und steuert die Maschinenachsen mithilfe einer geschlossenen Positionsrückführung über Encoder. Werkzeugversätze, Vorschubüberschreibungen und Koordinatensystemanpassungen können an der Steuerung eingegeben werden, ohne die Programmdatei zu ändern. Das Programm kann an der Maschinensteuerung bearbeitet, von einem CAM-System über das Netzwerk oder per USB übertragen, vor der Bearbeitung simuliert und zur Wiederverwendung in verschiedenen Produktionsläufen archiviert werden.
Die praktische Konsequenz: Bei einer Charge von 50 Aluminiumgehäusen mit einer Konstruktionsänderung zwischen der ersten und der zweiten Bestellung (eine versetzte Befestigungsbohrung) muss der NC-Bediener ein neues Lochband erstellen – ein Vorgang, bei dem die ursprüngliche Programmierung erneut ausgeführt, das Band gestanzt und der Bandleser neu geladen werden muss. Der CNC-Bediener öffnet die G-Code-Datei auf der Steuerung, ändert zwei Koordinatenwerte und führt das aktualisierte Programm innerhalb weniger Minuten aus. Dieser Unterschied im Aufwand für Änderungen ist der Hauptgrund dafür, dass die NC-Bearbeitung für jede Produktionsumgebung mit Konstruktionsiterationen wirtschaftlich unrentabel wurde.
Direkter Vergleich
| Faktor | NC-Bearbeitung | CNC-Bearbeitung |
|---|---|---|
| Steuerungsverfahren | Lochstreifen / festverdrahtete analoge Schaltungen | Vom Bordcomputer ausgeführter digitaler G-Code |
| Programmänderung | Ersatz von physischen Bändern; zeitaufwendig | Software-Bearbeitung; Protokoll |
| Maßtoleranz | typischerweise ±0,10–0,20 mm | typischerweise ±0,010–0,050 mm |
| Positionsrückmeldung | Offener Regelkreis (ohne Encoder-Rückmeldung) | Geschlossener Regelkreis (Encoder-Rückmeldung an den Regler) |
| Einstellung des Werkzeugversatzes | Manuell, begrenzt | Eingabe des Offsets in Echtzeit am Regler |
| Achsenfähigkeit | In der Regel 2–3 Achsen | 3-, 4- und 5-Achsen-Konfigurationen serienmäßig |
| CAD/CAM-Integration | Keine | Vollständige Integration; aus dem 3D-Modell generierte Werkzeugwege |
| Oberflächenbeschaffenheit | Typischerweise 3,2–6,3 µm im Ra-Bereich | Ra 0,4–3,2 µm, je nach Betriebsart erreichbar |
| Einrichtungszeit | Lang (Bandzuführung, manuelle Ausrichtung) | Kurz (Programm laden, Werkzeugvoreinstellung mit Werkzeugvoreinstellgerät) |
| Fehlererkennung | Keine in Bearbeitung | Echtzeitüberwachung; Spindelbelastung, Positionsalarme |
| Aktuelle Prävalenz | Altsysteme, Nischenanwendungen | Industriestandard für die Fertigungsbearbeitung |
Wie die NC-Bearbeitung funktionierte und warum sie revolutionär war
Die NC-Bearbeitung entstand Anfang der 1950er Jahre am MIT, wo 1952 die erste numerisch gesteuerte Fräsmaschine vorgeführt wurde, die mit Lochstreifen arbeitete, die aus einer mathematischen Teilebeschreibung abgeleitet wurden. Vor der Einführung der NC-Technik erforderte die Herstellung komplexer Kurven, Konturen und mehrachsiger Merkmale hochqualifizierte Zerspanungsfachkräfte, die jede Bewegung von Hand ausführten – ein Prozess, der langsam, vom Bediener abhängig und schwer konsistent reproduzierbar war.
CNC-Maschinen automatisierten diesen Vorgang, indem sie die Maßangaben des Konstrukteurs in eine physische Abfolge von Maschinenbefehlen umsetzten. Ein Bauteil, dessen Fertigung zuvor vier Stunden qualifizierte manuelle Bearbeitung erforderte, konnte nach der Programmierung des Bandes in gleichbleibenden Zyklen reproduziert werden. Insbesondere für Anwendungen in der Luft- und Raumfahrt – Flügelhautplatten mit zusammengesetzten Kurven, Turbinenschaufelwurzelformen, strukturelle Schotten – bot die NC-Bearbeitung den ersten praktischen Weg zur Herstellung komplexer Geometrien mit kontrollierter Maßhaltigkeit.
Die Einschränkung lag im Medium selbst. Lochstreifen sind Einwegartikel und empfindlich; ein Riss oder ein falsch gelesenes Loch führt zu einem Bearbeitungsfehler. Die Steuerungssysteme arbeiteten im offenen Regelkreis, was bedeutete, dass die Maschine Befehle ausführte, ohne zu überprüfen, wohin sich das Werkzeug tatsächlich bewegte – thermische Ausdehnung, Spiel in den Leitspindeln und Schnittkräfte konnten allesamt Maßfehler verursachen, die das Steuerungssystem weder erkennen noch korrigieren konnte. Die typischerweise erreichbare Toleranz lag bei ±0,10–0,20 mm, was für viele Anwendungen jener Zeit ausreichend war, jedoch mit steigenden Präzisionsanforderungen in der Luft- und Raumfahrt, der Automobilindustrie und der medizinischen Fertigung nicht mehr ausreichen würde.
CNC-Bearbeitung: Was sich geändert hat und warum das wichtig ist
Die Erweiterung der NC-Steuerung um einen Computer mit gespeicherten Programmen – woraus die computergesteuerte numerische Steuerung (Computer Numerical Control) hervorging – veränderte nicht nur die Art und Weise, wie Programme gespeichert wurden, sondern auch das gesamte Verhältnis zwischen dem Bearbeitungsprozess und seiner digitalen Beschreibung.
Positionsregelung im geschlossenen Regelkreis: CNC-Maschinen verwenden Drehgeber an jeder Achse, um die tatsächliche Position des Schlittens oder der Spindel zu messen und diese hunderte Male pro Sekunde mit der Sollposition zu vergleichen. Die Steuerung korrigiert kontinuierlich etwaige Abweichungen und gleicht dabei Spiel, Wärmeausdehnung und Durchbiegung durch Schnittkräfte in Echtzeit aus. Diese Architektur mit geschlossenem Regelkreis bildet die wesentliche mechanische Grundlage für die engeren Toleranzen der CNC-Technologie (±0,010–0,050 mm) im Vergleich zu den Systemen mit offenem Regelkreis der NC-Technologie (±0,10–0,20 mm).
Verwaltung von Werkzeugversätzen in Echtzeit: CNC-Steuerungen verwalten eine Werkzeugbibliothek – darin sind die Werte für Durchmesser, Länge und Verschleißkorrektur jedes Werkzeugs im Karussell gespeichert. Wenn ein Werkzeug verschleißt und bei einem gemessenen Werkstück eine Maßabweichung festgestellt wird, gibt der Bediener eine kleine Korrektur des Werkzeugversatzes ein (z. B. +0,008 mm beim Durchmesserversatz), und die Steuerung wendet diese Korrektur auf alle nachfolgenden Schnitte mit diesem Werkzeug an, ohne das G-Code-Programm zu ändern. Diese Funktion ist entscheidend für die Einhaltung enger Toleranzen über eine gesamte Produktionscharge hinweg, während sich die Werkzeuge abnutzen.
CAD/CAM-Integration: Die moderne CNC-Fertigung beginnt mit einem 3D-CAD-Modell. Das CAM-System liest die Modellgeometrie ein und generiert Werkzeugwege, die für den jeweiligen Bearbeitungsvorgang (Schruppen, Vorschlichten, Schlichten), den Werkzeugdurchmesser, das Material und die geforderte Toleranz optimiert sind. Das Ergebnis ist eine G-Code-Datei, die vor Beginn der Bearbeitung in einer Simulation überprüft wird. Dieser Arbeitsablauf verhindert manuelle Fehler bei der Koordinatenberechnung und ermöglicht komplexe mehrachsige Werkzeugwege – beispielsweise die 5-Achsen-Simultanbearbeitung –, die manuell nicht programmierbar wären.
Wiederholbarkeit bei der Serienfertigung: Sobald ein CNC-Programm am ersten Werkstück erprobt wurde (die Erstmusterprüfung bestätigt alle kritischen Maße), läuft dasselbe Programm bei allen nachfolgenden Werkstücken der Charge identisch ab. Die Werkzeugverschleißkorrekturen werden regelmäßig auf der Grundlage von Messungen während des Fertigungsprozesses angepasst; die Programmlogik selbst ändert sich nicht. Diese Wiederholgenauigkeit ist messbar: Ein bewährtes CNC-Programm auf einer stabilen Maschine in einer temperaturgeregelten Umgebung erzeugt Teile mit einer Maßabweichung von Teil zu Teil von etwa ±0,005–0,010 mm, was deutlich innerhalb der typischen Fertigungstoleranz von ±0,025 mm für kritische Merkmale liegt.
Wann wird die NC-Bearbeitung noch eingesetzt?
Die NC-Bearbeitung ist zwar nicht vollständig verschwunden, doch die noch bestehenden Anwendungsbereiche weisen ein gemeinsames Merkmal auf: Die Produktion ist stabil, wiederholbar und erfordert weder die Flexibilität noch die Präzision, die die CNC-Steuerung bietet.
Pressbearbeitung und Blechstanzen: Das Stanzen, Ausschneiden und Biegen von Blechen in festgelegten Produktionsabläufen mit moderaten Maßtoleranzen (±0,10–0,20 mm) lässt sich wirtschaftlich auf NC-gesteuerten Pressen durchführen. Die Teilegeometrie wird durch die physischen Werkzeuge (Stempel und Matrize) bestimmt, nicht durch die Präzision der Bearbeitungsbahn – die NC-Steuerung sorgt für die Abfolge und Positionierung, ohne dass eine Rückkopplung im Regelkreis erforderlich ist.
Punktschweißanlagen für die Automobilindustrie: Hochleistungs-Punktschweißroboter in Karosseriefertigungslinien der Automobilindustrie arbeiten in festen, sich wiederholenden Abläufen mit vorgegebenen Schweißpositionen. Die Anforderungen an die Positionierung sind beim Punktschweißen weniger hoch als bei der Präzisionsbearbeitung, und aufgrund der Stabilität der Automobilproduktion (ein Karosseriedesign wird über Jahre hinweg gefertigt) ändert sich das NC-Programm praktisch nie.
Veraltete Fertigungssysteme in kleinen Betrieben: Kleine Präzisionsbetriebe, die in den 1970er- und 1980er-Jahren in NC-Anlagen investiert haben, behalten möglicherweise noch funktionstüchtige Maschinen für einfache, sich wiederholende Teile, bei denen sich die Investition in die Umrüstung auf CNC angesichts des Produktionsvolumens nicht rechtfertigt. Ein Betrieb, der jeden Monat dieselbe einfache Welle in Chargen von 20 Stück herstellt, könnte feststellen, dass die vorhandene NC-Drehmaschine – die nach wie vor zuverlässig eine Toleranz von ±0,15 mm einhält – für diese Anwendung ausreichend ist.
Bildungsumgebungen: NC-Maschinen werden in technischen Ausbildungsprogrammen eingesetzt, um die Grundlagen der numerischen Steuerung und der Automatisierung zu vermitteln, ohne dabei die Komplexität vollständiger CNC-Programmierumgebungen zu berücksichtigen. Aufgrund des einfachen Zusammenhangs zwischen Eingabe und Ausgabe eignet sich die NC-Steuerung besonders für den Einstiegsunterricht.
Kostenvergleich: Welche Faktoren beeinflussen die Gesamtfertigungskosten?
Ein Vergleich von NC- und CNC-Maschinen allein anhand des Anschaffungspreises führt zu einer irreführenden Schlussfolgerung. NC-Maschinen haben zwar geringere Anschaffungskosten, doch in den meisten Produktionsszenarien weisen CNC-Maschinen deutlich niedrigere Betriebskosten pro Teil auf.
Einrichtungskosten: Die NC-Einrichtung erfordert die Erstellung des Lochstreifens (wobei die ursprüngliche Programmiersequenz erneut ausgeführt werden muss), das Einlegen des Streifens in das Lesegerät, die manuelle Einstellung der Werkzeugversätze sowie Probeschnitte zur Überprüfung der Geometrie. Bei der CNC-Einrichtung muss die G-Code-Datei von einem USB-Stick oder per Netzwerkübertragung geladen, die Werkzeuglängen mit dem Werkzeugmessgerät erfasst und ein Trockenlauf zur Überprüfung des Programms durchgeführt werden. Bei einer Charge von 50 Teilen ist die CNC-Einrichtung für dieselbe Geometrie in der Regel 30–50% schneller abgeschlossen als die NC-Einrichtung.
Kosten für Konstruktionsänderungen: Jede Konstruktionsänderung an einer NC-Maschine erfordert ein neues Lochband – mindestens die Zeit für die Neuprogrammierung und das erneute Stanzen des Bandes, zuzüglich des Risikos, dass beim erneuten Stanzen neue Fehler entstehen. An einer CNC-Maschine erfolgt eine Konstruktionsänderung durch eine Textbearbeitung der G-Code-Datei, die in einer Simulation überprüft und innerhalb weniger Minuten geladen wird. Bei Produkten in der Entwicklung oder solchen mit regelmäßig aktualisierten Konstruktionen summieren sich die Änderungskosten bei NC-Maschinen rasch und übersteigen schnell den anfänglichen Kostenunterschied.
Ausschuss- und Nacharbeitsquote: Die Open-Loop-Regelung der NC-Steuerung kann Maßabweichungen aufgrund von Werkzeugverschleiß, thermischer Ausdehnung oder Schwankungen der Schnittkräfte weder erkennen noch korrigieren. Ohne Korrektur während des Bearbeitungsprozesses verschieben sich die Maße so lange, bis ein Teil die Prüfung nicht mehr besteht – zu diesem Zeitpunkt können bereits mehrere Teile außerhalb der Toleranz liegen. Die Regelung im geschlossenen Regelkreis und die Werkzeugversatzfunktion der CNC ermöglichen es, Korrekturen sofort nach Erkennung einer Abweichung vorzunehmen und so die Maßhaltigkeit über die gesamte Charge hinweg sicherzustellen. Eine Verringerung der Ausschussquote um 5–10% bei der Umstellung von NC- auf CNC-Fertigung führt direkt zu geringeren Kosten pro einwandfreiem Teil.
ROI über den gesamten Lebenszyklus: Die Gesamtkosten pro Teil über die gesamte Lebensdauer der Maschine umfassen den Anschaffungspreis, den Arbeitsaufwand (NC-Bearbeitung ist pro Teil arbeitsintensiver), die Rüstzeit, den Programmieraufwand, Ausschuss und die Wartungskosten. In den meisten Produktionsszenarien mit Toleranzen unter ±0,10 mm, Losgrößen von mehr als 20–30 Teilen oder bei Konstruktionsiterationen amortisiert sich der höhere Anschaffungspreis der CNC-Maschine bereits innerhalb weniger Produktionsmonate durch Einsparungen bei Arbeitskosten und Ausschuss.
Häufige Irrtümer
“NC und CNC sind im Grunde genommen dieselbe Technologie.” Das zugrunde liegende Konzept (numerische Steuerung der Maschinenbewegung) ist zwar dasselbe, doch unterscheiden sich die Steuerungsarchitektur, die erreichbare Präzision, die Flexibilität und die Betriebskosten grundlegend. NC ist analog, arbeitet im offenen Regelkreis und ist hardwaregesteuert; CNC ist digital, arbeitet im geschlossenen Regelkreis und ist softwaregesteuert. Diese Unterschiede führen zu den in diesem Artikel beschriebenen Abweichungen hinsichtlich Toleranz, Flexibilität und Kosten.
“Die NC-Bearbeitung ist komplett verschwunden.” CNC-Maschinen kommen nach wie vor in bestimmten, stabilen Anwendungsbereichen zum Einsatz (Pressbearbeitung, Punktschweißen, traditionelle Kleinserienfertigung), in denen die Produktionsanforderungen die von CNC gebotenen Möglichkeiten nicht erfordern. Sie sind zwar eine Nischentechnologie, aber keineswegs völlig überholt.
“NC ist günstiger, daher ist es kostengünstiger.” Ein niedrigerer Anschaffungspreis bedeutet nicht automatisch niedrigere Kosten pro Teil. Der höhere Arbeitsaufwand, die längeren Rüstzeiten, die Unmöglichkeit, schnelle Konstruktionsänderungen vorzunehmen, sowie das höhere Ausschussrisiko bei der NC-Bearbeitung führen in der Regel dazu, dass die Kosten pro akzeptablem Teil höher sind als bei der CNC-Bearbeitung – und zwar in jedem Produktionsszenario, bei dem Konstruktionsiterationen oder Toleranzen unter ±0,10 mm eine Rolle spielen.
“NC und CNC erreichen eine ähnliche Präzision.” Typische Toleranz bei NC-Bearbeitung: ±0,10–0,20 mm. Typische Fertigungstoleranz bei CNC: ±0,025–0,050 mm; Präzisions-CNC: ±0,005–0,010 mm. Dies ist kein marginaler Unterschied – er entscheidet darüber, ob ein Lagerpassung, eine Dichtfläche oder eine Präzisionswelle gemäß den Spezifikationen gefertigt werden kann.
Wichtigste Erkenntnisse
- Bei der NC-Bearbeitung kommen Lochstreifen und eine analoge Steuerung im offenen Regelkreis zum Einsatz; bei der CNC-Bearbeitung werden G-Code und eine digitale Steuerung im geschlossenen Regelkreis verwendet.: Die Positionsrückführung im geschlossenen Regelkreis bei der CNC-Steuerung ist der Hauptgrund dafür, dass sie eine Genauigkeit von ±0,010–0,050 mm erreicht, während die NC-Steuerung nur ±0,10–0,20 mm erreicht.
- Jede Konstruktionsänderung erfordert bei NC ein neues Lochband; bei CNC handelt es sich um eine Softwareänderung, die innerhalb weniger Minuten erledigt ist: Dieser Unterschied bei den Änderungskosten ist der Hauptgrund dafür, dass NC bei allen Produktionsprozessen, die Konstruktionsiterationen beinhalten, verdrängt wurde.
- Die NC-Bearbeitung ist nicht vollständig überholt, wird jedoch nur noch in bestimmten stabilen, sich wiederholenden Anwendungsbereichen beibehalten.: Pressenbearbeitung, Punktschweißanlagen, traditionelle Kleinwerkstattfertigung und Ausbildungszwecke sind die noch verbliebenen Anwendungsbereiche. Für alle Anwendungen, die Toleranzen unter ±0,10 mm, mehrachsige Bearbeitung oder CAD/CAM-Integration erfordern, ist die NC-Steuerung technisch unzureichend.
- Die Werkzeugversatzfunktion der CNC-Maschine ist für die Serienfertigung unverzichtbar: Wenn sich ein Werkzeug während eines Produktionslaufs abnutzt und die Teile beginnen, sich den Toleranzgrenzen anzunähern, gibt ein CNC-Bediener am Steuergerät eine geringfügige Maßkorrektur für den Werkzeugversatz ein – ohne den G-Code zu ändern oder die Charge anzuhalten. Die NC-Steuerung verfügt über keine entsprechende Funktion.
- Die CAD/CAM-Integration in die CNC-Steuerung verhindert Fehler bei der manuellen Koordinatenberechnung: Werkzeugwege, die aus dem 3D-CAD-Modell generiert und vor Beginn der Bearbeitung in einer Simulation überprüft werden, stellen eine grundlegende Verbesserung des Arbeitsablaufs gegenüber der manuellen Koordinatenerfassung und der Kodierung auf Klebeband bei der NC-Steuerung dar.
- Der Vergleich der Lebenszykluskosten zwischen NC und CNC fällt in fast allen modernen Produktionsszenarien zugunsten von CNC aus.: Die höheren Arbeitskosten, Rüstzeiten, Ausschussquote und Umrüstkosten bei der NC-Bearbeitung machen den Aufpreis für die CNC-Maschine in der Regel bereits innerhalb weniger Produktionsmonate wieder wett.
- Für Beschaffungs- und Konstruktionsteams von Erstausrüstern, die bearbeitete Bauteile beschaffen: Die Fertigung von Bauteilen mit Toleranzen von ±0,050 mm oder enger erfordert eine CNC-Bearbeitung. Wenn ein Lieferant vorschlägt, für Toleranzen in diesem Bereich NC-gesteuerte Maschinen einzusetzen, sollte die Maßhaltigkeit anhand von Erstmusterprüfdaten vor der Produktionszusage überprüft werden, da die offene Regelung der NC-Steuerung und das Fehlen einer Echtzeit-Werkzeugkorrektur eine konsistente Einhaltung der Toleranzen auf diesem Niveau unzuverlässig machen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen NC-Bearbeitung und CNC-Bearbeitung?
Bei der NC-Bearbeitung (Numerical Control) werden physische Lochstreifen oder festverdrahtete analoge Steuerungen verwendet, um eine festgelegte Abfolge von Maschinenbewegungen auszuführen, wobei eine Steuerung im offenen Regelkreis ohne Positionsrückmeldung zum Einsatz kommt. Die typische Toleranz liegt bei ±0,10–0,20 mm. Jede Programmänderung erfordert die Erstellung eines neuen physischen Lochstreifens. Bei der CNC-Bearbeitung (Computer Numerical Control) werden digitale G-Code-Programme verwendet, die von einer integrierten Computersteuerung gespeichert und ausgeführt werden, mit Positionsrückmeldung im geschlossenen Regelkreis über Encoder. Die typische Toleranz liegt bei ±0,010–0,050 mm. Programmänderungen erfolgen durch Softwarebearbeitung und sind innerhalb weniger Minuten abgeschlossen. Der praktische Unterschied besteht darin, dass NC fest vorgegeben, hardwaregebunden und schwer zu modifizieren ist; CNC hingegen ist programmierbar, ermöglicht hohe Präzision und ist direkt in CAD/CAM-Konstruktionssysteme integriert.
Wird die NC-Bearbeitung heute noch eingesetzt?
Ja, allerdings nur in begrenzten und spezifischen Anwendungsbereichen. Die NC-Bearbeitung wird weiterhin in der Press- und Blechstanztechnik mit moderaten Toleranzanforderungen, in Punktschweißanlagen der Automobilindustrie mit stabilen, sich wiederholenden Schweißpositionsabläufen, in kleinen Fertigungsbetrieben, die mit älteren Maschinen einfache, sich wiederholende Teile herstellen und in denen eine Investition in CNC-Anlagen nicht gerechtfertigt ist, sowie in Ausbildungsumgebungen eingesetzt. In all diesen Kontexten ist entweder die Teilegeometrie einfach, die Maßtoleranz moderat (±0,10–0,20 mm) oder die Produktionsabfolge ändert sich im Wesentlichen nie – also Bedingungen, unter denen die Einschränkungen der NC-Steuerung diese für die jeweilige Anwendung nicht untauglich machen.
Können NC-Maschinen auf CNC umgerüstet werden?
Teilweise Nachrüstungen sind möglich – beispielsweise durch den Austausch des Bandlesers und der MCU gegen eine moderne CNC-Steuerung sowie durch die Ergänzung bestehender Achsen um Encoder-Rückmeldungen. Die Wirksamkeit einer Nachrüstung hängt jedoch vom mechanischen Zustand der Maschine (Genauigkeit der Leitspindel, Zustand der Spindellager, Verschleiß der Achsschlitten) ab und davon, ob die Maschinenkonstruktion die zusätzliche Präzision verkraften kann. Bei vielen älteren NC-Maschinen stellen die mechanischen Komponenten und nicht das Steuerungssystem die Präzisionsgrenze dar, sodass eine Nachrüstung der Steuerung nur zu einer geringen Verbesserung führt. Für hochpräzise Arbeiten (±0,025 mm oder besser) liefert eine speziell für diesen Zweck gebaute CNC-Maschine in der Regel zuverlässigere Ergebnisse als eine nachgerüstete NC-Maschine.
Warum ist CNC präziser als NC?
Der Präzisionsvorteil von CNC gegenüber NC beruht auf drei technischen Unterschieden. Erstens: die Positionsregelung im geschlossenen Regelkreis: CNC-Achsen verfügen über Drehgeber, die die Ist-Position hunderte Male pro Sekunde messen, sodass die Steuerung Abweichungen zwischen Soll- und Ist-Position in Echtzeit korrigieren kann. NC arbeitet mit einer Regelung im offenen Regelkreis ohne Positionsrückmeldung – die Maschine führt Befehle aus, ohne zu überprüfen, wohin sich das Werkzeug tatsächlich bewegt hat. Zweitens die Echtzeit-Werkzeugversatzkorrektur: CNC-Steuerungen verwalten Werte zur Werkzeugverschleißkompensation, die ohne Programmänderung aktualisiert werden können, wodurch die Maßgenauigkeit auch bei Werkzeugverschleiß während der Produktion gewährleistet bleibt. Drittens die thermische Kompensation: Moderne CNC-Steuerungen wenden erlernte Korrekturen für die thermische Ausdehnung an, um die Genauigkeit aufrechtzuerhalten, wenn sich die Maschine während des Betriebs erwärmt.
Was bedeutet „G-Code“ in der CNC-Bearbeitung?
G-Code (auch als RS-274 bezeichnet) ist die standardisierte, textbasierte Programmiersprache zur Steuerung von CNC-Werkzeugmaschinen. Jede Zeile des G-Codes ist ein Befehlsblock, der eine Maschinenaktion festlegt: eine Bewegung zu bestimmten Koordinaten (G01 X25,000 Y15,000 F200 – lineare Bewegung zu X25, Y15 mit einer Vorschubgeschwindigkeit von 200 mm/min), eine Einstellung der Spindeldrehzahl, einen Werkzeugwechsel oder einen Festzyklus (G81 – Bohrzyklus). G-Code-Programme werden von CAM-Software aus dem 3D-CAD-Modell generiert und definieren die Werkzeugweggeometrie, Vorschubgeschwindigkeiten, Spindeldrehzahlen und Werkzeugwechsel, die zur Fertigung des Werkstücks erforderlich sind. Die G-Code-Datei ist ein Textdokument, das digital angezeigt, bearbeitet und archiviert werden kann – dies ist der grundlegende operative Unterschied zum physischen Lochstreifen der NC-Steuerung.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der CNC-Bearbeitung bei der Herstellung von Präzisionskomponenten auf 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Plattformen für OEM-Fertigungsprogramme in den Bereichen Automobilindustrie, Luft- und Raumfahrt, Medizintechnik und industrielle Automatisierung. Technische Referenzen: Kalpakjian S. und Schmid S.R. – „Manufacturing Engineering and Technology“ (Kapitel „NC/CNC“), „MIT NC Research Summary“ (Entstehungsgeschichte der numerischen Steuerung), Smid P. – „CNC Programming Handbook“ (G-Code und Architektur der CNC-Steuerung), „Machinery’s Handbook“ (numerisch gesteuerte Bearbeitung), EIA RS-274D (G-Code-Standard).
Suchen Sie CNC-gefertigte Bauteile mit präzisen Toleranzvorgaben?
Bei CMS fertigen wir präzisionsgefräste und -gedrehte CNC-Bauteile über den gesamten Toleranzbereich hinweg – von Standard-Fertigungstoleranzen von ±0,050 mm bis hin zu Präzisionsarbeiten mit einer Toleranz von ±0,010 mm – unter Verwendung von CAD/CAM-generierten Werkzeugwegen, einer Werkzeugversatzverwaltung in Echtzeit und einer Maßprüfung des Erstteils mittels Koordinatenmessgerät (CMM).
[Prüfung der CNC-Bearbeitungsspezifikation und Angebotsanfrage →]


