
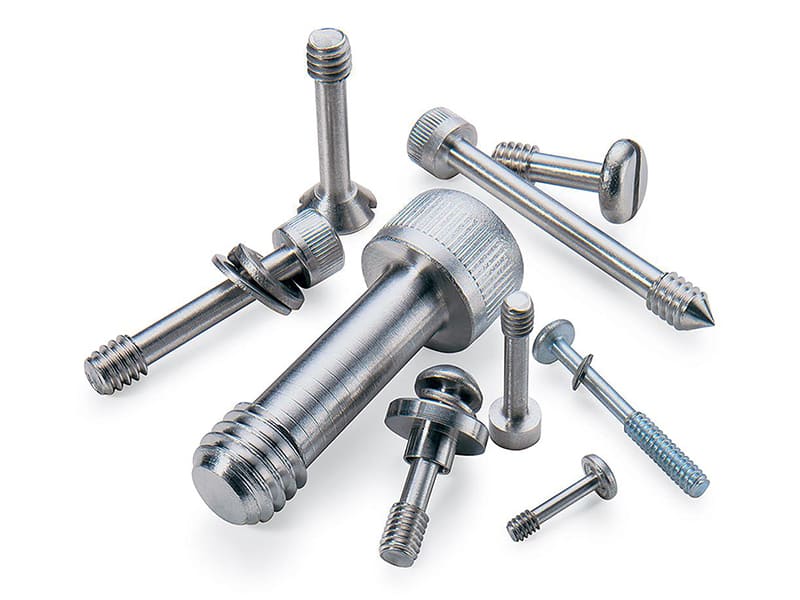
Schnelle Antwort: Kundenspezifische Schrauben sind technisch konstruierte Verbindungselemente, die für eine bestimmte Anwendung entwickelt werden, wenn Standardschrauben aus dem Katalog (ISO, DIN, ANSI) die dimensionalen, materiellen, leistungsbezogenen oder umgebungsbedingten Anforderungen des Designs nicht zuverlässig erfüllen können. Die sieben deutlichsten Anzeichen, dass kundenspezifische Schrauben benötigt werden: (1) begrenzter Einbauraum erfordert eine Kopfhöhe unter 1,5 mm oder eine nicht standardmäßige Kopfgeometrie; (2) die erforderliche Länge liegt zwischen Standardabstufungen und die Abweichung reduziert die Klemmkraft um mehr als 15%; (3) Vibration verursacht Gewindelockerung, die allein durch Schraubensicherungsmittel nicht zuverlässig verhindert werden kann; (4) Korrosion tritt innerhalb von Monaten auf, weil die Umgebung die Leistungsfähigkeit der Standardverzinkung übersteigt; (5) Gewichtsreduzierung ist ein primäres Leistungsziel; (6) Manipulationsschutz ist erforderlich; oder (7) die Montagetoleranzanforderungen sind enger als ±0,02 mm. Kundenspezifische Schrauben kosten typischerweise das 5–10-fache des Stückpreises von Standardäquivalenten, aber wenn die Alternative Feldversagen, Montagenacharbeit oder Toleranzabweichung ist, fällt die Gesamtkostenberechnung konsequent zugunsten der kundenspezifischen Lösung aus.
Standard- vs. kundenspezifische Schrauben: Der technische Unterschied
Standardschrauben werden nach vordefinierten Spezifikationen hergestellt — ISO 4762 (Zylinderschrauben mit Innensechskant), DIN 912, ANSI B18.3 und gleichwertige Normen definieren Kopfdimensionen, Gewindegeometrie, Toleranzklassen und Materialgüten. Diese Standardisierung ermöglicht sofortige Verfügbarkeit, niedrige Mindestbestellmengen und niedrige Stückkosten. Für die Mehrheit der mechanischen Montageanwendungen sind Standardschrauben die richtige Wahl.
Kundenspezifische Schrauben werden nach einer kundenspezifischen Spezifikation hergestellt, die in einem oder mehreren Parametern von Standardkatalogen abweicht: Kopfgeometrie, Gewindesteigung oder -profil, exakte Länge, Materialgüte, Oberflächenbehandlung, Toleranz oder zusätzliche funktionale Merkmale. Der Kostenaufschlag gegenüber Standardschrauben ergibt sich aus Werkzeugen (spezielle Formwerkzeuge, Sonderwerkzeuge), kleineren Produktionschargen, zusätzlicher Prüfung und in vielen Fällen teureren Grundmaterialien.
Die technische Entscheidung zwischen Standard und kundenspezifisch ist keine Frage der Präferenz — es geht darum, ob die Standardschraube die funktionalen Anforderungen des Designs zuverlässig erfüllt.
| Funktion | Standardschrauben | Kundenspezifische Schrauben |
|---|---|---|
| Kopfdesign | Feste Katalogtypen (Sechskant, Innensechskant, Linsenkopf, Senkkopf) | Jede Geometrie: ultra-niedriges Profil, Flansch, unverlierbar, gerändelt |
| Gewindegeometrie | Standardsteigung nach ISO/UNC/UNF | Kundenspezifische Steigung, asymmetrisches Profil, selbstsichernde Modifikationen |
| Länge | Vordefinierte Abstufungen (z. B. 6, 8, 10 mm) | Jede exakte Länge (z. B. 7,35 mm) |
| Material | Gängige Güten (Kohlenstoffstahl, Edelstahl 304) | Anwendungsspezifisch (316L, Ti-6Al-4V, Inconel, PEEK, Messing) |
| Oberflächenbehandlung | Verzinkung, Schwarzoxid | Dacromet, PTFE, Passivierung, Eloxierung, kundenspezifische Beschichtungen |
| Toleranz | Typischerweise ±0,05–0,10 mm | ±0,010–0,025 mm erreichbar mit CNC-Bearbeitung |
| Antriebsart | Kreuzschlitz, Torx, Innensechskant | Kundenspezifische Antriebsgeometrien, manipulationssichere Designs |
| Funktionale Merkmale | Reine Befestigung | Ausrichtung (Schulterschrauben), Abdichtung (O-Ring-Integration), unverlierbare Halterung |
Sieben Anzeichen, dass Standardschrauben unzureichend sind
Begrenzter Einbauraum
Der häufigste Auslöser für das Design kundenspezifischer Schrauben ist eine Einschränkung bei Kopfhöhe, Kopfdurchmesser oder Werkzeugfreiraum für den Antrieb, die Standardschrauben aus dem Katalog nicht erfüllen können.
Standard-Zylinderschrauben mit Innensechskant (ISO 4762) haben Kopfhöhen von etwa 0,6× dem Nenndurchmesser des Gewindes — eine M3-Schraube hat eine Kopfhöhe von etwa 3 mm. In kompakten Elektronikgeräten, medizinischen Geräten und Robotik kann dies mit dem verfügbaren Freiraum nicht kompatibel sein. Wenn die gesamte Stapelhöhe auf weniger als 6–8 mm begrenzt ist, kann ein standardmäßiger M2- oder M3-Linsenkopf mit einer Kopfhöhe von 1,5–2,0 mm mit benachbarten Leiterplatten, Gehäusen oder Komponenten kollidieren.
Kundenspezifische Ultra-Niedrigprofil-Schrauben mit Kopfhöhen von 0,5–1,0 mm sind mit Mikro-Torx- oder Innensechskant-Antrieben erhältlich, die für entsprechend schmale Werkzeugfreiräume ausgelegt sind. Der Zugang für das Antriebswerkzeug — der Platz, den ein Schraubendreher oder Inbusschlüssel benötigt, um das Antriebsprofil zu greifen — ist ebenso wichtig und wird häufig übersehen. Ein M3-Innensechskant erfordert einen Inbusschlüssel mit einem Mindestzugangsfreiraum, der in einer beengten Baugruppe möglicherweise nicht vorhanden ist.
Erforderliche Länge liegt zwischen Standardabstufungen
Standard-Schraubenlängen werden in festen Abstufungen hergestellt — typischerweise in 2-mm-Schritten bei kleinen Größen, 5–10-mm-Schritten bei größeren Größen. Wenn ein Design eine bestimmte Eingriffstiefe erfordert, um die Zielklemmkraft zu erreichen oder Gewindeschäden zu vermeiden, erzeugt eine Standardlänge, die 0,5–1,5 mm zu lang oder zu kurz ist, ein funktionales Problem.
Eine Schraube, die zu lang ist, stößt in einem Sackloch auf den Grund — der Schaft berührt die Lochbasis, bevor der Kopf die Verbindung klemmt, wodurch die vorgesehene Vorspannung nicht erreicht wird. Eine Schraube, die zu kurz ist, hat unzureichenden Gewindeeingriff, um die erforderliche Zugkapazität zu entwickeln. Bei Aluminium mit 1,5× Durchmessereingriff kann eine Reduzierung des Eingriffs um 2 mm (von 9 mm auf 7 mm bei einem M6-Gewinde) die Gewindeausreißfestigkeit um etwa 20–30% reduzieren.
Wenn die Toleranzkette eines Designs eng ist (±0,020–0,050 mm auf das montierte Maß), erzeugt eine Schraube, die 0,5 mm länger als das Nennmaß ist, eine dimensionale Abweichung, die sich durch die Baugruppe fortpflanzt.
Gewindelockerung unter Vibration
Standard-Metrisches-Gewinde widersteht von Natur aus nicht dem Lösen unter dynamischer Belastung. Schraubensicherungsmittel (Loctite 243, 262-Äquivalent) sind für viele Vibrationsumgebungen geeignet, haben jedoch Einschränkungen: Sie sind nicht vollständig reversibel, ihre Wirksamkeit nimmt bei Verschmutzung und Temperaturwechseln ab, und sie erfordern eine sorgfältige Anwendung, um eine gleichmäßige Abdeckung zu gewährleisten.
Wenn die Vibrationsfrequenz über etwa 10–20 Hz liegt und die Baugruppe wiederholt demontiert wird, sind kundenspezifische Gewindemerkmale zuverlässiger:
- Vorbeschichteter Nylon-Patch: Ein Patch aus Nylonpolymer auf 2–3 Gewindegängen erzeugt ein Drehmoment, das dem Lösen widersteht. Der Patch hält etwa 10–15 Montagezyklen, bevor die Wirksamkeit nachlässt.
- Modifizierter Gewindeflankenwinkel: Ein Gewindeprofil mit einer leichten Asymmetrie im Steigungswinkel erzeugt ein selbsthemmendes Verhalten unter Vibration, ohne chemische Verbindung.
- Feingewinde-Optimierung: Ein feineres Gewinde (höherer Gewindeflankenwinkel) weist eine bessere Vibrationsfestigkeit auf als ein grobes Gewinde, da der kleinere Steigungswinkel eine höhere Reibungskomponente entlang der Gewindeachse erzeugt.
Der NAS3350 (Junker)-Vibrationstest ist die Standardmethode zur Quantifizierung der Losdrehfestigkeit von Gewinden – er läuft über eine definierte Anzahl von Zyklen bei festgelegter transversaler Vibrationsamplitude. Wenn Standardschrauben mit Schraubensicherungsmitteln diesen Test nicht bestehen, ist ein kundenspezifisches Gewindedesign die geeignete Lösung.
Korrosion übersteigt die Leistungsfähigkeit standardmäßiger Beschichtungen
Standardmäßig galvanisch verzinkte Verbindungselemente (ASTM B633) erreichen im ASTM B117-Salzsprühtest etwa 72–120 Stunden bis zum Rotrost. Für Außenanlagen in gemäßigten Klimazonen ist dies grenzwertig. Für Küsten-/Meeresumgebungen, kontinuierliche Feuchtigkeit oder die Einwirkung von Streusalzen versagt die Zinkbeschichtung innerhalb von Monaten im Einsatz.
Der Aufrüstungspfad, in der Reihenfolge zunehmender Korrosionsbeständigkeit und Kosten:
- Zink-Nickel-Legierungsbeschichtung: 300–500 Stunden Salzsprühtest. Geeignet für Automobil-Unterboden und allgemeine Außenanwendungen.
- Dacromet-/Geomet-Beschichtungen: 500–1.000+ Stunden Salzsprühtest. Einsatz in Automobilindustrie, Infrastruktur und Außenanlagen. Kein Risiko der Wasserstoffversprödung (im Gegensatz zur Galvanisierung von hochfestem Stahl).
- 316L-Edelstahl: Geeignet für kontinuierliche Meeresimmersion, chemische Verarbeitung und Lebensmittelverarbeitungsumgebungen, in denen 304 nicht ausreicht.
- Passivierter 316L: Die Passivierung entfernt freies Eisen von der Oberfläche, verlängert die Salzsprühtest-Leistung und reduziert die Initiierung von Lochfraßkorrosion.
- Titan (Ti-6Al-4V): Im Wesentlichen immun gegen Salzwasserkorrosion; Einsatz in Meeres-, Luftfahrt- und Medizinanwendungen, bei denen sowohl Korrosionsbeständigkeit als auch Gewicht kritisch sind.
Das Auswahlkriterium ist eindeutig: Material und Beschichtung an den gemessenen Korrosionsbedarf der Anwendungsumgebung anpassen. Die Verwendung von verzinktem Kohlenstoffstahl, weil er der Katalogstandard ist, wenn die Korrosionsumgebung der Anwendung 316-Edelstahl erfordert, ist ein Konstruktionsspezifikationsfehler.
Gewichtsreduzierung als primäres Konstruktionsziel
In Anwendungen, in denen das Komponentengewicht die Systemleistung direkt beeinflusst – UAV-Flugzeit, Luftfahrt-Strukturmassenanteil, schnell rotierende Maschinen, implantierbare medizinische Geräte – sind Verbindungselemente keine Nebensache. Verbindungselemente können 8–15 % der Masse von Strukturkomponenten in komplexen Baugruppen ausmachen.
Der Austausch von Stahl durch Titan reduziert die Masse der Verbindungselemente um etwa 40 % (Dichte 4,43 g/cm³ für Ti-6Al-4V gegenüber 7,85 g/cm³ für Stahl). Für eine UAV mit 50 Strukturverbindungselementen mit durchschnittlich 2 g (insgesamt 100 g in Stahl) spart der Titan-Austausch etwa 40 g – bedeutsam für eine Plattform, bei der jedes Gramm die Ausdauer beeinflusst.
Die Kosten für Titan-Verbindungselemente liegen typischerweise beim 5–8-fachen des entsprechenden Stahl-Verbindungselements. Die technische Rechtfertigung ist die Leistungsverbesserung, nicht das Verbindungselement selbst. Dies ist eine legitime kundenspezifische Verbindungselement-Anwendung: Standard-Titan-Verbindungselemente sind in begrenzten Größen und Güten erhältlich; die volle Bandbreite an kundenspezifischen Größen, Gewindetypen und Kopfgeometrien erfordert kundenspezifische Produktion.
Sicherheit und Manipulationsschutz
Standard-Antriebsgeometrien (Innensechskant, Torx, Phillips) sind mit Werkzeugen zugänglich, die in jedem Baumarkt erhältlich sind. Für öffentliche Infrastruktur, Außenanlagen, Konsumgüter, die unbefugtem Zugriff ausgesetzt sind, oder hochwertige Systeme stellt dies eine Sicherheitslücke dar.
Kundenspezifische manipulationssichere Antriebe – Pin-Torx (Torx mit Mittelstift, der einen Hohlschraubendreher erfordert), Tri-Wing, Einweg-Antriebe (leicht anzuziehen, ohne Beschädigung nicht entfernbar) oder vollständig proprietäre Antriebsgeometrien – verhindern oder erschweren unbefugtes Entfernen erheblich. Der Abschreckungseffekt erfordert nicht, dass ein proprietäres Design unmöglich zu überwinden ist; es erfordert, dass die Überwindung langsam, sichtbar oder mit nicht standardmäßiger Ausrüstung erfolgt, die ein Gelegenheitstäter wahrscheinlich nicht mit sich führt.
Proprietäre Antriebsgeometrie – ein Design, das nur bei einem Hersteller erhältlich ist und nicht in Einzelhandelswerkzeugen verfügbar ist – ist das höchste Maß an Manipulationsschutz, das allein durch Verbindungselement-Design erreichbar ist.
Montagepräzision enger als Standardtoleranz
Standardmäßige handelsübliche Schrauben werden nach ISO 4759-1-Toleranzklassen hergestellt, die Dimensionsabweichungen von ±0,05–0,10 mm bei kritischen Abmessungen erzeugen. Für die meisten Strukturbaugruppen ist dies völlig ausreichend. Für Präzisionsausrichtungsanwendungen – optische Halterungen, Messinstrumente, Halbleiterausrüstung, medizinische Bildgebungsgeräte – erzeugt diese Abweichung funktionale Probleme.
Schulterbolzen sind das primäre technische Werkzeug für präzisionsbasierte Ausrichtung mit Verbindungselementen. Ein Schulterbolzen hat einen präzisionsgeschliffenen zylindrischen Schaft zwischen Gewinde und Kopf, der mit engen Toleranzen bearbeitet ist (typischerweise h6- oder h7-Wellentoleranz, entsprechend etwa ±0,006–0,013 mm). Die Schulter passt in ein präzisionsgeriebenes Loch und bietet eine Positioniergenauigkeit, die unabhängig von Gewindespielen ist.
Standard-Schulterbolzen sind in ISO/ANSI-Standard-Schulterdurchmessern und -Längen erhältlich. Wenn der erforderliche Schulterdurchmesser, die Länge oder das Material nicht einem Standard entspricht, ist eine kundenspezifische Schulterbolzenproduktion erforderlich. Die CNC-Bearbeitung kundenspezifischer Schulterbolzen auf ±0,010 mm Toleranz ist Routine.
Was kundenspezifisch angepasst werden kann
Jeder dimensionale und materielle Parameter einer Schraube ist anpassbar. Die relevante Frage ist, welche Parameter angepasst werden müssen, um das spezifische technische Problem zu lösen – die Anpassung von Parametern, die den Versagensmodus der Anwendung nicht beeinflussen, erhöht die Kosten ohne Nutzen.
Kopfgeometrie: Kopfhöhe, Kopfdurchmesser, Kopfform (flacher Senkkopf für bündige Montage, Flanschkopf für Lastverteilung auf weichen Materialien, Ultra-Niedrigprofil für beengte Räume) und Antriebsgeometrie. In ABS-Kunststoffgehäusen konzentriert ein Standarddurchmesser-Linsenkopf die Last auf eine kleine Kontaktfläche; ein Flanschkopf verteilt die Last über die 2–3-fache Fläche und reduziert Oberflächendeformation.
Gewindegeometrie: Gewindesteigung (grob vs. fein), Gewindeform (Standard-60°-V-Gewinde vs. modifizierte Trapez- oder asymmetrische Profile für spezifische Ausreiß- oder Vibrationsfestigkeitsanwendungen), gewindeformendes Design für thermoplastische Materialien und selbstschneidende Geometrie für Blech. Bei Thermoplasten (ABS, Nylon, Polycarbonat) erzeugen gewindeformende Schrauben, die das Gegen gewinde kalt verformen – anstatt es zu schneiden – ein Gewinde mit besserer Ermüdungsfestigkeit und Ausreißfestigkeit als geschnittene Gewinde.
Material: Das Basismaterial ist typischerweise die erste Variable, die bei Korrosions- und Gewichtsanwendungen berücksichtigt wird. Wichtige technische Eigenschaften nach Material:
| Material | Zugfestigkeit | Dichte (g/cm³) | Hauptvorteil | Hauptbeschränkung |
|---|---|---|---|---|
| Kohlenstoffstahl Güte 10.9 | ~1.040 MPa | 7.85 | Höchstes Festigkeits-Kosten-Verhältnis | Korrodiert ohne Beschichtung |
| Edelstahl 304 | ~515 MPa | 7.93 | Allgemeine Korrosionsbeständigkeit | Unzureichend für Meerwasser/Chlorid |
| Edelstahl 316L | ~485 MPa | 7.98 | Meerwasserkorrosionsbeständigkeit | Geringere Festigkeit als 304 |
| Ti-6Al-4V | ~896 MPa | 4.43 | Festigkeit + minimales Gewicht | Hohe Kosten, schwierige Bearbeitung |
| Titan der Güteklasse 2 | ~345 MPa | 4.51 | Korrosionsbeständigkeit + leicht | Geringere Festigkeit als Güteklasse 5 |
| Messing CW614 | ~370 MPa | 8.50 | Elektrische Leitfähigkeit; nicht magnetisch | Geringe Festigkeit; kein Eisen |
| SPÄHEN | ~100 MPa | 1.31 | Elektrische Isolierung; chemische Beständigkeit; geringes Gewicht | Geringe strukturelle Festigkeit |
Oberflächenbehandlung: Die Wahl der Beschichtung bestimmt direkt die Korrosionslebensdauer, die Reibung bei der Montage und bei elektrischen Kontaktanwendungen den Kontaktwiderstand. Die gängigsten technischen Beschichtungen für kundenspezifische Verbindungselemente und ihre Salzsprühtest-Leistung: Zinkgalvanisierung (~72–120 Stunden ASTM B117), Zink-Nickel-Legierung (~300–500 Stunden), Dacromet (~500–1.000 Stunden), Passivierung auf Edelstahl (erhöht die Lochfraßbeständigkeit, nicht durch Salzsprühstunden quantifiziert) und PTFE-basierte Beschichtungen (~500+ Stunden mit reduziertem Reibungskoeffizient, nützlich für drehmomentgesteuertes Anziehen).
Funktionale Merkmale: Unverlierbare Schrauben (die Schraube wird in einer Platte gehalten und kann während der Montage oder Wartung nicht herausfallen, typischerweise mit einem Sicherungsring oder einer Halsunterschneidung), Dichtschrauben (ein O-Ring in einer Nut unter dem Kopf oder am Schaft bietet IP67/IP68-Dichtung ohne separate Dichtungen), Bundschrauben (Präzisionsausrichtungs-Positionierer) und Sicherheitsantriebe.
Kostenanalyse: Wenn kundenspezifische Schrauben die Gesamtsystemkosten senken
Der Stückpreis kundenspezifischer Schrauben ist höher als der von Standardäquivalenten um einen Faktor, der von 3× (einfache Maßänderung in Standardmaterial) bis 10–20× (exotisches Material, enge Toleranz, proprietärer Antrieb, geringe Stückzahl) reicht. Die technische Rechtfertigung für die Akzeptanz dieser Prämie erfordert die Berechnung der Gesamtsystemkosten, nicht der Stückkosten.
Die vier Kostenkategorien, in denen kundenspezifische Schrauben Einsparungen erzielen:
Montagearbeit: Wenn Bediener 5 zusätzliche Sekunden pro Montage benötigen, um ein Passungsproblem zu korrigieren, das durch eine leicht falsche Standard-Schraubenlänge verursacht wird – Hinzufügen einer Unterlegscheibe, manuelles Ausrichten eines falsch positionierten Bauteils oder Auftragen und Aushärten von Schraubensicherung – können die Arbeitskosten bei Produktionsvolumen die gesamte Verbindungselement-Kostendifferenz übersteigen. Bei 50.000 Einheiten/Jahr mit 5 zusätzlichen Sekunden pro Einheit summiert sich die Arbeit auf etwa 70 Personenstunden pro Jahr. Bei $25/Stunde belasteten Arbeitskosten sind dies $1.750/Jahr an vermeidbaren Arbeitskosten.
Garantie und Kundendienst: Ein Feldausfall, der durch Korrosion eines unterdimensionierten Standard-Verbindungselements verursacht wird, kostet den Garantieersatzwert des ausgefallenen Bauteils plus Arbeit plus Logistik plus Reputationskosten. Wenn die Ausfallrate 3% beträgt und die Servicekosten pro Vorfall $15 betragen, betragen die jährlichen Garantiekosten bei 50.000 Einheiten $22.500 – was eine $0,08/Einheit Materialaufwertung auf eine korrosionsbeständige kundenspezifische Schraube bei einer Gesamtprämie von $4.000 eliminiert hätte.
Montage-Ausschussrate: In Präzisionsanwendungen führen Toleranzabweichungen zwischen Standard-Schraubenabmessungen und Konstruktionsanforderungen zu Montageausschuss. Jede abgelehnte Montage hat Kosten (Material + Arbeit + Nacharbeit oder Verschrottung). Kundenspezifische Schrauben mit auf die Konstruktionstoleranz kontrollierten Abmessungen eliminieren die Toleranzabweichung, die diese Ablehnungen verursacht.
Produktionskonsistenz: Standard-Schraubensubstitutionen (ein Lieferant liefert einen leicht anderen Kopfstil oder eine andere Gewindetoleranzklasse, wenn das spezifizierte Teil nicht vorrätig ist) führen zu Variationen. Kundenspezifische Schrauben mit festgelegten Spezifikationen werden in jeder Charge konsistent mit derselben Geometrie hergestellt.
Zusammenarbeit mit einem Hersteller für kundenspezifische Schrauben
Die Qualität eines kundenspezifischen Schraubenprojekts wird in erster Linie durch die Vollständigkeit der dem Hersteller bereitgestellten Spezifikation bestimmt, nicht allein durch die Prozessfähigkeit des Herstellers.
Eine vollständige Spezifikation für kundenspezifische Schrauben umfasst:
- Nenndurchmesser und Gewindespezifikation (z. B. M3×0,5, Toleranzklasse 6g)
- Exakte Länge (nicht “ungefähr X mm” – eine spezifische Abmessung mit Toleranz)
- Kopfart, Kopfhöhe und Kopfdurchmesser mit Toleranzen
- Antriebsart und Antriebsabmessung
- Material und Materialstandard (z. B. 316L gemäß ASTM A276)
- Oberflächenbehandlung und Leistungsanforderung (z. B. Zink-Nickel-Beschichtung gemäß ASTM B841, mindestens 500 Stunden Salzsprühtest)
- Kritische Maßtoleranzen (über die Gewindetoleranzklasse hinaus)
- Funktionale Anforderungen (z. B. bleibendes Drehmoment bei selbstsichernder Ausführung, Ausziehkraftanforderung)
- Menge (Prototyp vs. Produktion)
DFM-Feedback vom Hersteller: Vor der Verpflichtung zur Serienproduktion wird ein kompetenter Hersteller für kundenspezifische Schrauben die Spezifikation auf Herstellbarkeit prüfen – Identifizierung von Abmessungen, die theoretisch korrekt, aber in der Produktion schwer zu halten sind (sehr enge Toleranzen an schwer zugänglichen Merkmalen), Materialkombinationen, die Verarbeitungsprobleme verursachen, und Gewindegeometrien, die ungewöhnliche Werkzeuge erfordern. Diese DFM-Prüfung ist wertvoll; Spezifikationen, die die DFM-Prüfung ohne Änderungen bestehen, haben weniger Probleme in der Produktion als solche, die ohne sie fortfahren.
Prototypenvalidierung: Die Herstellung von 10–50 Prototypenschrauben vor der Verpflichtung zur Serienproduktion ermöglicht Tests unter tatsächlichen Montagebedingungen: Drehmoment-Vorspannungs-Kurve, Vibrationsprüfung (NAS3350 oder gleichwertig), Korrosionsprüfung und Maßverifizierung bei der Montage. Probleme, die während der Prototypenprüfung gefunden werden, kosten Konstruktionszeit zur Lösung. Probleme, die nach der Massenproduktion gefunden werden, kosten sowohl Konstruktionszeit als auch Materialabschreibung.
Wichtigste Erkenntnisse
- Kundenspezifische Schrauben sind nicht generell “besser” als Standardschrauben – sie sind technische Lösungen für spezifische Anwendungen, bei denen Standardschrauben messbare Probleme verursachen: Lösen unter Vibration, Maßabweichung, Korrosionsversagen, Gewichtsüberschuss oder Präzisionsabweichung.
- Die sieben deutlichsten Indikatoren für kundenspezifische Schrauben sind: begrenzter Kopfbauraum, Anforderung an nicht standardmäßige Länge, Vibrationslösen, Umweltkorrosion, die die Zinkbeschichtungsfähigkeit übersteigt, Gewichtsreduzierungsziele, Manipulationssicherheitsanforderungen und Montagetoleranzanforderungen enger als ±0,02 mm.
- Gewindelösen unter Vibration wird am besten mit vorab aufgetragenem Nylon-Patch, modifiziertem Gewindeflankenwinkel oder Feingewindeoptimierung adressiert — nicht durch übermäßiges Anziehen von Standardschrauben oder alleiniges Verlassen auf chemische Schraubensicherungen in hochzyklischen Baugruppen.
- Die Materialauswahl für kundenspezifische Schrauben folgt derselben Korrosionslogik wie bei anderen Komponenten: Zinkbeschichtung für Innen- oder kontrollierte Umgebungen; Zink-Nickel oder Dacromet für Außenanwendungen mit 300–1.000+ Stunden Salzsprühtest; 316L oder Ti-6Al-4V für maritime, chemische oder implantierbare Anwendungen.
- Die Kostenrechtfertigung für kundenspezifische Schrauben liegt fast nie in der Senkung des Stückpreises: Sie liegt in der Eliminierung von Garantiekosten, Montagenacharbeit, Produktionsausschuss oder Serviceaufwand, die Standardschrauben in großem Maßstab verursachen.
- Überspezifikation ist ein realer Kostenfaktor: Die Anpassung einer Schraubenabmessung oder eines Materials, das keinen Bezug zur Versagensart hat, erhöht die Werkzeugkosten, die Mindestbestellmenge und die Lieferzeit, ohne das Produkt zu verbessern. Passen Sie nur die Parameter an, die das identifizierte Problem direkt adressieren.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Bei der Bewertung einer kundenspezifischen Schraubenanforderung ist das Spezifikationsdokument das primäre Ergebnisdokument, das den Ausgang bestimmt. Eine vollständige Spezifikation – mit exakten Abmessungen, Toleranzen, Materialnorm, Anforderungen an die Oberflächenbehandlungsleistung und Anforderungen an Funktionstests – erzeugt präzise Angebote und konsistente Produktion. Eine unvollständige Spezifikation (“M4 × 10 mm, Edelstahl, niedriges Profil”) erzeugt Angebote mit versteckten Annahmen und führt zu Erstmustern, die mehrere Überarbeitungszyklen erfordern.
Häufig gestellte Fragen
Wann sollten Sie kundenspezifische Schrauben anstelle von Standardschrauben verwenden?
Kundenspezifische Schrauben sind die richtige Wahl, wenn Standardschrauben aus dem Katalog ein messbares technisches Problem verursachen, das nicht durch die Auswahl einer anderen Standardoption gelöst werden kann. Die praktischen Auslöser: Die Geometrie passt nicht (Kopfhöhe, Länge oder Antriebsfreiraum ist mit dem Konstruktionsraum nicht kompatibel); das Standardmaterial versagt in der Betriebsumgebung (Korrosion innerhalb der vorgesehenen Lebensdauer); das Gewinde lockert sich unter Vibration und Standard-Schraubensicherungen sind keine zuverlässige Langzeitlösung; das Teil erfordert eine Präzisionsausrichtung, die über die Standardtoleranz hinausgeht; oder das Gewicht der Standardschrauben beeinträchtigt die Systemleistung wesentlich. Der gemeinsame Nenner all dieser Fälle ist, dass die Versagensart identifizierbar und auf einen bestimmten Schraubenparameter zurückführbar ist – und dieser Parameter kann in einem kundenspezifischen Design kontrolliert werden.
Was kostet die Herstellung kundenspezifischer Schrauben?
Die Kosten für kundenspezifische Schrauben hängen von Komplexität, Material, Volumen und Toleranzanforderungen ab. CNC-gefertigte kundenspezifische Schrauben für Prototypen und Kleinserienproduktion (10–500 Stück) liegen typischerweise zwischen $0,50–$5,00 pro Stück für Standardmaterialien mit moderaten Toleranzen. Komplexe Geometrien, exotische Materialien (Titan, Inconel) oder enge Toleranzen (±0,010 mm) erhöhen die Stückkosten. Bei Produktionsmengen über 5.000–10.000 Stück werden Kaltumformung und Gewinderollen wirtschaftlich und senken die Stückkosten auf $0,10–$0,50 für die meisten Edelstahl- und Kohlenstoffstahlanwendungen. Werkzeugkosten für kundenspezifische Kaltumformungsgesenke liegen typischerweise zwischen $500–$5.000 pro Artikel und werden über die Produktionsserie amortisiert. Für die meisten OEM-Programme sollte der Gesamtkostenvergleich die Kosten für Montagenacharbeit, Garantieansprüche und Kundendienst umfassen, die Standardschrauben verursachen – nicht nur den Stückpreis des Verbindungselements.
Welche Toleranzen sind bei kundenspezifischen Schrauben erreichbar?
CNC-gefertigte kundenspezifische Schrauben können Toleranzen von ±0,010–0,025 mm bei kritischen Abmessungen (Schaftdurchmesser, Bunddurchmesser, Länge) mit geeigneten Prozesskontrollen erreichen. Gewindetoleranzklassen gemäß ISO 4759 werden separat spezifiziert – Klasse 6g (außen) und 6H (innen) sind Standard; Klasse 4g/4H ist eine engere Klasse für Präzisionsanwendungen. Bei Bundschrauben, die als Präzisionsausrichtungsmerkmale verwendet werden, werden Bunddurchmessertoleranzen von h6 (ca. −0,006 bis 0 mm bei einem 6-mm-Bund) routinemäßig durch CNC-Schleifen erreicht. Kaltgeformte und gewalzte Schrauben erreichen in der Großserienproduktion eine engere Maßkonsistenz als CNC-gefertigte Äquivalente, da der Umformprozess inhärent wiederholbar ist, bieten jedoch weniger Flexibilität in der Geometrie.
Wie hoch ist die Mindestbestellmenge für kundenspezifische Schrauben?
Die Mindestbestellmenge hängt vom Herstellungsverfahren ab. CNC-Bearbeitung hat praktisch kein Minimum – Prototypenmengen von 10–50 Stück sind produzierbar, mit entsprechend höheren Stückkosten aufgrund der Rüstkostenamortisation. Kaltstauchen (für kundenspezifische Schrauben in Produktionsmengen mit Standard- oder leicht modifizierten Geometrien) erfordert typischerweise mindestens 1.000–5.000 Stück pro Artikel, um die Werkzeugkosten zu rechtfertigen. Gewinderollen, Druckguss und andere Großserienverfahren haben höhere Mindestmengen. Für OEM-Programme besteht der typische Ansatz darin, CNC-gefertigte Prototypen zur Validierung herzustellen (10–100 Stück) und dann nach validierter Spezifikation auf kaltgeschmiedete Produktion für die Serienmenge (1.000+ Stück) umzustellen.
Wie spezifiziert man eine kundenspezifische Schraube, um Fertigungsprobleme zu vermeiden?
Eine vollständige Spezifikation für kundenspezifische Schrauben muss enthalten: die Nenngröße des Gewindes und die Norm (M3×0,5, ISO 261), Toleranzklasse (6g), exakte Länge mit Toleranz (z. B. 7,35 ± 0,05 mm), Kopftyp und -abmessungen mit Toleranzen (Kopfhöhe 0,90 ± 0,05 mm), Antriebsgeometrie, Material und anwendbare Materialnorm, Oberflächenbehandlung mit Leistungsanforderung (z. B. Dacromet-Beschichtung, mindestens 500 Stunden Salzsprühtest gemäß ASTM B117) sowie alle funktionalen Anforderungen (z. B. Drehmomentbereich, Mindestauszugskraft). Unvollständige Spezifikationen – insbesondere solche, die Toleranzen weglassen, Materialien nach gebräuchlichem Namen statt nach Normsorte angeben oder Oberflächenbehandlungen ohne Leistungsspezifikation beschreiben – erzeugen Angebote auf Basis von Lieferantenannahmen, die möglicherweise nicht der Konstruktionsabsicht entsprechen, und führen zu Erstmustern, die mehrere Überarbeitungszyklen erfordern.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung und kundenspezifischer Verbindungselementfertigung, das kundenspezifische Schrauben aus 304, 316L, Ti-6Al-4V, Messing, Aluminium und PEEK für Fertigungsprogramme in der Medizintechnik, Luft- und Raumfahrt, UAV, industriellen Automatisierung, Unterhaltungselektronik und maritimen OEM-Anwendungen herstellt. Technische Referenzen: ISO 4762 (Zylinderschrauben mit Innensechskant), ISO 4759-1 (Toleranzen für Verbindungselemente), ASTM B633 (Zinkbeschichtung), ASTM B117 (Salzsprühtest), NAS3350 (Prüfung selbstsichernder Verbindungselemente – Junker-Vibrationstest), Bickford J.H. – An Introduction to the Design and Behavior of Bolted Joints.
Beschaffung kundenspezifischer CNC-gefertigter Schrauben für OEM-Anwendungen?
Bei CMS fertigen wir kundenspezifische Schrauben aus Standard- und Exotenwerkstoffen – einschließlich 316L, Ti-6Al-4V, Messing und PEEK – mit CNC-Bearbeitung auf ±0,010 mm, Koordination der Oberflächenbehandlung, Erstmusterprifung und DFM-Review in der Angebotsphase.
[Anfrage einer Überprüfung der Schraubenspezifikation und eines CNC-Bearbeitungsangebots →]


