
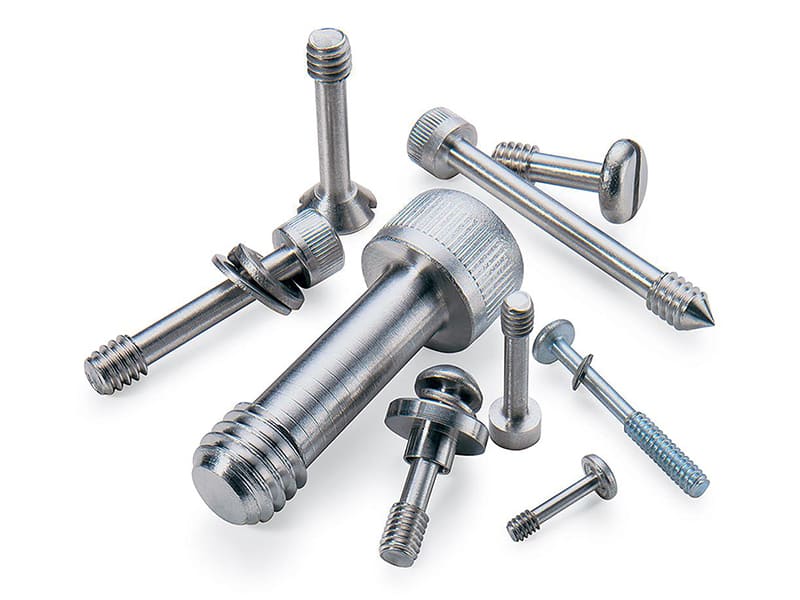
Быстрый ответ: Заказные винты — это инженерные крепёжные изделия, разработанные для конкретного применения, когда стандартные каталожные винты (ISO, DIN, ANSI) не могут надёжно обеспечить размерные, материальные, эксплуатационные или экологические требования конструкции. Семь наиболее явных признаков необходимости заказных винтов: (1) ограниченное монтажное пространство требует высоты головки менее 1,5 мм или нестандартной геометрии головки; (2) требуемая длина попадает между стандартными шагами, и несоответствие снижает усилие зажима более чем на 15%; (3) вибрация вызывает ослабление резьбы, которое резьбовые фиксаторы сами по себе не могут надёжно предотвратить; (4) коррозия появляется в течение нескольких месяцев, поскольку условия эксплуатации превышают возможности стандартного цинкового покрытия; (5) снижение веса является основной эксплуатационной целью; (6) требуется защита от несанкционированного вскрытия; или (7) требования к допускам сборки жёстче ±0,02 мм. Заказные винты обычно стоят в 5–10 раз дороже стандартных аналогов за единицу, но когда альтернативой является отказ в эксплуатации, переделка сборки или несоответствие допускам, расчёт совокупной стоимости неизменно говорит в пользу заказного решения.
Стандартные и заказные винты: инженерное различие
Стандартные винты производятся по заранее определённым спецификациям — ISO 4762 (винты с внутренним шестигранником), DIN 912, ANSI B18.3 и эквивалентные стандарты определяют размеры головки, геометрию резьбы, классы допусков и марки материалов. Эта стандартизация обеспечивает немедленную доступность, низкие минимальные объёмы заказа и низкую удельную стоимость. Для большинства применений в механической сборке стандартные винты являются правильным выбором.
Заказные винты производятся по спецификации конкретного заказчика, которая отличается от стандартных каталогов по одному или нескольким параметрам: геометрия головки, шаг или профиль резьбы, точная длина, марка материала, обработка поверхности, допуск или добавленные функциональные особенности. Надбавка к стоимости по сравнению со стандартными винтами обусловлена оснасткой (специализированные формообразующие инструменты, специальные штампы), меньшими производственными партиями, дополнительным контролем и во многих случаях более дорогими базовыми материалами.
Инженерное решение между стандартным и заказным винтом — это не вопрос предпочтения, а вопрос о том, надёжно ли стандартный винт удовлетворяет функциональным требованиям конструкции.
| Особенность | Стандартные винты | Заказные винты |
|---|---|---|
| Конструкция головки | Фиксированные каталожные типы (шестигранная, внутренний шестигранник, полукруглая, потайная) | Любая геометрия: сверхнизкий профиль, с фланцем, невыпадающая, с накаткой |
| Геометрия резьбы | Стандартный шаг по ISO/UNC/UNF | Заказной шаг, асимметричный профиль, самоконтрящиеся модификации |
| Длина | Предопределённые шаги (например, 6, 8, 10 мм) | Любая точная длина (например, 7,35 мм) |
| Материал | Распространённые марки (углеродистая сталь, нержавеющая сталь 304) | Для конкретного применения (316L, Ti-6Al-4V, Inconel, PEEK, латунь) |
| Обработка поверхности | Цинковое покрытие, черное оксидирование | Дакромет, PTFE, пассивация, анодирование, заказные покрытия |
| Толерантность | Обычно ±0,05–0,10 мм | ±0,010–0,025 мм достижимо при обработке CNC |
| Тип привода | Phillips, Torx, внутренний шестигранник | Заказная геометрия привода, защита от несанкционированного вскрытия |
| Функциональные особенности | Чистое крепление | Центрирование (винты с буртиком), герметизация (интеграция O-кольца), невыпадающая фиксация |
Семь признаков того, что стандартных винтов недостаточно
Ограниченное монтажное пространство
Наиболее распространённый триггер для проектирования заказных винтов — ограничение по высоте головки, диаметру головки или зазору для инструмента привода, которое стандартные каталожные винты не могут обеспечить.
Стандартные винты с внутренним шестигранником (ISO 4762) имеют высоту головки примерно 0,6× номинального диаметра резьбы — винт M3 имеет высоту головки примерно 3 мм. В компактной электронике, медицинских устройствах и робототехнике это может быть несовместимо с доступным зазором. Когда общая высота пакета ограничена менее 6–8 мм, стандартная полукруглая головка M2 или M3 высотой 1,5–2,0 мм может мешать соседним печатным платам, корпусам или компонентам.
Заказные винты сверхнизкого профиля с высотой головки 0,5–1,0 мм доступны с приводами micro-Torx или внутренним шестигранником, рассчитанными на соответственно узкие зазоры для инструмента. Доступ для инструмента привода — пространство, необходимое отвёртке или шестигранному ключу для зацепления с приводом, — столь же важен и часто упускается из виду. Внутренний шестигранник M3 требует L-образного ключа с минимальным зазором для доступа, которого может не быть в стеснённой сборке.
Требуемая длина попадает между стандартными шагами
Стандартные длины винтов производятся с фиксированными шагами — обычно 2 мм на малых размерах, 5–10 мм на больших. Когда конструкция требует определённой глубины ввинчивания для достижения целевого усилия зажима или во избежание повреждения резьбы, стандартная длина, которая на 0,5–1,5 мм слишком длинная или слишком короткая, создаёт функциональную проблему.
Слишком длинный винт упрётся в дно глухого резьбового отверстия — стержень коснётся основания отверстия прежде, чем головка зажмёт соединение, что не позволит достичь проектного предварительного натяжения. Слишком короткий винт имеет недостаточное ввинчивание резьбы для развития требуемой прочности на растяжение. В алюминии при ввинчивании на 1,5× диаметра уменьшение ввинчивания на 2 мм (с 9 мм до 7 мм для резьбы M6) может снизить прочность резьбы на срыв примерно на 20–30%.
Когда суммарный допуск конструкции жёсткий (±0,020–0,050 мм по собираемому размеру), винт, который на 0,5 мм длиннее номинала, вносит размерное смещение, распространяющееся по всей сборке.
Ослабление резьбы под вибрацией
Стандартные метрические резьбовые профили не обладают собственной стойкостью к ослаблению при динамических нагрузках. Резьбовые фиксаторы (аналоги Loctite 243, 262) подходят для многих условий вибрации, но имеют ограничения: они не полностью обратимы, их эффективность снижается при загрязнении и термоциклировании, а также требуют аккуратного нанесения для обеспечения равномерного покрытия.
Когда частота вибрации превышает примерно 10–20 Гц и сборка будет многократно разбираться, пользовательские элементы резьбы более надёжны:
- Предварительно нанесённая нейлоновая вставка: Слой нейлонового полимера на 2–3 витках резьбы создаёт момент сопротивления, препятствующий ослаблению. Вставка выдерживает примерно 10–15 циклов сборки, после чего её эффективность снижается.
- Модифицированный угол профиля резьбы: Профиль резьбы с небольшой асимметрией угла подъёма винтовой линии обеспечивает самоблокирующееся поведение при вибрации без использования химического состава.
- Оптимизация мелкой резьбы: Резьба с более мелким шагом (больший угол подъёма резьбы) обладает лучшей вибростойкостью, чем крупная резьба, поскольку меньший угол подъёма винтовой линии создаёт более высокую составляющую силы трения вдоль оси резьбы.
Испытание на вибрацию NAS3350 (Junker) является стандартным методом количественной оценки сопротивления ослаблению резьбы — оно проводится в течение заданного числа циклов при заданной амплитуде поперечной вибрации. Если стандартные винты с резьбовыми фиксаторами не проходят это испытание, надлежащим ответом является разработка специальной резьбы.
Коррозия превышает возможности стандартного покрытия
Стандартные оцинкованные крепежные изделия (ASTM B633) достигают примерно 72–120 часов до появления красной ржавчины в испытании в соляном тумане по ASTM B117. Для наружного оборудования в умеренном климате это на пределе допустимого. Для прибрежных/морских условий, постоянной влажности или воздействия противогололедных солей цинковое покрытие выходит из строя в течение нескольких месяцев эксплуатации.
Путь модернизации в порядке возрастания коррозионной стойкости и стоимости:
- Цинк-никелевое покрытие: 300–500 часов в соляном тумане. Подходит для автомобильного днища и общих наружных применений.
- Покрытия Dacromet / Geomet: 500–1 000+ часов в соляном тумане. Используется в автомобилестроении, инфраструктуре и наружном оборудовании. Отсутствует риск водородного охрупчивания (в отличие от гальванического покрытия на высокопрочной стали).
- Нержавеющая сталь 316L: Подходит для непрерывного погружения в морскую воду, химической переработки и пищевых производств, где 304 недостаточно.
- Пассивированная 316L: Пассивация удаляет свободное железо с поверхности, повышая стойкость в соляном тумане и снижая вероятность зарождения питтинговой коррозии.
- Титан (Ti-6Al-4V): Практически не подвержена коррозии в соленой воде; используется в морских, аэрокосмических и медицинских применениях, где важны как коррозионная стойкость, так и масса.
Критерий выбора прост: согласуйте материал и покрытие с измеренной коррозионной нагрузкой среды применения. Использование оцинкованной углеродистой стали, потому что она является стандартом каталога, когда коррозионная среда применения требует нержавеющей стали 316, является ошибкой проектной спецификации.
Снижение массы является основной целью проектирования
В применениях, где масса компонента напрямую влияет на производительность системы — время полета БПЛА, массовая доля аэрокосмических конструкций, высокоскоростные вращающиеся механизмы, имплантируемые медицинские устройства — крепежные изделия не являются второстепенным фактором. Крепежные изделия могут составлять 8–15% массы конструктивных компонентов в сложных сборках.
Замена стали на титан снижает массу крепежа примерно на 40% (плотность 4,43 г/см³ для Ti-6Al-4V против 7,85 г/см³ для стали). Для БПЛА с 50 конструктивными крепежными изделиями средней массой 2 г каждое (100 г в стали) замена на титан экономит примерно 40 г — это существенно для платформы, где каждый грамм влияет на продолжительность полета.
Стоимость титанового крепежа обычно в 5–8 раз выше стоимости эквивалентного стального крепежа. Инженерное обоснование — улучшение производительности, а не сам крепеж. Это законное применение специального крепежа: стандартные титановые крепежные изделия доступны в ограниченных размерах и классах; полный диапазон специальных размеров, типов резьбы и геометрий головок требует специального производства.
Защита от несанкционированного доступа и вскрытия
Стандартные геометрии приводов (шестигранное гнездо, Torx, Phillips) доступны с инструментами, которые можно купить в любом хозяйственном магазине. Для общественной инфраструктуры, наружного оборудования, потребительских товаров, подверженных несанкционированному доступу, или высокоценных систем это создает уязвимость безопасности.
Специальные защитные приводы — pin Torx (Torx с центральным штифтом, требующий полого драйвера), tri-wing, однонаправленные (легко затягиваются, не могут быть удалены без повреждения) или полностью проприетарные геометрии приводов — предотвращают или значительно затрудняют несанкционированное снятие. Сдерживающий эффект не требует, чтобы проприетарная конструкция была невозможной для взлома; он требует, чтобы взлом был медленным, заметным или требовал нестандартного оборудования, которое оппортунистический злоумышленник вряд ли будет носить с собой.
Проприетарная геометрия привода — конструкция, уникальная для одного производителя и недоступная в розничных инструментах — является наивысшим уровнем защиты от вскрытия, достижимым только за счет конструкции крепежа.
Точность сборки выше стандартного допуска
Стандартные коммерческие винты производятся по классам допусков ISO 4759-1, которые дают размерную вариацию ±0,05–0,10 мм по критическим размерам. Для большинства конструктивных сборок этого вполне достаточно. Для применений точного выравнивания — оптических креплений, измерительных приборов, полупроводникового оборудования, медицинских устройств визуализации — эта вариация создает функциональные проблемы.
Винты с буртиком являются основным инженерным инструментом для точного выравнивания на основе крепежа. Винт с буртиком имеет прецизионно шлифованный цилиндрический стержень между резьбой и головкой, обработанный с жесткими допусками (обычно допуск вала h6 или h7, что эквивалентно примерно ±0,006–0,013 мм). Буртик входит в точно развернутое отверстие, обеспечивая точность позиционирования, независимую от резьбовых зазоров.
Стандартные винты с буртиком доступны в стандартных диаметрах и длинах буртика по ISO/ANSI. Когда требуемый диаметр, длина или материал буртика не соответствуют стандарту, требуется специальное производство винтов с буртиком. CNC обработка специальных винтов с буртиком с допуском ±0,010 мм является рутинной.
Что можно кастомизировать
Каждый размерный и материальный параметр винта можно кастомизировать. Relevant question is which parameters need to be customized to solve the specific engineering problem — customizing parameters that do not affect the application’s failure mode adds cost without benefit.
Геометрия головки: Высота головки, диаметр головки, форма головки (плоская потайная для утопленной установки, с фланцем для распределения нагрузки на мягких материалах, сверхнизкий профиль для ограниченного пространства) и геометрия привода. В корпусах из ABS-пластика головка с стандартным диаметром концентрирует нагрузку на небольшой площади контакта; головка с фланцем распределяет нагрузку на площадь в 2–3 раза больше, снижая деформацию поверхности.
Геометрия резьбы: Шаг резьбы (крупный или мелкий), профиль резьбы (стандартная метрическая резьба 60° или модифицированный упорный либо асимметричный профиль для конкретных задач по сопротивлению вырыванию или вибрации), конструкция с формированием резьбы для термопластичных материалов и самосверлящая геометрия для листового металла. В термопластах (ABS, нейлон, поликарбонат) самонарезающие винты, которые холодной деформацией формируют ответную резьбу, а не нарезают её, обеспечивают резьбу с лучшей усталостной стойкостью и прочностью на вырывание по сравнению с нарезанной резьбой.
Материал: Основной материал обычно является первой переменной, которую необходимо учитывать для задач коррозии и веса. Ключевые инженерные свойства по материалам:
| Материал | Прочность на разрыв | Плотность (г/см³) | Основное преимущество | Основное ограничение |
|---|---|---|---|---|
| Углеродистая сталь класса 10.9 | ~1 040 МПа | 7.85 | Наилучшее соотношение прочности и стоимости | Корродирует без покрытия |
| Нержавеющая сталь 304 | ~515 МПа | 7.93 | Общая коррозионная стойкость | Недостаточна для морской среды/хлоридов |
| Нержавеющая сталь 316L | ~485 МПа | 7.98 | Морская коррозионная стойкость | Прочность ниже, чем у 304 |
| Ti-6Al-4V | ~896 МПа | 4.43 | Прочность + минимальный вес | Высокая стоимость, сложная обработка |
| Титан Grade 2 | ~345 МПа | 4.51 | Коррозионная стойкость + лёгкость | Прочность ниже, чем у Grade 5 |
| Латунь CW614 | ~370 МПа | 8.50 | Электропроводность; немагнитный | Низкая прочность; отсутствие чёрных металлов |
| PEEK | ~100 МПа | 1.31 | Электроизоляция; химическая стойкость; лёгкость | Низкая конструкционная прочность |
Обработка поверхности: Выбор покрытия напрямую определяет коррозионный ресурс, трение при сборке, а в применениях с электрическим контактом — контактное сопротивление. Наиболее распространённые инженерные покрытия для нестандартного крепежа и их результаты испытаний в соляном тумане: цинкование гальваническое (~72–120 часов по ASTM B117), цинк-никелевый сплав (~300–500 часов), Дакромет (~500–1 000 часов), пассивация нержавеющей стали (повышает стойкость к питтингу, не измеряется в часах соляного тумана) и покрытия на основе ПТФЭ (~500+ часов со сниженным коэффициентом трения, что полезно для затяжки с контролем момента).
Функциональные особенности: Невыпадающие винты (винт удерживается в панели и не может выпасть при сборке или обслуживании, обычно с помощью стопорного кольца или поднутрения под головкой), уплотнительные винты (кольцо O-ring, установленное в канавке под головкой или на стержне, обеспечивает герметичность IP67/IP68 без отдельных прокладок), винты с буртиком (прецизионные фиксаторы совмещения) и защищённые приводы.
Анализ затрат: когда нестандартные винты снижают общую стоимость системы
Цена единицы нестандартных винтов выше, чем у стандартных аналогов, в диапазоне от 3× (простое изменение размеров из стандартного материала) до 10–20× (экзотический материал, жёсткий допуск, запатентованный привод, малый объём). Инженерное обоснование принятия такой наценки требует расчёта общей стоимости системы, а не стоимости единицы.
Четыре категории затрат, по которым нестандартные винты обеспечивают экономию:
Трудозатраты на сборку: Если операторы тратят 5 дополнительных секунд на сборку, исправляя проблему посадки, вызванную слегка неправильной длиной стандартного винта — добавляя шайбу, вручную совмещая смещённый компонент или нанося и отверждая резьбовой фиксатор — трудозатраты при серийном объёме могут превысить всю разницу в стоимости крепежа. При 50 000 единиц/год с 5 дополнительными секундами на единицу трудозатраты накапливаются до примерно 70 человеко-часов в год. При $25/час полной стоимости труда это $1 750/год предотвратимых трудозатрат.
Гарантия и выездное обслуживание: Отказ в эксплуатации, вызванный коррозией недостаточно специфицированного стандартного крепежа, стоит стоимости гарантийной замены отказавшего компонента плюс трудозатраты плюс логистика плюс репутационные издержки. Если частота отказов составляет 3%, а стоимость обслуживания на инцидент — $15, годовые гарантийные затраты на 50 000 единиц составляют $22 500 — чего можно было бы избежать при модернизации материала до коррозионностойкого нестандартного винта стоимостью $0,08/единицу при общих дополнительных затратах $4 000.
Доля брака при сборке: В прецизионных применениях несоответствия допусков между размерами стандартного винта и требованиями конструкции приводят к браку при сборке. Каждая забракованная сборка имеет стоимость (материалы + трудозатраты + переделка или утилизация). Нестандартные винты с размерами, контролируемыми в пределах конструкторского допуска, устраняют несоответствие допусков, вызывающее этот брак.
Стабильность производства: Замены стандартных винтов (поставщик отгружает слегка другой тип головки или класс допуска резьбы, когда указанный артикул отсутствует на складе) вносят вариативность. Нестандартные винты с зафиксированными спецификациями производятся стабильно с одной и той же геометрией в каждой партии.
Работа с производителем нестандартных винтов
Качество проекта нестандартного винта в первую очередь определяется полнотой спецификации, предоставленной производителю, а не только технологическими возможностями производителя.
Полная спецификация нестандартного винта включает:
- Номинальный диаметр и спецификация резьбы (например, M3×0,5, класс допуска 6g)
- Точная длина (не “приблизительно X мм” — конкретный размер с допуском)
- Тип головки, высота головки и диаметр головки с допусками
- Тип привода и размер привода
- Материал и стандарт материала (например, 316L по ASTM A276)
- Обработка поверхности и требование к характеристикам (например, цинк-никелевое покрытие по ASTM B841, минимум 500 часов соляного тумана)
- Допуски критических размеров (помимо класса допуска резьбы)
- Функциональные требования (например, момент страгивания при самоконтрящемся исполнении, требование к усилию вырыва)
- Количество (прототип vs серийное производство)
Обратная связь по DFM от производителя: Прежде чем приступать к полному производству, компетентный производитель нестандартных винтов проверит спецификацию на технологичность — выявляя размеры, которые теоретически корректны, но трудно выдерживаются в производстве (очень жёсткие допуски на труднодоступных элементах), комбинации материалов, создающие проблемы обработки, и геометрии резьбы, требующие нестандартного инструмента. Этот DFM-анализ ценен; спецификации, прошедшие DFM-анализ без изменений, имеют меньше проблем в производстве, чем те, что запускаются без него.
Валидация прототипа: Изготовление 10–50 прототипов винтов перед запуском в полный серийный объём позволяет провести испытания в реальных условиях сборки: кривая момент vs усилие предварительной затяжки, вибрационные испытания (NAS3350 или эквивалент), коррозионные испытания и проверка размеров при сборке. Проблемы, выявленные при испытаниях прототипа, стоят времени конструкторского проектирования на их устранение. Проблемы, выявленные после массового производства, стоят как времени конструкторского проектирования, так и списания материалов.
Основные выводы
- Нестандартные винты не являются “лучше” стандартных в общем смысле — они представляют собой инженерные решения для конкретных применений, где стандартные винты создают измеримые проблемы: ослабление при вибрации, несоответствие размеров, коррозионный отказ, избыточная масса или несоответствие точности.
- Семь наиболее явных признаков необходимости нестандартных винтов: ограниченное пространство под головку, нестандартное требование к длине, ослабление при вибрации, коррозия в окружающей среде, превышающая возможности цинкового покрытия, цели снижения массы, требования к защите от несанкционированного доступа и требования к допускам сборки жёстче ±0,02 мм.
- Ослабление резьбы при вибрации лучше всего устраняется предварительно нанесённой нейлоновой вставкой, изменённым углом профиля резьбы или оптимизацией мелкой резьбы — а не за счёт перетягивания стандартных винтов или использования исключительно химических фиксаторов резьбы в высокоцикловых сборках.
- Выбор материала для изготовления винтов на заказ подчиняется той же логике коррозионной стойкости, что и для других компонентов: цинкование для помещений/контролируемых сред; цинк-никелевое покрытие или Dacromet для наружного применения, требующего 300–1 000+ часов солевого тумана; 316L или Ti-6Al-4V для морских, химических или имплантируемых применений.
- Обоснование затрат на изготовление винтов по индивидуальному заказу почти никогда не сводится к снижению цены за единицу продукции: оно заключается в устранении гарантийных расходов, затрат на доработку при сборке, производственного брака или затрат на сервисное обслуживание, которые стандартные винты создают при серийном производстве.
- Завышение требований — это реальные затраты: индивидуализация размера или материала винта, не влияющих на вид отказа, добавляет затраты на оснастку, минимальный объём заказа и сроки изготовления без улучшения продукта. Индивидуализируйте только те параметры, которые напрямую решают выявленную проблему.
- Для OEM отделов закупок и проектирования: при оценке требований к винту по индивидуальному заказу спецификация является основным документом, определяющим результат. Полная спецификация — с точными размерами, допусками, стандартом материала, требованиями к эксплуатационным характеристикам поверхностной обработки и требованиями к функциональным испытаниям — обеспечивает точные коммерческие предложения и стабильное производство. Неполная спецификация (“M4 × 10 мм, нержавеющая сталь, низкий профиль”) приводит к предложениям со скрытыми допущениями и к изготовлению первых образцов, требующих множества циклов доработки.
Часто задаваемые вопросы
Когда следует использовать винты по индивидуальному заказу вместо стандартных винтов?
Винты по индивидуальному заказу — правильный выбор, когда стандартные каталожные винты создают измеримую инженерную проблему, которую невозможно решить выбором другого стандартного варианта. Практические триггеры: геометрия не подходит (высота головки, длина или зазор привода несовместимы с компоновкой изделия); стандартный материал не выдерживает условий эксплуатации (коррозия в течение проектного срока службы); резьба ослабевает при вибрации, и стандартные резьбовые фиксаторы не являются надёжным долгосрочным решением; деталь требует точного выравнивания, превышающего стандартный допуск; или вес стандартных винтов существенно влияет на характеристики системы. Общая закономерность во всех этих случаях заключается в том, что вид отказа идентифицируем и прослеживается до конкретного параметра винта — и этот параметр можно контролировать в индивидуальной конструкции.
Сколько стоит изготовление винтов по индивидуальному заказу?
Стоимость винтов по индивидуальному заказу зависит от сложности, материала, объёма и требований к допускам. Винты по индивидуальному заказу, изготовленные механической обработкой на CNC, для прототипов и мелкосерийного производства (10–500 штук) обычно стоят от $0,50 до $5,00 за штуку для стандартных материалов с умеренными допусками. Сложная геометрия, экзотические материалы (титан, Inconel) или жёсткие допуски (±0,010 мм) увеличивают стоимость единицы продукции. При объёмах производства свыше 5 000–10 000 штук методы холодной штамповки и накатки резьбы становятся экономически выгодными, снижая стоимость единицы продукции до $0,10–$0,50 для большинства применений из нержавеющей и углеродистой стали. Затраты на оснастку для штампов холодной штамповки по индивидуальному заказу обычно составляют от $500 до $5 000 за позицию и амортизируются в течение производственного цикла. Для большинства программ OEM сравнение общих затрат должно включать стоимость доработки при сборке, гарантийных рекламаций и выездного обслуживания, которые создают стандартные винты, — а не только цену крепежа за единицу.
Какие допуски достижимы на винтах по индивидуальному заказу?
Винты по индивидуальному заказу, изготовленные механической обработкой на CNC, могут достигать допусков ±0,010–0,025 мм на критических размерах (диаметр стержня, диаметр буртика, длина) при соответствующих средствах управления процессом. Классы допусков резьбы по ISO 4759 указываются отдельно — класс 6g (наружная) и 6H (внутренняя) являются стандартными; класс 4g/4H — более точный класс, доступный для прецизионных применений. Для винтов с буртиком, используемых в качестве элементов точного выравнивания, допуски диаметра буртика h6 (приблизительно от −0,006 до 0 мм для буртика 6 мм) регулярно достигаются шлифованием на CNC. Холодноштампованные и накатанные винты обеспечивают более высокую размерную стабильность в крупносерийном производстве по сравнению с аналогами, изготовленными механической обработкой на CNC, поскольку процесс формообразования по своей природе воспроизводим, но предлагают меньшую гибкость в геометрии.
Каков минимальный объём заказа для винтов по индивидуальному заказу?
Минимальный объём заказа зависит от метода изготовления. Механическая обработка на CNC практически не имеет минимума — прототипные партии от 10 до 50 штук изготавливаются, с соответственно более высокой стоимостью единицы продукции из-за амортизации наладки. Холодная высадка (для винтов по индивидуальному заказу производственного объёма в стандартной или слегка изменённой геометрии) обычно требует минимум 1 000–5 000 штук на позицию для обоснования оснастки. Накатка резьбы, литьё под давлением и другие крупносерийные процессы имеют более высокие минимумы. Для программ OEM типичный подход заключается в изготовлении прототипов механической обработкой на CNC для валидации (10–100 штук), а затем переходе к холодноштамповочному производству для серийного выпуска (1 000+ штук) после валидации спецификации.
Как составить спецификацию на винт по индивидуальному заказу, чтобы избежать производственных проблем?
Полная спецификация на винт по индивидуальному заказу должна включать: номинальный размер резьбы и стандарт (M3×0,5, ISO 261), класс допуска (6g), точную длину с допуском (например, 7,35 ± 0,05 мм), тип и размеры головки с допусками (высота головки 0,90 ± 0,05 мм), геометрию привода, материал и применимый стандарт материала, поверхностную обработку с требованием к эксплуатационным характеристикам (например, покрытие Dacromet, минимум 500 часов солевого тумана по ASTM B117) и любые функциональные требования (например, диапазон момента страгивания, минимальное усилие вырыва). Неполные спецификации — особенно те, которые опускают допуски, указывают материалы по общеупотребительному названию, а не по стандартной марке, или описывают поверхностную обработку без эксплуатационной спецификации — создают коммерческие предложения на основе допущений поставщика, которые могут не соответствовать проектной задаче, и приводят к изготовлению первых образцов, требующих множества циклов доработки.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной механической обработки на CNC и производства крепежа по индивидуальному заказу, изготавливающей винты по индивидуальному заказу из 304, 316L, Ti-6Al-4V, латуни, алюминия и PEEK для производственных программ OEM в области медицинских изделий, аэрокосмической отрасли, БПЛА, промышленной автоматизации, потребительской электроники и морской техники. Технические ссылки: ISO 4762 (винты с внутренним шестигранником), ISO 4759-1 (допуски на крепёж), ASTM B633 (цинковое покрытие), ASTM B117 (испытание в солевом тумане), NAS3350 (испытание самоконтрящегося крепежа — вибрация Junker), Bickford J.H. — An Introduction to the Design and Behavior of Bolted Joints.
Закупка изготовленных на заказ винтов с ЧПУ-обработкой CNC для применений OEM?
В CMS мы производим винты на заказ из стандартных и экзотических материалов — включая 316L, Ti-6Al-4V, латунь и PEEK — с ЧПУ-обработкой CNC до ±0,010 мм, координацией обработки поверхности, контролем первой статьи и анализом технологичности на этапе расчёта стоимости.
[Запросить проверку спецификации винта на заказ и расчёт стоимости ЧПУ-обработки CNC →]


