
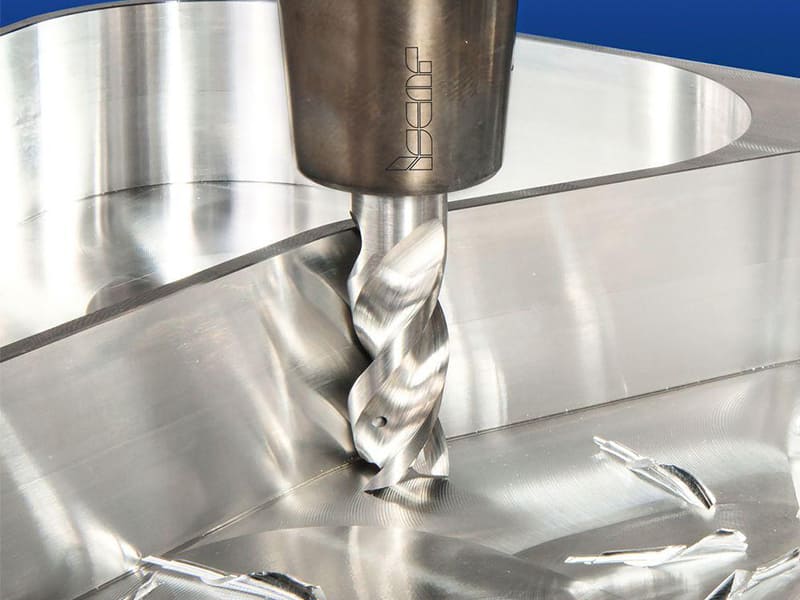
Schnelle Antwort: Angular Milling und End Milling unterscheiden sich in der Schnittausrichtung und der Feature-Geometrie, die jeweils zuverlässig erzeugt werden kann. Angular Milling verwendet einen Fräser mit einem vorgewinkelten Schneidprofil — 30°, 45°, 60° oder 90° eingeschlossener Winkel — das in die Werkzeuggeometrie integriert ist, wodurch V-Nuten, Schwalbenschwanznuten und funktionale Fasen in einem einzigen Durchgang mit einer Winkeltoleranz von ±0,05° und einer Maßtoleranz von ±0,05 mm bei Ra 1,6 µm geschnitten werden können. End Milling verwendet einen Fräser, dessen Achse senkrecht zur bearbeiteten Oberfläche steht, was das korrekte Verfahren für ebene Flächen, Taschen, Nuten, Stufen und Konturen bei Toleranzen von ±0,05–0,10 mm und Ra 1,6–3,2 µm ist. Das Auswahlkriterium ist die Feature-Geometrie: Winkelflächen, bei denen der Winkel die Funktion steuert (Abdichtung, Gleitsitz, Lastverteilung), erfordern Angular Milling; ebene und prismatische Flächen erfordern End Milling. Die Verwendung von Schaftfräsern zur Annäherung präziser Winkelfeatures auf einer 3-Achs-Maschine erfordert mehrere Aufspannungen, die kumulative Positionierfehler verursachen und die Zykluszeit um 20–40 % erhöhen.
Der grundlegende geometrische Unterschied
Der Unterschied zwischen Angular Milling und End Milling liegt nicht darin, dass ein Verfahren fortschrittlicher ist — es geht darum, wie das Werkzeug in das Werkstück eingreift und welche Geometrie jeder Eingriff präzise erzeugen kann.
End Milling-Geometrie: Ein Schaftfräser rotiert auf einer Achse senkrecht zur primär bearbeiteten Oberfläche. Seine Umfangsschneiden schneiden die Seitenwand eines Features; seine Stirnschneiden schneiden den Boden. Die erzeugte Geometrie ist in der X-Y-Ebene definiert — ebene Flächen, vertikale Wände, Taschen, Stufen und konturierte Profile. End Milling kann auf einer 3-Achs-Maschine keine präzise Winkelfläche direkt erzeugen: Die Herstellung einer 45°-Fläche erfordert entweder das Kippen des Werkstücks (zusätzliche Aufspannung), die Verwendung einer 5-Achsen-Maschine zum Kippen der Spindel (zusätzliche Programmierkomplexität und kumulativer Winkelfehler) oder mehrere Annäherungsdurchgänge (die eine facettierte Oberfläche statt einer echten ebenen Fläche erzeugen).
Angular Milling-Geometrie: Ein Angular-Milling-Fräser hat ein konisches oder abgewinkeltes Schneidprofil, das direkt in den Werkzeugkörper eingearbeitet ist. Die Schneidkanten sind in einem definierten Winkel geneigt, sodass das Werkzeug, wenn es mit seiner Achse in Standardausrichtung in das Werkstück geführt wird, eine Winkelfläche erzeugt, die exakt der Werkzeuggeometrie entspricht. Die Winkelgenauigkeit stammt aus der geschliffenen Werkzeuggeometrie — typischerweise vom Fräserhersteller auf ±0,05° oder besser gehalten — und nicht aus der Positionierung der Maschinenachse. Es ist keine zusätzliche Aufspannung oder Achsrotation erforderlich.
Die praktische Konsequenz: Ein hydraulisches Ventilgehäuse mit einem 45°-Dichtsitz, das mit einem Standard-Schaftfräser bearbeitet wurde, erforderte zwei Aufspannungen und erzeugte dennoch intermittierende Leckagen, da der programmatisch angenäherte Winkel außerhalb der funktionalen Anforderung von ±0,1° lag. Der Wechsel zu einem 45°-Angular-Milling-Fräser erzeugte die Sitzflächengeometrie in einem einzigen Durchgang mit einer Winkeltoleranz von ±0,05°, wodurch die Leckage beseitigt wurde. Der Winkel war mechanisch, nicht programmatisch.
Warum dies für die 3-Achsen-Produktion wichtig ist: Auf einer 3-Achsen-Maschine — die die Mehrheit der Produktions-Bearbeitungszentren darstellt — bieten Angular-Milling-Fräser Zugang zu Winkelfeature-Geometrien, die andernfalls eine 4- oder 5-Achsen-Maschine oder mehrere Aufspannungen erfordern würden. Für die Serienproduktion, bei der dasselbe Winkelfeature konsistent über viele Teile wiederholt werden muss, erzeugt Angular Milling mit seinem werkzeuggeometriedefinierten Winkel eine bessere Teil-zu-Teil-Konsistenz als jeder aufspannungsabhängige Ansatz.
Vergleich der Prozessfähigkeiten
| Parameter | Winkelfräsen | Stirnfräsen |
|---|---|---|
| Feature-Typ | V-Nuten, Schwalbenschwänze, funktionale Fasen, geneigte Dichtflächen | Ebene Flächen, Taschen, Nuten, Stufen, Außenkonturen |
| Winkelherstellung | Einzelner Durchgang; Winkel durch Werkzeuggeometrie definiert | Erfordert Mehrachsenbearbeitung oder mehrere Aufspannungen für Winkelflächen |
| Winkeltoleranz | ±0,05° (aus Werkzeuggeometrie) | Aufspannungsabhängig; kumulativer Fehler typisch 0,1–0,5° |
| Maßtoleranz | ±0,05 mm auf Winkelfeatures | ±0,05–0,10 mm auf ebenen/Kontur-Features |
| Oberflächenbeschaffenheit | Ra 1,6 µm auf Winkelflächen erreichbar | Ra 1,6–3,2 µm auf ebenen/Kontur-Features |
| Schwalbenschwanz-Hinterschnitt | Ja (vorgewinkeltes Werkzeug erreicht Hinterschnittgeometrie) | Nein (Werkzeugschaft kollidiert, bevor der Hinterschnitt erreicht wird) |
| Werkzeugkosten | Höher (spezialisierte Geometrie) | Niedriger (Standardwerkzeuge, weit verbreitet) |
| Zykluszeit (ebene Features) | Länger; Werkzeug nicht für ebene Flächen optimiert | Kürzer; Standardprozess |
| Zykluszeit (Winkelfeatures) | Kürzer; einzelner Durchgang | Länger; mehrere Aufspannungen oder Achswechsel |
| Materialverträglichkeit | Aluminium, Kohlenstoffstahl, legierter Stahl, Messing | Die meisten Metalle und technische Kunststoffe |
Wann Angular Milling erforderlich ist
Angular Milling ist erforderlich — nicht nur bevorzugt — wenn die Feature-Geometrie nicht mit akzeptabler Genauigkeit durch End Milling erzeugt werden kann oder wenn die Herstellung mit End Milling mehrere Aufspannungen erfordern würde, die unannehmbare kumulative Fehler verursachen.
Schwalbenschwanznuten und Hinterschnittgeometrie: Schwalbenschwanzführungen, Werkzeugwechselschnittstellen und Linearführungsschienen erfordern Hinterschnittgeometrie — ein Profil, das sich unter der Oberfläche verbreitert und mechanischen Halt erzeugt. Ein Standard-Schaftfräser kann diese Geometrie auf einer 3-Achsen-Maschine physikalisch nicht erzeugen, da der Werkzeugschaft das Werkstück kontaktiert, bevor die Schneidkante den Hinterschnittbereich erreicht. Ein Angular-Milling-Fräser mit dem korrekten eingeschlossenen Winkel (typischerweise 55°–60° für Schwalbenschwanzführungen) tritt von oben ein und schneidet das vollständige Schwalbenschwanzprofil in einem einzigen Durchgang. Es gibt keine mehrstufige Annäherung — die Hinterschnittgeometrie ist nur für den Winkelfräser zugänglich.
Funktionale Dicht- und Kontaktflächen in definierten Winkeln: In Hydraulikverteilern, Ventilsitzen und fluidführenden Komponenten müssen abgewinkelte Dichtflächen bei 30°, 45° oder 60° auf ±0,05° gehalten werden, um die Dichtlast gleichmäßig zu verteilen und Leckagepfade unter Druckwechselbelastung zu verhindern. Mehrfach aufgespanntes Planfräsen führt bei jeder Neupositionierung zu Positionierfehlern der Aufspannung (typischerweise 0,05–0,10 mm und 0,1–0,3° kumulativ), die die funktionale Toleranz der Dichtfläche überschreiten können. Winkelplanfräsen, das den Winkel in einem einzigen Arbeitsgang aus der Werkzeuggeometrie erzeugt, vermeidet diesen kumulativen Fehler.
Konsistenz in der Serienproduktion: Wenn ein abgewinkeltes Merkmal über eine Charge von Teilen hinweg identisch hergestellt werden muss, bietet Winkelplanfräsen eine bessere Teil-zu-Teil-Konsistenz, da der Winkel jedes Teils durch dieselbe Werkzeuggeometrie definiert ist und nicht durch die Aufspannungsgenauigkeit jeder einzelnen Teilebeladung. Die Winkelvariation zwischen Chargen beim Winkelplanfräsen ist hauptsächlich durch die Werkzeugverschleißrate begrenzt; beim mehrfach aufgespannten Planfräsen umfasst sie zusätzlich die Aufspannungs-zu-Aufspannungs-Positionierungsvariation.
V-Nuten und Präzisionsfasen: V-Nuten für Ausrichtung, Lichtleiter und Präzisionsmechanismen erfordern eine konsistente Nutgeometrie über die gesamte Merkmalslänge. Winkelfräser erzeugen das vollständige V-Profil in einem einzigen Durchgang mit konsistentem eingeschlossenem Winkel. Funktionale Fasen – Gewindeeinläufe, Montageführungsmerkmale und lasttragende Schrägen – die tiefer als ca. 3–5 mm sind und deren Winkel die Montage oder Lastverteilung direkt beeinflusst, gehören zum Winkelfräsen und nicht zur Annäherung durch Fasenfräsdurchgänge.
3-Achsen-CNC ohne 5-axis-Fähigkeit: Wenn das Bearbeitungszentrum 3-achsig ist und das Bauteil abgewinkelte Merkmale erfordert, ermöglichen Winkelfräser eine präzise Herstellung dieser Merkmale ohne Investition in eine Maschinenaufrüstung. Der vorgewinkelte Fräser leistet auf einer 3-Achsen-Maschine, was sonst eine 4-Achsen- oder 5-axis-Fähigkeit erfordern würde.
Wann Schaftfräsen die richtige Wahl ist
Schaftfräsen ist der Standard- und korrekte Prozess für die Mehrheit der CNC-Bearbeitungsarbeiten. Es sollte der Standardprozess für jedes Merkmal sein, das nicht speziell einen abgewinkelten Werkzeug-Werkstück-Kontakt erfordert.
Ebene Flächen und Planfräsen: Jedes Merkmal, das durch eine ebene horizontale oder vertikale Fläche definiert ist – Montageflächen, Bezugsflächen, Taschenböden, Stufenflächen – wird am effizientesten durch Schaftfräsen hergestellt. Großdurchmesser-Planfräser oder Scheibenfräser erreichen Ebenheit innerhalb ±0,010–0,025 mm bei hohen Materialabtragsraten. Die Verwendung eines Winkelfräsers auf ebenen Flächen ist geometrisch verschwenderisch: Die abgewinkelte Schneidkante erzeugt eine inkonsistente Kontaktfläche auf einer ebenen Fläche, führt zu höherem Werkzeugverschleiß und verbessert nicht die Oberflächenqualität.
Taschen, geschlossene Merkmale und Innenkonturen: Taschen, T-Nuten (vor dem Hinterschneidungsdurchgang), Passfedernuten und geschlossene Konturen erfordern axiales Eintauchen und Vorschub in Z-Richtung – Operationen, für die Schaftfräser speziell ausgelegt sind. Winkelfräser sind nicht für das Eintauchen ausgelegt und können geschlossene Innenkonturen von Taschen nicht erreichen.
Materialabtrag in großen Mengen: Schaftfräsen mit optimierten Parametern (hohe Spindeldrehzahl, hoher Vorschub, volle Schnitttiefe mit trochoidalem oder adaptivem Werkzeugweg) entfernt Material wesentlich schneller als Winkelfräsen, das aufgrund der abgewinkelten Eingriffsgeometrie geringere Spanlasten erfordert. Für Schruppoperationen – Reduzierung des Rohteils auf nahezu Endform vor dem Schlichten – ist Schaftfräsen immer die effiziente erste Wahl.
Bauteile ohne funktionale abgewinkelte Flächen: Gehäuse, Halterungen, Strukturplatten und Housings, bei denen alle Merkmale flach sind oder Konturen in der X-Y-Ebene folgen, haben keine Anforderung an Winkelfräsen. Die Spezifikation von Winkelfräsern für diese Bauteile erhöht Werkzeugkosten und Einrichtkomplexität, ohne die Bauteilqualität zu verbessern.
Kombinierte Prozessstrategie für Bauteile mit gemischter Geometrie
Für Präzisionskomponenten, die sowohl prismatische Merkmale als auch funktionale abgewinkelte Flächen umfassen, kombiniert der Standardproduktionsansatz Schaftfräsen für die Hauptbearbeitung und Winkelfräsen für kritische Schlichtdurchgänge.
Der Arbeitsablauf:
- Schaftfräsen entfernt den Großteil des Materials und bearbeitet alle ebenen Flächen, Taschen, Durchgangsbohrungen und prismatischen Merkmale – typischerweise 80–90% der gesamten Bearbeitungszeit.
- Winkelfräser bearbeiten die V-Nuten, Schwalbenschwanznuten oder Dichtflächen in dedizierten Schlichtdurchgängen, wobei geschaftfräste Flächen als Bezugsreferenzen dienen – typischerweise 10–20% der gesamten Bearbeitungszeit.
Diese Kombination bietet die niedrigsten Gesamtwerkzeugkosten (Standard-Schaftfräser für die meisten Operationen), die kürzeste Zykluszeit für die Hauptbearbeitung und die erforderliche Winkelgenauigkeit an funktionalen Flächen.
Produktionsbeispiele, die den kombinierten Ansatz demonstrieren:
| Teil | Schaftfräsoperationen | Winkelfräsoperationen | Ergebnis |
|---|---|---|---|
| Hydraulikventilblock (Legierungsstahl) | Schrupptasche, alle ebenen Flächen, Schraubenlöcher | 45°-Dichtsitz – einzelner Schlichtdurchgang | Leckagefreie Abdichtung, Winkeltoleranz ±0,05°, Ra 1,6 µm |
| Schwalbenschwanz-Gleitführung (Legierungsstahl) | Schruppprofil der Führung, Montageflächen | Schwalbenschwanznut – einzelner Winkeldurchgang bei 60° eingeschlossenem Winkel | Präziser Gleitsitz; keine Nachbearbeitung erforderlich |
| Vorrichtungsbasis (Aluminium 6061) | Tiefe Tasche, Stufenmerkmale, Konturen | Keine erforderlich | Toleranz ±0,08 mm, optimierte Zykluszeit |
| Elektronikgehäuse (Aluminium) | Alle Merkmale (Stufen, Taschen, Profile) | Keine erforderlich | Ra 3,2 µm, niedrige Werkzeugkosten |
Konstruktionsüberlegungen für Winkelfräsen (DFM)
Standardwinkelwerte: Winkelfräser sind kommerziell mit eingeschlossenen Winkeln von 30°, 45°, 60° und 90° erhältlich. Diese Standardwinkel bieten die breiteste Werkzeugverfügbarkeit und die niedrigsten Kosten. Nicht-Standardwinkel (35°, 52° usw.) erfordern kundengeschliffene Werkzeuge, was Vorlaufzeit und Kosten um das 3–5-fache erhöht. Die Konstruktion abgewinkelter Merkmale mit Standardwinkeln, wo es die funktionalen Anforderungen zulassen, reduziert Werkzeugkosten und Lieferzeit.
Merkmalstiefe und Werkzeugsteifigkeit: Winkelfräser sind in Durchmessern von ca. 3 mm (für feine Schwalbenschwanznuten) bis 100+ mm erhältlich. Bei Tiefen größer als ca. 3–4× dem Fräserdurchmesser nehmen Vibration und Auslenkung zu. Für tiefe Schwalbenschwanzmerkmale sollte der Fräserdurchmesser so gewählt werden, dass das Tiefen-zu-Durchmesser-Verhältnis unter diesem Grenzwert bleibt.
Werkzeugzugangsfreiraum: Winkelfräser benötigen axialen Zugangsfreiraum von oberhalb des Merkmals, der dem Werkzeugradius plus der vorgesehenen Schnitttiefe entspricht. Merkmale am Ende einer Sacknut oder von Wänden umgeben, die den axialen Zugang begrenzen, können eine Konstruktionsänderung oder eine alternative Prozessauswahl erfordern.
Winkelangabe auf Zeichnungen: Zeichnungen, die Winkelfräsmerkmale spezifizieren, sollten den eingeschlossenen Winkel, die Tiefe und die Maßtoleranz explizit an der Winkelgeometrie angeben. Eine Zeichnung, die nur “45°-Fase” ohne Tiefe und Toleranz angibt, unterscheidet nicht zwischen einer dekorativen Kantenbrechung (akzeptabel bei ±2°) und einer hydraulischen Dichtfläche (erfordert ±0,05°), und der Lieferant kann den korrekten Prozess ohne diese Informationen nicht kalkulieren oder planen.
Häufige Fehler bei der Auswahl des Fräsprozesses
| Fehler | Folge | Der richtige Ansatz |
|---|---|---|
| Verwendung von Standard-Schaftfräsern zur Annäherung präziser abgewinkelter Merkmale auf einer 3-Achsen-Maschine | Winkelabweichung 0,1–0,5°; schlechte Abdichtung, Montagefehlausrichtung oder Teileausschuss | Verwenden Sie einen Winkelfräser für jedes Merkmal, bei dem eine Winkeltoleranz < ±0,1° erforderlich ist |
| Verwendung von Winkelfräsern für ebene Flächen und Taschen | Spezialwerkzeugkontakt auf ebener Fläche erhöht den Werkzeugverschleiß; Zykluszeit länger als beim Planfräsen | Winkelfräsen für Merkmale reservieren, die es geometrisch erfordern; Planfräser für ebene/prismatische Merkmale verwenden |
| Ignorieren der Werkzeug-Werkstoff-Kompatibilität | Harter Stahl mit Aluminium-geeigneter Fräsergeometrie verursacht schnellen Schneidkantenverschleiß | Fräsersorte und Beschichtung an den Werkstückwerkstoff anpassen (TiAlN-Beschichtung für Stahl, unbeschichtete scharfe Geometrie für Aluminium) |
| Übertechnisierung mit 4/5-axis-Interpolation für Merkmale, die ein Winkelfräser einfach erzeugen kann | Höhere Programmierkomplexität, längere Zykluszeit, Risiko der Winkelfehlerakkumulation über Achsen | Winkelfräser auf 3-Achs-Maschine für Standardwinkelmerkmale verwenden; 5-axis für komplexe zusammengesetzte Winkel reservieren |
| Spezifikation nicht standardmäßiger Winkel ohne Überprüfung der Werkzeugverfügbarkeit | Sonderwerkzeug-Vorlaufzeit 3–6 Wochen; höhere Kosten | Auf Standardwinkel (30°, 45°, 60°, 90°) konstruieren, wo funktionale Anforderungen es zulassen |
Wichtigste Erkenntnisse
- Winkelfräsen erzeugt Winkelgenauigkeit aus der Werkzeuggeometrie, nicht aus der Maschinenpositionierung: Der eingeschlossene Winkel ist in den Fräser auf ±0,05° oder besser eingeschliffen, was ihn für die Serienproduktion von Winkelflächen zuverlässiger macht als jede einrichtungsabhängige Methode.
- Planfräsen kann Schwalbenschwanz-Hinterschnitte auf einer 3-Achs-Maschine nicht erzeugen: Der Werkzeugschaft berührt physisch das Werkstück, bevor die Schneidkante den Hinterschnittbereich erreicht. Ein Winkelfräser mit dem korrekten eingeschlossenen Winkel ist das einzige praktische Verfahren für Schwalbenschwanznuten auf 3-Achs-Geräten.
- Bei abgewinkelten Dicht- und Funktionskontaktflächen bestimmt die Winkeltoleranz direkt die Funktion: Ein Hydrauliksitz bei 45° ± 0,5° kann eine inkonsistente Dichtkraft erzeugen; bei 45° ± 0,05° von einem Winkelfräser ist die Sitzflächengeometrie konsistent und die Funktion zuverlässig.
- Die Standardfertigungsstrategie für Teile mit gemischter Geometrie ist das Planfräsen für prismatische Merkmale und das Winkelfräsen für schräge Schlichtpassagen.: Dies minimiert Werkzeugkosten und Zykluszeit, während die geforderte Genauigkeit auf funktionalen Oberflächen erreicht wird. Winkelfräspassagen stellen einen kleinen Anteil der gesamten Zykluszeit dar.
- Standardwinkelwerte (30°, 45°, 60°, 90°) bieten die beste Werkzeugverfügbarkeit und -kosten.: Nicht standardmäßige Winkel erfordern Sonderwerkzeuge, die 3–5× höhere Kosten und erhebliche Vorlaufzeiten verursachen. Die Konstruktion mit Standardwinkeln, wo funktionale Anforderungen dies zulassen, reduziert sowohl Kosten als auch Risiko.
- Planfräsen ist der korrekte Standardprozess für den Großteil der CNC-Bearbeitungsarbeiten.: Ebene Flächen, Taschen, Nuten, Stufen und konturierte Profile werden alle effizienter und mit geringeren Werkzeugkosten mit Schaftfräsern als mit Winkelfräswerkzeugen hergestellt.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Winkelfräsmerkmale in technischen Zeichnungen sollten den Winkelwert, die Tiefe und die Toleranz explizit angeben – einschließlich, ob die Winkeltoleranz ±0,05° (funktionale Abdichtung/Gleitpassung) oder ±1–2° (dekorative Fase oder Kantenbruch) beträgt. Ohne diese Spezifikation kann der Bearbeitungslieferant nicht bestimmen, ob Winkelfräsen erforderlich ist oder ob eine Annäherung durch Planfräsen akzeptabel ist, was entweder zu einer Überdimensionierung des Prozesses (höhere Kosten) oder einer Unterdimensionierung (funktionale Nichtkonformität) führt.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Winkelfräsen und Planfräsen?
Angular milling uses a cutter with a pre-angled cutting profile built into the tool geometry, allowing V-grooves, dovetail slots, and functional chamfers to be produced in a single pass with angle tolerance of ±0.05°. The angle accuracy comes from the tool’s ground geometry, not from machine axis positioning. End milling uses a cutter whose axis is perpendicular to the machined surface, which is the efficient process for flat faces, pockets, slots, and contours. End milling cannot produce precise angled surfaces directly on a 3-axis machine without multi-axis repositioning, which introduces cumulative angle error and increases cycle time by 20–40% for angled features.
Wann ist Winkelfräsen anstelle von Planfräsen erforderlich?
Winkelfräsen ist erforderlich, wenn: das Merkmal einen Hinterschnitt (Schwalbenschwanznut) umfasst, der für einen Standard-Schaffräser aufgrund von Schaftkollision physisch unzugänglich ist; das Merkmal eine funktionale schräge Fläche ist (Hydrauliksitz, Dichtungskegel, V-Führung), bei der der Winkel für die Funktion auf ±0,05–0,10° gehalten werden muss; oder wenn die Herstellung des schrägen Merkmals mit Planfräsen auf einer 3-Achs-Maschine mehrere Aufspannungen erfordern würde, die unannehmbare kumulative Positionierfehler verursachen. Für flache, nicht funktionale Fasen und Kantenbrechungen, bei denen eine Winkeltoleranz von ±1–2° akzeptabel ist, sind Fasenwerkzeuge oder Planfräsen mit Achsneigung ausreichend.
Kann Planfräsen das Winkelfräsen auf einer 5-axis-Maschine ersetzen?
Auf einer 5-axis-Maschine neigt sich die Spindel, um schräge Flächen mit Standard-Schaffräsern zu erzeugen. Für Prototypen und Kleinserien ist dies praktikabel. Für Serienproduktion, die konsistente Winkelgenauigkeit erfordert, ist Winkelfräsen mit einem dedizierten Fräser typischerweise zuverlässiger: Der Winkel von Teil zu Teil hängt von der Werkzeuggeometrie ab, nicht von der Winkelpositionierwiederholbarkeit und Aufspannungsgenauigkeit der Maschine. Ein vorgewinkelter Fräser auf einer 3-Achs-Maschine erreicht oft eine bessere Winkelkonsistenz über eine Charge als 5-axis-Interpolation, insbesondere bei hoher Stückzahlproduktion.
Welche Winkeltoleranzen können beim Winkelfräsen erreicht werden?
Winkelfräser mit präzisionsgeschliffenen eingeschlossenen Winkeln erreichen Winkeltoleranzen von ca. ±0,05° auf der Winkeloberflächengeometrie, mit Maßtoleranz von ±0,05 mm und Oberflächengüte Ra 1,6 µm in Aluminium und Baustahl. Diese Toleranzen sind ausreichend für hydraulische Dichtflächen, Schwalbenschwanz-Gleitpassungen und Präzisions-Prifführungen. Für Winkelanforderungen unter 0,05° in optischen oder messtechnischen Anwendungen sind präzisionsgeschliffene Fräser mit temperaturkontrolliertem Aufbau und Messung erforderlich.
Wie sollten Bauteile mit gemischter Geometrie, die sowohl flache als auch abgewinkelte Merkmale aufweisen, bearbeitet werden?
Der Standardansatz besteht darin, Planfräsen für prismatische Merkmale mit Winkelfräs-Schlichtdurchgängen für abgewinkelte Oberflächen zu kombinieren. Planfräsen bearbeitet flache Flächen, Taschen und Konturen effizient – etwa 80–90 % der gesamten Bearbeitungszeit. Winkelfräser vervollständigen dann V-Nuten, Schwalbenschwanz-Nuten und Dichtflächen in einzelnen Schlichtdurchgängen, wobei plangefräste Flächen als Bezugsflächen dienen – etwa 10–20 % der gesamten Zykluszeit. Diese Kombination erreicht die erforderliche Winkelgenauigkeit an funktionalen Merkmalen, während die Zykluszeiteffizienz und die Wirtschaftlichkeit des Standardwerkzeugs für die meisten Operationen erhalten bleiben.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren CNC-Fräserfahrung bei der Herstellung von Präzisions-Schwalbenschwanzführungen, Hydraulikverteilern, Ventilkörpern, Werkzeugaufnahmen und Bauteilen mit gemischter Geometrie aus Aluminiumlegierungen, Kohlenstoffstahl, legiertem Stahl, Edelstahl und technischen Kunststoffen. Technische Referenzen: Sandvik Coromant Milling Application Guide (Angular and Form Milling), Kennametal Special Form Milling Reference, Machinery’s Handbook (Milling Cutter Geometry and Application), Kalpakjian S. und Schmid S.R. – Manufacturing Engineering and Technology (Kapitel Milling Operations).
Beschaffung von CNC-gefrästen Bauteilen mit Winkel- oder Schwalbenschwanzmerkmalen?
Bei CMS fertigen wir Präzisions-CNC-Fräskomponenten, darunter Schwalbenschwanzführungen, V-Nuten-Schienen, Winkeldichtflächen und Gehäuse mit gemischter Geometrie – mit Winkelfräsfähigkeit für eine Winkeltoleranz von ±0,05° und CMM-Erstteile-Prüfung der Maße.
[Fordern Sie eine Überprüfung der Fräsprozessspezifikation und ein CNC-Bearbeitungsangebot an →]


