
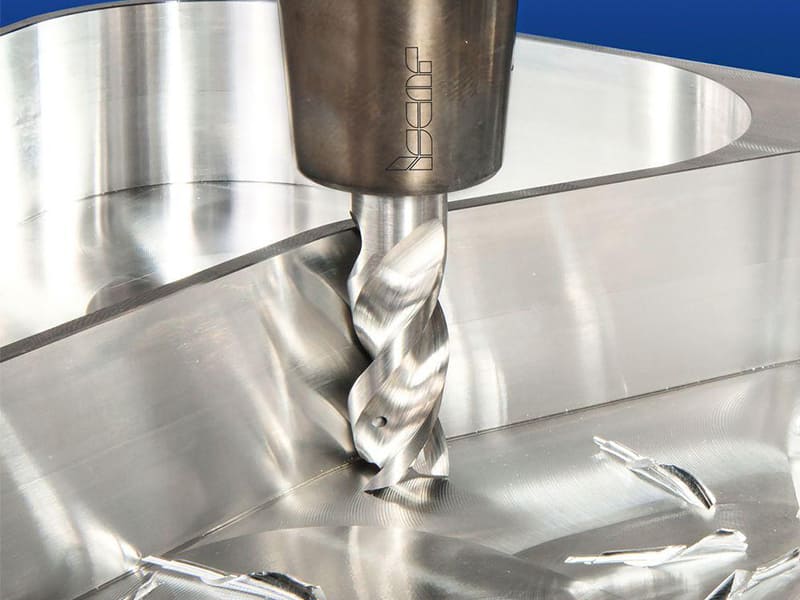
Respuesta rápida: El fresado angular y el fresado frontal difieren en la orientación de corte y en la geometría de la característica que cada uno puede producir de manera confiable. El fresado angular utiliza una fresa con un perfil de corte pre-angulado — ángulo incluido de 30°, 45°, 60° o 90° — integrado en la geometría de la herramienta, lo que permite cortar ranuras en V, colas de milano y chaflanes funcionales en una sola pasada con una tolerancia angular de ±0.05° y una tolerancia dimensional de ±0.05 mm a Ra 1.6 µm. El fresado frontal utiliza una fresa cuyo eje es perpendicular a la superficie mecanizada, siendo el proceso correcto para caras planas, cavidades, ranuras, escalones y contornos con tolerancias de ±0.05–0.10 mm y Ra 1.6–3.2 µm. El criterio de selección es la geometría de la característica: las superficies anguladas donde el ángulo controla la función (sellado, ajuste deslizante, distribución de carga) requieren fresado angular; las superficies planas y prismáticas requieren fresado frontal. Usar fresas frontales para aproximar características anguladas precisas en una máquina de 3 ejes requiere múltiples configuraciones que introducen error de posicionamiento acumulativo y aumentan el tiempo de ciclo en un 20–40%.
La Diferencia Geométrica Fundamental
La distinción entre fresado angular y fresado frontal no se trata de que un proceso sea más avanzado — se trata de cómo la herramienta interactúa con la pieza de trabajo, y qué geometría puede producir con precisión cada tipo de interacción.
Geometría del fresado frontal: Una fresa frontal gira sobre un eje perpendicular a la superficie mecanizada principal. Sus flautas periféricas cortan la pared lateral de una característica; sus flautas de punta cortan el fondo. La geometría producida se define en el plano X-Y — caras planas, paredes verticales, cavidades, escalones y perfiles contorneados. El fresado frontal no puede producir una superficie angulada precisa directamente en una máquina de 3 ejes: producir una cara de 45° requiere inclinar la pieza de trabajo (configuración adicional), usar una máquina de 5 ejes para inclinar el husillo (complejidad de programación adicional y error angular acumulativo), o realizar múltiples pasadas de aproximación (lo que produce una superficie facetada en lugar de una cara plana verdadera).
Geometría del fresado angular: Una fresa angular tiene un perfil de corte cónico o angulado mecanizado directamente en el cuerpo de la herramienta. Los bordes de corte están inclinados en un ángulo definido, de modo que cuando la herramienta se alimenta en la pieza de trabajo con su eje en orientación estándar, produce una superficie angulada que corresponde exactamente a la geometría de la herramienta. La precisión del ángulo proviene de la geometría rectificada de la herramienta — típicamente mantenida a ±0.05° o mejor por el fabricante de la fresa — en lugar del posicionamiento del eje de la máquina. No se requiere configuración adicional ni rotación de eje.
La consecuencia práctica: Un bloque de válvula hidráulica con un asiento de sellado de 45° mecanizado con una fresa frontal estándar requirió dos configuraciones y aún así produjo fugas intermitentes porque el ángulo aproximado programáticamente estaba fuera del requisito funcional de ±0.1°. Cambiar a una fresa angular de 45° produjo la geometría de la cara de asiento en una sola pasada con una tolerancia angular de ±0.05°, eliminando la fuga. El ángulo era mecánico, no programático.
Por qué esto importa para la producción CNC de 3 ejes: En una máquina de 3 ejes — que representa la mayoría de los centros de mecanizado CNC de producción — las fresas angulares proporcionan acceso a geometría de características anguladas que de otro modo requerirían una máquina de 4 o 5 ejes o múltiples configuraciones. Para producción por lotes donde la misma característica angulada debe repetirse de manera consistente en muchas piezas, el ángulo definido por la geometría de la herramienta del fresado angular produce mejor consistencia pieza a pieza que cualquier enfoque dependiente de la configuración.
Comparación de Capacidad del Proceso
| Parámetro | Fresado Angular | Fresado Frontal |
|---|---|---|
| Tipo de característica | Ranuras en V, colas de milano, chaflanes funcionales, superficies de sellado inclinadas | Caras planas, cavidades, ranuras, escalones, contornos externos |
| Producción de ángulo | Una sola pasada; ángulo definido por la geometría de la herramienta | Requiere multi-eje o múltiples configuraciones para superficies anguladas |
| Tolerancia angular | ±0.05° (de la geometría de la herramienta) | Dependiente de la configuración; error acumulativo típico de 0.1–0.5° |
| Tolerancia dimensional | ±0.05 mm en características anguladas | ±0.05–0.10 mm en características planas/contorneadas |
| Acabado superficial | Ra 1.6 µm alcanzable en caras anguladas | Ra 1.6–3.2 µm en características planas/contorneadas |
| Socavado de cola de milano | Sí (la herramienta pre-angulada accede a la geometría socavada) | No (el vástago de la herramienta interfiere antes de alcanzar el socavado) |
| Costo de herramienta | Mayor (geometría especializada) | Menor (herramientas estándar, ampliamente disponibles) |
| Tiempo de ciclo (características planas) | Más largo; la herramienta no está optimizada para caras planas | Más corto; proceso estándar |
| Tiempo de ciclo (características anguladas) | Más corto; una sola pasada | Más largo; múltiples configuraciones o cambios de eje |
| Compatibilidad de materiales | Aluminio, acero al carbono, acero aleado, latón | La mayoría de metales y plásticos de ingeniería |
Cuándo se Requiere el Fresado Angular
El fresado angular es requerido — no solo preferido — cuando la geometría de la característica no puede producirse con fresado frontal con precisión aceptable, o cuando producirlo con fresado frontal implicaría múltiples configuraciones que introducen error acumulativo inaceptable.
Colas de milano y geometría socavada: Las guías de cola de milano, interfaces de cambio de herramienta y rieles de guía lineal requieren geometría socavada — un perfil que se ensancha debajo de la superficie, creando retención mecánica. Una fresa frontal estándar no puede producir físicamente esta geometría en una máquina de 3 ejes porque el vástago de la herramienta contacta la pieza de trabajo antes de que el borde de corte alcance el área socavada. Una fresa angular con el ángulo incluido correcto (típicamente 55°–60° para guías de cola de milano) entra desde arriba y corta el perfil completo de cola de milano en una sola pasada. No hay aproximación de múltiples pasos — la geometría socavada es accesible solo para la fresa angular.
Superficies de sellado funcionales y de contacto en ángulos definidos: En colectores hidráulicos, asientos de válvula y componentes de manejo de fluidos, las superficies de sellado anguladas a 30°, 45° o 60° deben mantenerse dentro de ±0.05° para distribuir la carga de sellado de manera consistente y prevenir rutas de fuga bajo ciclos de presión. El fresado frontal con múltiples configuraciones introduce errores de posicionamiento en cada reposicionamiento (típicamente 0.05–0.10 mm y 0.1–0.3° acumulativos), lo que puede exceder la tolerancia funcional de la superficie de sellado. El fresado angular, que produce el ángulo a partir de la geometría de la herramienta en una sola operación, evita este error acumulativo.
Consistencia en la producción por lotes: Cuando una característica angular debe producirse de manera idéntica en un lote de piezas, el fresado angular proporciona una mejor consistencia entre piezas porque el ángulo de cada pieza está definido por la misma geometría de herramienta, en lugar de la precisión de configuración de cada carga individual de pieza. La variación angular entre lotes en el fresado angular se limita principalmente por la tasa de desgaste de la herramienta; en el fresado frontal con múltiples configuraciones, también incluye la variación de posicionamiento entre configuraciones.
V-grooves y chaflanes de precisión: Las V-grooves para alineación, guías de luz y mecanismos de precisión requieren una geometría de ranura consistente a lo largo de la longitud de la característica. Las fresas angulares producen el perfil V completo en una sola pasada con un ángulo incluido consistente. Los chaflanes funcionales — entradas de rosca, guías de ensamblaje y biseles de carga — que son más profundos que aproximadamente 3–5 mm y cuyo ángulo afecta directamente el ensamblaje o la distribución de carga pertenecen al fresado angular en lugar de aproximarse con pasadas de fresa de chaflán.
Centro de mecanizado de 3 ejes sin capacidad de 4 o 5 ejes: Cuando el centro de mecanizado es de 3 ejes y la pieza requiere características angulares, las fresas angulares permiten producir estas características con precisión sin inversión en actualización de la máquina. La fresa pre-angulada logra en una máquina de 3 ejes lo que de otro modo requeriría capacidad de 4 o 5 ejes.
Cuándo el fresado frontal es la opción correcta
El fresado frontal es el proceso estándar y correcto para la mayoría de los trabajos de mecanizado CNC. Debe ser el proceso predeterminado para cualquier característica que no requiera específicamente un compromiso angular entre herramienta y pieza.
Superficies planas y fresado de caras: Cualquier característica definida por un plano horizontal o vertical — caras de montaje, superficies de referencia, fondos de bolsillos, caras escalonadas — se produce de manera más eficiente con fresado frontal. Las fresas de cara de gran diámetro o fresas de plato logran planitud dentro de ±0.010–0.025 mm a altas tasas de remoción de material. Usar una fresa angular en superficies planas es geométricamente desperdiciado: el filo angulado produce un área de contacto inconsistente en una superficie plana, genera mayor desgaste de herramienta y no mejora la calidad superficial.
Bolsillos, características cerradas y geometría interna: Bolsillos, ranuras en T (antes de la pasada de socavado), chaveteros y contornos cerrados requieren entrada axial de penetración y avance en dirección Z — operaciones para las cuales las fresas frontales están específicamente diseñadas. Las fresas angulares no están diseñadas para entrada de penetración y no pueden alcanzar geometría interna de bolsillos cerrados.
Remoción de material de alto volumen: El fresado frontal con parámetros optimizados (alta velocidad de husillo, alta velocidad de avance, profundidad de corte completa con trayectoria trocoidal o adaptativa) remueve material a tasas sustancialmente más altas que el fresado angular, que requiere cargas de viruta más ligeras debido a la geometría de compromiso angulada. Para operaciones de desbaste — reduciendo el stock a forma casi neta antes del acabado — el fresado frontal es siempre la primera opción eficiente.
Piezas sin superficies angulares funcionales: Carcasas, soportes, placas estructurales y alojamientos donde todas las características son planas o siguen contornos en el plano X-Y no tienen requisito de fresado angular. Especificar fresas angulares para estas piezas añade costo de herramienta y complejidad de configuración sin mejorar la calidad de la pieza.
Estrategia de proceso combinado para piezas de geometría mixta
Para componentes de precisión que incluyen tanto características prismáticas como superficies angulares funcionales, el enfoque de producción estándar combina fresado frontal para el trabajo de volumen y fresado angular para pasadas críticas de acabado.
El flujo de trabajo:
- El fresado frontal remueve la mayoría del material y completa todas las superficies planas, bolsillos, agujeros pasantes y características prismáticas — típicamente 80–90% del tiempo total de mecanizado.
- Las fresas angulares completan las V-grooves, ranuras de cola de milano o superficies de sellado en pasadas de acabado dedicadas, utilizando superficies fresadas frontalmente como referencias de referencia — típicamente 10–20% del tiempo total de mecanizado.
Esta combinación proporciona el menor costo total de herramienta (fresas frontales estándar para la mayoría de las operaciones), el tiempo de ciclo más corto para el trabajo de volumen y la precisión angular requerida en superficies funcionales.
Ejemplos de producción que demuestran el enfoque combinado:
| Parte | Operaciones de fresado frontal | Operaciones de fresado angular | Resultado |
|---|---|---|---|
| Bloque de válvula hidráulica (acero aleado) | Desbaste de bolsillo, todas las caras planas, agujeros de perno | Asiento de sellado de 45° — pasada única de acabado | Sellado sin fugas, tolerancia angular ±0.05°, Ra 1.6 µm |
| Riel deslizante de cola de milano (acero aleado) | Perfil de riel en desbaste, caras de montaje | Ranura de cola de milano — pasada angular única a 60° de ángulo incluido | Ajuste deslizante preciso; sin acabado secundario |
| Base de fijación (aluminio 6061) | Bolsillo profundo, características escalonadas, contornos | Ninguno requerido | Tolerancia ±0.08 mm, tiempo de ciclo optimizado |
| Carcasa electrónica (aluminio) | Todas las características (escalones, bolsillos, perfiles) | Ninguno requerido | Ra 3.2 µm, bajo costo de herramienta |
Consideraciones de diseño para fresado angular (DFM)
Valores de ángulo estándar: Las fresas angulares están disponibles comercialmente en ángulos incluidos de 30°, 45°, 60° y 90°. Estos ángulos estándar tienen la mayor disponibilidad de herramienta y el menor costo. Los ángulos no estándar (35°, 52°, etc.) requieren herramientas rectificadas a medida, aumentando el plazo de entrega y el costo en 3–5×. Diseñar características angulares con ángulos estándar donde los requisitos funcionales lo permitan reduce el costo de herramienta y el tiempo de entrega.
Profundidad de característica y rigidez de herramienta: Las fresas angulares están disponibles en diámetros desde aproximadamente 3 mm (para ranuras finas de cola de milano) hasta 100+ mm. A profundidades mayores de aproximadamente 3–4× el diámetro de la fresa, aumentan la vibración y la deflexión. Para características profundas de cola de milano, el diámetro de la fresa debe seleccionarse para mantener la relación profundidad-diámetro por debajo de este límite.
Espacio libre de aproximación de herramienta: Las fresas angulares requieren espacio libre de aproximación axial desde arriba de la característica igual al radio de la herramienta más la profundidad de corte prevista. Las características al final de una ranura ciega o encerradas por paredes que limitan la aproximación axial pueden requerir modificación de diseño o selección de proceso alternativo.
Indicación de ángulo en planos: Los planos que especifican características de fresado angular deben incluir el ángulo incluido, la profundidad y la tolerancia dimensional explícitamente en la geometría angular. Un plano que especifica solo “chaflán de 45°” sin profundidad y tolerancia no diferencia entre un bisel decorativo de borde (aceptable a ±2°) y una superficie de sellado hidráulico (que requiere ±0.05°), y el proveedor no puede cotizar o planificar el proceso correcto sin esta información.
Errores comunes en la selección del proceso de fresado
| Error | Consecuencia | Enfoque correcto |
|---|---|---|
| Usar fresas frontales estándar para aproximar características angulares precisas en una máquina de 3 ejes | Desviación angular de 0,1–0,5°; sellado deficiente, desalineación en el ensamblaje o rechazo de la pieza | Utilice fresa angular para cualquier característica donde se requiera una tolerancia angular < ±0,1° |
| Uso de fresas angulares para superficies planas y cavidades | El contacto especializado de la herramienta sobre superficies planas aumenta el desgaste de la herramienta; el tiempo de ciclo es mayor que con fresado frontal | Reserve el fresado angular para características que lo requieran geométricamente; use fresas frontales para características planas/prismáticas |
| Ignorar la compatibilidad herramienta-material | Acero duro con geometría de fresa para aluminio provoca desgaste rápido del filo | Ajuste el grado y recubrimiento de la herramienta al material de la pieza (recubrimiento TiAlN para acero, geometría afilada sin recubrimiento para aluminio) |
| Sobreingeniería con interpolación 4/5-axis para características que una fresa angular puede producir de forma simple | Mayor complejidad de programación, tiempo de ciclo más largo, riesgo de acumulación de error angular entre ejes | Use fresa angular en máquina de 3 ejes para características de ángulo estándar; reserve 5-axis para ángulos compuestos complejos |
| Especificar ángulos no estándar sin verificar la disponibilidad de la herramienta | Plazo de entrega de herramientas personalizadas de 3 a 6 semanas; mayor costo | Diseñe con ángulos estándar (30°, 45°, 60°, 90°) cuando los requisitos funcionales lo permitan |
Principales conclusiones
- El fresado angular produce precisión angular a partir de la geometría de la herramienta, no del posicionamiento de la máquina: el ángulo incluido está rectificado en la fresa con una precisión de ±0,05° o mejor, lo que lo hace más confiable para producción en serie de características angulares que cualquier método dependiente de la configuración.
- El fresado frontal no puede producir socavados de cola de milano en una máquina de 3 ejes: el vástago de la herramienta contacta físicamente con la pieza antes de que el filo alcance la zona del socavado. Una fresa angular con el ángulo incluido correcto es el único proceso práctico para ranuras de cola de milano en equipos de 3 ejes.
- Para superficies de sellado angulares y superficies de contacto funcionales, la tolerancia angular determina directamente la función: un asiento hidráulico a 45° ± 0,5° puede producir una carga de sellado inconsistente; a 45° ± 0,05° con una fresa angular, la geometría de la cara de asiento es consistente y la función es confiable.
- La estrategia de producción estándar para piezas de geometría mixta es fresado frontal para características prismáticas y fresado angular para pasadas de acabado angulares: esto minimiza el costo de herramientas y el tiempo de ciclo, logrando la precisión requerida en superficies funcionales. Las pasadas de fresado angular representan una pequeña fracción del tiempo total de ciclo.
- Los valores de ángulo estándar (30°, 45°, 60°, 90°) ofrecen la mejor disponibilidad y costo de herramientas: los ángulos no estándar requieren herramientas personalizadas que añaden un costo de 3 a 5 veces mayor y un plazo de entrega significativo. Diseñar con ángulos estándar cuando los requisitos funcionales lo permitan reduce tanto el costo como el riesgo.
- El fresado frontal es el proceso predeterminado correcto para la mayoría de los trabajos de mecanizado CNC: superficies planas, cavidades, ranuras, escalones y perfiles contorneados se producen de manera más eficiente y con menor costo de herramientas con fresas frontales que con fresas angulares.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): las características de fresado angular en planos de ingeniería deben incluir el valor del ángulo, la profundidad y la tolerancia de forma explícita — incluyendo si la tolerancia angular es ±0,05° (sellado funcional/ajuste deslizante) o ±1–2° (chaflán decorativo o rotura de borde). Sin esta especificación, el proveedor de mecanizado no puede determinar si se requiere fresado angular o si una aproximación con fresado frontal es aceptable, lo que lleva a sobreingeniería del proceso (mayor costo) o subingeniería (no conformidad funcional).
Preguntas frecuentes
¿Cuál es la diferencia entre fresado angular y fresado frontal?
El fresado angular utiliza una fresa con un perfil de corte pre-angulado incorporado en la geometría de la herramienta, lo que permite producir ranuras en V, ranuras de cola de milano y chaflanes funcionales en una sola pasada con tolerancia angular de ±0,05°. La precisión angular proviene de la geometría rectificada de la herramienta, no del posicionamiento de los ejes de la máquina. El fresado frontal utiliza una fresa cuyo eje es perpendicular a la superficie mecanizada, siendo el proceso eficiente para caras planas, cavidades, ranuras y contornos. El fresado frontal no puede producir superficies angulares precisas directamente en una máquina de 3 ejes sin reposicionamiento multieje, lo que introduce error angular acumulativo y aumenta el tiempo de ciclo en 20–40% para características angulares.
¿Cuándo se requiere fresado angular en lugar de fresado frontal?
El fresado angular se requiere cuando: la característica incluye un socavado (ranura de cola de milano) que es físicamente inaccesible para una fresa frontal estándar debido a la interferencia del vástago; la característica es una superficie angular funcional (asiento hidráulico, cono de sellado, guía en V) donde el ángulo debe mantenerse en ±0,05–0,10° para la función; o cuando producir la característica angular con fresado frontal en una máquina de 3 ejes requeriría múltiples configuraciones que introducen error de posicionamiento acumulativo inaceptable. Para chaflanes poco profundos no funcionales y roturas de borde donde se acepta una tolerancia angular de ±1–2°, las herramientas de chaflán o el fresado frontal con inclinación del eje son adecuados.
¿Puede el fresado frontal reemplazar al fresado angular en una máquina 5-axis?
En una máquina 5-axis, el husillo se inclina para producir superficies angulares usando fresas frontales estándar. Para prototipos y trabajo de bajo volumen, esto es práctico. Para producción en serie que requiere precisión angular consistente, el fresado angular con una fresa dedicada es típicamente más confiable: el ángulo pieza a pieza depende de la geometría de la herramienta en lugar de la repetibilidad de posicionamiento angular y la precisión de configuración de la máquina. Una fresa pre-angulada en una máquina de 3 ejes a menudo logra mejor consistencia angular en un lote que la interpolación 5-axis, particularmente para producción de alto volumen.
¿Qué tolerancias angulares puede lograr el fresado angular?
Las fresas angulares con ángulos incluidos rectificados con precisión logran tolerancias angulares de aproximadamente ±0,05° en la geometría de la superficie angular, con tolerancia dimensional de ±0,05 mm y acabado superficial Ra 1,6 µm en aluminio y acero al carbono. Estas tolerancias son suficientes para superficies de sellado hidráulico, ajustes deslizantes de cola de milano y guías en V de precisión. Para requisitos de ángulo inferiores a 0,05° en aplicaciones ópticas o de metrología, se requieren fresas rectificadas de precisión con configuración y medición con control de temperatura.
¿Cómo deben procesarse las piezas de geometría mixta con características planas y angulares?
El enfoque estándar es combinar el fresado frontal para características prismáticas con pasadas de acabado de fresado angular para superficies angulares. El fresado frontal completa caras planas, bolsillos y contornos de manera eficiente: aproximadamente el 80–90% del tiempo total de mecanizado. Las fresas angulares completan entonces ranuras en V, colas de milano y superficies de sellado en pasadas de acabado únicas, utilizando superficies fresadas frontalmente como referencias de referencia: aproximadamente el 10–20% del tiempo total de ciclo. Esta combinación logra la precisión angular requerida en características funcionales mientras mantiene la eficiencia del tiempo de ciclo y la economía estándar de herramientas para la mayoría de las operaciones.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en fresado CNC produciendo guías de cola de milano de precisión, manifolds hidráulicos, cuerpos de válvula, accesorios de utillaje y componentes de geometría mixta en aleaciones de aluminio, acero al carbono, acero aleado, acero inoxidable y plásticos de ingeniería. Referencias técnicas: Guía de aplicación de fresado de Sandvik Coromant (fresado angular y de forma), Referencia de fresado de forma especial de Kennametal, Manual de maquinaria (geometría y aplicación de fresas), Kalpakjian S. y Schmid S.R. — Ingeniería y tecnología de fabricación (capítulo de operaciones de fresado).
¿Buscando componentes fresados CNC con características angulares o de cola de milano?
En CMS, producimos componentes fresados CNC de precisión, incluyendo guías de cola de milano, rieles de ranura en V, superficies de sellado angulares y carcasas de geometría mixta — con capacidad de fresado angular para tolerancia de ángulo de ±0.05° e inspección dimensional de primera pieza CMM.
[Solicitar una revisión de especificaciones del proceso de fresado y cotización de mecanizado CNC →]


