
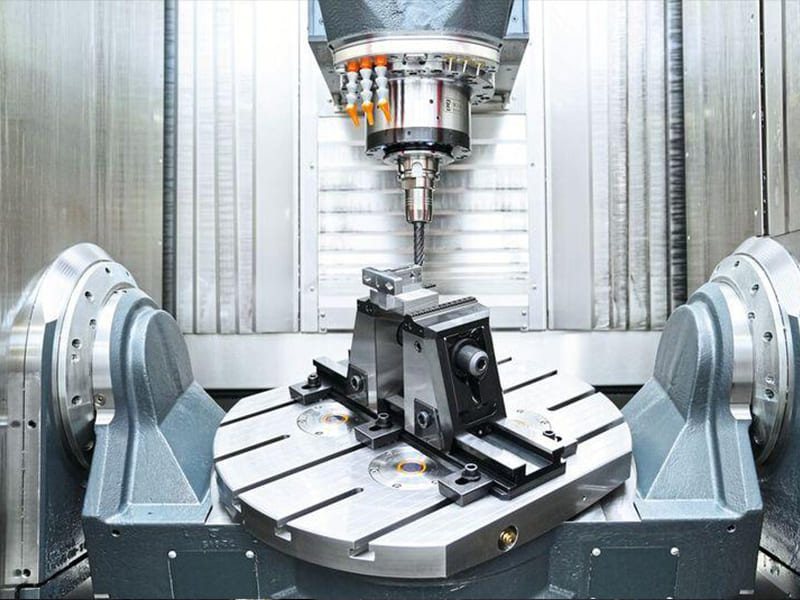
Die CNC-Bearbeitung ist ein digital gesteuerter Ansatz zur präzisen Materialabtragung, der CAD-Daten direkt in wiederholbare, hochpräzise Teile übersetzt. Diese enge Verbindung zwischen Konstruktion und automatisierter Ausführung unterscheidet die CNC-Bearbeitung von manuellen Prozessen und macht sie zu einem zentralen Element der modernen Fertigung.
Über die Erzeugung präziser Geometrie hinaus prägt die CNC-Bearbeitung technische und beschaffungsbezogene Entscheidungen, indem sie Materialwahl, Toleranzen, Durchlaufzeit und Kosten beeinflusst. Das Verständnis, wie die CNC-Bearbeitung die Fertigbarkeit und das Produktionsrisiko beeinflusst, hilft Teams zu entscheiden, wann sie der richtige Prozess ist und wie sie ihn effektiv für kundenspezifische und skalierbare Produktion einsetzen können.
Was ist CNC-Bearbeitung? Definition und Kernprinzipien
CNC-Bearbeitung bezeichnet einen Fertigungsprozess, bei dem Werkzeugmaschinen durch digitale Anweisungen gesteuert werden, die aus computergestützten Modellen generiert werden. Aus technischer Sicht ist CNC (Computer Numerical Control) nicht einfach Automatisierung, sondern ein geschlossenes Regelungssystem, das Konstruktionsdaten in präzise, wiederholbare physische Bewegung umwandelt. Werkzeugposition, Vorschubgeschwindigkeit, Spindeldrehzahl und Schnittpfade sind alle numerisch definiert, wodurch die durch manuelle Bedienung verursachte Variabilität minimiert wird.
Im Kern gehört die CNC-Bearbeitung zur subtraktiven Fertigung, was bedeutet, dass Material selektiv von einem festen Werkstück entfernt wird, um die gewünschte Geometrie zu erreichen. Im Gegensatz zu formativen oder additiven Prozessen beginnt die CNC-Bearbeitung mit Rohmaterial – wie Stange, Platte oder Block – und entfernt überschüssiges Material durch kontrolliertes Schneiden. Dieser Ansatz macht die CNC-Bearbeitung besonders geeignet für enge Toleranzen, klar definierte Bezugspunkte und funktionale Schnittstellen, bei denen die Maßgenauigkeit direkt die Montage und Leistung beeinflusst.
Aus fertigungstechnischer Sicht liegt der entscheidende Vorteil der CNC-Bearbeitung in der Trennung von menschlichem Urteilsvermögen und Ausführung. Ingenieure definieren die Absicht in CAD- und CAM-Software; Maschinen führen diese Absicht mit konsistenter Präzision aus. Diese Unterscheidung hat erhebliche nachgelagerte Auswirkungen: Die Prozesswiederholbarkeit verbessert sich, die Qualität wird messbarer, und das Produktionsrisiko verlagert sich von der Bedienerqualifikation auf technische Entscheidungen wie Werkzeugauswahl, Vorrichtung und Programmierstrategie.
Die folgenden Abschnitte erläutern die Kernprinzipien der CNC-Bearbeitung, beginnend damit, wie die computergestützte numerische Steuerung in der Praxis funktioniert und warum die subtraktive Fertigung trotz des Aufkommens alternativer Produktionstechnologien weiterhin entscheidend bleibt.
Computergestützte numerische Steuerung erklärt
Die computergestützte numerische Steuerung verwendet codierte Anweisungen (üblicherweise G-Code), um Maschinenbewegungen entlang mehrerer Achsen zu steuern. Jede Bewegung ist numerisch definiert, was eine präzise Interpolation, Synchronisation und Automatisierung ermöglicht, die durch manuelle Steuerung allein nicht erreichbar sind.
Subtraktive Fertigung vs. andere Prozesse
Als subtraktiver Prozess priorisiert die CNC-Bearbeitung Maßkontrolle und Oberflächenintegrität. Im Vergleich zu additiven oder formativen Verfahren bietet sie überlegene Toleranzkonsistenz, vorhersehbare Materialeigenschaften und größere Flexibilität für kundenspezifische Teile mit komplexen funktionalen Anforderungen.
Wie funktioniert die CNC-Bearbeitung? Von CAD bis zu fertigen Teilen
Die CNC-Bearbeitung wird oft als linearer Arbeitsablauf beschrieben – CAD zu CAM zu Maschine – aber in der Praxis ist sie ein geschlossenes technisches System , in dem Konstruktionsabsicht, Prozessplanung und Maschinenverhalten kontinuierlich interagieren. Das Verständnis dieser Kette ist für Ingenieure und Einkäufer entscheidend, da die meisten Kosten-, Durchlaufzeit- und Qualitätsrisiken nicht an der Maschine entstehen, sondern vorgelagert in digitalen Entscheidungen.
Der Arbeitsablauf beginnt mit einem digitalen Modell, aber das fertige Teil ist das Ergebnis davon, wie effektiv dieses Modell in kontrollierte Schnittbewegungen übersetzt wird. Jede Toleranz, Oberflächenanforderung und jedes geometrische Merkmal muss mehrere Interpretationsebenen durchlaufen: Software, Nachbearbeitung, Maschinendynamik, Werkzeug und Vorrichtung. Die CNC-Bearbeitung ist erfolgreich, wenn diese Ebenen ausgerichtet sind.
CAD-Modellierung und Konstruktionsabsicht
Bei der CNC-Bearbeitung ist CAD nicht nur Geometrie – es codiert Konstruktionsabsicht. Wandstärke, Rundungsradien, Lochtiiefen, Bezugsauswahl und Toleranzschemata beeinflussen direkt die Werkzeugzugänglichkeit und Bearbeitungsstabilität. Beispielsweise kann eine scharfe Innenkante leicht gezeichnet, aber ohne Sekundäroperationen unmöglich zu bearbeiten sein. Gut vorbereitete CAD-Modelle antizipieren subtraktive Einschränkungen und reduzieren nachgelagerte Nacharbeit und Programmierkomplexität.
CAM-Programmierung und Werkzeugpfadgenerierung
CAM-Software wandelt Geometrie in Werkzeugpfade, um und definiert, wie Material Schritt für Schritt entfernt wird. Hier dominiert das technische Urteilsvermögen: Werkzeugauswahl, Schnittstrategie, Zustellung, Schnitttiefe und Reihenfolge beeinflussen alle Oberflächenqualität, Zykluszeit und Werkzeugverschleiß. Zwei CAM-Programme können dasselbe CAD-Modell mit sehr unterschiedlichen Ergebnissen in Bezug auf Genauigkeit und Kosten bearbeiten, selbst auf derselben Maschine.
G-Code-Ausführung und Maschinensteuerung
Die CAM-Ausgabe wird in G-Code, übersetzt, das die CNC-Maschine durch koordinierte Achsbewegungen ausführt. In dieser Phase bestimmen Maschinensteifigkeit, Achsinterpolationsgenauigkeit, Spindelleistung und Steueralgorithmen, wie genau das reale Schneiden dem digitalen Plan entspricht. Werkzeug, Vorrichtung und Maschinenkalibrierung vervollständigen das System und verwandeln numerische Befehle in physische Teile.
Diese CAD–CAM–G-Code-Kette erklärt, warum die CNC-Bearbeitung nicht nur automatisiertes Schneiden ist, sondern ein ingenieurgetriebener Fertigungsprozess , bei dem digitale Entscheidungen die realen Ergebnisse direkt prägen.
Arten von CNC-Maschinen und typische Bearbeitungsoperationen
Die CNC-Bearbeitung ist keine einzelne Fähigkeit, sondern eine Familie von Maschinenkonfigurationen, jede mit unterschiedlichen geometrischen Stärken und Einschränkungen. Die Auswahl des geeigneten Maschinentyps beeinflusst direkt die Machbarkeit des Teils, Genauigkeit, Zykluszeit und Gesamtkosten. Für Ingenieure und Beschaffungsteams ist das Verständnis dieser Unterschiede bei der Bewertung der Fertigbarkeit und Lieferfähigkeit unerlässlich.
CNC-Fräsmaschinen
CNC-Fräsmaschinen entfernen Material mit rotierende Schneidwerkzeuge, die typischerweise auf stationäre Werkstücke einwirken. Standard-3-Achsen-Fräsen ermöglicht Bewegungen entlang der X-, Y- und Z-Achsen und eignet sich für prismatische Teile mit ebenen Flächen, Taschen, Nuten und komplexen Oberflächenprofilen. Fräsen zeichnet sich durch die Erzeugung ebener Flächen und komplexer Konturen aus, jedoch werden innere Merkmale durch Werkzeugdurchmesser und Zugangsrichtung begrenzt. Mit zunehmender geometrischer Komplexität können mehrere Aufspannungen erforderlich sein, was ein Ausrichtungsrisiko und zusätzliche Kosten mit sich bringt.
CNC Drehen und Drehmaschinen
CNC Drehen arbeitet nach einem grundlegend anderen Prinzip: Das Werkstück rotiert, während die Schneidwerkzeuge stationär bleiben. Diese Konfiguration ist ideal für rotationssymmetrische Teile wie Wellen, Buchsen und Gewindekomponenten. Drehen bietet hervorragende Konzentrizität und Oberflächengüte bei zylindrischen Merkmalen mit hoher Effizienz. Allerdings ist die Geometrie von Natur aus rotationsbasiert, und nicht-rotationssymmetrische Merkmale erfordern oft sekundäre Fräsoperationen oder angetriebene Werkzeuge.
Mehrachsige Bearbeitungszentren
Mehrachsige Bearbeitungszentren – 4-Achsen- und 5-axis-Systeme – erweitern die Fähigkeiten, indem sie dem Werkzeug oder Werkstück während des Schneidens eine Rotation ermöglichen. Dies ermöglicht gleichzeitigen multidirektionalen Zugriff, reduziert Rüstvorgänge und verbessert die Positionsgenauigkeit für komplexe Geometrien. Die Fünf-Achsen-Bearbeitung ist besonders wertvoll für Bauteile mit zusammengesetzten Winkeln, tiefen Kavitäten oder engen Toleranzbeziehungen über mehrere Flächen hinweg. Der Kompromiss liegt in höherer Programmierkomplexität und Maschinenkosten, die durch Bauteilgeometrie und Stückzahl gerechtfertigt sein müssen.
In der Praxis definiert die Maschinenauswahl die obere Grenze der erreichbaren Geometrie, was sie zu einer kritischen technischen Entscheidung und nicht nur zu einer reinen Ausrüstungswahl macht.
CNC-Bearbeitungsablauf: Was in der Fertigung passiert
Obwohl die CNC-Bearbeitung digital gesteuert ist, wird die tatsächliche Bauteilqualität in der Fertigung bestimmt. Hier treffen Programmierentscheidungen auf physische Realitäten wie Maschinensteifigkeit, Werkzeugverhalten und Spannstabilität. Viele Fertigungsprobleme, die auf “Bearbeitungsfehler” zurückgeführt werden, haben ihren Ursprung in Einrichtung und Prozesskontrolle und nicht im Code.
Maschineneinrichtung und Vorrichtungsspannung
Die Vorrichtungsspannung definiert, wie ein Bauteil während der Bearbeitung fixiert wird, und wirkt sich direkt auf die Maßgenauigkeit aus. Eine starre, wiederholbare Einrichtung stellt sicher, dass Schnittkräfte von der Vorrichtung und nicht vom Bauteil selbst aufgenommen werden. Jede zusätzliche Einrichtung erhöht die kumulative Toleranzakkumulation und das Ausrichtungsrisiko und verlängert gleichzeitig die Arbeitszeit. Aus technischer Sicht verbessert die Reduzierung der Einrichtungsanzahl die Positionsgenauigkeit; aus Beschaffungssicht verkürzt sie die Durchlaufzeit und senkt die Kosten. Komplexe Bauteile rechtfertigen oft fortschrittliche Vorrichtungen oder mehrachsige Bearbeitung, um ein erneutes Spannen zu minimieren.
Schnittparameter: Vorschübe, Drehzahlen und Schnitttiefe
Vorschübe, Drehzahlen und Schnitttiefe bestimmen, wie Material abgetragen wird und wie Wärme und Schnittkräfte gesteuert werden. Konservative Parameter verbessern Oberflächengüte und Werkzeugstandzeit, verlängern jedoch die Zykluszeit; aggressive Parameter reduzieren die Bearbeitungszeit, erhöhen jedoch Vibration, Werkzeugverschleiß und Maßabweichungen. Optimale Einstellungen sind materialspezifisch und hängen von Werkzeuggeometrie, Beschichtung und Maschinensteifigkeit ab. Eine schlechte Parameterwahl kann die Toleranz beeinträchtigen, selbst wenn die Programmierung korrekt ist.
Wiederholbarkeit und Prozesskontrolle
Vor der Produktion validiert eine Erstteilprüfung (FAI) , dass Einrichtung und Programm Bauteile innerhalb der Spezifikation produzieren. Stabile Prozesse basieren dann auf Werkzeugverschleißüberwachung, Korrektureinstellungen und In-Prozess-Prüfungen, um Konsistenz aufrechtzuerhalten. Bei Serienfertigung ist Wiederholbarkeit – nicht absolute Präzision – oft der entscheidende Erfolgsfaktor. Kontrollierte Arbeitsabläufe stellen sicher, dass heute produzierte Bauteile mit denen von Wochen später übereinstimmen.
Dieser Fertigungsablauf erklärt, warum die CNC-Bearbeitungsqualität letztlich eine Prozessdisziplin, ist, nicht nur eine digitale Fähigkeit.
Materialüberlegungen bei der CNC-Bearbeitung
Die Materialauswahl bei der CNC-Bearbeitung ist keine rein mechanische Entscheidung – sie wirkt sich direkt auf Schnittverhalten, Prozessstabilität, Werkzeugstandzeit und Endbauteilqualität. aus. Zwei Bauteile mit identischer Geometrie können je nach Material völlig unterschiedliche Bearbeitungsstrategien erfordern, weshalb materialbezogene Risiken in frühen Konstruktions- und Beschaffungsentscheidungen oft unterschätzt werden.
Metalle vs. Kunststoffe: Unterschiede in der Zerspanbarkeit
Metalle und Kunststoffe reagieren grundlegend unterschiedlich auf Schnittkräfte. Metalle verformen sich plastisch und erzeugen erhebliche Schnittkräfte und Wärme, was starre Vorrichtungen und kontrollierte Spanabfuhr erfordert. Kunststoffe sind dagegen elastischer und wärmeempfindlicher; übermäßige Schnitttemperaturen können Schmelzen, Gratbildung oder Dimensionsinstabilität durch Spannungsrelaxation verursachen. Aus technischer Sicht steht bei Metallen die Kraft- und Wärmesteuerung im Vordergrund, während Kunststoffe scharfe Werkzeuge, niedrigere Schnitttemperaturen und sorgfältige Unterstützung zur Vermeidung von Verformungen erfordern.
Gängige CNC-Materialien und ihre Herausforderungen
-
Aluminium-Legierungen bieten hervorragende Zerspanbarkeit, hohe Schnittgeschwindigkeiten und geringen Werkzeugverschleiß, was sie ideal für komplexe kundenspezifische Bauteile macht. Weiche Legierungen können jedoch verschmieren oder aufreißen, wenn die Spanabfuhr schlecht ist.
-
Kohlenstoffstähle und legierte Stähle bieten Festigkeit und Dimensionsstabilität, erzeugen jedoch höhere Schnittkräfte und beschleunigen den Werkzeugverschleiß, insbesondere bei engeren Toleranzen.
-
Edelstähle bringen zusätzliche Herausforderungen durch Kaltverfestigung mit sich und erfordern präzise Vorschübe und Drehzahlen, um Oberflächenschäden und Werkzeugversagen zu vermeiden.
-
Titan-Legierungen kombinieren hohe Festigkeit mit geringer Wärmeleitfähigkeit, konzentrieren Wärme an der Schneide und erfordern konservative Parameter und Premium-Werkzeuge.
-
Technische Kunststoffe wie POM, Nylon oder PEEK lassen sich bei korrekter Unterstützung sauber bearbeiten, sind jedoch empfindlich gegenüber Wärmestau und Spannverformung.
Wärme, Werkzeugverschleiß und Oberflächenintegrität
Schnittwärme beeinflusst Werkzeugverschleißraten, Oberflächengüte und Eigenspannungen. Schlechtes Wärmemanagement kann zu Mikrorissen, Oberflächenabrissen oder Maßabweichungen nach der Bearbeitung führen. Technische Entscheidungen – wie die Auswahl von Beschichtungen, Kühlmitteln und Schnittstrategien – sind oft materialgetrieben. Für Beschaffungsteams erklärt das Verständnis dieser Faktoren, warum bestimmte Materialien trotz ähnlicher Rohstoffpreise höhere Bearbeitungskosten verursachen.
Bei der CNC-Bearbeitung, Materialeigenschaften definieren das Prozessfenster, was eine frühzeitige Material-Prozess-Abstimmung für vorhersehbare Qualität und Kostenkontrolle unerlässlich macht.
Konstruktion für CNC-Bearbeitung (DFM): Wichtige Richtlinien für Ingenieure
Konstruktion für CNC-Bearbeitung zielt weniger auf die Vereinfachung von Bauteilen ab, sondern vielmehr auf die Ausrichtung der Geometrie an realen Bearbeitungsbeschränkungen. Viele Kosten- und Lieferzeitprobleme, die auf “Lieferantenbeschränkungen” zurückgeführt werden, haben ihre Ursache tatsächlich in frühen Designentscheidungen, die übersehen, wie Werkzeuge, Maschinen und Vorrichtungen zusammenwirken. Effektives DFM reduziert Fertigungsrisiken, bevor ein Teil überhaupt die Werkstatt erreicht.
Geometriegrenzen und Werkzeugzugänglichkeit
Jedes CNC-geschnittene Merkmal muss für ein Schneidwerkzeug erreichbar sein. Tiefe Hohlräume, schmale Schlitze und scharfe Innenkanten erzwingen oft den Einsatz langer, kleiner Werkzeuge mit kleinem Durchmesser, die anfällig für Durchbiegung und Vibration sind. Dies wirkt sich direkt auf Toleranzkontrolle, Oberflächengüte und Zykluszeit aus. Aus technischer Sicht können größere Innenradien oder geringere Tiefen-zu-Breiten-Verhältnisse von Hohlräumen die Stabilität erheblich verbessern und die Bearbeitungszeit reduzieren, ohne die Funktion zu beeinträchtigen.
Wandstärke, Bohrungen und innere Merkmale
Dünne Wände können die Designanforderungen erfüllen, verhalten sich jedoch unter Schnittkräften schlecht, was zu Rattern oder Maßverzerrungen führt. Als allgemeine Richtlinie erfordern dünnere Wände leichtere Schnitte und zusätzliche Nachbearbeitungsgänge, was die Kosten erhöht. Auch die Bohrungsgestaltung ist wichtig: Standardbohrergrößen bearbeiten effizienter als kundenspezifische Durchmesser, und Sacklöcher mit flachem Boden erfordern oft sekundäre Operationen. Die Ausrichtung von Bohrungstiefen und -durchmessern an Standardwerkzeugen verbessert die Konsistenz und reduziert die Einrichtungskomplexität.
Designentscheidungen, die Kosten und Risiko reduzieren
Kleine Designanpassungen können überproportionale Fertigungsvorteile bringen. Die Vermeidung unnötig enger Toleranzen, die Gruppierung von Merkmalen auf gemeinsamen Ebenen und die Auswahl von Materialien, die mit der vorgesehenen Geometrie kompatibel sind, verbessern alle den Durchsatz. Für Einkaufsteams führen DFM-getriebene Konstruktionen zu vorhersehbareren Preisen, kürzeren Durchlaufzeiten und höheren Lieferantenakzeptanzraten.
Bei der CNC-Bearbeitung, Die Konstruktionsabsicht definiert die Fertigbarkeit. Technische Entscheidungen, die in der CAD-Phase getroffen werden, bestimmen letztlich, ob ein Teil effizient zu produzieren ist – oder von Natur aus kostspielig zu bearbeiten.
Toleranzen, Oberflächengüte und Qualitätskontrolle
In der CNC-Bearbeitung sind Toleranz und Oberflächengüte keine isolierten Spezifikationen – sie sind direkte Kosten- und Risikotreiber. Überspezifikation ist eine der häufigsten Ursachen für unnötige Bearbeitungskosten, während Unterspezifikation zu Funktionsversagen oder Montageproblemen führen kann. Dieses Gleichgewicht zu verstehen, ist sowohl für Ingenieure als auch für Einkäufer unerlässlich.
Maßtoleranzen in der CNC-Bearbeitung
Maßtoleranzen definieren die zulässige Abweichung in der Teilegeometrie. Die Standard-CNC-Bearbeitung erreicht üblicherweise ±0,05 mm ohne besondere Maßnahmen; engere Toleranzen erfordern langsamere Schnittgeschwindigkeiten, zusätzliche Feinbearbeitungsdurchgänge, thermische Kontrolle und manchmal spezielle Ausrüstung. Jede schrittweise Verschärfung der Toleranz erhöht die Zykluszeit, den Prüfaufwand und das Ausschussrisiko. Aus technischer Sicht sollten Toleranzen die funktionale Notwendigkeit widerspiegeln und nicht theoretische Präzision. Für den Einkauf verbessern realistische Toleranzen die Lieferantenausbeute und Preisstabilität.
Oberflächengüte und funktionale Anforderungen
Die Oberflächengüte beeinflusst mehr als nur das Aussehen – sie wirkt sich auf Reibung, Dichtungsverhalten, Ermüdungslebensdauer und Korrosionsverhalten aus. Typische CNC-bearbeitete Oberflächen liegen im Bereich Ra 1,6–3,2 µm, was für die meisten mechanischen Schnittstellen geeignet ist. Feinere Oberflächen erfordern Sekundäroperationen wie Polieren oder Schleifen, die Kosten und Durchlaufzeit erhöhen. Die Spezifikation der Oberflächenrauheit nur dort, wo die Funktion es erfordert, vermeidet unnötige Bearbeitung.
Inspektion und Qualitätssicherung
Die Qualitätskontrolle schließt den Kreislauf zwischen Konstruktionsabsicht und Fertigungsrealität. Koordinatenmessgeräte (CMMs), optische Systeme und In-Prozess-Messungen verifizieren, dass Teile konsistent den Spezifikationen entsprechen. Die Erstmusterprüfung etabliert die Prozessfähigkeit, während laufende Kontrollen die Wiederholbarkeit von Charge zu Charge sicherstellen. Für regulierte Branchen ist die dokumentierte Inspektion ebenso kritisch wie die Bearbeitung selbst.
Bei der CNC-Bearbeitung, Toleranz, Oberflächengüte und Inspektion müssen zusammen betrachtet werden. Eine durchdachte Spezifikation reduziert das Fertigungsrisiko, während die funktionale Leistung erhalten bleibt.
Anwendungen der CNC-Bearbeitung in verschiedenen Branchen
Die CNC-Bearbeitung wird branchenübergreifend dort eingesetzt, wo Maßgenauigkeit, Wiederholbarkeit und Materialintegrität nicht verhandelbar sind. Ihre Fähigkeit, digitale Konstruktionsabsichten in konsistente physische Teile zu übersetzen, macht sie besonders wertvoll in Sektoren mit strengen Leistungs- und Regulierungsanforderungen.
Unter Luft- und Raumfahrt, wird die CNC-Bearbeitung für Strukturkomponenten, Gehäuse, Halterungen und Präzisionsschnittstellen eingesetzt, wo enge Toleranzen und Rückverfolgbarkeit zwingend erforderlich sind. Teile weisen oft komplexe Geometrien, hochfeste Materialien mit geringem Gewicht und niedrige zulässige Abweichungen auf. Die CNC-Bearbeitung unterstützt diese Anforderungen durch stabile Prozesse, Mehrachsenfähigkeit und vorhersehbare Qualitätskontrolle.
Unter Medizingeräteherstellung, ermöglicht die CNC-Bearbeitung die Produktion von Implantaten, chirurgischen Instrumenten und Gerätekomponenten, die biokompatible Materialien, feine Oberflächengüten und dokumentierte Inspektion erfordern. Kleine Losgrößen und häufige Designiterationen machen die CNC-Bearbeitung sowohl für die Prototypenfertigung als auch für regulierte Produktionsumgebungen gut geeignet.
Die Automobilindustrie verlässt sich auf die CNC-Bearbeitung für Antriebsstrangkomponenten, Vorrichtungen, Werkzeuge und Präzisionsteile in niedrigen bis mittleren Stückzahlen. Während hochvolumige Komponenten Gießen oder Umformen verwenden können, bleibt die CNC-Bearbeitung kritisch für Teile, die enge Toleranzen, schnelle Designänderungen oder Validierungsbaugruppen erfordern.
Unter Industrieausrüstung und Automatisierung, unterstützt die CNC-Bearbeitung kundenspezifische Teile, Ersatzkomponenten und Präzisionsbaugruppen, bei denen Zuverlässigkeit und Austauschbarkeit unerlässlich sind. Hier bietet die CNC-Bearbeitung Flexibilität ohne Einbußen bei der Genauigkeit.
In all diesen Branchen wird die CNC-Bearbeitung nicht allein wegen ihrer Geschwindigkeit geschätzt, sondern wegen ihrer Fähigkeit, kontrollierte, wiederholbare Fertigungsergebnisse unter anspruchsvollen technischen Randbedingungen zu liefern.
CNC-Bearbeitung im Vergleich zu anderen Fertigungsverfahren
Die CNC-Bearbeitung wird oft zusammen mit alternativen Fertigungsverfahren bewertet, insbesondere additiver Fertigung und formbasierten Verfahren wie Gießen oder Spritzgießen. Die optimale Wahl hängt von Stückzahl, Toleranz, Materialanforderungen und Lebenszyklusphase des Teils ab.
Im Vergleich zu 3D-Druck, bietet die CNC-Bearbeitung überlegene Maßgenauigkeit, Oberflächenintegrität und Materialeigenschaften. Während die additive Fertigung bei schneller Iteration und komplexen inneren Geometrien glänzt, liefert sie typischerweise lockerere Toleranzen und anisotropes Materialverhalten. Die CNC-Bearbeitung bleibt die bevorzugte Option, wenn funktionale Oberflächen, enge Passungen oder lasttragende Leistung kritisch sind.
Im Vergleich zu Gießen oder Spritzgießen, bedient die CNC-Bearbeitung ein anderes Produktionsfenster. Umformprozesse erreichen niedrige Stückkosten bei hohen Volumina, erfordern jedoch erhebliche anfängliche Werkzeuginvestitionen und lange Vorlaufzeiten. Für niedrige bis mittlere Stückzahlen, Designvalidierung oder häufige Revisionen bietet die CNC-Bearbeitung schnellere Durchlaufzeiten und größere Flexibilität ohne Werkzeugbeschränkungen.
| Prozess | Präzision | Anschaffungskosten | Optimaler Anwendungsfall |
| CNC-Bearbeitung | Hoch | Niedrig | Kundenspezifische Teile, niedrige–mittlere Stückzahl |
| 3D-Druck | Mittel | Sehr niedrig | Prototyping, komplexe innere Merkmale |
| Gießen / Spritzgießen | Mittel | Hoch | Großserienfertigung |
Aus technischer und beschaffungstechnischer Sicht nimmt die CNC-Bearbeitung eine kritische Mittelpositionein – sie kombiniert Genauigkeit und Flexibilität ohne die Verpflichtung zu dedizierter Werkzeugausstattung.
Aufkommende Trends in der CNC-Bearbeitung und Smart Manufacturing
Die CNC-Bearbeitung entwickelt sich von isolierter Maschinenautomatisierung hin zu datengetriebene, vernetzte Fertigungssysteme. Diese Trends verändern die Art und Weise, wie Präzisionsteile hergestellt werden, insbesondere in Umgebungen, die eine hohe Mischung und Produktion in niedrigen bis mittleren Stückzahlen erfordern.
Eine zentrale Entwicklung ist die automatisierte Materialhandhabung, einschließlich robotergestützter Be- und Entladesysteme. Automatisierung reduziert manuelle Eingriffe, stabilisiert die Zykluszeiten und ermöglicht einen kontinuierlichen Maschinenbetrieb. Für Hersteller verbessert dies die Auslastung; für Käufer führt es zu planbareren Lieferzeiten und geringerer arbeitsbedingter Variabilität.
Ein weiterer bedeutender Wandel ist die Echtzeit-Prozessüberwachung. Moderne CNC-Maschinen integrieren zunehmend Sensoren, die Spindellast, Vibration, Temperatur und Werkzeugverschleiß erfassen. Diese Daten ermöglichen die frühzeitige Erkennung von Anomalien, bevor Fehler auftreten, verbessern die Ausbeute und reduzieren Ausschuss. In regulierten Branchen stärkt die digitale Rückverfolgbarkeit zudem die Qualitätsdokumentation und Compliance.
Fortschritte in der intelligenten Programmierung und digitalen Fertigung verringern die Kluft zwischen Konstruktion und Produktion weiter. KI-gestützte CAM-Software kann Werkzeugwege optimieren, Schnittparameter auswählen und Bearbeitungsergebnisse vor dem Schnitt simulieren. In Kombination mit digitalen Zwillingen und der Vernetzung in der Fertigung wird die CNC-Bearbeitung Teil eines Industrie-4.0-Ökosystems und nicht mehr ein isolierter Prozess.
Diese Trends ersetzen nicht die grundlegenden Bearbeitungsprinzipien – sie verbessern Prozessstabilität, Transparenz und Skalierbarkeit, und festigen damit die Rolle der CNC-Bearbeitung in modernen Strategien der intelligenten Fertigung.
Zusammenfassung
Die CNC-Bearbeitung ist nicht nur ein Produktionsverfahren, sondern ein Entscheidungswerkzeug, das die Konstruktionsabsicht mit reproduzierbaren Fertigungsergebnissen verbindet. Geometrie, Toleranzen, Materialien und Prozessentscheidungen sind eng miteinander verknüpft, und viele Kosten- oder Qualitätsprobleme entstehen bereits in der frühen Konstruktionsphase und nicht erst in der Fertigung.
Die Anwendung von Fertigungsgerechtigkeit und Prozesskontrolle von Anfang an reduziert Risiken und verbessert die Konsistenz. Wenn Ingenieure und Käufer die Logik der CNC-Bearbeitung früh verstehen, erzielen sie planbarere Qualität, Kosten und Lieferzeiten bei der Produktion kundenspezifischer Teile.
FAQ
Welche Toleranzen kann die CNC-Bearbeitung erreichen?
Die Standard-CNC-Bearbeitung erreicht typischerweise ±0,05 mm ohne spezielle Kontrollen, was für die meisten mechanischen Teile ausreichend ist. Engere Toleranzen – wie ±0,01 mm oder darunter– sind erreichbar, erfordern jedoch zusätzliche Überlegungen, einschließlich kontrollierter Bearbeitungsparameter, stabiler Spannvorrichtungen, Temperaturmanagement und umfangreicherer Prüfung. Aus Kostensicht erhöhen engere Toleranzen die Zykluszeit, den Werkzeugverschleiß und das Ausschussrisiko, daher sollten sie nur dort spezifiziert werden, wo dies funktional erforderlich ist.
Ist die CNC-Bearbeitung für die Kleinserienproduktion geeignet?
Ja. Die CNC-Bearbeitung ist besonders gut geeignet für die Produktion kleiner bis mittlerer Stückzahlen, einschließlich Prototypen, Pilotserien und Überbrückungsfertigung. Da keine speziellen Werkzeuge wie Formen oder Gesenke erforderlich sind, bleiben die Rüstkosten relativ gering. Dies macht die CNC-Bearbeitung ideal, wenn sich Konstruktionen noch in der Entwicklung befinden oder wenn Flexibilität und kurze Lieferzeiten wichtiger sind als minimale Stückkosten.
Wie beeinflussen Materialien die Bearbeitungskosten?
Die Materialwahl beeinflusst die Bearbeitungskosten erheblich, über den reinen Rohmaterialpreis hinaus. Faktoren wie Schnittkräfte, Wärmeentwicklung, Werkzeugverschleiß und Zykluszeit variieren stark zwischen den Materialien. Beispielsweise lässt sich Aluminium schnell mit geringem Werkzeugverschleiß bearbeiten, während Edelstahl und Titan langsamere Schnittgeschwindigkeiten und häufigere Werkzeugwechsel erfordern. Technische Kunststoffe benötigen möglicherweise spezielle Spannvorrichtungen, um Verformungen zu vermeiden. Diese Unterschiede erklären, warum Teile ähnlicher Größe und Geometrie sehr unterschiedliche Bearbeitungskosten aufweisen können.
Wann sollte CNC gegenüber 3D-Druck gewählt werden?
Die CNC-Bearbeitung sollte bevorzugt werden, wenn Teile enge Toleranzen, gute Oberflächenintegrität, isotrope Materialeigenschaften oder funktionale Passflächen erfordern. Während der 3D-Druck bei der schnellen Prototypenherstellung und komplexen inneren Geometrien glänzt, bleibt er bei Maßgenauigkeit und mechanischer Konsistenz oft zurück. Die CNC-Bearbeitung ist typischerweise die bessere Wahl für funktionale Komponenten, tragende Teile und produktionsreife Konstruktionen.
Wie reduziert die 5-axis-Bearbeitung die Anzahl der Aufspannungen?
Die Fünf-Achs-Bearbeitung ermöglicht es, dass sich das Schneidwerkzeug oder Werkstück während der Bearbeitung dreht, was den gleichzeitigen Zugriff auf mehrere Flächen ermöglicht. Dies reduziert oft die Anzahl der erforderlichen Aufspannungen zur Fertigstellung eines Teils. Weniger Aufspannungen bedeuten weniger kumulative Ausrichtungsfehler, bessere Positionsgenauigkeit zwischen den Merkmalen und insgesamt kürzere Durchlaufzeiten. Obwohl Programmier- und Maschinenkosten höher sind, kann die 5-axis-Bearbeitung das Gesamtfertigungsrisiko bei komplexen Geometrien reduzieren.


