
L'usinage CNC est une approche à commande numérique permettant un enlèvement de matière de précision, qui convertit directement les données CAD en pièces reproductibles et d'une grande précision. Ce lien étroit entre la conception et l'exécution automatisée est ce qui distingue l'usinage CNC des procédés manuels et en fait un élément central de la fabrication moderne.
Au-delà de la réalisation d'une géométrie précise, l'usinage CNC influe sur les décisions d'ingénierie et d'approvisionnement en déterminant le choix des matériaux, les tolérances, les délais de livraison et les coûts. Comprendre comment l'usinage CNC influe sur la fabricabilité et les risques liés à la production aide les équipes à déterminer quand ce procédé est le plus adapté et comment l'utiliser efficacement pour une production sur mesure et évolutive.
Qu'est-ce que l'usinage CNC ? Définition et principes fondamentaux
L'usinage CNC désigne un procédé de fabrication dans lequel Les machines-outils sont commandées par des instructions numériques générées à partir de modèles informatiques.. D'un point de vue technique, le système CNC (commande numérique par ordinateur) ne se résume pas à une simple automatisation, mais constitue un système en boucle fermée qui convertit les données de conception en mouvements physiques précis et reproductibles. La position de l'outil, la vitesse d'avance, la vitesse de rotation de la broche et les trajectoires d'usinage sont toutes définies numériquement, ce qui réduit au minimum les variations liées à une utilisation manuelle.
Fondamentalement, l'usinage CNC relève de fabrication soustractive, ce qui signifie que de la matière est retirée de manière sélective d'une pièce solide afin d'obtenir la géométrie souhaitée. Contrairement aux procédés de formage ou d’addition, l’usinage CNC part d’un matériau brut — tel qu’une barre, une tôle ou une billette — et enlève l’excédent de matière par une coupe contrôlée. Cette approche rend l’usinage CNC particulièrement adapté aux tolérances serrées, aux repères bien définis et aux interfaces fonctionnelles où la précision dimensionnelle influe directement sur l’assemblage et les performances.
Du point de vue de la fabrication, l'avantage déterminant de l'usinage CNC réside dans le séparation entre la prise de décision humaine et l'exécution. Les ingénieurs définissent l'intention dans les logiciels CAD et CAM ; les machines exécutent cette intention avec une précision constante. Cette distinction a des répercussions importantes en aval : la répétabilité des processus s'améliore, la qualité devient plus mesurable et le risque lié à la production ne repose plus sur les compétences de l'opérateur, mais sur les décisions d'ingénierie telles que le choix des outils, le montage et la stratégie de programmation.
Les sections suivantes présentent en détail les principes fondamentaux de l'usinage CNC, en commençant par le fonctionnement concret de la commande numérique par ordinateur (CNC) et en expliquant pourquoi la fabrication soustractive reste essentielle malgré l'essor des technologies de production alternatives.
Le contrôle numérique par ordinateur expliqué
La commande numérique par ordinateur utilise des instructions codées (généralement le code G) pour commander les mouvements d'une machine selon plusieurs axes. Chaque mouvement est défini numériquement, ce qui permet une interpolation, une synchronisation et une automatisation précises, impossibles à obtenir par le seul recours à la commande manuelle.
Fabrication soustractive par rapport aux autres procédés
En tant que procédé soustractif, l'usinage CNC privilégie le contrôle dimensionnel et l'intégrité des surfaces. Par rapport aux méthodes additives ou de formage, il offre une uniformité supérieure des tolérances, des propriétés de matériau prévisibles et une plus grande flexibilité pour la fabrication de pièces sur mesure présentant des exigences fonctionnelles complexes.
Comment fonctionne l'usinage CNC ? Du CAD aux pièces finies
L'usinage CNC est souvent décrit comme un flux de travail linéaire — du CAD à la FAO, puis à la machine — mais dans la pratique, il s'agit d'un système technique fermé où l'intention de conception, la planification des processus et le comportement des machines interagissent en permanence. Il est essentiel pour les ingénieurs et les acheteurs de bien comprendre cette chaîne, car la plupart des risques liés aux coûts, aux délais et à la qualité ne proviennent pas de la machine elle-même, mais en amont, des décisions prises au niveau numérique.
Le processus commence par un modèle numérique, mais la pièce finie dépend de l'efficacité avec laquelle ce modèle est transposé en un mouvement de coupe contrôlé. Chaque tolérance, chaque exigence de surface et chaque caractéristique géométrique doit passer avec succès par plusieurs niveaux d'interprétation : logiciel, post-traitement, dynamique de la machine, outillage et dispositif de fixation. L'usinage CNC est réussi lorsque ces niveaux sont alignés.
CAD : Modélisation et intention de conception
Dans l'usinage CNC, la désignation CAD ne se limite pas à la géométrie : elle code intention de conception. L'épaisseur des parois, les rayons de congé, la profondeur des alésages, le choix des repères et les schémas de tolérance influencent directement l'accessibilité de l'outil et la stabilité de l'usinage. Par exemple, un angle interne aigu peut être facile à dessiner, mais impossible à usiner sans opérations secondaires. Des modèles CAD bien préparés anticipent les contraintes liées à l'usinage par enlèvement de matière, ce qui réduit les retouches en aval et la complexité de la programmation.
Programmation FAO et génération de trajectoires d'outils
Un logiciel de FAO convertit la géométrie en trajets d'usinage, en définissant étape par étape la manière dont la matière est enlevée. C'est là que le jugement de l'ingénieur joue un rôle prépondérant : le choix de l'outil, la stratégie d'usinage, le pas de passe, la profondeur de coupe et l'enchaînement des opérations ont tous une incidence sur la qualité de surface, la durée du cycle et l'usure de l'outil. Deux programmes FAO peuvent usiner le même modèle CAD avec des résultats très différents en termes de précision et de coût, même sur la même machine.
Exécution du code G et commande de la machine
La sortie CAM est convertie en Code G, que la machine CNC met en œuvre grâce à un mouvement coordonné des axes. À ce stade, la rigidité de la machine, la précision d'interpolation des axes, les performances de la broche et les algorithmes de commande déterminent dans quelle mesure la découpe réelle correspond au plan numérique. L'outillage, le serrage et l'étalonnage de la machine complètent le système, transformant les commandes numériques en pièces physiques.
Cette chaîne CAD–CAM–code G explique pourquoi l'usinage CNC n'est pas simplement une découpe automatisée, mais un processus de fabrication axé sur l'ingénierie où les décisions prises dans le domaine du numérique ont une incidence directe sur les résultats dans le monde réel.
Types de machines CNC et opérations d'usinage courantes
L'usinage CNC ne désigne pas une seule fonctionnalité, mais toute une gamme de configurations de machines, chacune dotée de des atouts et des limites géométriques bien distincts. Le choix du type de machine approprié a une incidence directe sur la faisabilité de la pièce, la précision, la durée du cycle et le coût global. Pour les ingénieurs et les équipes chargées des achats, il est essentiel de bien comprendre ces différences lors de l'évaluation de la fabricabilité et des capacités des fournisseurs.
Fraiseuses CNC
Les fraiseuses CNC enlèvent de la matière à l'aide de outils de coupe rotatifs, qui s'applique généralement à des pièces fixes. Le fraisage standard à 3 axes permet un déplacement le long des axes X, Y et Z, ce qui le rend adapté aux pièces prismatiques présentant des caractéristiques planes, des poches, des rainures et des profils de surface complexes. Le fraisage excelle dans la réalisation de surfaces planes et de contours complexes, mais les caractéristiques internes sont limitées par le diamètre de l'outil et la direction d'accès. À mesure que la complexité géométrique augmente, plusieurs réglages peuvent s'avérer nécessaires, ce qui entraîne un risque d'alignement et des coûts supplémentaires.
CNC Tournage et tours
Le tournage CNC repose sur un principe fondamentalement différent : le la pièce tourne tandis que les outils de coupe restent immobiles. Cette configuration est idéale pour les pièces axisymétriques telles que les arbres, les bagues et les composants filetés. Le tournage permet d'obtenir une excellente concentricité et un excellent état de surface sur les éléments cylindriques, avec un rendement élevé. Cependant, sa géométrie est intrinsèquement rotative, et les éléments non axisymétriques nécessitent souvent des opérations de fraisage secondaires ou l'utilisation d'outils motorisés.
Centres d'usinage multiaxiaux
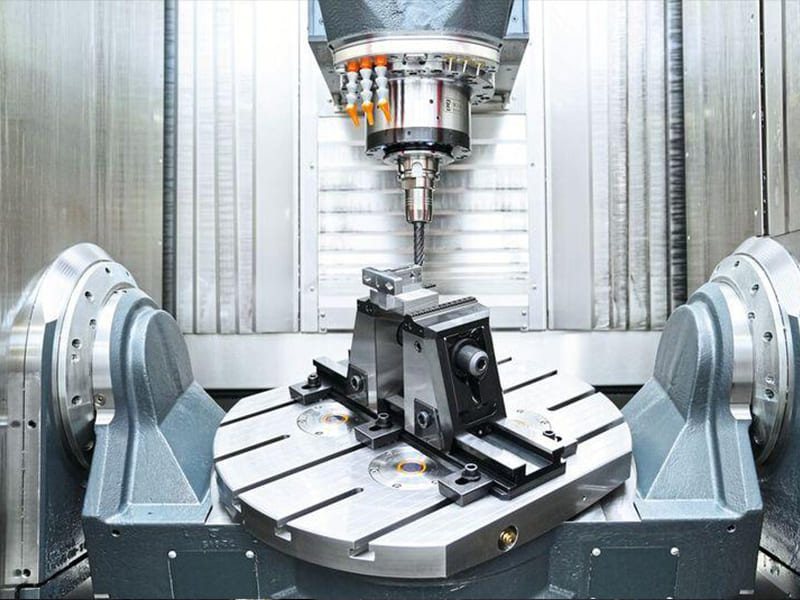
Les centres d'usinage multiaxes — systèmes à 4 axes et 5-axis — élargissent les possibilités en permettant à l'outil ou à la pièce de tourner pendant l'usinage. Cela permet de accès simultané multidirectionnel, ce qui permet de réduire les temps de réglage et d’améliorer la précision de positionnement pour les géométries complexes. L’usinage à cinq axes est particulièrement utile pour les pièces présentant des angles composés, des cavités profondes ou des tolérances serrées sur plusieurs faces. En contrepartie, cela implique une plus grande complexité de programmation et un coût plus élevé de la machine, qui doivent être justifiés par la géométrie et le volume de production des pièces.
Dans la pratique, le choix de la machine détermine le limite supérieure de la géométrie réalisable, ce qui en fait un choix technique crucial plutôt qu'un simple choix d'équipement.
Processus d'usinage CNC : ce qui se passe dans l'atelier
Bien que l'usinage CNC soit piloté numériquement, La qualité réelle des pièces est déterminée en atelier. C'est là que les choix de programmation se confrontent aux réalités physiques telles que la rigidité de la machine, le comportement de l'outillage et la stabilité du serrage de la pièce. De nombreux problèmes de fabrication attribués à des “ erreurs d'usinage ” trouvent leur origine dans la configuration et le contrôle du processus plutôt que dans le code.
Réglage des machines et montage des pièces
Le serrage définit la manière dont une pièce est maintenue pendant l'usinage et a un impact direct sur la précision dimensionnelle. Un serrage rigide et reproductible garantit que les forces de coupe sont absorbées par le dispositif de serrage plutôt que par la pièce elle-même. Chaque montage supplémentaire augmente l'accumulation cumulative des tolérances et le risque d'alignement, tout en allongeant le temps de main-d'œuvre. D'un point de vue technique, la réduction du nombre de montages améliore la précision de positionnement ; du point de vue de l'approvisionnement, elle raccourcit les délais et réduit les coûts. Les pièces complexes justifient souvent le recours à des dispositifs de fixation sophistiqués ou à l'usinage multiaxial afin de minimiser les changements de serrage.
Paramètres d'usinage : avances, vitesses de rotation et profondeur de coupe
Les avances, les vitesses et la profondeur de coupe déterminent la manière dont la matière est enlevée et dont la chaleur et les forces de coupe sont gérées. Des paramètres prudents améliorent l'état de surface et la durée de vie de l'outil, mais allongent la durée du cycle ; des paramètres agressifs réduisent le temps d'usinage, mais augmentent les vibrations, l'usure de l'outil et les variations dimensionnelles. Les réglages optimaux dépendent du matériau et varient en fonction de la géométrie de l’outil, de son revêtement et de la rigidité de la machine. Un mauvais choix de paramètres peut compromettre le respect des tolérances, même lorsque la programmation est correcte.
Répétabilité et maîtrise des procédés
Avant la production, un Contrôle du premier article (FAI) vérifie que la configuration et le programme permettent de produire des pièces conformes aux spécifications. La stabilité des processus repose ensuite sur la surveillance de l'usure des outils, les ajustements de décalage et les contrôles en cours de fabrication afin de garantir la cohérence. Dans le cadre de la production en série, c'est souvent la répétabilité — et non la précision absolue — qui constitue le facteur déterminant de la réussite. Des flux de travail contrôlés garantissent que les pièces produites aujourd'hui correspondent à celles qui seront produites plusieurs semaines plus tard.
Ce processus de production explique pourquoi la qualité d'usinage selon la méthode CNC est en fin de compte une respect des procédures, et pas seulement une compétence numérique.
Considérations relatives aux matériaux dans l'usinage du CNC
Le choix des matériaux dans l'usinage du CNC n'est pas un choix purement mécanique : il a une incidence directe sur comportement d'usinage, stabilité du processus, durée de vie de l'outil et qualité de la pièce finie. Deux pièces de géométrie identique peuvent nécessiter des stratégies d'usinage totalement différentes en fonction du matériau, ce qui explique pourquoi les risques liés au matériau sont souvent sous-estimés lors des premières étapes de conception et de sélection des fournisseurs.
Métaux contre plastiques : différences en matière d'usinabilité
Les métaux et les plastiques réagissent de manière fondamentalement différente aux forces de coupe. Les métaux subissent une déformation plastique et génèrent des forces de coupe et de la chaleur importantes, ce qui nécessite un serrage rigide et une évacuation contrôlée des copeaux. Les plastiques, en revanche, sont plus élastiques et sensibles à la chaleur ; une température de coupe excessive peut entraîner une fusion, la formation de bavures ou une instabilité dimensionnelle due à la relaxation des contraintes. D'un point de vue technique, la gestion des forces et de la chaleur est prioritaire pour les métaux, tandis que les plastiques exigent des outils tranchants, des températures de coupe plus basses et un soutien minutieux pour éviter toute déformation.
Matériaux couramment utilisés pour la configuration CNC et leurs défis
-
Alliages d'aluminium Elles offrent une excellente usinabilité, des vitesses de coupe élevées et une faible usure des outils, ce qui les rend idéales pour les pièces sur mesure complexes. Cependant, les alliages tendres peuvent présenter des traces de frottement ou des traces de grippage si l'évacuation des copeaux est insuffisante.
-
Aciers au carbone et alliés Ils confèrent une résistance et une stabilité dimensionnelle accrues, mais génèrent des forces de coupe plus élevées et accélèrent l'usure de l'outil, en particulier lorsque les tolérances sont plus serrées.
-
Aciers inoxydables posent des difficultés supplémentaires en raison du durcissement par usinage, ce qui nécessite des avances et des vitesses précises pour éviter d'endommager la surface et de provoquer la rupture de l'outil.
-
Alliages de titane allient une résistance élevée à une faible conductivité thermique, ce qui concentre la chaleur au niveau du tranchant et nécessite des paramètres prudents ainsi qu'un outillage haut de gamme.
-
Plastiques techniques Des matériaux tels que le POM, le nylon ou le PEEK permettent d'obtenir un usinage net lorsqu'ils sont correctement maintenus, mais ils sont sensibles à l'accumulation de chaleur et à la déformation due au serrage.
Chaleur, usure des outils et intégrité de la surface
La chaleur de coupe influe sur le taux d'usure des outils, l'état de surface et les contraintes résiduelles. Une mauvaise gestion de la chaleur peut entraîner l'apparition de microfissures, des déchirures superficielles ou des variations dimensionnelles après l'usinage. Les choix techniques — tels que le choix des revêtements, des fluides de refroidissement et des stratégies d'usinage — sont souvent dictés par les caractéristiques du matériau. Pour les équipes d'approvisionnement, la compréhension de ces facteurs explique pourquoi certains matériaux entraînent des coûts d'usinage plus élevés malgré des prix de matière première similaires.
Dans l'usinage CNC, Les propriétés des matériaux définissent la fenêtre de processus, ce qui rend indispensable une harmonisation précoce entre les matériaux et les procédés pour garantir une qualité prévisible et un contrôle des coûts.
Conception pour l'usinage CNC (DFM) : principales recommandations à l'intention des ingénieurs
La conception pour l'usinage CNC ne vise pas tant à simplifier les pièces qu'à aligner la géométrie sur les contraintes réelles d'usinage. De nombreux problèmes liés aux coûts et aux délais de fabrication, souvent attribués aux “ contraintes des fournisseurs ”, trouvent en réalité leur origine dans des décisions de conception prises en amont qui ne tiennent pas compte de l'interaction entre les outils, les machines et les gabarits. Une conception pour la fabrication (DFM) efficace permet de réduire les risques liés à la fabrication avant même qu'une pièce n'atteigne l'atelier.
Contraintes géométriques et accessibilité des outils
Chaque élément usiné selon la méthode CNC doit être accessible par un outil de coupe. Les cavités profondes, les fentes étroites et les angles internes aigus imposent souvent l’utilisation d’outils longs et de petit diamètre, qui sont sujets à la flexion et aux vibrations. Cela a un impact direct sur le contrôle des tolérances, l’état de surface et la durée du cycle. D'un point de vue technique, l'augmentation des rayons des angles internes ou la réduction du rapport profondeur/largeur des cavités peut améliorer considérablement la stabilité et réduire le temps d'usinage sans affecter le fonctionnement.
Épaisseur des parois, trous et éléments internes
Les parois minces peuvent répondre aux exigences de conception, mais se comportent mal sous l'effet des forces de coupe, ce qui entraîne des vibrations ou des déformations dimensionnelles. En règle générale, les parois plus minces nécessitent des coupes plus légères et des passes de finition supplémentaires, ce qui augmente les coûts. La conception des trous est également importante : les forets de taille standard permettent un usinage plus efficace que les diamètres sur mesure, et les trous borgnes à fond plat nécessitent souvent des opérations secondaires. L'alignement des profondeurs et des diamètres de perçage sur l'outillage standard améliore la cohérence et réduit la complexité de la mise en place.
Des choix de conception qui réduisent les coûts et les risques
De légères modifications de conception peuvent générer des avantages considérables au niveau de la fabrication. Éviter les tolérances trop strictes, regrouper les éléments sur des plans communs et choisir des matériaux compatibles avec la géométrie prévue sont autant de mesures qui permettent d'améliorer le rendement. Pour les équipes d'approvisionnement, les conceptions axées sur la fabricabilité (DFM) se traduisent par des prix plus prévisibles, des délais de livraison plus courts et des taux d'acceptation plus élevés de la part des fournisseurs.
Dans l'usinage CNC, L'intention de conception détermine la fabricabilité. Les choix techniques opérés au stade CAD déterminent en fin de compte si la fabrication d'une pièce est rentable ou si son usinage est intrinsèquement coûteux.
Tolérances, état de surface et contrôle qualité
Dans l'usinage CNC, la tolérance et l'état de surface ne sont pas des spécifications isolées : ce sont facteurs de coûts directs et de risques. La surspécification est l'une des causes les plus courantes de coûts d'usinage superflus, tandis que la sous-spécification peut entraîner des défaillances fonctionnelles ou des problèmes d'assemblage. Il est essentiel, tant pour les ingénieurs que pour les acheteurs, de bien comprendre cet équilibre.
Tolérances dimensionnelles dans l'usinage CNC
Les tolérances dimensionnelles définissent la variation admissible de la géométrie d’une pièce. L’usinage standard CNC permet généralement d’atteindre une tolérance de ±0,05 mm sans mesures particulières ; des tolérances plus serrées nécessitent des vitesses de coupe plus faibles, des passes de finition supplémentaires, un contrôle thermique et, parfois, un équipement spécialisé. Chaque resserrement progressif de la tolérance augmente la durée du cycle, l’effort d’inspection et le risque de rebut. D’un point de vue technique, les tolérances doivent refléter une nécessité fonctionnelle plutôt qu’une précision théorique. En matière d’approvisionnement, des tolérances réalistes améliorent le rendement des fournisseurs et la stabilité des prix.
Finition de surface et exigences fonctionnelles
La finition de surface n'a pas seulement une incidence sur l'aspect : elle influe également sur le frottement, les performances d'étanchéité, la résistance à la fatigue et le comportement face à la corrosion. Les surfaces usinées selon la norme CNC se situent généralement dans une plage de Ra comprise entre 1,6 et 3,2 µm, ce qui convient à la plupart des interfaces mécaniques. Les finitions plus fines nécessitent des opérations secondaires telles que le polissage ou le meulage, ce qui augmente les coûts et allonge les délais de fabrication. Ne spécifier la rugosité de surface que lorsque la fonction l’exige permet d’éviter des traitements inutiles.
Inspection et assurance qualité
Le contrôle qualité assure la cohérence entre l'intention de conception et la réalité de la fabrication. Les machines de mesure par coordonnées (CMMs), les systèmes optiques et les contrôles en cours de fabrication permettent de vérifier que les pièces respectent systématiquement les spécifications. L'inspection du premier article permet d'établir la capacité du processus, tandis que les contrôles continus garantissent la répétabilité d'un lot à l'autre. Dans les secteurs réglementés, la documentation des inspections revêt une importance aussi cruciale que l'usinage lui-même.
Dans l'usinage CNC, les tolérances, la finition et le contrôle doivent être pris en compte conjointement. Une spécification bien pensée permet de réduire les risques liés à la fabrication tout en préservant les performances fonctionnelles.
Applications de l'usinage CNC dans différents secteurs d'activité
L'usinage CNC est largement utilisé dans de nombreux secteurs où précision dimensionnelle, répétabilité et intégrité du matériau sont incontournables. Sa capacité à traduire les spécifications de conception numérique en pièces physiques conformes en fait un atout particulièrement précieux dans les secteurs soumis à des exigences strictes en matière de performances et de réglementation.
En aérospatiale, L'usinage CNC est utilisé pour les composants structurels, les boîtiers, les supports et les interfaces de précision pour lesquels des tolérances serrées et la traçabilité sont indispensables. Les pièces présentent souvent des géométries complexes, des matériaux à rapport résistance/poids élevé et une marge de variation très faible. L'usinage CNC répond à ces exigences grâce à des processus stables, une capacité d'usinage multiaxial et un contrôle qualité prévisible.
En fabrication de dispositifs médicaux, L'usinage CNC permet la fabrication d'implants, d'instruments chirurgicaux et de composants d'équipements nécessitant des matériaux biocompatibles, des finitions de surface précises et un contrôle qualité documenté. Les petites séries et les itérations fréquentes de conception font de l'usinage CNC une solution particulièrement adaptée tant au prototypage qu'aux environnements de production soumis à une réglementation.
Les industrie automobile s'appuie sur l'usinage CNC pour les composants de la chaîne cinématique, les montages, l'outillage et les pièces de précision produites en petites et moyennes séries. Si les composants fabriqués en grande série peuvent faire l'objet d'un moulage ou d'un formage, l'usinage CNC reste essentiel pour les pièces nécessitant des tolérances serrées, des modifications rapides de conception ou des prototypes de validation.
En équipements industriels et automatisation, L'usinage CNC permet de réaliser des pièces sur mesure, des composants de rechange et des assemblages de précision pour lesquels la fiabilité et l'interchangeabilité sont essentielles. Dans ce domaine, l'usinage CNC offre une grande flexibilité sans compromettre la précision.
Dans ces secteurs, l'usinage CNC n'est pas seulement apprécié pour sa rapidité, mais aussi pour sa capacité à offrir des résultats de fabrication maîtrisés et reproductibles dans des conditions techniques exigeantes.
Usinage CNC par rapport aux autres procédés de fabrication
L'usinage CNC est souvent comparé à d'autres procédés de fabrication, notamment fabrication additive et méthodes basées sur des formulaires tels que le moulage ou le moulage par injection. Le choix optimal dépend du volume, des tolérances, des exigences en matière de matériaux et du stade du cycle de vie de la pièce.
Par rapport à Impression 3D, l'usinage CNC offre une précision dimensionnelle, une intégrité de surface et des propriétés des matériaux supérieures. Si la fabrication additive excelle dans les itérations rapides et les géométries internes complexes, elle se caractérise généralement par des tolérances plus larges et un comportement anisotrope du matériau. L’usinage CNC reste l’option privilégiée lorsque les surfaces fonctionnelles, les ajustements serrés ou les performances de résistance à la charge sont essentiels.
Par rapport à moulage ou moulage par injection, l'usinage CNC s'adresse à une autre gamme de volumes de production. Les procédés de formage permettent d'obtenir un faible coût unitaire pour les volumes élevés, mais nécessitent un investissement initial important en outillage et des délais de fabrication longs. Pour les volumes faibles à moyens, la validation de conception ou les révisions fréquentes, l'usinage CNC offre des délais d'exécution plus courts et une plus grande flexibilité, sans les contraintes liées à l'outillage.
| Processus | Précision | Coût initial | Meilleur cas d'utilisation |
| Usinage CNC | Élevé | Faible | Pièces sur mesure, petits et moyens volumes |
| Impression 3D | Moyen | Très faible | Prototypage, caractéristiques internes complexes |
| Moulage | Moyen | Élevé | Production à grande échelle |
Du point de vue de l'ingénierie et de l'approvisionnement, l'usinage CNC occupe une terrain d'entente crucial—alliant précision et flexibilité sans nécessiter l'utilisation d'outillage spécifique.
Tendances émergentes dans l'usinage CNC et la fabrication intelligente
L'usinage CNC évolue, passant d'une automatisation isolée des machines vers systèmes de production interconnectés et axés sur les données. Ces tendances sont en train de transformer les méthodes de fabrication des pièces de précision, en particulier dans les environnements qui nécessitent une production à forte diversité de modèles et à volume faible à moyen.
L'une des évolutions majeures est manutention automatisée, notamment les systèmes robotisés de chargement et de déchargement. L'automatisation réduit les interventions manuelles, stabilise les temps de cycle et permet aux machines de fonctionner en continu. Pour les fabricants, cela améliore le taux d'utilisation ; pour les acheteurs, cela se traduit par des délais de livraison plus prévisibles et une réduction de la variabilité liée à la main-d'œuvre.
Un autre changement majeur est surveillance des processus en temps réel. Les machines CNC modernes intègrent de plus en plus souvent des capteurs qui surveillent la charge de la broche, les vibrations, la température et l'usure des outils. Ces données permettent de détecter rapidement les anomalies avant l'apparition de défauts, ce qui améliore le rendement et réduit les rebuts. Dans les secteurs soumis à une réglementation, la traçabilité numérique renforce également la documentation relative à la qualité et la conformité.
Progrès en matière de programmation intelligente et fabrication numérique réduisent encore davantage l'écart entre la conception et la production. Les logiciels de FAO assistés par l'IA permettent d'optimiser les parcours d'outils, de sélectionner les paramètres d'usinage et de simuler les résultats avant le début de l'usinage. Associé aux jumeaux numériques et à la connectivité en atelier, l'usinage CNC s'intègre ainsi dans l'écosystème de l'Industrie 4.0 plutôt que de constituer un processus isolé.
Ces tendances ne remplacent pas les principes fondamentaux de l'usinage — elles améliorer la stabilité, la transparence et l'évolutivité des processus, renforçant ainsi le rôle de l'usinage CNC dans les stratégies modernes de fabrication intelligente.
Résumé
L'usinage CNC n'est pas seulement une méthode de production, mais aussi un outil d'aide à la décision qui fait le lien entre l'intention de conception et des résultats de fabrication reproductibles. La géométrie, les tolérances, les matériaux et les choix de procédés sont étroitement liés, et de nombreux problèmes liés aux coûts ou à la qualité trouvent leur origine dès les premières étapes de la conception, plutôt que sur le plancher d'atelier.
L'application dès le départ d'une approche axée sur la fabricabilité et le contrôle des processus permet de réduire les risques et d'améliorer la cohérence. Lorsque les ingénieurs et les acheteurs maîtrisent dès le début la logique d'usinage CNC, ils obtiennent une qualité, des coûts et des délais de livraison plus prévisibles dans la production de pièces sur mesure.
FAQ
Quelles tolérances l'usinage CNC permet-il d'atteindre ?
L'usinage standard CNC permet généralement d'obtenir ±0,05 mm sans contrôles particuliers, ce qui est suffisant pour la plupart des pièces mécaniques. Des tolérances plus strictes, telles que ±0,01 mm ou moins—sont réalisables mais nécessitent des précautions supplémentaires, notamment le contrôle des paramètres d'usinage, un serrage stable, la gestion de la température et des contrôles plus approfondis. Du point de vue des coûts, des tolérances plus strictes entraînent une augmentation de la durée du cycle, de l'usure des outils et du risque de rebut ; elles ne doivent donc être spécifiées que lorsque cela est fonctionnellement nécessaire.
L'usinage CNC est-il adapté à la production en petites séries ?
Oui. L'usinage CNC est particulièrement bien adapté à production à faible ou moyen volume, notamment pour les prototypes, les séries pilotes et la fabrication de transition. Comme cette méthode ne nécessite pas d’outillage spécifique tel que des moules ou des matrices, les coûts de mise en route restent relativement faibles. L’usinage CNC est donc la solution idéale lorsque les conceptions sont encore en cours d’évolution ou lorsque la flexibilité et les délais de livraison courts priment sur le coût unitaire minimal.
En quoi les matériaux influent-ils sur le coût d'usinage ?
Le choix des matériaux a une incidence considérable sur le coût d'usinage, au-delà du prix de la matière première. Des facteurs tels que forces de coupe, production de chaleur, usure des outils et temps de cycle varient considérablement d'un matériau à l'autre. Par exemple, l'aluminium s'usine rapidement avec une usure réduite de l'outil, tandis que l'acier inoxydable et le titane nécessitent des vitesses de coupe plus faibles et des changements d'outils plus fréquents. Les plastiques techniques peuvent nécessiter des dispositifs de fixation spéciaux pour éviter toute déformation. Ces différences expliquent pourquoi des pièces de taille et de géométrie similaires peuvent présenter des coûts d'usinage très différents.
Dans quels cas faut-il privilégier la technologie CNC plutôt que l'impression 3D ?
L'usinage CNC est à privilégier lorsque les pièces nécessitent tolérances serrées, bonne intégrité de surface, propriétés isotropes du matériau ou surfaces d'accouplement fonctionnelles. Si l'impression 3D excelle dans le prototypage rapide et les géométries internes complexes, elle présente souvent des lacunes en matière de précision dimensionnelle et de cohérence mécanique. L'usinage CNC constitue généralement le meilleur choix pour les composants fonctionnels, les pièces soumises à des contraintes et les conceptions destinées à la production.
En quoi l'usinage 5-axis permet-il de réduire les temps de réglage ?
L'usinage à cinq axes permet à l'outil de coupe ou à la pièce à usiner de tourner pendant l'usinage, ce qui permet accès simultané à plusieurs faces. Cela permet souvent de réduire le nombre de réglages nécessaires à la fabrication d'une pièce. Moins il y a de réglages, moins il y a d'erreurs d'alignement cumulées, meilleure est la précision de positionnement entre les éléments, et plus courts sont les délais de fabrication globaux. Bien que les coûts de programmation et d'équipement soient plus élevés, l'usinage 5-axis permet de réduire le risque global lié à la fabrication de géométries complexes.


