
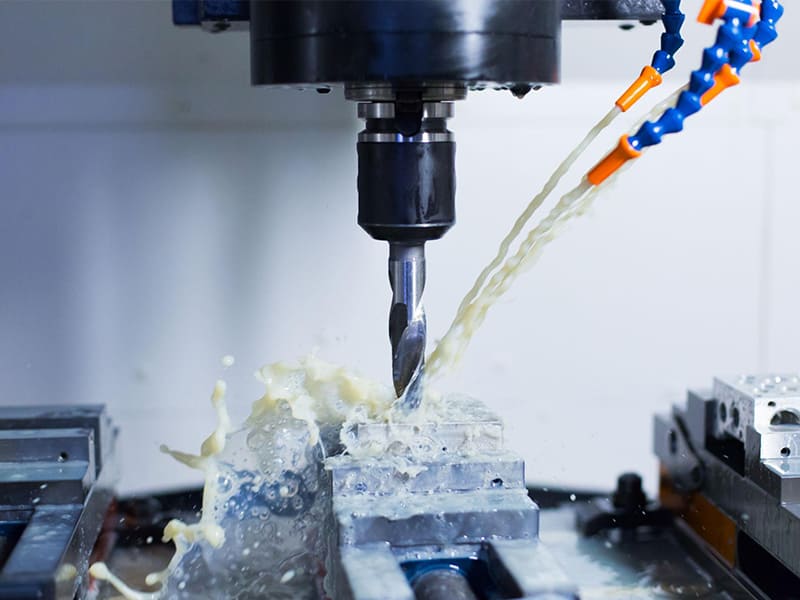
Das CNC-Fräsen ist ein zentraler Fertigungsprozess, der digitale Konstruktionen in präzise, wiederholbare Teile verwandelt. Es wird häufig für Prototyping, Designvalidierung und Produktion in niedrigen bis mittleren Stückzahlen eingesetzt, da es Flexibilität, Genauigkeit und schnelle Durchlaufzeiten bietet.
Im Vergleich zum manuellen Fräsen und anderen Bearbeitungsprozessen zeichnet sich das CNC-Fräsen besonders bei der Herstellung komplexer Geometrien mit engen Toleranzen und gleichbleibender Qualität aus. Die Fähigkeit, nahtlos vom Prototyp zur Serienproduktion überzugehen, macht es zu einem Eckpfeiler der modernen Präzisionsfertigung.
Was ist CNC-Fräsen und wie funktioniert es tatsächlich?
Definition des CNC-Fräsens
CNC-Fräsen ist ein subtraktiven Fertigung Prozess, bei dem Material von einem massiven Werkstück mit einem rotierenden Schneidwerkzeug entfernt wird, das von einem computergestützten numerischen Steuerungssystem (CNC) gesteuert wird. Die Maschine folgt programmierten Werkzeugwegen, die aus CAD/CAM-Daten abgeleitet werden, und bewegt das Werkzeug präzise entlang mehrerer Achsen (X, Y, Z und manchmal mehr), um die erforderliche Geometrie zu erzeugen. Aus technischer Sicht ist das CNC-Fräsen durch drei Kernelemente definiert: digitale Steuerung, rotierende Schneidwerkzeuge und hochreproduzierbare Bewegung – die zusammen enge Toleranzen und komplexe Geometrien ermöglichen, die manuell schwierig oder unmöglich zu erreichen sind.
CNC-Fräsen vs. manuelles Fräsen
Der Hauptunterschied zwischen CNC-Fräsen und manuellem Fräsen liegt in der Steuerung und Konsistenz. Beim manuellen Fräsen hängt die Genauigkeit stark vom Können des Bedieners ab, und die Wiederholbarkeit nimmt über Chargen hinweg ab. Das CNC-Fräsen ersetzt manuelle Handräder durch servogetriebene Achsen, was eine Positioniergenauigkeit im Mikrometerbereich und identische Ergebnisse vom ersten bis zum tausendsten Teil ermöglicht. Die Automatisierung ermöglicht außerdem unbeaufsichtigte Bearbeitung, vorhersehbare Zykluszeiten und stabile Qualität – entscheidend für die Herstellung von Präzisionsteilen.
CNC-Fräsen vs. CNC-Drehen
CNC-Fräsen und CNC-Drehen erfüllen unterschiedliche, aber sich ergänzende Rollen innerhalb des CNC-Bearbeitungsprozesses. Beim Fräsen bleibt das Werkstück stationär , während sich das Werkzeug dreht und bewegt, was es ideal für prismatische Teile mit Flächen, Taschen und komplexen 3D-Merkmalen macht. Beim Drehen rotiert das Werkstück selbst, was für Wellen, Stifte und rotationssymmetrische Bauteile effizienter ist.
Fräsen vs. Drehen – Technischer Vergleich
| Aspekt | CNC-Fräsen | CNC-Drehen |
| Primärbewegung | Rotierendes Werkzeug | Rotierendes Werkstück |
| Typische Geometrien | Gehäuse, Gehäuseteile, Platten | Wellen, Buchsen, Stifte |
| Merkmalsfähigkeit | Taschen, Nuten, Konturen | Durchmesser, Kegel, Nuten |
| Gestaltungsflexibilität | Sehr hoch | Moderat (achsensymmetrisch) |
Das Verständnis dieser Unterschiede hilft Ingenieuren und Käufern, den effizientesten Prozess – oder die richtige Kombination – für die Herstellung von Präzisionsteilen auszuwählen.
CNC-Fräsprozess: Vom Design zum fertigen Teil
CAD-Design & DFM-Überlegungen
Der CNC-Fräsprozess beginnt in der CAD-Designphase, in der technische Entscheidungen die Herstellbarkeit, Kosten und Durchlaufzeit direkt beeinflussen. Aus DFM-Sicht (Design for Manufacturing) sollten Merkmale unter Berücksichtigung der Fräsrealitäten konstruiert werden. Zu den wichtigsten Überlegungen gehören Mindestwandstärke (um Vibrationen und Verformungen zu vermeiden), innere Eckenradien (Schaftfräser können keine scharfen inneren Ecken erzeugen) und Werkzeugzugänglichkeit (tiefe Taschen oder schmale Nuten können lange Werkzeuge erfordern, die die Steifigkeit verringern). Gut vorbereitete CAD-Modelle reduzieren die CAM-Komplexität und minimieren nachgelagerte Bearbeitungsrisiken.
CAM-Programmierung & Werkzeugwegplanung
Sobald das Design finalisiert ist, wird das CAD-Modell in CAM-Software, importiert, wo Werkzeugwege generiert werden. Diese Phase definiert, wie wie das Teil bearbeitet wird. Ingenieure unterteilen Operationen typischerweise in Schruppen (hohe Materialabtragsrate, stabiles Schneiden) und Schlichten (niedriger Materialabtrag, hohe Oberflächenqualität). Werkzeugwege können 2D (Profile, Taschen), 3D (freie Formflächen) oder 3+2-achsige indexierte Bearbeitung, bei der das Werkstück zwischen den Arbeitsgängen neu positioniert wird. Eine ordnungsgemäße CAM-Planung gleicht Schnitteffizienz, Werkzeugstandzeit, Oberflächengüte und Maßgenauigkeit aus.
Maschineneinrichtung & Vorrichtung
Bevor mit dem Schneiden begonnen wird, muss das Werkstück präzise auf der Maschine montiert werden. Auswahl des Bezugssystems ist entscheidend: Alle Maße und Toleranzen werden während der Bearbeitung und Prüfung von diesen Bezugspunkten referenziert. Die Stabilität der Vorrichtung wirkt sich direkt auf die Präzision aus – unzureichende Spannsteifigkeit kann zu Rattern, Maßabweichungen oder Werkzeugbruch führen. In der Serienproduktion gewährleistet eine wiederholbare Vorrichtung auch Konsistenz über mehrere Teile und Aufspannungen, insbesondere bei mehrseitigen CNC-Fräsoperationen.
Bearbeitungsausführung & Prozesskontrolle
Während der Bearbeitung führt das CNC-System programmierte Werkzeugwege aus und überwacht dabei Spindeldrehzahl, Vorschubgeschwindigkeit und Achsbewegung. Die Prozesskontrolle kann Werkzeuglängenkompensation, Verschleißkorrekturen und Messzyklen umfassen, um kritische Maße während des Prozesses zu verifizieren.
Dieser Regelkreis-Ansatz ermöglicht es dem CNC-Fräsen, konsistent Präzisionsteile zu produzieren, die der ursprünglichen CAD-Absicht entsprechen, selbst wenn Konstruktionen vom Prototyp zur Serienproduktion übergehen.
Typischer CNC-Fräsarbeitsablauf CAD-Konstruktion → CAM-Programmierung → Maschineneinrichtung & Vorrichtung → Bearbeitung → Prüfung
Das Verständnis dieses End-to-End-Arbeitsablaufs hilft Ingenieuren und Einkaufsteams, Durchlaufzeiten, Kostentreiber und Qualitätsrisiken in der Präzisionsteilfertigung zu bewerten.
CNC-Fräsmaschinen und Achskonfigurationen
Kernkomponenten der Maschine
Unabhängig von der Achsenanzahl teilen alle CNC-Fräsmaschinen mehrere kritische Komponenten, die Genauigkeit und Zuverlässigkeit bestimmen. Die Spindel liefert Rotationskraft und Steifigkeit für das Schneiden und beeinflusst direkt Oberflächengüte und Werkzeugstandzeit. Der Werkzeughalter verbindet das Schneidwerkzeug mit der Spindel und muss unter Last Konzentrizität aufrechterhalten, um Rundlaufabweichungen zu vermeiden. Die Steuerungssystem interpretiert CNC-Programme und koordiniert Achsbewegung mit Spindeldrehzahl und Vorschubgeschwindigkeit und bildet das “Gehirn” der Maschine. In der Zwischenzeit verwaltet das Kühlsystem Wärme, Spanabfuhr und Werkzeugverschleiß – besonders wichtig bei der Bearbeitung von Aluminium, Stahl oder wärmeempfindlichen Legierungen.
3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Fräsen
Die Achskonfiguration definiert die Fertigungskapazität einer Maschine. 3-Achsen-CNC-Fräsen (X, Y, Z) ist der Branchenstandard und eignet sich für die meisten prismatischen Teile mit Merkmalen, die von einer oder zwei Seiten zugänglich sind. Das Hinzufügen einer Achse (rotatorisch) ermöglicht indexierte Bearbeitung um eine einzelne Rotation und verbessert die Effizienz für Teile mit Merkmalen auf mehreren Flächen. 5-axis-CNC-Fräsen führt zwei Rotationsachsen ein, sodass das Werkzeug das Teil aus fast jeder Richtung anfahren kann – ideal für komplexe Geometrien, tiefe Kavitäten und reduzierte Aufspannungen.
Achsfähigkeitsvergleich
| Achstyp | Bewegungsfähigkeit | Typische Anwendungen |
| 3-Achsen | Linear X/Y/Z | Platten, Gehäuse, Halterungen |
| 4-Achsen | 3-Achsen + Rotation | Mehrseitige Teile, Indexierung |
| 5-achsig | 3-Achsen + Doppelrotation | Komplexe Oberflächen, Luftfahrt |
Vertikale vs. horizontale Fräsmaschinen
Vertikalfräsmaschinen sind am häufigsten in der Präzisionsteilfertigung aufgrund ihrer Flexibilität und einfachen Einrichtung. Sie eignen sich gut für Prototypen und kleine bis mittlere Serienproduktion. Horizontalfräsmaschinen, mit seitlich montierten Spindeln, bieten überlegene Spanabfuhr, längere Werkzeugstandzeit, und höhere Materialabtragsraten für Produktionsumgebungen. Obwohl sie für Prototypen weniger üblich sind, zeichnen sie sich im CNC-Fräsen mit hohem Volumen aus, wo Effizienz und Stabilität Priorität haben.
Die Auswahl der richtigen Maschinenkonfiguration hilft Ingenieuren, Komplexität, Kosten und Produktionseffizienz in CNC-Fräsprojekten auszubalancieren.
Häufige CNC-Fräsoperationen erklärt
Planfräsen & Taschenfräsen
Planfräsen beinhaltet das Schneidwerkzeug, das dem Werkstück zugewandt ist, mit dem Hauptziel, Material von ebenen Flächen zu entfernen. Es wird am häufigsten verwendet, um flache, glatte Oberflächen auf Teilen wie Platten, Paneelen oder Halterungen zu erzeugen. Die Schneidkanten am Werkzeug greifen in die Oberfläche ein, und das Material wird schrittweise entfernt. Wichtige Überlegungen bei Planfräsen umfassen Werkzeugmaterial, Spindeldrehzahl und Vorschubgeschwindigkeit, die sich direkt auf die Oberflächengüte und die Schnittleistung auswirken.
Taschenfräsen ist eine Art von Fräsoperation, bei der das Werkzeug Material aus dem Inneren eines Bauteils entfernt, um Hohlräume oder Taschen zu erzeugen. Diese Operation wird typischerweise verwendet, wenn Bauteile mit komplexen inneren Formen wie Gehäusen oder Behältern hergestellt werden. Tiefe, Größe und Komplexität der Tasche bestimmen die Werkzeugwegstrategie. Besondere Aufmerksamkeit muss der Werkzeugeingriffskraft gewidmet werden, da tiefere Taschen zu übermäßigem Werkzeugverschleiß oder sogar zum Versagen führen können.
Nut-, Profil- und Konturfräsen
Nutfräsen konzentriert sich auf das Schneiden schmaler Kanäle oder Nuten innerhalb eines Bauteils. Es ist in Branchen üblich, in denen Präzisionsnuten für die Montage oder Funktionalität benötigt werden, wie z. B. bei der Erstellung von Nuten für Führungen, Befestigungselemente oder elektrische Verkabelungen.
Profilfräsen ist ein Prozess, bei dem das Werkzeug entlang der Kontur einer Form schneidet, oft entlang der Kanten oder entlang einer bestimmten Konturlinie. Dies wird typischerweise verwendet, um Formen wie Logos, Designs oder andere kundenspezifische Muster auf Bauteilen zu erzeugen. Sowohl Nut- und als auch Profilfräsoperationen erfordern eine präzise Steuerung des Werkzeugwegs, um enge Toleranzen zu erreichen.
Konturfräsen, ähnelt dem Profilfräsen, beinhaltet das Schneiden um die Kontur des Bauteils, kann aber auch gekrümmte oder abgewinkelte Oberflächen umfassen. Es ist unerlässlich für die Erstellung komplexer 2D- und 3D-Formen, insbesondere in Präzisionstechnikbereichen wie Automobil- und Luftfahrtindustrie.
3D-Oberflächen- und Komplexgeometriefräsen
3D-Oberflächenfräsen wird eingesetzt, wenn komplexe Freiformflächen bearbeitet werden müssen, die mit herkömmlichen 2D-Fräsoperationen nicht erreicht werden können. Beispiele hierfür sind Turbinenschaufeln, Formen oder komplexe Automobilteile. Diese Operation erfordert 5-achsig Fräsmaschinen, die eine Werkzeugrotation entlang mehrerer Achsen ermöglichen, um das Bauteil aus verschiedenen Winkeln zu bearbeiten. Die Werkzeugweggenerierung ist hochkomplex und muss für effizienten Materialabtrag und minimalen Werkzeugverschleiß optimiert werden.
Die Bearbeitung dieser komplexen Geometrien erfordert eine sorgfältige Berücksichtigung der Werkzeugauswahl, der Vorschubgeschwindigkeiten und der Maschinenkalibrierung, um Präzision zu gewährleisten und empfindliche Merkmale nicht zu beschädigen.
Hocheffizientes und adaptives Fräsen
Hocheffizientes Fräsen (HEM) ist eine Strategie, die darauf ausgelegt ist, die Materialabtragsrate (MRR) zu maximieren und gleichzeitig die gewünschte Bauteilgeometrie beizubehalten. HEM-Techniken beinhalten die Verwendung größerer Zustellungen und höherer Schnittgeschwindigkeiten mit leichteren Schnitten, um den Werkzeugeingriff auf einem optimalen Niveau zu halten. Dieser Prozess reduziert die Schnittkräfte und verbessert so die Werkzeugstandzeit und Produktivität. Es ist besonders effektiv bei der Bearbeitung härterer Materialien wie Titan oder Edelstahl.
Adaptives Fräsen beinhaltet die dynamische Anpassung der Bearbeitungsparameter basierend auf Echtzeit-Feedback vom Bauteil oder Werkzeug. Dieser Ansatz hilft bei der Bewältigung von Schwankungen in der Materialhärte oder Bauteilgeometrie. Adaptives Fräsen wird häufig in Situationen eingesetzt, in denen ein hohes Maß an Unsicherheit in der Materialkonsistenz besteht oder wenn Bauteile in großen Stückzahlen hergestellt werden.
CNC Vergleich der Fräsoperationen
| Operationstyp | Typische Anwendungen | Designüberlegungen |
| Stirnfräsen | Ebene Flächen, Plattenbearbeitung | Werkzeugwahl, Oberflächengüte |
| Taschenfräsen | Hohlräume, innere Merkmale | Werkzeugwegkomplexität, Eingriff |
| Nutfräsen | Präzisionsnuten, Nuten | Toleranz, Fräserbahnplanung |
| Profilfräsen | Formkonturen, kundenspezifische Muster | Präzision, Fräserradius |
| 3D-Oberflächenfräsen | Komplexe Geometrien, Formenbau | Werkzeugweggenerierung, Maschineneinrichtung |
| Hocheffizientes Fräsen | Hochvolumenbearbeitung | Geschwindigkeit, Werkzeugverschleiß, Materialabtragsrate |
Durch das Verständnis und die Auswahl der richtigen Fräsoperation können Hersteller CNC-Bearbeitungsprozesse sowohl für Effizienz als auch für Präzision optimieren.
Schnittparameter und Bearbeitungsleistung
Beim CNC-Fräsen hängt das Erreichen optimaler Effizienz, Präzision und Bauteilqualität von der Steuerung verschiedener Schnittparameter. ab. Diese Parameter beeinflussen nicht nur die Bearbeitungszeit und -kosten, sondern haben auch einen direkten Einfluss auf die Oberflächengüte, Werkzeugstandzeit, und Schnittleistung. Das Verständnis, wie diese Parameter an spezifische Materialien und Bauteilkonstruktionen angepasst werden, ist entscheidend für Ingenieure, Maschinisten und Hersteller, die qualitativ hochwertige Ergebnisse zu wettbewerbsfähigen Kosten anstreben.
Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Schnitttiefe
Diese drei primären Schnittparameter — Schnittgeschwindigkeit, Vorschubgeschwindigkeit, und Schnitttiefe — beeinflussen beide erheblich Zerspanungseffizienz und Oberflächenqualität.
-
Schnittgeschwindigkeit (V_c): Die Geschwindigkeit, mit der das Werkzeug das Material schneidet. Eine Erhöhung der Schnittgeschwindigkeit verbessert im Allgemeinen die Materialabtragsrate (MRR), führt jedoch auch zu höherer Wärmeentwicklung. Die optimale Schnittgeschwindigkeit gewährleistet eine maximale Standzeit des Werkzeugs bei ausgewogenem Materialabtrag.
-
Vorschubgeschwindigkeit (F): Die Geschwindigkeit, mit der sich das Werkzeug durch das Material bewegt. Höhere Vorschubgeschwindigkeiten erhöhen die Materialabtragsrate, können jedoch bei unzureichender Kontrolle zu geringerer Oberflächenqualität und schnellerem Werkzeugverschleiß führen.
-
Schnitttiefe (d): Die Materialtiefe, die in einem Durchgang geschnitten wird. Eine größere Schnitttiefe verbessert die Effizienz, indem das pro Durchgang entfernte Materialvolumen erhöht wird, kann jedoch den Werkzeugverschleiß und die Wärmeentwicklung steigern, insbesondere bei härteren Materialien.
| Parameter | Auswirkung auf die Effizienz | Auswirkung auf die Oberflächengüte | Auswirkung auf die Werkzeugstandzeit |
| Schnittgeschwindigkeit | Erhöhte MRR bei höherer Geschwindigkeit | Kann bei zu hoher Geschwindigkeit zu raueren Oberflächen führen | Zu hohe Geschwindigkeit kann die Werkzeugstandzeit durch übermäßige Hitze verkürzen |
| Vorschubgeschwindigkeit | Höhere Vorschubgeschwindigkeit erhöht die MRR | Kann die Oberflächenqualität beeinträchtigen, wenn zu hoch | Höhere Vorschubgeschwindigkeiten können den Werkzeugverschleiß erhöhen |
| Schnitttiefe | Tiefere Schnitte erhöhen die MRR | Kann bei großer Tiefe rauere Oberflächen erzeugen | Tiefere Schnitte können zu höherem Werkzeugverschleiß und Wärmestau führen |
Durch sorgfältiges Ausbalancieren dieser Parameter können Hersteller eine hohe Materialabtragsrate (MRR) erreichen und gleichzeitig sicherstellen, dass die Oberflächengüten innerhalb der geforderten Toleranzen bleiben.
Werkzeugmaterialien und Beschichtungen
Die Material und Beschichtung des Schneidwerkzeugs spielen eine entscheidende Rolle für die Zerspanungsleistung, insbesondere in Bezug auf Werkzeugstandzeit, Hitzebeständigkeit, und Schnittleistung.
-
Hartmetallwerkzeuge: Hartmetall ist eines der gebräuchlichsten Werkzeugmaterialien beim CNC-Fräsen. Es ist bekannt für seine hohe Härte und Hitzebeständigkeit, was es ideal für die Bearbeitung härterer Materialien wie Stahl und Titan macht. Hartmetallwerkzeuge halten im Allgemeinen länger, können jedoch spröde sein und bei übermäßiger Belastung zum Ausbrechen neigen.
-
Beschichtungen: Werkzeuge, die mit Materialien wie TiAlN (Titan-Aluminium-Nitrid) und DLC (Diamantartiger Kohlenstoff) beschichtet sind, werden zur Leistungssteigerung eingesetzt. Diese Beschichtungen bieten Hitzebeständigkeit, reduzieren Reibung und verbessern die Verschleißfestigkeit, was allesamt die Werkzeugstandzeit verlängert und die Oberflächenqualität verbessert. TiAlN ist besonders effektiv für Hochgeschwindigkeits-Zerspanungsvorgänge, während DLC-Beschichtungen häufig zur Reibungsreduzierung bei Anwendungen eingesetzt werden, die extrem glatte Oberflächen erfordern.
| Werkzeugmaterial/Beschichtung | Hauptvorteile | Am besten geeignet für | Einschränkungen |
| Hartmetall | Hohe Härte, Verschleißfestigkeit | Härtere Metalle, Hochgeschwindigkeitsbearbeitung | Spröde, neigt zum Ausbrechen |
| TiAlN-Beschichtung | Ausgezeichnete Hitzebeständigkeit, längere Werkzeugstandzeit | Hochgeschwindigkeitsbearbeitung harter Materialien | Kann teurer sein |
| DLC-Beschichtung | Geringe Reibung, verbesserte Oberflächengüte | Präzisionsteile, Bearbeitung weicher Materialien | Für einige Anwendungen kostspielig |
Werkzeugstandzeit, Spanlast & Oberflächengüte
Werkzeugstandzeit und Oberflächengüte sind in der CNC-Fräsbearbeitung eng miteinander verbundene Faktoren, und beide werden direkt beeinflusst durch Spanbelastung und Schnittparameter.
-
Werkzeugstandzeit: Eine Überlastung des Werkzeugs oder eine zu hohe Vorschubgeschwindigkeit, Schnittgeschwindigkeit oder Schnitttiefe kann zu vorzeitigem Verschleiß oder Versagen des Werkzeugs führen. Die richtige Spanbelastung, also die Materialmenge, die das Werkzeug bei jedem Durchgang entfernt, ist entscheidend für die Aufrechterhaltung der Werkzeugstandzeit. Höhere Spanlasten reduzieren den Verschleiß, können jedoch die Wärmeentwicklung erhöhen, was die Lebensdauer des Werkzeugs beeinflusst.
-
Chip-Belastung: Dieser Parameter stellt die Dicke des Spans dar, der von jedem Zahn des Werkzeugs entfernt wird. Es ist wichtig, die Spanlast an das Schneidmaterial anzupassen, um übermäßige Kräfte auf das Werkzeug zu vermeiden, die zu Bruch oder Verformung führen könnten.
-
Oberflächenbeschaffenheit: Hohe Schnittgeschwindigkeiten und geringe Vorschubgeschwindigkeiten neigen dazu, bessere Oberflächengüten zu erzielen, indem sie glattere Schnitte erzeugen. Ist die Vorschubgeschwindigkeit zu hoch, hinterlässt das Schneidwerkzeug größere Rillen und Markierungen, was zu einer raueren Oberfläche führt. Andererseits sorgen eine geeignete Werkzeuggeometrie und Spanlast für ein feineres Finish mit weniger Nachbearbeitungsaufwand.
| Parameter | Auswirkung auf die Werkzeugstandzeit | Auswirkung auf die Oberflächengüte | Auswirkung auf die Spanlast |
| Vorschubgeschwindigkeit | Höhere Geschwindigkeiten reduzieren die Werkzeugstandzeit, wenn sie übermäßig sind | Höhere Vorschubgeschwindigkeiten verringern die Oberflächenqualität | Große Spanlast kann die Effizienz verbessern, aber die Oberflächengüte verschlechtern |
| Schnittgeschwindigkeit | Optimale Geschwindigkeit verlängert die Werkzeugstandzeit | Höhere Geschwindigkeit kann die Oberflächengüte verbessern, wenn sie kontrolliert wird | Höhere Geschwindigkeit kann die Schnittkräfte erhöhen und die Spanlast beeinflussen |
| Chip-Belastung | Höhere Spanlasten erhöhen den Werkzeugverschleiß | Große Späne können zu einem raueren Finish führen | Korrekte Spanlast verbessert die Bearbeitungseffizienz und Werkzeugstandzeit |
Thermische Effekte & Vibrationskontrolle
Thermische Effekte und Vibrationen gehören zu den kritischsten Faktoren, die die Schnittleistung und Werkzeugstandzeit.
-
beeinflussenThermische Effekte Werkzeugstandzeit und die : Übermäßige Wärme, die während des Schneidens entsteht, kann sowohl das. Die Werkstück als auch die Schnitttemperatur erheblich beeinflussen. Die Schnitttemperatur muss durch Anpassung von Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten sowie durch den Einsatz geeigneter Kühlmittel gesteuert werden, um sicherzustellen, dass das Material nicht weich wird oder sich verformt, was die Maßgenauigkeit des fertigen Teils beeinträchtigen kann.
-
Vibrationskontrolle: Vibrationen während der Bearbeitung, allgemein als Rattern, bezeichnet, können sowohl die Werkzeugstandzeit als auch die Oberflächenqualität verringern. Rattern tritt auf, wenn die Schnittkräfte das Werkzeug zum Schwingen bringen, was zu ungleichmäßigen Schnitten führt und das Werkstück potenziell beschädigen kann. Es kann durch Anpassung der Schnittparameter, Verwendung stabiler Werkzeugaufbauten und Sicherstellung einer ordnungsgemäßen Spannung gemindert werden.
| Parameter | Auswirkung auf die Werkzeugstandzeit | Auswirkung auf die Oberflächengüte | Auswirkung auf Vibrationen |
| Schnittgeschwindigkeit | Übermäßige Geschwindigkeit führt zu hoher Wärme und Werkzeugverschleiß | Ungeeignete Geschwindigkeit erzeugt ungleichmäßige Schnitte | Hohe Geschwindigkeit kann zu erhöhtem Rattern führen |
| Vorschubgeschwindigkeit | Kann übermäßige Wärme erzeugen, wenn sie zu hoch ist | Höherer Vorschub kann zu schlechter Oberflächengüte führen | Höherer Vorschub kann Vibrationen verstärken |
| Werkzeuggeometrie | Richtige Werkzeuggeometrie reduziert Wärmestau | Feine Geometrie führt zu glatten Schnitten | Falsche Geometrie kann das Vibrationsrisiko erhöhen |
Bei der CNC-Fräsbearbeitung erfordert das Erzielen der besten Bearbeitungsergebnisse ein empfindliches Gleichgewicht dieser Schnittparameter. Durch das Verständnis und die Kontrolle von Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Werkzeugmaterialien, und Wärmemanagement, können Hersteller hocheffiziente Bearbeitung und überlegene Oberflächengüten sicherstellen und gleichzeitig Werkzeugstandzeit. optimieren. Diese Optimierungen sind der Schlüssel zur Kostensenkung und zur Gewährleistung der Langlebigkeit und Qualität der hergestellten Teile.
Materialien, die für die CNC-Fräsbearbeitung geeignet sind
Eine der Hauptstärken der CNC-Fräsbearbeitung ist ihre Breite Materialkompatibilität. Von leicht zerspanbarem Aluminium bis hin zu Hochleistungspolymeren und schwierigen exotischen Legierungen kann CNC-Fräsen eine breite Palette technischer Materialien verarbeiten – vorausgesetzt, Werkzeuge, Parameter und Prozessstrategie sind korrekt gewählt.
Gängige Metalle
Metalle sind die am häufigsten CNC-gefrästen Materialien in der Präzisionsteilefertigung, insbesondere für strukturelle und funktionale Komponenten.
-
Aluminium (z. B. 6061, 7075): Hervorragende Zerspanbarkeit, geringe Schnittkräfte und hohe Materialabtragsraten machen Aluminium ideal für Prototypen und Serienteile. Es wird häufig in der Luft- und Raumfahrt, Elektronikgehäusen und mechanischen Baugruppen eingesetzt.
-
Kohlenstoffstahl: Bietet hohe Festigkeit bei relativ geringen Materialkosten. Die Zerspanbarkeit variiert je nach Güte und Wärmebehandlung; Schnittkräfte und Werkzeugverschleiß sind höher als bei Aluminium.
-
Rostfreier Stahl (z. B. 304, 316): Bietet Korrosionsbeständigkeit, bringt jedoch Herausforderungen wie Kaltverfestigung und Wärmestau mit sich, was konservative Vorschübe und starre Aufspannungen erfordert.
-
Messing: Eines der am einfachsten zu zerspanenden Metalle, das saubere Späne und hervorragende Oberflächengüten erzeugt – häufig verwendet für Fittings, Verbindungselemente und Präzisionskomponenten.
Kunststoffe und technische Polymere
CNC-Fräsen wird auch häufig für Kunststoffe und Polymere, eingesetzt, insbesondere wenn enge Toleranzen oder Kleinserienfertigung erforderlich sind.
-
Abs: Leicht zu zerspanen und kosteneffizient, geeignet für Gehäuse und funktionale Prototypen.
-
POM (Acetal/Delrin): Hervorragende Dimensionsstabilität und geringe Reibung, ideal für Zahnräder und mechanische Präzisionsteile.
-
SPÄHEN: Ein Hochleistungspolymer mit ausgezeichneter chemischer und thermischer Beständigkeit, häufig in medizinischen, Luft- und Raumfahrt- sowie Halbleiteranwendungen eingesetzt. Die Bearbeitung erfordert scharfe Werkzeuge und kontrollierte Wärmezufuhr.
Schwer zerspanbare & exotische Materialien
Einige Anwendungen erfordern Materialien mit extremen Eigenschaften, die jedoch eine erhöhte Bearbeitungskomplexität mit sich bringen.
-
Titan-Legierungen: Hohes Festigkeits-Gewichts-Verhältnis und Korrosionsbeständigkeit, aber geringe Wärmeleitfähigkeit führt zu Wärmekonzentration und schnellem Werkzeugverschleiß.
-
Nickelbasislegierungen (z. B. Inconel): Für Hochtemperaturumgebungen ausgelegt, extrem anspruchsvoll für Werkzeuge und Maschinen.
-
Gehärtete Stähle: Erfordern starre Maschinen, beschichtete Hartmetallwerkzeuge und reduzierte Schnittparameter.
Übersicht zur Materialauswahl beim CNC-Fräsen
| Material | Bearbeitungsschwierigkeiten | Typische Herausforderungen | Empfohlene Werkzeuge |
| Aluminium | Niedrig | Spanabfuhr | Hartmetall, polierte Spannuten |
| Kohlenstoffstahl | Mittel | Schnittkraft, Verschleiß | Beschichtetes Hartmetall |
| Rostfreier Stahl | Mittel–Hoch | Kaltverfestigung, Wärme | TiAlN-beschichtetes Hartmetall |
| Messing | Sehr niedrig | Minimal | Hartmetall oder HSS |
| ABS / POM | Niedrig | Schmelzen, Grate | Scharfes Hartmetall |
| SPÄHEN | Mittel | Hitzeempfindlichkeit | Scharfes Hartmetall, geringe Wärme |
| Titan | Hoch | Wärme, Werkzeugverschleiß | Premium-beschichtetes Hartmetall |
Das Verständnis des Materialverhaltens hilft Ingenieuren und Einkäufern, Kosten, Lieferzeit und Risiko bei CNC-Fräsprojekten vorherzusehen. Die richtige Kombination aus Material, Werkzeug und Prozessstrategie ist entscheidend für gleichbleibende Qualität in der Präzisionsteilefertigung.
Toleranzen, Qualitätskontrolle und Prüfung
Das Erreichen zuverlässiger Genauigkeit beim CNC-Fräsen hängt nicht nur von der Maschinenleistung ab, sondern auch davon, wie Toleranzen während der gesamten Produktion spezifiziert, kontrolliert und verifiziert werden. Eine klare Toleranzdefinition und geeignete Prüfmethoden sind unerlässlich, um Ausschuss, Nacharbeit und Lieferanten-Kunden-Streitigkeiten zu vermeiden.
Typische Toleranzen beim CNC-Fräsen
Bei standardmäßigen CNC-Fräsoperationen sind, allgemeine Toleranzen von ±0,05 mm (±0,002 Zoll) ohne spezielle Verfahren üblicherweise erreichbar. Mit optimierten Werkzeugen, stabilen Vorrichtungen und kontrollierten Umgebungen sind engere Toleranzen wie ±0,01 mm (±0,0004 Zoll) für kritische Merkmale realistisch. Engere Toleranzen erhöhen jedoch direkt Bearbeitungszeit, Prüfaufwand und Kosten. Aus technischer Sicht sollten Toleranzen den funktionale Anforderungen, widerspiegeln, nicht standardmäßig “so eng wie möglich” sein. Übermäßig spezifizierte Toleranzen sind einer der häufigsten Kostentreiber in der Präzisionsteilefertigung.
GD&T-Überlegungen
Geometrische Produktspezifikation und Tolerierung (GD&T) spielt beim CNC-Fräsen eine Schlüsselrolle, indem sie Form-, Orientierungs- und Positionsanforderungen, definiert, nicht nur die Größe. Merkmale wie Ebenheit, Rechtwinkligkeit und Position sind für die Funktion und Montage von Teilen oft wichtiger als lineare Maße. Die richtige Bezugsauswahl ist entscheidend: Bezüge sollten widerspiegeln, wie das Teil während der Bearbeitung aufgespannt und während der Prüfung referenziert wird. Fehlausgerichtete Bezüge führen häufig zu Teilen, die “der Zeichnung entsprechen”, aber in realen Baugruppen versagen.
Inspection & Measurement Methods
Inspection closes the loop between design intent and manufacturing reality. For milled parts, common methods include:
-
CMM (Koordinatenmessgerät): Provides high-accuracy, repeatable measurement of complex geometries and GD&T features. Best suited for precision and multi-feature inspection.
-
Gauges and Hand Tools: Calipers, micrometers, height gauges, and go/no-go gauges are efficient for quick checks and in-process control.
-
In-Prozess-Messung: Many CNC milling machines use touch probes to verify datums and critical dimensions during machining, reducing cumulative error.
Effective quality control in CNC milling is not about measuring everything—it is about measuring the right features, at the right time, with the right method. This approach ensures consistency, controls cost, and builds confidence for engineers and procurement teams alike.
Applications of CNC Milling in Precision Manufacturing
CNC milling is widely adopted across industries where dimensional accuracy, repeatability, and material versatility are critical. Its ability to produce complex geometries with tight tolerances makes it a foundational process in modern precision machining.
Aerospace & Automotive
In den aerospace and automotive sectors, CNC milling is used to manufacture both structural and functional components that must meet strict performance and safety standards. Typical applications include brackets, housings, engine components, transmission parts, and fixtures. Aerospace parts often require high-strength aluminum alloys, titanium, or stainless steel, combined with tight tolerances and full traceability. Automotive applications balance precision with cost efficiency, using CNC milling for prototyping, tooling, and low- to mid-volume production where flexibility is essential.
Medical Devices & Precision Components
Die medical industry relies heavily on CNC milling for precision components used in surgical instruments, diagnostic equipment, implants, and device housings. These parts often feature small dimensions, complex contours, and demanding surface finish requirements. Materials such as stainless steel, titanium, and high-performance polymers (e.g., PEEK) are common, and machining processes must support biocompatibility and consistent quality. CNC milling enables controlled, repeatable production that aligns with regulatory and inspection requirements in medical manufacturing.
Electronics, Tooling & Prototyping
Unter electronics and industrial tooling, CNC milling is frequently used to produce enclosures, heat sinks, connectors, jigs, fixtures, and mold components. Aluminum and copper alloys are popular due to their thermal and electrical properties. For prototyping and new product development, CNC milling bridges the gap between design and production. Engineers can validate form, fit, and function using production-grade materials before committing to tooling or mass manufacturing.
Across these applications, CNC milling supports a common goal: transforming digital designs into accurate, functional parts with predictable quality. This versatility is why CNC milling remains a core technology in precision manufacturing worldwide.
Cost, Lead Time, and Process Selection
For engineers and buyers, CNC milling decisions are rarely based on capability alone. Cost, lead time, and process fit ultimately determine whether CNC milling is the right manufacturing choice for a given part.
What Drives CNC Milling Cost
CNC milling cost is primarily influenced by a combination of Material, machining time, und complexity. Harder materials increase tool wear and cycle time. Tight tolerances and fine surface finishes require slower feeds, additional finishing passes, and more inspection effort. Other cost drivers include the number of setups, fixture complexity, and whether multi-axis machining is required. From a procurement perspective, simplifying geometry and avoiding unnecessary tolerance tightness often delivers the largest cost savings.
CNC Milling vs Turning vs EDM
Selecting the right process is critical for cost efficiency:
-
CNC-Fräsen is ideal for prismatic parts, pockets, slots, and complex 3D geometries. It offers the greatest design flexibility but can be more expensive for purely rotational features.
-
CNC-Drehen is more cost-effective for shafts, pins, and cylindrical components due to faster cycle times and simpler setups.
-
EDM (Elektrische Funkenerosion) is used when extreme precision, sharp internal corners, or very hard materials are required, but it comes with longer lead times and higher cost.
Understanding these differences helps engineers avoid using an overqualified process for simple features.
Prototype vs Production Strategy
CNC milling excels in prototyping and low- to medium-volume production, where design changes are frequent and tooling investment must be minimized. The same CNC milling process can often scale into small batch production with minimal changes. For high-volume manufacturing, CNC milling may still be used for critical features, fixtures, or secondary operations, while casting, molding, or stamping handle bulk geometry.
Das Wichtigste auf einen Blick: CNC milling offers unmatched flexibility, but the most cost-effective solution comes from aligning part geometry, volume, and tolerance requirements with the right manufacturing process from the start.
Summary — When Is CNC Milling the Right Choice?
CNC milling is the right choice when parts require high dimensional accuracy, complex geometry, and material flexibility without the lead time and cost of dedicated tooling. It excels at producing prismatic components, multi-face features, and 3D contours in metals and engineering plastics, making it ideal for prototyping, low- to mid-volume production, and precision-critical applications.
Aus einer design perspective, CNC milling offers freedom to iterate quickly while maintaining production-level accuracy. For engineers, it provides predictable performance across a wide range of materials and tolerances. For procurement teams, CNC milling balances cost, lead time, and quality—especially when requirements are clearly defined and aligned with the process’s strengths.
In practice, CNC milling is not just a machining method; it is a strategic manufacturing tool that bridges design intent and reliable production. When flexibility, precision, and speed matter more than sheer volume, CNC milling remains one of the most effective solutions in modern precision manufacturing.
FAQ
What is CNC milling best used for?
CNC milling is best used for producing complex shapes, high-precision parts, and intricate features in a variety of materials, including metals, plastics, and composites. It’s ideal for creating parts with tight tolerances, multi-dimensional features, and customized geometries, often used in aerospace, automotive, medical devices, und prototyping.
Wie präzise ist das CNC-Fräsen?
CNC milling can achieve highly precise tolerances, typically ranging from ±0.005mm to ±0.1mm, depending on the machine, tooling, and material. For high-precision parts, 5-axis-CNC-Fräsen can provide even tighter tolerances. Accuracy is also affected by factors such as tool wear, material properties, und machine setup.
What materials are easiest to mill?
Aluminium is one of the easiest materials to mill, thanks to its excellent machinability, low tool wear, and relatively soft nature. Other materials that are commonly milled with ease include Messing, mild steel, und einige Kunststoffe wie POM und Abs, which also have good machinability characteristics.
3-axis vs 5-axis: how to choose?
Die Wahl zwischen 3-Achsen und 5-axis-Fräsen depends on the complexity of the part. 3-Achsen-Fräsen is suitable for simple shapes with flat features, while 5-axis-Fräsen is preferred for more complex geometries, including parts with intricate contours, angles, and multi-face machining. 5-achsig allows greater precision and flexibility, but it’s typically more expensive.
Is CNC milling suitable for low-volume production?
Ja, CNC-Fräsen is well-suited for low-volume production. Unlike traditional manufacturing processes that require expensive tooling, CNC milling can easily handle short production runs or prototyping, making it a cost-effective solution for small batches and rapid iterations in industries like Medizingeräteherstellung, Luft- und Raumfahrt, und Automobilindustrie.


