
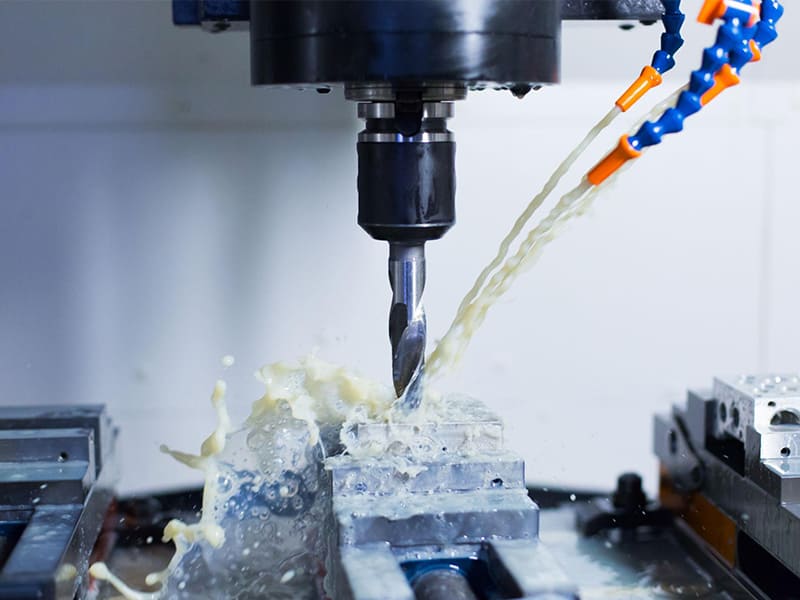
El fresado CNC es un proceso de fabricación central que convierte diseños digitales en piezas precisas y repetibles. Se utiliza ampliamente para prototipado, validación de diseño y producción de volumen bajo a medio, porque ofrece flexibilidad, precisión y tiempos de entrega rápidos.
En comparación con el fresado manual y otros procesos de mecanizado, el fresado CNC destaca en la producción de geometrías complejas con tolerancias ajustadas y calidad consistente. Su capacidad para pasar sin problemas del prototipo a la producción lo convierte en una piedra angular de la fabricación de precisión moderna.
¿Qué es el fresado CNC y cómo funciona realmente?
Definición de fresado CNC
Fresado CNC es un manufactura sustractiva proceso en el que se elimina material de una pieza sólida utilizando una herramienta de corte rotativa controlada por un sistema de control numérico computarizado (CNC). La máquina sigue trayectorias de herramienta programadas derivadas de datos CAD/CAM, moviendo con precisión la herramienta a lo largo de múltiples ejes (X, Y, Z y, a veces, más) para crear la geometría requerida. Desde una perspectiva de ingeniería, el fresado CNC se define por tres elementos centrales: control digital, herramientas de corte rotativas y movimiento altamente repetible, lo que en conjunto permite tolerancias ajustadas y geometrías complejas que son difíciles o imposibles de lograr manualmente.
Fresado CNC vs fresado manual
La diferencia clave entre el fresado CNC y el fresado manual es el control y la consistencia. En el fresado manual, la precisión depende en gran medida de la habilidad del operador, y la repetibilidad se degrada entre lotes. El fresado CNC reemplaza los volantes manuales con ejes servoaccionados, lo que permite una precisión de posicionamiento a nivel de micras y resultados idénticos desde la primera pieza hasta la milésima. La automatización también permite el mecanizado sin supervisión, tiempos de ciclo predecibles y calidad estable, algo crítico para la fabricación de piezas de precisión.
Fresado CNC vs torneado CNC
El fresado CNC y el torneado CNC cumplen roles diferentes pero complementarios dentro del proceso de mecanizado CNC. El fresado mantiene la pieza de trabajo estacionaria mientras la herramienta rota y se mueve, lo que lo hace ideal para piezas prismáticas con superficies planas, cavidades y características 3D complejas. El torneado rota la pieza de trabajo en sí, lo que es más eficiente para ejes, pasadores y componentes con simetría rotacional.
Fresado vs torneado: comparación de ingeniería
| Aspecto | Fresado CNC | Torneado CNC |
| Movimiento primario | Herramienta giratoria | Pieza en rotación |
| Geometrías típicas | Cajas, carcasas, placas | Ejes, bujes, pasadores |
| Capacidad de características | Cavidades, ranuras, contornos | Diámetros, conicidades, ranuras |
| Flexibilidad de diseño | Muy alta | Moderada (axisimétrica) |
Comprender estas diferencias ayuda a ingenieros y compradores a seleccionar el proceso más eficiente, o la combinación adecuada, para la fabricación de piezas de precisión.
Proceso de fresado CNC: del diseño a la pieza terminada
Diseño CAD y consideraciones de DFM
El proceso de fresado CNC comienza en la etapa de diseño CAD, donde las decisiones de ingeniería influyen directamente en la fabricabilidad, el costo y el plazo de entrega. Desde una perspectiva de DFM (Diseño para Fabricación), las características deben diseñarse teniendo en cuenta las realidades del fresado. Las consideraciones clave incluyen el espesor mínimo de pared (para evitar vibraciones y deformaciones), los radios de esquina internos (las fresas de extremo no pueden crear esquinas internas afiladas) y la accesibilidad de la herramienta (las cavidades profundas o ranuras estrechas pueden requerir herramientas largas que reducen la rigidez). Los modelos CAD bien preparados reducen la complejidad del CAM y minimizan los riesgos de mecanizado posteriores.
Programación CAM y planificación de trayectorias de herramienta
Una vez finalizado el diseño, el modelo CAD se importa al software CAM, donde se generan las trayectorias de herramienta. Esta etapa define cómo cómo se mecanizará la pieza. Los ingenieros suelen separar las operaciones en desbaste (alta tasa de eliminación de material, corte estable) y acabado (baja eliminación de material, alta calidad superficial). Las trayectorias de herramienta pueden ser 2D (perfiles, cavidades), 3D (superficies de forma libre), o mecanizado indexado 3+2, donde la pieza se reposiciona entre operaciones. Una planificación CAM adecuada equilibra la eficiencia de corte, la vida útil de la herramienta, el acabado superficial y la precisión dimensional.
Configuración de la máquina y fijación
Antes de comenzar el corte, la pieza de trabajo debe montarse con precisión en la máquina. Selección de datos de referencia es crítico: todas las dimensiones y tolerancias se referencian desde estos puntos de referencia durante el mecanizado y la inspección. La estabilidad de la fijación afecta directamente la precisión: una rigidez de sujeción insuficiente puede provocar vibraciones, desviación dimensional o rotura de la herramienta. En entornos de producción, la fijación repetible también garantiza consistencia entre múltiples piezas y configuraciones, especialmente para operaciones de fresado CNC de múltiples caras.
Ejecución del mecanizado y control durante el proceso
Durante el mecanizado, el sistema CNC ejecuta trayectorias de herramienta programadas mientras monitorea la velocidad del husillo, la velocidad de avance y el movimiento de los ejes. El control durante el proceso puede incluir compensación de longitud de herramienta, compensaciones por desgaste y ciclos de sondeo para verificar dimensiones críticas a mitad del proceso.
Este enfoque de bucle cerrado permite que el fresado CNC produzca consistentemente piezas de precisión que coinciden con la intención original del CAD, incluso cuando los diseños pasan del prototipado a la producción en serie.
Flujo de trabajo típico de fresado CNC Diseño CAD → Programación CAM → Configuración de la máquina y fijación → Mecanizado → Inspección
Comprender este flujo de trabajo de extremo a extremo ayuda a los ingenieros y equipos de compras a evaluar el tiempo de entrega, los factores de costo y los riesgos de calidad en la fabricación de piezas de precisión.
Máquinas de fresado CNC y configuraciones de ejes
Componentes principales de la máquina
Independientemente del número de ejes, todas las fresadoras CNC comparten varios componentes críticos que determinan la precisión y la confiabilidad. El husillo proporciona potencia rotacional y rigidez para el corte, influyendo directamente en el acabado superficial y la vida útil de la herramienta. El portaherramientas conecta la herramienta de corte al husillo y debe mantener la concentricidad bajo carga para evitar el descentramiento. El sistema de control interpreta los programas CNC y coordina el movimiento de los ejes con la velocidad del husillo y la velocidad de avance, formando el “cerebro” de la máquina. Mientras tanto, el sistema de refrigerante gestiona el calor, la evacuación de viruta y el desgaste de la herramienta, especialmente importante al mecanizar aluminio, acero o aleaciones sensibles al calor.
Fresado CNC de 3 ejes, 4 ejes y 5 ejes
La configuración de ejes define la capacidad de fabricación de una máquina. Fresado CNC de 3 ejes (X, Y, Z) es la referencia de la industria y es adecuado para la mayoría de las piezas prismáticas con características accesibles desde uno o dos lados. Añadir un 4º eje (rotacional) permite el mecanizado indexado alrededor de una sola rotación, mejorando la eficiencia para piezas con características en múltiples caras. Fresado CNC 5-axis introduce dos ejes rotacionales, permitiendo que la herramienta se acerque a la pieza desde casi cualquier dirección, ideal para geometrías complejas, cavidades profundas y configuraciones reducidas.
Comparación de capacidades de ejes
| Tipo de eje | Capacidad de movimiento | Aplicaciones típicas |
| 3 ejes | Lineal X/Y/Z | Placas, carcasas, soportes |
| 4 ejes | 3 ejes + rotación | Piezas de múltiples caras, indexado |
| 5 ejes | 3 ejes + doble rotación | Superficies complejas, aeroespacial |
Máquinas de fresado verticales vs. horizontales
Las fresadoras verticales son las más comunes en la fabricación de piezas de precisión debido a su flexibilidad y facilidad de configuración. Son muy adecuadas para prototipos y producción de lotes pequeños a medianos. Las fresadoras horizontales, con husillos montados lateralmente, ofrecen una evacuación de viruta, superior, una mayor vida útil de la herramienta, y mayores tasas de remoción de material para entornos de producción. Aunque son menos comunes para prototipos, destacan en el fresado CNC de alto volumen donde la eficiencia y la estabilidad son prioridades.
Seleccionar la configuración de máquina adecuada ayuda a los ingenieros a equilibrar la complejidad, el costo y la eficiencia de producción en proyectos de fresado CNC.
Operaciones de fresado CNC comunes explicadas
Fresado de caras y fresado de cavidades
Fresado frontal implica que la herramienta de corte se enfrente a la pieza de trabajo, con el objetivo principal de eliminar material de superficies planas. Se utiliza más comúnmente para crear superficies planas y lisas en piezas como placas, paneles o soportes. Los bordes de corte de la herramienta se acoplan a la superficie y el material se elimina progresivamente. Las consideraciones clave en el fresado de caras incluyen el material de la herramienta, la velocidad del husillo y la velocidad de avance, que afectan directamente la calidad del acabado superficial y la eficiencia de corte.
El fresado de cavidades es un tipo de operación de fresado donde la herramienta elimina material del interior de una pieza para crear cavidades o huecos. Esta operación se utiliza típicamente al producir piezas con formas internas intrincadas, como carcasas o contenedores. La profundidad, el tamaño y la complejidad de la cavidad determinan la estrategia de trayectoria de la herramienta. Se debe prestar especial atención al acoplamiento de la herramienta, ya que las cavidades más profundas pueden provocar un desgaste excesivo de la herramienta o incluso su fallo.
Fresado de ranuras, perfiles y contornos
Fresado de ranuras se centra en cortar canales estrechos o ranuras dentro de una pieza. Es común en industrias donde se necesitan ranuras de precisión para el ensamblaje o la funcionalidad, como la creación de ranuras para rieles, sujetadores o cableado eléctrico.
El fresado de perfiles es un proceso donde la herramienta corta a lo largo del contorno de una forma, a menudo a lo largo de los bordes o de un contorno específico. Se utiliza típicamente para crear formas como logotipos, diseños u otros patrones personalizados en piezas. Tanto el fresado de ranuras y como el fresado de perfiles requieren un control preciso sobre la trayectoria de la fresa para lograr tolerancias ajustadas.
El fresado de contornos, similar al fresado de perfiles, implica cortar alrededor del contorno de la pieza, pero también puede incluir superficies curvas o anguladas. Es esencial para crear formas 2D y 3D complejas, especialmente en campos de ingeniería de precisión como la automoción y la aeroespacial.
Fresado de superficies 3D y geometría compleja
El fresado de superficies 3D se emplea cuando se necesitan mecanizar superficies de forma libre complejas, que no se pueden lograr con operaciones de fresado 2D convencionales. Los ejemplos incluyen álabes de turbina, moldes o piezas automotrices complejas. Esta operación requiere 5 ejes máquinas de fresado, que permiten la rotación de la herramienta a lo largo de múltiples ejes para acercarse a la pieza desde varios ángulos. La generación de trayectorias de herramienta es altamente compleja y debe optimizarse para una eliminación eficiente de material y un desgaste mínimo de la herramienta.
El mecanizado de estas geometrías complejas exige una consideración cuidadosa de la selección de herramientas, las velocidades de avance y la calibración de la máquina para garantizar la precisión y evitar dañar características delicadas.
Fresado de alta eficiencia y adaptativo
El fresado de alta eficiencia (HEM) es una estrategia diseñada para maximizar la tasa de eliminación de material (MRR) mientras se mantiene la geometría deseada de la pieza. Las técnicas HEM implican el uso de pasadas laterales más grandes y velocidades de corte más altas con cortes más ligeros para mantener el acoplamiento de la herramienta en un nivel óptimo. Este proceso reduce las fuerzas de corte, mejorando así la vida útil de la herramienta y la productividad. Es particularmente efectivo al mecanizar materiales más duros como el titanio o el acero inoxidable.
El fresado adaptativo implica ajustar los parámetros de mecanizado dinámicamente en función de la retroalimentación en tiempo real de la pieza o la herramienta. Este enfoque ayuda a lidiar con variaciones en la dureza del material o la geometría de la pieza. El fresado adaptativo se emplea a menudo en situaciones donde hay un alto nivel de incertidumbre en la consistencia del material, o al producir piezas en grandes volúmenes.
Comparación de operaciones de fresado CNC
| Tipo de operación | Aplicaciones típicas | Consideraciones de diseño |
| Fresado frontal | Superficies planas, mecanizado de paneles | Elección de herramienta, acabado superficial |
| Fresado de cavidades | Cavidades, características internas | Complejidad de la trayectoria, acoplamiento |
| Fresado de ranuras | Ranuras y canales de precisión | Tolerancia, planificación de la trayectoria de la fresa |
| Fresado de perfiles | Contornos de formas, patrones personalizados | Precisión, radio de la fresa |
| Fresado de superficies 3D | Geometrías complejas, fabricación de moldes | Generación de trayectorias, configuración de la máquina |
| Fresado de alta eficiencia | Mecanizado de alto volumen | Velocidad, desgaste de herramienta, tasa de eliminación de material |
Al comprender y seleccionar la operación de fresado correcta, los fabricantes pueden optimizar los procesos de mecanizado CNC tanto para la eficiencia como para la precisión.
Parámetros de corte y rendimiento de mecanizado
En el fresado CNC, lograr una eficiencia, precisión y calidad de pieza óptimas depende del control de varios los parámetros de corte. Estos parámetros no solo afectan el tiempo y el costo de mecanizado, sino que también tienen un impacto directo en la acabado superficial, vida útil de la herramienta, y eficiencia de corte. Comprender cómo ajustar estos parámetros para adaptarse a materiales y diseños de piezas específicos es crucial para ingenieros, maquinistas y fabricantes que buscan resultados de alta calidad a costos competitivos.
Velocidad de corte, avance y profundidad de corte
Estos tres parámetros primarios de corte — velocidad de corte, velocidad de alimentación, y profundidad de corte — influyen significativamente tanto en la eficiencia de mecanizado y la calidad superficial.
-
Velocidad de corte (V_c): La velocidad a la que la herramienta corta el material. Aumentar la velocidad de corte generalmente mejora la tasa de remoción de material (MRR), pero también genera mayor acumulación de calor. La velocidad de corte óptima garantiza que la vida útil de la herramienta se maximice mientras se equilibra la eficiencia de remoción de material.
-
Avance (F): La velocidad a la que la herramienta se desplaza a través del material. Avances más altos aumentan la tasa de remoción de material, pero pueden reducir la calidad superficial y acelerar el desgaste de la herramienta si no se controlan cuidadosamente.
-
Profundidad de corte (d): La profundidad del material que se corta en una pasada. Una profundidad mayor mejora la eficiencia al aumentar el volumen de material removido por pasada, pero puede incrementar el desgaste de la herramienta y la generación de calor, especialmente en materiales más duros.
| Parámetro | Efecto en la eficiencia | Efecto en el acabado superficial | Efecto en la vida útil de la herramienta |
| Velocidad de corte | Mayor MRR con mayor velocidad | Puede generar superficies más rugosas si es demasiado alta | Demasiado alta puede reducir la vida útil de la herramienta debido al calor excesivo |
| Velocidad de alimentación | Un avance más alto aumenta la MRR | Puede reducir la calidad del acabado si es demasiado alto | Avances más altos pueden aumentar el desgaste de la herramienta |
| Profundidad de corte | Cortes más profundos aumentan la MRR | Pueden crear superficies más rugosas a alta profundidad | Cortes más profundos pueden provocar mayor desgaste de la herramienta y acumulación de calor |
Al equilibrar cuidadosamente estos parámetros, los fabricantes pueden lograr una alta tasa de remoción de material (MRR) mientras aseguran que los acabados superficiales se mantengan dentro de las tolerancias requeridas.
Materiales y recubrimientos de herramientas
En material y recubrimiento de la herramienta de corte juegan un papel crítico en el rendimiento del mecanizado, especialmente en términos de vida útil de la herramienta, resistencia al calor, y eficiencia de corte.
-
Herramientas de carburo: El carburo es uno de los materiales de herramienta más comunes en el fresado CNC. Es conocido por su alta dureza y resistencia al calor, lo que lo hace ideal para mecanizar materiales más duros como acero y titanio. Las herramientas de carburo generalmente duran más, pero pueden ser frágiles y susceptibles a astillarse bajo impacto excesivo.
-
Recubrimientos: Herramientas recubiertas con materiales como TiAlN (nitruro de titanio y aluminio) y DLC (Diamante tipo carbono) se utilizan para mejorar el rendimiento. Estos recubrimientos proporcionan resistencia al calor, reducen la fricción y mejoran la resistencia al desgaste, todo lo cual extiende la vida útil de la herramienta y mejora la calidad superficial. TiAlN es particularmente efectivo para operaciones de corte a alta velocidad, mientras que los recubrimientos DLC se utilizan a menudo para reducir la fricción en aplicaciones que requieren superficies extremadamente lisas.
| Material/Recubrimiento de herramienta | Beneficios clave | Mejor adecuado para | Limitaciones |
| Carburo | Alta dureza, resistencia al desgaste | Metales más duros, mecanizado de alta velocidad | Frágil, propenso a astillarse |
| Recubrimiento TiAlN | Excelente resistencia al calor, mayor vida útil de la herramienta | Mecanizado de alta velocidad de materiales duros | Puede ser más costoso |
| Recubrimiento DLC | Baja fricción, acabado superficial mejorado | Piezas de precisión, mecanizado de materiales blandos | Costoso para algunas aplicaciones |
Vida útil de la herramienta, carga de viruta y acabado superficial
La vida útil de la herramienta y el acabado superficial son factores entrelazados en el fresado CNC, y ambos se ven directamente afectados por carga de virutas y los parámetros de corte.
-
Vida útil de la herramienta: Sobrecargar una herramienta o usar una velocidad de avance, velocidad de corte o profundidad de corte demasiado alta puede causar desgaste prematuro o fallo de la herramienta. Una carga de virutas, que es la cantidad de material que la herramienta elimina en cada pasada, es crucial para mantener la vida útil de la herramienta. Cargas de viruta más altas reducen el desgaste pero pueden aumentar la generación de calor, lo que afecta la vida útil de la herramienta.
-
Carga de virutas: Este parámetro representa el espesor de la viruta eliminada por cada diente de la herramienta. Es esencial ajustar la carga de viruta al material de corte para evitar una fuerza excesiva sobre la herramienta, lo que podría provocar rotura o deformación.
-
Acabado superficial: Las altas velocidades de corte y las bajas velocidades de avance tienden a proporcionar mejores acabados superficiales al crear cortes más suaves. Si la velocidad de avance es demasiado alta, la herramienta de corte deja surcos y marcas más grandes, lo que genera una superficie más rugosa. Por otro lado, una geometría de herramienta y una carga de viruta adecuadas proporcionarán un acabado más fino con menos posprocesamiento requerido.
| Parámetro | Efecto en la vida útil de la herramienta | Efecto en el acabado superficial | Efecto sobre la carga de viruta |
| Velocidad de alimentación | Las velocidades más altas reducen la vida útil de la herramienta si son excesivas | Las velocidades de avance más altas disminuyen la calidad superficial | Una carga de viruta grande puede mejorar la eficiencia pero empeorar el acabado superficial |
| Velocidad de corte | La velocidad óptima prolonga la vida útil de la herramienta | Una velocidad más alta puede mejorar el acabado superficial si se controla | Una velocidad más alta puede aumentar las fuerzas de corte, afectando la carga de viruta |
| Carga de virutas | Las cargas de viruta más altas aumentan el desgaste de la herramienta | Las virutas grandes pueden provocar un acabado más rugoso | Una carga de viruta correcta mejora la eficiencia de mecanizado y la vida útil de la herramienta |
Efectos térmicos y control de vibraciones
Los efectos térmicos y las vibraciones son algunos de los factores más críticos que afectan el rendimiento de corte y vida útil de la herramienta.
-
Efectos térmicos: El calor excesivo generado durante el corte puede afectar significativamente tanto a la vida útil de la herramienta y el pieza de trabajo. El temperatura de corte debe gestionarse ajustando las velocidades de corte y las velocidades de avance y utilizando refrigerante adecuado para garantizar que el material no se ablande ni se deforme, lo que puede afectar la precisión dimensional de la pieza terminada.
-
Control de vibraciones: Las vibraciones durante el mecanizado, comúnmente denominadas vibración, pueden reducir tanto la vida útil de la herramienta como la calidad superficial. La vibración ocurre cuando las fuerzas de corte hacen que la herramienta oscile, lo que genera cortes desiguales y puede dañar la pieza de trabajo. Se puede mitigar ajustando los parámetros de corte, utilizando configuraciones de herramienta estables y asegurando un fijado adecuado.
| Parámetro | Efecto en la vida útil de la herramienta | Efecto en el acabado superficial | Efecto sobre la vibración |
| Velocidad de corte | La velocidad excesiva genera alto calor y desgaste de la herramienta | Una velocidad inadecuada crea cortes desiguales | La alta velocidad puede aumentar la vibración |
| Velocidad de alimentación | Puede generar calor excesivo si es demasiado alta | Un avance más alto puede provocar un acabado superficial deficiente | Un avance más alto puede exacerbar las vibraciones |
| Geometría de la herramienta | Una geometría adecuada de la herramienta reduce la acumulación de calor | Una geometría fina produce cortes suaves | Una geometría incorrecta puede aumentar los riesgos de vibración |
En el fresado CNC, lograr los mejores resultados de mecanizado requiere un equilibrio delicado de estos parámetros de corte. Al comprender y controlar velocidad de corte, velocidad de alimentación, materiales de herramienta, y gestión térmica, los fabricantes pueden garantizar mecanizado de alta eficiencia y acabados superficiales superiores mientras optimizan vida útil de la herramienta. Estas optimizaciones son clave para reducir costos y garantizar la longevidad y la calidad de las piezas producidas.
Materiales Adecuados para el Fresado CNC
Una de las principales fortalezas del fresado CNC es su amplia compatibilidad de materiales. Desde aluminio fácil de mecanizar hasta polímeros de alto rendimiento y aleaciones exóticas difíciles, el fresado CNC puede adaptarse a una amplia gama de materiales de ingeniería, siempre que la herramienta, los parámetros y la estrategia de proceso se seleccionen correctamente.
Metales Comunes
Metales son los materiales más frecuentemente fresados con CNC en la fabricación de piezas de precisión, especialmente para componentes estructurales y funcionales.
-
Aluminio (p. ej., 6061, 7075): Excelente maquinabilidad, bajas fuerzas de corte y altas tasas de remoción de material hacen que el aluminio sea ideal para prototipos y piezas de producción. Se utiliza ampliamente en aeroespacial, carcasas electrónicas y ensamblajes mecánicos.
-
Acero al carbono: Ofrece alta resistencia a un costo de material relativamente bajo. La maquinabilidad varía según el grado y el tratamiento térmico; las fuerzas de corte y el desgaste de la herramienta son mayores que en el aluminio.
-
Acero inoxidable (p. ej., 304, 316): Proporciona resistencia a la corrosión, pero introduce desafíos como el endurecimiento por deformación y la retención de calor, lo que requiere avances conservadores y configuraciones rígidas.
-
Latón: Uno de los metales más fáciles de mecanizar, produce virutas limpias y excelentes acabados superficiales; se usa comúnmente para accesorios, conectores y componentes de precisión.
Plásticos y polímeros de ingeniería
El fresado CNC también se utiliza ampliamente para plásticos y polímeros, especialmente cuando se requieren tolerancias ajustadas o producción de bajo volumen.
-
abdominales: Fácil de mecanizar y rentable, adecuado para carcasas y prototipos funcionales.
-
POM (acetal/Delrin): Excelente estabilidad dimensional y bajo coeficiente de fricción, ideal para engranajes y piezas mecánicas de precisión.
-
OJEADA: Un polímero de alto rendimiento con excelente resistencia química y térmica, utilizado a menudo en aplicaciones médicas, aeroespaciales y de semiconductores. El mecanizado requiere herramientas afiladas y control de la entrada de calor.
Materiales Difíciles de Mecanizar y Exóticos
Algunas aplicaciones requieren materiales con propiedades extremas, pero estos conllevan una mayor complejidad de mecanizado.
-
Aleaciones de titanio: Alta relación resistencia-peso y resistencia a la corrosión, pero la baja conductividad térmica provoca concentración de calor y desgaste rápido de la herramienta.
-
Aleaciones a base de níquel (p. ej., Inconel): Diseñadas para entornos de alta temperatura, son extremadamente exigentes para herramientas y máquinas.
-
Aceros endurecidos: Requieren máquinas rígidas, herramientas de carburo recubiertas y parámetros de corte reducidos.
Resumen de Selección de Materiales para Fresado CNC
| Material | Dificultad de Mecanizado | Desafíos Típicos | Herramientas Recomendadas |
| Aluminio | Bajo | Evacuación de virutas | Carburo, canales pulidos |
| Acero al carbono | Medio | Fuerza de corte, desgaste | Carburo recubierto |
| Acero inoxidable | Medio-alto | Endurecimiento por deformación, calor | Carburo recubierto de TiAlN |
| Latón | Muy bajo | Mínimo | Carburo o HSS |
| ABS / POM | Bajo | Fusión, rebabas | Carburo afilado |
| OJEADA | Medio | La sensibilidad al calor | Carburo afilado, bajo calor |
| Titanio | Alta | Calor, desgaste de herramienta | Carburo recubierto premium |
Comprender el comportamiento de los materiales ayuda a ingenieros y compradores a anticipar costo, plazo de entrega y riesgo en proyectos de fresado CNC. Seleccionar la combinación correcta de material, herramienta y estrategia de proceso es esencial para una calidad constante en la fabricación de piezas de precisión.
Tolerancias, Control de Calidad e Inspección
Lograr una precisión confiable en el fresado CNC depende no solo de la capacidad de la máquina, sino también de cómo se especifican, controlan y verifican las tolerancias durante toda la producción. Una definición clara de tolerancias y métodos de inspección adecuados son esenciales para evitar desechos, retrabajos y disputas entre proveedor y cliente.
Tolerancias Típicas en el Fresado CNC
En operaciones estándar de fresado CNC, tolerancias generales de ±0,05 mm (±0,002 pulg) son comúnmente alcanzables sin procesos especiales. Con herramientas optimizadas, fijación estable y entornos controlados, tolerancias más ajustadas como ±0,01 mm (±0,0004 pulg) son realistas para características críticas. Sin embargo, tolerancias más ajustadas aumentan directamente el tiempo de mecanizado, el esfuerzo de inspección y el costo. Desde una perspectiva de ingeniería, las tolerancias deben reflejar requisitos funcionales, no valores predeterminados de “lo más ajustado posible”. La sobre-especificación de tolerancias es uno de los factores de costo más comunes en la fabricación de piezas de precisión.
Consideraciones GD&T
El Dimensionamiento Geométrico y Tolerancias (GD&T) juega un papel clave en el fresado CNC al definir requisitos de forma, orientación y posición, no solo de tamaño. Características como planitud, perpendicularidad y posición a menudo importan más que las dimensiones lineales para la función de la pieza y el ensamblaje. La selección adecuada de los datos de referencia es crítica: los datos deben reflejar cómo se fija la pieza durante el mecanizado y cómo se referencia durante la inspección. Los datos desalineados frecuentemente conducen a piezas que “cumplen con el dibujo” pero fallan en ensamblajes reales.
Métodos de Inspección y Medición
La inspección cierra el ciclo entre la intención del diseño y la realidad de la fabricación. Para piezas fresadas, los métodos comunes incluyen:
-
CMM (Máquina de Medición por Coordenadas): Proporciona medición de alta precisión y repetibilidad de geometrías complejas y características GD&T. Es más adecuado para inspección de precisión y múltiples características.
-
Calibradores y Herramientas Manuales: Calibradores, micrómetros, medidores de altura y calibradores pasa/no pasa son eficientes para verificaciones rápidas y control en proceso.
-
Sondeo en Proceso: Muchas máquinas de fresado CNC utilizan sondas de contacto para verificar datos y dimensiones críticas durante el mecanizado, reduciendo el error acumulativo.
El control de calidad efectivo en el fresado CNC no se trata de medir todo—se trata de medir las características correctas, en el momento adecuado, con el método correcto. Este enfoque asegura consistencia, controla costos y genera confianza tanto para ingenieros como para equipos de compras.
Aplicaciones del Fresado CNC en la Fabricación de Precisión
El fresado CNC es ampliamente adoptado en industrias donde la precisión dimensional, la repetibilidad y la versatilidad de materiales son críticas. Su capacidad para producir geometrías complejas con tolerancias ajustadas lo convierte en un proceso fundamental en el mecanizado de precisión moderno.
Aeroespacial y Automotriz
En los en los sectores aeroespacial y automotriz, el fresado CNC se utiliza para fabricar componentes tanto estructurales como funcionales que deben cumplir estrictos estándares de rendimiento y seguridad. Las aplicaciones típicas incluyen soportes, carcasas, componentes de motor, piezas de transmisión y accesorios. Las piezas aeroespaciales a menudo requieren aleaciones de aluminio de alta resistencia, titanio o acero inoxidable, combinadas con tolerancias ajustadas y trazabilidad completa. Las aplicaciones automotrices equilibran la precisión con la eficiencia de costos, utilizando el fresado CNC para prototipos, herramientas y producción de volumen bajo a medio donde la flexibilidad es esencial.
Dispositivos Médicos y Componentes de Precisión
En la industria médica depende en gran medida del fresado CNC para componentes de precisión utilizados en instrumentos quirúrgicos, equipos de diagnóstico, implantes y carcasas de dispositivos. Estas piezas a menudo presentan dimensiones pequeñas, contornos complejos y requisitos exigentes de acabado superficial. Materiales como acero inoxidable, titanio y polímeros de alto rendimiento (por ejemplo, PEEK) son comunes, y los procesos de mecanizado deben soportar la biocompatibilidad y la calidad consistente. El fresado CNC permite una producción controlada y repetible que se alinea con los requisitos regulatorios y de inspección en la fabricación médica.
Electrónica, Herramientas y Prototipos
En en electrónica y herramientas industriales, el fresado CNC se utiliza frecuentemente para producir carcasas, disipadores de calor, conectores, plantillas, accesorios y componentes de moldes. Las aleaciones de aluminio y cobre son populares debido a sus propiedades térmicas y eléctricas. Para prototipos y desarrollo de nuevos productos, el fresado CNC une la brecha entre el diseño y la producción. Los ingenieros pueden validar forma, ajuste y función utilizando materiales de grado de producción antes de comprometerse con herramientas o fabricación en masa.
En todas estas aplicaciones, el fresado CNC apoya un objetivo común: transformar diseños digitales en piezas precisas y funcionales con calidad predecible. Esta versatilidad es la razón por la cual el fresado CNC sigue siendo una tecnología central en la fabricación de precisión a nivel mundial.
Costo, Tiempo de Entrega y Selección de Proceso
Para ingenieros y compradores, las decisiones de fresado CNC rara vez se basan solo en la capacidad. El costo, el tiempo de entrega y el ajuste del proceso determinan en última instancia si el fresado CNC es la opción de fabricación correcta para una pieza determinada.
Qué Impulsa el Costo del Fresado CNC
El costo del fresado CNC está influenciado principalmente por una combinación de material, tiempo de mecanizado, y complejidad. Los materiales más duros aumentan el desgaste de la herramienta y el tiempo de ciclo. Las tolerancias ajustadas y los acabados superficiales finos requieren avances más lentos, pasadas de acabado adicionales y más esfuerzo de inspección. Otros factores de costo incluyen el número de configuraciones, la complejidad del accesorio y si se requiere mecanizado multieje. Desde una perspectiva de compras, simplificar la geometría y evitar un ajuste innecesario de tolerancias a menudo genera los mayores ahorros de costos.
Fresado CNC vs Torneado vs EDM
Seleccionar el proceso correcto es crítico para la eficiencia de costos:
-
Fresado CNC es ideal para piezas prismáticas, bolsillos, ranuras y geometrías 3D complejas. Ofrece la mayor flexibilidad de diseño pero puede ser más costoso para características puramente rotacionales.
-
Torneado CNC es más rentable para ejes, pasadores y componentes cilíndricos debido a tiempos de ciclo más rápidos y configuraciones más simples.
-
EDM (mecanizado por descarga eléctrica) se utiliza cuando se requiere precisión extrema, esquinas internas afiladas o materiales muy duros, pero conlleva tiempos de entrega más largos y costos más altos.
Comprender estas diferencias ayuda a los ingenieros a evitar el uso de un proceso sobrecalificado para características simples.
Estrategia de Prototipo vs Producción
El fresado CNC sobresale en prototipos y producción de volumen bajo a medio, where design changes are frequent and tooling investment must be minimized. The same CNC milling process can often scale into small batch production with minimal changes. For high-volume manufacturing, CNC milling may still be used for critical features, fixtures, or secondary operations, while casting, molding, or stamping handle bulk geometry.
Lo más importante: CNC milling offers unmatched flexibility, but the most cost-effective solution comes from aligning part geometry, volume, and tolerance requirements with the right manufacturing process from the start.
Summary — When Is CNC Milling the Right Choice?
CNC milling is the right choice when parts require high dimensional accuracy, complex geometry, and material flexibility without the lead time and cost of dedicated tooling. It excels at producing prismatic components, multi-face features, and 3D contours in metals and engineering plastics, making it ideal for prototyping, low- to mid-volume production, and precision-critical applications.
Desde una design perspective, CNC milling offers freedom to iterate quickly while maintaining production-level accuracy. For engineers, it provides predictable performance across a wide range of materials and tolerances. For procurement teams, CNC milling balances cost, lead time, and quality—especially when requirements are clearly defined and aligned with the process’s strengths.
In practice, CNC milling is not just a machining method; it is a strategic manufacturing tool that bridges design intent and reliable production. When flexibility, precision, and speed matter more than sheer volume, CNC milling remains one of the most effective solutions in modern precision manufacturing.
FAQ
What is CNC milling best used for?
CNC milling is best used for producing complex shapes, high-precision parts, and intricate features in a variety of materials, including metals, plastics, and composites. It’s ideal for creating parts with tight tolerances, multi-dimensional features, and customized geometries, often used in aerospace, automotive, medical devices, y prototyping.
¿Qué tan preciso es el fresado CNC?
CNC milling can achieve highly precise tolerances, typically ranging from ±0.005mm to ±0.1mm, depending on the machine, tooling, and material. For high-precision parts, Fresado CNC 5-axis can provide even tighter tolerances. Accuracy is also affected by factors such as tool wear, material properties, y machine setup.
What materials are easiest to mill?
Aluminio is one of the easiest materials to mill, thanks to its excellent machinability, low tool wear, and relatively soft nature. Other materials that are commonly milled with ease include latón, mild steel, y algunos plásticos como POM y abdominales, which also have good machinability characteristics.
3-axis vs 5-axis: how to choose?
La elección entre 3 ejes y El fresado 5-axis depends on the complexity of the part. Fresado de 3 ejes is suitable for simple shapes with flat features, while El fresado 5-axis is preferred for more complex geometries, including parts with intricate contours, angles, and multi-face machining. 5 ejes allows greater precision and flexibility, but it’s typically more expensive.
Is CNC milling suitable for low-volume production?
Sí, Fresado CNC is well-suited for low-volume production. Unlike traditional manufacturing processes that require expensive tooling, CNC milling can easily handle short production runs or prototyping, making it a cost-effective solution for small batches and rapid iterations in industries like fabricación de dispositivos médicos, aeroespacial, y automoción.


