
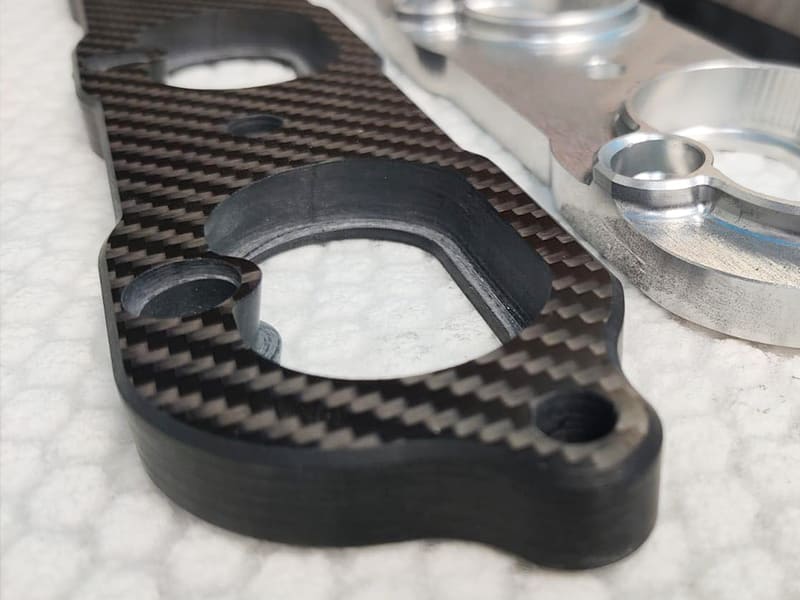
Kohlefaserverbundwerkstoffe sind sehr fest, steif und leicht, aber aufgrund ihrer rauen Fasern und ihrer Schichtstruktur schwer zu bearbeiten. Um saubere Kanten, enge Toleranzen und eine gleichmäßige Oberflächenqualität zu erzielen, benötigen Sie die richtigen Werkzeuge, Schnittparameter und Methoden zur Staubbekämpfung.
Dieser Leitfaden behandelt die wichtigsten technischen Verfahren für die CNC-Bearbeitung von Kohlefaser, wie z. B. die Auswahl der richtigen Werkzeuge, die Planung von Bearbeitungsvorgängen und die Verbesserung der Oberflächenqualität. Dies hilft Ihnen dabei, präzise und zuverlässige Verbundwerkstoffteile herzustellen.
Warum CNC-Bearbeitung für Kohlefaserkomponenten wichtig ist
Kohlefaserverstärkte Kunststoffe (CFK) haben sich zu einem der fortschrittlichsten Strukturwerkstoffe in der modernen Technik entwickelt und sind bekannt für ihr außergewöhnliches Verhältnis von Festigkeit zu Gewicht, ihre hohe Steifigkeit und ihre hervorragende Ermüdungsbeständigkeit. Diese Eigenschaften machen CFK unverzichtbar in Branchen wie Luft- und Raumfahrt, Automobilindustrie, Robotik, Drohnen, Medizintechnik und Hochleistungssportgeräten, in denen Leistung, Präzision und leichtes Design entscheidend sind.
Kohlefaserverbundwerkstoffe bieten zwar unübertroffene mechanische Vorteile, doch ihre anisotrope und abrasive Beschaffenheit stellt die Fertigung vor besondere Herausforderungen. Im Gegensatz zu Metallen kann CFK nicht mit herkömmlichen Verfahren geformt oder bearbeitet werden, ohne dass die Gefahr von Faserablösung, Harzabplatzungen oder thermischer Zersetzung besteht. Hier spielt die CNC-Bearbeitungstechnologie eine entscheidende Rolle: Sie bietet die Präzision, Wiederholgenauigkeit und Prozesskontrolle, die erforderlich sind, um Kohlefaserlaminate oder -blöcke in komplexe, formstabile Bauteile zu verwandeln.
Die Rolle der CNC-Bearbeitung bei der Herstellung von Kohlefaser
Die CNC-Bearbeitung ermöglicht Ingenieuren eine Genauigkeit im Mikrometerbereich beim Konturfräsen, Bohren, Fräsen und Trimmen von Kohlefaserteilen – Vorgänge, die für Baugruppen mit engen Toleranzen wie Halterungen für die Luft- und Raumfahrt, UAV-Rahmen, optische Halterungen und Robotergelenke unerlässlich sind. Durch den Einsatz von Hochgeschwindigkeitsspindeln, diamantbeschichteten Werkzeugen und adaptiven Steuerungssystemen können CNC-Maschinen auch unter Bedingungen mit hohem Werkzeugverschleiß die Kantenqualität und Oberflächengüte aufrechterhalten.
Zu den wichtigsten Vorteilen der CNC-Bearbeitung für CFK gehören:
-
Realisierung komplexer Geometrien: Ermöglicht die Erstellung komplizierter Konturen, Löcher und Ausschnitte, die durch Formen allein nicht realisierbar sind.
-
Dimensionale Konsistenz: Gewährleistet wiederholbare Genauigkeit über Produktionschargen hinweg, was für die Zertifizierung in der Luft- und Raumfahrt sowie in der Automobilindustrie von entscheidender Bedeutung ist.
-
Hybride Integration: Erleichtert die Nachbearbeitung von Hybridteilen aus Kohlefaser und Metall, wie beispielsweise Titaneinsätzen oder Aluminiumvorrichtungen.
-
Oberflächenqualitätskontrolle: Gewährleistet enge Toleranzen und minimiert das Herausziehen von Fasern oder Risse in der Matrix durch kontrollierte Schnittparameter.
Verständnis von Kohlefaserverbundwerkstoffen und ihrem Bearbeitungsverhalten
Struktur und Materialeigenschaften
Kohlenstofffaserverstärkte Polymere (CFK) sind hochentwickelte Verbundwerkstoffe, die aus hochfesten Kohlenstofffasern bestehen, die in eine Polymermatrix eingebettet sind, typischerweise Epoxid-, PEEK- oder BMI-Harze. Die Kohlenstofffasern sorgen für strukturelle Steifigkeit und Festigkeit, während das Harz die Fasern verbindet und die Last zwischen ihnen überträgt. Diese Schichtstruktur bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht, das das von Metallen wie Aluminium oder Stahl bei weitem übertrifft.
Die Konfiguration der Faserverlegung – beispielsweise unidirektional (UD), gewebt oder quasi-isotrop – hat einen erheblichen Einfluss auf die Bearbeitbarkeit:
-
Unidirektionale Laminate: Bieten maximale Festigkeit entlang der Faserrichtung, neigen jedoch zu Splitterbildung und Delaminierung, wenn sie quer zur Faserrichtung geschnitten werden.
-
Gewebte Stoffe: Bieten eine bessere Dimensionsstabilität, verursachen jedoch aufgrund wechselnder Faserausrichtungen unregelmäßige Werkzeugbelastungen.
-
Quasi-isotrope Laminate: Erzielen eine ausgewogene Festigkeit in mehreren Richtungen, weisen jedoch weiterhin eine variable Spanbildung über die Schichten hinweg auf.
Aufgrund der Kombination aus sprödem Harz und hochsteifen Fasern unterscheidet sich die Bearbeitung von CFK grundlegend von der Bearbeitung von Metallen. Die Schnittkräfte sind lokal begrenzt und diskontinuierlich, was das Risiko von Faserausbrüchen, Matrixrissen und Delamination erhöht, wenn sie nicht richtig kontrolliert werden.
Mechanische und thermische Eigenschaften
| Eigentum | Typischer Bereich | Auswirkungen der Bearbeitung |
| Zugfestigkeit | 500–1500 MPa | Hohe Steifigkeit → Schwer zu scheren oder zu schneiden |
| Biegemodul | 60–200 GPa | Geringe Schichtfestigkeit → Delaminierungsrisiko |
| Wärmeleitfähigkeit | 5–20 W/m·K | Schlechte Wärmeableitung → Lokale thermische Beschädigung |
| Dichte | ~1,6 g/cm³ | Geringes Gewicht → Höhere Schwingungsempfindlichkeit |
-
Hohe Festigkeit und Steifigkeit machen CFK widerstandsfähig gegen Verformung, aber die mangelnde Duktilität führt beim Schneiden eher zu Sprödbruch als zu plastischer Verformung.
-
Eine geringe Wärmeleitfähigkeit bedeutet, dass die Schnittwärme in der Nähe der Schnittstelle zwischen Werkzeug und Werkstück konzentriert bleibt, wodurch die Harzmatrix möglicherweise erweicht oder verkohlt.
-
Eine geringe Dichte trägt zu Teilvibrationen bei, die die Oberflächengüte und Maßgenauigkeit bei dünnwandigen Geometrien verschlechtern können.
Technischer Hinweis: Um diesen Herausforderungen entgegenzuwirken, ist eine präzise Steuerung der Spindeldrehzahl, der Vorschubgeschwindigkeit und der Werkzeuggeometrie sowie Strategien zur Schwingungsdämpfung und Kühlung unerlässlich.
Besondere Herausforderungen bei der Bearbeitung von CFK
Die Bearbeitung von CFK stellt eine Reihe von Herausforderungen dar, die bei Metallen oder Kunststoffen nicht auftreten:
-
Hohe Abrasivität: Kohlenstofffasern wirken wie mikroskopisch kleine Schleifelemente und beschleunigen den Werkzeugverschleiß – insbesondere bei Hartmetall- oder HSS-Werkzeugen. Für eine längere Standzeit sind diamantbeschichtete oder PKD-Werkzeuge vorzuziehen.
-
Delamination und Faserausreißen: Schlecht optimierte Schnittparameter oder stumpfe Werkzeuge können Schichten auseinanderheben und so die strukturelle Integrität beeinträchtigen.
-
Feinstaubentwicklung: Mikrometergroßer Kohlenstoffstaub stellt ein Gesundheits- und Kontaminationsrisiko für Geräte dar; Vakuumabsaugung und abgeschlossene Bearbeitungsumgebungen sind unerlässlich.
-
Thermischer Abbau: Übermäßige Hitze kann zu einer Erweichung der Matrix, zu Mikrorissen im Harz oder zu Verfärbungen führen, insbesondere bei CFK auf Epoxidharzbasis.
Zusammenfassend lässt sich sagen: Kohlefaserverbundwerkstoffe verbinden außergewöhnliche mechanische Eigenschaften mit einzigartigen Herausforderungen bei der Bearbeitung. Ein tiefgreifendes Verständnis ihrer anisotropen Struktur und ihres thermischen Verhaltens ist entscheidend für die Auswahl der richtigen CNC-Bearbeitungsstrategie, bei der Präzision, Werkzeuglebensdauer und Oberflächenintegrität in Einklang gebracht werden müssen.
Werkzeugauswahl und Schnittparameter für CNC-Kohlefaser
Empfohlene Werkzeugtypen
| Werkzeugtyp | Anwendungsszenario | Vorteile | Einschränkungen |
| PCD (polykristalliner Diamant) | Großserienfertigung / Endbearbeitung | Extreme Verschleißfestigkeit, extrem glatter Schnitt | Sehr hohe Kosten |
| CVD-diamantbeschichtetes Hartmetall | Allgemeine Präzisionsbearbeitung | Hervorragendes Preis-Leistungs-Verhältnis | Die Beschichtung kann sich bei Stößen oder hohen Temperaturen ablösen. |
| Unbeschichtetes Hartmetall | Prototypenbau / Kleinserien | Wirtschaftlich, leicht verfügbar | Schneller Verschleiß aufgrund der Abrasivität der Fasern |
Technischer Einblick: Bei langen Produktionsläufen oder CFRP in Luft- und Raumfahrtqualität sind PCD-Werkzeuge der Industriestandard, da sie ihre Schärfe über eine Schnittlänge von mehreren zehn Metern beibehalten. Für allgemeine oder geringvolumige Bearbeitungen bieten CVD-diamantbeschichtete Hartmetallwerkzeuge den besten Kompromiss zwischen Haltbarkeit und Erschwinglichkeit. Unbeschichtete Hartmetallwerkzeuge werden nur für kurze Produktionsläufe, Prototypen oder Einrichtungsversuche empfohlen, bei denen die Kostenkontrolle gegenüber der Lebensdauer der Werkzeuge überwiegt.
Auch die Werkzeuggeometrie spielt eine entscheidende Rolle:
-
Positive Spanwinkel (10–15°) minimieren die Delaminierung durch Reduzierung der Schnittkräfte.
-
Hohe Spiralwinkel verbessern die Spanabfuhr beim Fräsen und Nutenfräsen.
-
“Brad Point”- oder Stufenbohrer verhindern das Ausbrechen von Fasern während des Bohrvorgangs.
Richtlinien für Schnittparameter
| Prozess | Spindeldrehzahl (U/min) | Vorschubgeschwindigkeit (mm/min) | Schnitttiefe (mm) |
| Mahlen | 15.000–30.000 | 800–1500 | 0,1–0,5 |
| Bohren | 5.000–10.000 | 100–300 | 0,05–0,3 |
| Schlitzfräsen / Konturfräsen | 10.000–20.000 | 500–1000 | 0,2–0,8 |
-
Das Steigfräsen (Down-Cut-Fräsen) wird für CFK dringend empfohlen, da es das Aufrichten der Fasern, die Delaminierung und das Ausfransen der Kanten durch die Ausübung von Druck-Schnittkräften auf die Laminatoberfläche reduziert.
-
Verwenden Sie statt herkömmlicher Flutkühlung eine Minimalmengenschmierung (MMS) oder Kaltluftkühlung, da übermäßige Feuchtigkeit oder Temperaturschwankungen die Harzmatrix beschädigen können.
-
Eine regelmäßige Überwachung des Werkzeugzustands ist unerlässlich – PCD-Kanten sollten alle paar Stunden unter einem Mikroskop überprüft werden, um plötzliche Delaminierungsfehler zu vermeiden.
Typische Ergebnisse der Oberflächenbeschaffenheit: Unter optimierten Bedingungen und mit PCD-Werkzeugen lassen sich für gefräste Oberflächen Ra ≤ 1,6 µm und für gebohrte Merkmale eine Lochrundheit von ≤ 0,05 mm erzielen.
Befestigung und Schwingungsdämpfung
-
Vakuumtische sorgen für eine gleichmäßige Spannung ohne mechanische Belastung und gewährleisten, dass CFK-Platten oder -Laminate während der Hochgeschwindigkeitsbearbeitung flach und stabil bleiben.
-
Verwenden Sie Dämpfungsunterlagen oder Stützplatten (z. B. aus Phenolharz oder Aluminium) unter dem Werkstück, um Vibrationen zu absorbieren und ein Ausbrechen der Fasern auf der Austrittsseite zu verhindern.
-
Bei dicken oder mehrschichtigen Bauteilen die Unterseite mit weichen Befestigungen oder Elastomerschichten abstützen, um die Zwischenschichtspannung zu minimieren.
-
Die Kontaktflächen der Vorrichtung sollten keiner direkten Einwirkung der Schneidwärmezonen ausgesetzt sein, da ein lokaler Temperaturanstieg zu einer Erweichung oder Verformung der Matrix führen kann.
Technischer Hinweis: Eine erfolgreiche CNC-Bearbeitung von Kohlefaser erfordert einen ganzheitlichen Ansatz – die Auswahl der richtigen Diamantwerkzeuge, die Aufrechterhaltung einer optimierten Spindeldrehzahl und Vorschubgeschwindigkeit sowie die Verwendung präziser Spannvorrichtungen mit Schwingungsdämpfung. Diese Integration gewährleistet Maßgenauigkeit, minimale Faserschäden und eine längere Standzeit der Werkzeuge, was für die Luft- und Raumfahrt sowie die Herstellung von Hochleistungsverbundwerkstoffen unerlässlich ist.
Staubkontrolle, Sicherheit und Maschinenanforderungen
Staubabsaugung und -filterung
Bei der CNC-Bearbeitung von Kohlefaser entstehen feine, leitfähige und abrasive Staubpartikel, die elektronische Bauteile beschädigen und Gesundheitsrisiken verursachen können. Daher ist ein fortschrittliches Staubkontrollsystem unerlässlich, um sowohl die Sicherheit des Bedieners als auch die Präzision der Bearbeitung zu gewährleisten.
-
HEPA-Filtersysteme (High-Efficiency Particulate Air): Verwenden Sie Staubsauger mit HEPA-Filtern (H13 oder höher), die ≥99,97% Partikel bis zu einer Größe von 0,3 μm auffangen können.
-
Unterdruckabsaugung: Halten Sie einen kontinuierlichen Unterdruck im Inneren der Bearbeitungskammer aufrecht, um zu verhindern, dass Staub in die Werkstattumgebung gelangt.
-
Trennzonen: Trennen Sie die Bearbeitungskammer physisch vom Elektronikschrank und den Servoantrieben der CNC-Steuerung, um eine Kontamination durch leitfähigen Staub zu verhindern, die zu Kurzschlüssen oder Isolationsfehlern führen könnte.
-
Inline-Zyklonvorfilter können auch vor HEPA-Stufen eingesetzt werden, um die Lebensdauer der Filter bei hohem Durchsatz zu verlängern.
⚙️ Bewährte Vorgehensweise: Integrieren Sie die Staubabsaugung in den Spindelkopf oder den Werkzeugwegbereich, um Partikel an der Quelle aufzufangen, die Verbreitung in der Luft zu reduzieren und die Zuverlässigkeit der Maschine zu verbessern.
Betreiber- und Umweltsicherheit
Die Bearbeitung von Kohlefaser erfordert aufgrund der Faserstruktur des Materials und der Gefahr durch Partikel in der Luft die strikte Einhaltung von Arbeitsschutz- und Umweltschutzstandards.
-
Persönliche Schutzausrüstung (PSA): Das Bedienpersonal muss Atemschutzmasken der Klasse P3, Schutzbrillen und antistatische Kleidung tragen, um das Einatmen und Hautreizungen zu vermeiden.
-
Geschlossene Bearbeitungskammern: Für die Bearbeitung von Kohlenstoffverbundwerkstoffen werden vollständig geschlossene CNC-Maschinen oder versiegelte Roboterzellen dringend empfohlen.
-
Überwachung der Luftqualität: Messen Sie regelmäßig die Konzentration von Kohlenstoffstaub in der Luft, um die Einhaltung der Expositionsgrenzwerte am Arbeitsplatz (z. B. OSHA- oder EU-REACH-Normen) sicherzustellen.
-
Routinemäßige Maschinenwartung: Reinigen Sie die Staubabsaugkanäle wöchentlich und ersetzen Sie die Filter gemäß den vom Hersteller angegebenen Intervallen.
-
Spindelabdichtung austauschen: Überprüfen und ersetzen Sie regelmäßig die Spindelabdichtungen, um das Eindringen von Staub zu verhindern, der zu Lagerverschleiß oder Motorausfall führen kann.
Maschineneinrichtung und Wartung
Die Bearbeitung von CFK erfordert schnelle, hochsteife CNC-Systeme, die trotz abrasiver Bedingungen eine gleichbleibende Schnittqualität gewährleisten können.
-
Hochgeschwindigkeitsspindeln: Maschinen sollten Spindeldrehzahlen von >20.000 U/min unterstützen, was für präzises Schneiden und reduzierte Delaminierung beim Fräsen und Bohren unerlässlich ist.
-
Starre Struktur und Schwingungsdämpfung: Die geringe Dichte von Kohlefaser verstärkt Schwingungen; daher müssen CNC-Maschinen über verstärkte Sockel, gedämpfte Achsen und präzise Linearführungen verfügen.
-
Trocken- oder luftgekühltes Schneiden: Vermeiden Sie flüssige Kühlmittel – Kohlefaserstaub gemischt mit Flüssigkeit bildet eine leitfähige Aufschlämmung, die elektronische Bauteile beschädigen und Harzverbindungen beeinträchtigen kann.
-
Regelmäßige Werkzeugkontrolle: Messen Sie alle paar Stunden den Werkzeugverschleiß und die Oberflächenrauheit, um Leistungsabweichungen frühzeitig zu erkennen. Stumpfe Werkzeuge erhöhen das Ausreißen von Fasern und die Delaminierung erheblich.
-
Sauberes Luftstrommanagement: Sorgen Sie für gefilterte, trockene Luft zur Kühlung und Spanabsaugung, um Verunreinigungen und statische Aufladung zu vermeiden.
Technische Erkenntnis: Die CNC-Bearbeitung von Kohlefaser erfordert eine kontrollierte Umgebung, in der Präzision, Sauberkeit und Sicherheit gleichermaßen gewährleistet sind. Eine leistungsstarke Staubabsaugung, versiegelte Gehäuse und eine disziplinierte Wartung schützen nicht nur Bediener und Anlagen, sondern gewährleisten auch eine gleichbleibende Oberflächenqualität und Maßgenauigkeit bei der Herstellung moderner Verbundwerkstoffe.
Oberflächenbeschaffenheit, Maßgenauigkeit und Qualitätskontrolle
Kanten- und Oberflächenintegrität
Um eine hochwertige Oberfläche bei CNC-gefrästen Carbonfaserteilen zu erzielen, müssen die Werkzeugwegstrategie, die Faserausrichtung und die Schnittparameter präzise gesteuert werden. Da CFK anisotrop ist, hat die Schnittrichtung im Verhältnis zur Faserausrichtung einen direkten Einfluss auf die Delaminierung und das Ausbrechen von Kanten.
-
Optimaler Schnittwinkel: Durch Einhalten eines Anstellwinkels von 45°–90° relativ zur Faserrichtung wird die Zugspannung an der Grenzfläche zwischen Faser und Matrix minimiert, wodurch das Risiko einer Delaminierung und eines Ausreißens verringert wird.
-
Mehrfachbearbeitung: Verwenden Sie leichte, mehrfache Bearbeitungsdurchgänge (0,05–0,1 mm pro Durchgang), um die Oberflächenglätte zu verbessern und lokale Faserschäden zu reduzieren.
-
Oberflächenrauheits-Benchmarks: Präzisionskomponenten aus Kohlefaser erreichen in der Regel Ra = 0,8–1,6 µm, abhängig von der Schärfe des Werkzeugs, der Vorschubgeschwindigkeit und dem Fasertyp.
Technischer Hinweis: Übermäßiger Werkzeugverschleiß oder Schneiden unter flachen Winkeln kann Fasern freilegen und zu “ausgefransten Kanten” führen, die die Ästhetik und Leistung beeinträchtigen. Eine kontrollierte Endbearbeitungsstrategie gewährleistet saubere Kanten und gleichmäßige Dichtflächen für geklebte oder montierte Teile.
Inspektion und Fehlererkennung
Fehler in bearbeiteten CFK-Bauteilen sind oft mikroskopisch klein oder liegen unter der Oberfläche, sodass spezielle zerstörungsfreie und mikroskopische Prüfverfahren erforderlich sind.
| Fehlertyp | Nachweismethode | Anmerkungen |
| Delaminierung | Ultraschallprüfung / Akustische Emission | Identifiziert interlaminare Trennungen oder Hohlräume zwischen den Lagen |
| Faserauszug | Optische Mikroskopie / REM | Bewertet die Oberflächenintegrität und die Haftung zwischen Fasern und Matrix. |
| Brandspuren / Hitzeschäden | Sichtprüfung / Infrarot-Thermografie | Erkennt lokale thermische Zersetzung und Verfärbung des Harzes |
Zusätzliche Verfahren wie die Röntgen-Computertomographie (CT-Scan) können bei hochentwickelten Luft- und Raumfahrtkomponenten eingesetzt werden, um Hohlräume, Harztaschen und strukturelle Inhomogenitäten zu erkennen.
Tipp für Produktionsingenieure: Führen Sie nach der Vor- und Nachbearbeitung Prüfpunkte ein, um prozessbedingte Fehler vor der Endmontage zu isolieren.
Dimensionale und strukturelle Überprüfung
Hochpräzise CFK-Komponenten erfordern eine mehrdimensionale Validierung, um die geometrische und strukturelle Genauigkeit zu bestätigen:
-
Koordinatenmessgerät (CMM): Bietet eine Genauigkeit von ±0,005 mm für Lochpositionen, Konturen und Ebenheit komplexer Teile.
-
Laserscanning/optische Profilierung: Ermöglicht die schnelle berührungslose Überprüfung großer oder gekrümmter CFK-Oberflächen ohne mechanische Abtastung.
-
Überprüfung der Materialzusammensetzung: Befolgen Sie die Normen ASTM D3171 oder EN 2563 zur Messung des Faseranteils (Vf), um eine gleichbleibende mechanische Leistung über alle Produktionschargen hinweg sicherzustellen.
Technischer Hinweis: Da CFK eine thermische Ausdehnungsanisotropie aufweist, sollten alle Maßprüfungen unter kontrollierten Temperatur- und Feuchtigkeitsbedingungen (in der Regel 20 °C ±1 °C, relative Luftfeuchtigkeit <50%) durchgeführt werden, um die messtechnische Genauigkeit zu gewährleisten.
Design- und DFM-Überlegungen für CNC-Teile aus Kohlefaser
Richtlinien für die Fertigungsfreundlichkeit
Die Konstruktion von CNC-gefertigten Kohlefaserkomponenten erfordert ein Verständnis der anisotropen Struktur und des spröden Bruchverhaltens des Materials. Da Kohlefasern die Last hauptsächlich entlang ihrer Länge tragen, wirken sich die Konstruktionsgeometrie und die Faserausrichtung direkt auf die Herstellbarkeit und die strukturelle Integrität aus.
-
Bohrungsdesign: Halten Sie den Bohrungsdurchmesser ≥ 2× Laminatdicke, um Delamination und Faserbruch beim Bohren zu reduzieren. Verwenden Sie Stützunterlagen und Vorbohrungen für größere Durchmesser.
-
Kantenbearbeitung: Fasen oder Radien (typischerweise R0,5–R1,0 mm) anbringen, um Spannungskonzentrationen zu minimieren und Rissbildung in hochbelasteten Bereichen zu verhindern.
-
Faserausrichtung: Richten Sie die Primärfaserrichtung am Hauptlastpfad aus, um ein optimales Verhältnis zwischen Steifigkeit und Gewicht sowie eine maximale Ermüdungsfestigkeit zu erzielen.
-
Vermeiden Sie schwache Geometrien: Scharfe Innenecken, überlappende Bohrlöcher und dünnwandige Abschnitte (<1,0 mm) sind anfällig für interlaminare Risse und sollten mit allmählichen Übergängen neu gestaltet werden.
-
Mindestwandstärke: Halten Sie einen Abstand von ≥ 1,5× Lochdurchmesser zu den Kanten ein, um die strukturelle Kontinuität und Bearbeitungsstabilität zu gewährleisten.
Technische Erkenntnis: Ein gut konstruiertes CFK-Bauteil bietet ein ausgewogenes Verhältnis zwischen struktureller Leistungsfähigkeit, Bearbeitbarkeit und Kosteneffizienz. Eine frühzeitige Zusammenarbeit zwischen Konstrukteuren und Fertigungsingenieuren im Bereich DFM verhindert kostspielige Nacharbeiten oder Ausschuss aufgrund von Delamination oder schlechter Maßtoleranz.
Überlegungen zu Hybrid- und Montageverfahren
Bei der Integration von Kohlefaserkomponenten in Baugruppen mit Metall- oder Kunststoffteilen muss besonders auf thermische Dehnungsunterschiede und die Festigkeit der Verbindungsstellen geachtet werden.
-
Materialverträglichkeit: Kohlefaserverbundwerkstoffe weisen einen sehr niedrigen Wärmeausdehnungskoeffizienten auf (CTE ≈ 0–2×10⁻⁶/K), während Aluminium oder Stahl sich 5–10× schneller ausdehnen. Dies kann bei Temperaturschwankungen zu Spannungen führen.
-
Verbindungsmethoden:
-
Klebeverbindung: Verwenden Sie Epoxid- oder strukturelle Acrylklebstoffe für leichte, durchgehende Verbindungen.
-
Mechanische Befestigung: Verwenden Sie Titan- oder Edelstahleinsätze, um ein Ausreißen des Gewindes und lokale Spannungen zu vermeiden.
-
Hybridverbindung: Kombinieren Sie Klebeverbindungen mit mechanischen Befestigungen, um Redundanz und Ermüdungsbeständigkeit zu erzielen.
-
-
Oberflächenvorbereitung: Um die Zuverlässigkeit der Verbindung zu verbessern, führen Sie einen feinen Schliff (Körnung 320–600) durch, gefolgt von einer Plasma- oder Koronareinigung, um sicherzustellen, dass die Harzmatrix für eine optimale Haftung aktiviert ist.
🧩 Designhinweis: Berücksichtigen Sie immer die Gefahr von CTE-Fehlanpassungen und galvanischer Korrosion, wenn CFK mit Aluminium oder Stahl in Kontakt kommt. Verwenden Sie isolierende Unterlegscheiben, Hülsen oder Beschichtungen, um elektrochemische Degradation zu verhindern.
Nachbearbeitung und Beschichtungen
Oberflächen aus Kohlefaser sind zwar strukturell stabil, erfordern jedoch häufig eine Nachbearbeitung, um ihre Haltbarkeit, Ästhetik oder Funktionalität zu gewährleisten.
-
Kosmetische und schützende Oberflächenbehandlungen:
-
Polieren/Klarlackierung verbessert den Oberflächenglanz und schützt die Epoxidmatrix vor Kratzern und Feuchtigkeit.
-
UV-beständige Beschichtungen (Polyurethan oder Nanokeramik) verhindern langfristige Verfärbungen und Harzabbau.
-
-
Funktionale Beschichtungen:
-
Leitfähige Beschichtungen – zum Einsatz für EMI-Abschirmung oder Erdung in Elektronikgehäusen.
-
Antistatische Beschichtungen – werden in der Robotik und in Luft- und Raumfahrtkomponenten verwendet, um die Ansammlung statischer Aufladung zu verhindern.
-
Dichtungsmittel und hydrophobe Schichten – werden aufgetragen, um die Feuchtigkeitsaufnahme in feuchten Umgebungen zu verhindern.
-
Technischer Einblick: Die Nachbehandlung verbessert nicht nur die Ästhetik und Schutzfunktion, sondern gewährleistet auch langfristige Dimensionsstabilität und Umweltbeständigkeit. Bei High-End-Anwendungen wie UAV-Rahmen oder medizinischen Gehäusen ist ein kontrollierter Beschichtungsprozess ein wichtiger Bestandteil des abschließenden Qualifizierungsworkflows.
Anwendungen und Anwendungsfälle in der Industrie
Luftfahrt- und UAV-Komponenten
Die CNC-Bearbeitung von Kohlefaser ist aufgrund ihres außergewöhnlichen Verhältnisses von Steifigkeit zu Gewicht und ihrer thermischen Dimensionsstabilität aus der Luft- und Raumfahrt sowie der Herstellung unbemannter Luftfahrzeuge (UAV) nicht mehr wegzudenken. Zu den typischen Anwendungsbereichen gehören:
-
Strukturhalterungen und Gehäuse: Werden für Avionikgehäuse, Steuerflächen und leichte Befestigungsrahmen verwendet, bei denen minimale Durchbiegung und hohe Vibrationsfestigkeit entscheidend sind.
-
Propellerblätter und Flugzeugkomponenten: Die CNC-Bearbeitung gewährleistet eine gleichbleibende aerodynamische Geometrie und sorgt für Ausgewogenheit und Effizienz bei Mehrblatt-Systemen.
-
Instrumententafeln und Satellitengehäuse: Die geringe Wärmeausdehnung und hohe Maßgenauigkeit von Kohlefaser sind ideal für Komponenten, die großen Temperaturschwankungen und mechanischen Vibrationen ausgesetzt sind.
Da Luft- und Raumfahrtstrukturen Toleranzen von nur ±0,02 mm erfordern, bietet die CNC-Bearbeitung die erforderliche Wiederholgenauigkeit und Geometriekontrolle, insbesondere für komplexe Konturen oder mehrachsige Oberflächen.
✈️ Technisches Verständnis: Die Kombination aus CNC-Fräsen, Bohren und Senken ermöglicht die direkte Integration von Verbundwerkstoffteilen mit Metallbeschlägen oder Befestigungselementen und gewährleistet flugtaugliche Baugruppen ohne nachträgliche Nachbearbeitung.
Automobilindustrie und Robotik
In der Automobiltechnik und Industrierobotik bieten CNC-gefräste Carbonfaserteile eine leistungsstarke Alternative zu Aluminium und Stahl, wenn es auf geringe Gewicht, Steifigkeit und dynamische Stabilität ankommt.
-
Leichte Halterungen und Aufhängungsarme: Werden in Hochleistungsfahrzeugen und autonomen Robotern verwendet, um die Trägheit zu verringern und das Beschleunigungsverhalten zu verbessern.
-
Roboterarme und Endeffektoren: Die geringe Masse und hohe Steifigkeit von Kohlefaser verbessern die Bewegungspräzision und reduzieren die Belastung der Aktuatoren.
-
Außenverkleidungen und kundenspezifische Gehäuse: Die CNC-Bearbeitung ermöglicht eine passgenaue Montage von Baugruppen aus mehreren Materialien und bietet Flexibilität beim Design von aerodynamischen Oberflächen oder Schutzabdeckungen.
In der Robotik, wo Wiederholgenauigkeit und strukturelle Resonanzkontrolle von entscheidender Bedeutung sind, tragen die Dämpfungseigenschaften von CFK dazu bei, die Schwingungsübertragung zu minimieren und so die langfristige Positionsgenauigkeit und die Effizienz des Steuerungssystems zu verbessern.
⚙️ Anwendungshinweis: Die präzise CNC-Bearbeitung von vorgehärteten Kohlefaserlaminaten gewährleistet exakte Lochpositionen und glatte Passflächen, was für die Ausrichtung von Robotergelenken und die Integration in Automobilchassis unerlässlich ist.
Medizinische und industrielle Geräte
In der Medizintechnik und Präzisionsinstrumentierung werden Kohlefaserverbundwerkstoffe aufgrund ihrer nichtleitenden, strahlungsdurchlässigen und hochfesten Eigenschaften geschätzt.
-
Nichtleitende Vorrichtungen und chirurgische Haltevorrichtungen: Sorgen für elektrische Isolierung und Formstabilität während Bildgebungsverfahren oder elektronischen Operationen.
-
Röntgentransparente Komponenten: Kohlefaser ermöglicht die Übertragung von Strahlung ohne Bildverzerrung und eignet sich daher ideal für Bildgebungstische, CT-Scannerrahmen und radiologische Instrumente.
-
Industrielle Stützkonstruktionen: Werden aufgrund ihrer geringen Partikelemission und mechanischen Steifigkeit für Präzisionsmesssysteme, Halterahmen für Halbleiter und Reinraumausrüstung verwendet.
Technische Perspektive: Die CNC-Bearbeitung gewährleistet, dass medizinische CFK-Teile strenge Toleranz- und Sauberkeitsstandards erfüllen, in der Regel ISO 13485 oder Reinraumklasse 10.000, mit gratfreien Kanten und versiegelten Oberflächen, um eine Freilegung der Fasern zu verhindern.
Zusammenfassung
Die CNC-Bearbeitung von Kohlefaser ist ein hochpräziser, risikoreicher Prozess, der eine strenge Kontrolle der Werkzeuge, Schnittparameter, Spannvorrichtungen und Staubabsaugung erfordert. Um Delamination, Faserauszug, Werkzeugverschleiß und Sicherheitsrisiken zu vermeiden, müssen Sie PCD- oder diamantbeschichtete Werkzeuge verwenden, die richtigen Geschwindigkeiten und Vorschübe einstellen und Staub auf HEPA-Niveau entfernen. Kontrollen nach der Bearbeitung, wie z. B. Ultraschall- oder optische Inspektionen, stellen sicher, dass die Oberfläche glatt ist, und decken versteckte Fehler auf.
Ingenieure müssen bei der Konstruktion zuverlässiger Teile wie Halterungen für die Luft- und Raumfahrt, medizinische Stützen und Roboterstrukturen frühzeitig über die Ausrichtung der Laminate, die Belastungsrichtung und die Verbindungsmethoden nachdenken. Um sicherzustellen, dass die Abmessungen und die Struktur korrekt sind, ist es wichtig, mehrstufige Inspektionen und CMM-Prüfungen durchzuführen. Letztendlich erfordert die erfolgreiche Bearbeitung von Kohlefaser eine Kombination aus Materialkenntnissen, Präzisionstechnik und strenger Qualitätskontrolle, um Ergebnisse zu erzielen, die stets gleichbleibend und fehlerfrei sind.
FAQ
Frage 1: Kann Kohlefaser CNC-gefräst werden?
Ja. Kohlefaserverbundwerkstoffe können mit Hochgeschwindigkeitsspindeln, diamantbeschichteten Werkzeugen und geschlossenen Staubabsaugsystemen effektiv CNC-bearbeitet werden, um Präzision und Sicherheit zu gewährleisten.
Frage 2: Was ist das beste Werkzeug für die CNC-Bearbeitung von Kohlefaser?
PCD- (polykristalliner Diamant) oder CVD-diamantbeschichtete Hartmetallwerkzeuge sind ideal, da sie im Vergleich zu unbeschichteten Fräsern eine hervorragende Schnitthaltigkeit, minimale Delamination und eine lange Standzeit bieten.
Frage 3: Wie kann man Delamination während der Bearbeitung verhindern?
Verwenden Sie Steigfräsen, halten Sie eine niedrigere Vorschubgeschwindigkeit ein und führen Sie mehrere flache Fräsdurchgänge durch. Wählen Sie immer scharfe Werkzeuge und sorgen Sie für eine ordnungsgemäße Werkstückauflage, um das Aufrichten der Fasern und die Trennung der Schichten zu minimieren.
Frage 4: Kann man bei der Bearbeitung von Kohlefaser Kühlmittel verwenden?
Im Allgemeinen sollte kein flüssiges Kühlmittel verwendet werden, da Harz Flüssigkeiten absorbieren und die Oberflächenintegrität beeinträchtigen kann. Zur Temperaturregelung und Spanabfuhr ist eine Trockenbearbeitung in Kombination mit Luft- oder Nebelkühlung vorzuziehen.
Frage 5: Welche Toleranzen sind bei der CNC-Bearbeitung von Kohlefaser möglich?
Typische Toleranzen liegen bei ±0,05 mm für Standardplatten oder Blechmaterialien. Bei starren CNC-Anlagen mit optimierten Werkzeugwegen und Spannvorrichtungen kann eine Präzision von ±0,02 mm erreicht werden, was für Anwendungen in der Luft- und Raumfahrt oder Robotik geeignet ist.


