
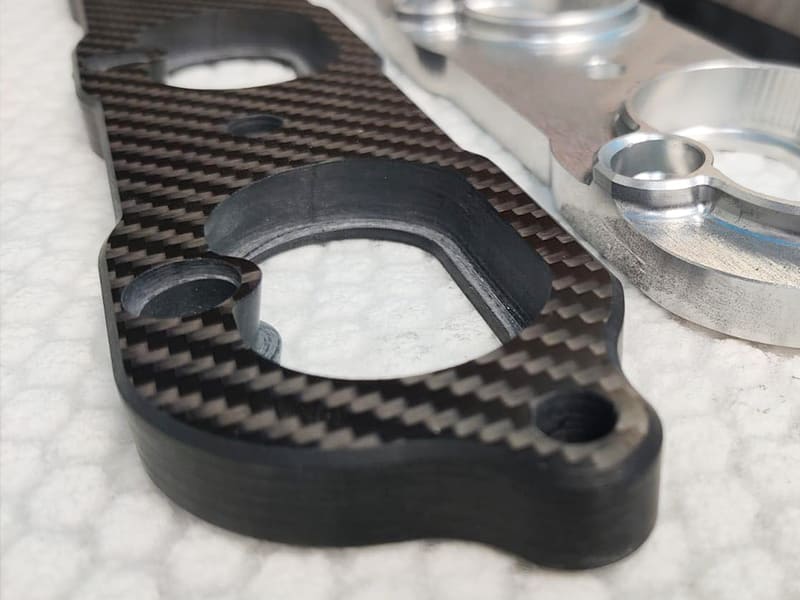
Углеродные композитные материалы обладают высокой прочностью, жесткостью и легкостью, но их сложно обрабатывать, поскольку их волокна имеют шероховатую поверхность и состоят из нескольких слоев. Для получения чистых кромок, жестких допусков и стабильного качества поверхности необходимы подходящие инструменты, параметры резания и способы контроля за пылью.
В этом руководстве описаны наиболее важные инженерные методы обработки углеродного волокна с ЧПУ, такие как выбор подходящих инструментов, планирование операций обработки и улучшение качества поверхности. Это поможет вам изготавливать точные и надежные композитные детали.
Почему ЧПУ-обработка важна для компонентов из углеродного волокна
Полимеры, армированные углеродным волокном (CFRP), стали одним из самых передовых конструкционных материалов в современном машиностроении, известным своим исключительным соотношением прочности к весу, высокой жесткостью и превосходной усталостной прочностью. Эти свойства делают CFRP незаменимым в таких отраслях, как аэрокосмическая, автомобильная, робототехника, дроны, медицинское оборудование и высокопроизводительное спортивное оборудование, где критически важны производительность, точность и легкий вес.
Однако, несмотря на то, что углеродные композитные материалы обладают непревзойденными механическими свойствами, их анизотропная и абразивная природа создает уникальные проблемы при производстве. В отличие от металлов, CFRP не может быть сформирован или обработан с помощью традиционных методов без риска расслоения волокон, отколов смолы или термического разложения. Именно здесь технология ЧПУ-обработки играет решающую роль, обеспечивая точность, повторяемость и контроль процесса, необходимые для преобразования углеродных ламинатов или блоков в сложные, стабильные по размерам компоненты.
Роль ЧПУ-обработки в производстве углеродного волокна
Обработка с ЧПУ позволяет инженерам достигать точности на уровне микронов при контурной обработке, сверлении, фрезеровании и обрезке деталей из углеродного волокна — операциях, которые необходимы для сборки с жесткими допусками, таких как кронштейны для аэрокосмической промышленности, рамы БПЛА, оптические крепления и соединения для роботов. Благодаря использованию высокоскоростных шпинделей, инструментов с алмазным покрытием и адаптивных систем управления станки с ЧПУ могут поддерживать качество кромок и поверхности даже в условиях высокого износа инструмента.
Ключевые преимущества ЧПУ-обработки для CFRP включают:
-
Реализация сложной геометрии: позволяет создавать сложные контуры, отверстия и вырезы, которые невозможно получить с помощью только формования.
-
Стабильность размеров: обеспечивает повторяемую точность в разных производственных партиях, что имеет решающее значение для сертификации в аэрокосмической и автомобильной промышленности.
-
Гибридная интеграция: облегчает вторичную обработку гибридных деталей из углеродного волокна и металла, таких как титановые вставки или алюминиевые крепления.
-
Контроль качества поверхности: обеспечивает соблюдение жестких допусков и сводит к минимуму вырывание волокон или растрескивание матрицы за счет контролируемых параметров резки.
Понимание углеродных композитных материалов и их поведения при механической обработке
Структура и характеристики материалов
Полимеры, армированные углеродным волокном (CFRP), представляют собой современные композитные материалы, изготовленные из высокопрочных углеродных волокон, встроенных в полимерную матрицу, как правило, из эпоксидных, PEEK или BMI смол. Углеродные волокна обеспечивают структурную жесткость и прочность, а смола связывает и передает нагрузку между волокнами. Такая слоистая структура обеспечивает исключительное соотношение прочности и веса, значительно превосходящее аналогичные показатели металлов, таких как алюминий или сталь.
Конфигурация укладки волокон — например, однонаправленная (UD), тканая или квазиизотропная — значительно влияет на обрабатываемость:
-
Однонаправленные ламинаты: обеспечивают максимальную прочность по направлению волокон, но склонны к расколу и расслоению при разрезании поперек волокон.
-
Тканые материалы: обладают лучшей стабильностью размеров, но создают неравномерную нагрузку на инструмент из-за чередующейся ориентации волокон.
-
Квазиизотропные ламинаты: обеспечивают сбалансированную прочность в нескольких направлениях, но все же имеют переменное образование стружки по слоям.
Из-за сочетания хрупкой смолы и высокопрочных волокон обработка CFRP принципиально отличается от обработки металлов. Режущие силы локализованы и прерывисты, что увеличивает риск вырыва волокон, растрескивания матрицы и расслоения, если не контролировать процесс должным образом.
Механические и термические свойства
| Недвижимость | Типичный диапазон | Последствия механической обработки |
| Прочность на разрыв | 500–1500 МПа | Высокая жесткость → Трудность срезки или резки |
| Модуль упругости при изгибе | 60–200 ГПа | Низкая межслойная прочность → Риск расслоения |
| Теплопроводность | 5–20 Вт/м·К | Плохое рассеивание тепла → Локальное тепловое повреждение |
| Плотность | ~1,6 г/см³ | Легкий вес → Более высокая чувствительность к вибрации |
-
Высокая прочность и жесткость делают CFRP устойчивым к деформации, но отсутствие пластичности приводит к хрупкому разрушению, а не к пластической деформации во время резки.
-
Низкая теплопроводность означает, что тепло от резки остается сконцентрированным вблизи границы раздела инструмента и заготовки, что может привести к размягчению или обугливанию матрицы из смолы.
-
Низкая плотность способствует вибрации детали, что может ухудшить качество поверхности и точность размеров в тонкостенных геометриях.
Техническое примечание: для преодоления этих проблем необходимо точное управление скоростью шпинделя, скоростью подачи и геометрией инструмента, а также стратегии гашения вибрации и охлаждения.
Специфические проблемы обработки CFRP
Обработка углепластика сопряжена с рядом проблем, которые не возникают при обработке металлов или пластмасс:
-
Высокая абразивность: углеродные волокна действуют как микроскопические абразивные элементы, ускоряя износ инструмента, особенно инструмента из карбида или быстрорежущей стали. Для продления срока службы инструмента предпочтительны инструменты с алмазным покрытием или из поликристаллического алмаза (PCD).
-
Расслоение и вырывание волокон: Неоптимальные параметры резки или тупые инструменты могут привести к расслоению, снижая структурную целостность.
-
Образование мелкой пыли: углеродная пыль размером в микроны представляет опасность для здоровья и загрязняет оборудование; необходимы вакуумная экстракция и герметичные рабочие среды.
-
Термическое разложение: чрезмерное нагревание может привести к размягчению матрицы, появлению микротрещин в смоле или изменению цвета, особенно в случае CFRP на основе эпоксидной смолы.
Резюме: Композитные материалы из углеродного волокна сочетают в себе исключительные механические характеристики и уникальные сложности обработки. Глубокое понимание их анизотропной структуры и теплового поведения имеет решающее значение для выбора правильной стратегии обработки с ЧПУ, обеспечивающей баланс между точностью, долговечностью инструмента и целостностью поверхности.
Выбор инструмента и параметры резания для ЧПУ углеродного волокна
Рекомендуемые типы инструментов
| Тип инструмента | Сценарий применения | Преимущества | Ограничения |
| PCD (поликристаллический алмаз) | Обработка больших объемов / финишная обработка | Чрезвычайная износостойкость, сверхгладкая резка | Очень высокая стоимость |
| CVD алмазное покрытие карбида | Общая прецизионная обработка | Отличный баланс цены и качества | Покрытие может отслаиваться под воздействием ударов или высоких температур. |
| Непокрытый карбид | Прототипирование / мелкосерийное производство | Экономичный, легко доступный | Быстрый износ из-за абразивности волокон |
Инженерные знания: для длительных производственных циклов или аэрокосмического углепластика стандартом в отрасли являются инструменты из PCD, способные сохранять остроту на протяжении десятков метров резания. Для общего назначения или малосерийной обработки инструменты из карбида с CVD-алмазным покрытием обеспечивают оптимальный компромисс между долговечностью и доступностью. Инструменты из карбида без покрытия рекомендуются только для коротких циклов, прототипирования или наладочных испытаний, когда контроль затрат превышает долговечность инструмента.
Геометрия инструмента также играет решающую роль:
-
Положительные углы наклона (10–15°) минимизируют расслоение за счет уменьшения режущих сил.
-
Большие углы наклона спирали улучшают удаление стружки при фрезеровании и прорезании пазов.
-
“Сверла с ”толчком» или ступенчатые сверла помогают предотвратить разрыв волокон во время сверления.
Рекомендации по параметрам резки
| Процесс | Скорость вращения шпинделя (об/мин) | Скорость подачи (мм/мин) | Глубина реза (мм) |
| Фрезерование | 15 000–30 000 | 800–1500 | 0,1–0,5 |
| Бурение | 5 000–10 000 | 100–300 | 0,05–0,3 |
| Профилирование / Контурная обработка | 10 000–20 000 | 500–1000 | 0,2–0,8 |
-
Для CFRP настоятельно рекомендуется использовать восходящее фрезерование (фрезерование с нисходящим резом), так как оно снижает подъем волокон, расслоение и изнашивание кромок за счет приложения сжимающих режущих сил на поверхность ламината.
-
Используйте минимальное смазывание (MQL) или охлаждение холодным воздухом вместо обычного поточного охлаждения, так как чрезмерная влажность или перепады температуры могут повредить матрицу смолы.
-
Необходимо часто контролировать состояние инструмента — края PCD следует проверять под микроскопом каждые несколько часов резки, чтобы предотвратить внезапные отслоения.
Типичные результаты обработки поверхности: при оптимальных условиях и использовании инструментов из PCD можно достичь Ra ≤ 1,6 мкм для фрезерованных поверхностей и округлости отверстий ≤ 0,05 мм для сверленных элементов.
Крепление и контроль вибрации
-
Вакуумные столы обеспечивают равномерное зажатие без механического напряжения, гарантируя, что листы или ламинаты из углепластика остаются ровными и стабильными во время высокоскоростной обработки.
-
Используйте демпфирующие основания или опорные пластины (например, из фенольной смолы или алюминия) под заготовкой для поглощения вибрации и предотвращения вырыва волокон на выходной стороне.
-
Для толстых или многослойных компонентов поддерживайте нижнюю сторону с помощью мягких креплений или эластомерных слоев, чтобы минимизировать межслойное напряжение.
-
Контактные зоны приспособления не должны подвергаться прямому воздействию зон резания, так как локальное повышение температуры может привести к размягчению или деформации матрицы.
Вывод для инженеров: успешная обработка углеродного волокна с помощью ЧПУ зависит от комплексного подхода — выбора правильного алмазного инструмента, поддержания оптимальной скорости шпинделя и скорости подачи, а также использования прецизионных зажимных приспособлений с гашением вибраций. Такая интеграция обеспечивает точность размеров, минимальное повреждение волокон и увеличение срока службы инструмента, что является необходимым условием для производства аэрокосмической техники и высокоэффективных композитных материалов.
Контроль загрязнения, безопасность и требования к оборудованию
Удаление пыли и фильтрация
При обработке углеродного волокна на станках с ЧПУ образуются мелкие, проводящие и абразивные частицы пыли, которые могут повредить электронные компоненты и представлять опасность для здоровья. Поэтому для обеспечения безопасности оператора и точности обработки необходима современная система пылеудаления.
-
Системы фильтрации HEPA (High-Efficiency Particulate Air): используйте пылесосы, оснащенные фильтрами HEPA (H13 или выше), способными улавливать ≥99,97% частиц размером до 0,3 мкм.
-
Вытяжка с отрицательным давлением: поддерживайте постоянное отрицательное давление воздуха внутри корпуса станка, чтобы предотвратить утечку пыли в рабочее помещение.
-
Зоны отделения: физически изолируйте камеру обработки от шкафа электроники ЧПУ и сервоприводов, чтобы предотвратить загрязнение проводящей пылью, которое может привести к короткому замыканию или повреждению изоляции.
-
Перед HEPA-фильтрами также могут использоваться встроенные циклонные предварительные фильтры, чтобы продлить срок службы фильтров при работе с большими объемами.
⚙️ Лучшая практика: Интегрируйте систему пылеудаления в головку шпинделя или зону траектории инструмента, чтобы улавливать частицы у источника, снижая их рассеивание в воздухе и повышая надежность станка.
Безопасность оператора и окружающей среды
Обработка углеродного волокна требует строгого соблюдения стандартов охраны труда и экологической безопасности в связи с составом волокна и опасностью вдыхания частиц, содержащихся в воздухе.
-
Средства индивидуальной защиты (СИЗ): Операторы должны носить респираторы класса P3, защитные очки и антистатическую одежду для предотвращения вдыхания и раздражения кожи.
-
Закрытые камеры обработки: для обработки углеродных композитов настоятельно рекомендуется использовать полностью закрытые станки с ЧПУ или герметичные роботизированные ячейки.
-
Мониторинг качества воздуха: регулярно измеряйте концентрацию углеродной пыли в воздухе, чтобы обеспечить соблюдение предельных значений воздействия на рабочем месте (например, стандарты OSHA или EU REACH).
-
Регулярное техническое обслуживание оборудования: еженедельно очищайте пылеудаляющие каналы и заменяйте фильтры в соответствии с интервалами, рекомендованными производителем.
-
Замена уплотнений шпинделя: Регулярно проверяйте и заменяйте уплотнения шпинделя, чтобы предотвратить попадание пыли, которая может вызвать износ подшипников или выход двигателя из строя.
Настройка и техническое обслуживание оборудования
Обработка CFRP требует высокоскоростных систем ЧПУ с высокой жесткостью, способных поддерживать стабильное качество резания несмотря на абразивные условия.
-
Высокоскоростные шпиндели: станки должны поддерживать скорость вращения шпинделя >20 000 об/мин, что необходимо для тонкой резки и уменьшения расслоения при фрезеровании и сверлении.
-
Жесткая конструкция и гашение вибрации: низкая плотность углеродного волокна усиливает вибрацию, поэтому станки с ЧПУ должны иметь усиленные основания, амортизированные оси и прецизионные линейные направляющие.
-
Сухая или воздушная резка: избегайте использования жидких охлаждающих жидкостей — углеродная пыль в смеси с жидкостью образует проводящую суспензию, которая может повредить электронные детали и ухудшить качество соединений из смолы.
-
Регулярная проверка инструмента: каждые несколько часов измеряйте износ инструмента и шероховатость поверхности, чтобы своевременно обнаруживать отклонения в производительности. Тупые инструменты значительно увеличивают разрыв волокон и расслоение.
-
Управление чистым воздушным потоком: поддержание фильтрованного сухого воздуха для охлаждения и удаления стружки, чтобы предотвратить загрязнение и накопление статического электричества.
Вывод для инженеров: обработка углеродного волокна с ЧПУ требует контролируемой среды, в которой соблюдается баланс между точностью, чистотой и безопасностью. Надежная система пылеудаления, герметичные корпуса и строгое соблюдение правил технического обслуживания не только защищают операторов и оборудование, но и обеспечивают стабильное качество поверхности и точность размеров при производстве сложных композитных материалов.
Отделка поверхности, точность размеров и контроль качества
Целостность кромок и поверхностей
Для получения высококачественной поверхности на деталях из углеродного волокна, обработанных на станках с ЧПУ, требуется точное управление стратегией траектории инструмента, ориентацией волокон и параметрами резания. Поскольку CFRP является анизотропным материалом, направление резания относительно выравнивания волокон оказывает прямое влияние на расслоение и сколы кромок.
-
Оптимальный угол резания: поддержание угла подхода 45°–90° относительно направления волокон минимизирует растягивающее напряжение на границе раздела волокон и матрицы, снижая риск расслоения и вырыва.
-
Многократная отделка: используйте легкие, многократные проходы (0,05–0,1 мм за проход) для улучшения гладкости поверхности и уменьшения локального повреждения волокон.
-
Эталонные показатели шероховатости поверхности: точность компонентов из углеродного волокна обычно достигает Ra = 0,8–1,6 мкм, в зависимости от остроты инструмента, скорости подачи и типа волокна.
Примечание инженера: Чрезмерный износ инструмента или резка под небольшим углом могут привести к обнажению волокон, что вызывает появление “нечетких краев”, ухудшающих эстетику и эксплуатационные характеристики. Контролируемая стратегия отделки обеспечивает чистые края и однородные уплотняющие поверхности для склеенных или собранных деталей.
Инспекция и обнаружение дефектов
Дефекты в обработанных компонентах из углепластика часто являются микроскопическими или подповерхностными, что требует применения специальных методов неразрушающего и микроскопического контроля.
| Тип дефекта | Метод обнаружения | Примечания |
| Расслоение | Ультразвуковое испытание / Акустическая эмиссия | Выявляет межслойное расслоение или пустоты между слоями |
| Вытягивание волокна | Оптическая микроскопия / SEM | Оценивает целостность поверхности и адгезию волокна к матрице |
| Следы от ожогов / повреждения от высокой температуры | Визуальный осмотр / Инфракрасная термография | Обнаруживает локальное термическое разложение и изменение цвета смолы |
Для сложных аэрокосмических деталей можно использовать дополнительные методы, такие как рентгеновская компьютерная томография (КТ), чтобы обнаружить пустоты, карманы со смолой и структурные неоднородности.
Совет для инженеров-технологов: внедрите контрольные точки проверки после этапов черновой и чистовой обработки, чтобы выявить дефекты, возникшие в процессе производства, до окончательной сборки.
Проверка размеров и конструкции
Высокоточные компоненты из углепластика требуют многомерной проверки для подтверждения геометрической и структурной точности:
-
Координатно-измерительная машина (CMM): обеспечивает точность ±0,005 мм для положения отверстий, контуров и плоскостности сложных деталей.
-
Лазерное сканирование / оптическое профилирование: позволяет быстро проводить бесконтактную проверку больших или изогнутых поверхностей из углепластика без механического зондирования.
-
Проверка состава материала: в соответствии со стандартами ASTM D3171 или EN 2563 измеряется объемная доля волокон (Vf), что обеспечивает стабильные механические характеристики всех партий продукции.
Инженерная информация: поскольку CFRP обладает анизотропией теплового расширения, все проверки размеров должны проводиться при контролируемой температуре и влажности (обычно 20 °C ±1 °C, RH <50%) для обеспечения метрологической точности.
Соображения по дизайну и DFM для деталей из углеродного волокна, изготовленных с помощью ЧПУ
Руководство по проектированию с учетом технологичности
Проектирование компонентов из углеродного волокна, изготовленных с помощью ЧПУ, требует понимания анизотропной структуры материала и его хрупкого разрушения. Поскольку углеродные волокна несут нагрузку в основном по своей длине, геометрия конструкции и ориентация волокон напрямую влияют на технологичность изготовления и структурную целостность.
-
Конструкция отверстий: Диаметр отверстий должен быть не менее 2 раз больше толщины ламината, чтобы уменьшить расслоение и вырывание волокон во время сверления. Для больших диаметров используйте опорную подложку и направляющие отверстия.
-
Обработка кромок: Применяйте фаски или радиусы (обычно R0,5–R1,0 мм) для минимизации концентрации напряжений и предотвращения образования трещин в зонах высокой нагрузки.
-
Ориентация волокон: выровняйте направление первичных волокон с основным путем нагрузки для достижения максимального соотношения жесткости к весу и сопротивления усталости.
-
Избегайте слабых геометрических форм: острые внутренние углы, перекрывающиеся отверстия и участки с тонкими стенками (<1,0 мм) подвержены межслойному растрескиванию и должны быть перепроектированы с постепенными переходами.
-
Минимальная толщина стенки: соблюдайте зазор ≥ 1,5× диаметра отверстия от краев, чтобы обеспечить структурную целостность и стабильность обработки.
Вывод для инженеров: хорошо спроектированная деталь из углепластика обеспечивает баланс между структурными характеристиками, технологичностью обработки и экономической эффективностью. Своевременное сотрудничество между конструкторами и инженерами-технологами на этапе проектирования с учетом технологичности производства позволяет избежать дорогостоящей переделки или брака из-за расслоения или несоответствия размерных допусков.
Соображения по гибридным и сборным конструкциям
При интеграции компонентов из углеродного волокна в узлы с металлическими или пластиковыми деталями необходимо уделять особое внимание несовпадению теплового расширения и прочности соединения.
-
Совместимость материалов: углеродные композиты имеют очень низкий коэффициент теплового расширения (CTE ≈ 0–2×10⁻⁶/K), в то время как алюминий или сталь расширяются в 5–10 раз быстрее. Это может вызывать напряжение при колебаниях температуры.
-
Способы соединения:
-
Клеящее соединение: для легких, непрерывных соединений используйте эпоксидные или структурные акриловые клеи.
-
Механическое крепление: применять титановые или нержавеющие вставки для предотвращения срыва резьбы и локального напряжения.
-
Гибридное соединение: сочетание клеевого соединения с механическим креплением для обеспечения избыточности и сопротивления усталости.
-
-
Подготовка поверхности: для повышения надежности сцепления выполните мелкое шлифование (зернистость 320–600), а затем плазменную или коронную очистку, чтобы активировать матрицу смолы для оптимальной адгезии.
🧩 Примечание по дизайну: Всегда учитывайте несовпадение CTE и риск гальванической коррозии, когда CFRP контактирует с алюминием или сталью. Используйте изолирующие шайбы, втулки или покрытия для предотвращения электрохимического разложения.
Постобработка и покрытия
Поверхности из углеродного волокна, несмотря на свою прочность, часто требуют дополнительной обработки для обеспечения долговечности, эстетичности или функциональности.
-
Косметическая и защитная отделка:
-
Полировка / Прозрачное покрытие усиливает блеск поверхности и защищает эпоксидную матрицу от царапин и влаги.
-
Устойчивые к ультрафиолетовому излучению покрытия (полиуретановые или нанокерамические) предотвращают длительное обесцвечивание и разрушение смолы.
-
-
Функциональные покрытия:
-
Проводящие покрытия — применяются для экранирования электромагнитных помех или заземления в корпусах электронных устройств.
-
Антистатические покрытия — используются в робототехнике и аэрокосмической промышленности для предотвращения накопления статического заряда.
-
Герметики и гидрофобные слои — наносятся для предотвращения поглощения влаги в условиях высокой влажности.
-
Инженерная информация: Пост-обработка не только улучшает эстетические и защитные характеристики, но и обеспечивает долгосрочную стабильность размеров и устойчивость к воздействию окружающей среды. Для высокотехнологичных применений, таких как рамы беспилотных летательных аппаратов или корпуса медицинского оборудования, контролируемый процесс нанесения покрытия является ключевой частью окончательного процесса квалификации.
Приложения и примеры использования в промышленности
Компоненты для аэрокосмической промышленности и беспилотных летательных аппаратов
Обработка углеродного волокна на станках с ЧПУ стала незаменимой в аэрокосмической промышленности и производстве беспилотных летательных аппаратов (БПЛА) благодаря исключительному соотношению жесткости и веса, а также термической стабильности размеров. Типичные области применения:
-
Конструкционные кронштейны и корпуса: используются для корпусов авиационной электроники, поверхностей управления и легких монтажных рам, где критически важны минимальное отклонение и высокая виброустойчивость.
-
Лопасти пропеллера и компоненты планера: обработка на станках с ЧПУ обеспечивает стабильную аэродинамическую геометрию, сохраняя баланс и эффективность в многолопастных системах.
-
Приборные панели и корпуса спутниковых антенн: низкий коэффициент теплового расширения и высокая точность размеров углеродного волокна идеально подходят для компонентов, подверженных воздействию широкого диапазона температур и механических вибраций.
Поскольку аэрокосмические конструкции требуют допусков с точностью до ±0,02 мм, обработка с ЧПУ обеспечивает необходимую повторяемость и контроль геометрии, особенно для сложных контурных или многоосевых поверхностей.
✈️ Инженерные знания: Комбинация фрезерования, сверления и зенкерования с ЧПУ позволяет напрямую интегрировать композитные детали с металлическими фитингами или крепежными элементами, обеспечивая готовность узлов к полету без повторной доработки.
Автомобилестроение и робототехника
В автомобилестроении и промышленной робототехнике детали из углеродного волокна, изготовленные с помощью ЧПУ, представляют собой высокоэффективную альтернативу алюминию и стали в случаях, когда требуется легкая жесткость и динамическая стабильность.
-
Легкие кронштейны и подвесные рычаги: используются в высокопроизводительных автомобилях и автономных роботах для снижения инерции и улучшения реакции на ускорение.
-
Роботизированные манипуляторы и концевые устройства: низкая масса и высокая жесткость углеродного волокна повышают точность движений и снижают нагрузку на привод.
-
Наружные панели и нестандартные кожухи: обработка с ЧПУ обеспечивает плотное прилегание многокомпонентных узлов и гибкость конструкции аэродинамических поверхностей или защитных кожухов.
В робототехнике, где ключевую роль играют повторяемость и контроль структурного резонанса, демпфирующие характеристики CFRP помогают минимизировать передачу вибрации, улучшая долгосрочную точность позиционирования и эффективность системы управления.
⚙️ Примечание по применению: Точная обработка на станках с ЧПУ предварительно отвержденных углеродных ламинатов обеспечивает точное расположение отверстий и гладкость сопрягаемых поверхностей, что необходимо для выравнивания соединений роботов и интеграции автомобильных шасси.
Медицинское и промышленное оборудование
В медицинской технике и производстве прецизионных приборов углеродные композитные материалы ценятся за свои непроводящие, рентгенопрозрачные и высокопрочные свойства.
-
Непроводящие приспособления и хирургические шаблоны: обеспечивают электрическую изоляцию и стабильность размеров во время визуализации или электронных операций.
-
Компоненты, пропускающие рентгеновские лучи: углеродное волокно пропускает излучение без искажения изображения, что делает его идеальным материалом для столов для визуализации, рам компьютерных томографов и рентгеновских инструментов.
-
Промышленные опорные конструкции: используются для прецизионных измерительных систем, рам для работы с полупроводниками и оборудования для чистых помещений благодаря низкому уровню выбросов частиц и механической жесткости.
С точки зрения инженерии: обработка на станках с ЧПУ гарантирует, что детали из углепластика медицинского класса соответствуют строгим стандартам допуска и чистоты, как правило, ISO 13485 или классу чистоты 10 000, с краями без заусенцев и герметичными поверхностями для предотвращения обнажения волокон.
Резюме
Обработка углеродного волокна с ЧПУ — это высокоточный и рискованный процесс, требующий строгого контроля инструментов, параметров резания, крепления и пылеудаления. Чтобы избежать расслоения, вытягивания волокон, износа инструментов и рисков для безопасности, необходимо использовать инструменты с PCD- или алмазным покрытием, устанавливать правильные скорости и подачу, а также удалять пыль на уровне HEPA. Проверки после обработки, такие как ультразвуковой или оптический контроль, позволяют убедиться в гладкости поверхности и обнаружить скрытые дефекты.
При проектировании надежных деталей, таких как кронштейны для аэрокосмической промышленности, медицинские опоры и конструкции для робототехники, инженеры должны заранее продумать ориентацию ламината, направление нагрузки и методы склеивания. Чтобы убедиться в правильности размеров и конструкции, важно проводить многоэтапные проверки и проверку на координатно-измерительной машине. В конечном итоге, для успешной обработки углеродного волокна необходимо сочетание знаний о материалах, точного машиностроения и строгого контроля качества, чтобы получить результаты, которые всегда одинаковы и не имеют дефектов.
Часто задаваемые вопросы
В1: Можно ли обрабатывать углеродное волокно на станках с ЧПУ?
Да. Композитные материалы из углеродного волокна можно эффективно обрабатывать на станках с ЧПУ с использованием высокоскоростных шпинделей, алмазных инструментов и замкнутых систем пылеудаления, что обеспечивает точность и безопасность.
Вопрос 2: Какой инструмент лучше всего подходит для ЧПУ-обработки углеродного волокна?
Инструменты из карбида с покрытием из поликристаллического алмаза (PCD) или CVD-алмаза являются идеальным выбором, поскольку обеспечивают превосходную стойкость режущей кромки, минимальное расслоение и длительный срок службы по сравнению с резцами без покрытия.
Вопрос 3: Как предотвратить расслоение во время обработки?
Используйте подъемное фрезерование, поддерживайте низкую скорость подачи и выполняйте несколько проходов с небольшой глубиной резания. Всегда выбирайте острые инструменты и обеспечьте надлежащую опору заготовки, чтобы свести к минимуму поднятие волокон и разъединение слоев.
Вопрос 4: Можно ли использовать охлаждающую жидкость при обработке углеродного волокна?
Как правило, не следует использовать жидкие охлаждающие жидкости, так как смола может впитывать жидкости и ухудшать целостность поверхности. Для контроля температуры и удаления стружки предпочтительна сухая обработка в сочетании с воздушным или туманным охлаждением.
Вопрос 5: Какие допуски достижимы при обработке углеродного волокна с помощью ЧПУ?
Типичные допуски составляют ±0,05 мм для стандартных листовых материалов. На жестких станках с ЧПУ с оптимизированными траекториями инструмента и креплением точность может достигать ±0,02 мм, что подходит для применения в аэрокосмической промышленности или робототехнике.


