
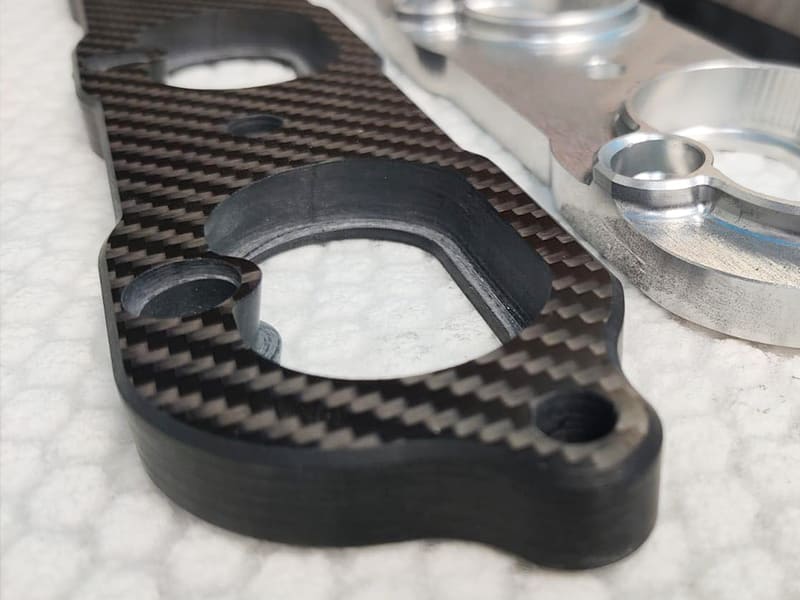
Los compuestos de fibra de carbono son muy resistentes, rígidos y ligeros, pero son difíciles de mecanizar porque sus fibras son abrasivas y están formados por capas. Para obtener bordes limpios, tolerancias ajustadas y una calidad de superficie consistente, se necesitan las herramientas adecuadas, parámetros de corte y métodos para controlar el polvo.
Esta guía cubre las prácticas de ingeniería más importantes para el mecanizado CNC de fibra de carbono, como la selección de herramientas adecuadas, la planificación de operaciones de mecanizado y la mejora de la calidad superficial. Esto le ayudará a fabricar piezas compuestas precisas y fiables.
Por qué el mecanizado CNC es importante para componentes de fibra de carbono
Los polímeros reforzados con fibra de carbono (CFRP) se han convertido en uno de los materiales estructurales más avanzados de la ingeniería moderna, conocidos por su excepcional relación resistencia-peso, alta rigidez y excelente resistencia a la fatiga. Estas propiedades hacen que el CFRP sea indispensable en industrias como la aeroespacial, automotriz, robótica, drones, dispositivos médicos y equipos deportivos de alto rendimiento, donde el rendimiento, la precisión y el diseño ligero son críticos.
Sin embargo, aunque los compuestos de fibra de carbono ofrecen ventajas mecánicas incomparables, su naturaleza anisotrópica y abrasiva presenta desafíos únicos en la fabricación. A diferencia de los metales, el CFRP no puede formarse ni mecanizarse mediante métodos convencionales sin riesgo de delaminación de fibras, astillado de resina o degradación térmica. Aquí es donde la tecnología de mecanizado CNC juega un papel crucial: proporciona la precisión, repetibilidad y control de proceso necesarios para transformar laminados o bloques de fibra de carbono en componentes complejos y dimensionalmente estables.
El papel del mecanizado CNC en la fabricación de fibra de carbono
El mecanizado CNC permite a los ingenieros lograr precisión a nivel de micras en el contorneado, taladrado, fresado y recorte de piezas de fibra de carbono—operaciones esenciales para ensamblajes de tolerancia ajustada como soportes aeroespaciales, marcos de UAV, montajes ópticos y articulaciones robóticas. Mediante el uso de husillos de alta velocidad, herramientas recubiertas de diamante y sistemas de control adaptativo, las máquinas CNC pueden mantener la calidad de borde y el acabado superficial incluso en condiciones de alto desgaste de herramienta.
Las ventajas clave del mecanizado CNC para CFRP incluyen:
-
Realización de geometrías complejas: Permite crear contornos, orificios y recortes intrincados que no se pueden lograr solo mediante moldeo.
-
Consistencia dimensional: Garantiza precisión repetible entre lotes de producción, crítica para la certificación aeroespacial y automotriz.
-
Integración híbrida: Facilita el mecanizado secundario en piezas híbridas de fibra de carbono y metal, como insertos de titanio o fijaciones de aluminio.
-
Control de calidad superficial: Mantiene tolerancias ajustadas y minimiza el arrancado de fibras o el agrietamiento de la matriz mediante parámetros de corte controlados.
Comprensión de los compuestos de fibra de carbono y su comportamiento de mecanizado
Estructura y características del material
Los polímeros reforzados con fibra de carbono (CFRP) son materiales compuestos avanzados fabricados con fibras de carbono de alta resistencia incrustadas en una matriz polimérica, típicamente resinas epoxi, PEEK o BMI. Las fibras de carbono proporcionan rigidez estructural y resistencia, mientras que la resina une y transfiere la carga entre las fibras. Esta estructura laminada ofrece una excepcional relación resistencia-peso, superando con creces la de metales como el aluminio o el acero.
La configuración de apilamiento de fibras—como unidireccional (UD), tejida o cuasi-isotrópica—afecta significativamente la maquinabilidad:
-
Laminados unidireccionales: Proporcionan máxima resistencia a lo largo de la dirección de la fibra, pero son propensos a astillarse y delaminarse al cortar transversalmente las fibras.
-
Tejidos: Ofrecen mejor estabilidad dimensional pero producen cargas de herramienta irregulares debido a las orientaciones alternadas de las fibras.
-
Laminados cuasi-isotrópicos: Logran resistencia equilibrada en múltiples direcciones pero aún presentan formación de viruta variable entre capas.
Debido a la combinación de resina frágil y fibras de alta rigidez, el mecanizado de CFRP difiere fundamentalmente del de los metales. Las fuerzas de corte son localizadas y discontinuas, lo que aumenta el riesgo de arrancado de fibras, agrietamiento de la matriz y delaminación si no se controlan adecuadamente.
Propiedades mecánicas y térmicas
| Propiedad | Alcance típico | Implicación en el mecanizado |
| Resistencia a la tracción | 500–1500 MPa | Alta rigidez → Difícil de cizallar o cortar |
| Módulo de flexión | 60–200 GPa | Baja tenacidad interlaminar → Riesgo de delaminación |
| Conductividad térmica | 5–20 W/m·K | Mala disipación de calor → Daño térmico localizado |
| Densidad | ~1,6 g/cm³ | Ligereza → Mayor sensibilidad a vibraciones |
-
La alta resistencia y rigidez hacen que el CFRP sea resistente a la deformación, pero la falta de ductilidad conduce a fractura frágil en lugar de deformación plástica durante el corte.
-
La baja conductividad térmica significa que el calor de corte permanece concentrado cerca de la interfaz herramienta-pieza, pudiendo ablandar o carbonizar la matriz de resina.
-
La baja densidad contribuye a la vibración de la pieza, lo que puede empeorar el acabado superficial y la precisión dimensional en geometrías de pared delgada.
Nota de ingeniería: Para contrarrestar estos desafíos, es esencial un control preciso de la velocidad del husillo, la velocidad de avance y la geometría de la herramienta, junto con estrategias de amortiguación de vibraciones y refrigeración.
Desafíos de mecanizado exclusivos del CFRP
El mecanizado de CFRP presenta un conjunto de desafíos distintos que no se encuentran en metales o plásticos:
-
Alta abrasividad: Las fibras de carbono actúan como elementos de rectificado microscópicos, acelerando el desgaste de la herramienta—especialmente en herramientas de carburo o HSS. Se prefieren herramientas recubiertas de diamante o PCD para una vida útil prolongada.
-
Delaminación y arrancado de fibras: Parámetros de corte mal optimizados o herramientas desafiladas pueden separar las capas, reduciendo la integridad estructural.
-
Generación de polvo fino: El polvo de carbono de tamaño micrométrico representa riesgos para la salud y la contaminación de equipos; la extracción por vacío y los entornos de mecanizado sellados son esenciales.
-
Degradación térmica: El calor excesivo puede causar ablandamiento de la matriz, microagrietamiento de la resina o decoloración, especialmente en CFRP con base epoxi.
En resumen: Los compuestos de fibra de carbono combinan un rendimiento mecánico excepcional con complejidades únicas de mecanizado. Una comprensión profunda de su estructura anisotrópica y comportamiento térmico es crucial para seleccionar la estrategia de mecanizado CNC adecuada—equilibrando precisión, vida útil de la herramienta e integridad superficial.
Selección de Herramientas y Parámetros de Corte para Fibra de Carbono CNC
Tipos de Herramientas Recomendados
| Tipo de Herramienta | Escenario de aplicación | Ventajas | Limitaciones |
| PCD (Diamante Policristalino) | Mecanizado de alto volumen / acabado | Resistencia extrema al desgaste, corte ultra suave | Costo muy alto |
| Carburo Recubierto con Diamante CVD | Mecanizado general de precisión | Excelente equilibrio entre costo y rendimiento | El recubrimiento puede deslaminarse bajo impacto o altas temperaturas |
| Carburo sin recubrir | Prototipado / series de bajo volumen | Económico, fácilmente disponible | Desgaste rápido debido a la abrasividad de la fibra |
Perspectiva de ingeniería: Para series de producción largas o CFRP de grado aeroespacial, las herramientas PCD son el estándar de la industria, capaces de mantener la nitidez durante decenas de metros de longitud de corte. Para mecanizado de uso general o bajo volumen, las herramientas de carburo recubiertas con diamante CVD ofrecen el mejor equilibrio entre durabilidad y asequibilidad. Las herramientas de carburo sin recubrir solo se recomiendan para series cortas, prototipado o pruebas de configuración, donde el control de costos supera la vida útil de la herramienta.
La geometría de la herramienta también juega un papel decisivo:
-
Los ángulos de desprendimiento positivos (10–15°) minimizan la delaminación al reducir las fuerzas de corte.
-
Los ángulos de hélice altos mejoran la evacuación de viruta en fresado y ranurado.
-
“Las brocas de ”punta de lanza" o escalonadas ayudan a prevenir el desprendimiento de fibras durante las operaciones de taladrado.
Guía de parámetros de corte
| Proceso | Velocidad del husillo (RPM) | Velocidad de avance (mm/min) | Profundidad de corte (mm) |
| Molienda | 15,000–30,000 | 800-1500 | 0.1–0.5 |
| Perforación | 5,000–10,000 | 100–300 | 0.05–0.3 |
| Ranurado / Contorneado | 10,000–20,000 | 500–1000 | 0,2-0,8 |
-
El fresado en concordancia (fresado descendente) es altamente recomendado para CFRP, ya que reduce el levantamiento de fibras, la delaminación y el deshilachado de bordes al aplicar fuerzas de corte compresivas sobre la superficie del laminado.
-
Utilice lubricación por cantidad mínima (MQL) o enfriamiento por aire frío en lugar del refrigerante por inundación convencional, ya que la humedad excesiva o los cambios de temperatura pueden dañar la matriz de resina.
-
La monitorización frecuente del estado de la herramienta es esencial: los bordes PCD deben inspeccionarse bajo un microscopio cada pocas horas de corte para prevenir fallos repentinos de delaminación.
Resultados típicos de acabado superficial: Con condiciones optimizadas y herramientas PCD, se puede lograr Ra ≤ 1,6 µm para superficies fresadas y redondez de orificios ≤ 0,05 mm para características taladradas.
Fijación y control de vibraciones
-
Las mesas de vacío proporcionan sujeción uniforme sin tensión mecánica, asegurando que las láminas o laminados de CFRP permanezcan planos y estables durante el mecanizado de alta velocidad.
-
Utilice bases amortiguadoras o placas de respaldo (por ejemplo, resina fenólica o aluminio) debajo de la pieza de trabajo para absorber vibraciones y prevenir el desprendimiento de fibras en el lado de salida.
-
Para componentes gruesos o multicapa, soporte la parte inferior con fijaciones blandas o capas de elastómero para minimizar el esfuerzo interlaminar.
-
Las áreas de contacto de la fijación deben evitar la exposición directa a zonas de calor de corte, ya que el aumento localizado de temperatura puede provocar ablandamiento o deformación de la matriz.
Conclusión de ingeniería: El mecanizado exitoso de fibra de carbono CNC depende de un enfoque holístico: elegir la herramienta de diamante adecuada, mantener velocidades de husillo y avances optimizados, e implementar fijaciones de precisión con amortiguación de vibraciones. Esta integración garantiza precisión dimensional, daño mínimo a las fibras y vida útil prolongada de la herramienta, esencial para la fabricación aeroespacial y de compuestos de alto rendimiento.
Control de polvo, seguridad y requisitos de la máquina
Extracción y filtración de polvo
El mecanizado CNC de fibra de carbono genera partículas finas, conductoras y abrasivas que pueden dañar componentes electrónicos y representar riesgos para la salud. Por lo tanto, un sistema avanzado de control de polvo es esencial para mantener tanto la seguridad del operador como la precisión del mecanizado.
-
Sistemas de filtración HEPA (aire de partículas de alta eficiencia): Utilice unidades de vacío equipadas con filtros HEPA (H13 o superior) capaces de capturar ≥99,97% de partículas de hasta 0,3 μm.
-
Extracción por presión negativa: Mantenga presión de aire negativa continua dentro del recinto de mecanizado para evitar fugas de polvo al entorno del taller.
-
Zonas de separación: Aísle físicamente la cámara de mecanizado del gabinete electrónico y los servodrives del CNC para evitar la contaminación por polvo conductor, que podría causar cortocircuitos o fallos de aislamiento.
-
También se pueden utilizar prefiltros ciclónicos en línea antes de las etapas HEPA para extender la vida útil del filtro en operaciones de alto volumen.
⚙️ Buenas prácticas: Integre la extracción de polvo con el cabezal del husillo o el área de la trayectoria de la herramienta para capturar partículas en la fuente, reduciendo la dispersión en el aire y mejorando la fiabilidad de la máquina.
Seguridad del operador y ambiental
El mecanizado de fibra de carbono requiere el cumplimiento estricto de las normas de salud ocupacional y seguridad ambiental debido a la composición fibrosa del material y los peligros de partículas en el aire.
-
Equipo de protección personal (EPP): Los operadores deben usar respiradores con clasificación P3, gafas protectoras y ropa antiestática para prevenir la inhalación y la irritación de la piel.
-
Cámaras de mecanizado cerradas: Se recomiendan encarecidamente máquinas CNC completamente cerradas o celdas robóticas selladas para el procesamiento de compuestos de carbono.
-
Monitoreo de calidad del aire: Mida regularmente la concentración de polvo de carbono en el aire para garantizar el cumplimiento de los límites de exposición laboral (por ejemplo, normas OSHA o EU REACH).
-
Mantenimiento rutinario de la máquina: Limpie los conductos de extracción de polvo semanalmente y reemplace los filtros según los intervalos del fabricante.
-
Reemplazo de sellos del husillo: Inspeccione y reemplace regularmente los sellos del husillo para prevenir la entrada de polvo que pueda causar desgaste de rodamientos o fallo del motor.
Configuración y mantenimiento de la máquina
El mecanizado de CFRP requiere sistemas CNC de alta velocidad y alta rigidez capaces de mantener una calidad de corte consistente a pesar de las condiciones abrasivas.
-
Husillos de alta velocidad: Las máquinas deben soportar velocidades de husillo superiores a 20,000 RPM, esenciales para el corte fino y la reducción de delaminación durante el fresado y taladrado.
-
Estructura rígida y amortiguación de vibraciones: La baja densidad de la fibra de carbono amplifica las vibraciones; por lo tanto, las máquinas CNC deben contar con bases reforzadas, ejes amortiguados y guías lineales de precisión.
-
Corte en seco o con enfriamiento por aire: Evite el refrigerante líquido: el polvo de fibra de carbono mezclado con líquido forma una suspensión conductora que puede dañar componentes electrónicos y degradar los enlaces de resina.
-
Inspección regular de herramientas: Mida el desgaste de la herramienta y la rugosidad superficial cada pocas horas para detectar desviaciones de rendimiento de manera temprana. Las herramientas desafiladas aumentan drásticamente el desgarro de fibras y la delaminación.
-
Gestión de flujo de aire limpio: Mantenga aire filtrado y seco para la refrigeración y la evacuación de virutas, a fin de prevenir la contaminación y la acumulación de electricidad estática.
Conclusión de ingeniería: El mecanizado de fibra de carbono CNC requiere un entorno controlado que equilibre precisión, limpieza y seguridad. Una extracción de polvo robusta, recintos sellados y un mantenimiento disciplinado no solo protegen a los operadores y equipos, sino que también garantizan una calidad superficial constante y precisión dimensional en la fabricación avanzada de compuestos.
Acabado Superficial, Precisión Dimensional y Control de Calidad
Integridad de Bordes y Superficies
Lograr una superficie de alta calidad en piezas de fibra de carbono mecanizadas con CNC requiere un control preciso de la estrategia de trayectoria de herramienta, la orientación de las fibras y los parámetros de corte. Debido a que el CFRP es anisotrópico, la dirección de corte relativa a la alineación de las fibras tiene un impacto directo en la delaminación y el astillado de bordes.
-
Ángulo de corte óptimo: Mantener un ángulo de aproximación de 45°–90° relativo a la dirección de la fibra minimiza la tensión de tracción en la interfaz fibra-matriz, reduciendo el riesgo de delaminación y arrancamiento.
-
Acabado en múltiples pasadas: Utilice pasadas de acabado ligeras y múltiples (0.05–0.1 mm por pasada) para mejorar la suavidad superficial y reducir el daño localizado de las fibras.
-
Referencias de rugosidad superficial: Los componentes de fibra de carbono de precisión típicamente alcanzan Ra = 0.8–1.6 µm, dependiendo de la nitidez de la herramienta, la velocidad de avance y el tipo de fibra.
Nota de ingeniería: El desgaste excesivo de la herramienta o el corte en ángulos bajos pueden exponer las fibras, causando “bordes difusos” que degradan la estética y el rendimiento. Una estrategia de acabado controlada garantiza bordes limpios y superficies de sellado consistentes para piezas unidas o ensambladas.
Inspección y Detección de Defectos
Los defectos en componentes de CFRP mecanizados son a menudo microscópicos o subsuperficiales, lo que requiere técnicas especializadas de inspección no destructiva y microscópica.
| Tipo de Defecto | Método de Detección | Notas |
| Delaminación | Pruebas ultrasónicas / Emisión acústica | Identifica separación interlaminar o vacíos entre capas |
| Arrancamiento de Fibras | Microscopía óptica / SEM | Evalúa la integridad superficial y la adhesión fibra-matriz |
| Marcas de Quemado / Daño por Calor | Inspección visual / Termografía infrarroja | Detecta degradación térmica localizada y decoloración de la resina |
Métodos adicionales como la tomografía computarizada de rayos X (escaneo CT) pueden utilizarse para piezas aeroespaciales avanzadas para detectar vacíos, bolsas de resina e inhomogeneidades estructurales.
Consejo para ingenieros de producción: Implemente puntos de control de inspección después de las etapas de desbaste y acabado para aislar defectos inducidos por el proceso antes del ensamblaje final.
Verificación Dimensional y Estructural
Los componentes de CFRP de alta precisión requieren validación multidimensional para confirmar la precisión geométrica y estructural:
-
Máquina de Medición por Coordenadas (CMM): Proporciona precisión de ±0.005 mm para posiciones de agujeros, contornos y planicidad de piezas complejas.
-
Escaneo Láser / Perfilado Óptico: Permite una verificación rápida sin contacto de superficies de CFRP grandes o curvas sin sondeo mecánico.
-
Verificación de composición del material: Siga las normas ASTM D3171 o EN 2563 para medir la fracción de volumen de fibra (Vf), asegurando un rendimiento mecánico consistente entre lotes de producción.
Perspectiva de ingeniería: Debido a que el CFRP exhibe anisotropía de expansión térmica, todas las inspecciones dimensionales deben realizarse bajo temperatura y humedad controladas (típicamente 20 °C ±1 °C, HR <50%) para mantener la precisión metrológica.
Consideraciones de Diseño y DFM para Piezas de Fibra de Carbono CNC
Directrices de Diseño para Fabricabilidad
Diseñar componentes de fibra de carbono mecanizados con CNC requiere comprender la estructura anisotrópica del material y su comportamiento de fractura frágil. Debido a que las fibras de carbono soportan la carga principalmente a lo largo de su longitud, la geometría del diseño y la orientación de las fibras afectan directamente la fabricabilidad y la integridad estructural.
-
Diseño de agujeros: Mantenga el diámetro del agujero ≥ 2× el espesor del laminado para reducir la delaminación y el estallido de fibras durante la perforación. Utilice soporte de respaldo y agujeros piloto para diámetros mayores.
-
Tratamiento de bordes: Aplique chaflanes o radios (típicamente R0.5–R1.0 mm) para minimizar la concentración de tensiones y prevenir la iniciación de grietas en regiones de alta carga.
-
Orientación de fibras: Alinee la dirección principal de las fibras con la trayectoria de carga principal para obtener la máxima relación rigidez-peso y resistencia a la fatiga.
-
Evite geometrías débiles: Las esquinas internas afiladas, los agujeros de perforación superpuestos y las secciones de pared delgada (<1.0 mm) son propensas al agrietamiento interlaminar y deben rediseñarse con transiciones graduales.
-
Espesor mínimo de pared: Mantenga una distancia de ≥ 1.5× el diámetro del agujero desde los bordes para asegurar la continuidad estructural y la estabilidad del mecanizado.
Conclusión de ingeniería: Una pieza de CFRP bien diseñada equilibra el rendimiento estructural, la viabilidad de mecanizado y la eficiencia de costos. La colaboración temprana de DFM entre diseñadores e ingenieros de fabricación previene retrabajos costosos o rechazos debido a delaminación o tolerancias dimensionales deficientes.
Consideraciones Híbridas y de Ensamblaje
Al integrar componentes de fibra de carbono en ensamblajes con piezas metálicas o plásticas, se debe prestar especial atención a la discrepancia de expansión térmica y la resistencia de la interfaz de unión.
-
Compatibilidad de materiales: Los compuestos de fibra de carbono exhiben un coeficiente de expansión térmica muy bajo (CTE ≈ 0–2×10⁻⁶/K), mientras que el aluminio o el acero se expanden 5–10× más rápido. Esto puede inducir tensiones bajo fluctuaciones de temperatura.
-
Métodos de unión:
-
Unión adhesiva: Utilice adhesivos epoxi o acrílicos estructurales para uniones continuas y ligeras.
-
Fijación mecánica: Aplique insertos de titanio o acero inoxidable para prevenir el desprendimiento de roscas y tensiones localizadas.
-
Unión híbrida: Combine la unión adhesiva con fijación mecánica para redundancia y resistencia a la fatiga.
-
-
Preparación de superficies: Para mejorar la fiabilidad de la unión, realice un lijado fino (grano 320–600) seguido de limpieza por plasma o corona, asegurando que la matriz de resina esté activada para una adhesión óptima.
🧩 Nota de diseño: Siempre considere la discrepancia de CTE y el riesgo de corrosión galvánica cuando el CFRP contacta aluminio o acero. Utilice arandelas aislantes, casquillos o recubrimientos para prevenir la degradación electroquímica.
Post-Procesamiento y Recubrimientos
Las superficies de fibra de carbono, aunque estructuralmente fuertes, a menudo requieren post-procesamiento para durabilidad, estética o funcionalidad.
-
Acabados cosméticos y protectores:
-
Pulido / Recubrimiento transparente mejora el brillo superficial y protege la matriz epoxi de rayones y humedad.
-
Recubrimientos resistentes a UV (poliuretano o nano-cerámica) previenen la decoloración a largo plazo y la degradación de la resina.
-
-
Recubrimientos funcionales:
-
Recubrimientos conductores: se aplican para blindaje EMI o conexión a tierra en carcasas electrónicas.
-
Recubrimientos antiestáticos: se utilizan en componentes de robótica y aeroespaciales para prevenir la acumulación de carga estática.
-
Selladores y capas hidrofóbicas: se aplican para prevenir la absorción de humedad en entornos húmedos.
-
Perspectiva de ingeniería: El postprocesado no solo mejora el rendimiento estético y de protección, sino que también garantiza la estabilidad dimensional a largo plazo y la resistencia ambiental. Para aplicaciones de alta gama, como estructuras de UAV o carcasas médicas, un proceso de recubrimiento controlado es una parte clave del flujo de trabajo de calificación final.
Aplicaciones y casos de uso industrial
Componentes aeroespaciales y de UAV
El mecanizado de fibra de carbono CNC se ha vuelto indispensable en la fabricación aeroespacial y de vehículos aéreos no tripulados (UAV) debido a su excepcional relación rigidez-peso y estabilidad dimensional térmica. Las aplicaciones típicas incluyen:
-
Soportes estructurales y carcasas: se utilizan para recintos de aviónica, superficies de control y marcos de montaje ligeros donde la deflexión mínima y la alta resistencia a la vibración son críticas.
-
Palas de hélice y componentes de estructura de aeronave: el mecanizado CNC garantiza una geometría aerodinámica consistente, manteniendo el equilibrio y la eficiencia en sistemas de múltiples palas.
-
Paneles de instrumentos y carcasas de satélites: la baja expansión térmica y la alta precisión dimensional de la fibra de carbono son ideales para componentes expuestos a amplios rangos de temperatura y vibración mecánica.
Debido a que las estructuras aeroespaciales exigen tolerancias tan ajustadas como ±0,02 mm, el mecanizado CNC proporciona la repetibilidad y el control geométrico necesarios, particularmente para superficies complejas contorneadas o multieje.
✈️ Perspectiva de ingeniería: La combinación de recorte, taladrado y avellanado CNC permite la integración directa de piezas compuestas con accesorios o sujetadores metálicos, garantizando conjuntos listos para el vuelo sin retrabajo secundario.
Automoción y robótica
En ingeniería automotriz y robótica industrial, las piezas de fibra de carbono mecanizadas con CNC ofrecen una alternativa de alto rendimiento al aluminio y al acero cuando se requiere rigidez ligera y estabilidad dinámica.
-
Soportes ligeros y brazos de suspensión: se utilizan en vehículos de alto rendimiento y robots autónomos para reducir la inercia y mejorar la respuesta de aceleración.
-
Brazos robóticos y efectores finales: la baja masa y la alta rigidez de la fibra de carbono mejoran la precisión del movimiento y reducen la carga del actuador.
-
Paneles exteriores y carcasas personalizadas: el mecanizado CNC permite un ajuste preciso para conjuntos multimaterial y flexibilidad de diseño para superficies aerodinámicas o cubiertas protectoras.
Para la robótica, donde la repetibilidad y el control de la resonancia estructural son clave, las características de amortiguación del CFRP ayudan a minimizar la transmisión de vibraciones, mejorando la precisión posicional a largo plazo y la eficiencia del sistema de control.
⚙️ Nota de aplicación: El mecanizado de precisión CNC de laminados de fibra de carbono previamente curados garantiza ubicaciones exactas de orificios y superficies de acoplamiento suaves, esenciales para la alineación de articulaciones robóticas y la integración del chasis automotriz.
Equipos médicos e industriales
En tecnología médica e instrumentación de precisión, los compuestos de fibra de carbono son valorados por sus propiedades no conductoras, radiotransparentes y de alta resistencia.
-
Accesorios no conductores y plantillas quirúrgicas: proporcionan aislamiento eléctrico y estabilidad dimensional durante operaciones de imagen o electrónicas.
-
Componentes transparentes a rayos X: la fibra de carbono permite la transmisión de radiación sin distorsión de imagen, lo que la hace ideal para mesas de imagen, marcos de escáneres CT y herramientas de radiología.
-
Estructuras de soporte industrial: se utilizan para sistemas de medición de precisión, marcos de manipulación de semiconductores y equipos de sala limpia debido a la baja emisión de partículas y la rigidez mecánica.
Perspectiva de ingeniería: el mecanizado CNC garantiza que las piezas de CFRP de grado médico cumplan con estrictos estándares de tolerancia y limpieza, típicamente cumplimiento ISO 13485 o clase 10,000 de sala limpia, con bordes sin rebabas y superficies selladas para prevenir la exposición de fibras.
Resumen
El mecanizado de fibra de carbono CNC es un proceso de alta precisión y alto riesgo que requiere un control estricto de herramientas, parámetros de corte, fijación y extracción de polvo. Para evitar delaminación, arranque de fibras, desgaste de herramientas y riesgos de seguridad, debe utilizar herramientas PCD o recubiertas de diamante, establecer las velocidades y avances correctos, y eliminar el polvo a nivel HEPA. Las inspecciones después del mecanizado, como la inspección ultrasónica u óptica, aseguran que la superficie sea lisa y detectan defectos ocultos.
Los ingenieros deben considerar la orientación del laminado, la dirección de la carga y los métodos de unión desde el principio al diseñar piezas confiables como soportes aeroespaciales, soportes médicos y estructuras robóticas. Para asegurar que las dimensiones y la estructura sean correctas, es importante realizar inspecciones en múltiples etapas y verificación CMM. En última instancia, el mecanizado exitoso de fibra de carbono requiere una combinación de conocimiento de materiales, ingeniería de precisión y control de calidad estricto para obtener resultados que sean siempre consistentes y libres de defectos.
FAQ
P1: ¿Se puede mecanizar la fibra de carbono con CNC?
Sí. Los compuestos de fibra de carbono se pueden mecanizar eficazmente con CNC utilizando husillos de alta velocidad, herramientas recubiertas de diamante y sistemas de extracción de polvo de circuito cerrado para garantizar precisión y seguridad.
P2: ¿Cuál es la mejor herramienta para el mecanizado de fibra de carbono con CNC?
Las herramientas de carburo recubiertas con PCD (diamante policristalino) o CVD (diamante depositado por vapor químico) son ideales, proporcionando una excelente retención del filo, mínima delaminación y una larga vida útil de la herramienta en comparación con las fresas sin recubrir.
P3: ¿Cómo prevenir la delaminación durante el mecanizado?
Utilice fresado en concordancia, mantenga una velocidad de avance más baja y realice múltiples pasadas de corte poco profundas. Siempre seleccione herramientas afiladas y asegure un soporte adecuado de la pieza para minimizar el levantamiento de fibras y la separación entre capas.
P4: ¿Se puede usar refrigerante en el mecanizado de fibra de carbono?
Generalmente, no se debe usar refrigerante líquido, ya que la resina puede absorber fluidos y degradar la integridad de la superficie. Se prefiere el mecanizado en seco combinado con aire o niebla de refrigeración para controlar la temperatura y eliminar las virutas.
P5: ¿Qué tolerancias se pueden lograr con el mecanizado de fibra de carbono CNC?
Las tolerancias típicas son de ±0.05 mm para materiales estándar en placa o lámina. En configuraciones rígidas de CNC con trayectorias de herramienta y fijaciones optimizadas, la precisión puede alcanzar ±0.02 mm, adecuada para aplicaciones aeroespaciales o robóticas.


