
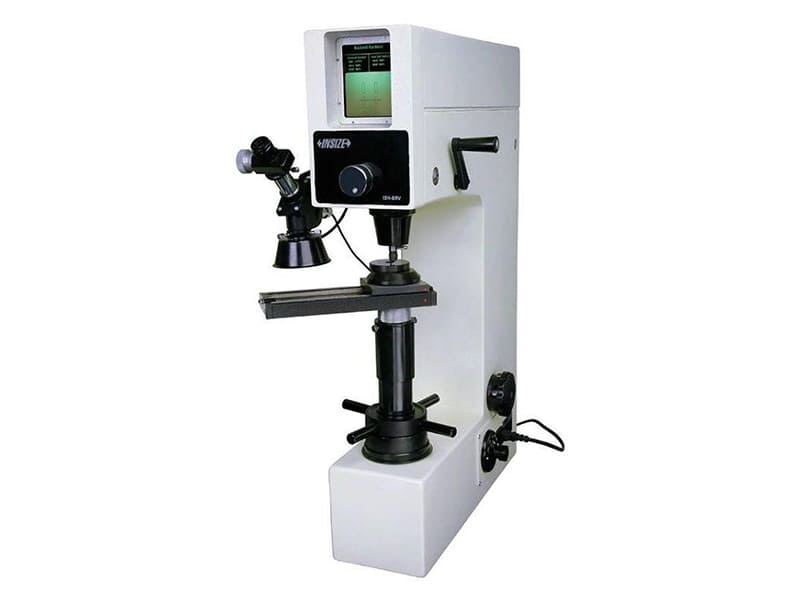
Materialhärte misst den Widerstand gegen Eindrücken, Kratzen und Oberflächenverformung – und bestimmt direkt Verschleißfestigkeit, CNC-Zerspanbarkeit und Produktlebensdauer. Höhere Härte verbessert die Verschleißleistung, erhöht jedoch die Bearbeitungsschwierigkeit und Sprödigkeit. Vier primäre Prüfmethoden dienen unterschiedlichen technischen Anforderungen: Rockwell (schnelle Produktionsprüfung von Metallen), Brinell (Gussteile und Schmiedestücke mit rauen Oberflächen), Vickers (dünne Beschichtungen und Präzisionsanalyse) und Mohs (Mineral-Kratzfestigkeits-Einstufung). Die Auswahl der richtigen Prüfmethode und des richtigen Härtegrads ist entscheidend, um Haltbarkeit, Fertigbarkeit und Kosten auszugleichen.
Ein Hersteller von Industrieanlagen verwendet Wellen aus kohlenstoffarmem Stahl in einem Dauerbetriebs-Antriebssystem. Nach 6 Monaten erfordern Oberflächenriefen und Maßverschleiß durch abrasiven Verschleiß einen Wellenaustausch – das Material besitzt nicht genügend Oberflächenhärte für die Reibungsumgebung. Der Wechsel zu legiertem Stahl mit Vergütungswärmebehandlung (HRC 50–55) verlängert die Wellenlebensdauer um etwa das 4-fache. Das technische Team bearbeitet die Wellen im weicheren, vorgehärteten Zustand, führt die Wärmebehandlung durch und führt dann eine endgültige Präzisionsschleifbearbeitung aus – diese Reihenfolge reduziert den CNC-Werkzeugverschleiß um etwa 60% gegenüber der direkten Bearbeitung des gehärteten Materials. Wir bearbeiten härtekritische Komponenten über das gesamte Spektrum – von weichem Aluminium (HRB 60) bis zu gehärtetem Werkzeugstahl (HRC 62) – und die Bearbeitungsstrategie ändert sich grundlegend auf jeder Härtestufe.
Dieser Leitfaden behandelt, was Härte ist, wie sie sich von Festigkeit und Zähigkeit unterscheidet, die vier wichtigsten Prüfmethoden, wie Härte die CNC-Bearbeitung und Verschleißfestigkeit beeinflusst, Wärmebehandlungsprozesse, eine Härtevergleichstabelle, häufige Prüfprobleme und einen Auswahlrahmen.
Was ist Materialhärte?
Härte ist der Widerstand eines Materials gegen lokale plastische Verformung – gemessen durch das Eindrücken eines härteren Eindringkörpers in die Oberfläche unter kontrollierter Last und die Bewertung des resultierenden Eindrucks. Sie ist nicht dasselbe wie Festigkeit (Widerstand gegen Bruch) oder Zähigkeit (Energieabsorption vor dem Bruch). Ein Material kann sehr hart und dennoch spröde sein – gehärteter Werkzeugstahl widersteht Kratzern, kann aber unter Schlagbelastung reißen. Gemäß ASTM E18 (Rockwell) und ASTM E10 (Brinell) gewährleisten standardisierte Prüfverfahren konsistente, vergleichbare Härtemessungen über Lieferanten und Branchen hinweg.
| Eigentum | Misst | Beispiel |
|---|---|---|
| Härte | Widerstand gegen Eindrücken/Verschleiß | D2-Werkzeugstahl widersteht Kratzern |
| Stärke | Widerstand gegen Verformung/Bruch | Baustahl trägt schwere Lasten |
| Zähheit | Energieabsorption vor dem Bruch | Weicher Stahl biegt sich ohne zu reißen |
Basierend auf unseren Produktionsdaten betreffen etwa 35% der Materialspezifikationsfehler, auf die wir stoßen, die Verwechslung von Härte mit Festigkeit – Ingenieure spezifizieren HRC 60 für schlagbelastete Komponenten, die tatsächlich HRC 40–45 mit besserer Zähigkeit benötigen.
Was sind die drei Arten von Härte?
Kratzhärte misst den Widerstand gegen Oberflächenkratzer – die Mohs-Skala stuft Mineralien von 1 (Talk) bis 10 (Diamant) ein. Nützlich für Keramiken, Beschichtungen und geologische Identifikation, bietet jedoch nur relative Einstufungen.
Eindruckhärte misst den Widerstand gegen plastische Verformung unter kontrollierter Eindringkörperlast – Rockwell, Brinell und Vickers. Dominiert die industrielle Metallprüfung, da sie quantitative, reproduzierbare Werte liefert, die mit Zugfestigkeit und Verschleißleistung korrelieren.
Rückprallhärte misst die elastische Energierückgewinnung nach dem Aufprall – Leeb (tragbar) und Shore (Polymere). Wertvoll für die Feldprüfung großer Komponenten, die nicht in ein Labor transportiert werden können.
Wie vergleichen sich die vier wichtigsten Härteprüfverfahren?
| Verfahren | Eindringkörper | Misst | Am besten für | Geschwindigkeit |
|---|---|---|---|---|
| Rockwell (HRC/HRB) | Diamantkegel oder Stahlkugel | Eindringtiefe | Produktionsmetalle | Sehr schnell |
| Brinell (HB) | Große Hartmetallkugel | Eindruckdurchmesser | Gussteile, Schmiedestücke | Mäßig |
| Vickers (HV) | Diamantpyramide | Diagonallänge | Dünne Beschichtungen, Präzision | Langsamer |
| Mohs | Kratz-Referenzmineralien | Kratzfestigkeit | Mineralien, Keramiken | Schnell (Feld) |
Wie funktioniert die Rockwell-Prüfung?
Rockwell misst die Eindringtiefe unter Last – und liefert eine direkte numerische Ablesung ohne optische Messung. HRC-Skala (Diamantkegel, 150 kgf) für gehärtete Stähle und Werkzeugstähle. HRB-Skala (Stahlkugel, 100 kgf) für weichere Metalle wie Aluminium und Messing. Schnellste Produktionsmethode – Ergebnisse in Sekunden mit minimaler Bedienerinterpretation. Aus unserer Werkstattpraxis ist Rockwell unsere Standard-Eingangskontrollmethode für Stahlstangenmaterial – wir prüfen jede wärmebehandelte Charge gegen die Spezifikation, bevor wir Material zur CNC freigeben.
Wie funktioniert die Brinell-Prüfung?
Brinell drückt eine große Hartmetallkugel (typischerweise 10 mm) unter schwerer Last (3000 kgf für Stahl) ein und misst den Eindruckdurchmesser optisch. Der große Eindruck mittelt über Kornvariation, Porosität und Oberflächenunregelmäßigkeiten – ideal für Gussteile und Schmiedestücke, bei denen das Mikrogefüge inkonsistent ist. Weniger geeignet für dünne Materialien oder fertige Oberflächen aufgrund des großen, tiefen Eindrucks.
Wie funktioniert die Vickers-Prüfung?
Vickers verwendet einen Diamantpyramiden-Prüfkörper bei variablen Lasten (Mikro bis Makro). Misst optisch die Länge der Eindruckdiagonalen. Bietet die höchste Präzision und funktioniert über den breitesten Härtebereich — von weichem Kupfer bis zu Diamantbeschichtungen. Mikro-Vickers (niedrige Lasten) bewertet dünne gehärtete Schichten, Beschichtungshärte und Schweißzonen, ohne das umgebende Material zu beeinträchtigen. Gemäß ASTM E384 ist die Vickers-Mikrohärteprüfung die Standardmethode zur Messung der Einsatzhärtungstiefe nach dem Aufkohlen und Nitrieren.
Wann wird die Mohs-Skala verwendet?
Mohs ordnet Mineralien nach Ritzhärte auf einer Skala von 1–10 ein. Nicht quantitativ — die Abstände zwischen den Zahlen sind nicht gleich (der Härtesprung von 9 auf 10 ist weit größer als von 1 auf 2). Hauptsächlich in Geologie, Keramik und Beschichtungsbewertung verwendet. Nicht geeignet für technische Metallprüfungen.
Wie beeinflusst die Härte die CNC-Bearbeitung?
| Faktor | Weiche Materialien (Al, Messing) | Mittel (Edelstahl) | Hart (Titan, HRC-Stahl) |
|---|---|---|---|
| Schnittgeschwindigkeit | Sehr schnell | Mäßig | Langsam |
| Werkzeugverschleiß | Niedrig | Mäßig | Schwerwiegend |
| Wärmeerzeugung | Niedrig | Mäßig | Sehr hoch |
| Oberflächenbeschaffenheit | Ausgezeichnet | Gut | Erfordert Schlichtdurchgänge |
| Werkzeugbau | Standard-Hartmetall | Beschichtetes Hartmetall | CBN, Keramik, Diamant |
Werkzeugverschleiß skaliert direkt mit der Werkstückhärte — die Bearbeitung von HRC-60-Werkzeugstahl verschleißt Schneidkanten 10–20× schneller als die Bearbeitung von 6061-Aluminium. Hartmetall-, Keramik- und CBN-Werkzeuge werden erforderlich. Wärmeerzeugung konzentriert sich bei harten Materialien an der Schneidkante, insbesondere bei Titan (schlechte Wärmeleitfähigkeit). Oberflächenbeschaffenheit nimmt mit Werkzeugverschleiß ab — die Bearbeitung harter Materialien erfordert starre Aufspannungen, geringere Vorschübe und dedizierte Schlichtdurchgänge. Eine häufige Fehlerquelle, die wir sehen: Konstrukteure spezifizieren HRC 58–62 für Bauteile, die für die Anwendung nur HRC 45–50 benötigen — die unnötige Härte verdoppelt die Bearbeitungskosten, ohne die tatsächliche Leistung zu verbessern.
Wie steuert die Wärmebehandlung die Härte?
| Prozess | Mechanismus | Wirkung | Am besten für |
|---|---|---|---|
| Abschrecken | Schnelles Abkühlen → Martensit | Deutlicher Härteanstieg | Werkzeugstähle, Zahnräder |
| Anlassen | Kontrolliertes Wiedererwärmen nach dem Abschrecken | Reduzierte Sprödigkeit, erhaltene Härte | Strukturelles Gleichgewicht |
| Einsatzhärtung (Aufkohlen) | Kohlenstoffdiffusion + Oberflächenabschreckung | Harte Oberfläche, zäher Kern | Zahnräder, Wellen, Lager |
| Induktionshärten | Lokalisierte elektromagnetische Erwärmung + Abschreckung | Selektive Oberflächenhärtung | Lagerflächen, Zahnflanken |
| Nitrieren | Stickstoffdiffusion bei niedrigerer Temperatur | Harte Oberfläche, minimale Verformung | Präzisionsbauteile |
Abschrecken wandelt das Stahlgefüge in Martensit um — extrem hart, aber spröde. Anlassen ist nach dem Abschrecken immer erforderlich, um eine brauchbare Zähigkeit wiederherzustellen. Niedrigere Anlasstemperatur = höhere erhaltene Härte. Höhere Temperatur = bessere Zähigkeit, aber geringere Härte. Einsatzhärten erzeugt die ideale Kombination: harte verschleißfeste Oberfläche (HRC 58–62) mit einem zähen, schlagfesten Kern (HRC 30–35). Basierend auf unseren Produktionsdaten verwenden etwa 70% unserer wärmebehandelten CNC-Bauteile die Sequenz “weich bearbeiten → wärmebehandeln → Finish-Schleifen” — dieser Ansatz reduziert die gesamten Bearbeitungskosten um 30–50% gegenüber dem Versuch, das vollständig gehärtete Material zu bearbeiten.
Wie sieht eine Materialhärtetabelle aus?
| Material | Rockwell | Brinell (HB) | Vickers (HV) | CNC – Bearbeitbarkeit |
|---|---|---|---|---|
| Aluminium 6061-T6 | HRB 60 | 95 | 107 | Ausgezeichnet |
| Messing C360 | HRB 78 | 120 | 130 | Ausgezeichnet |
| Edelstahl 304 | HRB 92 | 201 | 215 | Mäßig |
| Titan Gr 5 | HRC 36 | 349 | 349 | Schwierig |
| Werkzeugstahl D2 (gehärtet) | HRC 60 | 650 | 700 | Sehr schwierig |
| Wolframkarbid | HRA 90+ | — | 1600+ | Nur Schleifen |
Wie verhält sich Härte zur Verschleißfestigkeit?
Höhere Härte verbessert im Allgemeinen die Abriebfestigkeit, Oberflächenhaltbarkeit und Kontaktermüdungslebensdauer — aber Härte allein garantiert keine Verschleißleistung. Extrem harte Materialien ohne ausreichende Zähigkeit können unter Schlagbelastung ausbrechen, reißen oder abplatzen. Moderne Verschleißtechnik kombiniert oft harte Oberflächen mit zähen Kernen (Einsatzhärtung) oder bringt harte Beschichtungen (TiAlN, DLC, PVD) auf duktile Substrate auf. In Projekten, die wir geliefert haben, übertreffen einsatzgehärtete Zahnräder (HRC-60-Oberfläche / HRC-35-Kern) durchgehärtete Zahnräder bei Anwendungen mit sowohl Abrieb- als auch Schlagbelastung — der zähe Kern absorbiert Stöße, die eine gleichmäßig harte Struktur brechen würden.
Was sind häufige Probleme bei der Härteprüfung?
| Problem | Ursache | Lösung |
|---|---|---|
| Ungenaue Messwerte | Schlechte Oberflächenvorbereitung (rau, oxidiert) | Oberfläche polieren, Zunder entfernen |
| Inkonsistente Ergebnisse | Falsche Last-/Skalenauswahl | Prüfmethode an Material anpassen |
| Messdrift | Abgenutzter Eindringkörper | Prüfen/ersetzen, regelmäßig kalibrieren |
| Bedienerabweichung | Subjektive optische Ablesung (Vickers) | Automatisierte digitale Messung |
| Materialschwankungen | Inhomogenes Mikrogefüge | Mehrfachmessungen, Ergebnisse mitteln |
Wie sollten Sie den richtigen Härtetest auswählen?
| Bedarf | Wählen Sie | Warum |
|---|---|---|
| Schnelle Stahlprüfung in der Produktion | Rockwell (HRC/HRB) | Direktanzeige, Sekunden pro Prüfung |
| Gussteile, Schmiedeteile, raue Oberflächen | Brinell | Großer Eindringkörper mittelt Abweichungen |
| Dünne Beschichtungen, Schweißzonen, Präzision | Vickers | Kleiner Eindruck, höchste Genauigkeit |
| Mineralien, Keramiken, Beschichtungen (relativ) | Mohs | Einfache Ritz-Einstufung |
| Feldprüfung, große Bauteile | Leeb (Rückprall) | Tragbar, zerstörungsfrei |
Wichtigste Erkenntnisse
- Härte misst Eindruck-/Ritzbeständigkeit – nicht dasselbe wie Festigkeit (Tragfähigkeit) oder Zähigkeit (Energieabsorption)
- Rockwell für schnelle Produktionsprüfung, Brinell für Gussteile, Vickers für Präzision/Beschichtungen, Mohs für Mineralien
- Höhere Härte verbessert die Verschleißfestigkeit, erhöht aber Bearbeitungsschwierigkeit, Sprödigkeit und Werkzeugkosten
- “Weich bearbeiten → Wärmebehandeln → Fertigschleifen” reduziert die Gesamtkosten um 30–50 % gegenüber der Bearbeitung von gehärtetem Material
- Einsatzhärtung (harte Oberfläche + zäher Kern) übertrifft Durchhärtung bei kombinierter Verschleiß- und Schlagbeanspruchung
- Etwa 35 % der Härtespezifikationsfehler betreffen Überspezifikation – Härte an tatsächliche Last- und Verschleißbedingungen anpassen
Schlussfolgerung
Die Materialhärte steuert direkt das Dreiecksverhältnis zwischen Verschleißfestigkeit, Bearbeitbarkeit und Sprödigkeit. Höhere Härte verlängert die Verschleißlebensdauer, kostet aber mehr bei der Bearbeitung und erhöht das Bruchrisiko. Die technische Herausforderung besteht darin, genau die Härte zu spezifizieren, die für die Anwendung benötigt wird – nicht mehr, nicht weniger. Verwenden Sie Rockwell für die Produktionsverifikation, Brinell für Gussteile, Vickers für Präzisionsanalysen. Nutzen Sie die Wärmebehandlungsreihenfolge (weich bearbeiten, härten, fertigschleifen), um die Fertigungskosten zu minimieren und gleichzeitig die Zielhärte zu erreichen. Vermeiden Sie Überspezifikation – passen Sie die Härte an tatsächliche Last-, Reibungs- und Verschleißbedingungen an, statt standardmäßig Maximalwerte zu wählen. Benötigen Sie Unterstützung bei der Härtespezifikation oder wärmebehandelten Komponenten? [Kontaktieren Sie unser Ingenieurteam] für Materialauswahl, Wärmebehandlungsplanung und Präzisionsbearbeitungsunterstützung.
Verfasst vom Ingenieurteam von [Company] mit über 15 Jahren Erfahrung in der Präzisionsbearbeitung, Wärmebehandlung und Fertigung verschleißkritischer Komponenten.
FAQ
Was ist Materialhärte?
Der Widerstand eines Materials gegen Eindrücken, Ritzung und bleibende Oberflächenverformung. Gemessen durch Pressen eines härteren Eindringkörpers in die Oberfläche unter kontrollierter Last. Wichtige mechanische Eigenschaft, die Verschleißfestigkeit, Bearbeitbarkeit und Oberflächenbeständigkeit bestimmt. Üblicherweise mit Rockwell-, Brinell-, Vickers- oder Mohs-Verfahren geprüft, abhängig vom Materialtyp.
Was ist der Unterschied zwischen Härte und Festigkeit?
Härte misst den Widerstand gegen Oberflächeneindrückung. Festigkeit misst den Widerstand gegen mechanische Belastung und Bruch. Ein Material kann sehr hart, aber spröde sein (Keramiken) oder stark, aber relativ weich (Baustahl). Technische Anwendungen erfordern ein Gleichgewicht beider Eigenschaften.
Welcher Härtetest ist am besten für Stahl geeignet?
Rockwell C (HRC) für gehärtete Stähle – schnell, direkte Ablesung, produktionslinientauglich. Brinell für große Stahlgussteile und Schmiedeteile. Vickers für dünne einsatzgehärtete Schichten und Schweißzonenanalyse. Auswahl basierend auf Bauteilgröße, Oberflächenzustand und Präzisionsanforderung.
Wie beeinflusst Härte die Bearbeitung?
Höhere Härte erhöht Werkzeugverschleiß, Schnittkräfte, Wärmeentwicklung und Zykluszeit. Weiches Aluminium lässt sich mit Standard-Hartmetall bei hoher Geschwindigkeit bearbeiten. Gehärteter Stahl erfordert CBN/Keramikwerkzeuge bei deutlich geringeren Geschwindigkeiten. Die Bearbeitungskosten verdoppeln sich etwa, wenn die Härte von HRC 40 auf HRC 60 steigt.
Was ist das härteste technische Material?
Diamant (Mohs 10, ~10.000 HV). Unter praktischen technischen Materialien: Wolframkarbid (HV 1600+), kubisches Bornitrid (CBN) und Hochleistungskeramiken. Extrem harte Materialien sind typischerweise spröde – sie werden als Schneidstoffmaterialien oder Verschleißbeschichtungen eingesetzt, nicht als Strukturkomponenten.
Wie verändert die Wärmebehandlung die Härte?
Abschrecken erzeugt hartes Martensit (deutlicher Härteanstieg). Anlassen reduziert die Sprödigkeit, während eine nutzbare Härte erhalten bleibt. Einsatzhärtung (Aufkohlen, Nitrieren) erzeugt eine harte Oberfläche über einem zähen Kern. Induktionshärtung härtet gezielt bestimmte Bereiche. Die Prozessauswahl hängt von erforderlicher Härte, Zähigkeit und Bauteilgeometrie ab.
Welche Härteskala ist am genauesten?
Vickers bietet die höchste Messpräzision – kleiner Diamantpyramiden-Eindruck, optisch gemessen. Am besten für dünne Beschichtungen, Mikrohärte und forschungsnahe Analysen. Rockwell ist weniger präzise, aber schneller für die Produktion. Brinell mittelt Materialabweichungen auf rauen Oberflächen. Keine einzelne Skala ist universell “am genauesten” – die Genauigkeit hängt davon ab, den Test an die Anwendung anzupassen.


