
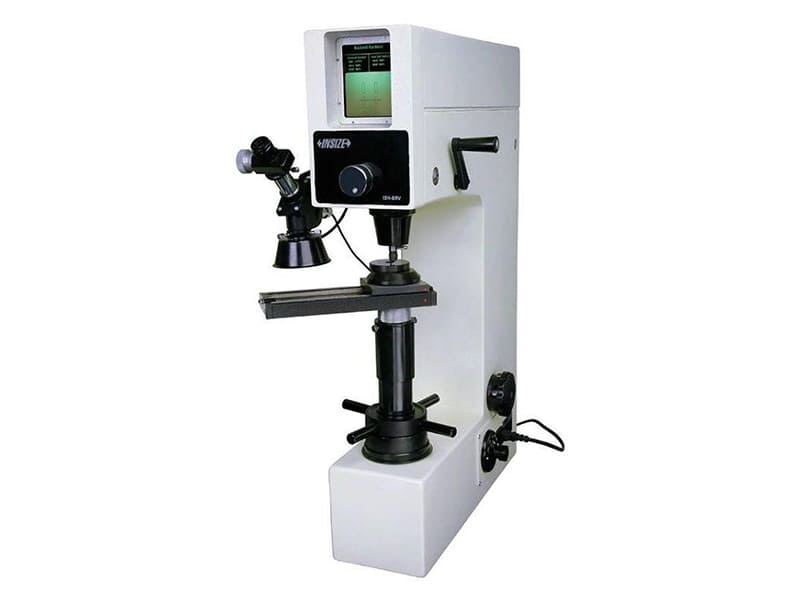
Malzeme sertliği, çentiklenmeye, çizilmeye ve yüzey deformasyonuna karşı direnci ölçer; bu da aşınma direncini, CNC ile işlenebilirliği ve ürün ömrünü doğrudan belirler. Daha yüksek sertlik, aşınma performansını iyileştirir ancak işleme zorluğunu ve kırılganlığı artırır. Dört temel test yöntemi, farklı mühendislik ihtiyaçlarını karşılar: Rockwell (metallerin hızlı üretim testi), Brinell (pürüzlü yüzeyli dökümler ve dövme parçalar), Vickers (ince kaplamalar ve hassas analiz) ve Mohs (mineral çizilme direnci sıralaması). Doğru test yöntemini ve sertlik seviyesini seçmek, dayanıklılık, üretilebilirlik ve maliyet arasında denge sağlamak açısından hayati önem taşır.
Bir endüstriyel ekipman üreticisi, sürekli çalışma gerektiren bir tahrik sisteminde düşük karbonlu çelik şaftlar kullanmaktadır. 6 ay sonra, aşındırıcı aşınmadan kaynaklanan yüzey çizilmeleri ve boyut bozulmaları nedeniyle şaftların değiştirilmesi gerekmektedir — malzeme, sürtünme ortamı için yeterli yüzey sertliğine sahip değildir. Söndürme ve temperleme ısıl işlemine tabi tutulmuş alaşımlı çeliğe (HRC 50–55 sertliğine ulaşan) geçilmesi, mil ömrünü yaklaşık 4 kat uzatır. Mühendislik ekibi, milleri daha yumuşak olan ön sertleştirilmiş durumda işler, ısıl işlem uygular ve ardından son hassas taşlama işlemini gerçekleştirir — bu sıralama, sertleştirilmiş malzemeyi doğrudan işlemekle karşılaştırıldığında CNC takım aşınmasını yaklaşık oranında azaltır. Yumuşak alüminyumdan (HRB 60) sertleştirilmiş takım çeliğine (HRC 62) kadar tüm sertlik aralığında sertlik açısından kritik bileşenleri işliyoruz ve işleme stratejisi her sertlik seviyesinde temelden değişiyor.
Bu kılavuzda sertliğin ne olduğu, mukavemet ve tokluktan ne şekilde farklı olduğu, dört temel test yöntemi, sertliğin CNC işleme ve aşınma direncini nasıl etkilediği, ısıl işlem süreçleri, bir sertlik karşılaştırma tablosu, yaygın test sorunları ve bir seçim çerçevesi ele alınmaktadır.
Malzeme Sertliği Nedir?
Sertlik, bir malzemenin yerel plastik deformasyona karşı direncidir; bu, kontrollü bir yük altında daha sert bir indentörü yüzeye bastırarak ve ortaya çıkan çöküntüyü değerlendirerek ölçülür. Sertlik, mukavemet (kırılmaya karşı direnç) veya tokluk (kırılma öncesi enerji emilimi) ile aynı şey değildir. Bir malzeme çok sert olmasına rağmen kırılgan olabilir — sertleştirilmiş takım çeliği çizilmeye karşı direnç gösterir, ancak darbe altında çatlayabilir. ASTM E18 (Rockwell) ve ASTM E10 (Brinell) standartlarına göre, standartlaştırılmış test prosedürleri, farklı tedarikçiler ve endüstriler arasında tutarlı ve karşılaştırılabilir sertlik ölçümleri sağlar.
| Mülkiyet | Önlemler | Örnek |
|---|---|---|
| Sertlik | Çentiklenmeye/aşınmaya karşı direnç | D2 takım çeliği çizilmeye karşı dayanıklıdır |
| Güç | Deformasyona/kırılmaya karşı direnç | İnşaat çeliği ağır yükleri taşır |
| Dayanıklılık | Kırılmadan önce emilen enerji | Hafif çelik çatlamadan bükülür |
Üretim verilerimize göre, karşılaştığımız malzeme spesifikasyonu hatalarının yaklaşık 35%’si, sertlik ile mukavemetin karıştırılmasından kaynaklanmaktadır — mühendisler, aslında daha iyi tokluğa sahip HRC 40–45 değerine ihtiyaç duyan darbe yüküne maruz kalan bileşenler için HRC 60 değerini belirtmektedir.
Sertliğin Üç Türü Nelerdir?
Çizilme sertliği Yüzeyin çizilme direncini ölçer — Mohs ölçeği, mineralleri 1 (talk) ile 10 (elmas) arasında sıralar. Seramikler, kaplamalar ve jeolojik tanımlama için yararlıdır, ancak yalnızca göreceli sıralamalar sunar.
Girinti sertliği kontrollü bir indenter yükü altında plastik deformasyona karşı direnci ölçer — Rockwell, Brinell ve Vickers. Çekme mukavemeti ve aşınma performansı ile ilişkili nicel ve tekrarlanabilir değerler sağladığı için endüstriyel metal testlerinde yaygın olarak kullanılmaktadır.
Geri sekme sertliği çarpma sonrası elastik enerji geri kazanımını ölçer — Leeb (taşınabilir) ve Shore (polimerler). Laboratuvara taşınamayan büyük bileşenlerin sahada incelenmesi için çok yararlıdır.
Dört Başlıca Sertlik Testi Arasındaki Farklar Nelerdir?
| Yöntem | Sertlik ölçer | Önlemler | En Uygun Olan | Hız |
|---|---|---|---|---|
| Rockwell (HRC/HRB) | Elmas koni veya çelik bilye | Girinti derinliği | Üretim metalleri | Çok hızlı |
| Brinell (HB) | Büyük karbür bilye | Girinti çapı | Dökümler, dövme parçalar | Orta |
| Vickers (HV) | Elmas piramit | Çapraz uzunluk | İnce kaplamalar, hassasiyet | Daha yavaş |
| Mohs | Referans minerallerin çizik izleri | Çizilme direnci | Mineraller, seramikler | Hızlı (saha) |
Rockwell Testi Nasıl Çalışır?
Rockwell, yük altında çentik derinliğini ölçer — optik ölçüm yapmadan doğrudan sayısal bir değer verir. Sertleştirilmiş çelikler ve takım çelikleri için HRC ölçeği (elmas koni, 150 kgf). Alüminyum ve pirinç gibi daha yumuşak metaller için HRB ölçeği (çelik bilye, 100 kgf). En hızlı üretim yöntemi — operatörün en az müdahalesiyle saniyeler içinde sonuç alınır. Üretim sahasındaki deneyimlerimize göre, Rockwell, çelik çubuk stokları için varsayılan giriş denetim yöntemimizdir — malzemeyi CNC'ye göndermeden önce, ısıl işlem görmüş her partiyi teknik şartnameye göre doğrularız.
Brinell Testi Nasıl Yapılır?
Brinell yönteminde, büyük bir karbür bilye (genellikle 10 mm) ağır bir yük altında (çelik için 3000 kgf) bastırılır ve çentik çapı optik olarak ölçülür. Büyük çentik, tane dağılımı, gözeneklilik ve yüzey düzensizliklerinin ortalamasını alır; bu da mikro yapının tutarsız olduğu döküm ve dövme parçalar için idealdir. Büyük ve derin çukur oluşumu nedeniyle ince malzemeler veya işlenmiş yüzeyler için daha az uygundur.
Vickers Testi Nasıl Çalışır?
Vickers, değişken yüklerde (mikrodan makroya) elmas piramit uçlu bir indenter kullanır. Çukurun köşegen uzunluğunu optik olarak ölçer. En yüksek hassasiyeti sağlar ve yumuşak bakırdan elmas kaplamalara kadar en geniş sertlik aralığında çalışır. Mikro-Vickers (düşük yükler), çevreleyen malzemeyi etkilemeden ince sertleştirilmiş tabakaları, kaplama sertliğini ve kaynak bölgelerini değerlendirir. ASTM E384 standardına göre, Vickers mikro sertlik testi, karbonlama ve nitrürleme işlemlerinden sonra sertleşme derinliğinin ölçülmesi için standart yöntemdir.
Mohs Ölçeği Ne Zaman Kullanılır?
Mohs, mineralleri çizilme direncine göre 1–10 arası bir ölçekte sıralar. Bu ölçek nicel değildir; sayılar arasındaki aralıklar eşit değildir (9’dan 10’a geçiş, 1’den 2’ye geçişten çok daha büyüktür). Öncelikle jeoloji, seramik ve kaplama değerlendirmelerinde kullanılır. Mühendislik amaçlı metal testleri için uygun değildir.
Sertlik, CNC İşlemesini Nasıl Etkiler?
| Faktör | Yumuşak Malzemeler (Al, Pirinç) | Orta (Paslanmaz) | Sert (Titanyum, HRC Çelik) |
|---|---|---|---|
| Kesme hızı | Çok hızlı | Orta | Yavaş |
| Alet aşınması | Düşük | Orta | Şiddetli |
| Isı üretimi | Düşük | Orta | Çok yüksek |
| Yüzey kaplaması | Mükemmel | İyi | Son rötuşlar gerektirir |
| Takımlar | Standart karbür | Kaplamalı karbür | CBN, seramik, elmas |
Alet aşınması iş parçasının sertliğiyle doğru orantılıdır — HRC 60 sertlikteki takım çeliğinin işlenmesi, 6061 alüminyumun işlenmesine kıyasla kesici kenarların 10–20 kat daha hızlı aşınmasına neden olur. Bu durumda karbür, seramik ve CBN takımların kullanılması zorunlu hale gelir. Isı üretimi sert malzemeler, özellikle de titanyum (düşük ısı iletkenliği) alanında en son teknolojilere odaklanmaktadır. Yüzey kaplaması Takımlar aşındıkça işleme kalitesi düşer — sert malzemelerin işlenmesi, sağlam kurulumlar, daha düşük ilerlemeler ve özel son işlem geçişleri gerektirir. Sıkça rastladığımız bir hata şudur: Mühendisler, uygulama için yalnızca HRC 45–50 sertliği gerektiren bileşenler için HRC 58–62 sertliği belirlemektedir — bu gereksiz sertlik, gerçek performansı artırmadan işleme maliyetini iki katına çıkarır.
Isıl İşlem Sertliği Nasıl Kontrol Eder?
| Süreç | Mekanizma | Etki | En Uygun Olan |
|---|---|---|---|
| Söndürme | Hızlı soğutma → martensit | Önemli ölçüde sertlik artışı | Takım çelikleri, dişliler |
| Temperleme | Söndürme işleminden sonra kontrollü yeniden ısıtma | Kırılganlık azalmış, sertlik korunmuştur | Yapısal denge |
| Yüzey sertleştirme (karbürleme) | Karbon difüzyonu + yüzey sertleştirme | Sert yüzey, sağlam çekirdek | Dişliler, şaftlar, rulmanlar |
| İndüksiyonla sertleştirme | Yerel elektromanyetik ısıtma + ani soğutma | Seçici yüzey sertleştirme | Yatak yüzeyleri, dişli dişleri |
| Nitrürleme | Düşük sıcaklıkta azot difüzyonu | Sert yüzey, minimum bozulma | Hassas bileşenler |
Söndürme çeliğin mikro yapısını martensite dönüştürür — son derece sert ancak kırılgandır. Temperleme Sertleştirme işleminden sonra, kullanışlı tokluğu geri kazanmak için her zaman gereklidir. Daha düşük temperleme sıcaklığı = daha yüksek kalıcı sertlik. Daha yüksek sıcaklık = daha iyi tokluk, ancak daha düşük sertlik. Yüzey sertleştirme ideal bir kombinasyon oluşturur: sert, aşınmaya dayanıklı yüzey (HRC 58–62) ile sağlam, darbeye dayanıklı çekirdek (HRC 30–35). Üretim verilerimize göre, ısıl işlem görmüş CNC bileşenlerimizin yaklaşık “i ”makineyle yumuşatma → ısıl işlem → son taşlama" sırasını kullanmaktadır — bu yaklaşım, tamamen sertleştirilmiş malzemeyi işlemeyi denemeye kıyasla toplam işleme maliyetini –50 oranında azaltır.
Malzeme Sertlik Tablosu Nasıl Görünür?
| Malzeme | Rockwell | Brinell (HB) | Vickers (HV) | CNC ile İşlenebilirlik |
|---|---|---|---|---|
| 6061-T6 alüminyum | HRB 60 | 95 | 107 | Mükemmel |
| Pirinç C360 | HRB 78 | 120 | 130 | Mükemmel |
| 304 Paslanmaz Çelik | HRB 92 | 201 | 215 | Orta |
| Titanyum Gr 5 | HRC 36 | 349 | 349 | Zor |
| D2 Takım Çeliği (sertleştirilmiş) | HRC 60 | 650 | 700 | Çok zor |
| Tungsten Karbür | HRA 90+ | — | 1600+ | Sadece taşlama |
Sertlik ile Aşınma Direnci Arasındaki İlişki Nedir?
Daha yüksek sertlik genellikle aşınma direncini, yüzey dayanıklılığını ve temas yorulma ömrünü artırır; ancak sertlik tek başına aşınma performansını garanti etmez. Yeterli tokluğa sahip olmayan aşırı sert malzemeler, darbe yükü altında ufalanabilir, çatlayabilir veya parçalanabilir. Modern aşınma mühendisliği, genellikle sert yüzeyleri tok çekirdeklerle birleştirir (yüzey sertleştirme) veya sünek alt tabakaların üzerine sert kaplamalar (TiAlN, DLC, PVD) uygular. Gerçekleştirdiğimiz projelerde, yüzey sertleştirilmiş dişliler (HRC 60 yüzey / HRC 35 çekirdek), hem aşınma hem de darbe yüklemesi içeren uygulamalarda, tam sertleştirilmiş dişlilere göre tutarlı bir şekilde daha iyi performans göstermiştir — tokluklu çekirdek, homojen sertlikteki bir yapıyı çatlatacak darbeyi emer.
Sertlik Testlerinde Sık Karşılaşılan Sorunlar Nelerdir?
| Sorun | Nedeni | Çözüm |
|---|---|---|
| Hatalı ölçümler | Yüzey hazırlığının yetersiz olması (pürüzlü, oksitlenmiş) | Yüzeyi parlatın, kireci temizleyin |
| Tutarsız sonuçlar | Yanlış yük/ölçek seçimi | Test yöntemini malzemeye uygun hale getirin |
| Ölçüm sapması | Aşınmış indenter | Düzenli olarak kontrol edin/değiştirin, kalibre edin |
| Operatör farklılığı | Öznel optik okuma (Vickers) | Otomatik dijital ölçüm |
| Malzeme farklılıkları | Homojen olmayan mikro yapı | Birden fazla ölçüm, ortalama sonuçlar |
Doğru Sertlik Testini Nasıl Seçmelisiniz?
| İhtiyaç | Seçin | Neden |
|---|---|---|
| Hızlı çelik testleri | Rockwell (HRC/HRB) | Doğrudan okuma, test başına saniye |
| Dökümler, dövme parçalar, pürüzlü yüzeyler | Brinell | Büyük indenter ortalamalarındaki değişkenlik |
| İnce kaplamalar, kaynak bölgeleri, hassasiyet | Vickers | Küçük girinti, en yüksek doğruluk |
| Mineraller, seramikler, kaplamalar (göreceli) | Mohs | Basit sıfırdan sıralama |
| Saha denetimi, büyük parçalar | Leeb (geri tepme) | Taşınabilir, tahribatsız |
Önemli Noktalar
- Sertlik, çentiklenme/çizilme direncini ölçer — bu, mukavemet (yük taşıma) veya tokluk (enerji emilimi) ile aynı şey değildir
- Hızlı üretim testleri için Rockwell, dökümler için Brinell, hassas ölçümler ve kaplamalar için Vickers, mineraller için Mohs
- Daha yüksek sertlik, aşınma direncini artırır ancak işleme zorluğunu, kırılganlığı ve takım maliyetini de yükseltir
- “Hafif işleme → ısıl işlem → son taşlama” yöntemi, sertleştirilmiş malzemenin işlenmesine kıyasla toplam CNC maliyetini –50% oranında düşürür
- Yüzey sertleştirme (sert yüzey + dayanıklı çekirdek), aşınma ve darbeye maruz kalan uygulamalarda tam sertleştirmeye göre daha üstün performans gösterir
- Sertlik spesifikasyon hatalarının yaklaşık %’si, aşırı spesifikasyonla ilgilidir — sertliği gerçek yük ve aşınma koşullarına uygun hale getirin
Sonuç
Malzeme sertliği, aşınma direnci, işlenebilirlik ve kırılganlık arasındaki üçlü dengeyi doğrudan belirler. Daha yüksek sertlik, aşınma ömrünü uzatır ancak işleme maliyetini artırır ve kırılma riskini yükseltir. Mühendislik açısından asıl zorluk, uygulama için tam olarak gerekli sertliği belirlemektir — ne fazla ne de az. Üretim doğrulaması için Rockwell, dökümler için Brinell, hassas analizler için Vickers sertlik ölçümlerini kullanın. Hedef sertliğe ulaşırken üretim maliyetini en aza indirmek için ısıl işlem sıralamasından (yumuşak işleme, sertleştirme, son taşlama) yararlanın. Aşırı spesifikasyondan kaçının; varsayılan olarak maksimum değerleri kullanmak yerine, sertliği gerçek yük, sürtünme ve aşınma koşullarına göre ayarlayın. Sertlik spesifikasyonu veya ısıl işlem görmüş CNC bileşenleri konusunda yardıma mı ihtiyacınız var? Malzeme seçimi, ısıl işlem planlaması ve hassas işleme desteği için [mühendislik ekibimizle iletişime geçin].
Hassas CNC işleme, ısıl işlem ve aşınmaya maruz kalan kritik bileşenlerin imalatı alanlarında 15 yılı aşkın deneyime sahip [Şirket] mühendislik ekibi tarafından hazırlanmıştır.
Sıkça Sorulan Sorular
Malzeme sertliği nedir?
Bir malzemenin çentiklenmeye, çizilmeye ve kalıcı yüzey deformasyonuna karşı direnci. Kontrollü bir yük altında, yüzeye daha sert bir indentörün bastırılmasıyla ölçülür. Aşınma direncini, işlenebilirliği ve yüzey dayanıklılığını belirleyen temel mekanik özellik. Malzeme türüne bağlı olarak genellikle Rockwell, Brinell, Vickers veya Mohs yöntemleri kullanılarak test edilir.
Sertlik ile mukavemet arasındaki fark nedir?
Sertlik, yüzeyin çökmeye karşı direncini ölçer. Mukavemet ise mekanik yüke ve kırılmaya karşı direnci ölçer. Bir malzeme çok sert ancak kırılgan (seramik) ya da mukavemetli ancak nispeten yumuşak (yapısal yumuşak çelik) olabilir. Mühendislik uygulamaları, bu iki özelliğin dengelenmesini gerektirir.
Çelik için en uygun sertlik testi hangisidir?
Sertleştirilmiş çelikler için Rockwell C (HRC) — hızlı, doğrudan okuma, üretim hattıyla uyumlu. Büyük çelik dökümler ve dövme parçalar için Brinell. İnce yüzey sertleştirme katmanları ve kaynak bölgesi analizi için Vickers. Parça boyutu, yüzey durumu ve hassasiyet gereksinimlerine göre seçim yapın.
Sertlik, CNC işlemeyi nasıl etkiler?
Sertliğin artması, takım aşınmasını, kesme kuvvetlerini, ısı oluşumunu ve işlem süresini artırır. Yumuşak alüminyum, standart karbür takımlarla yüksek hızda işlenebilir. Sertleştirilmiş çelik ise çok daha düşük hızlarda CBN/seramik takımların kullanılmasını gerektirir. Sertlik HRC 40’tan HRC 60’a çıktığında işleme maliyeti yaklaşık iki katına çıkar.
En sert mühendislik malzemesi hangisidir?
Elmas (Mohs 10, ~10.000 HV). Pratik mühendislik malzemeleri arasında: tungsten karbür (HV 1600+), kübik bor nitrür (CBN) ve gelişmiş seramikler bulunur. Son derece sert malzemeler genellikle kırılgandır — yapısal bileşenlerden ziyade kesici alet malzemesi veya aşınma kaplaması olarak kullanılırlar.
Isıl işlem sertliği nasıl etkiler?
Söndürme işlemi, sert martensit oluşumuna yol açar (sertlikte önemli artış). Temperleme, gerekli sertliği korurken kırılganlığı azaltır. Yüzey sertleştirme (karbürleme, nitrürleme), dayanıklı bir çekirdeğin üzerinde sert bir yüzey oluşturur. İndüksiyonla sertleştirme, belirli alanları seçici olarak sertleştirir. İşlem seçimi, istenen sertlik, tokluk ve parça geometrisine bağlıdır.
Hangi sertlik ölçeği en doğrudur?
Vickers, en yüksek ölçüm hassasiyetini sağlar — küçük elmas piramit izi optik olarak ölçülür. İnce kaplamalar, mikro sertlik ve araştırma amaçlı analizler için en uygun yöntemdir. Rockwell, hassasiyet açısından daha düşük olmakla birlikte üretim için daha hızlıdır. Brinell, pürüzlü yüzeylerdeki malzeme farklılıklarını ortalamalar. Hiçbir ölçek evrensel olarak “en doğru” değildir — doğruluk, testin uygulamaya uygunluğuna bağlıdır.


