
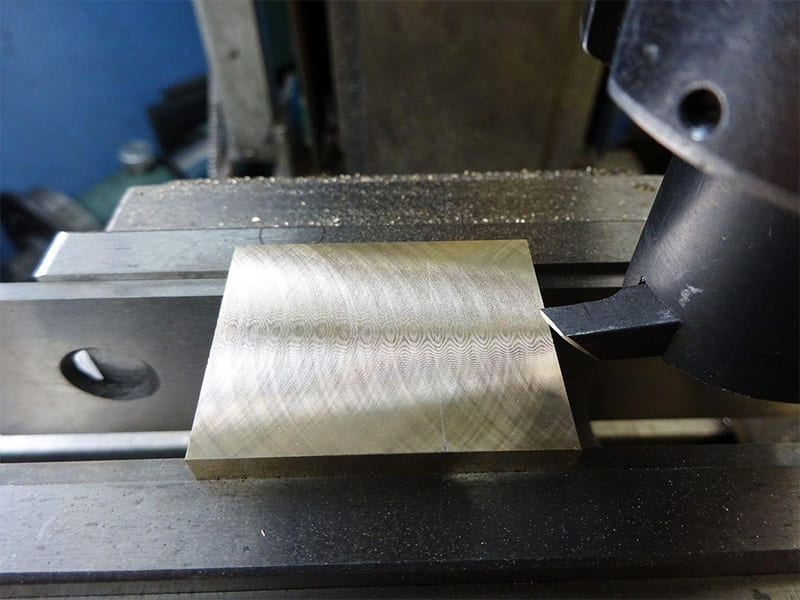
Eine Prototypenwerkstatt benötigt eine Oberflächenrauheit von Ra 0,6 µm auf einer 200 × 150 mm großen Aufspannplatte aus Aluminium 6061-T6. Der 50-mm-Planfräser mit 5 Wendeplatten erzeugt eine Ra-Wert von 1,4 µm – zwei Wendeplatten, die 0,015 mm höher sitzen als die anderen, erzeugen ein sichtbares, sich wiederholendes Muster auf der Oberfläche. Der Wechsel zu einem Einpunkt-Flugfräser bei gleicher Vorschubgeschwindigkeit senkt den Ra-Wert in einem Durchgang auf 0,5 µm. Keine Höhenabweichungen der Wendeschneidplatten, kein Muster durch mehrere Schneidkanten – nur eine Schneidkante erzeugt pro Umdrehung eine gleichmäßige Rille. Wir führen diesen Vergleich regelmäßig an Prototypen und Befestigungsplatten durch. Die Einpunktgeometrie eines Fliegfräsers beseitigt die Abweichungen zwischen den einzelnen Wendeschneidplatten, denen mehrzahnige Planfräser nicht vollständig entgehen können – und erzeugt glattere, gleichmäßigere ebene Oberflächen auf Aluminium bei geringeren Werkzeugkosten als jede Alternative mit Wendeschneidplatten.
Ein Fliegender Fräser ist ein ein- oder zweispitziges rotierendes Fräswerkzeug, das für die Endbearbeitung ebener Flächen konzipiert ist. Dieser Leitfaden behandelt die Funktionsweise von fliegenden Fräsern, welche Typen für welche Anwendungen geeignet sind, die Einstellung der Schnittparameter, die Materialverträglichkeit, die Werkzeuggeometrie, die Vermeidung von Vibrationen, die CAM-Programmierung sowie die Frage, wann ein fliegender Fräser einem Planfräser vorzuziehen ist.
So funktioniert ein Fliegenschneider
Eine oder zwei Schneidkanten sind an einem verstellbaren Arm befestigt und führen in einem weiten Kreisbogen über das Werkstück. Bei jeder Umdrehung entsteht mit einer Schneidkante eine Welle mit gleichbleibender Geometrie.
| Funktion | Fliegenschneider | Schaftfräser | Planfräser |
|---|---|---|---|
| Kanten | Eins oder zwei | Mehrere Rillen | Mehrere Einfügungen |
| Schneidwirkung | Periodische Einzelmessung | Kontinuierliche Mehrpunktmessung | Kontinuierliche Mehrpunktmessung |
| Oberflächenbildung | Eine durchgehende Wulst/Rev | Werkzeugspuren entlang der Bahn | Einfügen von Mustern möglich |
| Verstellbarkeit | Verstellbare Armposition | Feste Geometrie | Geometrie des festen Einsatzes |
| Hauptverwendungszweck | Großflächige Glättung | Konturen, Taschen | Großflächenverkleidung |
Das Muschelmuster
Jede Umdrehung hinterlässt eine flache Kante. Bei einem Planfräser erzeugen mehrere Schneideinsätze in leicht unterschiedlichen Höhen ungleichmäßige, sich überlappende Rillen. Bei einem Rotationsfräser erzeugt eine Kante pro Umdrehung eine Rille mit gleichbleibender Tiefe. Die Vorschubgeschwindigkeit und der Fräserradius bestimmen gemeinsam die Rillenhöhe:
Höhe der Welle ≈ f² / (8 × r) (f = Vorschub/Umdrehung, r = Spitzenradius)
Zuführung gering und Radius groß halten → Die Wellenhöhe sinkt so weit ab, dass die Oberflächenrauheit eher von der Kantengeometrie als von der Kinematik abhängt. Basierend auf unseren Produktionsdaten erreicht ein gut eingestellter Fliegenschneider bei 6061-T6 in einem einzigen Schlichtdurchgang einen Ra-Wert von 0,4–0,8 µm.
Arten von Fliegenfräsern
| Typ | Funktionen | Beste Anwendung |
|---|---|---|
| Einzelpunkt | Einfach, vorhersehbar | Aluminiumvorrichtungen, Prototypen |
| Zwei-Einsatz | Bessere Ausgewogenheit, höherer MRR | Größere Oberflächen, mittlere Legierungen |
| Verstellbarer Arm | Flexibler Radius | Entwicklungsarbeit, kundenspezifische Oberflächenausführungen |
| Indizierbar | Wiederholbare Geometrie des Einsatzes | Serienfertigung, schnelle Umrüstung |
| Spiralförmig / speziell | Weniger Vibrationen, sanfterer Einstieg | Dünne Bleche, Hochgeschwindigkeitsbearbeitung |
Einzelpunkt: Eine Schneide. Einfachste Einrichtung, am besten vorhersehbares Fräsverhalten. Ideal für die Aluminiumbearbeitung und leichtere Maschinen, bei denen die Spindelsteifigkeit den Einsatz von Zwei-Wendeplatten-Ausführungen einschränkt.
Zweifach-Beilage: Bessere Auswuchtung und MRR – allerdings nur, wenn beide Schneideinsätze in der Höhe innerhalb von 0,01 mm übereinstimmen. Schon bei einer Abweichung von 0,02 mm entsteht erneut die Schwankung, die den Zweck des Fliegenschnitts zunichte macht. Nach unseren Erfahrungen in der Fertigung lohnen sich bei Konstruktionen mit zwei Schneideinsätzen eine sorgfältige Einrichtung, während Abkürzungen sich nachteilig auswirken.
Verstellbarer Arm: Verstellbares Schneidmesser für bestimmte Wellenhöhen und Teilbreiten. Nützlich für die Entwicklung. Nachteil: Vor jedem Durchlauf muss die Höhe überprüft werden.
Indizierbar: Durch das Einfügen eines Swap-Blocks wird die Geometrie ohne Anpassung wiederhergestellt. In Produktionsumgebungen, in denen derselbe Vorgang wiederholt ausgeführt wird, werden dadurch Schwankungen von Zyklus zu Zyklus reduziert.
Helixförmig: Die abgewinkelte Schneide verteilt die Eintauchkraft über einen längeren Eingriffsbogen. Reduziert das Flattern bei dünnwandigen Werkstücken und bei der Hochgeschwindigkeits-Feinstbearbeitung von Aluminium.
Flachfräser vs. Stirnfräser
| Faktor | Fliegenschneider | Planfräser |
|---|---|---|
| Oberflächenbeschaffenheit | Hervorragend – keine Abweichungen bei den Beilagen | Gut – abhängig von der Konsistenz des Einsatzes |
| MRR | Gering bis mäßig | Hoch |
| Werkzeugkosten | Niedrig | Höher |
| Maschinenleistung | Niedrig – geeignet für leichtere Mühlen | Höher – erfordert starre Spindeln |
| Prozessflexibilität | Hoch | Unter |
Wenn Fly Cutter gewinnt
Oberflächenqualität bei Aluminium. Bei 6061-T6-Aufspannplatten, Prototypenteilen und flachen Oberflächen, bei denen die Oberflächenqualität entscheidend ist, schneidet die Einpunktgeometrie durchweg besser ab als Werkzeuge mit mehreren Schneideinsätzen. Sie eignet sich auch gut für Maschinen mit begrenzter Spindelleistung, bei denen große Planfräser zum Rattern neigen würden.
Bei kleinen Stückzahlen sprechen die Kosten zusätzlich für die technische Lösung – ein Fräskörper mit HSS- oder Hartmetall-Wendeschneidplatten kostet nur einen Bruchteil eines vergleichbaren Wendefräsers.
Wann sich das Planfräsen besser eignet
Großserienfertigung, harte Werkstoffe und Schruppen. Der intermittierende Einpunkt-Aufprall, der bei Aluminium eine glatte Oberfläche erzeugt, wird bei Stahl unter aggressiven Parametern zum Nachteil – er konzentriert die Kräfte, beschleunigt den Verschleiß und verursacht Rattern. Wenn es auf den Durchsatz ankommt und die Oberflächenqualitätsziele mit einem Planfräser erreichbar sind, sollten Sie den Planfräser verwenden.
Schnittparameter
Bei einer Kante wird jeder Parameter direkt auf die Oberfläche abgebildet – es erfolgt keine Mittelwertbildung über mehrere Kanten. Die richtige Wahl der Parameter ist entscheidend.
Spindeldrehzahl
Drehzahl (U/min) = (SFM × 12) / (π × effektiver Durchmesser)
Berechnen Sie anhand des vollen Schwingdurchmessers, nicht anhand des Schafts. Eine Schwingung von 100 mm bei 6061-T6 und 800 SFM entspricht etwa 764 U/min – das ist konservativer als erwartet. Eine zu hohe Drehzahl verstärkt Unwucht und Kantenverschleiß, ohne die Oberflächenqualität zu verbessern.
Vorschubgeschwindigkeit
Der Vorschub pro Umdrehung ist der wichtigste Faktor für die Oberflächenqualität. Geringerer Vorschub = flachere Rillen = glattere Oberfläche. Bei einer einzigen Schneide ist dieser Zusammenhang direkt und vorhersehbar. Beginnen Sie mit einem sehr geringen Vorschub und erhöhen Sie ihn schrittweise, während Sie die Oberflächenstruktur beobachten.
Schnitttiefe
Fliegende Fräser sind Werkzeuge zur Endbearbeitung. Tiefe Schnitte erhöhen die Stoßbelastung, belasten die Lager und verschlechtern die Oberflächenqualität. Sie werden fast immer auf eine geringere Schnitttiefe eingestellt.
| Material | SFM | Vorschub/Drehzahl | DOC |
|---|---|---|---|
| Aluminium 6061 | 600–1,000 | 0,02–0,05 mm/Umdrehung | 0,05–0,25 mm |
| Kohlenstoffstahl | 200–350 | 0,01–0,03 mm/Umdrehung | 0,05–0,15 mm |
| Edelstahl 316L | 150–250 | 0,01–0,02 mm/Umdrehung | 0,03–0,10 mm |
Zuerst den Vorschub einstellen Falls das Ergebnis nicht zufriedenstellend ist – bevor Sie die Drehzahl (RPM) oder die DOC ändern. Überprüfen Sie vor jedem Durchlauf die Auswuchtung. Führen Sie einen Testdurchlauf durch, bevor Sie die gesamte Oberfläche bearbeiten.
Materialverträglichkeit
| Material | Eignung | Begründung |
|---|---|---|
| Aluminium 6061/7075 | ★★★★★ Ausgezeichnet | Geringer Widerstand, stabile Chips, hohe Leitfähigkeit |
| Kohlenstoffstahl / niedriglegierter Stahl | ★★★☆☆ Bedingt | Geeignet für leichte Endbearbeitung bei starrer Aufspannung |
| Edelstahl 316L | ★★☆☆☆ Begrenzt | Durch das Work Hardening entsteht eine Variabilität der Kraft |
| Gusseisen / Hartlegierungen | ★☆☆☆☆ Nicht empfehlenswert | Abrasive, Aufprallspitzen |
Aluminium passt einfach perfekt. Dank der geringen Scherfestigkeit bleiben die Kräfte auch bei Spindeln mittlerer Leistung überschaubar. Die Späne brechen sauber ab. Die Kantengeometrie bleibt von Durchgang zu Durchgang gleich – was zu wiederholbaren Ra-Werten führt. Bei 7075-T6 (höhere Härte) sollte der Vorschub im Vergleich zu 6061 um 15–20% reduziert werden, um eine gleichwertige Oberflächengüte zu erzielen.
Edelstahl 316L: Möglich, aber nicht empfehlenswert. Eine Kaltverfestigung tritt auf, wenn die Schneide eher reibt als schneidet. Falls erforderlich: scharfe Hartmetallschneide, positiver Spanwinkel, kein Verweilen, Eintauchtiefe (DOC) ≤ 0,08 mm. Eine häufige Fehlerquelle, die wir beobachten: der Versuch, Edelstahl mit denselben Parametern wie bei Aluminium im Flugschnitt zu bearbeiten – dies führt zu sofortiger Kaltverfestigung und einer verschlechterten Oberflächengüte.
Werkzeuggeometrie
Neigungswinkel
Positiver Spanwinkel (+5° bis +15°) bei Aluminium – reduziert die Kraft, verbessert den Spanabfluss und sorgt für eine saubere Oberflächenqualität. Neutraler bis leicht negativer Spanwinkel (0° bis −5°) bei Stahl – erhöht die Schneidkantenfestigkeit, erhöht jedoch das Risiko von Vibrationen. Ein größerer Spanwinkel = bessere Oberflächenqualität, aber kürzere Standzeit der Schneidkante.
Freiwinkel
Verhindert das Reiben der Flanke an der frisch geschnittenen Oberfläche. Zu wenig → Wärmeentwicklung, Verschmieren der Oberfläche. Zu viel → spröde Kante, Ausbrüche bei Stößen. Standard: 6°–10° (niedriger bei Stahl, höher bei Aluminium).
Nasenradius
Bestimmt direkt die Höhe der Welle: Muschel ≈ f² / (8r). Größerer Radius → geringere Ausrundung bei gleicher Vorschubgeschwindigkeit. 0,4–1,0 mm für Spiegelglanzoberflächen. Kompromiss: Ein größerer Radius erhöht die Radialkraft → höhere Anforderungen an die Maschinensteifigkeit.
HSS vs. Hartmetall
HSS: Schärfere Schneidkanten, größerer positiver Spanwinkel, bessere Schlagfestigkeit. Vorteil bei leichten Maschinen und bei der Endbearbeitung von Aluminium. Begrenzte Verschleißfestigkeit. Hartmetall: Bessere Verschleißfestigkeit, aber eine stumpfe Geometrie erhöht die Kräfte. Bei leichten CNC-Fräsern können Hartmetall-Fräser Vibrationen verursachen, die bei HSS-Fräsern mit denselben Parametern vermieden würden.
Vermeidung von Geschwätz
Vibrationen sind die häufigste Fehlerursache bei Fliegenschneidwerkzeugen – und der Grund, warum Betriebe das Werkzeug aussortieren. Der zeitweise einpunktige Kontakt verstärkt jegliche Nachgiebigkeit der Aufspannung, Unwucht oder Resonanz.
Systematisches Vorgehen (in der Reihenfolge):
- Werkzeugüberhang minimieren — Jeder Millimeter Überstand vervielfacht die Durchbiegung
- Den Kontakt der Werkstückspannung maximieren — Die gesamte Oberfläche auf einer ebenen Halterung; Auskragungen vermeiden. Bei dünnen Aluminiumplatten ist die Verwendung von doppelseitigem Klebeband auf Präzisionsgranit gängige Praxis bei der Prototypenfertigung.
- Auswuchtzustand des Werkzeugs überprüfen nach jeder Änderung der Einsätze oder jeder Einstellung des Arms
- Verringern Sie zunächst den Vorschub pro Umdrehung — verringert die Stoßbelastung
- DOC-Wert um eine Sekunde senken — verringert die Kraft pro Eingriff
- Drehtahl im dritten Gang einstellen — um ±10% verschieben, um die Resonanz zu vermeiden
- Steigfräsen verwenden — Der sanftere Einstieg verringert die Belastung im Vergleich zu herkömmlichen Modellen
Für spiegelglatte Oberflächen: Bevorzugen Sie einen geringen Vorschub gegenüber einer hohen Drehzahl. Zwei leichte Durchgänge sind besser als ein stärkerer Durchgang. Testen Sie zunächst auf einer Fläche von 50 mm, bevor Sie die gesamte Oberfläche bearbeiten.
CAM-Programmierung
Effektiven Durchmesser definieren
Geben Sie in der Werkzeugbibliothek den vollen Schwingdurchmesser ein, nicht den Schaftdurchmesser. Falscher Durchmesser → falsche Berechnung der Oberflächengeschwindigkeit → aussagekräftige Drehzahl- und Schlichtsimulation. Legen Sie außerdem den Spitzenradius explizit fest, um die Höhe der Kerben zu berechnen.
Fräsbahnstrategie
Stepover: Im Verhältnis zum effektiven Durchmesser groß – Fliegenfräser bearbeiten große Flächen effizient. Anfahrt: Steigmühle für einen sanfteren Einstieg. Eintrag: Sanfte Einleitungen, keine direkten Sprünge – die einzelne Kante fängt den Aufprall ganz allein ab. Z-Tiefe: Während des gesamten Schwungs konstant – eine unterschiedliche Griffhöhe führt zu unterschiedlicher Kraft und einem ungleichmäßigen Abschlag.
CAM-Checkliste: Bestätigen Sie die Drehzahl anhand des effektiven Durchmessers. Stellen Sie den Schrittabstand entsprechend dem gewünschten Endbearbeitungsergebnis ein. Programmieren Sie gleichmäßige, parallele Durchgänge. Simulieren Sie die Rillenhöhe vor dem Bearbeitungsvorgang.
Sicherheit
Fliegende Fräser verdienen mehr Beachtung, als ihr einfacher Aufbau vermuten lässt. Ein großer Schwingdurchmesser bei hoher Drehzahl erzeugt eine beträchtliche Zentrifugalkraft auf ein von Natur aus asymmetrisches Werkzeug.
Wesentliche Risiken: Hohe Spitzengeschwindigkeit auch bei moderaten Drehzahlen. Die asymmetrische Masse erzeugt eine Drehkraft, die mit der Drehzahl² zunimmt. Bei unzureichendem Anzugsmoment des Befestigungselements besteht die Gefahr, dass sich das Element löst.
Protokoll: Überprüfen Sie vor jedem Durchlauf den Sitz des Einsatzes und das Anzugsmoment der Befestigungselemente. Vergewissern Sie sich, dass die Drehzahl innerhalb der vom Hersteller für den Schwingdurchmesser angegebenen Nenndrehzahl liegt. Halten Sie sich während der Testläufe seitlich vom Gerät entfernt. Halten Sie sofort an, wenn ungewöhnliche Vibrationen auftreten.
Verwenden Sie Fliegenfräser nicht für: Starkes Schruppen, unterbrochene Züge (Taschen mit Stufen), harte/abrasive Werkstoffe oder unbeaufsichtigte Bearbeitung.
Schlussfolgerung
Flugfräser erfüllen eine ganz bestimmte Aufgabe: die präzise Endbearbeitung ebener Flächen bei Aluminium und Nichteisenlegierungen, bei der die Oberflächenqualität wichtiger ist als der Durchsatz. Ihr Einpunktmechanismus – der zwar empfindlich auf die Einstellgenauigkeit reagiert, aber Oberflächenqualitäten erzielt, mit denen Planfräser kaum mithalten können – liefert bei korrekter Anwendung eine Rauheit von Ra 0,4–0,8 µm auf 6061-T6.
Das Fazit aus der Praxis: Fliegende Fräser belohnen ingenieurtechnisches Urteilsvermögen und bestrafen Abkürzungen. Eine stabile Aufspannung, die richtige Drehzahl für den effektiven Durchmesser, ein geringer Vorschub pro Umdrehung, eine geprüfte Auswuchtung und eine methodische Feinabstimmung machen den Unterschied zwischen einer spiegelglatten Oberfläche und einer durch Vibrationen beschädigten Oberfläche aus. Benötigen Sie Hilfe bei der Auswahl von fliegenden Fräsern oder bei der Optimierung der CNC-Oberflächengüte für Ihre Bauteile? [Wenden Sie sich an unser Ingenieurteam], um Beratung zur Werkzeugauswahl und Unterstützung bei der Fertigung zu erhalten.
FAQ
Ist ein Fliegenschneider besser als ein Planfräser für die Endbearbeitung?
Bei der Aluminiumbearbeitung – oft ja. Durch die Einpunktbearbeitung werden Schwankungen in der Schneideinhöhe vermieden, wodurch bei 6061-T6 eine Oberflächenrauheit von Ra 0,4–0,8 µm erreicht wird. Nachteil: geringere Materialabtragsrate und höhere Empfindlichkeit bei der Einrichtung. Planfräser punkten bei Durchsatz und harten Werkstoffen.
Können Fliegende Fräser bei CNC eingesetzt werden?
Ja – am effektivsten bei CNC, wenn Vorschub und Drehzahl präzise eingehalten werden. Geben Sie den effektiven Schwingdurchmesser (nicht den Schaftdurchmesser) in CAM ein, um die Drehzahl korrekt zu berechnen. Programmieren Sie gleichmäßige, parallele Durchgänge mit Steigfräsen.
Welche Drehzahl für einen Fliegenschneider?
Berechnung anhand des effektiven Durchmessers: Drehzahl (U/min) = (SFM × 12) / (π × Durchmesser). Für 6061-T6 bei 800 SFM und 100 mm Schwenkbereich ≈ 764 U/min. Beginnen Sie mit einer konservativen Einstellung, überprüfen Sie das Ergebnis in einem Testdurchlauf und passen Sie den Vorschub vor der Drehzahl an.
Warum erzielen Fliegenschneider eine spiegelglatte Oberfläche?
Eine Schneide, eine einheitliche Geometrie, eine Welle pro Umdrehung. Keine Abweichung bei der Schneidehöhe. Die Rilltiefe wird direkt durch den Vorschub pro Umdrehung und den Spitzenradius gesteuert. Bei 6061-T6 mit positivem Spanwinkel, einem Spitzenradius von 0,4–0,8 mm und einem Vorschub unter 0,03 mm/U → gleichmäßige, spiegelglatte Oberfläche.
Sind Fliegenschneider bei hohen Drehzahlen sicher?
Innerhalb der Nennwerte, ja. Großer Durchmesser + Drehzahl = hohe Zentrifugalkraft. Überprüfen Sie das Anzugsdrehmoment des Einsatzes, vergewissern Sie sich, dass die Drehzahl innerhalb der für den Schwingradius zulässigen Nennwerte liegt, und halten Sie während der ersten Durchläufe Abstand. Sollten Unwuchtschwingungen auftreten, halten Sie den Betrieb sofort an.


