
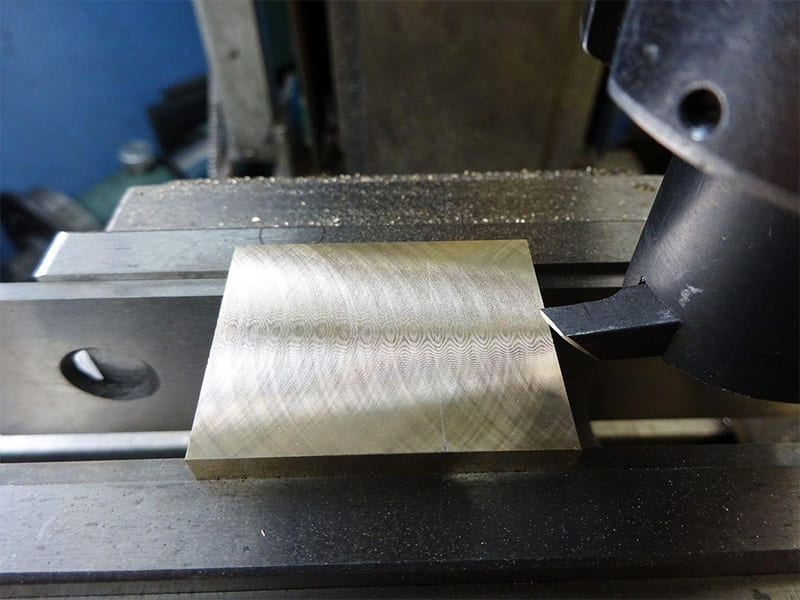
Un taller de prototipos necesita Ra 0,6 µm en una placa de fijación de aluminio 6061-T6 de 200 × 150 mm. La fresa de cara de 50 mm con 5 insertos indexables produce Ra 1,4 µm — dos insertos asentados 0,015 mm más altos que los demás crean un patrón repetitivo visible en la superficie. Cambiar a una cuchilla de vuelo de un solo punto a la misma velocidad de avance reduce Ra a 0,5 µm en una pasada. Sin variación de altura de insertos, sin patrones de múltiples filos — solo un filo de corte que produce una ondulación consistente por revolución. Realizamos esta comparación regularmente en trabajos de prototipos y placas de fijación. La geometría de un solo punto de una cuchilla de vuelo elimina la variación entre insertos que las fresas de cara de múltiples dientes no pueden evitar por completo — produciendo superficies planas más lisas y uniformes en aluminio a un costo de herramienta menor que cualquier alternativa indexable.
Una cuchilla de vuelo es una herramienta de fresado rotativo de uno o dos puntos diseñada para el acabado de superficies planas. Esta guía cubre cómo funcionan las cuchillas de vuelo, qué tipos se adaptan a qué aplicaciones, configuración de parámetros de corte, compatibilidad de materiales, geometría de la herramienta, prevención de vibraciones, programación CAM y cuándo elegir una cuchilla de vuelo frente a una fresa de cara.
Cómo Funciona una Cuchilla de Vuelo
Uno o dos filos de corte se montan en un brazo ajustable, barriendo la pieza de trabajo en un arco circular amplio. Cada revolución produce una ondulación de un filo con una geometría consistente.
| Característica | Cuchilla de Vuelo | Fresa de Extremo | Fresa de Cara |
|---|---|---|---|
| Filos | Uno o dos | Múltiples canales | Múltiples insertos |
| Acción de corte | Punto único periódico | Multipunto continuo | Multipunto continuo |
| Formación de superficie | Una ondulación consistente/rev | Marcas de herramienta a lo largo de la trayectoria | Patrón de inserto posible |
| Ajustabilidad | Posición del brazo ajustable | Geometría fija | Geometría de inserto fija |
| Uso principal | Acabado de superficies planas grandes | Contornos, cavidades | Refrentado de alto volumen |
El Patrón de Ondulación
Cada revolución deja una cúspide poco profunda. Con una fresa de cara, múltiples insertos a alturas ligeramente diferentes crean ondulaciones superpuestas inconsistentes. Con una cuchilla de vuelo, un filo produce una ondulación por revolución a profundidad consistente. La velocidad de avance y el radio de la herramienta juntos determinan la altura de la ondulación:
Altura de Ondulación ≈ f² / (8 × r) (f = avance/rev, r = radio de punta)
Mantenga el avance bajo y el radio grande → la altura de ondulación disminuye hasta que la rugosidad superficial se convierte en una función de la geometría del filo en lugar de la cinemática. Según nuestros datos de producción, una cuchilla de vuelo bien ajustada en 6061-T6 alcanza Ra 0,4–0,8 µm en una sola pasada de acabado.
Tipos de Cuchillas de Vuelo
| Escribe | Características | Mejor aplicación |
|---|---|---|
| Punto único | Simple, predecible | Fijaciones de aluminio, prototipos |
| Dos insertos | Mejor equilibrio, mayor MRR | Superficies más grandes, aleaciones medias |
| Brazo ajustable | Radio flexible | Trabajo de desarrollo, acabados personalizados |
| Indexable | Geometría de inserto repetible | Producción repetitiva, cambio rápido |
| Helicoidal / especial | Vibración reducida, entrada más suave | Placas delgadas, acabado de alta velocidad |
Punto único: Un filo. Configuración más simple, comportamiento de ondulación más predecible. Adecuado para acabado de aluminio y máquinas más ligeras donde la rigidez del husillo limita los diseños de dos insertos.
Dos insertos: Mejor equilibrio y MRR — pero solo cuando ambos insertos coinciden dentro de 0,01 mm de altura. Incluso una discrepancia de 0,02 mm reintroduce la variación que anula el propósito del fresado volante. En nuestra experiencia en el taller, los diseños de dos insertos recompensan una configuración cuidadosa y penalizan los atajos.
Brazo ajustable: Cuchilla reposicionable para alturas de escallado y anchos de pieza específicos. Útil para desarrollo. Compensación: requiere verificación de altura antes de cada ejecución.
Indexable: Indexable: El cambio de inserto restaura la geometría sin ajuste. Para entornos de producción que ejecutan la misma operación repetidamente — reduce la variación entre ciclos.
Helicoidal: El filo angulado distribuye el impacto de entrada sobre un arco de engrane más largo. Reduce la vibración en piezas de pared delgada y acabado de aluminio a alta velocidad.
Fresa Volante vs. Fresa de Cara
| Factor | Cuchilla de Vuelo | Fresa de Cara |
|---|---|---|
| Acabado superficial | Excelente — sin variación de insertos | Buena — depende de la consistencia del inserto |
| MRR | Bajo-moderado | Alta |
| Coste de los utillajes | Bajo | Más alto |
| Potencia de la máquina | Baja — adecuada para fresadoras más ligeras | Mayor — requiere husillos rígidos |
| Flexibilidad del proceso | Alta | Baja |
Cuándo Gana la Fresa Volante
Calidad superficial en aluminio. En placas de fijación 6061-T6, piezas prototipo y superficies planas críticas para el acabado, la geometría de punto único supera consistentemente a las herramientas multi-inserto. También funciona bien en máquinas con potencia de husillo limitada donde las fresas de cara grandes vibrarían.
Para trabajo de bajo volumen, el costo refuerza el caso técnico — un cuerpo de fresa volante con insertos de HSS o carburo cuesta una fracción de una fresa de cara indexable comparable.
Cuándo es Mejor la Fresa de Cara
Producción de alto volumen, materiales duros y desbaste. El impacto intermitente de punto único que produce un acabado suave en aluminio se convierte en una desventaja en acero con parámetros agresivos — concentrando fuerzas, acelerando el desgaste y provocando vibración. Cuando el rendimiento importa y los objetivos de acabado son alcanzables con una fresa de cara, use la fresa de cara.
Parámetros de corte
Con un solo filo, cada parámetro se mapea directamente a la superficie — sin promediado de múltiples filos. Acertar con los parámetros es crítico.
Velocidad del husillo
RPM = (SFM × 12) / (π × Diámetro Efectivo)
Calcule a partir del diámetro de giro completo, no del vástago. Un giro de 100 mm en 6061-T6 a 800 SFM ≈ 764 RPM — más conservador de lo esperado. El exceso de velocidad aumenta los efectos de desequilibrio y el desgaste del filo sin mejorar el acabado.
Velocidad de alimentación
El avance por revolución es la palanca principal de calidad superficial. Menor avance = escallados menos profundos = acabado más suave. La relación es directa y predecible con un solo filo. Comience muy bajo y aumente mientras monitorea la textura.
Profundidad de corte
Las fresas volantes son herramientas de acabado. Cortes profundos aumentan la carga de impacto, tensionan los rodamientos y degradan el acabado. Casi siempre se ajustan hacia menor profundidad.
| Material | SFM: SFM | Avance/Rev | DOC: DOC |
|---|---|---|---|
| Aluminio 6061 | 600–1,000 | 0,02–0,05 mm/rev | 0,05–0,25 mm |
| Acero carbono | 200–350 | 0,01–0,03 mm/rev | 0,05–0,15 mm |
| Acero inoxidable 316L | 150–250 | 0,01–0,02 mm/rev | 0,03–0,10 mm |
Ajuste el avance primero si el acabado no es satisfactorio — antes de cambiar RPM o DOC. Verifique el equilibrio antes de cada ejecución. Haga una pasada de prueba antes de comprometerse con la superficie completa.
Compatibilidad de Materiales
| Material | Idoneidad | Justificación |
|---|---|---|
| Aluminio 6061/7075 | ★★★★★ Excelente | Baja resistencia, virutas estables, alta conductividad |
| Acero al carbono / baja aleación | ★★★☆☆ Condicional | Factible para acabado ligero con configuración rígida |
| Acero inoxidable 316L | ★★☆☆☆ Limitada | El endurecimiento por deformación añade variabilidad de fuerza |
| Hierro fundido / aleaciones duras | ★☆☆☆☆ No recomendado | Abrasivo, picos de impacto |
El aluminio es el ajuste natural. La baja resistencia al corte mantiene las fuerzas manejables incluso en husillos moderados. Las virutas se forman limpiamente. La geometría del filo se mantiene constante pasada a pasada, produciendo valores Ra repetibles. En 7075-T6 (mayor dureza), reduzca el avance 15–20% en comparación con 6061 para un acabado equivalente.
Acero inoxidable 316L: Posible pero no preferido. El endurecimiento por deformación ocurre si el filo roza en lugar de cortar. Si es necesario: carburo afilado, ángulo de ataque positivo, sin permanencia en un punto, profundidad de corte ≤ 0.08 mm. Un error común que vemos: intentar fresado frontal con cuchilla de un solo filo en acero inoxidable con los mismos parámetros usados para aluminio — endurecimiento inmediato y acabado degradado.
Geometría de la herramienta
Ángulo de ataque
Ángulo de ataque positivo (+5° a +15°) para aluminio — reduce la fuerza, mejora el flujo de viruta, produce un acabado limpio. Neutro a ligeramente negativo (0° a −5°) para acero — añade resistencia al filo pero aumenta el riesgo de vibración. Mayor ángulo de ataque = mejor acabado pero menor vida útil del filo.
Ángulo de incidencia
Evita el roce del flanco sobre la superficie recién cortada. Demasiado poco → acumulación de calor, manchado de la superficie. Demasiado → filo frágil, astillado bajo impacto. Estándar: 6°–10° (menor para acero, mayor para aluminio).
Radio de punta
Determina directamente la altura de la cresta: Cresta ≈ f² / (8r). Mayor radio → menor cresta al mismo avance. 0.4–1.0 mm para acabados espejo. Compromiso: mayor radio aumenta la fuerza radial → mayor requisito de rigidez de la máquina.
HSS vs. Carburo
HSS: Filos más afilados, mayor ángulo de ataque positivo, mejor tolerancia al impacto. Ventaja en máquinas ligeras y acabado de aluminio. Resistencia al desgaste limitada. Carburo: Mejor resistencia al desgaste pero la geometría más roma aumenta las fuerzas. En fresadoras ligeras, las cuchillas de un solo filo de carburo pueden provocar vibración que el HSS con los mismos parámetros evitaría.
Prevención de vibración
La vibración es el modo de fallo más común de las cuchillas de un solo filo — y la razón por la que los talleres abandonan esta herramienta. El engagement intermitente de un solo punto amplifica cualquier flexibilidad del montaje, desequilibrio o resonancia.
Enfoque sistemático (en orden):
- Minimizar el voladizo de la herramienta — cada mm de saliente multiplica la deflexión
- Maximizar el contacto del amarre — superficie completa sobre un fixture plano; evitar voladizos. Para placas delgadas de aluminio, cinta de doble cara sobre granito de precisión es práctica estándar en prototipos
- Verificar el equilibrio de la herramienta después de cada cambio de inserto o ajuste del brazo
- Reducir el avance por revolución primero — reduce la carga de impacto
- Reducir la profundidad de corte en segundo lugar — reduce la fuerza por engagement
- Ajustar las RPM en tercer lugar — desplazar ±10% para alejarse de la resonancia
- Usar fresado en concordancia — la entrada más suave reduce el impacto en comparación con el fresado convencional
Para acabados nivel espejo: Priorice el avance bajo sobre las RPM altas. Dos pasadas ligeras superan a una pasada más pesada. Pruebe 50 mm antes de comprometerse con la superficie completa.
Programación CAM
Definir el diámetro efectivo
Ingrese el diámetro completo de giro en la biblioteca de herramientas, no el vástago. Diámetro incorrecto → cálculo incorrecto de velocidad superficial → RPM y simulación de acabado sin sentido. También defina el radio de punta explícitamente para el cálculo de la altura de cresta.
Estrategia de Trayectoria de Herramienta
Paso lateral: Grande en relación al diámetro efectivo — las cuchillas de un solo filo cubren áreas amplias eficientemente. Dirección: Fresado en concordancia para una entrada más suave. Entrada: Entradas suaves, no penetraciones directas — el filo único soporta todo el impacto solo. Profundidad en Z: Constante durante toda la pasada — profundidad variable causa fuerza variable y acabado inconsistente.
Lista de verificación CAM: Confirme las RPM a partir del diámetro efectivo. Configure el paso lateral para coincidir con el objetivo de acabado. Programe pasadas paralelas consistentes. Simule la altura de cresta antes de ejecutar.
Seguridad
Las cuchillas de un solo filo merecen más atención de la que sugiere su construcción simple. El gran diámetro de giro a velocidad genera fuerza centrífuga sustancial en una herramienta inherentemente asimétrica.
Riesgos principales: Alta velocidad de punta incluso a RPM moderadas. La masa asimétrica genera fuerza rotativa que aumenta con RPM². Riesgo de expulsión del inserto si el torque del sujetador es insuficiente.
Protocolo: Verifique el asiento del inserto y el torque del sujetador antes de cada ejecución. Confirme que las RPM estén dentro de la velocidad nominal del fabricante para el diámetro de giro. Párese a un lado durante las pasadas de prueba. Deténgase inmediatamente si se desarrolla vibración inusual.
No use cuchillas de un solo filo para: Desbaste pesado, cortes interrumpidos (cavidades con escalones), materiales duros/abrasivos, o mecanizado no supervisado.
Conclusión
Los fly cutters ocupan un rol específico CNC: acabado de superficies planas de precisión en aluminio y aleaciones no ferrosas donde la calidad superficial importa más que la productividad. Su mecanismo de un solo punto — sensible a la calidad de la configuración pero capaz de acabados que las fresas de cara difícilmente igualan — produce Ra 0.4–0.8 µm en 6061-T6 cuando se aplica correctamente.
La conclusión práctica: los fly cutters recompensan el criterio de ingeniería y penalizan los atajos. Una configuración rígida, RPM correctas según el diámetro efectivo, bajo avance por revolución, equilibrio verificado y ajuste metódico separan un acabado espejo de una superficie dañada por vibración. ¿Necesita ayuda para seleccionar fly cutters u optimizar el acabado superficial CNC para sus componentes? [Contacte a nuestro equipo de ingeniería] para orientación sobre herramientas y soporte de fabricación.
FAQ
¿Es un fly cutter mejor que una fresa de cara para acabados?
Para acabado de aluminio — a menudo sí. El punto único elimina la variación de altura del inserto, logrando Ra 0.4–0.8 µm en 6061-T6. Compensación: menor MRR y mayor sensibilidad a la configuración. Las fresas de cara ganan en productividad y materiales duros.
¿Se pueden usar fly cutters en CNC?
Sí — son más efectivos en CNC donde el avance y las RPM se mantienen con precisión. Ingrese el diámetro de giro efectivo (no el vástago) en el CAM para un cálculo de velocidad correcto. Programe pasadas paralelas consistentes con fresado en concordancia.
¿Qué RPM para un fly cutter?
Calcule a partir del diámetro efectivo: RPM = (SFM × 12) / (π × Diámetro). Para 6061-T6 a 800 SFM con 100 mm de giro ≈ 764 RPM. Comience de forma conservadora, verifique el acabado en una pasada de prueba, ajuste el avance antes que las RPM.
¿Por qué los fly cutters producen acabado espejo?
Un filo, una geometría consistente, una cresta por revolución. Sin desajuste de altura de insertos. La altura de cresta se controla directamente con el avance por revolución y el radio de punta. En 6061-T6 con ángulo de ataque positivo, radio de punta de 0.4–0.8 mm y avance inferior a 0.03 mm/rev → superficie reflectante uniforme.
¿Son seguros los fly cutters a alta velocidad?
Dentro de los límites nominales, sí. Diámetro grande + velocidad = alta fuerza centrífuga. Verifique el torque del inserto, confirme que las RPM estén dentro de la velocidad nominal para el radio de giro y manténgase alejado durante las primeras pasadas. Si aparece vibración por desequilibrio, detenga inmediatamente.


