
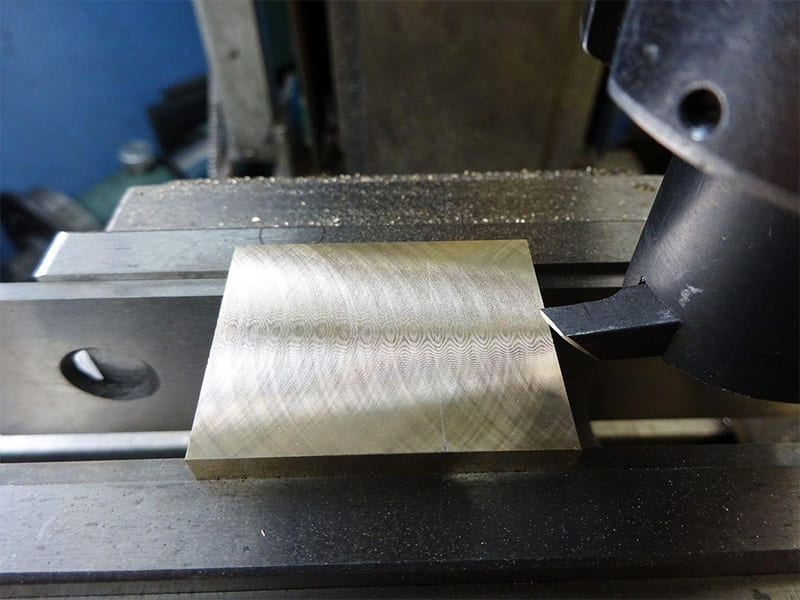
Bir prototip atölyesi, 200 × 150 mm alüminyum 6061-T6 fikstür plakasında Ra 0,6 µm gerektiriyor. 5 indekslenebilir uçlu 50 mm yüzey freze, Ra 1,4 µm üretiyor — diğerlerinden 0,015 mm daha yüksekte duran iki uç, yüzey boyunca görünür bir tekrarlayan desen oluşturuyor. Aynı ilerleme hızında tek noktalı bir fly cutter'a geçiş, tek geçişte Ra'yı 0,5 µm'ye düşürüyor. Uç yükseklik varyasyonu yok, çok kenarlı desenlenme yok — sadece bir kesici kenar, devir başına bir tutarlı tarak izi üretiyor. Bu karşılaştırmayı prototip ve fikstür plakası işlerinde düzenli olarak yapıyoruz. Bir fly cutter'ın tek noktalı geometrisi, çok dişli yüzey frezelerin tamamen kaçınamadığı uçtan uca varyasyonu ortadan kaldırır — alüminyumda herhangi bir indekslenebilir alternatiften daha düşük takım maliyetiyle daha pürüzsüz, daha tekdüze düz yüzeyler üretir.
Fly cutter, düz yüzey bitirme için tasarlanmış tek noktalı veya iki noktalı döner frezeleme takımıdır. Bu kılavuz, fly cutter'ların nasıl çalıştığını, hangi tiplerin hangi uygulamalara uygun olduğunu, kesme parametresi ayarını, malzeme uyumluluğunu, takım geometrisini, tırlama önlemeyi, CAM programlamayı ve fly cutter ile yüzey freze arasında ne zaman seçim yapılacağını kapsar.
Fly Cutter Nasıl Çalışır
Bir veya iki kesici kenar, ayarlanabilir bir kol üzerine monte edilir ve iş parçası üzerinde geniş bir dairesel yay çizerek süpürür. Her devir, bir kenardan bir tutarlı geometride bir tarak izi üretir.
| Özellik | Uçan Kesici | Parmak Freze | Yüzey Freze |
|---|---|---|---|
| Kenarlar | Tek veya iki | Çoklu helis | Çoklu uç |
| Kesme hareketi | Periyodik tek noktalı | Sürekli çok noktalı | Sürekli çok noktalı |
| Yüzey oluşumu | Devir başına bir tutarlı tarak izi | Yol boyunca takım izleri | Uç deseni olası |
| Ayarlanabilirlik | Kol konumu ayarlanabilir | Sabit geometri | Sabit uç geometrisi |
| Birincil kullanım | Büyük düz yüzey bitirme | Konturlar, cepler | Yüksek hacimli yüzeyleme |
Tarak İzi Deseni
Her devir sığ bir tepe noktası bırakır. Bir yüzey frezede, hafif farklı yüksekliklerdeki çoklu uçlar tutarsız örtüşen tarak izleri oluşturur. Bir fly cutter'da, bir kenar devir başına tutarlı derinlikte bir tarak izi üretir. İlerleme hızı ve kesici yarıçapı birlikte tarak izi yüksekliğini belirler:
Tarak İzi Yüksekliği ≈ f² / (8 × r) (f = devir başına ilerleme, r = burun yarıçapı)
İlerlemeyi düşük ve yarıçapı büyük tutun → tarak izi yüksekliği, yüzey pürüzlülüğünün kinematik yerine kenar geometrisinin bir fonksiyonu haline geldiği noktaya düşer. Üretim verilerimize dayanarak, 6061-T6 üzerinde iyi ayarlanmış bir fly cutter, tek bir bitirme geçişinde Ra 0,4–0,8 µm elde eder.
Fly Cutter Türleri
| Tip | Özellikler | En İyi Uygulama |
|---|---|---|
| Tek noktalı | Basit, öngörülebilir | Alüminyum fikstürler, prototipler |
| İki uçlu | Daha iyi denge, daha yüksek MRR | Daha büyük yüzeyler, orta alaşımlar |
| Ayarlanabilir kol | Esnek yarıçap | Geliştirme çalışmaları, özel yüzeyler |
| İndekslenebilir | Tekrarlanabilir uç geometrisi | Tekrarlı üretim, hızlı takım değişimi |
| Helisel / özel | Daha az titreşim, daha yumuşak giriş | İnce plakalar, yüksek hızlı bitirme |
Tek uçlu: Tek kenar. En basit kurulum, en öngörülebilir tarak izi davranışı. İş mili rijitliğinin iki uçlu tasarımları sınırladığı alüminyum bitirme ve daha hafif makineler için uygundur.
İki uçlu: Daha iyi denge ve MRR — ancak yalnızca her iki uç 0,01 mm yükseklikte eşleştiğinde. 0,02 mm'lik bir uyumsuzluk bile fly cutting amacını bozan varyasyonu yeniden ortaya çıkarır. Atölye deneyimimizde, iki uçlu tasarımlar dikkatli kurulumu ödüllendirir ve kısa yolları cezalandırır.
Ayarlanabilir kol: Belirli tarak izi yükseklikleri ve parça genişlikleri için yeniden konumlandırılabilir bıçak. Geliştirme için kullanışlıdır. Ödünleşim: her çalıştırmadan önce yükseklik doğrulaması gerektirir.
Değiştirilebilir uçlu: Uç değişimi, ayar yapılmadan geometriyi geri kazandırır. Aynı işlemi tekrar tekrar çalıştıran üretim ortamları için — döngüden döngüye varyasyonu azaltır.
Helisel: Açılı kesme kenarı, giriş darbesini daha uzun bir temas yayına dağıtır. İnce cidarlı parçalarda ve yüksek hızlı alüminyum bitirmede titreşimi azaltır.
Fly Cutter vs. Yüzey Frezesi
| Faktör | Uçan Kesici | Yüzey Freze |
|---|---|---|
| Yüzey kaplaması | Mükemmel — uç varyasyonu yok | İyi — uç tutarlılığına bağlı |
| MRR | Düşük–orta | Yüksek |
| Takım maliyeti | Düşük | Daha yüksek |
| Makine gücü | Düşük — daha hafif frezelere uygun | Daha yüksek — rijit iş milleri gerektirir |
| Proses esnekliği | Yüksek | Daha düşük |
Fly Cutter'ın Kazandığı Durumlar
Alüminyumda yüzey kalitesi. 6061-T6 fikstür plakaları, prototip parçalar ve bitirme açısından kritik düz yüzeylerde, tek uçlu geometri çok uçlu takımlardan tutarlı biçimde daha iyi performans gösterir. Büyük yüzey frezelerinin titreşim yapacağı sınırlı iş mili gücüne sahip makinelerde de iyi çalışır.
Düşük hacimli işler için maliyet, teknik gerekçeyi güçlendirir — HSS veya karbür uçlu bir fly cutter gövdesi, karşılaştırılabilir bir değiştirilebilir uçlu yüzey frezesinin çok küçük bir maliyetine sahiptir.
Yüzey Frezesinin Daha İyi Olduğu Durumlar
Yüksek hacimli üretim, sert malzemeler ve kaba işleme. Alüminyumda pürüzsüz yüzey üreten kesintili tek uçlu darbe, agresif parametrelerde çelikte bir dezavantaja dönüşür — kuvvetleri yoğunlaştırır, aşınmayı hızlandırır ve titreşimi tetikler. Verim önemli olduğunda ve bitirme hedefleri bir yüzey frezesiyle elde edilebildiğinde, yüzey frezesini kullanın.
Kesme Parametreleri
Tek kenarla, her parametre doğrudan yüzeye yansır — çok kenarlı ortalama yoktur. Parametreleri doğru ayarlamak kritiktir.
İş Mili Hızı
RPM = (SFM × 12) / (π × Efektif Çap)
Sap değil, tam salınım çapından hesaplayın. 6061-T6'da 800 SFM'de 100 mm salınım ≈ 764 RPM — beklenenden daha muhafazakâr. Aşırı hız, bitirmeyi iyileştirmeden dengesizlik etkilerini ve kenar aşınmasını artırır.
İlerleme Hızı
Devir başına ilerleme, birincil yüzey kalitesi koludur. Daha düşük ilerleme = daha sığ tarak izleri = daha pürüzsüz yüzey. İlişki tek kenarla doğrudan ve öngörülebilirdir. Çok düşük başlayın ve dokuyu izleyerek artırın.
Kesme Derinliği
Fly cutter'lar bitirme takımlarıdır. Derin kesimler darbe yükünü artırır, yatakları zorlar ve bitirmeyi bozar. Neredeyse her zaman daha sığ yönde ayarlanır.
| Malzeme | SFM | İlerleme/Devir | DOC |
|---|---|---|---|
| 6061 Alüminyum | 600–1,000 | 0,02–0,05 mm/dev | 0,05–0,25 mm |
| Karbon çelik | 200–350 | 0,01–0,03 mm/dev | 0,05–0,15 mm |
| Paslanmaz 316L | 150–250 | 0,01–0,02 mm/dev | 0,03–0,10 mm |
Önce ilerlemeyi ayarlayın bitirme tatmin edici değilse — RPM veya DOC'u değiştirmeden önce. Her çalıştırmadan önce dengeyi doğrulayın. Tam yüzeye geçmeden önce bir test geçişi yapın.
Malzeme Uyumluluğu
| Malzeme | Uygunluk | Gerekçe |
|---|---|---|
| 6061/7075 Alüminyum | ★★★★★ Mükemmel | Düşük direnç, kararlı talaşlar, yüksek iletkenlik |
| Karbon / düşük alaşımlı çelik | ★★★☆☆ Koşullu | Rijit kurulumla hafif bitirme için uygundur |
| Paslanmaz 316L | ★★☆☆☆ Sınırlı | İş sertleşmesi kuvvet değişkenliği ekler |
| Dökme demir / sert alaşımlar | ★☆☆☆☆ Önerilmez | Aşındırıcı, darbe artışları |
Alüminyum doğal seçimdir. Düşük kesme mukavemeti, orta seviye iş millеrinde bile kuvvetleri yönetilebilir tutar. Talaşlar temiz oluşur. Kenar geometrisi geçişten geçişe tutarlı kalır — tekrarlanabilir Ra değerleri üretir. 7075-T6'da (daha yüksek sertlik), eşdeğer yüzey için 6061'e kıyasla ilerlemeyi –20% azaltın.
316L paslanmaz çelik: Mümkün ancak tercih edilmez. Kenar kesmek yerine sürtünürse iş sertleşmesi oluşur. Gerekirse: keskin karbür, pozitif talaş açısı, bekleme yok, DOC ≤ 0,08 mm. Sık karşılaştığımız bir tuzak: alüminyum için kullanılan aynı parametrelerle paslanmaz çelikte fly cutting denemek — anında iş sertleşmesi ve bozulmuş yüzey.
Takım Geometrisi
Talaş Açısı
Alüminyum için pozitif talaş açısı (+5° ila +15°) — kuvveti azaltır, talaş akışını iyileştirir, temiz yüzey üretir. Çelik için nötr ila hafif negatif (0° ila −5°) — kenar mukavemeti ekler ancak tırlama riskini artırır. Daha yüksek talaş açısı = daha iyi yüzey ancak daha kısa kenar ömrü.
Boşluk Açısı
Yeni kesilmiş yüzeyde yan yüz sürtünmesini önler. Çok az → ısı birikimi, yüzey bulaşması. Çok fazla → kırılgan kenar, darbe altında çentiklenme. Standart: 6°–10° (çelik için daha düşük, alüminyum için daha yüksek).
Burun Radyusu
Tarak yüksekliğini doğrudan belirler: Tarak ≈ f² / (8r). Daha büyük radyus → aynı ilerlemede daha düşük tarak. Ayna yüzeyler için 0,4–1,0 mm. Ödünleşim: daha büyük radyus radyal kuvveti artırır → daha yüksek makine rijitliği gereksinimi.
HSS vs. Karbür
HSS: Daha keskin kenarlar, daha yüksek pozitif talaş açısı, daha iyi darbe toleransı. Hafif makinelerde ve alüminyum bitirme işlemlerinde avantaj. Sınırlı aşınma direnci. Karbür: Daha iyi aşınma direnci ancak daha kör geometri kuvvetleri artırır. Hafif CNC frezelerde, karbür fly cutter'lar aynı parametrelerde HSS'nin önleyeceği tırlamayı tetikleyebilir.
Tırlama Önleme
Tırlama en yaygın fly cutter arıza modudur — ve atölyelerin takımı bırakmasının nedenidir. Kesintili tek noktalı temas, herhangi bir kurulum uyumsuzluğunu, dengesizliği veya rezonansı yükseltir.
Sistematik yaklaşım (sırayla):
- Takım çıkıntısını en aza indirin — her mm çıkıntı sapmayı katlar
- İş tutma temasını en üst düzeye çıkarın — düz bir fikstür üzerinde tam yüzey; konsol kullanmaktan kaçının. İnce alüminyum plakalar için hassas granit üzerinde çift taraflı bant standart prototip uygulamasıdır
- Takım dengesini doğrulayın her insert değişiminden veya kol ayarından sonra
- Önce devir başına ilerlemeyi azaltın — darbe yükünü düşürür
- İkinci olarak DOC'u azaltın — temas başına kuvveti azaltır
- Üçüncü olarak RPM'i ayarlayın — rezonanstan uzaklaşmak için ±10% kaydırın
- Tırmanma frezeleme kullanın — daha yumuşak giriş, geleneksel frezelemeye kıyasla darbeyi azaltır
Ayna seviyesinde yüzeyler için: Yüksek RPM yerine düşük ilerlemeye öncelik verin. İki hafif geçiş bir ağır geçişten iyidir. Tam yüzeye geçmeden önce 50 mm test edin.
CAM Programlama
Etkin Çapı Tanımlayın
Takım kütüphanesine sapı değil, tam salınım çapını girin. Yanlış çap → hatalı yüzey hızı hesaplaması → anlamsız RPM ve yüzey simülasyonu. Ayrıca tarak yüksekliği hesaplaması için burun radyusunu açıkça tanımlayın.
Takım Yolu Stratejisi
Adım aralığı: Etkin çapa göre büyük — fly cutter'lar geniş alanları verimli şekilde kaplar. Yön: Daha yumuşak giriş için tırmanma frezeleme. Giriş: Doğrudan dalmak yerine yumuşak yaklaşımlar — tek kenar darbenin tamamını tek başına alır. Z-derinliği: Geçiş boyunca sabit — değişken derinlik değişken kuvvet ve tutarsız yüzey oluşturur.
CAM kontrol listesi: Etkin çaptan RPM'i doğrulayın. Adım aralığını yüzey hedefine uygun ayarlayın. Tutarlı paralel geçişler programlayın. Çalıştırmadan önce tarak yüksekliğini simüle edin.
Güvenlik
Fly cutter'lar basit yapılarının ima ettiğinden daha fazla dikkat hak eder. Hızda büyük salınım çapı, doğası gereği asimetrik bir takım üzerinde önemli merkezkaç kuvveti oluşturur.
Temel riskler: Orta RPM'de bile yüksek uç hızı. Asimetrik kütle, RPM² ile artan döner kuvvet oluşturur. Bağlantı elemanı torku yetersizse insert fırlatma riski.
Protokol: Verify insert seating and fastener torque before every run. Confirm RPM within manufacturer’s rated speed for the swing diameter. Stand to the side during test passes. Stop immediately if unusual vibration develops.
Don’t use fly cutters for: Heavy roughing, interrupted cuts (pockets with steps), hard/abrasive materials, or unattended machining.
Sonuç
Fly cutters occupy a specific CNC role: precision flat-surface finishing on aluminum and non-ferrous alloys where surface quality matters more than throughput. Their single-point mechanism — sensitive to setup quality but capable of finishes that face mills struggle to match — produces Ra 0.4–0.8 µm on 6061-T6 when properly applied.
The practical takeaway: fly cutters reward engineering judgment and penalize shortcuts. Rigid setup, correct effective-diameter RPM, low feed per revolution, verified balance, and methodical tuning separate a mirror finish from a vibration-damaged surface. Need help selecting fly cutters or optimizing CNC surface finishing for your components? [Contact our engineering team] for tooling guidance and manufacturing support.
Sıkça Sorulan Sorular
Is a fly cutter better than a face mill for finish?
For aluminum finishing — often yes. Single-point eliminates insert height variation, achieving Ra 0.4–0.8 µm on 6061-T6. Trade-off: lower MRR and higher setup sensitivity. Face mills win on throughput and hard materials.
Can fly cutters be used on CNC?
Yes — most effective on CNC where feed and RPM are held precisely. Enter effective swing diameter (not shank) in CAM for correct speed calculation. Program consistent parallel passes with climb milling.
What RPM for a fly cutter?
Calculate from effective diameter: RPM = (SFM × 12) / (π × Diameter). For 6061-T6 at 800 SFM with 100 mm swing ≈ 764 RPM. Start conservative, verify finish on a test pass, adjust feed before RPM.
Why do fly cutters produce mirror finish?
One edge, one consistent geometry, one scallop per revolution. No insert height mismatch. Scallop height directly controlled by feed per revolution and nose radius. On 6061-T6 with positive rake, 0.4–0.8 mm nose radius, and feed below 0.03 mm/rev → uniform reflective surface.
Are fly cutters safe at high speed?
Within rated limits, yes. Large diameter + speed = high centrifugal force. Verify insert torque, confirm RPM within rated speed for swing radius, and stand clear during first passes. If imbalance vibration appears, stop immediately.


