
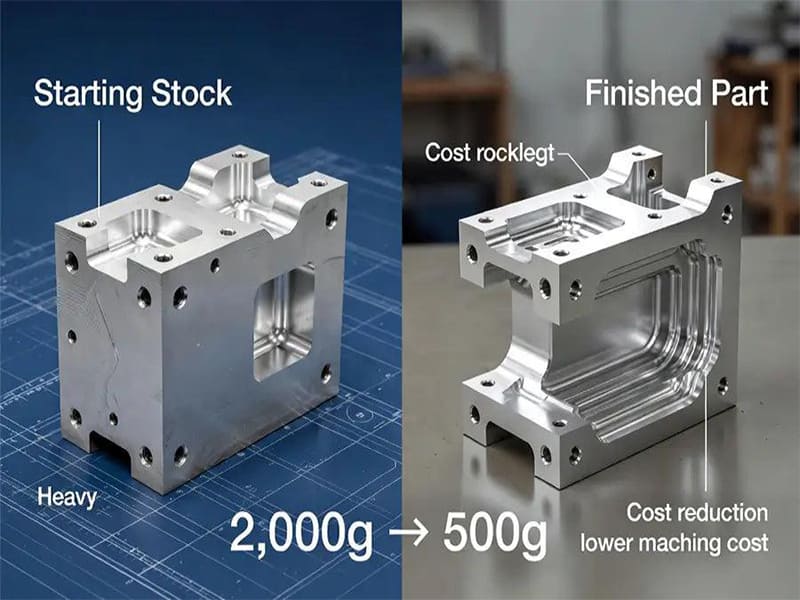
Die meisten Probleme bei der Herstellbarkeit treten nicht bereits bei der Konstruktionsprüfung zutage. Sie zeigen sich erst an der Maschine – wenn für eine tiefe Tasche ein Spezialwerkzeug benötigt wird, das die Angebotsdauer um drei Tage verlängert, oder wenn eine einheitliche Toleranzangabe von ±0,01 mm für ein Bauteil aus Edelstahl 316L die Bearbeitungszeit ohne funktionalen Grund verdoppelt. Design for Manufacturing (DFM) dient dazu, diese Probleme zu erkennen, bevor sie die Fertigung erreichen. Dabei geht es nicht darum, Konstruktionen zu vereinfachen oder die technischen Vorgaben einzuschränken – es geht darum, sicherzustellen, dass die von Ihnen freigegebene Konstruktion tatsächlich hergestellt werden kann, und zwar konsistent und zu vorhersehbaren Kosten.
Dieser Artikel befasst sich speziell mit DFM für maßgefertigte Teile, die im CNC-Verfahren bearbeitet werden, wobei sich jede Konstruktionsentscheidung direkt auf die Zykluszeit, die Anzahl der Rüstvorgänge und die Ausbeute auswirkt. Die hier dargelegten Grundsätze gelten gleichermaßen für Prototypenfertigung und die Produktion mittlerer Stückzahlen und richten sich an Ingenieure, Konstrukteure und Beschaffungsteams, die praktische Anleitungen benötigen – und keine abstrakte Methodik.
Was versteht man im Ingenieurwesen unter „Design for Manufacturing“ (DFM)?
DFM ist eine strukturierte Konstruktionsmethodik, mit der Fertigungsbeschränkungen bereits in der Konstruktionsphase bewertet werden – und nicht erst nach Freigabe der Zeichnungen. Das Ziel ist klar: Es soll sichergestellt werden, dass ein Bauteil mithilfe eines definierten Verfahrens zuverlässig, wiederholbar und wirtschaftlich hergestellt werden kann, ohne dass nachgelagerte Ausweichlösungen oder kostspielige Prozesskompensationen erforderlich sind.
Ein weit verbreiteter Irrtum ist, dass DFM lediglich die Vereinfachung der Geometrie bedeutet. In der Praxis umfasst es jedoch eine breitere Palette von Entscheidungen: Zugänglichkeit der Merkmale, Bezugssystemstrategie, Toleranzzuordnung, Materialverhalten, Anforderungen an die Oberflächengüte sowie Annahmen zum Produktionsvolumen. Ein geometrisch einfaches Bauteil kann dennoch die DFM-Anforderungen verfehlen, wenn es Toleranzen vorsieht, die enger sind, als der Prozess konsistent einhalten kann, oder wenn es mehrachsige Aufspannungen erfordert, die Kosten und Risiken erhöhen, ohne einen funktionalen Mehrwert zu bieten. Bei DFM geht es um vorhersehbare Herstellbarkeit – nicht nur um geometrische Eleganz.
Es lohnt sich außerdem, DFM von verwandten Methoden abzugrenzen. „Design for Assembly“ (DFA) zielt auf die Anzahl der Bauteile und die Montageeffizienz auf Systemebene ab. „Design for Manufacturing and Assembly“ (DFMA) kombiniert beides. DFM allein konzentriert sich auf den Fertigungsprozess – und genau dort liegen die eigentlichen Kostentreiber bei der kundenspezifischen CNC-Bearbeitung.
Warum DFM bereits in einer frühen Phase der Produktentwicklung stattfinden muss
Der Nutzen von DFM hängt direkt davon ab, wann es zum Einsatz kommt. In der Phase des Engineering Validation Test (EVT) sind Geometrie, Werkstoffe und Prozessannahmen noch flexibel. Die Einführung von DFM in dieser Phase verursacht fast keine Kosten und beugt Problemen vor, die andernfalls erst viel später entdeckt würden – zu wesentlich höheren Kosten.
Mit dem Übergang des Projekts in die Phase der Designvalidierung (DVT) nehmen die Konzepte für die Fertigungswerkzeuge und die Auswahl der Lieferanten konkrete Formen an. Im Rahmen der Fertigungstauglichkeitsprüfung (DFM) lassen sich zwar weiterhin Risiken identifizieren, doch erfordern Korrekturen nun teilweise Neukonstruktionen, Zeichnungsänderungen und erneute Validierungszyklen. Spätestens beim Produktionsvalidierungstest (PVT) führt jede Feststellung zur Herstellbarkeit in der Regel zu einem formellen Änderungsauftrag (ECO) – was kostspielig und störend ist und oft eine erneute Qualifizierung des Produktionsprozesses erfordert.
Abgesehen von den internen Kosten trägt eine frühzeitige DFM direkt zur Stabilität der Lieferkette bei. Konstruktionen, die auf Standardwerkzeugen, gängigen Werkstoffen und vorhersehbaren Bearbeitungsprozessen basieren, lassen sich leichter und genauer kalkulieren, schneller beschaffen und führen seltener zu Überraschungen bei der Erstmusterprüfung.
| Aspekt | Frühzeitige DFM (EVT) | Spätes DFM (DVT / PVT) |
|---|---|---|
| Gestaltungsflexibilität | Hoch | Begrenzt |
| Kosten der Änderungen | Niedrig | Hoch |
| Auswirkungen auf die Vorlaufzeit | Minimal | Erhebliche Verzögerungen |
| Lieferantenrisiko | Kontrolliert | Erhöht |
| Gesamtkostenkontrolle | Proaktiv | Reaktiv |
Wird DFM frühzeitig eingesetzt, ist es ein präventives Konstruktionswerkzeug. Wird es erst spät eingesetzt, dient es der Schadensbegrenzung.
Grundprinzipien der konstruktiven Gestaltung im Hinblick auf die Fertigung
Bei maßgefertigten Teilen, die im CNC-Verfahren bearbeitet werden, basiert die DFM auf vier technischen Grundsätzen. Jeder einzelne davon hat messbare Auswirkungen auf nachfolgende Prozessschritte, wenn er ignoriert wird.
Vereinfachung des Designs und Reduzierung der Komplexität
Komplexität, die keinen funktionalen Zweck erfüllt, verursacht Kosten, ohne einen Mehrwert zu schaffen. Merkmale wie tiefe, schmale Taschen, scharfe Innenecken oder Freiformflächen ohne funktionale Begründung erfordern spezielle Werkzeuge, reduzierte Zerspanungsparameter und mehrere Rüstvorgänge. Die Folge sind längere Zykluszeiten, höherer Werkzeugverschleiß und eine geringere Maßhaltigkeit. Eine vereinfachte Geometrie ermöglicht höhere Materialabtragsraten, einen besseren Werkzeugzugang und besser vorhersehbare Bearbeitungsergebnisse – weshalb Vereinfachung eine ingenieurtechnische Disziplin ist und keine Abkürzung.
Standardisierung von Materialien und Merkmalen
Die Festlegung von nicht standardmäßigen Werkstoffen oder kundenspezifischen Maßangaben führt zu Schwankungen sowohl im Bearbeitungsverhalten als auch in den Lieferketten. Standardbohrungsgrößen, gängige Gewindeformen, leicht verfügbare Radien und Standardmaterialabmessungen ermöglichen es Herstellern, bewährte Werkzeuge und etablierte Schnittparameter wiederzuverwenden. Bei kundenspezifischen Teilen mit geringen bis mittleren Stückzahlen, bei denen keine amortisierten Werkzeugkosten anfallen, ist die Standardisierung eine der effektivsten Methoden, um Stückkosten und Durchlaufzeiten zu kontrollieren.
Prozessorientiertes Design Thinking
Jede Konstruktionsentscheidung impliziert eine Bearbeitungsstrategie. Eine gute DFM erfordert, dass Ingenieure sich explizit Gedanken über die Anzahl der Rüstvorgänge, die Spannvorrichtungsstrategie, die Werkzeugannäherungsrichtungen und darüber machen, ob eine 4-Achsen- oder eine 5-axis-Bearbeitung funktional notwendig oder lediglich praktisch ist. Konstruktionen, die dies außer Acht lassen, erfordern zusätzliche Rüstvorgänge, führen zu einer Anhäufung von Ausrichtungsfehlern über verschiedene Arbeitsschritte hinweg und verlängern die manuelle Bearbeitungszeit. Wenn die Geometrie mit einer klaren, definierten Bearbeitungsreihenfolge übereinstimmt, durchlaufen die Teile die Produktion schneller und mit geringerer Variabilität.
Toleranzfestlegung für die Fertigungsfähigkeit
Enge Toleranzen auf breiter Front gehören zu den häufigsten – und kostspieligsten – DFM-Fehlern bei der Konstruktion von Sonderteilen. In der praktischen CNC-Bearbeitung halten Standard-3-Achsen-Bearbeitungen bei Aluminium 6061 mit guten Spannvorrichtungen und stabilem Werkzeug zuverlässig eine Toleranz von ±0,05 mm ein. Um bei 316L-Edelstahl eine Toleranz von ±0,01 mm zu erreichen, sind langsamere Schnittgeschwindigkeiten, mehr Schlichtdurchgänge und ein sorgfältiges Wärmemanagement erforderlich, da austenitischer Edelstahl bei aggressiver Zerspanung kaltverfestigt wird und die Maße zwischen den Durchgängen außerhalb der Spezifikation geraten können.
Das Prinzip ist einfach: Toleranzen sollten auf der Grundlage der funktionalen Anforderungen und der nachgewiesenen Prozessfähigkeit festgelegt werden – und nicht pauschal als Standardwert angewendet werden. Jede unnötig enge Toleranz erhöht die Bearbeitungszeit, den Prüfaufwand und das Ausschussrisiko, ohne die Leistung des Bauteils zu verbessern.
Anwendung von DFM bei der CNC-Bearbeitung: Spezifische Regeln
Bei der CNC-Bearbeitung ist DFM kein abstraktes Konzept. Konstruktionsentscheidungen wirken sich direkt auf die Bearbeitungszeit, die Anzahl der Rüstvorgänge und das Prozessrisiko aus. In den folgenden Bereichen haben DFM-Entscheidungen die deutlichsten Auswirkungen erster Ordnung.
Funktionszugänglichkeit und Werkzeugreichweite
Jedes zu bearbeitende Merkmal erfordert ein Schneidwerkzeug mit ausreichender Reichweite und Steifigkeit, um es herzustellen. Tiefe Hohlräume, schmale Nuten und schwer zugängliche Taschen erfordern den Einsatz langer Werkzeuge mit kleinem Durchmesser – diese biegen sich unter den Schnittkräften durch, verursachen Ruckeln und erhöhen die Maßabweichungen. Als praktische Richtlinie gilt: Bei einem Tiefen-Durchmesser-Verhältnis von mehr als 4:1 bei Schaftfräsern steigt das Risiko einer Werkzeugdurchbiegung erheblich. Ab einem Verhältnis von 6:1 können Standardwerkzeuge ohne maßgeschneiderte Lösungen mit erweiterter Reichweite die Toleranzen oft überhaupt nicht mehr einhalten.
Bei CNC-gerechten Konstruktionen stehen ein ungehinderter Werkzeugzugang, angemessene Formhohlraumtiefen und Anfahrrichtungen im Vordergrund, die den Einsatz kurzer, steifer Werkzeuge ermöglichen. Allein durch dieses Prinzip – die Konstruktion unter Berücksichtigung der Werkzeugreichweite – lässt sich ein Großteil der üblichen Probleme bei der Fertigungsfähigkeit im CNC-Verfahren vermeiden.
Eckenradien, Wandstärken und Seitenverhältnisse
Innenecken mit Nullradius sind mit rotierenden Schneidwerkzeugen nicht kompatibel. Eine scharfe Innenecke erfordert entweder EDM (teuer und langsam) oder manuelles Entgraten (uneinheitlich und arbeitsintensiv). Der richtige DFM-Ansatz besteht darin, Innenradien festzulegen, die den Standardgrößen von Fräsern entsprechen – typischerweise 1 mm, 2 mm, 3 mm, 4 mm, 5 mm, 6 mm, 8 mm und 10 mm – anstatt willkürlicher Werte, die Sonderwerkzeuge erfordern.
Wandstärke und Seitenverhältnis spielen aus einem ähnlichen Grund eine Rolle: Dünne Wände und hohe, schlanke Bauteile verbiegen sich unter den Schnittkräften. Bei Aluminiumteilen führen Wände mit einer Dicke unter 1,5 mm und ein Verhältnis von Höhe zu Dicke über 5:1 häufig zu Rattern und Maßabweichungen. Bei Stahl liegen diese Grenzwerte noch näher beieinander. Die Abstützung dünner Strukturen von unten, das Hinzufügen von Stegen oder die Verdickung der Wände am Fuß verbessern die Steifigkeit und verringern das Ausschussrisiko erheblich.
Spanntechnik, Bezugspunktstrategie und Reduzierung des Rüstaufwands
Die Anzahl der Rüstvorgänge ist ein direkter Kostentreiber bei der CNC-Bearbeitung. Jeder zusätzliche Rüstvorgang verlängert die Spannzeit, führt zu neuen Ausrichtungsfehlern (typischerweise 0,02–0,05 mm pro Neupositionierung) und schafft eine weitere Möglichkeit für eine Bezugspunktverschiebung zwischen den Arbeitsgängen. Teile, die ohne eindeutige primäre Bezugsebenen konstruiert wurden – oder die eine Bearbeitung an fünf oder sechs unabhängigen Flächen erfordern –, zwingen die Betriebe dazu, komplexe, teure Vorrichtungen zu bauen oder mehrere Arbeitsschritte manuell auszuführen.
Ein effektives DFM legt klare, ebene Bezugsebenen fest, die sowohl die Ausrichtung bei der Bearbeitung als auch bei der Prüfung unterstützen. Wenn die Bezugsebenen der Bearbeitung mit dem Prüfbezugssystem übereinstimmen, können die Teile anhand derselben Referenz überprüft werden, die auch bei ihrer Herstellung verwendet wurde – wodurch eine der häufigsten Ursachen für Streitigkeiten hinsichtlich der Konformität bei der Fertigung von Sonderteilen beseitigt wird.
Insbesondere bei der 5-axis-Bearbeitung gewinnt DFM zusätzlich an Bedeutung. Zwar können 5-axis-Aufspannvorrichtungen komplexe Merkmale in einer einzigen Aufspannung bearbeiten, doch hängt die erreichbare Toleranz stark davon ab, wie gut das Bauteil positioniert ist und wie stabil die Vorrichtung bei geneigten Anfahrwinkeln ist. Eine Aluminiumhalterung für die Luft- und Raumfahrt, die auf einem 5-axis-Bearbeitungszentrum mit einer gut konzipierten Spannvorrichtung bearbeitet wird, kann an kritischen Bohrungen zuverlässig eine Toleranz von ±0,01 mm einhalten. Bei demselben Bauteil mit einer instabilen Aufspannung können Abweichungen von ±0,05 mm auftreten, die ausschließlich auf die Spannvorrichtung und nicht auf die Leistungsfähigkeit der Maschine zurückzuführen sind.
Konstruktionsentscheidungen, die die Bearbeitungszeit beeinflussen
Einige Merkmale haben im Verhältnis zu ihrem funktionalen Nutzen einen überproportional großen Einfluss auf die Zykluszeit. Tiefe Taschen mit flachem Boden erfordern spiralförmige Anfahrwege, mehrere Tiefenzüge und Nachbearbeitungszüge an den Ecken. Unnötig feine Oberflächenqualitätsvorgaben (Ra 0,4 µm gegenüber Ra 1,6 µm) verdoppeln oder verdreifachen die Bearbeitungszeit bei großen Flächen. Gewindetiefen von mehr als dem 1,5-fachen des Durchmessers erhöhen die Belastung des Gewindebohrers und das Bruchrisiko, ohne die Spannleistung zu verbessern. DFM hilft Ingenieuren, diese Merkmale zu erkennen und sie entweder zu eliminieren oder aus funktionalen Gründen zu begründen.
| Gestaltungsaspekt | CNC-kompatibles Design | CNC – Unfreundliches Design |
|---|---|---|
| Zugriff auf Werkzeuge | Offen, frei von Hindernissen | Tiefe, verstopfte Gesichtszüge |
| Innenecken | Standardradien | Scharfe Innenecken |
| Wandstärke | Steif, einheitlich | Dünne, hohe Wände |
| Spannvorrichtungen | Eindeutige Bezugspunkte, stabil | Mehrdeutig oder instabil |
| Anzahl der Installationen | Minimal | Mehrfache Neukonfigurationen |
| Bearbeitungszeit | Vorhersehbar, optimiert | Lang und variabel |
DFM in verschiedenen Fertigungsprozessen
Die DFM-Grundsätze sind universell, ihre Anwendung ist jedoch prozessspezifisch. Regeln, die für die CNC-Bearbeitung gelten, lassen sich nicht direkt auf Guss, Spritzguss oder Blechbearbeitung übertragen – und die Anwendung einer falschen DFM-Logik auf einen Prozess ist ein Fehler für sich.
Guss und Druckguss
Beim DFM für den Guss stehen Materialfluss, Erstarrungsverhalten und die Vermeidung von Fehlern im Mittelpunkt. Gleichmäßige Wandstärken, Entformungsschrägen, großzügige Verrundungen und die Platzierung der Trennfuge sind die wichtigsten Konstruktionsvariablen. Scharfe interne Übergänge und isolierte dickwandige Bereiche führen zu Schrumpfporosität und Restspannungen, die sich nicht wegbearbeiten lassen. Im Gegensatz zu CNC, wo das Abtragen von Material immer eine Option ist, sind Gussfehler untrennbar mit dem Verfahren verbunden – sie werden bereits bei der Konstruktion berücksichtigt und nicht erst in der Nachbearbeitung behoben.
Spritzguss
Das DFM beim Spritzgießen wird durch den Polymerfluss, die Kühlleistung und die Komplexität der Form bestimmt. Eine gleichmäßige Wandstärke verhindert Verformungen; richtige Entformungsschrägen gewährleisten ein sauberes Auswerfen; die Position des Angusses beeinflusst die optische Qualität und die Lage der Schweißnaht. Im Gegensatz zur CNC-Bearbeitung, bei der die Zykluszeit vom Materialabtrag abhängt, werden die Wirtschaftlichkeit des Spritzgießens maßgeblich von den Werkzeugkosten und der Wiederholgenauigkeit der Zyklen bestimmt. Eine Form mit schlechter DFM ist teuer in der Reparatur – und die Reparatur erfordert in der Regel das Herausziehen und Modifizieren von Werkzeugeinsätzen aus gehärtetem Stahl.
Blechbearbeitung
Beim DFM für Blechbearbeitung stehen die Biegegeometrie, die Materialmaserungsrichtung und die Grenzen der Werkzeugauslegung im Mittelpunkt. Eng beieinanderliegende Bohrungen in der Nähe von Biegungen, Biegeradien, die kleiner sind als die Materialdicke, sowie Merkmale, die einen übermäßigen Nachbearbeitungsaufwand erfordern, erhöhen das Rissrisiko und führen zu Maßabweichungen. Im Gegensatz zur zerspanenden Bearbeitung, bei der sich der Zeitaufwand mit zunehmender Komplexität in etwa linear erhöht, führt die Komplexität bei der Blechbearbeitung oft zu einem nichtlinearen Kostenanstieg, da sich Nacharbeiten und Nachbearbeitungen summieren.
| Herstellungsprozess | Schwerpunkt im Bereich DFM | Typische Risiken ohne DFM |
|---|---|---|
| CNC-Bearbeitung | Werkzeugzugang, Rüstvorgänge, Toleranzen | Lange Zykluszeit, Ausschuss |
| Guss / Druckguss | Wandgleichmäßigkeit, Zug, Verrundungen | Porosität, Verformung |
| Spritzguss | Fließverhalten, Kühlung, Komplexität der Werkzeuge | Verformungen, Einfallstellen |
| Blechbearbeitung | Biegevorschriften, Lochabstände | Rissbildung, Nachbearbeitung |
Wie sich Werkstoffe und Wärmebehandlung auf DFM-Entscheidungen auswirken
Die Materialauswahl und die Strategie zur Wärmebehandlung sind untrennbar mit der Herstellbarkeit verbunden. Ein und dieselbe Geometrie lässt sich je nach Material völlig unterschiedlich bearbeiten – und wird dies bei der Konstruktion außer Acht gelassen, führt dies zu unterschätzten Kosten und überschrittenen Lieferfristen.
Bearbeitbarkeit von Werkstoffen: Praktische Unterschiede
Aluminium 6061-T6 stellt das Spitzenniveau der Zerspanbarkeit bei Konstruktionsmetallen dar. Mit Standard-Hartmetallwerkzeugen lassen sich Schnittgeschwindigkeiten von 300–500 m/min beim Drehen und 500–1.000 m/min beim Hochgeschwindigkeitsfräsen erreichen. Die Spanbildung ist stabil, die thermische Belastung ist überschaubar, und Toleranzen von ±0,005–0,010 mm lassen sich mit guten Spannvorrichtungen und scharfen Werkzeugen routinemäßig erzielen.
Bei Edelstahl 316L sieht die Situation ganz anders aus. Austenitischer Edelstahl wird beim Zerspanen kaltverfestigt – das bedeutet, dass jeder nachfolgende Durchgang eine Schicht bearbeitet, die härter ist als die vorherige. Die Schnittgeschwindigkeiten sind beim Drehen in der Regel auf 100–180 m/min begrenzt, um die Wärmeentwicklung zu kontrollieren und die Bildung von Spanablagerungen am Werkzeug zu verhindern. Um bei einem 316L-Werkstück eine Toleranz von ±0,010 mm zu erreichen, sind konservative Schlichtdurchgänge (Schnitttiefe 0,15–0,25 mm), eine gleichmäßige Flutkühlung sowie scharfe Werkzeuge erforderlich, die planmäßig ausgetauscht werden, anstatt sie bis zum Versagen zu betreiben. DFM für 316L bedeutet, diese Einschränkungen von Anfang an in die Toleranzspezifikationen und Zeitplanschätzungen einzubeziehen – und nicht erst bei der Bearbeitung des Erstmusters zu entdecken.
Kohlenstoffstähle liegen dazwischen. AISI 1045 lässt sich bei moderaten Drehzahlen vorhersehbar bearbeiten, wobei der Werkzeugverschleiß überschaubar ist. 4140 im vorgehärteten Zustand (28–32 HRC) erfordert langsamere Drehzahlen und Hartmetallwerkzeuge mit entsprechender Spanstellensteuerung, liefert jedoch stabile, gleichbleibende Ergebnisse. Das Problem bei der Zerspanbarkeit von Kohlenstoffstahl liegt in der Regel in der Abfolge der Wärmebehandlungen und nicht im Ausgangsmaterial selbst.
| Materialkategorie | Relative Bearbeitbarkeit | Wichtige Aspekte bei der Fertigung |
|---|---|---|
| Aluminiumlegierungen (6061-T6) | Hoch | Schnelles Schneiden, geringe Verformung, ±0,005 mm erreichbar |
| Kohlenstoffstahl (1045/4140) | Mittel | Höhere Schnittkräfte – die Reihenfolge der Wärmebehandlungen ist entscheidend |
| Edelstahl (316L) | Niedrig–Mittel | Kaltverfestigung, konservative Parameter, engere Toleranzen |
| Technische Kunststoffe | Variable | Wärmeempfindlichkeit, Maßinstabilität unter Schnittbelastung |
Ablauf der Wärmebehandlung: Die richtige Reihenfolge
Die Wärmebehandlung verändert sowohl die mechanischen Eigenschaften als auch den inneren Spannungszustand. Wird ein Bauteil vor der Wärmebehandlung auf die Endtoleranz fertigbearbeitet, können die durch die Phasenumwandlung verursachten Maßabweichungen dazu führen, dass die eng tolerierten Merkmale nicht mehr den Anforderungen entsprechen – und dies lässt sich ohne eine Nachbearbeitung nicht beheben, was Zeit kostet und das Risiko birgt, dass das Bauteil vollständig aussortiert werden muss.
Der Standardansatz bei der DFM lautet: Grobbearbeitung → Wärmebehandlung → Feinbearbeitung. Durch die Grobbearbeitung wird der Großteil des Materials abgetragen und ein Großteil der Restspannungen vor der Wärmebehandlung abgebaut. Durch die Wärmebehandlung werden die angestrebten mechanischen Eigenschaften erreicht. Bei der Feinbearbeitung werden dann die endgültigen Maßtoleranzen an einem stabilen, spannungsfreien, wärmebehandelten Rohteil erreicht. Diese Abfolge erfordert zwar zusätzliche Arbeitsschritte, führt jedoch zu vorhersehbaren Ergebnissen. Das Überspringen von Schritten, um Zeit zu sparen, verursacht fast immer höhere Kosten für Nacharbeiten als die eingesparte Zeit.
Restspannungen aus geschmiedeten oder gewalzten Rohlingen sind ein weiterer zu berücksichtigender Faktor. Der asymmetrische Materialabtrag bei stark geschmiedeten Rohlingen führt zu einer ungleichmäßigen Spannungsentlastung und kann während der Bearbeitung zu messbaren Verformungen führen – manchmal sichtbar daran, dass sich das Werkstück beim Tiefschruppen aus der Spannvorrichtung “hebt”. DFM-orientierte Konstruktionen sehen Schruppzugaben vor, die diesem Verhalten Rechnung tragen und vermeiden, dass große asymmetrische Abschnitte in einem einzigen Arbeitsgang abgetragen werden.
Messung und Validierung von DFM in der tatsächlichen Produktion
Die DFM-Qualität lässt sich nicht bereits in der Konstruktionsphase beurteilen – sie wird erst durch die Fertigungsleistung bestätigt. Vier KPIs geben zuverlässig Aufschluss darüber, inwieweit ein Entwurf mit der tatsächlichen Prozessfähigkeit übereinstimmt.
Bearbeitungszeit ist der direkteste Indikator. Konstruktionen mit guter DFM führen zu konsistenten, vorhersehbaren Zykluszeiten, da die Merkmale gut zugänglich sind und die Bearbeitungsparameter optimiert werden können. Übermäßige oder schwankende Bearbeitungszeiten deuten auf eine mangelhafte Konstruktion der Merkmale, zu enge Toleranzen oder eine Geometrie hin, die ineffiziente Werkzeugwege erzwingt.
Ertrag im ersten Durchlauf (Annahmequote der Erstmuster) zeigt, ob die Annahmen hinsichtlich Toleranzen und Bezugspunkten realistisch waren. Eine hohe Annahmequote bei den Erstmustern deutet darauf hin, dass die Konstruktion gemäß den Vorgaben fertigungsfähig war. Eine niedrige Erstausbeute – insbesondere bei Maßen, die sich auf Bezugspunkte, enge Toleranzen oder wärmebehandelte Bauteile beziehen – weist direkt auf ungelöste DFM-Probleme hin.
Nacharbeits- und Ausschussquote misst die Prozessrobustheit. Häufige Nacharbeiten deuten darauf hin, dass das Design an die Grenzen des Prozesses stößt. Bei kundenspezifischen Bauteilen in kleinen Stückzahlen ist eine Nacharbeitsquote von über ~5% ein deutliches Anzeichen dafür, dass die DFM-Kriterien bei der Konstruktion nicht ausreichend berücksichtigt wurden.
Kostenabweichungen zwischen den Chargen ist ein nachgelagerter Indikator für eine schwache DFM. Stabile Stückkosten über mehrere Produktionsläufe hinweg deuten darauf hin, dass das Design mit Standardwerkzeugen und wiederholbaren Prozessen kompatibel ist. Starke Kostenschwankungen zwischen den Chargen lassen sich in der Regel auf instabile Werkzeuge, bedienerabhängige Einstellungen oder Merkmale zurückführen, die am Rand der Prozessfähigkeit liegen.
Wie sich DFM in DFMA und Design for Inspection (DFI) einbinden lässt
In ausgereiften Konstruktionsabläufen steht DFM nicht für sich allein. Es wird zusammen mit „Design for Assembly“ (DFA) und „Design for Inspection“ (DFI) als Teil eines koordinierten DFX-Ansatzes eingesetzt – wobei jeder Bereich ein anderes Ausfallrisiko adressiert.
DFM fragt: Kann dieses Teil innerhalb der Prozessfähigkeit zuverlässig gefertigt werden?
Das DFA fragt: Lassen sich diese Teile auf Systemebene effizient und wiederholgenau zusammenbauen?
DFI fragt: Lassen sich kritische Merkmale mit den verfügbaren Prüfgeräten genau und konsistent messen?
Ein Bauteil kann vollständig DFM-konform sein – also innerhalb der Toleranzen bearbeitbar – und dennoch Probleme verursachen, wenn es mehrdeutig montiert werden kann (DFA-Fehler) oder wenn seine kritischen Maße ohne spezielle Vorrichtung nicht gemäß CMM überprüft werden können (DFI-Fehler). Diese drei Fehlerarten sehen zwar unterschiedlich aus, lassen sich jedoch alle auf eine unzureichende Abstimmung während der Konstruktionsphase zurückführen.
DFI gewinnt besonders dann an Bedeutung, wenn die Toleranzen enger werden. Eine Bohrung aus Edelstahl 316L mit einer Toleranz von ±0,005 mm ist theoretisch in einer gut ausgestatteten Werkstatt realisierbar. Wenn das Prüfbezugsschema jedoch eine komplexe Vorrichtungsaufstellung erfordert, um mit einem CMM-Messtaster an diese Bohrung heranzukommen, kann allein die Messunsicherheit 30–50% des Toleranzbudgets beanspruchen – wodurch das Maß in der Produktion praktisch nicht überprüfbar wird. Durch die von Anfang an vorgenommene Abstimmung der Bearbeitungsbezugspunkte mit den Prüfbezugspunkten wird dieses Problem bereits im Vorfeld beseitigt.
Häufige DFM-Fehler bei der Konstruktion kundenspezifischer Bauteile
Die meisten Probleme bei der Herstellbarkeit von Sonderteilen sind keine ausgefallenen technischen Probleme. Es handelt sich um dieselben wenigen Fehler, die sich bei verschiedenen Teilen und in verschiedenen Projekten immer wiederholen.
| DFM-Fehler | Auswirkungen auf die Fertigung | So lässt sich das vermeiden |
|---|---|---|
| Überall enge Toleranzen | Lange Bearbeitungszeit, geringe Erstdurchlaufausbeute, hohe Prüfkosten | Wenden Sie enge Toleranzen nur auf funktionskritische Merkmale an. |
| Die Barrierefreiheit von Tools ignorieren | Lange, flexible Werkzeuge; Rattern; Maßinstabilität | Anflugwege und das Verhältnis von Tiefe zu Durchmesser in der CAM-Software überprüfen |
| Scharfe Innenecken | EDM oder manuelle Nachbearbeitung erforderlich | Geben Sie Radien an, die auf Standard-Fräsergrößen abgestimmt sind |
| Dünne Wände oder hohe, schlanke Elemente | Durchbiegung unter Schneidkräften; uneinheitliche Abmessungen | Die Wände verdicken oder am Sockel Verstärkungsrippen anbringen |
| Keine klare Datenstrategie | Mehrere Einrichtungsvorgänge, Ausrichtungsfehler, Streitigkeiten bei der Abnahme | Definieren Sie Bearbeitungsbezugspunkte, die auch die CMM-Prüfung unterstützen |
| Entwerfen ohne Prozessplan | Unnötige 5-axis-Einstellungen oder manuelle Vorgänge | Entwurf auf Basis eines bestimmten CNC-Prozesses und einer bestimmten Einrichtungssequenz |
Die Ursache für die meisten dieser Fehler ist dieselbe: Die Herstellbarkeit wurde eher als Überprüfung nach dem Entwurf betrachtet als als Bestandteil des Entwurfsprozesses. Sobald die Zeichnungen freigegeben sind, erfordern die Behebung dieser Probleme Änderungsanweisungen (ECOs), erneute Qualifizierungszyklen und oft Abstriche bei den Spezifikationen – all dies ist kostspielig und störend im Vergleich zu einer Behebung bereits in der Entwurfsphase.
Schlussfolgerung
„Design for Manufacturing“ ist am wertvollsten, wenn es als Teil des Konstruktionsprozesses betrachtet wird – und nicht als nachgelagerter Prüfschritt. Die Entscheidungen, die den größten Einfluss auf Bearbeitungszeit, Rüstvorgänge, Erstausbeute und Stückkosten haben, werden in der frühen Konstruktionsphase getroffen, wenn Geometrie, Toleranzen und Materialannahmen noch leicht zu ändern sind. Das Abwarten bis zur DVT- oder PVT-Phase, um DFM-Probleme aufzudecken, führt durchweg zu höheren Kosten, längeren Vorlaufzeiten und Bauteilen, die sich schwerer skalieren lassen.
Speziell bei maßgefertigten Teilen, die mit CNC-Technologie bearbeitet werden, lässt sich eine effektive DFM auf eine Handvoll praktischer Grundsätze zurückführen: die Konstruktion unter Berücksichtigung der Zugänglichkeit für die Werkzeuge, die Festlegung von Toleranzen auf der Grundlage funktionaler Anforderungen und materialspezifischer Prozessfähigkeit, die Festlegung klarer Bezugspunktstrategien, die sowohl die Bearbeitung als auch die Prüfung unterstützen, sowie die korrekte Einordnung der Wärmebehandlung in die Fertigungskette. Sind diese Voraussetzungen gegeben, durchlaufen die Teile die Produktion vorhersehbar – und die Abweichung zwischen dem, was entworfen wurde, und dem, was tatsächlich hergestellt wird, bleibt so gering, dass sie keine Rolle spielt.
FAQ
Ist DFM nur für die Massenproduktion relevant?
Ganz und gar nicht. Bei Sonderteilen mit geringen bis mittleren Stückzahlen ist DFM wohl sogar wichtiger als bei der Massenproduktion. Da keine Werkzeugkosten amortisiert werden müssen, hängen die Stückkosten fast ausschließlich von der Bearbeitungszeit, der Anzahl der Rüstvorgänge und dem Nacharbeitsaufwand ab. Ein gutes DFM-Konzept regelt alle drei Faktoren.
Wie früh sollte DFM zum Einsatz kommen?
Bereits in der Konzept- und Layoutphase, wenn die Geometrie und die Prozessannahmen noch nicht feststehen. Bei EVT verursachen DFM-Änderungen fast keine Kosten. Bei DVT oder PVT erfordern dieselben Änderungen ECOs und eine erneute Validierung. Der Zeitmultiplikator ist real.
Welche Toleranzen sind bei der CNC-Bearbeitung realistisch?
Bei Aluminium 6061 lassen sich mit guten Vorrichtungen und Werkzeugen Toleranzen von ±0,005–0,010 mm für Bohrungen und kritische Merkmale erreichen. Bei Edelstahl 316L sind Toleranzen von ±0,010–0,020 mm bei engen Merkmalen ohne spezielle Prozesssteuerung realistischer. Standardmäßige, nicht kritische Merkmale lassen sich bei beiden Werkstoffen routinemäßig auf ±0,05 mm halten. DFM bedeutet, enge Toleranzen nur dort festzulegen, wo die Funktion diese tatsächlich erfordert.
Wie lässt sich mit DFM die Kosten senken, ohne die Qualität zu beeinträchtigen?
Durch die Beseitigung unnötiger Komplexität und übermäßiger Toleranzvorgaben verkürzt DFM die Bearbeitungszeit und den Prüfaufwand, ohne die Funktionsleistung zu beeinträchtigen. Konstruktionen, die die Prozessfähigkeit berücksichtigen, führen durchweg zu einer höheren Erstausbeute und geringeren Ausschussquoten – was niedrigere Gesamtkosten und eine gleichbleibendere Qualität bedeutet, ohne dass dabei Kompromisse eingegangen werden müssen.
Lässt sich DFM auf Prototypenteile anwenden?
Ja – und gerade bei Prototypen verhindert DFM die kostspieligsten Überarbeitungszyklen. Ein nach DFM-Grundsätzen gefertigter Prototyp liefert Bauteile, die das tatsächliche Produktionsverhalten widerspiegeln, was bedeutet, dass die Daten zur Designvalidierung tatsächlich relevant für den späteren Produktionsablauf sind. Prototypen, die ohne DFM gefertigt wurden, müssen oft erheblich überarbeitet werden, bevor sie in nennenswerten Stückzahlen hergestellt werden können.


