
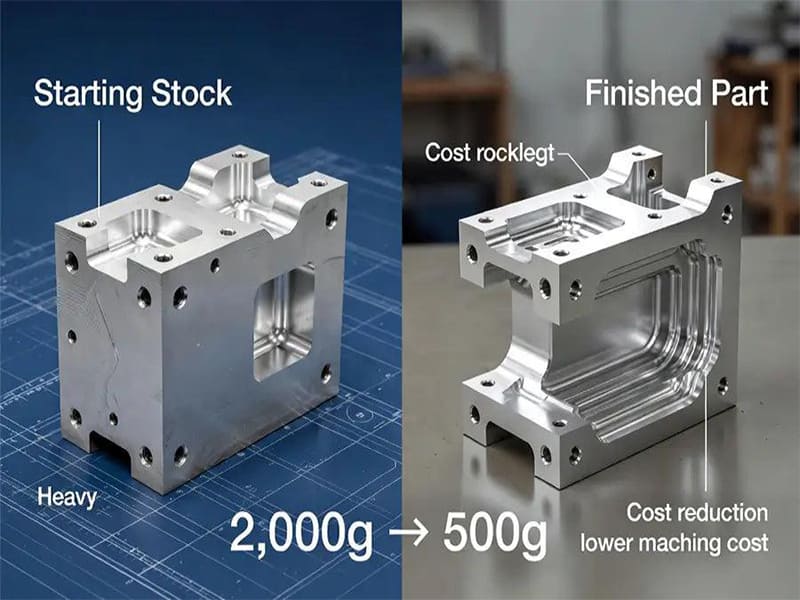
Çoğu üretilebilirlik sorunu tasarım incelemesinde ortaya çıkmaz. Makinede ortaya çıkar — derin bir cep, teklife üç gün ekleyen özel bir alet gerektirdiğinde veya 316L paslanmaz çelik bir parça üzerinde tek tip ±0,01 mm tolerans belirtimi, işleme süresini işlevsel bir neden olmaksızın iki katına çıkardığında. Üretim için Tasarım (DFM), bu sorunları atölyeye ulaşmadan önce yakalamak için vardır. Tasarımları basitleştirmek veya mühendislik amacını sınırlamakla ilgili değildir — yayınladığınız tasarımın gerçekten tutarlı ve öngörülebilir bir maliyetle üretilebildiğinden emin olmakla ilgilidir.
Bu makale özellikle CNC ile işlenen özel parçalar için DFM'e odaklanmaktadır; burada her tasarım kararı doğrudan çevrim süresine, kurulum sayısına ve verime yansır. Buradaki ilkeler prototip üretimleri ve orta hacimli üretim için eşit şekilde geçerlidir ve soyut metodoloji değil, pratik rehberliğe ihtiyaç duyan mühendisler, tasarımcılar ve satın alma ekipleri için yazılmıştır.
Mühendislik Terimleriyle Üretim için Tasarım (DFM) Nedir?
DFM, üretilebilirlik kısıtlarını çizimler yayınlandıktan sonra değil, tasarım aşamasında değerlendiren yapılandırılmış bir mühendislik metodolojisidir. Amacı açıktır: bir parçanın, alt süreç geçici çözümlerine veya pahalı süreç telafisine dayanmadan, tanımlanmış bir süreç kullanılarak güvenilir, tekrarlanabilir ve ekonomik şekilde üretilebilmesini sağlamak.
Yaygın bir yanlış anlama, DFM'in basitçe geometriyi basitleştirmek anlamına geldiğidir. Pratikte bu, daha geniş bir karar kümesini kapsar: özellik erişilebilirliği, datam stratejisi, tolerans tahsisi, malzeme davranışı, yüzey bitiş gereksinimleri ve üretim hacmi varsayımları. Geometrik olarak basit bir parça, sürecin tutarlı şekilde tutamayacağından daha sıkı toleranslar belirtirse veya işlev eklemeden maliyet ve risk ekleyen çok eksenli kurulumları zorunlu kılarsa, yine de DFM'de başarısız olabilir. DFM, öngörülebilir üretilebilirlikle ilgilidir — sadece geometrik zarafetle değil.
DFM'i ilgili metodolojilerden ayırt etmek de faydalıdır. Montaj için Tasarım (DFA), sistem düzeyinde parça sayısını ve montaj verimliliğini hedefler. Üretim ve Montaj için Tasarım (DFMA) her ikisini birleştirir. DFM tek başına üretim sürecine odaklanır — özel CNC işlemede gerçek maliyet etkenlerinin bulunduğu yer burasıdır.
DFM Neden Ürün Geliştirmede Erken Yapılmalıdır
DFM'in değeri, ne zaman uygulandığıyla doğrudan ilişkilidir. Mühendislik Doğrulama Testi (EVT) aşamasında geometri, malzemeler ve süreç varsayımları hâlâ esnektir. DFM'i burada devreye almak neredeyse hiçbir maliyet getirmez ve aksi takdirde çok daha sonra, çok daha yüksek maliyetle keşfedilecek sorunları önler.
Proje Tasarım Doğrulama Testi (DVT) aşamasına ilerledikçe, takım konseptleri ve tedarikçi seçimleri katılaşmaya başlar. DFM hâlâ riskleri tanımlayabilir, ancak düzeltmeler artık kısmi yeniden tasarımlar, çizim revizyonları ve yeniden doğrulama döngüleri gerektirir. Üretim Doğrulama Testi (PVT) aşamasına gelindiğinde, herhangi bir üretilebilirlik bulgusu tipik olarak resmi bir mühendislik değişiklik emri (ECO) oluşturur — pahalı, aksatıcı ve genellikle üretim sürecinin yeniden kalifiye edilmesini gerektirir.
İç maliyetlerin ötesinde, erken DFM tedarik zinciri istikrarını doğrudan iyileştirir. Standart takımlar, yaygın malzemeler ve öngörülebilir işleme süreçleri etrafında oluşturulan tasarımların doğru şekilde teklif edilmesi daha kolaydır, tedarik edilmesi daha hızlıdır ve ilk parça muayenesi sırasında sürprizler üretme olasılığı daha düşüktür.
| Aspect | Erken DFM (EVT) | Geç DFM (DVT / PVT) |
|---|---|---|
| Tasarım esnekliği | Yüksek | Sınırlı |
| Değişiklik maliyeti | Düşük | Yüksek |
| Teslim süresi etkisi | Minimal | Önemli gecikmeler |
| Tedarikçi riski | Kontrollü | Yüksek |
| Genel maliyet kontrolü | Proaktif | Reaktif |
Erken uygulandığında DFM önleyici bir mühendislik aracıdır. Geç uygulandığında ise hasar kontrolüdür.
Üretim için Tasarımın Temel İlkeleri
CNC ile işlenen özel parçalar için DFM, dört mühendislik ilkesine dayanır. Her birinin göz ardı edilmesi durumunda ölçülebilir alt süreç sonuçları vardır.
Tasarım Basitleştirme ve Karmaşıklık Azaltma
İşleve hizmet etmeyen karmaşıklık, değer eklemeden maliyet ekler. Derin dar cepler, keskin iç köşeler veya işlevsel gerekçesi olmayan serbest formlu yüzeyler gibi özellikler özel takımlar, azaltılmış kesme parametreleri ve çoklu kurulumlar gerektirir. Sonuç daha uzun çevrim süresi, daha yüksek takım aşınması ve azalmış boyutsal tutarlılıktır. Basitleştirilmiş geometri, daha yüksek malzeme kaldırma oranları, daha iyi takım erişimi ve daha öngörülebilir işleme sonuçları sağlar — bu nedenle basitleştirme bir kısayol değil, bir mühendislik disiplinidir.
Malzemelerin ve Özelliklerin Standardizasyonu
Standart olmayan malzemelerin veya özel özellik boyutlarının belirtilmesi, hem işleme davranışına hem de tedarik zincirlerine değişkenlik getirir. Standart delik boyutları, yaygın diş formları, kolayca bulunabilen radyüsler ve stok malzeme boyutları, üreticilerin kanıtlanmış takımları ve yerleşik kesme parametrelerini yeniden kullanmasına olanak tanır. Amortize edilmiş takım maliyetinin olmadığı düşük-orta hacimli özel parçalar için standardizasyon, birim maliyeti ve teslim süresini kontrol etmenin en etkili yollarından biridir.
Süreç Odaklı Tasarım Düşüncesi
Her tasarım kararı bir işleme stratejisini beraberinde getirir. İyi DFM, mühendislerin bağlama sayısı, fikstür stratejisi, takım yaklaşım yönleri ve 4 eksen veya 5-axis işlemenin işlevsel olarak gerekli mi yoksa sadece pratik mi olduğu konusunda açıkça düşünmelerini gerektirir. Bunu göz ardı eden tasarımlar ek bağlamaları zorunlu kılar, operasyonlar arasında hizalama hatası biriktirir ve manuel taşıma süresi ekler. Geometri net ve tanımlı bir işleme sırasıyla uyumlu olduğunda, parçalar üretimden daha hızlı ve daha az değişkenlikle geçer.
Üretilebilirlik için Toleranslandırma
Her yerde sıkı toleranslar, özel parça tasarımındaki en yaygın — ve en maliyetli — DFM hatalarından biridir. Pratik CNC işlemede, standart 3 eksen operasyonlar iyi fikstürler ve kararlı takımlarla alüminyum 6061 üzerinde güvenilir şekilde ±0,05 mm tutar. 316L paslanmaz çelikte ±0,01 mm elde etmek daha yavaş kesme hızları, daha fazla finiş geçişi ve dikkatli termal yönetim gerektirir; çünkü östenitik paslanmaz, agresif kesme altında iş sertleşmesine uğrar ve geçişler arasında ölçüleri spesifikasyon dışına itebilir.
İlke basittir: toleranslar işlevsel ihtiyaca ve doğrulanmış proses kabiliyetine göre atanmalı — varsayılan olarak tek tip uygulanmamalıdır. Gereksiz yere sıkı her tolerans, parça performansını iyileştirmeden işleme süresi, muayene eforu ve ret riski ekler.
DFM CNC İşlemeye Nasıl Uygulanır: Spesifik Kurallar
CNC işlemede DFM soyut değildir. Tasarım seçimleri doğrudan işleme süresine, bağlama sayısına ve proses riskine dönüşür. Aşağıdaki alanlar, DFM kararlarının en net birincil etkiye sahip olduğu yerlerdir.
Özellik Erişilebilirliği ve Takım Erişimi
Her işlenmiş özellik, onu üretmek için yeterli erişime ve rijitliğe sahip bir kesici takım gerektirir. Derin boşluklar, dar kanallar ve engelli cepler, uzun ve küçük çaplı takımların kullanımını zorunlu kılar — bu takımlar kesme yükleri altında sapar, tırlama üretir ve boyutsal değişkenliği artırır. Pratik bir kılavuz olarak, parmak frezeler için 4:1'i aşan derinlik-çap oranları takım sapma riskini önemli ölçüde artırır. 6:1'in ötesinde, standart takımlar özel uzatılmış erişim çözümleri olmadan genellikle toleransları hiç tutamaz.
CNC dostu tasarımlar açık takım erişimine, makul boşluk derinliklerine ve kısa, rijit takımların işi yapmasına olanak tanıyan yaklaşım yönlerine öncelik verir. Bu tek ilke — takım erişimi için tasarlama — yaygın CNC üretilebilirlik sorunlarının büyük bir kısmını ortadan kaldırır.
Köşe Radyüsleri, Duvar Kalınlığı ve En-Boy Oranları
Sıfır yarıçaplı iç köşeler döner kesici takımlarla uyumsuzdur. Keskin bir iç köşe ya EDM (pahalı ve yavaş) ya da manuel çapak alma (tutarsız ve emek yoğun) gerektirir. Doğru DFM yaklaşımı, özel takım gerektiren keyfi değerler yerine standart kesici boyutlarıyla eşleşen iç yarıçaplar belirlemektir — tipik olarak 1 mm, 2 mm, 3 mm, 4 mm, 5 mm, 6 mm, 8 mm ve 10 mm.
Duvar kalınlığı ve en-boy oranı ilgili bir nedenden ötürü önemlidir: ince duvarlar ve uzun narin özellikler kesme kuvvetleri altında esner. Alüminyum parçalar için, 1,5 mm kalınlığın altındaki duvarlar ve 5:1'i aşan yükseklik-kalınlık oranları sıklıkla tırlama ve boyutsal kayma üretir. Çelik için bu eşikler daha da sıkılaşır. İnce özellikleri alttan desteklemek, kaburga eklemek veya tabanda duvarları kalınlaştırmak rijitliği iyileştirir ve hurda riskini önemli ölçüde azaltır.
Fikstürleme, Datum Stratejisi ve Bağlama Azaltma
Bağlama sayısı CNC işlemede doğrudan bir maliyet etkenidir. Her ek bağlama fikstür süresi ekler, yeni hizalama hatası getirir (yeniden konumlandırma başına tipik olarak 0,02–0,05 mm) ve operasyonlar arasında datum kayması için bir fırsat daha yaratır. Net birincil datum yüzeyleri olmadan tasarlanan veya beş ya da altı bağımsız yüzeyde işleme gerektiren parçalar, atölyeleri karmaşık ve pahalı fikstürler yapmaya veya birden fazla operasyonu manuel olarak çalıştırmaya zorlar.
Etkili DFM, hem işlemeyi hem de muayene hizalamasını destekleyen net ve düz datum yüzeyleri oluşturur. İşleme datumları muayene referans şemasıyla eşleştiğinde, parçalar üretimlerinde kullanılan aynı referansa göre doğrulanabilir — bu da özel parça üretimindeki en yaygın uygunluk anlaşmazlığı kaynaklarından birini ortadan kaldırır.
Özellikle 5-axis işleme için DFM ek önem kazanır. 5-axis bağlamaları karmaşık özellikleri tek bir sıkıştırmada işleyebilse de, elde edilebilir tolerans büyük ölçüde parçanın ne kadar iyi konumlandırıldığına ve eğimli yaklaşım açıları sırasında fikstürün ne kadar kararlı olduğuna bağlıdır. İyi tasarlanmış bir fikstürle 5-axis merkezinde işlenen bir alüminyum havacılık braketi, kritik deliklerde güvenilir şekilde ±0,01 mm tutabilir. Kararsız bir bağlamaya sahip aynı parça, tamamen fikstürlemeden kaynaklanan ve makine kabiliyetinden bağımsız ±0,05 mm varyasyon gösterebilir.
İşleme Süresini Belirleyen Tasarım Tercihleri
Bazı özellikler, işlevsel değerlerine kıyasla çevrim süresi üzerinde orantısız bir etkiye sahiptir. Düz tabanlı derin cepler, helisel giriş yolları, çoklu derinlik geçişleri ve köşe temizleme geçişleri gerektirir. Gereksiz yere ince yüzey bitişi belirtimleri (Ra 0,4 µm'ye karşı Ra 1,6 µm), büyük yüzeylerde bitirme süresini ikiye veya üçe katlar. Çapın 1,5 katını aşan diş derinlikleri, sıkma performansını iyileştirmeden kılavuz yükünü ve kırılma riskini artırır. DFM, mühendislerin bu özellikleri tanımasına ve bunları ya ortadan kaldırmasına ya da işlevsel gerekçelerle haklı çıkarmasına yardımcı olur.
| Tasarım Yönü | CNC Dostu Tasarım | CNC Dostu Olmayan Tasarım |
|---|---|---|
| Takım erişimi | Açık, engelsiz | Derin, engellenmiş özellikler |
| İç köşeler | Standart yarıçaplar | Keskin iç köşeler |
| Et kalınlığı | Sert, tekdüze | İnce, yüksek duvarlar |
| Bağlama | Net datums, kararlı | Belirsiz veya kararsız |
| Kurulum sayısı | Minimal | Çoklu yeniden kurulumlar |
| İşleme süresi | Öngörülebilir, optimize edilmiş | Uzun ve değişken |
Farklı Üretim Süreçlerinde DFM
DFM ilkeleri evrenseldir, ancak uygulamaları sürece özgüdür. CNC işlemeye uygulanan kurallar doğrudan döküm, enjeksiyon kalıplama veya sac metale aktarılmaz — ve bir sürece yanlış DFM mantığını uygulamak kendi başına bir tür hatadır.
Döküm ve Basınçlı Döküm
Döküm DFM'si malzeme akışı, katılaşma davranışı ve kusur önleme üzerine odaklanır. Duvar kalınlığı tekdüzeliği, çekme açıları, geniş filetolar ve ayırma hattı yerleşimi birincil tasarım değişkenleridir. Keskin iç geçişler ve izole kalın bölümler, işlenerek giderilemeyen çekme gözenekliliği ve kalıntı gerilme oluşturur. Malzeme çıkarmanın her zaman bir seçenek olduğu CNC'nin aksine, döküm kusurları doğaldır — son işlemde değil, tasarımda ele alınırlar.
Enjeksiyon Kalıplama
Enjeksiyon kalıplama DFM'si polimer akışı, soğutma verimliliği ve takım karmaşıklığı tarafından yönlendirilir. Tekdüze duvar kalınlığı çarpılmayı önler; uygun çekme açıları temiz çıkarmayı sağlar; kapı konumu kozmetik kaliteyi ve kaynak hattı konumunu etkiler. Çevrim süresinin malzeme çıkarımıyla ölçeklendiği CNC işlemenin aksine, kalıplama ekonomisi takım maliyeti ve çevrim tekrarlanabilirliği tarafından yönetilir. Kötü DFM'ye sahip bir kalıbı düzeltmek pahalıdır — ve düzeltme genellikle sertleştirilmiş çelik takım uçlarının çıkarılmasını ve değiştirilmesini içerir.
Sac Metal İmalatı
Sac metal DFM'si büküm geometrisi, malzeme tane yönü ve takım sınırlarına odaklanır. Bükümlere yakın sık aralıklı delikler, malzeme kalınlığından daha dar büküm yarıçapları ve aşırı ikincil şekillendirme gerektiren özellikler, çatlama riskini ve boyutsal varyasyonu artırır. Karmaşıklığın süreyi kabaca doğrusal olarak artırdığı işlemenin aksine, sac metal karmaşıklığı genellikle maliyeti doğrusal olmayan şekilde artırır çünkü ikincil işlemler ve yeniden işleme birikir.
| Üretim Süreci | Birincil DFM Odağı | DFM Olmadan Tipik Riskler |
|---|---|---|
| CNC İşleme | Takım erişimi, kurulumlar, toleranslar | Uzun çevrim süresi, hurda |
| Döküm / Basınçlı Döküm | Duvar tekdüzeliği, çekme, filetolar | Gözeneklilik, distorsiyon |
| Enjeksiyon Kalıplama | Akış, soğutma, takım karmaşıklığı | Çarpılma, çökme izleri |
| Sac Metal İmalatı | Büküm kuralları, delik aralığı | Çatlama, yeniden işleme |
Malzemeler ve Isıl İşlem DFM Kararlarını Nasıl Etkiler
Malzeme seçimi ve ısıl işlem stratejisi üretilebilirlikten ayrılamaz. Aynı geometri, yapıldığı malzemeye bağlı olarak tamamen farklı şekilde işlenir — ve tasarım sırasında bunu göz ardı etmek, hafife alınan maliyetlere ve aşılan teslim sürelerine yol açar.
Malzeme İşlenebilirliği: Pratik Farklılıklar
Alüminyum 6061-T6, yapısal metaller için işlenebilirliğin üst sınırını temsil eder. Standart karbür takımlarla tornalamada 300–500 m/dk ve yüksek hızlı frezelemede 500–1.000 m/dk kesme hızlarına ulaşılabilir. Talaş oluşumu kararlıdır, termal yük yönetilebilirdir ve iyi fikstürler ve keskin takımlarla ±0,005–0,010 mm toleranslar rutin olarak elde edilebilir.
Paslanmaz çelik 316L tamamen farklı bir durumdur. Östenitik paslanmaz, kesme altında iş sertleşmesine uğrar — yani her ardışık geçiş, bir öncekinden daha sert bir katmana işlenir. Kesme hızları tipik olarak ısıyı kontrol etmek ve takımda yığılma kenarını önlemek için tornalamada 100–180 m/dk ile sınırlıdır. Bir 316L parçasında ±0,010 mm elde etmek, muhafazakâr bitirme geçişleri (0,15–0,25 mm kesme derinliği), tutarlı sel soğutma sıvısı ve arızalanana kadar çalıştırmak yerine programa göre değiştirilen keskin takımlar gerektirir. 316L için DFM, bu kısıtlamaları başlangıçtan itibaren tolerans spesifikasyonlarına ve program tahminlerine dahil etmek anlamına gelir — bunları ilk parça işleme sırasında keşfetmek değil.
Karbon çelikleri arada kalır. AISI 1045, yönetilebilir takım aşınmasıyla orta hızlarda öngörülebilir şekilde işlenir. Ön sertleştirilmiş durumdaki (28–32 HRC) 4140, daha yavaş hızlar ve uygun talaş yükü yönetimi ile karbür takım gerektirir, ancak kararlı, tutarlı sonuçlar üretir. Karbon çelikteki işlenebilirlik sorunu genellikle ısıl işlem sıralamasıdır, alınan malzemenin kendisi değil.
| Malzeme Kategorisi | Göreceli İşlenebilirlik | Temel İmalat Hususları |
|---|---|---|
| Alüminyum alaşımları (6061-T6) | Yüksek | Hızlı kesme, düşük distorsiyon, ±0,005 mm elde edilebilir |
| Karbon çeliği (1045/4140) | Orta | Daha yüksek kesme kuvvetleri, ısıl işlem sıralaması önemlidir |
| Paslanmaz çelik (316L) | Düşük–Orta | İş sertleşmesi, muhafazakâr parametreler, dar tolerans daha zor |
| Mühendislik plastikleri | Değişken | Isı hassasiyeti, kesme yükü altında boyutsal kararsızlık |
Isıl İşlem Sıralaması: Doğru Sırayı Elde Etmek
Isıl işlem hem mekanik özellikleri hem de iç gerilme durumunu değiştirir. Bir parça ısıl işlemden önce son toleransa kadar bitirme işlemine tabi tutulursa, faz dönüşümünden kaynaklanan boyutsal distorsiyon, dar toleranslı özellikleri uygunsuz hale getirebilir — ve bunu yeniden işleme olmadan düzeltmenin hiçbir yolu yoktur, bu da zaman kaybettirir ve parçayı tamamen hurdaya atma riski taşır.
Standart DFM yaklaşımı şudur: kaba işleme → ısıl işlem → finiş işleme. Kaba işleme, malzemenin büyük kısmını kaldırır ve ısıl işlem öncesinde büyük artık gerilmeleri serbest bırakır. Isıl işlem, hedef mekanik özellikleri sağlar. Finiş işleme ise daha sonra, kararlı, gerilmesi giderilmiş ve ısıl işlem görmüş bir ham iş parçası üzerinde nihai boyutsal toleransları elde eder. Bu sıralama ek operasyonlar ekler ancak öngörülebilir sonuçlar üretir. Zamandan tasarruf etmek için adımları atlamak, neredeyse her zaman, kazanılan zamandan daha fazlasına yeniden işleme maliyeti olarak mal olur.
Dövme veya haddelenmiş stoktan kaynaklanan artık gerilme bir diğer husustur. Ağır dövülmüş boşluklardan asimetrik malzeme kaldırma, gerilmeyi düzgün olmayan şekilde serbest bırakır ve işleme sırasında ölçülebilir distorsiyona neden olabilir — bazen derin kaba işleme sırasında parçanın fikstürden “kalkması” olarak görülebilir. DFM bilinçli tasarımlar, bu davranışı hesaba katan kaba işleme payları içerir ve tek bir operasyonda büyük asimetrik kesitlerin kaldırılmasından kaçınır.
Gerçek Üretimde DFM'nin Ölçülmesi ve Doğrulanması
DFM kalitesi bir tasarım aşaması yargısı değildir — üretim performansı aracılığıyla doğrulanır. Dört KPI, bir tasarımın gerçek süreç kabiliyetiyle ne kadar iyi uyum sağladığını güvenilir şekilde yansıtır.
İşleme süresi en doğrudan göstergedir. İyi DFM'ye sahip tasarımlar tutarlı, öngörülebilir çevrim süreleri üretir çünkü özellikler erişilebilirdir ve kesme parametreleri optimize edilebilir. Aşırı veya değişken işleme süresi, zayıf özellik tasarımına, aşırı sıkı toleranslara veya verimsiz takım yollarını zorlayan geometriye işaret eder.
İlk geçiş verimi (ilk numune kabul oranı), tolerans ve datum varsayımlarının gerçekçi olup olmadığını ortaya koyar. İlk numunelerde yüksek kabul oranı, tasarımın belirtildiği şekilde üretilebilir olduğunu gösterir. Düşük ilk geçiş verimi — özellikle datum özellikleri, sıkı toleranslar veya ısıl işlem görmüş özelliklerle ilgili boyutlarda — doğrudan çözülmemiş DFM sorunlarına işaret eder.
Yeniden işleme ve hurda oranı süreç sağlamlığını ölçer. Sık yeniden işleme, tasarımın süreç sınırlarını zorladığı anlamına gelir. Düşük hacimli özel parçalar için ~%5% üzerindeki yeniden işleme oranı, tasarım sırasında DFM'nin yeterince uygulanmadığının güçlü bir göstergesidir.
Partiler arası maliyet varyansı zayıf DFM'nin aşağı yönlü bir göstergesidir. Birden fazla üretim çalışması boyunca kararlı birim maliyet, tasarımın standart takımla ve tekrarlanabilir süreçlerle uyumlu olduğunu gösterir. Partiler arasındaki büyük maliyet dalgalanmaları tipik olarak takım dengesizliğine, operatöre bağlı kurulumlara veya süreç kabiliyetinin sınırında yer alan özelliklere dayanır.
DFM, DFMA ve Muayene için Tasarım (DFI) ile Nasıl Bütünleşir
Olgun mühendislik iş akışlarında DFM tek başına durmaz. Koordineli bir DFX yaklaşımının parçası olarak Montaj için Tasarım (DFA) ve Muayene için Tasarım (DFI) ile birlikte çalışır — ve her disiplin farklı bir başarısızlık riskini ele alır.
DFM şunu sorar: Bu parça, süreç kabiliyeti dahilinde güvenilir şekilde üretilebilir mi?
DFA şunu sorar: Bu parçalar sistem düzeyinde verimli ve tekrarlanabilir şekilde monte edilebilir mi?
DFI şunu sorar: Kritik özellikler, mevcut muayene ekipmanıyla doğru ve tutarlı şekilde ölçülebilir mi?
Bir parça tamamen DFM uyumlu olabilir — tolerans dahilinde işlenebilir — ve yine de belirsiz şekilde monte edilirse (DFA başarısızlığı) veya kritik boyutları özel fikstür olmadan CMM ile doğrulanamazsa (DFI başarısızlığı) sorunlara neden olabilir. Bu üç başarısızlık farklı görünür ancak hepsi tasarım sırasındaki yetersiz koordinasyona dayanır.
Toleranslar sıkılaştıkça DFI özellikle önem kazanır. ±0,005 mm'ye belirtilen bir 316L paslanmaz çelik delik, iyi donanımlı bir atölye tarafından teorik olarak elde edilebilir. Ancak muayene datum şeması, o deliğe CMM probuyla erişmek için karmaşık bir fikstür kurulumu gerektiriyorsa, tek başına ölçüm belirsizliği tolerans bütçesinin –50%'sini tüketebilir — boyutu üretimde etkin şekilde doğrulanamaz hale getirir. İşleme datumlarının muayene datumlarıyla başlangıçtan itibaren hizalanması, bu sorunu ortaya çıkmadan önce ortadan kaldırır.
Özel Parça Tasarımında Yaygın DFM Hataları
Özel parçalardaki üretilebilirlik başarısızlıklarının çoğu egzotik mühendislik problemleri değildir. Farklı parçalar ve farklı programlar arasında tekrarlanan aynı birkaç hatadır.
| DFM Hatası | Üretim Sonucu | Nasıl Önlenir |
|---|---|---|
| Her yerde sıkı toleranslar | Uzun işleme süresi, düşük ilk geçiş verimi, yüksek muayene maliyeti | Sıkı toleransları yalnızca fonksiyon açısından kritik özelliklere uygulayın |
| Takım erişilebilirliğini göz ardı etme | Uzun, esnek takımlar; titreşim; boyutsal dengesizlik | CAM'de yaklaşma yollarını ve derinlik-çap oranlarını doğrulayın |
| Keskin iç köşeler | EDM veya manuel finiş işleme gerekli | Standart kesici boyutlarına uygun yarıçaplar belirtin |
| İnce duvarlar veya uzun narin özellikler | Kesme kuvvetleri altında sehim; tutarsız boyutlar | Duvarları kalınlaştırın veya tabana yapısal kaburgalar ekleyin |
| Net datum stratejisi yok | Birden fazla kurulum, hizalama hataları, muayene anlaşmazlıkları | CMM muayenesini de destekleyen işleme datumları tanımlayın |
| Süreç planı olmadan tasarlama | Gereksiz 5-axis kurulumları veya manuel operasyonlar | Belirli bir CNC süreci ve kurulum sırası etrafında tasarlayın |
Bu hataların çoğunun altında yatan neden aynıdır: üretilebilirlik, tasarım girdisi yerine tasarım sonrası bir kontrol olarak ele alınmıştır. Çizimler yayınlandığında, bu sorunları düzeltmek ECO'lar, yeniden kalifikasyon döngüleri ve genellikle taviz verilmiş spesifikasyonlar gerektirir — bunların hepsi tasarım aşamasında ele alınmaya kıyasla pahalı ve yıkıcıdır.
Sonuç
Üretim için Tasarım, mühendislik sürecinin bir parçası olarak ele alındığında en değerlidir — aşağı yönlü bir inceleme adımı olarak değil. İşleme süresini, kurulum sayısını, ilk geçiş verimini ve birim maliyeti en çok etkileyen kararlar, geometri, toleranslar ve malzeme varsayımlarının hâlâ kolayca değiştirilebildiği erken tasarım sırasında alınır. DFM sorunlarını ortaya çıkarmak için DVT veya PVT'yi beklemek, sürekli olarak daha yüksek maliyet, daha uzun teslim süreleri ve ölçeklenmesi daha zor parçalar üretir.
Özellikle CNC ile işlenen özel parçalar için etkili DFM, birkaç pratik disipline indirgenir: takım erişilebilirliğine göre tasarım yapmak, toleransları fonksiyonel ihtiyaca ve malzemeye özgü proses kabiliyetine göre uygulamak, hem işlemeyi hem de muayeneyi destekleyen net datum stratejileri oluşturmak ve ısıl işlemi üretim proses zinciri içinde doğru sıralamak. Bunlar yerinde olduğunda, parçalar üretim boyunca öngörülebilir şekilde ilerler — ve tasarlanan ile üretilen arasındaki fark, önem arz edecek kadar küçük kalır.
Sıkça Sorulan Sorular
DFM yalnızca seri üretim için mi geçerlidir?
Hiç de değil. Düşük-orta hacimli özel parçalar için DFM, yüksek hacimli üretime kıyasla tartışmasız daha önemlidir. Amorti edilecek takım maliyeti olmadığından, birim maliyet neredeyse tamamen işleme süresi, setup sayısı ve yeniden işleme tarafından belirlenir. İyi DFM bu üçünü de kontrol eder.
DFM ne kadar erken uygulanmalıdır?
Geometri ve proses varsayımlarının hâlâ esnek olduğu konsept ve yerleşim aşamasında mümkün olduğunca erken. EVT aşamasında DFM değişiklikleri neredeyse hiçbir maliyet getirmez. DVT veya PVT aşamasında aynı değişiklikler ECO'lar ve yeniden validasyon gerektirir. Zamanlama çarpanı gerçektir.
CNC işleme için gerçekçi toleranslar nelerdir?
İyi fikstür ve takımlamaya sahip alüminyum 6061 için deliklerde ve kritik özelliklerde ±0,005–0,010 mm elde edilebilir. 316L paslanmaz çelik için, özel proses kontrolü olmadan dar özelliklerde ±0,010–0,020 mm daha gerçekçidir. Her iki malzemedeki standart kritik olmayan özellikler rutin olarak ±0,05 mm'de tutulabilir. DFM, dar toleransların yalnızca fonksiyonun gerçekten gerektirdiği yerlerde atanması anlamına gelir.
DFM, kaliteyi düşürmeden maliyeti nasıl azaltır?
DFM, gereksiz karmaşıklığı ve aşırı toleranslandırmayı ortadan kaldırarak, fonksiyonel performansı değiştirmeden işleme süresini ve muayene eforunu azaltır. Proses kabiliyetine uygun tasarımlar sürekli olarak daha yüksek ilk geçiş verimi ve daha düşük hurda oranları üretir — bu da daha düşük toplam maliyet ve daha tutarlı kalite anlamına gelir, ikisi arasında bir ödünleşim değil.
DFM prototip parçalara uygulanabilir mi?
Evet — ve prototipler, DFM'nin en maliyetli yeniden tasarım döngülerini önlediği yerdir. DFM ilkeleriyle üretilen bir prototip, gerçekçi üretim davranışını yansıtan parçalar üretir; bu da tasarım doğrulama verilerinin üretimin nasıl görüneceğiyle gerçekten ilgili olduğu anlamına gelir. DFM olmadan üretilen prototipler, herhangi bir gerçek hacimde üretilebilir hale gelmeden önce genellikle önemli yeniden tasarım gerektirir.


