
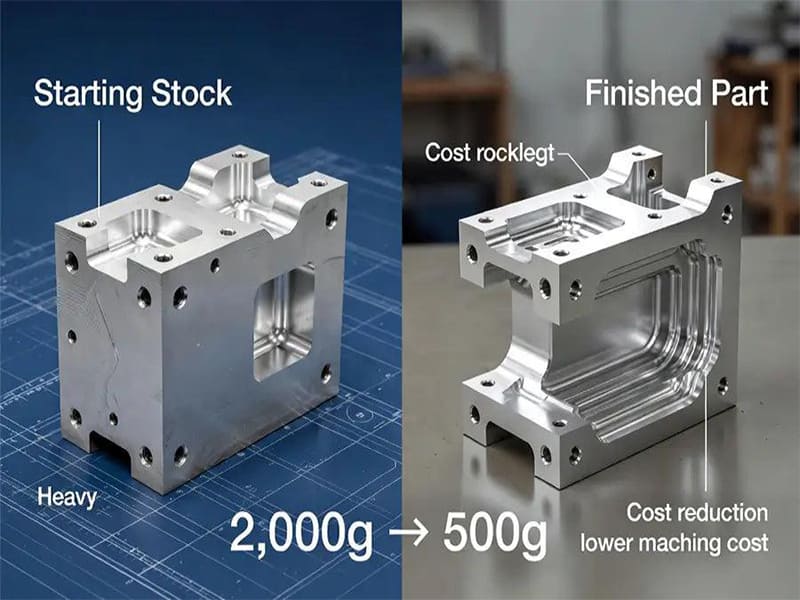
Большинство проблем технологичности не проявляются на этапе анализа конструкции. Они проявляются у станка — когда для глубокого кармана требуется специальный инструмент, что добавляет три дня к сроку изготовления, или когда единый допуск ±0,01 мм по всей детали из нержавеющей стали 316L удваивает время обработки без функциональной необходимости. Проектирование с учётом технологичности изготовления (DFM) существует, чтобы выявить эти проблемы до того, как они достигнут цеха. Речь не о упрощении конструкций или ограничении инженерного замысла — речь о том, чтобы выпускаемая конструкция действительно могла быть изготовлена, стабильно и с предсказуемой себестоимостью.
Эта статья посвящена specifically DFM для custom-деталей, обрабатываемых на CNC, где каждое конструктивное решение напрямую влияет на время цикла, количество установов и выход годных. Изложенные здесь принципы в равной степени применимы как к прототипным партиям, так и к среднесерийному производству, и написаны для инженеров, конструкторов и закупочных команд, которым нужно практическое руководство — а не абстрактная методология.
Что такое проектирование с учётом технологичности изготовления (DFM) в инженерных терминах?
DFM — это структурированная инженерная методология, которая оценивает ограничения технологичности на этапе проектирования — а не после выпуска чертежей. Её цель проста: обеспечить возможность надёжного, повторяемого и экономичного производства детали с использованием определённого процесса, без reliance на последующие обходные решения или дорогостоящую компенсацию процесса.
Распространённое заблуждение — что DFM означает просто упрощение геометрии. На практике это охватывает более широкий набор решений: доступность элементов, стратегию базирования, назначение допусков, поведение материала, требования к чистоте поверхности и предположения об объёме производства. Геометрически простая деталь всё равно может не пройти DFM, если заданы допуски жёстче, чем процесс может стабильно выдерживать, или если она требует многоосевых установов, добавляющих стоимость и риск без добавления функциональности. DFM — это о предсказуемой технологичности, а не только о геометрической элегантности.
Также стоит отличать DFM от смежных методологий. Проектирование с учётом сборки (DFA) нацелено на сокращение числа деталей и эффективность сборки на уровне системы. Проектирование с учётом технологичности изготовления и сборки (DFMA) объединяет оба подхода. DFM сам по себе фокусируется на процессе изготовления — именно там находятся реальные драйверы затрат при custom-обработке на CNC.
Почему DFM необходимо применять на ранних этапах разработки продукта
Ценность DFM напрямую зависит от того, когда он применяется. На этапе Engineering Validation Test (EVT) геометрия, материалы и предположения о процессе ещё гибкие. Внедрение DFM здесь стоит почти ничего и предотвращает проблемы, которые иначе были бы обнаружены гораздо позже и с гораздо большими затратами.
По мере перехода проекта в Design Validation Test (DVT) концепции оснастки и выбор поставщиков начинают закрепляться. DFM всё ещё может выявить риски, но исправления теперь требуют частичного перепроектирования, пересмотра чертежей и циклов повторной валидации. К этапу Production Validation Test (PVT) любое замечание по технологичности обычно порождает официальный заказ на инженерное изменение (ECO) — дорогостоящий, разрушительный и часто требующий повторной квалификации производственного процесса.
Помимо внутренних затрат, ранний DFM напрямую улучшает стабильность цепочки поставок. Конструкции, основанные на стандартной оснастке, распространённых материалах и предсказуемых процессах обработки, легче точно оценить, быстрее закупить и они реже преподносят сюрпризы при входном контроле.
| Аспект | Ранний DFM (EVT) | Поздний DFM (DVT / PVT) |
|---|---|---|
| Гибкость конструкции | Высокий | Ограниченный |
| Стоимость изменений | Низкий | Высокий |
| Влияние на сроки | Минимальный | Значительные задержки |
| Риск поставщика | Контролируемый | Повышенный |
| Общий контроль затрат | Проактивный | Реактивный |
Применённый рано, DFM — это превентивный инженерный инструмент. Применённый поздно, это борьба с последствиями.
Основные принципы проектирования с учётом технологичности изготовления
Для custom-деталей, обрабатываемых на CNC, DFM опирается на четыре инженерных принципа. У каждого из них есть измеримые последствия вниз по потоку при игнорировании.
Упрощение конструкции и снижение сложности
Сложность, не служащая функциональности, добавляет стоимость, не добавляя ценности. Такие элементы, как глубокие узкие карманы, острые внутренние углы или свободные поверхности без функционального обоснования, требуют специальной оснастки, сниженных режимов резания и множества установов. Результат — большее время цикла, повышенный износ инструмента и сниженная размерная стабильность. Упрощённая геометрия обеспечивает более высокие скорости съёма материала, лучший доступ инструмента и более предсказуемые результаты обработки — поэтому упрощение является инженерной дисциплиной, а не коротким путём.
Стандартизация материалов и элементов
Задание нестандартных материалов или custom-размеров элементов вносит изменчивость как в поведение при обработке, так и в цепочки поставок. Стандартные размеры отверстий, распространённые формы резьбы, доступные радиусы и типоразмеры заготовок позволяют производителям повторно использовать проверенную оснастку и отработанные режимы резания. Для custom-деталей малого и среднего объёма, где нет амортизированной стоимости оснастки, стандартизация — один из самых эффективных способов контролировать удельную себестоимость и срок изготовления.
Процессно-ориентированное конструктивное мышление
Каждое конструктивное решение подразумевает стратегию обработки. Хороший DFM требует от инженеров явно продумывать количество установов, стратегию закрепления, направления подхода инструмента и то, является ли 4-осевая или 5-axis обработка функционально необходимой или просто удобной. Конструкции, игнорирующие это, вынуждают добавлять установы, накапливают ошибку выравнивания между операциями и увеличивают время ручного обращения. Когда геометрия соответствует чёткой, определённой последовательности обработки, детали проходят производство быстрее и с меньшей изменчивостью.
Назначение допусков с учётом технологичности изготовления
Жёсткие допуски по всем параметрам — одна из самых распространённых и самых дорогостоящих ошибок DFM при проектировании индивидуальных деталей. В практической обработке на CNC стандартные 3-осевые операции надёжно выдерживают ±0,05 мм на алюминии 6061 при хорошей оснастке и стабильном инструменте. Достижение ±0,01 мм на нержавеющей стали 316L требует более низких скоростей резания, большего числа чистовых проходов и тщательного управления тепловым режимом, поскольку аустенитная нержавеющая сталь наклёпывается при агрессивном резании и может вывести размеры за пределы допуска между проходами.
Принцип прост: допуски должны назначаться исходя из функциональной необходимости и подтверждённых технологических возможностей — а не применяться единообразно по умолчанию. Каждый неоправданно жёсткий допуск увеличивает время обработки, трудозатраты на контроль и риск отбраковки, не улучшая эксплуатационные характеристики детали.
Как DFM применяется к обработке на CNC: конкретные правила
В обработке на CNC DFM не абстрактен. Проектные решения напрямую трансформируются во время обработки, количество установов и технологический риск. Ниже перечислены области, где решения DFM оказывают наиболее очевидное первостепенное влияние.
Доступность элементов и вылет инструмента
Каждый обрабатываемый элемент требует режущего инструмента с достаточным вылетом и жёсткостью для его изготовления. Глубокие полости, узкие пазы и труднодоступные карманы вынуждают использовать длинный инструмент малого диаметра — который прогибается под нагрузкой резания, вызывает вибрацию и увеличивает разброс размеров. В качестве практического ориентира: соотношение глубины к диаметру свыше 4:1 для концевых фрез значительно повышает риск прогиба инструмента. Свыше 6:1 стандартный инструмент зачастую вообще не может выдержать допуски без специальных решений с увеличенным вылетом.
Конструкции, удобные для CNC, отдают приоритет открытому доступу инструмента, разумной глубине полостей и направлениям подхода, позволяющим работать коротким жёстким инструментом. Этот единственный принцип — проектирование с учётом вылета инструмента — устраняет значительную долю типичных проблем технологичности при обработке на CNC.
Радиусы скруглений, толщина стенок и соотношения сторон
Внутренние углы с нулевым радиусом несовместимы с вращающимся режущим инструментом. Острый внутренний угол требует либо EDM (дорого и медленно), либо ручной зачистки заусенцев (нестабильно и трудоёмко). Правильный подход DFM — задавать внутренние радиусы, соответствующие стандартным размерам фрез — как правило, 1 мм, 2 мм, 3 мм, 4 мм, 5 мм, 6 мм, 8 мм и 10 мм — вместо произвольных значений, требующих специального инструмента.
Толщина стенок и соотношение сторон важны по смежной причине: тонкие стенки и высокие стройные элементы прогибаются под действием сил резания. Для алюминиевых деталей стенки толщиной менее 1,5 мм и соотношения высоты к толщине свыше 5:1 часто приводят к вибрации и размерному дрейфу. Для стали эти пороги ещё жёстче. Поддержка тонких элементов снизу, добавление рёбер жёсткости или утолщение стенок у основания значительно повышают жёсткость и снижают риск брака.
Оснастка, стратегия базирования и сокращение числа установов
Количество установов — прямой фактор затрат при обработке на CNC. Каждый дополнительный установ добавляет время на оснастку, вносит новую погрешность выравнивания (обычно 0,02–0,05 мм на каждое перепозиционирование) и создаёт очередную возможность смещения баз между операциями. Детали, спроектированные без чётких первичных базовых поверхностей — или требующие обработки на пяти-шести независимых гранях — вынуждают цеха изготавливать сложную дорогостоящую оснастку или выполнять несколько операций вручную.
Эффективный DFM устанавливает чёткие плоские базовые поверхности, обеспечивающие как обработку, так и выравнивание при контроле. Когда технологические базы совпадают со схемой контрольного базирования, детали можно проверять по той же базе, что использовалась для их изготовления — что устраняет один из наиболее частых источников споров о соответствии в производстве индивидуальных деталей.
Для обработки на 5-axis DFM приобретает дополнительную важность. Хотя установы на 5-axis позволяют обрабатывать сложные элементы за одно закрепление, достижимый допуск во многом зависит от того, насколько хорошо деталь базируется и насколько стабильна оснастка при наклонных углах подхода. Алюминиевый аэрокосмический кронштейн, обработанный на 5-axis-центре с хорошо спроектированной оснасткой, надёжно выдерживает ±0,01 мм на критичных отверстиях. Та же деталь с нестабильным установом может дать разброс ±0,05 мм, обусловленный исключительно оснасткой, а не возможностями станка.
Проектные решения, влияющие на время обработки
Некоторые элементы оказывают несоразмерное влияние на время цикла относительно их функциональной ценности. Глубокие карманы с плоским дном требуют винтовых траекторий врезания, множества проходов по глубине и проходов для зачистки углов. Неоправданно высокие требования к шероховатости поверхности (Ra 0,4 мкм против Ra 1,6 мкм) удваивают или утраивают время чистовой обработки на больших поверхностях. Глубина резьбы свыше 1,5× диаметра увеличивает нагрузку на метчик и риск поломки без улучшения качества затяжки. DFM помогает инженерам распознавать такие элементы и либо устранять их, либо обосновывать их функциональной необходимостью.
| Design Aspect | CNC-Friendly Design | CNC-Unfriendly Design |
|---|---|---|
| Доступ инструмента | Open, unobstructed | Deep, blocked features |
| Internal corners | Standard radii | Острые внутренние углы |
| Толщина стенки | Stiff, uniform | Thin, tall walls |
| Закрепление | Clear datums, stable | Ambiguous or unstable |
| Количество установок | Минимальный | Multiple re-setups |
| Время обработки | Predictable, optimized | Long and variable |
DFM Across Different Manufacturing Processes
DFM principles are universal, but their application is process-specific. Rules that apply to CNC machining don’t transfer directly to casting, injection molding, or sheet metal — and applying the wrong DFM logic to a process is its own kind of error.
Casting and Die Casting
Casting DFM centers on material flow, solidification behavior, and defect prevention. Wall thickness uniformity, draft angles, generous fillets, and parting line placement are the primary design variables. Sharp internal transitions and isolated thick sections create shrinkage porosity and residual stress that can’t be machined away. Unlike CNC, where removing material is always an option, casting defects are inherent — they’re addressed in design, not in post-processing.
Литье под давлением
Injection molding DFM is driven by polymer flow, cooling efficiency, and tool complexity. Uniform wall thickness prevents warpage; proper draft angles ensure clean ejection; gate location affects cosmetic quality and weld line position. Unlike CNC machining where cycle time scales with material removal, molding economics are dominated by tooling cost and cycle repeatability. A mold with poor DFM is expensive to fix — and the fix usually involves pulling and modifying hardened steel tool inserts.
Sheet Metal Fabrication
Sheet metal DFM focuses on bend geometry, material grain direction, and tooling limits. Closely spaced holes near bends, bend radii tighter than material thickness, and features that require excessive secondary forming all increase cracking risk and dimensional variation. Unlike machining, where complexity adds time roughly linearly, sheet metal complexity often adds cost non-linearly because secondary operations and rework accumulate.
| Производственный процесс | Primary DFM Focus | Typical Risks Without DFM |
|---|---|---|
| Обработка на станках с ЧПУ | Tool access, setups, tolerances | Long cycle time, scrap |
| Casting / Die Casting | Wall uniformity, draft, fillets | Porosity, distortion |
| Литье под давлением | Flow, cooling, tooling complexity | Warpage, sink marks |
| Sheet Metal Fabrication | Bend rules, hole spacing | Cracking, rework |
How Materials and Heat Treatment Affect DFM Decisions
Material selection and heat treatment strategy are inseparable from manufacturability. The same geometry machines completely differently depending on what it’s made from — and ignoring this during design leads to underestimated costs and blown lead times.
Material Machinability: Practical Differences
Aluminum 6061-T6 represents the high end of machinability for structural metals. Cutting speeds of 300–500 m/min in turning and 500–1,000 m/min in high-speed milling are achievable with standard carbide tooling. Chip formation is stable, thermal load is manageable, and tolerances of ±0.005–0.010 mm are routinely achievable with good fixtures and sharp tools.
Stainless steel 316L is a different situation entirely. Austenitic stainless work-hardens under cutting — meaning each successive pass machines into a layer that’s harder than the previous one. Cutting speeds are typically limited to 100–180 m/min in turning to control heat and prevent built-up edge on the tool. Achieving ±0.010 mm on a 316L part requires conservative finishing passes (0.15–0.25 mm depth of cut), consistent flood coolant, and sharp tooling replaced on schedule rather than run to failure. DFM for 316L means building these constraints into tolerance specifications and schedule estimates from the start — not discovering them during first-article machining.
Carbon steels fall in between. AISI 1045 machines predictably at moderate speeds with manageable tool wear. 4140 in the pre-hardened condition (28–32 HRC) requires slower speeds and carbide tooling with appropriate chip load management, but produces stable, consistent results. The machinability problem in carbon steel is usually heat treatment sequencing, not the as-received material itself.
| Категория материала | Relative Machinability | Key Manufacturing Considerations |
|---|---|---|
| Aluminum alloys (6061-T6) | Высокий | Fast cutting, low distortion, ±0.005 mm achievable |
| Carbon steel (1045/4140) | Средний | Higher cutting forces, heat treatment sequencing matters |
| Нержавеющая сталь (316L) | Низкий–средний | Work hardening, conservative parameters, tight tolerance harder |
| Инженерные пластмассы | Переменная | Heat sensitivity, dimensional instability under cutting load |
Heat Treatment Sequencing: Getting the Order Right
Heat treatment changes both mechanical properties and internal stress state. If a part is finish-machined to final tolerance before heat treatment, the dimensional distortion from phase transformation can render the tight-tolerance features nonconforming — and there’s no way to fix that without re-machining, which costs time and risks scrapping the part entirely.
The standard DFM approach is: rough machine → heat treat → finish machine. Rough machining removes the bulk of material and releases major residual stress before heat treatment. Heat treatment achieves the target mechanical properties. Finish machining then achieves final dimensional tolerances on a stable, stress-relieved, heat-treated blank. This sequence adds operations but produces predictable results. Skipping steps to save time almost always costs more in rework than the time saved.
Residual stress from forged or rolled stock is another consideration. Asymmetric material removal from heavily forged blanks releases stress non-uniformly and can cause measurable distortion during machining — sometimes visible as the part “lifting” off the fixture during deep roughing. DFM-conscious designs include roughing allowances that account for this behavior and avoid removing large asymmetric sections in a single operation.
Measuring and Validating DFM in Real Production
DFM quality isn’t a design-phase judgment — it’s validated through manufacturing performance. Four KPIs reliably reflect how well a design aligns with real process capability.
Время обработки is the most direct indicator. Designs with good DFM produce consistent, predictable cycle times because features are accessible and cutting parameters can be optimized. Excessive or variable machining time signals poor feature design, over-tight tolerances, or geometry that forces inefficient tool paths.
First-pass yield (first-article acceptance rate) reveals whether tolerance and datum assumptions were realistic. A high acceptance rate on first articles indicates the design was manufacturable as specified. Low first-pass yield — particularly on dimensions related to datum features, tight tolerances, or heat-treated features — points directly to unresolved DFM issues.
Rework and scrap rate measures process robustness. Frequent rework means the design is pushing process limits. For custom parts at low volume, a rework rate above ~5% is a strong signal that DFM wasn’t adequately applied during design.
Cost variance across batches is a downstream indicator of weak DFM. Stable unit cost across multiple production runs indicates the design is compatible with standard tooling and repeatable processes. Large cost swings between batches typically trace to tooling instability, operator-dependent setups, or features that sit at the edge of process capability.
How DFM Integrates with DFMA and Design for Inspection (DFI)
In mature engineering workflows, DFM doesn’t stand alone. It works alongside Design for Assembly (DFA) and Design for Inspection (DFI) as part of a coordinated DFX approach — and each discipline addresses a different failure risk.
DFM asks: Can this part be fabricated reliably within process capability?
DFA asks: Can these parts be assembled efficiently and repeatably at the system level?
DFI asks: Can critical features be measured accurately and consistently with available inspection equipment?
A part can be fully DFM-compliant — machinable within tolerance — and still cause problems if it assembles ambiguously (DFA failure) or if its critical dimensions can’t be verified by CMM without special fixturing (DFI failure). These three failures look different but all trace back to insufficient coordination during design.
DFI becomes particularly important as tolerances tighten. A 316L stainless bore specified to ±0.005 mm is theoretically achievable by a well-equipped shop. But if the inspection datum scheme requires a complex fixture setup to access that bore with a CMM probe, measurement uncertainty alone can consume 30–50% of the tolerance budget — effectively making the dimension unverifiable in production. Aligning machining datums with inspection datums from the start eliminates this problem before it develops.
Common DFM Mistakes in Custom Part Design
Most manufacturability failures in custom parts aren’t exotic engineering problems. They’re the same handful of mistakes repeated across different parts and different programs.
| DFM Mistake | Manufacturing Consequence | How to Avoid It |
|---|---|---|
| Tight tolerances everywhere | Long machining time, low first-pass yield, high inspection cost | Apply tight tolerances only to function-critical features |
| Ignoring tool accessibility | Long, flexible tools; chatter; dimensional instability | Verify approach paths and depth-to-diameter ratios in CAM |
| Острые внутренние углы | EDM or manual finishing required | Specify radii matched to standard cutter sizes |
| Thin walls or tall slender features | Deflection under cutting forces; inconsistent dimensions | Thicken walls or add structural ribs at the base |
| No clear datum strategy | Multiple setups, alignment errors, inspection disputes | Define machining datums that also support CMM inspection |
| Designing without a process plan | Unnecessary 5-axis setups or manual operations | Design around a specific CNC process and setup sequence |
The underlying cause of most of these mistakes is the same: manufacturability was treated as a post-design check rather than a design input. By the time drawings are released, correcting these issues requires ECOs, re-qualification cycles, and often compromised specifications — all of which are expensive and disruptive compared to addressing them at the design stage.
Заключение
Design for Manufacturing is most valuable when it’s treated as part of the engineering process — not a downstream review step. The decisions that most affect machining time, setup count, first-pass yield, and unit cost are made during early design, when geometry, tolerances, and material assumptions are still easy to change. Waiting until DVT or PVT to surface DFM issues consistently produces higher cost, longer lead times, and parts that are harder to scale.
For CNC-machined custom parts specifically, effective DFM comes down to a handful of practical disciplines: designing for tool accessibility, applying tolerances based on functional need and material-specific process capability, establishing clear datum strategies that support both machining and inspection, and sequencing heat treatment correctly within the manufacturing process chain. When these are in place, parts move through production predictably — and the gap between what was designed and what gets made stays small enough to matter.
Часто задаваемые вопросы
Is DFM only relevant for mass production?
Not at all. For low-to-medium volume custom parts, DFM is arguably more important than it is for high-volume production. With no tooling cost to amortize, unit cost is driven almost entirely by machining time, setup count, and rework. Good DFM controls all three.
How early should DFM be applied?
As early as the concept and layout stage, when geometry and process assumptions are still fluid. At EVT, DFM changes cost almost nothing. At DVT or PVT, the same changes require ECOs and re-validation. The timing multiplier is real.
What tolerances are realistic for CNC machining?
For aluminum 6061 with good fixtures and tooling, ±0.005–0.010 mm is achievable for bores and critical features. For 316L stainless steel, ±0.010–0.020 mm is more realistic on tight features without specialized process control. Standard non-critical features on either material can be held to ±0.05 mm routinely. DFM means assigning the tight tolerances only where the function genuinely requires them.
How does DFM reduce cost without reducing quality?
By eliminating unnecessary complexity and over-tolerancing, DFM reduces machining time and inspection effort without changing functional performance. Designs that respect process capability consistently produce higher first-pass yield and lower scrap rates — which means lower total cost and more consistent quality, not a trade-off between them.
Can DFM apply to prototype parts?
Yes — and prototypes are where DFM prevents the most expensive redesign cycles. A prototype built with DFM principles produces parts that reflect realistic production behavior, which means the design validation data is actually relevant to what production will look like. Prototypes built without DFM often need significant redesign before they’re manufacturable at any real volume.


