
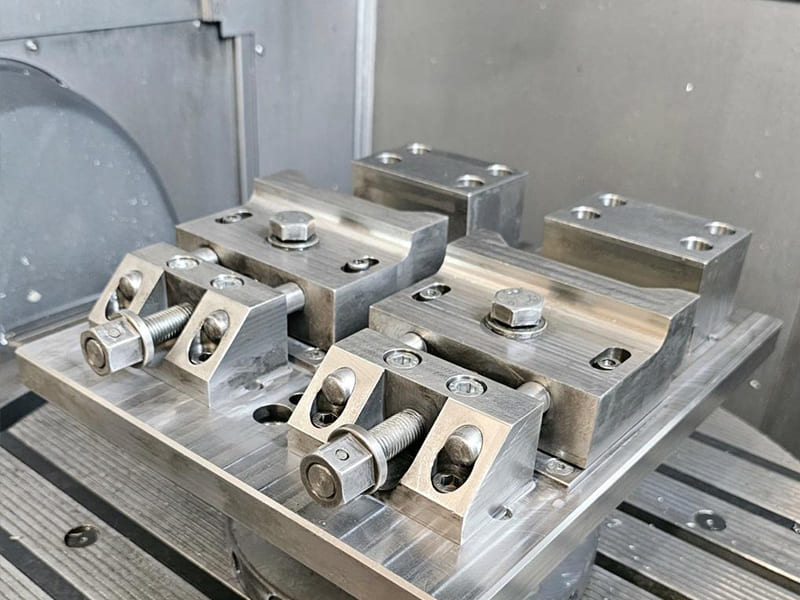
Bei der CNC-Bearbeitung wird der Werkzeugmaschine meist der größte Verdienst zugeschrieben – und auch die größte Schuld, wenn die Teile nicht richtig gelingen. Erfahrene Zerspaner wissen jedoch, dass die eigentlichen Probleme meist in der Werkstückspannung liegen. Ein 5-axis-Bearbeitungszentrum mit einer Positionierwiederholgenauigkeit im Submikrometerbereich kann dennoch Teile produzieren, die außerhalb der Toleranzen liegen, wenn die Vorrichtung unter den Schnittkräften eine Bewegung von 0,05 mm zulässt. Vorrichtungen und Halterungen sind das Bindeglied zwischen einem CAD-Bezugssystem und einem physischen Teil, und wenn dieses Bindeglied nicht stimmt, wird das teuer.
Dieser Artikel befasst sich mit der tatsächlichen Funktionsweise von Vorrichtungen und Halterungen in CNC-Produktionsumgebungen – dabei werden die technischen Unterschiede zwischen beiden, die verschiedenen Vorrichtungstypen je nach Bearbeitungsschritt, zentrale Konstruktionsregeln einschließlich des 3-2-1-Positionierungsprinzips, die Materialauswahl, häufige Konstruktionsfehler sowie die je nach Produktionsvolumen unterschiedlichen Strategien bei der Vorrichtungsauslegung behandelt. Wenn Sie Spannvorrichtungen für eine neue Teilefamilie spezifizieren oder ein Problem mit der Wiederholgenauigkeit beheben möchten, ist dies der richtige Rahmen, von dem aus Sie arbeiten können.
Was sind Vorrichtungen und Halterungen? Technische Definitionen, auf die es wirklich ankommt
Sowohl Vorrichtungen als auch Haltevorrichtungen sind Werkstückspannvorrichtungen, lösen jedoch unterschiedliche Probleme. Werden sie miteinander verwechselt, führt dies zu falschen Spezifikationsentscheidungen.
Was ist eine Vorrichtung bei der CNC-Bearbeitung?
Eine Vorrichtung führt das Schneidwerkzeug. Ihre Hauptfunktion ist die Steuerung der Werkzeugbahn – sie dient als physikalische Referenz, die vorgibt, wo ein Bohrer, Gewindebohrer oder Reibahle in das Werkstück eindringt. Das Werkstück muss dabei nicht so starr fixiert sein, da die Aufgabe der Vorrichtung in der Genauigkeit des Werkzeugs und nicht in der absoluten Position des Werkstücks besteht.
In modernen CNC-Werkstätten spielen Vorrichtungen eine geringere Rolle als früher. CNC-Maschinen definieren die Werkzeugwege über G-Code, sodass die Werkzeugführung weitgehend vom Programm übernommen wird. Vorrichtungen sind weiterhin nützlich für Sekundärbearbeitungen – das Hinzufügen von Bohrungen an bereits bearbeiteten Teilen, Nacharbeiten, Reparaturen oder Kleinserien, bei denen sich der Bau einer vollständigen Spannvorrichtung nicht lohnt. Der Nachteil ist die Abhängigkeit vom Bediener: Vorrichtungsbasierte Arbeitsschritte erfordern mehr manuelles Eingreifen und führen zu größeren Schwankungen von Zyklus zu Zyklus als spannvorrichtungsbasierte Arbeitsschritte.
Was versteht man unter einer Spannvorrichtung bei der CNC-Bearbeitung?
Eine Spannvorrichtung hält das Werkstück fest. Sie positioniert das Teil präzise relativ zum Maschinenkoordinatensystem, spannt es fest, um Bewegungen unter den Schnittkräften zu verhindern, und hält es während jedes Zyklus einer Charge gleichmäßig in Position. Die Spannvorrichtung ist das sekundäre Referenzsystem, das dafür sorgt, dass die Positioniergenauigkeit der Maschine auf das Teil übertragen wird.
Vorrichtungen sind die Werkstückspannlösung für die CNC-Bearbeitung in der Fertigung. Sie verringern die Abhängigkeit vom Bediener, ermöglichen die Automatisierung und steuern direkt die Prozessfähigkeit. Bei hochpräzisen Arbeiten – Halterungen für die Luft- und Raumfahrt, medizinische Implantate, Komponenten für den Antriebsstrang in der Automobilindustrie – ist die Konstruktion der Vorrichtung ebenso sorgfältig durchdacht wie die des Bauteils selbst.
| Funktion | Vorrichtung | Spielplan |
|---|---|---|
| Hauptfunktion | Führungsschneidwerkzeug | Positioniert und hält das Werkstück fest |
| Betreiberabhängigkeit | Höher – manuelle Einrichtung erforderlich | Unterer Bereich – auf Wiederholgenauigkeit ausgelegt |
| Präzisionsmechanismus | Werkzeugwegsteuerung | Werkstückpositionssteuerung |
| CNC-Anwendung | Sekundäre Eingriffe oder Eingriffe mit geringem Umfang | Fertigung, automatisierte, hochpräzise Arbeiten |
| Kompatibilität mit Automatisierungssystemen | Begrenzt | Kernkomponente automatisierter Zellen |
Vorrichtungen vs. Halterungen: Wie sich beide auf die Bearbeitungsgenauigkeit auswirken
Diese Unterscheidung ist nicht rein theoretischer Natur – sie wirkt sich unmittelbar darauf aus, welche Genauigkeit erreichbar ist und wie konsistent die Ergebnisse innerhalb einer Charge sind.
Werkzeugführung vs. Werkstücksteuerung
Eine Vorrichtung verbessert die Genauigkeit, indem sie die Bewegung des Werkzeugs steuert. Dies ist sinnvoll, wenn der physische Werkzeugweg die Hauptfehlerquelle ist – wie beim manuellen Bohren, bei dem ein nicht abgestützter Bohrer dazu neigt, zu wandern. Bei CNC steuert die Maschine den Werkzeugweg bereits präzise. Was CNC jedoch nicht eigenständig steuern kann, ist die Position des Werkstücks. Dafür sorgen Spannvorrichtungen.
Im praktischen CNC-Betrieb ist die Wiederholgenauigkeit der Spannvorrichtung – definiert als die Konsistenz, mit der das Werkstück Zyklus für Zyklus dieselbe Position einnimmt – der entscheidende Faktor für die Maßhaltigkeit in der Serienfertigung. Eine Vorrichtung mit einer Positionierwiederholgenauigkeit von ±0,01 mm ermöglicht es, Positionstoleranzen von ±0,02 mm zuverlässig einzuhalten. Ein Schraubstock mit ungleichmäßigem Backenkontakt kann selbst bei identischen CNC-Programmen zu Abweichungen von ±0,05–0,10 mm zwischen den einzelnen Teilen führen.
Prozessstabilität und Bedienerabhängigkeit
Bei der Arbeit mit Vorrichtungen muss ein Bediener in jedem Zyklus die Teile einlegen, ausrichten und überprüfen. Abweichungen entstehen durch die Beladungstechnik, die Spannreihenfolge und das taktile Feedback. Bei kleinen Stückzahlen – beispielsweise 5 bis 20 Teile – ist dies akzeptabel und oft schneller als der Bau einer speziellen Vorrichtung. Bei Chargen von mehr als 500 Teilen summieren sich diese Abweichungen zu einer statistischen Prozessfähigkeit (Cpk), die deutlich unter dem Wert liegt, den die meisten Qualitätssysteme akzeptieren.
Vorrichtungen verringern dieses Risiko. Sobald eine Vorrichtung validiert ist, wird die Position des Werkstücks durch die Geometrie der Vorrichtung bestimmt – und nicht davon, wie sorgfältig der Bediener dieses bestimmte Werkstück eingelegt hat. Genau das macht Vorrichtungen skalierbar und unverzichtbar in automatisierten Zellen, in denen überhaupt kein Bediener anwesend ist.
Arten von CNC-Vorrichtungen und wann welche zu verwenden ist
Unterschiedliche Bearbeitungsvorgänge erfordern unterschiedliche Spannvorrichtungsarchitekturen. Die Wahl des richtigen Spannvorrichtungstyps ist ebenso wichtig wie die Maßgenauigkeit der Spannvorrichtung.
Fräsvorrichtungen
Fräsvorrichtungen sichern Werkstücke beim Planfräsen, Profilfräsen und bei Mehrflächenbearbeitungen, bei denen die Schnittkräfte je nach dem, welche Werkstückmerkmale das Werkzeug gerade bearbeitet, in unterschiedliche Richtungen wirken. Eine gute Konstruktion von Fräsvorrichtungen berücksichtigt drei Faktoren, die häufig zu wenig Beachtung finden:
Schwingungsdämpfung: Beim Hochgeschwindigkeitsfräsen entstehen dynamische Schnittkräfte. Die Spannvorrichtungen müssen eine ausreichende Dämpfung bieten, um ein Flattern zu verhindern – insbesondere bei Bearbeitungen mit großer Reichweite oder bei der Bearbeitung dünnwandiger Bauteile. Spannvorrichtungen aus Aluminium 6061 sind für Aluminiumwerkstücke in der Regel ausreichend; bei Stahlwerkstücken unter hoher Schnittbelastung bieten Spannvorrichtungen aus Stahl eine bessere dynamische Steifigkeit.
Mehrachsiger Werkzeugzugang: Beim 4-Achsen- und 5-axis-Fräsen muss die Vorrichtung es ermöglichen, dass die Spindel sich den Werkstückmerkmalen aus verschiedenen Winkeln nähern kann, ohne dass es zu einer Kollision kommt. Die Geometrie der Vorrichtung – insbesondere die Klemmhöhe und die Anordnung der Stützsäulen – muss vor der Fertigung der Vorrichtung in einer CAM-Simulation überprüft werden.
Genauigkeit der Oberflächenortung: Bei Werkstücken mit engen Positionstoleranzen zwischen gefrästen Merkmalen muss die Positioniergenauigkeit der Spannvorrichtung an den Bezugsebenen mindestens um den Faktor 3–5 enger sein als die Positionstoleranz. Ein Werkstück, bei dem die Position der Merkmale innerhalb von ±0,05 mm liegen muss, erfordert eine Positioniergenauigkeit der Spannvorrichtung von ±0,010–0,015 mm.
Dreh- und Drehmaschinenvorrichtungen
Drehvorrichtungen lösen ein anderes Problem als Fräsvorrichtungen: die Aufrechterhaltung der Koaxialität zwischen der Drehachse des Werkstücks und der Mittellinie der Maschinenspindel. Jede Verschiebung zwischen diesen beiden Achsen führt zu exzentrischen Werkstücken – Außendurchmesser, die nicht rundlaufgenau zur Bohrung sind, oder Flächen, die nicht senkrecht zur Achse stehen.
Standard-Dreiklauenfutter sind für Rundstangen bei allgemeinen Dreharbeiten ausreichend. Sie sind jedoch nicht geeignet, wenn: das Werkstück nicht zylindrisch ist, der Bezugspunkt ein zuvor bearbeitetes Merkmal mit einer bestimmten Achse ist, das Werkstück asymmetrisch ist (was bei hohen Drehzahlen zu Auswucht- und Schwingungsproblemen führt) oder die Rundlauftoleranz unter ~0,02 mm liegen muss.
Maßgefertigte Drehvorrichtungen für diese Fälle nutzen spezielle Passbohrungen, präzisionsgeschliffene Kontaktflächen und eine ausgewogene Massenverteilung. Für das Hochgeschwindigkeitsdrehen von Bauteilen wie Pumpenwellen oder Spindelkomponenten, bei denen die Rundlauftoleranzen zwischen 0,005 und 0,010 mm liegen, sind Vierbackenfutter mit Messuhrverstellung oder Präzisionsspannzangenhalterungen gängige Praxis.
Bohr- und Gewindeschneidvorrichtungen
Bohrvorrichtungen sind vor allem in der Serienfertigung von großem Nutzen, wenn bei vielen Bauteilen eine gleichbleibende Position der Bohrungen erforderlich ist oder wenn Bohrmuster im Verhältnis zu zuvor bearbeiteten Merkmalen innerhalb von Positionstoleranzen gehalten werden müssen, die durch manuelles Einrichten nicht zuverlässig erreicht werden können.
Wichtiger Konstruktionsaspekt: Die Toleranz des Buchsendurchmessers im Verhältnis zum Bohrerdurchmesser verursacht den tatsächlichen Positionierfehler. Eine Bohrbuchse mit einer Bohrungstoleranz von +0,02 mm an einem Bohrer mit einer Durchmessertoleranz von −0,01 mm lässt eine theoretische Bewegung von 0,015 mm zu, bevor ein Positionierfehler des Bauteils hinzukommt. Für Bohrungen, die eine Positionstoleranz von ±0,1 mm erfordern, ist dies ausreichend. Bei ±0,03 mm reicht dies jedoch nicht aus – hier sind geschliffene Buchsen mit engeren Toleranzen erforderlich.
Durch die Integration in CNC-Bearbeitungszentren wurden eigenständige Bohrvorrichtungen für Primärbearbeitungen weitgehend ersetzt. Bohrvorrichtungen kommen weiterhin für Sekundärbearbeitungen, Nacharbeiten und in Produktionsumgebungen zum Einsatz, in denen spezielle Bohrmaschinen (anstelle von Bearbeitungszentren) Bohrmuster mit hohem Durchsatz bearbeiten.
Modulare Leuchten
Modulare Spannvorrichtungssysteme – T-Nut-Platten, Präzisionslochraster und standardisierte Positionierungselemente – ermöglichen die Wiederverwendbarkeit für verschiedene Teile, indem Standardkomponenten zu auftragsspezifischen Konfigurationen kombiniert werden. Der Hauptvorteil liegt in den Kosten und der Vorlaufzeit: Eine modulare Vorrichtung lässt sich innerhalb weniger Stunden aus vorrätigen Komponenten zusammenbauen, während die Fertigung einer speziell angefertigten Spannvorrichtung mehrere Wochen in Anspruch nimmt.
Der Kompromiss bei der Leistung liegt in der Positioniergenauigkeit. Modulare Systeme erreichen in der Regel eine Wiederholgenauigkeit von ±0,02–0,05 mm, abhängig von der Systemqualität und der Sorgfalt, mit der die Vorrichtung zusammengebaut wird. Speziell gefertigte Vorrichtungen können eine Genauigkeit von ±0,005–0,015 mm erreichen. Für die Prototypenfertigung, Kleinserien und Teile mit Toleranzen im Bereich von ±0,05 mm sind modulare Vorrichtungen oft die wirtschaftlich sinnvollste Entscheidung. Für hochpräzise Fertigungsaufgaben stellen sie hingegen einen Kompromiss dar.
Wo Vorrichtungen in CNC-Werkstätten nach wie vor einen Mehrwert bieten
Vorrichtungen sind nicht verschwunden – ihre Rolle hat sich lediglich auf Anwendungsbereiche verlagert, in denen die Investition in eine Vorrichtung nicht gerechtfertigt ist.
Bohrvorrichtungen für Folgebearbeitungen
Nachdem ein Bauteil seinen primären CNC-Bearbeitungsvorgang abgeschlossen hat, müssen manchmal sekundäre Merkmale hinzugefügt werden: Durchgangsbohrungen, die bei der ursprünglichen Einrichtung nicht zugänglich waren, Gewindebohrungen in einer Fläche, die als Befestigungsbezugspunkt diente, oder Merkmale, die im Rahmen von technischen Änderungsaufträgen hinzugefügt wurden, nachdem die Produktionsvorrichtung bereits gebaut worden war.
Bohrvorrichtungen bewältigen solche Situationen effizient. Eine einfache Plattenvorrichtung mit korrekt positionierten Buchsen und Führungsstiften ermöglicht die Bearbeitung von Merkmalen mit einer Positionsgenauigkeit von ±0,15–0,20 mm – was für die meisten unkritischen Sekundärmerkmale ausreichend ist –, ohne dass die Kosten und Vorlaufzeiten einer neuen Vorrichtung anfallen. Der Bediener legt das Teil ein, klemmt es an der Bohrvorrichtung fest und bohrt. Bei 10–50 Teilen ist dies schneller als die Umrüstung der Serienvorrichtung.
Indexiervorrichtungen und Schablonenvorrichtungen
Indexiervorrichtungen ermöglichen Lochmuster mit gleichmäßigen Abständen – Schraubenkreise, gleichmäßig verteilte Merkmale –, ohne dass für jedes Merkmal eine komplexe CNC-Programmierung erforderlich ist. Die Vorrichtung dreht das Werkstück in jede Winkelposition, während ein feststehender Bohrer oder Gewindeschneider den Arbeitsvorgang ausführt.
Dieser Ansatz ist vor allem bei manuellen Maschinen oder einfachen CNC-Konfigurationen sinnvoll, bei denen das Hinzufügen einer Drehachse im Programm Änderungen an der Werkstückspannung oder komplexeren G-Code erfordern würde. Bei einem 5-axis-Bearbeitungszentrum sind Indexiervorrichtungen selten gerechtfertigt. Bei einer 2-Achsen-CNC-Bohrmaschine bieten sie erhebliche Leistungsvorteile bei geringen Kosten.
Grundlegende Gestaltungsregeln: Was effektive Einrichtungselemente von teuren Problemen unterscheidet
Die meisten Ausfälle von Spannvorrichtungen sind nicht auf minderwertige Materialien oder mangelhafte Bearbeitung zurückzuführen. Sie sind vielmehr auf die falsche Anwendung der Prinzipien der Positionierung und Klemmung in der Konstruktionsphase zurückzuführen.
Das 3-2-1-Ortungsprinzip
Jeder starre Körper im Raum verfügt über sechs Freiheitsgrade (DOF): drei Translationsfreiheitsgrade (X, Y, Z) und drei Rotationsfreiheitsgrade (Drehung um X, Y, Z). Eine Spannvorrichtung muss alle sechs Freiheitsgrade einschränken, um die Position des Werkstücks deterministisch zu definieren. Die 3-2-1-Methode ist der Standardansatz im Ingenieurwesen:
- 3 Befestigungspunkte auf der primären Bezugsfläche: Beschränkung der Z-Verschiebung und zweier Drehungen (in der Regel die größte, flachste Fläche)
- 2 Befestigungspunkte auf der sekundären Bezugsebene: Y-Verschiebung und eine Drehung einschränken
- 1 Befestigungspunkt auf der tertiären Bezugsfläche: X-Verschiebung einschränken
Dies ermöglicht eine exakt festgelegte Positionierung ohne Redundanz. Das Hinzufügen eines vierten Positionierelements zu einer Hauptebene führt zu einer überbestimmten Geometrie – das Bauteil schwankt zwischen den vier Positionierelementen hin und her, je nachdem, welche drei davon Kontakt haben, was zu Positionsabweichungen führt, die sich durch keine noch so große Spannkraft beseitigen lassen. Dies ist ein sehr häufiger Konstruktionsfehler bei Spannvorrichtungen, der sich in inkonsistenten Ergebnissen bei Erstmusterprüfungen äußert.
Die Ausrichtung der Befestigungsbezugspunkte nach dem CAD-Bezugsschema ist nicht optional. Wenn in der Zeichnung Bezugspunkt A als Unterseite, Bezugspunkt B als Seitenfläche und Bezugspunkt C als Stirnfläche angegeben ist, sind dies die Flächen, die die Position der Befestigungsvorrichtung definieren müssen. Die Verwendung einer anderen Fläche als Positionierbezugspunkt – selbst wenn diese praktischer erscheint – führt zu Bezugspunktverschiebungsfehlern, die sich direkt in Positionsabweichungen am Werkstück niederschlagen.
Spannstrategie: Weniger Kraft, bessere Positionierung
Ein häufiges Missverständnis bei der Konstruktion von Spannvorrichtungen ist die Annahme, dass eine höhere Spannkraft auch mehr Stabilität bedeutet. In Wirklichkeit führt eine zu starke Spannung jedoch zu Verformungen – insbesondere bei Aluminiumteilen, dünnwandigen Bauteilen und langen Profilen.
Betrachten wir eine 300 mm × 80 mm × 15 mm große Halterung aus Aluminium 6061, die in einem Schraubstock bearbeitet wird. Durch das Aufbringen einer Spannkraft von 2.000 N auf einen nicht abgestützten Abschnitt der Wand wird das Werkstück während der Bearbeitung um einen messbaren Betrag elastisch verformt. Das Werkstück federt beim Lösen der Klemmung zurück, wodurch sich die bearbeiteten Maße verschieben. Die Maschine hat genau das getan, was das Programm vorgab; das Werkstück hat sich bewegt.
Eine effektive Klemmung folgt drei Regeln:
- Klemmen Sie in Richtung der Anschlagpunkte, nicht über nicht abgestützte Spannweiten hinweg
- Bringen Sie Klemmen an den Stellen an, an denen das Werkstück von unten strukturell abgestützt wird.
- Verwenden Sie die geringste Spannkraft, die eine Bewegung unter den maximalen Schnittkräften verhindert – diese wird in der Regel anhand des Schnittkraftmodells berechnet und nicht nach dem Prinzip “so fest wie möglich”.”
Bei dünnwandigen Aluminiumteilen für die Luft- und Raumfahrt werden die Spannkräfte häufig explizit berechnet und mit drehmomentgesteuerten Hydraulikspannvorrichtungen aufgebracht, um eine einheitliche Handhabung über alle Bediener und Schichten hinweg zu gewährleisten.
Steifigkeit, Werkzeugabstand und Spanabfuhr
Die Steifigkeit der Spannvorrichtung muss den dynamischen Schnittkräften standhalten, ohne sich zu verformen – gleichzeitig darf die Spannvorrichtung das Werkzeug jedoch nicht behindern. Diese beiden Anforderungen stehen im Widerspruch zueinander und müssen in der CAM-Simulation geklärt werden, bevor die Spannvorrichtung gefertigt wird.
Bei der 5-axis-Bearbeitung wird die Spindel in verschiedene Winkel geneigt, um Zugang zu komplexen Oberflächen zu erhalten. Stützsäulen, Spannkörper und Aufspannvorrichtungswände müssen in jeder programmierten Ausrichtung einen Freiraum zur Werkzeugbaugruppe (Halter + Werkzeug) gewährleisten. Eine Kollision in der Simulation lässt sich kostenlos beheben. Die gleiche Kollision, die an der Maschine entdeckt wird, beschädigt die Vorrichtung, das Werkstück und möglicherweise die Spindel – was mit erheblichen Kosten verbunden ist.
Die Spanabfuhr ist ein weiterer Faktor, der häufig übersehen wird. Vertiefungen in Spannvorrichtungen, in denen sich Späne ansammeln, führen zu Nachschneiden, erhöhten Oberflächentemperaturen und beschleunigtem Werkzeugverschleiß. Gut konstruierte Spannvorrichtungen verfügen über Schlitze, Bohrungen oder abgeschrägte Flächen, die dafür sorgen, dass die Späne aus dem Schneidbereich abfallen können. Bei der Aluminiumbearbeitung mit Flutkühlung ist dies weniger kritisch; bei der Trockenbearbeitung von Stahl kann das Spanmanagement jedoch die Oberflächengüte und die Standzeit des Werkzeugs maßgeblich beeinflussen.
Werkstoffe und Fertigung für CNC-Vorrichtungen und -Haltevorrichtungen
Die Materialauswahl für Spannvorrichtungen ist eine praxisorientierte technische Entscheidung, die von der Produktionsmenge, der erforderlichen Genauigkeit und der Bearbeitungsgeschwindigkeit abhängt.
Werkzeugstahl
Für Vorrichtungen, die hohen Produktionsmengen, starken Schnittkräften oder wiederholten Belastungen ausgesetzt sind, die weichere Werkstoffe verschleißen würden, wird Werkzeugstahl (je nach Anwendung P20, H13 oder D2) vorgeschrieben. Vorrichtungen aus gehärtetem Werkzeugstahl behalten ihre Positionierflächenmaße über Zehntausende von Zyklen bei – dies ist entscheidend, wenn die Bohrungen für Positionierstifte und die Bezugspunkte während eines gesamten Produktionslaufs innerhalb von ±0,005 mm bleiben müssen.
Der Kostenaufwand ist erheblich: Die Bearbeitung von gehärtetem Stahl dauert länger, erfordert härtere Werkzeuge und umfasst häufig Schleifvorgänge, um die erforderliche Oberflächengüte und Ebenheit an den Passflächen zu erreichen. Für die Großserienfertigung, bei der die Lebensdauer der Vorrichtungen und die Maßhaltigkeit die Investition rechtfertigen, ist dies die richtige Spezifikation.
Aluminium (6061-T6 oder 7075-T6)
Aluminiumspannvorrichtungen dominieren aus gutem Grund die CNC-Fertigungsumgebungen. 6061-T6 bietet ausreichende Steifigkeit für die meisten Anwendungen bei Fräs- und Drehspannvorrichtungen, lässt sich schnell bearbeiten und sorgt für eine hervorragende Oberflächengüte. Eine Vorrichtung, deren Bearbeitung aus 4140-Stahl 8 Stunden dauert, lässt sich aus 6061 in 2–3 Stunden bearbeiten, wobei die Maßgenauigkeit im bearbeiteten Zustand gleichwertig ist.
Für Spannvorrichtungen, die für härtere Werkstücke oder schwerere Zerspanungsvorgänge ausgelegt sind, bietet 7075-T6 eine höhere Streckgrenze (~503 MPa gegenüber ~276 MPa bei 6061) bei ähnlicher Zerspanbarkeit. Einsatztaschen an den Positionierpunkten – in die Aluminiumkörper der Spannvorrichtungen eingepresste Einsätze aus gehärtetem Stahl – schützen die Positionierflächen vor Verschleiß, ohne dass die Kosten und Vorlaufzeiten einer Vollstahlkonstruktion anfallen.
Technische Kunststoffe (POM, Nylon, UHMW-PE)
Kunststoffelemente in Spannvorrichtungen dienen eher bestimmten Zwecken als der Tragfunktion. Kontaktpolster aus POM (Delrin) und UHMW-PE verhindern Beschädigungen an fertigen oder optisch anspruchsvollen Oberflächen. Nylon-Positionierblöcke sorgen bei Bedarf für elektrische Isolierung. Weiche Spannbacken aus Delrin oder Aluminium ermöglichen ein leichtes Spannen an fertigen Oberflächen, ohne diese zu beschädigen.
Diese Werkstoffe sind kein Ersatz für Metallgehäuse in tragenden Anwendungen. Aufgrund ihres geringeren Elastizitätsmoduls (POM ~3 GPa gegenüber Aluminium ~69 GPa) verformen sie sich unter typischen Schnittkräften auf eine Weise, wie es bei Metall nicht der Fall ist.
Herstellungsmethoden
CNC-Bearbeitung ist der Standard für Fertigungsvorrichtungen. Eine Maßgenauigkeit von ±0,005–0,010 mm lässt sich bei Passmerkmalen routinemäßig erreichen, und der Prozess lässt sich direkt in die CAD/CAM-Workflows zur Vorrichtungsauslegung integrieren.
3D-Druck (FDM oder SLA) erfüllt eine berechtigte, aber begrenzte Funktion: Designüberprüfung, Passgenauigkeitsprüfung vor dem Zerspanen von Metall sowie die Herstellung von provisorischen Vorrichtungen für sehr leichte Arbeitsvorgänge oder ergonomische Positionierungshilfen. Gedruckte Vorrichtungen verfügen in der Regel nicht über ausreichende Steifigkeit oder Verschleißfestigkeit für den Serienbetrieb – doch als Werkzeug zur Konstruktionsvalidierung vor dem endgültigen Einsatz von Metall sparen sie Zeit und Kosten.
Einrichtungsstrategie über alle Produktionsmengen hinweg
Entscheidungen zur Konstruktion von Spannvorrichtungen lassen sich nicht losgelöst vom Produktionskontext treffen. Die richtige Spannvorrichtung für 10 Teile ist selten auch die richtige für 10.000.
Prototypen und Kleinserien (1–50 Teile)
In dieser Phase sind Geschwindigkeit und Flexibilität wichtiger als Optimierung. Weiche Spannbacken, modulare Spannvorrichtungen und Standard-Schraubstöcke reichen für die Bearbeitung der meisten Prototypen völlig aus. Im Vordergrund steht die schnelle Bereitstellung von Teilen zur Validierung – nicht die Minimierung der Taktzeit oder das Erreichen von Prozessfähigkeitszielen, die für die Serienfertigung gelten.
Zulässiges Vorgehen: modulare Spannvorrichtung oder weiche Spannbacken in einem Frässchraubstock, manuelle Bezugspunkteinstellung mit Überprüfung mittels Messuhr, vom Bediener vorgenommene Klemmung. Eine Positioniergenauigkeit von ±0,05 mm ist in der Regel ausreichend, wenn jedes Teil nach der Bearbeitung mit CMM überprüft wird.
Mittlere bis hohe Stückzahlen (500–50.000 Teile)
Spezielle Vorrichtungen lohnen sich wirtschaftlich, sobald die Stückzahlen steigen. Die Kosten der Vorrichtung amortisieren sich über die Stückzahl – eine Vorrichtung vom Typ $3.000 bei einer Auflage von 5.000 Teilen verursacht Kosten von $0,60 proStück, spart dabei jedoch potenziell 2–3 Minuten Rüstzeit pro Teil (was bei großen Stückzahlen erheblich ist) und verbessert den Cpk-Wert von „grenzwertig“ auf „serientauglich“.
Bei diesem Produktionsvolumen sollte die Konstruktion der Vorrichtung auf eine Positionierwiederholgenauigkeit von ±0,010–0,020 mm abzielen, mit validierten Spannsequenzen und standardisierten Drehmomentvorgaben. Prozessfähigkeitsuntersuchungen im ersten Produktionslauf zeigen, ob das System aus Vorrichtung und Maschine den erforderlichen Cpk-Wert erreicht, der für die Freigabe zur Serienfertigung in der Regel ≥1,33 betragen muss.
Automatisierte und robotergestützte CNC-Zellen
In unbemannten Bearbeitungszellen sind Spannvorrichtungen aktive Systemkomponenten und keine passiven Halterungen. Sie erfordern:
Nullpunkt-Spannsysteme: Standardisierte Befestigung, die den Austausch von Paletten durch einen Roboter oder Palettenwechsler mit einer Wiederholgenauigkeit von ±0,003–0,005 mm ermöglicht – ohne manuelle Überprüfung der Positionierung.
Sensoren zur Erkennung der Teileanwesenheit und zur Spannbestätigung: In die Halterung integrierte induktive oder pneumatische Sensoren, die vor Beginn des Zyklus überprüfen, ob das Werkstück korrekt sitzt und die Spannvorrichtungen eingerastet sind. Ein fehlendes Teil oder ein nicht korrekt eingesetztes Werkstück, das unentdeckt in einen Schneidzyklus gelangt, führt zu Kollisionen und Ausschuss.
Überprüfung der Kompatibilität: Viele automatisierte Fertigungszellen nutzen eine maschinenintegrierte Abtastung, um die Position des Werkstücks vor dem Schneiden zu überprüfen und so geringfügige Abweichungen bei den Spannvorrichtungen auszugleichen. Die Spannvorrichtungen müssen den Zugang des Messtasters zu den Referenzmerkmalen ohne Kollision ermöglichen.
Häufige Fehler bei der Konstruktion von Befestigungselementen und wie man sie vermeidet
Die folgenden drei Fehler sind für den Großteil der qualitätsbezogenen Probleme im Zusammenhang mit den Vorrichtungen bei der CNC-Fertigung verantwortlich:
Übermäßiges Festklemmen an dünnen oder nachgiebigen Abschnitten: Das Werkstück verformt sich während der Bearbeitung, federt nach dem Lösen der Spannvorrichtung zurück, und es kommt zu Maßabweichungen. Die Maschine hat einwandfrei funktioniert; das Werkstück hingegen nicht. Abhilfe: Berechnen Sie die erforderliche Spannkraft anhand der Schnittkraftdaten, positionieren Sie die Spannvorrichtungen an strukturell abgestützten Stellen und stützen Sie dünne Bereiche von unten ab, anstatt sie quer zu spannen.
Vernachlässigung der Wärmeausdehnung und der Restspannung: Lange Zykluszeiten bei großen Werkstücken erzeugen Wärme. Ein eingespanntes Aluminiumwerkstück, das sich während eines zweistündigen Fräszyklus um 0,05 mm ausdehnt, baut Spannungen auf, die sich beim Lösen der Spannvorrichtungen in Form von geometrischen Verformungen entladen. Abhilfe: Kontrollierte thermische Bewegungsfreiheit in Längsrichtung zulassen, Schrupp- und Schlichtbearbeitung mit einer Zwischenpause dazwischen durchführen und die Kompatibilität des Wärmeausdehnungskoeffizienten (CTE) des Spannvorrichtungsmaterials mit dem Werkstückmaterial berücksichtigen.
Konstruktion von Vorrichtungen ohne gleichzeitige Erstellung von Werkzeugwegen: Spannkörper, die die Anfahrwinkel der 5-axis-Spindel blockieren, Stützsäulen, in denen Späne hängen bleiben, oder Spannvorrichtungswände, die den Zugang der Messtaster verhindern – all dies wird erst in der CAM-Simulation sichtbar. Lösung: Die Konstruktion der Spannvorrichtung und die CAM-Programmierung müssen parallel erfolgen, wobei die Kollisionsprüfung ein obligatorischer Schritt vor der Fertigung der Spannvorrichtung sein muss.
Schlussfolgerung
Die Bearbeitungsleistung nach dem CNC-Prinzip ist das Ergebnis des Zusammenspiels dreier Faktoren: Maschinenleistung, Zerspanungsstrategie und Werkstückspannung. Von diesen Faktoren ist die Werkstückspannung – insbesondere Vorrichtungen und Halterungen – die Variable, die der Ingenieur am unmittelbarsten beeinflussen kann und die am häufigsten nicht ausreichend berücksichtigt wird. Eine korrekt konstruierte Vorrichtung setzt die Positionierwiederholgenauigkeit der Maschine in tatsächliche Werkstückgenauigkeit um. Eine schlecht konstruierte Vorrichtung führt zu Abweichungen, die durch keine noch so sorgfältige Maschinenkalibrierung oder Programmierkenntnisse ausgeglichen werden können.
Vorrichtungen behalten ihren Wert für Folgebearbeitungen, Nachbearbeitungen und flexible Rüstungen bei geringen Stückzahlen. Haltevorrichtungen bestimmen alle anderen Produktionsprozesse CNC: Fräsen, Drehen, Bohren und den automatisierten Zellbetrieb. Die richtige Auslegung der Spannvorrichtungen – die korrekte Anwendung der 3-2-1-Positionierung, die Kontrolle der Spannkraft zur Vermeidung von Verformungen, die Sicherstellung des Werkzeug- und Spanabstands sowie die Auswahl eines für das Produktionsvolumen geeigneten Materials – ist das, was Betriebe, die konsequent die Toleranzen einhalten, von denen unterscheidet, die ständig Probleme beheben müssen.
FAQ
Werden bei der CNC-Bearbeitung noch Vorrichtungen verwendet?
Ja, in bestimmten Situationen. Vorrichtungen sind vor allem für Folgearbeiten nach der Hauptbearbeitung nützlich – zum Einbringen von Bohrungen in fertige Teile, für Nacharbeiten oder für Aufträge mit kurzen Durchlaufzeiten und geringen Stückzahlen, bei denen sich die Herstellung einer speziellen Haltevorrichtung wirtschaftlich nicht lohnt. Bei primären CNC-Bearbeitungen, die Wiederholgenauigkeit und Automatisierung erfordern, haben Haltevorrichtungen die Vorrichtungen weitgehend ersetzt.
Was ist der Unterschied zwischen einer CNC-Vorrichtung und einem Schraubstock?
Ein Schraubstock ist ein universelles Spannwerkzeug, das auf Flexibilität und schnelle Einrichtung optimiert ist. Eine CNC-Vorrichtung wurde speziell dafür entwickelt, ein bestimmtes Teil wiederholt, Zyklus für Zyklus, an einer bestimmten Bezugsposition zu fixieren. Bei Schraubstöcken hängt die gleichbleibende Positionierung vom Geschick des Bedieners ab; bei Vorrichtungen ist diese Positionierung in ihrer Geometrie verankert. Der Genauigkeitsunterschied – ±0,05–0,10 mm bei einem Schraubstock gegenüber ±0,005–0,020 mm bei einer Präzisionsvorrichtung – spielt bei der Fertigung mit engen Toleranzen eine entscheidende Rolle.
Wie entwerfe ich eine maßgeschneiderte Halterung für die CNC-Fräsbearbeitung?
Gehen Sie vom Bezugssystem des Bauteils gemäß der Konstruktionszeichnung aus. Wenden Sie das 3-2-1-Positionierungsprinzip an, um alle sechs Freiheitsgrade anhand dieser Bezugspunkte einzuschränken. Konzeptionieren Sie die Spannvorrichtung so, dass sie an strukturell abgestützten Stellen in Richtung der Positionierelemente wirkt. Überprüfen Sie den Werkzeugabstand und die Spanabfuhr in der CAM-Simulation, bevor Sie die Vorrichtung fertigen. Validieren Sie die Positionierwiederholgenauigkeit mit einem CMM vor der Freigabe zur Serienfertigung.
Welche Materialien eignen sich am besten für langlebige CNC-Befestigungen?
Werkzeugstahl (P20 oder gehärteter D2) für die Großserienfertigung, bei der Verschleißfestigkeit und langfristige Maßhaltigkeit entscheidend sind. Aluminium 6061-T6 oder 7075-T6 für die mittlere Stückzahl, bei der Bearbeitungsgeschwindigkeit und Wirtschaftlichkeit im Vordergrund stehen – verwenden Sie gehärtete Einsätze an den Auflagestellen, um den Verschleiß zu minimieren. Technische Kunststoffe für Kontaktflächen, bei denen ein Schutz der Bauteile erforderlich ist.
Können Vorrichtungen die Konsistenz der CNC-Toleranz verbessern?
Auf jeden Fall – und es handelt sich dabei um eine der kosteneffizientesten Verbesserungsmaßnahmen, die bei einem CNC-Prozess möglich sind. Die durch die Vorrichtung gewährte Wiederholgenauigkeit wirkt sich direkt auf den Cpk-Wert aus. Die Verbesserung der Positionierwiederholgenauigkeit von ±0,05 mm auf ±0,010 mm bei einem Merkmal mit einer Toleranz von ±0,05 mm verschiebt den Cpk-Wert von etwa 0,67 auf deutlich über 1,33 – das ist der Unterschied zwischen einem Prozess, der Ausschuss produziert, und einem, der in der Serienfertigung eingesetzt werden kann.


