
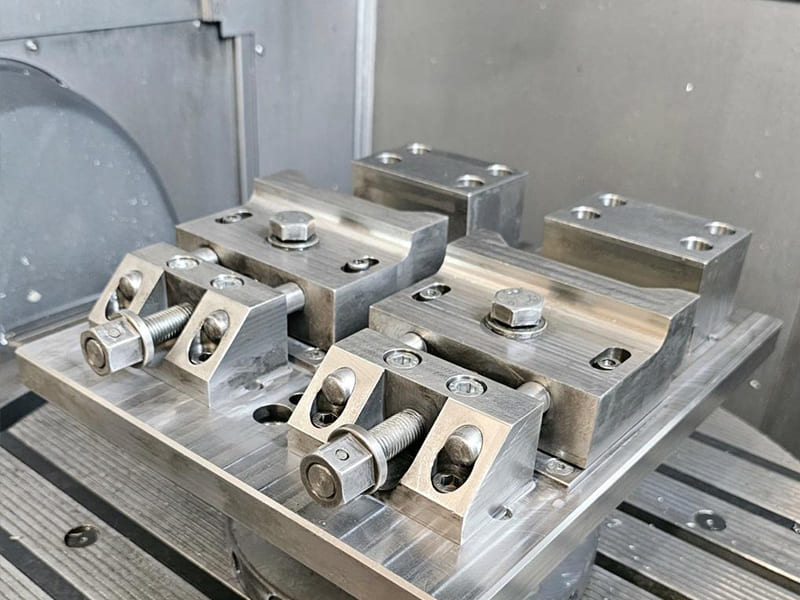
В обработке на станках с ЧПУ CNC основная заслуга принадлежит станку — и на него же ложится большая часть вины, когда детали получаются неточными. Но опытные станочники знают, что настоящие проблемы обычно скрываются в закреплении заготовки. Обрабатывающий центр 5-axis с субмикронной повторяемостью позиционирования всё равно может выпускать детали вне допуска, если приспособление допускает смещение на 0,05 мм под действием сил резания. Кондукторы и приспособления — это связующее звено между схемой базирования CAD и физической деталью, и ошибка в этом звене обходится дорого.
Эта статья построена вокруг того, как кондукторы и приспособления реально работают в производственных условиях CNC — рассматриваются инженерные различия между ними, типы приспособлений по операциям, основные правила проектирования, включая принцип базирования 3-2-1, выбор материалов, типичные ошибки проектирования и то, как стратегия применения приспособлений меняется в зависимости от объёмов производства. Если вы подбираете оснастку для закрепления заготовок для нового семейства деталей или устраняете проблему повторяемости, это та основа, от которой стоит отталкиваться.
Что такое кондукторы и приспособления? Инженерные определения, которые действительно важны
И кондукторы, и приспособления являются устройствами для закрепления заготовок, но они решают разные задачи. Их отождествление приводит к неверным решениям при выборе оснастки.
Что такое кондуктор в обработке на станках с ЧПУ CNC?
Кондуктор направляет режущий инструмент. Его основная функция — управление траекторией инструмента, обеспечивая физическую базу, которая задаёт точку входа сверла, метчика или развёртки в заготовку. Деталь может быть зафиксирована менее жёстко, поскольку задача кондуктора — точность инструмента, а не абсолютное положение детали.
В современных цехах CNC роль кондукторов уже, чем раньше. Станки CNC задают траектории инструмента через G-код, поэтому направление инструмента в значительной степени обеспечивается программой. Кондукторы остаются полезными для вторичных операций — сверления отверстий в уже обработанных деталях, доработки, ремонта или мелкосерийных работ, где изготовление полноценного приспособления не оправдано. Компромисс — зависимость от оператора: операции с кондукторами требуют больше ручного участия и дают больше вариаций от цикла к циклу, чем операции с приспособлениями.
Что такое приспособление в обработке на станках с ЧПУ CNC?
Приспособление контролирует положение заготовки. Оно точно позиционирует деталь относительно системы координат станка, зажимает её для предотвращения смещения под действием сил резания и удерживает её одинаково в каждом цикле партии. Приспособление — это вторичная система базирования, которая обеспечивает перенос точности позиционирования станка на деталь.
Приспособления — это решение для закрепления заготовок в серийной обработке на станках с ЧПУ CNC. Они снижают зависимость от оператора, позволяют автоматизировать процесс и напрямую управляют возможностями процесса. В высокоточных работах — аэрокосмические кронштейны, медицинские имплантаты, компоненты автомобильных силовых агрегатов — приспособление проектируется так же тщательно, как и сама деталь.
| Особенность | Кондуктор | Приспособление |
|---|---|---|
| Основная функция | Направляет режущий инструмент | Позиционирует и удерживает заготовку |
| Зависимость от оператора | Выше — требуется ручная настройка | Ниже — рассчитано на повторяемость |
| Механизм точности | Управление траекторией инструмента | Управление положением заготовки |
| Применение в CNC | Вторичные или мелкосерийные операции | Серийное производство, автоматизированная, высокоточная работа |
| Совместимость с автоматизацией | Ограниченный | Ключевой компонент автоматизированных ячеек |
Кондукторы против приспособлений: как каждое влияет на точность обработки
Это различие не академическое — оно напрямую влияет на то, какая точность достижима и насколько стабильны результаты в партии.
Направление инструмента против контроля заготовки
Кондуктор повышает точность за счёт управления положением инструмента. Это работает, когда физическая траектория инструмента является основным источником погрешности — как при ручном сверлении, где неподдерживаемое сверло склонно уводить в сторону. В CNC станок уже точно управляет траекторией инструмента. Что CNC не может контролировать самостоятельно — это положение детали. Именно это делают приспособления.
В практических операциях CNC повторяемость приспособления — определяемая как то, насколько стабильно деталь занимает одно и то же положение цикл за циклом — является основным фактором размерной стабильности в серийном производстве. Приспособление с повторяемостью позиционирования ±0,01 мм позволяет деталям надёжно выдерживать позиционные допуски ±0,02 мм. Тиски с непостоянным контактом губок могут давать разброс от детали к детали ±0,05–0,10 мм даже при идентичных программах CNC.
Стабильность процесса и зависимость от оператора
Операции с кондукторами требуют от оператора загрузки, выравнивания и проверки каждого цикла. Вариации возникают из-за техники загрузки, последовательности зажима и тактильной обратной связи. Для мелкосерийных работ — скажем, 5–20 деталей — это приемлемо и часто быстрее, чем изготовление специального приспособления. Для партий от 500 деталей эта вариация накапливается в статистическую пригодность процесса (Cpk), значительно ниже того, что принимают большинство систем качества.
Приспособления снижают эту вариацию. После валидации приспособления положение детали определяется геометрией приспособления — а не тем, насколько аккуратно оператор загрузил именно эту заготовку. Именно это делает приспособления масштабируемыми и незаменимыми в автоматизированных ячейках, где оператор вообще отсутствует.
Типы приспособлений для CNC и когда использовать каждое
Разные операции обработки требуют разной архитектуры приспособлений. Выбор правильного типа приспособления так же важен, как и его размерная точность.
Приспособления для фрезерования
Приспособления для фрезерования закрепляют детали при торцевом фрезеровании, профильном фрезеровании и многооперационной обработке, где силы резания меняют направление при взаимодействии инструмента с различными элементами. Хороший проект фрезерного приспособления учитывает три фактора, которым часто уделяют недостаточно внимания:
Контроль вибрации: Высокоскоростное фрезерование создаёт динамические силы резания. Приспособления должны обеспечивать достаточное демпфирование для предотвращения вибраций — особенно при работе с большим вылетом инструмента или при обработке тонкостенных элементов. Приспособления из алюминия 6061 для алюминиевых заготовок, как правило, достаточны; для стальных заготовок при тяжёлом резании стальные корпуса приспособлений обеспечивают лучшую динамическую жёсткость.
Доступ инструмента при многоосевой обработке: При 4-осевой и 5-axis фрезерной обработке приспособление должно обеспечивать подход шпинделя к элементам с нескольких углов без столкновений. Геометрия приспособления — в частности, высота зажимов и расположение опорных стоек — должна быть проверена в CAM-симуляции перед изготовлением приспособления.
Точность базирования по поверхности: Для деталей с жёсткими допусками на взаимное положение фрезерованных элементов точность базирования приспособления по установочным поверхностям должна быть как минимум в 3–5 раз точнее допуска на положение. Деталь, требующая позиционирования элементов с допуском ±0,05 мм, нуждается в точности базирования приспособления ±0,010–0,015 мм.
Приспособления для токарной обработки
Токарные приспособления решают иную задачу, чем фрезерные: обеспечение соосности между осью вращения детали и осью центров станка. Любое смещение между этими двумя осями приводит к эксцентриситету деталей — наружные диаметры не имеют правильного биения относительно отверстий, или торцы не перпендикулярны оси.
Стандартные трёхкулачковые патроны подходят для круглого пруткового материала при обычной токарной обработке. Они не подходят, когда: деталь некруглая, база представляет собой ранее обработанный элемент с определённой осью, деталь асимметрична (что создаёт проблемы дисбаланса и вибрации на скорости), или требования к биению ниже ~0,02 мм.
Специальные токарные приспособления для таких случаев используют выделенные базирующие отверстия, прецизионно шлифованные контактные поверхности и сбалансированное распределение массы. Для высокоскоростной токарной обработки таких компонентов, как насосные валы или шпиндельные детали, где требования к биению составляют 0,005–0,010 мм, стандартной практикой являются четырёхкулачковые патроны с регулировкой по индикатору или прецизионные цанговые приспособления.
Приспособления для сверления и нарезания резьбы
Сверлильные приспособления наиболее ценны в серийном производстве, где требуется постоянство положения отверстий по многим деталям, или где схемы отверстий относительно ранее обработанных элементов должны выдерживаться в пределах позиционных допусков, которые ручная настройка не может надёжно обеспечить.
Ключевой фактор конструкции: допуск диаметра кондукторной втулки относительно диаметра сверла создаёт фактическую позиционную погрешность. Кондукторная втулка с допуском отверстия +0,02 мм на сверле с допуском диаметра −0,01 мм допускает 0,015 мм теоретического перемещения до добавления любой погрешности позиционирования детали. Для отверстий с позиционным допуском ±0,1 мм этого достаточно. Для ±0,03 мм — нет, и требуются шлифованные втулки с более жёсткими допусками.
Интеграция с обрабатывающими центрами CNC в значительной степени заменила автономные сверлильные приспособления для основных операций. Сверлильные кондукторы по-прежнему применяются для вторичных операций, переделки и в производственных условиях, где выделенные сверлильные станки (а не обрабатывающие центры) обрабатывают крупносерийные схемы отверстий.
Модульные приспособления
Модульные системы приспособлений — плиты с Т-образными пазами, прецизионные координатные сетки отверстий и стандартизированные установочные элементы — обеспечивают многоразовое использование для разных деталей путём комбинирования стандартных компонентов в конфигурации под конкретную задачу. Основное преимущество — стоимость и сроки: модульная оснастка может быть собрана за часы из компонентов, уже имеющихся на складе, по сравнению с неделями для специально изготовленного приспособления.
Компромисс по производительности — точность позиционирования. Модульные системы обычно обеспечивают повторяемость ±0,02–0,05 мм в зависимости от качества системы и тщательности сборки оснастки. Специально изготовленные приспособления могут достигать ±0,005–0,015 мм. Для прототипирования, мелкосерийного производства и деталей с допусками в диапазоне ±0,05 мм модульные приспособления часто являются правильным экономическим решением. Для высокоточного серийного производства это компромисс.
Где кондукторы всё ещё добавляют ценность в цехах CNC
Кондукторы не исчезли — их роль просто сместилась в сторону применений, где инвестиции в приспособления не оправданы.
Сверлильные кондукторы для вторичных операций
После завершения основной операции CNC для детали иногда требуется добавить вторичные элементы: поперечные отверстия, к которым не было доступа в исходной оснастке, резьбовые отверстия на поверхности, использовавшейся в качестве установочной базы приспособления, или элементы, добавленные в ходе изменений конструкторской документации после того, как производственное приспособление уже было изготовлено.
Сверлильные кондукторы эффективно справляются с этими ситуациями. Простой плитный кондуктор с правильно расположенными втулками и установочными пальцами может добавить элементы с позиционной точностью ±0,15–0,20 мм — достаточно для большинства некритичных вторичных элементов — без затрат и сроков изготовления нового приспособления. Оператор устанавливает деталь, зажимает её по кондуктору и сверлит. Для 10–50 деталей это быстрее, чем модификация производственного приспособления.
Поворотные и шаблонные кондукторы
Поворотные кондукторы обеспечивают равномерно расположенные схемы отверстий — окружности болтов, равномерно распределённые элементы — без необходимости сложного программирования CNC для каждого элемента. Кондуктор поворачивает деталь в каждое угловое положение, пока фиксированное сверло или метчик выполняет операцию.
Этот подход наиболее оправдан на ручных станках или простых установках CNC, где добавление оси вращения в программу потребовало бы изменения системы закрепления или более сложного G-кода. На обрабатывающем центре 5-axis поворотные кондукторы редко оправданы. На 2-осном сверлильном станке CNC они добавляют значительные возможности при низких затратах.
Основные правила проектирования: что отличает эффективные приспособления от дорогостоящих проблем
Большинство отказов приспособлений вызвано не плохими материалами или некачественной обработкой. Они происходят из-за неправильного применения принципов базирования и закрепления на стадии проектирования.
Принцип базирования 3-2-1
Каждое твёрдое тело в пространстве имеет шесть степеней свободы (СД): три поступательные (X, Y, Z) и три вращательные (вращение вокруг X, Y, Z). Приспособление должно ограничивать все шесть для детерминированного определения положения детали. Метод 3-2-1 является стандартным инженерным подходом:
- 3 установочные точки на первичной базовой поверхности: ограничивают перемещение по Z и два вращения (обычно самая большая, самая плоская поверхность)
- 2 установочные точки на вторичной базовой поверхности: ограничивают перемещение по Y и одно вращение
- 1 установочная точка на третичной базовой поверхности: ограничивает перемещение по X
Это обеспечивает точно определённое позиционирование без избыточности. Добавление четвёртого установочного элемента к первичной плоскости создаёт переопределённую геометрию — деталь качается между четырьмя установочными элементами в зависимости от того, какие три контактируют, что создаёт разброс положения, который не устраняется никаким усилием зажима. Это очень распространённая ошибка проектирования приспособлений, проявляющаяся как непостоянные результаты контроля первых деталей.
Согласование баз приспособления со схемой баз CAD не является опциональным. Если на чертеже база A указана как нижняя поверхность, база B — как боковая поверхность, а база C — как торцевая поверхность, то именно эти поверхности должны определять положение приспособления. Использование другой поверхности в качестве установочной базы, даже более удобной, вносит погрешности смещения баз, которые напрямую превращаются в позиционные отклонения на детали.
Стратегия закрепления: меньше усилия, лучше размещение
Частое заблуждение при проектировании приспособлений — что большее усилие зажима равно большей стабильности. В действительности чрезмерное закрепление вызывает деформацию — особенно в алюминиевых компонентах, тонкостенных элементах и длинных профилях.
Рассмотрим алюминиевый кронштейн 6061 размером 300 мм × 80 мм × 15 мм, обрабатываемый в тисках. Приложение усилия зажима 2 000 Н к неподкреплённому участку стенки вызывает упругий прогиб заготовки на измеримую величину во время обработки. После снятия зажима деталь возвращается в исходное положение, и обработанные размеры смещаются. Станок выполнил именно то, что было задано программой; сместилась заготовка.
Эффективное закрепление подчиняется трём правилам:
- Зажимайте по направлению к установочным элементам, а не поперёк неподкреплённых пролётов
- Прикладывайте зажимы в местах, где заготовка имеет структурную опору снизу
- Используйте минимальное усилие зажима, предотвращающее смещение при пиковых силах резания — обычно рассчитываемое по модели сил резания, а не по принципу “затянуть как можно туже”
Для тонкостенных алюминиевых аэрокосмических деталей усилия зажима часто рассчитываются явно и применяются с помощью гидравлических зажимов с контролем крутящего момента для обеспечения согласованности между операторами и сменами.
Жёсткость, зазор для инструмента и отвод стружки
Жёсткость приспособления должна противостоять динамическим силам резания без прогиба — но приспособление также не должно блокировать инструмент. Эти два требования противоречат друг другу и должны быть разрешены в симуляции CAM до изготовления приспособления.
При обработке на 5-axis шпиндель наклоняется под различные углы для доступа к сложным поверхностям. Опорные стойки, корпуса зажимов и стенки приспособления должны обеспечивать зазор для инструментальной сборки (держатель + инструмент) при каждой запрограммированной ориентации. Столкновение в симуляции ничего не стоит исправить. То же столкновение, обнаруженное на станке, повреждает приспособление, деталь и потенциально шпиндель — при значительных затратах.
Отвод стружки — ещё один часто упускаемый из виду фактор. Карманы в приспособлениях, накапливающие стружку, вызывают повторное резание, повышение температуры поверхности и ускоренный износ инструмента. Хорошо спроектированные приспособления имеют пазы, отверстия или наклонные поверхности, позволяющие стружке выходить из зоны резания. Для обработки алюминия с обильной подачей СОЖ это менее критично; для сухой обработки стали управление стружкой может существенно влиять на качество поверхности и стойкость инструмента.
Материалы и изготовление приспособлений и оснастки для CNC
Выбор материала для приспособлений — это практическое инженерное решение, определяемое объёмом производства, требуемой точностью и скоростью обработки.
Инструментальная сталь
Инструментальная сталь (P20, H13 или D2 в зависимости от применения) назначается для приспособлений, которые будут подвергаться высоким объёмам производства, тяжёлым силам резания или повторяющимся нагрузкам, изнашивающим более мягкие материалы. Приспособления из закалённой инструментальной стали сохраняют размеры установочных поверхностей на протяжении десятков тысяч циклов — критически важно, когда отверстия установочных пальцев и базовые площадки должны оставаться в пределах ±0,005 мм на протяжении производственного цикла.
Стоимость существенно выше: обработка закалённой стали занимает больше времени, требует более твёрдого инструмента и часто включает шлифовальные операции для достижения качества поверхности и плоскостности, необходимых на установочных элементах. Для крупносерийного производства, где срок службы приспособления и размерная стабильность оправдывают инвестиции, это правильная спецификация.
Алюминий (6061-T6 или 7075-T6)
Алюминиевые приспособления доминируют в производственных средах CNC по веской причине. 6061-T6 обеспечивает достаточную жёсткость для большинства фрезерных и токарных приспособлений, быстро обрабатывается и даёт превосходное качество поверхности. Приспособление, на обработку которого уходит 8 часов в стали 4140, изготавливается за 2–3 часа из 6061 с эквивалентной размерной точностью в состоянии после обработки.
Для приспособлений, работающих с более твёрдыми заготовками или более тяжёлыми режимами резания, 7075-T6 обеспечивает более высокий предел текучести (~503 МПа против ~276 МПа для 6061) при аналогичной обрабатываемости. Вставные карманы в установочных точках — закалённые стальные вставки, запрессованные в алюминиевые корпуса приспособлений — защищают установочные поверхности от износа без затрат и сроков изготовления цельнометаллической конструкции.
Инженерные пластики (POM, нейлон, UHMW-PE)
Пластиковые элементы в приспособлениях выполняют специфические функции, а не структурные роли. Контактные накладки из POM (Delrin) и UHMW-PE предотвращают повреждение чистовых или косметических поверхностей. Нейлоновые установочные блоки обеспечивают электрическую изоляцию при необходимости. Мягкие губки из Delrin или алюминия позволяют выполнять лёгкое закрепление на чистовых поверхностях без повреждений.
Эти материалы не заменяют металлические корпуса приспособлений в несущих применениях. Их более низкий модуль упругости (POM ~3 ГПа против алюминия ~69 ГПа) означает, что они деформируются под типичными усилиями резания иначе, чем металл.
Методы производства
обработка на станках CNC является стандартом для производственных приспособлений. Точность размеров ±0,005–0,010 мм обычно достижима на установочных элементах, а процесс напрямую интегрируется с рабочими процессами проектирования приспособлений CAD/CAM.
3D-печать (FDM или SLA) играет законную, но ограниченную роль: проверка конструкции, проверка посадки перед резкой металла и временные приспособления для очень лёгких операций или эргономичных позиционирующих приспособлений. Напечатанные приспособления обычно не обладают достаточной жёсткостью или износостойкостью для производственных операций CNC — но как инструмент валидации конструкции перед переходом на металл они экономят реальное время и затраты.
Стратегия приспособлений в зависимости от объёмов производства
Решения по проектированию приспособлений не существуют в отрыве от производственного контекста. Правильная технологическая оснастка для 10 деталей редко подходит для 10 000.
Прототипирование и мелкосерийное производство (1–50 деталей)
На этом этапе скорость и гибкость важнее оптимизации. Мягкие губки, модульные приспособления и стандартные тиски адекватно справляются с большинством прототипных операций. Приоритет — быстрый выпуск деталей для валидации, а не минимизация времени цикла или достижение целевых показателей возможностей процесса, применимых к серийному производству.
Приемлемый подход: модульное приспособление или мягкие губки в фрезерных тисках, ручная настройка баз с проверкой по индикатору, регулируемое оператором зажимное усилие. Повторяемость базирования ±0,05 мм обычно достаточна, когда каждая деталь проверяется с помощью CMM после обработки.
Средние и крупные серии (500–50 000 деталей)
Специализированные приспособления становятся экономически оправданными по мере роста объёма. Стоимость приспособления амортизируется на количество деталей — приспособление стоимостью $3 000 на партии из 5 000 деталей добавляет $0,60/деталь, при этом потенциально экономит 2–3 минуты времени наладки на деталь (значительно в масштабе) и улучшает Cpk с пограничного до приемлемого для производства.
При этом объёме проектирование приспособления должно обеспечивать повторяемость базирования ±0,010–0,020 мм с валидированными последовательностями зажима и стандартизированными спецификациями крутящего момента. Исследования возможностей процесса на первом серийном прогоне устанавливают, достигает ли система «приспособление плюс станок» требуемого Cpk, обычно ≥1,33 для запуска в производство.
Автоматизированные и роботизированные ячейки CNC
В ячейках безлюдной обработки приспособления являются активными компонентами системы, а не пассивными держателями. Они требуют:
Системы зажима с нулевой точкой: Стандартизированное крепление, позволяющее роботу или сменщику паллет обменивать паллеты с точностью повторного позиционирования ±0,003–0,005 мм — без ручной проверки базирования.
Датчики наличия детали и подтверждения зажима: Индуктивные или пневматические датчики, встроенные в приспособление, которые подтверждают правильную установку детали и срабатывание зажимов до начала цикла. Отсутствующая деталь или неправильно установленная заготовка, прошедшая незамеченной в цикл резания, вызывает столкновения и брак.
Совместимость с ощупыванием: Многие автоматизированные ячейки используют ощупывание на станке для проверки положения заготовки перед резанием, компенсируя незначительные отклонения приспособления. Приспособления должны обеспечивать доступ щупа к базовым элементам без столкновений.
Распространённые ошибки проектирования приспособлений и способы их избежать
Следующие три ошибки составляют большинство проблем качества, связанных с приспособлениями, в производстве CNC:
Чрезмерный зажим на тонких или податливых участках: Деталь деформируется во время обработки, возвращается в исходное состояние после разжима, и размеры смещаются. Станок работал правильно; заготовка — нет. Решение: рассчитать требуемое усилие зажима по данным об усилиях резания, расположить зажимы в структурно поддерживаемых местах и поддерживать тонкие участки снизу, а не зажимать их насквозь.
Игнорирование теплового расширения и остаточных напряжений: Длительные циклы обработки крупных деталей генерируют тепло. Закреплённая алюминиевая заготовка, расширяющаяся на 0,05 мм за 2-часовой цикл фрезерования, накапливает напряжения, которые высвобождаются в виде геометрической деформации при снятии зажимов. Решение: обеспечить контролируемую тепловую свободу в направлениях длинных осей, чередовать черновые и чистовые операции с выдержкой между ними и учитывать совместимость КТР материала приспособления с материалом заготовки.
Проектирование приспособлений без одновременного проектирования траекторий инструмента: Корпуса зажимов, блокирующие углы подхода шпинделя 5-axis, опорные стойки, задерживающие стружку, или стенки приспособления, препятствующие доступу щупа — всё это выявляется только при симуляции в CAM. Решение: проектирование приспособления и программирование CAM должны выполняться параллельно, с проверкой на столкновения как обязательным этапом перед изготовлением приспособления.
Заключение
Производительность обработки CNC — это результат совместной работы трёх факторов: возможностей станка, стратегии резания и технологической оснастки. Из них оснастка — в частности, кондукторы и приспособления — является переменной, наиболее непосредственно контролируемой инженером, и той, которая чаще всего недостаточно специфицирована. Правильно спроектированное приспособление преобразует точность позиционирования станка в фактическую точность детали. Плохо спроектированное вносит вариацию, которую не компенсирует никакая калибровка станка или навык программирования.
Кондукторы сохраняют ценность для вторичных операций, переделки и мелкосерийных гибких наладок. Приспособления управляют всем остальным в производстве CNC: фрезерованием, токарной обработкой, сверлением и работой автоматизированных ячеек. Правильное проектирование приспособлений — корректное применение базирования 3-2-1, контроль усилия зажима для предотвращения деформации, обеспечение зазоров для инструмента и стружки, выбор материала, соответствующего объёму производства — вот что отличает цеха, стабильно выдерживающие допуски, от тех, что постоянно устраняют неполадки.
Часто задаваемые вопросы
Используются ли кондукторы до сих пор в обработке CNC?
Да, в определённых ситуациях. Кондукторы наиболее полезны для вторичных операций после основной обработки — сверления отверстий в готовых деталях, переделки или срочных мелкосерийных работ, где изготовление специализированного приспособления не оправдано по затратам. Для основных операций CNC, требующих повторяемости и автоматизации, приспособления в значительной степени заменили кондукторы.
В чём разница между приспособлением CNC и тисками?
Тиски — это универсальное зажимное приспособление, оптимизированное для гибкости и быстрой настройки. Оснастка CNC специально разработана для позиционирования конкретной детали в конкретной базовой позиции, повторяемо, цикл за циклом. Тиски полагаются на навык оператора для обеспечения стабильного позиционирования; оснастка встраивает это позиционирование в свою геометрию. Разница в точности — ±0,05–0,10 мм для тисков против ±0,005–0,020 мм для прецизионной оснастки — имеет существенное значение в производственной работе с жесткими допусками.
Как разработать индивидуальную оснастку для фрезерования CNC?
Начните со схемы базирования детали из инженерного чертежа. Примените принцип позиционирования 3-2-1 для ограничения всех шести степеней свободы от этих баз. Проектируйте зажим так, чтобы он действовал по направлению к установочным элементам в структурно поддерживаемых местах. Проверьте зазоры для инструмента и отвод стружки в CAM-симуляции перед изготовлением оснастки. Подтвердите повторяемость позиционирования с помощью CMM перед запуском в производство.
Какие материалы лучше всего подходят для долговременной оснастки CNC?
Инструментальная сталь (P20 или закаленная D2) для крупносерийного производства, где критичны износостойкость и долговременная размерная стабильность. Алюминий 6061-T6 или 7075-T6 для среднесерийной работы, где приоритеты — скорость обработки и экономическая эффективность — используйте закаленные вставки в точках позиционирования для управления износом. Инженерные пластики для контактных поверхностей, где требуется защита детали.
Может ли оснастка улучшить стабильность допусков при CNC?
Безусловно — и это одно из наиболее экономически эффективных улучшений, доступных в процессе CNC. Повторяемость, обеспечиваемая оснасткой, напрямую влияет на Cpk. Улучшение повторяемости позиционирования с ±0,05 мм до ±0,010 мм на элементе с допуском ±0,05 мм сдвигает Cpk с примерно 0,67 до значительно выше 1,33 — разница между процессом, который производит брак, и тем, который работает в производстве.


