
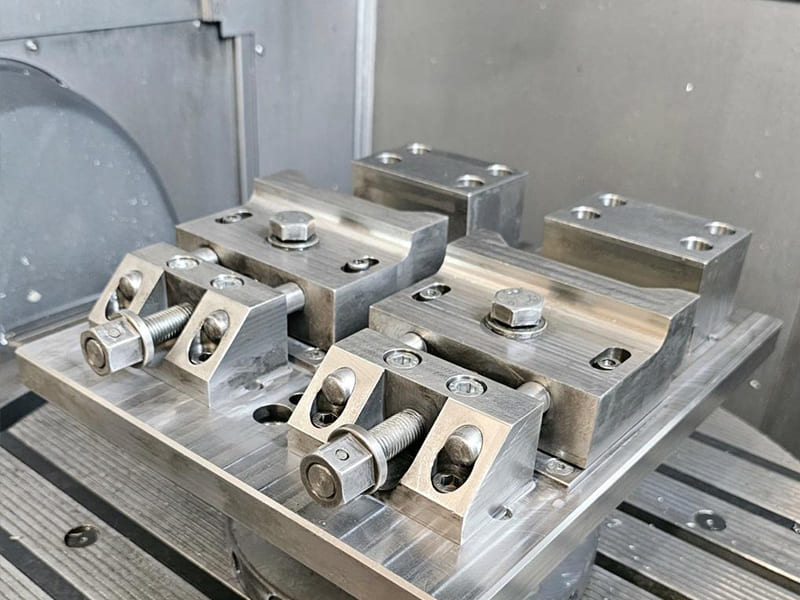
En el mecanizado CNC, la máquina herramienta se lleva la mayor parte del mérito —y la mayor parte de la culpa cuando las piezas no salen bien—. Pero los operarios con experiencia saben que, por lo general, es en la sujeción de la pieza donde se esconden los verdaderos problemas. Un centro de mecanizado 5-axis con una repetibilidad de posicionamiento submicrométrica puede seguir produciendo piezas fuera de tolerancia si el dispositivo de sujeción permite un desplazamiento de 0,05 mm bajo las fuerzas de corte. Las plantillas y los dispositivos de sujeción son el eslabón entre un sistema de referencia CAD y una pieza física, y un error en ese eslabón sale caro.
Este artículo se centra en cómo funcionan realmente las plantillas y los dispositivos de sujeción en entornos de producción CNC, y aborda las diferencias técnicas entre ambos, los tipos de dispositivos de sujeción según la operación, las reglas básicas de diseño —incluido el principio de posicionamiento 3-2-1—, la selección de materiales, los errores de diseño más comunes y cómo varía la estrategia de sujeción en función de los volúmenes de producción. Si estás definiendo el sistema de sujeción para una nueva familia de piezas o resolviendo un problema de repetibilidad, este es el marco de referencia a partir del cual debes trabajar.
¿Qué son las plantillas y los dispositivos de sujeción? Definiciones de ingeniería que realmente importan
Tanto las plantillas como los dispositivos de sujeción son elementos de sujeción de piezas, pero resuelven problemas distintos. Confundirlos da lugar a decisiones erróneas a la hora de definir las especificaciones.
¿Qué es una plantilla en el mecanizado CNC?
Una plantilla guía la herramienta de corte. Su función principal es controlar la trayectoria de la herramienta, proporcionando una referencia física que indica por dónde debe penetrar en la pieza de trabajo una broca, un macho de roscar o un escariador. La pieza puede estar sujeta con menos rigidez, ya que la función de la plantilla es garantizar la precisión de la herramienta, no la posición absoluta de la pieza.
En los talleres modernos de CNC, las plantillas tienen un papel más limitado que antes. Las máquinas CNC definen las trayectorias de la herramienta mediante código G, por lo que el guiado de la herramienta lo gestiona en gran medida el programa. Las plantillas siguen siendo útiles para operaciones secundarias —como añadir orificios a piezas ya mecanizadas, retoques, reparaciones o trabajos de bajo volumen en los que no se justifica la construcción de un dispositivo de sujeción completo—. La contrapartida es la dependencia del operario: las operaciones basadas en plantillas requieren una mayor intervención manual y producen más variación de un ciclo a otro que las operaciones basadas en dispositivos de sujeción.
¿Qué es una fijación en el mecanizado CNC?
Un dispositivo de sujeción controla la pieza de trabajo. Sitúa la pieza con precisión respecto al sistema de coordenadas de la máquina, la sujeta para evitar que se mueva bajo las fuerzas de corte y la mantiene fija de forma constante durante todos los ciclos de un lote. El dispositivo de sujeción es el sistema de referencia secundario que permite que la precisión de posicionamiento de la máquina se transfiera a la pieza.
Las plantillas de sujeción son la solución de sujeción de piezas para el mecanizado en serie CNC. Reducen la dependencia del operario, permiten la automatización y controlan directamente la capacidad del proceso. En trabajos de alta precisión —soportes aeroespaciales, implantes médicos, componentes del tren de potencia de la automoción—, el diseño de la plantilla de sujeción está tan cuidado como el de la propia pieza.
| Característica | Plantilla | Calendario |
|---|---|---|
| Función principal | Herramienta de corte con guías | Posiciona y sujeta la pieza de trabajo |
| Dependencia del operador | Más alto — requiere configuración manual | Parte inferior: diseñada para garantizar la repetibilidad |
| Mecanismo de precisión | Control de la trayectoria de la herramienta | Control de la posición de la pieza de trabajo |
| Aplicación CNC | Operaciones secundarias o de bajo volumen | Producción, trabajo automatizado y de alta precisión |
| Compatibilidad con la automatización | Limitado | Componente fundamental de las células automatizadas |
Plantillas frente a dispositivos de sujeción: cómo influye cada uno de ellos en la precisión del mecanizado
La distinción no es meramente teórica: influye directamente en el nivel de precisión que se puede alcanzar y en la uniformidad de los resultados a lo largo de un lote.
Guía de la herramienta frente al control de la pieza de trabajo
Una plantilla mejora la precisión al controlar el recorrido de la herramienta. Esto resulta útil cuando la trayectoria física de la herramienta es la principal fuente de error —como en el taladrado manual, donde una broca sin sujeción tiende a desviarse—. En CNC, la máquina ya controla con precisión la trayectoria de la herramienta. Lo que el CNC no puede controlar por sí solo es la posición en la que se encuentra la pieza. De eso se encargan los dispositivos de sujeción.
En las operaciones prácticas de CNC, la repetibilidad del dispositivo de sujeción —definida como la consistencia con la que la pieza ocupa la misma posición ciclo tras ciclo— es el factor principal que determina la consistencia dimensional en la producción por lotes. Una fijación con una repetibilidad de posicionamiento de ±0,01 mm permite que las piezas alcancen de forma fiable tolerancias posicionales de ±0,02 mm. Un tornillo de banco con un contacto irregular entre las mordazas podría dar lugar a una variación de ±0,05–0,10 mm entre piezas, incluso con programas CNC idénticos.
Estabilidad del proceso y dependencia del operario
Las operaciones con plantillas requieren que un operario cargue, alinee y verifique cada ciclo. La variación se debe a la técnica de carga, la secuencia de sujeción y la retroalimentación táctil. Para trabajos de bajo volumen —por ejemplo, entre 5 y 20 piezas—, esto es aceptable y, a menudo, más rápido que construir un dispositivo de sujeción específico. Para lotes de más de 500 piezas, esa variación se acumula en una capacidad estadística del proceso (Cpk) muy por debajo de lo que aceptan la mayoría de los sistemas de calidad.
Los dispositivos de sujeción reducen este problema. Una vez validado un dispositivo de sujeción, la posición de la pieza viene determinada por la geometría del dispositivo, y no por el cuidado con el que el operario haya colocado esa pieza en concreto. Eso es lo que hace que los dispositivos de sujeción sean escalables y esenciales en las células automatizadas en las que no hay ningún operario presente.
Tipos de accesorios CNC y cuándo utilizar cada uno
Las distintas operaciones de mecanizado requieren diferentes diseños de fijación. La elección del tipo de fijación adecuado es tan importante como la precisión dimensional de la misma.
Soportes de fresado
Las fijaciones de fresado sujetan las piezas durante el fresado frontal, el fresado de perfiles y las operaciones en múltiples superficies, en las que las fuerzas de corte varían de dirección a medida que la herramienta incide en diferentes elementos. Un buen diseño de las fijaciones de fresado tiene en cuenta tres factores a los que a menudo no se da la importancia que merecen:
Control de vibraciones: El fresado a alta velocidad genera fuerzas de corte dinámicas. Las fijaciones deben proporcionar una amortiguación suficiente para evitar las vibraciones, especialmente en operaciones de gran alcance o al mecanizar elementos de pared delgada. Las fijaciones de aluminio 6061 para piezas de aluminio suelen ser adecuadas; en el caso de piezas de acero sometidas a un corte intenso, los cuerpos de fijación de acero proporcionan una mayor rigidez dinámica.
Acceso a la herramienta en varios ejes: En el fresado de 4 ejes y 5-axis, el dispositivo de sujeción debe permitir que el husillo se acerque a los elementos desde múltiples ángulos sin que se produzcan colisiones. Es necesario verificar la geometría del dispositivo de sujeción —en particular, la altura de sujeción y la ubicación de los postes de apoyo— mediante una simulación CAM antes de fabricarlo.
Precisión de localización en superficie: En el caso de piezas con tolerancias posicionales estrictas entre los elementos fresados, la precisión de posicionamiento del dispositivo de sujeción en las caras de referencia debe ser, como mínimo, entre 3 y 5 veces mayor que la tolerancia posicional. Una pieza que requiera una posición de los elementos de ±0,05 mm necesita una precisión de posicionamiento del dispositivo de sujeción de entre ±0,010 y 0,015 mm.
Soportes para torneado y tornos
Las fijaciones para torneado abordan un problema distinto al de las fijaciones para fresado: mantener la coaxialidad entre el eje de rotación de la pieza y la línea central del husillo de la máquina. Cualquier desviación entre estos dos ejes da lugar a piezas excéntricas: diámetros exteriores que no están alineados con respecto a los orificios, o caras que no son perpendiculares al eje.
Los mandriles estándar de tres mordazas son adecuados para barras redondas en el torneado general. No son adecuadas cuando: la pieza no es cilíndrica, el punto de referencia es una característica mecanizada previamente con un eje específico, la pieza es asimétrica (lo que provoca problemas de equilibrado y vibraciones a alta velocidad) o los requisitos de excentricidad son inferiores a ~0,02 mm.
Los accesorios de torno a medida para estos casos utilizan orificios de posicionamiento específicos, superficies de contacto rectificadas con precisión y una distribución equilibrada de la masa. Para el torneado a alta velocidad de componentes como ejes de bombas o piezas de husillos, en los que las especificaciones de excentricidad son de 0,005 a 0,010 mm, lo habitual es utilizar mandriles de cuatro mordazas con ajuste mediante comparador o dispositivos de sujeción con pinzas de precisión.
Soportes para taladrado y roscado
Los dispositivos de taladrado resultan especialmente útiles en la producción en serie, en la que se requiere que la posición de los orificios sea uniforme en numerosas piezas, o cuando es necesario que los patrones de orificios, en relación con elementos mecanizados previamente, se ajusten a tolerancias posicionales que la configuración manual no puede garantizar de forma fiable.
Aspecto clave del diseño: la tolerancia del diámetro del casquillo frente a la del taladro es lo que genera el error de posicionamiento real. Un casquillo con una tolerancia de +0,02 mm en el interior, acoplado a un taladro con una tolerancia de −0,01 mm en el diámetro, permite un movimiento teórico de 0,015 mm antes de que se produzca cualquier error de posicionamiento de la pieza. Para orificios que requieran una tolerancia posicional de ±0,1 mm, esto es suficiente. Para ±0,03 mm, no lo es, y se requieren casquillos rectificados con tolerancias más ajustadas.
La integración con los centros de mecanizado CNC ha sustituido en gran medida a las plantillas de taladrado independientes para las operaciones principales. Las plantillas de taladrado siguen utilizándose para operaciones secundarias, retoques y entornos de producción en los que las taladradoras especializadas (en lugar de los centros de mecanizado) se encargan de patrones de taladros de gran volumen.
Accesorios modulares
Los sistemas de fijación modulares —placas con ranuras en T, rejillas de orificios de precisión y elementos de posicionamiento estandarizados— permiten reutilizarlos en diferentes piezas, ya que combinan componentes estándar en configuraciones específicas para cada trabajo. La principal ventaja radica en el coste y el plazo de entrega: una configuración modular se puede montar en cuestión de horas utilizando componentes que ya están disponibles en stock, frente a las semanas que se tardaría en fabricar una fijación mecanizada a medida.
La contrapartida en cuanto al rendimiento es la precisión de posicionamiento. Los sistemas modulares suelen alcanzar una repetibilidad de ±0,02-0,05 mm, dependiendo de la calidad del sistema y del cuidado con el que se realice el montaje. Los soportes mecanizados específicos pueden alcanzar una repetibilidad de ±0,005-0,015 mm. Para la fabricación de prototipos, la producción en series cortas y las piezas con tolerancias en el rango de ±0,05 mm, los soportes modulares suelen ser la opción más económica. Para trabajos de producción de alta precisión, suponen un compromiso.
Ámbitos en los que las plantillas siguen aportando valor en los talleres de CNC
Las plantillas no han desaparecido; simplemente, su función se ha reorientado hacia aplicaciones en las que no se justifica la inversión en sistemas de sujeción.
Plantillas de taladrado para operaciones secundarias
Una vez que una pieza ha completado su operación principal CNC, en ocasiones es necesario añadir características secundarias: orificios transversales a los que no se podía acceder en la configuración original, orificios roscados en una cara que se utilizó como referencia de sujeción, o características añadidas durante las órdenes de modificación técnica una vez que ya se había fabricado el dispositivo de sujeción de producción.
Las plantillas de taladrado resuelven estas situaciones de forma eficaz. Una sencilla plantilla de placa con casquillos y pasadores de posicionamiento correctamente situados puede añadir características con una precisión posicional de ±0,15–0,20 mm —suficiente para la mayoría de las características secundarias no críticas— sin el coste ni el plazo de entrega que supone un nuevo dispositivo de sujeción. El operario coloca la pieza, la sujeta contra la plantilla y realiza el taladrado. Para series de entre 10 y 50 piezas, este método resulta más rápido que modificar el dispositivo de producción.
Plantillas de indexación y plantillas de montaje
Las plantillas de indexación permiten obtener patrones de orificios espaciados uniformemente —círculos de pernos, elementos distribuidos equitativamente— sin necesidad de una programación compleja CNC para cada elemento. La plantilla gira la pieza hasta cada posición angular mientras un taladro o un macho de roscar fijo realiza la operación.
Este enfoque resulta más adecuado en máquinas manuales o en configuraciones sencillas de CNC, en las que añadir un eje de rotación al programa requeriría cambios en la sujeción de la pieza o un código G más complejo. En un centro de mecanizado 5-axis, el uso de plantillas de indexación rara vez está justificado. En una taladradora de 2 ejes CNC, aportan una capacidad significativa a bajo coste.
Normas básicas de diseño: qué diferencia a los accesorios eficaces de los problemas costosos
La mayoría de los fallos en las fijaciones no se deben a materiales de mala calidad ni a un mecanizado deficiente. Se deben a una aplicación incorrecta de los principios de posicionamiento y sujeción en la fase de diseño.
El principio de localización 3-2-1
Todo cuerpo rígido en el espacio tiene seis grados de libertad (DOF): tres de traslación (X, Y, Z) y tres de rotación (rotación alrededor de los ejes X, Y y Z). Un sistema de sujeción debe restringir los seis para definir la posición de la pieza de forma determinista. El método 3-2-1 es el enfoque estándar en ingeniería:
- 3 puntos de referencia en la superficie de referencia principal: restringir la traslación en Z y dos rotaciones (normalmente, la superficie más grande y más plana)
- 2 puntos de referencia en la superficie de referencia secundaria: restringir la traslación en Y y una rotación
- 1 punto de referencia en la superficie de referencia terciaria: restringir la traslación en el eje X
Esto proporciona un posicionamiento con restricciones exactas y sin redundancia. Añadir un cuarto elemento de fijación a un plano principal crea una geometría sobre-restringida: la pieza se balancea entre los cuatro elementos de fijación dependiendo de cuáles de los tres entren en contacto, lo que produce una variación de posición que ninguna fuerza de sujeción, por grande que sea, puede eliminar. Se trata de un error muy común en el diseño de los sistemas de sujeción que se manifiesta en resultados inconsistentes en la primera pieza.
La alineación de los puntos de referencia del dispositivo de sujeción con el esquema de puntos de referencia CAD no es opcional. Si el plano indica el punto de referencia A como cara inferior, el punto de referencia B como cara lateral y el punto de referencia C como cara frontal, esas son las superficies que deben definir la posición del dispositivo de sujeción. Utilizar una cara diferente como referencia de posicionamiento, aunque sea más cómoda, introduce errores de desplazamiento de los puntos de referencia que se traducen directamente en desviaciones posicionales en la pieza.
Estrategia de sujeción: menos fuerza, mejor colocación
Un error habitual en el diseño de los sistemas de sujeción es pensar que una mayor fuerza de sujeción equivale a una mayor estabilidad. En realidad, una sujeción excesiva provoca deformaciones, sobre todo en componentes de aluminio, elementos de paredes delgadas y perfiles largos.
Consideremos un soporte de aluminio 6061 de 300 mm × 80 mm × 15 mm mecanizado en un tornillo de banco. Al aplicar una fuerza de sujeción de 2.000 N sobre una sección de la pared sin apoyo, la pieza de trabajo se deforma elásticamente en una cantidad apreciable durante el mecanizado. La pieza vuelve a su posición original al soltar la sujeción, y las dimensiones mecanizadas se desplazan. La máquina hizo exactamente lo que indicaba el programa; la pieza se movió.
Una sujeción eficaz se rige por tres reglas:
- Fija las abrazaderas en dirección a los puntos de referencia, no a lo largo de tramos sin apoyo
- Coloca abrazaderas en los puntos en los que la pieza de trabajo esté apoyada estructuralmente por debajo.
- Utiliza la fuerza de sujeción mínima que impida el movimiento bajo las fuerzas de corte máximas; por lo general, esta se calcula a partir del modelo de fuerza de corte, y no basándose en el principio de “apretar lo máximo posible”.”
En el caso de las piezas aeroespaciales de aluminio de pared delgada, las fuerzas de sujeción suelen calcularse de forma explícita y aplicarse mediante abrazaderas hidráulicas con control de par, con el fin de garantizar la uniformidad entre los distintos operarios y turnos.
Rigidez, holgura de la herramienta y evacuación de virutas
La rigidez del dispositivo de sujeción debe permitir resistir las fuerzas dinámicas de corte sin deformarse, pero, al mismo tiempo, el dispositivo no debe obstaculizar el movimiento de la herramienta. Estos dos requisitos tienen efectos opuestos y deben resolverse mediante simulación CAM antes de fabricar el dispositivo de sujeción.
En el mecanizado 5-axis, el husillo se inclina en distintos ángulos para acceder a superficies compuestas. Los pilares de soporte, los cuerpos de sujeción y las paredes del dispositivo de sujeción deben dejar espacio libre para el conjunto de la herramienta (portaherramientas + herramienta) en cada orientación programada. Una colisión detectada en la simulación no supone ningún coste de reparación. Sin embargo, si esa misma colisión se produce en la máquina, daña el dispositivo de sujeción, la pieza y, potencialmente, el husillo, lo que conlleva un coste considerable.
La evacuación de virutas es otro factor que a menudo se pasa por alto. Las cavidades de los soportes que acumulan virutas provocan un recorte, un aumento de la temperatura de la superficie y un desgaste acelerado de la herramienta. Los soportes bien diseñados cuentan con ranuras, orificios o caras inclinadas que permiten que las virutas caigan fuera de la zona de corte. En el mecanizado de aluminio con refrigerante por inundación, esto es menos crítico; en el mecanizado en seco del acero, la gestión de las virutas puede afectar de manera significativa al acabado superficial y a la vida útil de la herramienta.
Materiales y fabricación de plantillas y accesorios para CNC
La elección del material para los elementos de sujeción es una decisión práctica de ingeniería que depende del volumen de producción, la precisión requerida y la velocidad de mecanizado.
Acero para herramientas
Para los utillajes destinados a altos volúmenes de producción, fuerzas de corte elevadas o cargas repetidas que desgastarían materiales más blandos, se especifica el uso de acero para herramientas (P20, H13 o D2, según la aplicación). Los accesorios de acero para herramientas templado mantienen las dimensiones de las superficies de posicionamiento durante decenas de miles de ciclos, lo cual es fundamental cuando los orificios de los pasadores de posicionamiento y las superficies de referencia deben mantenerse dentro de un margen de ±0,005 mm a lo largo de una serie de producción.
El sobrecoste es considerable: el mecanizado del acero endurecido lleva más tiempo, requiere herramientas más resistentes y, a menudo, implica operaciones de rectificado para conseguir el acabado superficial y la planitud necesarios en los elementos de posicionamiento. Para la producción a gran escala, en la que la vida útil de los utillajes y la estabilidad dimensional justifican la inversión, es la especificación adecuada.
Aluminio (6061-T6 o 7075-T6)
Las fijaciones de aluminio predominan en los entornos de producción CNC por una buena razón. El 6061-T6 ofrece la rigidez adecuada para la mayoría de las aplicaciones de fijación en fresado y torneado, se mecaniza rápidamente y proporciona un excelente acabado superficial. Un accesorio que tarda 8 horas en mecanizarse en acero 4140 tarda entre 2 y 3 horas en aluminio 6061, con una precisión dimensional equivalente en el estado recién mecanizado.
Para los soportes destinados a piezas más duras o cortes más pesados, el 7075-T6 ofrece un límite elástico más alto (aprox. 503 MPa frente a aprox. 276 MPa del 6061) con una maquinabilidad similar. Los alojamientos para insertos en los puntos de posicionamiento —insertos de acero endurecido encajados a presión en los cuerpos de aluminio de los accesorios— protegen las superficies de posicionamiento del desgaste sin el coste ni los plazos de entrega que conlleva una construcción íntegramente de acero.
Plásticos técnicos (POM, nailon, UHMW-PE)
Los elementos de plástico de los dispositivos de sujeción cumplen funciones específicas, más que funciones estructurales. Las almohadillas de contacto de POM (Delrin) y UHMW-PE evitan que se rayen las superficies acabadas o estéticas. Los bloques de posicionamiento de nailon proporcionan aislamiento eléctrico cuando es necesario. Las mordazas blandas, fabricadas en Delrin o aluminio, permiten una sujeción suave de las superficies acabadas sin causarlas daños.
Estos materiales no sustituyen a los cuerpos metálicos de los elementos de fijación en aplicaciones sometidas a cargas. Su módulo de elasticidad más bajo (POM ~3 GPa frente al aluminio ~69 GPa) hace que se deformen bajo las fuerzas de corte habituales de una forma que el metal no lo hace.
Métodos de fabricación
Mecanizado CNC es el estándar para los soportes de producción. Se puede alcanzar habitualmente una precisión dimensional de ±0,005–0,010 mm en los elementos de posicionamiento, y el proceso se integra directamente con los flujos de trabajo de diseño de soportes CAD/CAM.
Impresión 3D (FDM o SLA) cumple una función legítima, aunque limitada: la verificación del diseño, la comprobación del ajuste antes del corte del metal y la creación de accesorios temporales para operaciones muy ligeras o ayudas ergonómicas para el posicionamiento. Los soportes impresos no suelen tener la rigidez ni la resistencia al desgaste suficientes para operaciones de producción CNC, pero, como herramienta de validación del diseño antes de pasar al metal, permiten ahorrar tiempo y costes reales.
Estrategia de programación en función de los volúmenes de producción
Las decisiones sobre el diseño de los dispositivos de sujeción no pueden aislarse del contexto de producción. El sistema de sujeción adecuado para 10 piezas rara vez lo es para 10.000.
Prototipos y series pequeñas (1-50 unidades)
En esta fase, la rapidez y la flexibilidad son más importantes que la optimización. Las mordazas blandas, los dispositivos de sujeción modulares y los tornillos de banco estándar permiten realizar adecuadamente la mayor parte del mecanizado de prototipos. La prioridad es producir piezas rápidamente para su validación, no minimizar el tiempo de ciclo ni alcanzar los objetivos de capacidad del proceso que se aplican a la producción.
Enfoque aceptable: fijación modular o mordazas blandas en un tornillo de banco de fresado, configuración manual del punto de referencia con verificación mediante indicador, sujeción ajustada por el operario. Una repetibilidad de posicionamiento de ±0,05 mm suele ser suficiente cuando cada pieza se verifica con un CMM tras el mecanizado.
Volumen medio a alto (500-50 000 piezas)
Los soportes específicos resultan económicamente viables a medida que aumenta el volumen. El coste del soporte se amortiza en función del número de piezas: un soporte $3.000 en una tirada de 5.000 piezas supone un coste de $0,60 porpieza, al tiempo que permite ahorrar potencialmente entre 2 y 3 minutos de tiempo de configuración por pieza (lo cual es significativo a gran escala) y mejora el Cpk, pasando de un nivel límite a uno aceptable para la producción.
A este volumen de producción, el diseño de las fijaciones debe tener como objetivo una repetibilidad de posicionamiento de ±0,010–0,020 mm, con secuencias de sujeción validadas y especificaciones de par de apriete estandarizadas. Los estudios de capacidad del proceso realizados en la primera tanda de producción determinan si el sistema compuesto por la fijación y la máquina alcanza el Cpk requerido, que suele ser ≥1,33 para la autorización de la producción.
Células CNC automatizadas y robotizadas
En las células de mecanizado sin supervisión, los dispositivos de sujeción son componentes activos del sistema, no simples soportes pasivos. Requieren:
Sistemas de sujeción de punto cero: Sistema de montaje estandarizado que permite el intercambio de palés mediante un robot o un cambiador de palés con una precisión de posicionamiento repetible de ±0,003–0,005 mm, sin necesidad de verificar manualmente la posición.
Sensores de presencia de piezas y de confirmación de sujeción: Sensores inductivos o neumáticos integrados en el dispositivo de sujeción que comprueban que la pieza esté correctamente colocada y que las abrazaderas se hayan accionado antes de que comience el ciclo. Una pieza que falte o una pieza de trabajo mal colocada que pase desapercibida al iniciar un ciclo de corte provoca colisiones y desperdicio.
Comprobación de la compatibilidad: Muchas células automatizadas utilizan sondas integradas en la máquina para verificar la posición de la pieza antes del corte, compensando así las pequeñas variaciones de los dispositivos de sujeción. Estos dispositivos deben permitir que la sonda acceda a los puntos de referencia sin que se produzca ninguna colisión.
Errores habituales en el diseño de accesorios y cómo evitarlos
Los tres errores siguientes son los responsables de la mayoría de los problemas de calidad relacionados con las plantillas en la producción CNC:
Sujeción excesiva en secciones delgadas o flexibles: La pieza se deforma durante el mecanizado, recupera su forma original tras liberarla de las abrazaderas y sus dimensiones varían. La máquina funcionó correctamente; la pieza de trabajo, no. Solución: calcular la fuerza de sujeción necesaria a partir de los datos de la fuerza de corte, colocar las abrazaderas en puntos con soporte estructural y apoyar las secciones delgadas desde abajo, en lugar de sujetarlas transversalmente.
Sin tener en cuenta la dilatación térmica ni las tensiones residuales: Los ciclos largos en piezas de gran tamaño generan calor. Una pieza de aluminio sujeta que se expande 0,05 mm durante un ciclo de fresado de 2 horas acumula tensión que se libera en forma de distorsión geométrica cuando se retiran las abrazaderas. Solución: permitir una libertad térmica controlada en las direcciones del eje largo, secuenciar las operaciones de desbaste y acabado con un tiempo de reposo entre ellas, y tener en cuenta la compatibilidad del coeficiente de expansión térmica (CTE) del material de la fijación con el de la pieza.
Diseñar accesorios sin diseñar al mismo tiempo las trayectorias de las herramientas: Los cuerpos de sujeción que bloquean los ángulos de aproximación del husillo 5-axis, los pilares de soporte que retienen las virutas o las paredes del dispositivo de sujeción que impiden el acceso de la sonda: todo ello solo se detecta en la simulación CAM. Solución: el diseño del dispositivo de sujeción y la programación CAM deben realizarse en paralelo, y la verificación de colisiones debe ser un paso obligatorio antes de la fabricación del dispositivo.
Conclusión
El rendimiento del mecanizado CNC es el resultado de la combinación de tres factores: la capacidad de la máquina, la estrategia de corte y la sujeción de la pieza. De entre ellos, la sujeción de la pieza —concretamente, las plantillas y los dispositivos de sujeción— es la variable que el ingeniero puede controlar más directamente y la que con mayor frecuencia se descuida en la especificación. Un dispositivo de sujeción correctamente diseñado convierte la repetibilidad de posicionamiento de la máquina en precisión real de la pieza. Uno mal diseñado introduce una variación que ninguna calibración de la máquina ni ninguna habilidad de programación puede compensar.
Las plantillas conservan su valor para operaciones secundarias, reelaboraciones y configuraciones flexibles de bajo volumen. Los dispositivos de sujeción regulan todo lo demás en la producción CNC: fresado, torneado, taladrado y funcionamiento de células automatizadas. Acertar en el diseño de los soportes —aplicando correctamente la ubicación 3-2-1, controlando la fuerza de sujeción para evitar deformaciones, garantizando el espacio libre para la herramienta y las virutas, y seleccionando el material adecuado al volumen de producción— es lo que distingue a los talleres que cumplen sistemáticamente las tolerancias de aquellos que se ven obligados a resolver problemas constantemente.
FAQ
¿Se siguen utilizando plantillas en el mecanizado CNC?
Sí, en situaciones concretas. Las plantillas resultan más útiles para operaciones secundarias tras el mecanizado principal —como añadir orificios a piezas ya terminadas, retocar piezas o trabajos de producción rápida y bajo volumen en los que no resulta rentable fabricar un dispositivo de sujeción específico—. En cuanto a las operaciones primarias de tipo CNC que requieren repetibilidad y automatización, los dispositivos de sujeción han sustituido en gran medida a las plantillas.
¿Cuál es la diferencia entre un accesorio CNC y un tornillo de banco?
Un tornillo de banco es una herramienta de sujeción de uso general optimizada para ofrecer flexibilidad y una configuración rápida. Un dispositivo de sujeción CNC está diseñado específicamente para situar una pieza concreta en una posición de referencia específica, de forma repetible, ciclo tras ciclo. Los tornillos de banco dependen de la destreza del operario para lograr un posicionamiento consistente; los dispositivos de sujeción incorporan ese posicionamiento en su geometría. La diferencia de precisión —±0,05–0,10 mm para un tornillo de banco frente a ±0,005–0,020 mm para un dispositivo de sujeción de precisión— es muy importante en los trabajos de producción con tolerancias ajustadas.
¿Cómo puedo diseñar una fijación a medida para el fresado CNC?
Comienza por el esquema de puntos de referencia de la pieza tal y como aparece en el plano técnico. Aplica el principio de posicionamiento 3-2-1 para restringir los seis grados de libertad a partir de dichos puntos de referencia. Diseña el sistema de sujeción de modo que actúe hacia los elementos de posicionamiento en puntos con soporte estructural. Comprueba el espacio libre para la herramienta y la evacuación de virutas en la simulación CAM antes de fabricar el dispositivo de sujeción. Valida la repetibilidad de la localización con un CMM antes de dar luz verde a la producción.
¿Qué materiales son los más adecuados para las instalaciones fijas de CNC a largo plazo?
Acero para herramientas (P20 o D2 templado) para la producción en grandes series, en la que la resistencia al desgaste y la estabilidad dimensional a largo plazo son fundamentales. Aluminio 6061-T6 o 7075-T6 para trabajos de volumen medio en los que la velocidad de mecanizado y la rentabilidad son prioritarias; utilice plaquitas endurecidas en los puntos de fijación para controlar el desgaste. Plásticos técnicos para superficies de contacto en las que se requiere la protección de las piezas.
¿Pueden los dispositivos de sujeción mejorar la uniformidad de la tolerancia CNC?
Por supuesto, y es una de las mejoras más rentables que se pueden aplicar en un proceso CNC. La repetibilidad basada en los utillajes influye directamente en el Cpk. Mejorar la repetibilidad de posicionamiento de ±0,05 mm a ±0,010 mm en una característica con una tolerancia de ±0,05 mm hace que el Cpk pase de aproximadamente 0,67 a muy por encima de 1,33: la diferencia entre un proceso que genera desechos y uno que es apto para la producción.


