
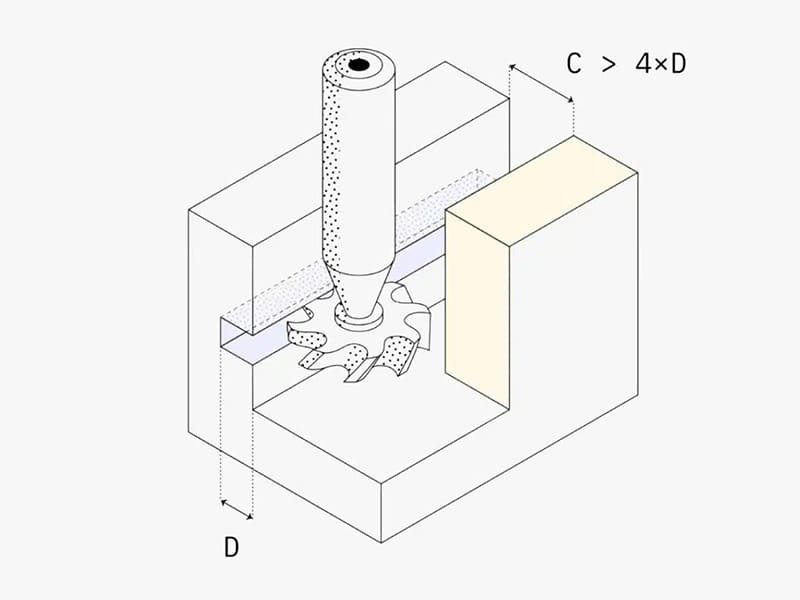
Hızlı Cevap: CNC alt kesim, standart bir parmak frezenin düz dikey veya yatay yönde hareket ederek ulaşamayacağı herhangi bir özelliktir — iç kanallar, T-yuvaları, diş boşaltmaları, kırlangıç kuyruğu birleşimleri ve O-ring kanalları yaygın örneklerdir. Alt kesimler, geometrik karmaşıklık nedeniyle değil, standart dışı takım kullanımını (lolipop kesiciler, T-yuva kesicileri, form takımları), ek kurulumları (% çevrim süresi artışı –50), daha yavaş kesme koşullarını ve daha karmaşık CMM denetimini zorunlu kıldıkları için işleme maliyetini artırır. En etkili maliyet düşürme stratejisi üç adımlı bir DFM yaklaşımıdır: (1) işlevsel amacı olmayan alt kesimleri ortadan kaldırın, (2) kalan alt kesim boyutlarını hazır kesici boyutlarıyla (3, 4, 6, 8, 10 mm ve standart inç eşdeğerleri) eşleşecek şekilde standartlaştırın ve (3) takım rijitliğini korumak için alt kesim erişim derinliğini ≤3×D ile sınırlayın. İşlevsel alt kesimler — O-ring kanalları, diş boşaltmaları, kama yuvaları, T-yuvaları — korunmalıdır; maliyetleri, başka türlü karşılanamayacak montaj ve sızdırmazlık gereksinimleriyle gerekçelendirilir.
Alt Kesimler CNC İşleme Maliyetini Neden Artırır
Alt kesimler mühendislik açısından doğası gereği sorunlu değildir. Maliyet artışı belirli bir üretim kısıtından kaynaklanır: standart parmak frezeler X, Y ve Z eksenlerinde hareket eder ve yalnızca düz bir yaklaşma yolunda ulaşabildikleri geometriyi kesebilir. Geometri bu doğrudan yaklaşımdan “gizlendiğinde”, işleme iş akışı bozulur.
Tedarikçi perspektifinden beş maliyet etkeni:
| Maliyet Etkeni | Mekanizma | Tipik Etki |
|---|---|---|
| Özel takım | Standart parmak frezeler alt kesimlere ulaşamaz; lolipop, T-yuva veya form kesicileri gerektirir | +–30 takım maliyeti |
| Ek kurulumlar | Parça, her yeni erişim yönü için yeniden konumlandırılmalı veya yeniden bağlanmalıdır | +–40 çevrim süresi |
| Azalan kesme verimliliği | Daha uzun, daha az rijit takımlar daha düşük ilerleme hızları ve geçiş başına daha sığ derinlikler gerektirir | Genel olarak daha düşük malzeme kaldırma oranı |
| Denetim karmaşıklığı | Alt kesim geometrisi standart kumpaslarla ölçülemez; CMM veya özel mastarlar gerektirir | Ek kalite kontrol süresi ve maliyeti |
| CAM programlama karmaşıklığı | Standart takım yolları takım-iş parçası çarpışmaları üretir; özel çarpışma önleme programlaması gerektirir | Daha uzun üretim öncesi mühendislik süresi |
Gerçek maliyet mekanizması: Dört dikey duvarı, düz tabanı ve basit delikleri olan standart bir parça, standart parmak frezelerle neredeyse maksimum kesme parametrelerinde tek bir kurulumda programlanabilir ve işlenebilir. Lolipop kesici ve ikinci bir kurulum gerektiren bir iç tutma kanalı ekleyin; çevrim süresi –40 artar — kanalın kendisini kesmek uzun sürdüğü için değil, ikinci kurulumun yeniden bağlama, hizalama doğrulaması ve takım değişiklikleri gerektirmesi nedeniyle.
İşlevsel Alt Kesimler: Hangileri Korunmalı
Herhangi bir DFM incelemesi alt kesimleri ortadan kaldırmadan önce, mühendislik yapısal veya işlevsel olarak gerekli özellikleri kozmetik, eski veya incelenmemiş nedenlerle mevcut olan özelliklerden ayırt etmelidir.
| Alt Kesim Türü | Koru veya Yeniden Tasarla | Mühendislik Gerekçesi |
|---|---|---|
| O-ring kanalı | Koru | Sızdırmazlık işlevi, O-ring'i doğru sıkıştırma oranına sıkıştırmak için belirli kanal derinliği, genişliği ve toleransı gerektirir |
| Diş boşaltması | Koru | Diş açma takımının diş kavrama tabanında diş formunu tamamlamasını sağlar; bu olmadan son diş adımı eksik kalır |
| Kama yuvası | Koru | Mil ve göbek arasında pozitif tork iletimi sağlar; tam bir yeniden tasarım olmadan alternatifi yoktur |
| T-yuva | Koru (boyutları optimize et) | Standart T-somunlarıyla kayar tutma sağlar; standart T-yuva kesici genişliklerine optimize edin |
| Kırlangıç kuyruğu birleşimi | Gerekliyse koru | Çekme kuvvetlerine direnen mekanik kilitleme sağlar; daha basit bir dış özelliğin bunu değiştirip değiştiremeyeceğini değerlendirin |
| Geçmeli tutma kanalı | Gerekliyse koru | Kör montaj tutmasını sağlar; montaj sırasının dış bir özelliğe izin verecek şekilde değiştirilip değiştirilemeyeceğini değerlendirin |
| Dekoratif iç kanal | Kaldır | İşlevsel katkısı yok; tamamen kozmetik |
| Döküm tasarımından kalan eski kanal | Kaldır | Bir döküm veya enjeksiyon kalıplı öncülden devralınmış; CNC işlenmiş versiyonda hiçbir işlevi yok |
| Gizli iç girinti | Kaldır | Sıvı akışı, bileşen tutma veya montaj için kullanılmıyorsa, maliyet için hiçbir mühendislik gerekçesi yoktur |
O-ring kanalları detaylı olarak: Bir O-ring kanalı, belirtilen O-ring sıkıştırma oranını (genellikle O-ring kesit çapının 10–30%'si) elde etmek için kanal genişliği ve derinliğinde ±0,025–0,050 mm tolerans gerektiren hassas bir alttan kesmedir. Kanal, çoğu basınç uygulamasında, karşılıklı arayüzün önemli ölçüde yeniden tasarlanması olmadan düz bir conta veya sızdırmazlık contası ile değiştirilemez. Bu, prototipik işlevsel alttan kesmedir — işleme maliyeti gerçektir, ancak mühendislik işlevi vazgeçilmezdir.
Diş boşaltmaları detaylı olarak: Diş boşaltmaları, diş açma takımının eksik bir son adım kesmeden geri çekilmesini sağlayan diş sonlanmasındaki kısa (1–3 mm) kanallardır. Diş boşaltması olmadan, son bir ila iki diş adımı düzensiz bir forma sahip olur ve bu da montaj zorluğuna ve yanlış diş kavrama derinliğine neden olur. Diş boşaltmaları, halihazırda kullanılan diş açma takımıyla işlenir, genellikle minimum çevrim süresi ekler ve asla kaldırılmamalıdır.
DFM İncelemesi: İşlevsel Olmayan Alttan Kesmelerin Ortadan Kaldırılması
En uygun maliyetli alttan kesme azaltma stratejisi, geometrinin yeniden tasarlanmasını gerektirmez — her alttan kesmenin bir mühendislik işlevi görüp görmediğini sistematik olarak sormayı gerektirir.
Her alttan kesme özelliği için DFM kontrol listesi:
- Bu özelliğin kaldırılması sızdırmazlığı, sıvı tutmayı veya basınç performansını etkiler mi?
- Bu özelliğin kaldırılması montajı etkiler mi — tutma, hizalama veya kavrama?
- Bu özelliğin kaldırılması tork iletimini veya mekanik kilitlemeyi etkiler mi?
- Bu özellik son montajdan sonra görünür veya erişilebilir mi?
- Standart bir parmak freze, özel takım gerektirmeden bu özelliğe ulaşabilir mi?
1–3. soruların yanıtları hepsi hayırsa, özellik kaldırılma adayıdır. 4. sorunun yanıtı hayırsa (özellik montajdan sonra gizliyse) ve mühendislik işlevi yoksa, kaldırma basittir — hizmetteki ürünü etkilemez.
Kaldırma için en yaygın durum: Montajdan sonra tamamen kapalı olan yüzeylerdeki iç dekoratif kanallar, pahlar veya girintiler. Bu özellikler bazen ilk tasarım sırasında estetik nedenlerle (CAD görüntülemelerinde görünür) eklenmiştir ve montajlı üründe görünmez olacakları fark edilmemiştir. Sıfır ürün değeri katarlar ancak parça her işlendiğinde özel takım ve ek kurulumlar gerektirirler.
Önceki üretim süreçlerinden kalan özellikler: Döküm, basınçlı döküm veya enjeksiyon kalıplamadan CNC işlemeye dönüştürülen ürünler, genellikle orijinal süreçte işlevsel olan (çekme açıları, ayırma hattı özellikleri, döküm yardımcıları) ancak CNC işlemede hiçbir işlevi olmayan geometrik özellikler taşır. Bunlar DFM incelemesi sırasında sistematik olarak belirlenmeli ve kaldırılmalıdır.
Alttan Kesme Boyutlarının Hazır Takımlarla Eşleşecek Şekilde Standartlaştırılması
Korunması gereken alttan kesmeler için, en etkili tek maliyet düşürme, alttan kesme boyutlarının mevcut standart takım boyutlarına karşılık gelmesini sağlamaktır. Standart olmayan boyutlar, alttan kesme işlemede gereksiz maliyetin en yaygın kaynağıdır.
Yaygın alttan kesme takımları için standart kesici boyutları:
- T-yuva kesicileri (metrik): 6, 8, 10, 12, 16, 18, 20 mm kesici çapı; standart boyun çapları ve derinlik aralıkları
- Lolipop/top uçlu alttan kesme kesicileri: 3, 4, 6, 8, 10 mm top çapı; karşılık gelen boyun çapları
- Kama yuvası kesicileri (inç): 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″ kesici çapı
- O-ring kanal boyutları: AS568 (inç) veya ISO 3601 (metrik) O-ring boyutlarına göre standartlaştırılmış, karşılık gelen kanal genişliği ve derinliği ile
Standart olmayan boyut tuzağı: 7,3 mm genişlikte belirtilen bir alttan kesmenin eşleşen standart T-yuva veya lolipop kesicisi yoktur. İşleme atölyesinin iki seçeneği vardır: özel bir kesici sipariş etmek ($150–$500+ ve 1–3 hafta teslim süresi ekler) veya değiştirilmiş programlama ile yakın boyutlu standart bir takım kullanmak (hafif yanlış bir özellik üretir ve mühendislik onayı gerektirebilir). Spesifikasyonu 8 mm'ye değiştirmek en yakın standart kesiciyle eşleşir, özel takım gereksinimini ortadan kaldırır ve genellikle parça başı maliyeti –30% azaltır.
Standart boyutlardan küçük sapmalar bile özel takım gerektirir: Standart bir kesici boyutundan 0,5 mm sapma bir üretim tavizi değildir — bu bir özel takım spesifikasyonudur. Mühendislik ve satın alma ekipleri, standart takım boyutlarının ne kadar katı tanımlandığını ve makinistlerin küçük standart olmayan boyutları bile özel takıma ne kadar kolay yükselttiğini sıklıkla hafife alır.
Standart O-ring kanal boyutları tahmini ortadan kaldırır: AS568 veya ISO 3601 standartlarına göre belirtilen O-ring kanalları, belirli O-ring kesit çaplarına karşılık gelen iyi belgelenmiş kanal genişliği, derinlik ve yüzey bitirme gereksinimlerine sahiptir. Bu standart kanal boyutları, standart kanal takımlarıyla rutin olarak işlenir. Herhangi bir standart O-ring boyutuna karşılık gelmeyen standart olmayan O-ring kanalları, mühendislik gerekçesi ve genellikle özel takım gerektirir.
Takım Rijitliğini Korumak için Alttan Kesme Derinliğinin Kontrol Edilmesi
Derin alttan kesmeler için gereken uzun erişimli takımların takım sertliği, takımın erişim uzunluğunun küpüyle azalır. Bu, erişim derinliğini iki katına çıkarmanın takım sertliğini 2 kat değil, 8 kat azalttığı anlamına gelir. Bu nedenle derin alttan kesmeler, takım sapması, titreşim, boyutsal doğruluk ve yüzey bitirme ile orantısız sorunlar üretir.
Risk seviyesine göre derinlik kılavuzları:
- ≤2–3×D (takım çapı): kararlı işleme, standart ilerlemeler ve hızlar, kabul edilebilir yüzey bitirme
- 3–4×D: orta risk; ilerleme hızını –30% azaltın, geçiş başına daha hafif derinlikler alın
- 4–5×D: yüksek titreşim riski; takım yolu, ilerleme hızı ve iş mili hızının tam değerlendirmesini gerektirir
- 5×D'nin üzerinde: çok yüksek risk; özelliği yeniden tasarlamayı, daha büyük çaplı bir takım kullanmayı veya farklı bir yönden erişmeyi düşünün
Aşırı derinlikte ne olur: 6 mm çapında bir lolipop kesici, bir özelliğin içine 25 mm derinliğe ulaştığında (≈4×D), kesme kuvvetleri altında sapar ve boyutsal yanlışlık ile tırlama izleri oluşturur. Yüzey pürüzlülüğü (Ra), 0,8–1,6 µm'den (kararlı koşullar) 3,2–6,3 µm'ye (tırlayan uzun erişimli koşullar) sıçrayabilir. Alt kesim özelliğindeki boyutsal doğruluk ±0,025 mm'den ±0,050–0,100 mm'ye düşer. Alt kesim derinliğinin 25 mm'den 15 mm'ye (2,5×D) düşürülmesi, kararlı işleme koşullarını geri kazandırır.
Çevrim süresi etkisi: Derin alt kesimler, aynı özelliğin daha sığ derinlikte işlenmesine kıyasla işleme süresini –80% artıran muhafazakâr parametreler gerektirir. 2×D'de 3 dakika süren bir işleme operasyonu, 4×D'de 5–6 dakika sürebilir — bu artış, takımın kararlı çalışma aralığının aşılmasıyla doğrudan çizim spesifikasyonundan kaynaklanır.
Daha İyi Takım Erişimi için Alt Kesimler Tasarlama
Takım erişimi, pahalı alt kesimleri uygun maliyetli olanlardan ayıran birincil mühendislik değişkenidir. Aynı boyutlara sahip iki alt kesim, çevre geometrinin takım girişini, çıkışını ve temasını nasıl etkilediğine bağlı olarak çarpıcı biçimde farklı işleme maliyetlerine sahip olabilir.
Net takım giriş yolu: Bir kesici takımın alt kesim özelliğine kontrollü bir şekilde girmesi ve çıkması gerekir. Doğrudan yaklaşma yolu olmayan kapalı iç geometriler, takımın alışılmadık açılarla yerleştirilmesini, yeniden konumlandırılmasını ve devreye alınmasını gerektirir — bu da kurulum karmaşıklığını ve programlama süresini artırır. Takımın parça dış yüzeyinden düz bir çizgide yaklaşmasına olanak tanıyan açık kenarlı tasarımlar çok daha basittir.
Özellik çevresinde boşluk alanı: Alt kesim takımları tipik olarak, boyun kısmının geçmesine izin vermek için kestikleri boşluklardan daha küçük çaptadır. Takımın çarpışma olmadan dönebilmesi için radyal boşluğa ihtiyacı vardır. 6 mm'lik bir alt kesim kanalı, takım gövdesi için yaklaşık 8–10 mm çevresel boşluk gerektirir. Çevre geometrinin yetersiz boşlukla tasarlanması, programcıyı özel çarpışma önleme takım yolları ve daha yavaş ilerlemeler kullanmaya zorlar.
Açık kenarlı ve kapalı alt kesimler:
| Tasarım Tipi | Takım Erişimi | Kurulum Gereksinimi | Maliyet Düzeyi |
|---|---|---|---|
| Bir yüzü açık (takım yandan girer) | Doğrudan, tek geçiş | Tek kurulum | Düşük |
| Üstten açık (takım takım değişiminden dikey olarak girer) | Standart yaklaşımla doğrudan | Tek kurulum | Düşük-orta |
| Tamamen kapalı (bir boşluk içinde) | Lolipop veya özel kesici gerektirir | Genellikle iki kurulum | Yüksek |
| Kör delikte iç kanal | Maksimum kısıtlama | Minimum iki kurulum | Çok yüksek |
Bir özelliğin bir tarafını açmak bütün bir kurulumu ortadan kaldırır: Bir gövde deliğindeki iç tutma kanalı iki kurulumlu bir işlemdir — parçanın, takımın delik içine erişebilmesini sağlayacak şekilde bağlanması gerekir. Aynı tutma işlevi bir mil veya gövdenin dış kısmındaki bir kanalla elde edilebilirse, bir kurulum ortadan kalkar, lolipop kesici yerini standart tornalama takımları alır ve muayene kolaylaşır.
İç ve Dış Alt Kesmeler: Maliyet Karşılaştırması
İç alt kesmeler, her maliyet faktöründe aynı anda dış alt kesmelerden daha pahalıdır.
| Faktör | İç Alt Kesme | Dış Alt Kesme |
|---|---|---|
| Takım erişimi | Kısıtlı; takım boşluğa girmelidir | Açık; takım dışarıdan yaklaşır |
| Gerekli takımlama | Lolipop kesiciler, T-yuva kesicileri, özel takımlar | Standart parmak frezeler, tornalama takımları |
| Kurulum sayısı | Genellikle 2–3 kurulum | Tipik olarak 1 kurulum |
| Kesme parametreleri | Azaltılmış ilerleme ve derinlik; daha uzun takım | Standart parametreler; daha kısa, rijit takım |
| Çevrim süresi | Eşdeğer dış özelliğe kıyasla +20–50% | Başlangıç Değeri |
| Muayene | CMM veya özel mastar gerekir | Kumpaslar, standart mastar |
İç alt kesmelerin daha pahalı olmasının nedeni geometrik karmaşıklık değildir — çevredeki malzemenin takımı engellemesi, dolayısıyla daha uzun ve bu nedenle daha az rijit takımların kullanılmasını zorunlu kılmasıdır; bu takımlar muhafazakâr parametrelerle çalıştırılmalıdır. Dış alt kesmeler bu kısıtlamayı ortadan kaldırır: takım özelliğe parça zarfının dışından yaklaşır ve standart kesme parametrelerinde kısa, rijit takım kurulumlarına olanak tanır.
İç alt kesmeler kaçınılmaz olduğunda: Bazı durumlarda — iç geçmeli kanallar, kör deliklerdeki O-ring kanalları, gövdeler içindeki yatak tutma kanalları — iç alt kesme, montaj tasarımını temelden değiştirmeden hiçbir dış özelliğin yerini alamayacağı bir işlev görür. Bu durumlarda maliyet primini kabul edin ve bunu en aza indirmek için derinlik ve boyutları optimize etmeye odaklanın.
5 Eksenli İşleme ve Alt Kesmeler
5-axis işleme, iş milinin eğilmesine ve iş parçasının dönmesine izin vererek kesici takımı özelliğe en uygun açıda sunarak takım erişimi sorununu çözer. Bu, bazı alt kesme özelliklerini “3 eksenle erişilemez” durumundan “standart takımlarla açılı olarak erişilebilir” durumuna dönüştürür.”
5-axis işlemenin alt kesme maliyetini azalttığı durumlar:
- 3 eksende 2–3 kurulum gerektiren özellikler, takım erişimi sağlamak için parça eğilerek genellikle tek kurulumda tamamlanabilir
- 3 eksende lolipop kesici gerektiren özelliklere bazen eğimli açıda standart bir parmak freze ile ulaşılabilir
- Birkaç yüzünde alt kesme bulunan çok yüzeyli parçalar 5-axis birleştirmesinden en çok fayda sağlar
5-axis'nin sorunu çözmediği durumlar:
- Takımın erişim-çap oranını aşan derin, dar alt kesmeler, makine kabiliyetinden bağımsız olarak zorlu kalır
- 5-axis makinesinin saatlik ücreti tipik olarak 3 eksenli bir işleme merkezinden 40–80% daha yüksektir; 3 eksenin iki kurulumla 5-axis programlama ve kurulumdan daha hızlı olduğu parçalar için 3 eksen daha ekonomik kalır
- Karmaşık 5-axis programlama, çarpışma önleme ve takım ekseni optimizasyonuna aşina CAM mühendisleri gerektirir — düşük maliyetli işleme tedarikçilerinde her zaman mevcut değildir
| Senaryo | 3 Eksen Yaklaşımı | 5 Eksen Yaklaşımı |
|---|---|---|
| Basit tek alt kesim | Düşük maliyet | Daha yüksek maliyet (makine ücreti primi gerekçelendirilmez) |
| Tek yönden çoklu kurulumlu alt kesim | Orta maliyet | Kurulum eleme yoluyla genellikle daha düşük maliyet |
| Birden fazla yüzeyde alt kesimli karmaşık parça | Pahalı (çok sayıda kurulum) | Genellikle önemli ölçüde daha düşük toplam maliyet |
| Derin dar alt kesim | Pahalı (özel takım) | Hâlâ pahalı (takım sertliği sınırı) |
Tasarım çıkarımı: Çoğu ürün için en maliyet etkin yaklaşım, zor alt kesimleri işlemek için 5-axis işlemeye güvenmek değil, alt kesimleri 3 eksenli makinelerde erişilebilir olacak şekilde tasarlamaktır. 5-axis kabiliyeti, alt kesim geometrisinin kaçınılmaz olduğu gerçekten karmaşık çok yüzeyli parçalar için en değerlidir; kaçınılabilir DFM sorunlarına çözüm olarak değil.
Önemli Noktalar
- Alt kesimler maliyeti geometrik karmaşıklık yoluyla değil, erişim kısıtlaması yoluyla artırır: maliyet etkeni, özel takım (lolipop, T-yuva, form kesiciler), ek kurulumlar ve muhafazakâr kesme parametreleri ihtiyacıdır — özelliğin boyutu veya şekli değil.
- Fonksiyonel alt kesimler korunmalıdır: O-ring kanalları, diş boşaltmaları, kama yuvaları ve T-yuvalar sırasıyla sızdırmazlık, diş kavraması, tork iletimi ve mekanik tutmayı sağlar. Bu fonksiyonlar temel tasarım değişiklikleri olmadan ortadan kaldırılamaz.
- Fonksiyonel olmayan alt kesimler DFM incelemesinde kaldırılmalıdır: montajdan sonra görünmeyen iç kanallar, dekoratif girintiler ve önceki üretim süreçlerinden kalan eski özellikler, sıfır ürün performansı faydasıyla 20–50% işleme maliyeti ekler.
- Alt kesim boyutlarını standart kesici boyutlarıyla eşleştirmek en hızlı tek maliyet düşürmedir: 7,3 mm alt kesim genişliğini 8 mm'ye değiştirmek özel takımı ortadan kaldırır, maliyeti 20–30% azaltır ve teslim süresini 3 haftaya kadar kısaltır.
- Alt kesim derinliği takım çapının yaklaşık 3×D'sini aşmamalıdır: bu sınırın ötesinde, takım sertliği derinlikle kübik olarak azalır ve tırlama, boyutsal yanlışlık ve 30–80% döngü süresi artışlarına neden olur.
- İç alt kesimler dış alt kesimlerden önemli ölçüde daha pahalıdır: her maliyet faktörü için — takım, kurulum sayısı, kesme verimliliği, muayene — iç alt kesimler prim taşır. Fonksiyon izin verdiğinde, bir tutma kanalını bir delik içinden bir mil dışına taşımak mümkün olan en yüksek kaldıraçlı DFM değişikliklerinden biridir.
- OEM tedarik ekipleri için: alt kesimli parçalar için teklif isterken, tüm alt kesim özelliklerinin derinlik, genişlik ve toleransla açıkça tanımlandığı işleme çizimini sağlayın. Bu bilgi olmadan teklif veren tedarikçiler genellikle belirtilmemiş özel takım gereksinimleri için ihtiyat fiyatlandırması ekler veya teklif verdikten sonra alt kesimleri keşfeder ve değişiklik emirleri düzenler. Alt kesim geometrisinin net bir şekilde önceden belirtilmesi, çizim yayınlanmadan önce DFM işbirliğiyle birleştirildiğinde, sürekli olarak daha düşük ve daha doğru başlangıç teklifleri üretir.
Sık Sorulan Sorular
CNC işlemede alt kesim nedir?
CNC işlemede alt kesim, standart bir parmak freze veya torna takımıyla tek, düz bir yaklaşım yönünde işlenemeyen herhangi bir özelliktir. Özellik, takımın doğrudan yaklaşım hattından “gizlidir” ve ya özel takım (lolipop kesiciler, T-yuva kesiciler, form takımları) ya da iş parçasını farklı bir yönden erişmek için yeniden konumlandırmayı gerektirir. Yaygın örnekler arasında delikler içindeki iç tutma kanalları, sızdırmazlık yüzeylerindeki O-ring kanalları, bağlama fikstürlerindeki T-yuvalar, diş sonlandırmalarındaki diş boşaltmaları, kama yuvaları ve kırlangıç kuyruğu bağlantıları bulunur. Tanımlayıcı mühendislik özelliği, özelliğin şekli değil, çevreleyen geometrinin standart bir takımın tek bir kurulumda ona ulaşmasını engellemesidir.
Alt kesimler CNC işleme maliyetini neden artırır?
Alt kesimler standart işleme iş akışını üç eşzamanlı şekilde bozar. Birincisi, özel takım gerektirirler — lolipop kesiciler, T-yuva kesiciler veya özel form takımları — takım başına $50–$500+ maliyeti olan, sınırlı bulunabilirliğe sahip ve standart parmak frezelere kıyasla azaltılmış sertlikleri nedeniyle daha yavaş kesme parametreleri gerektiren. İkincisi, genellikle ek kurulumlar gerektirirler — iş parçasını yeniden konumlandırma ve yeniden fikstürleme — bu da ek kurulum başına döngü süresine 20–50% ekler. Üçüncüsü, derin veya kapalı alt kesimler, azaltılmış sertliğe sahip daha uzun takımlar gerektirir (takım sertliği erişim uzunluğunun küpüyle azalır), bu da ilerleme hızı ve kesme derinliğinde daha fazla azalma zorlar. Birkaç iç alt kesimli orta karmaşıklıkta bir parça üzerindeki kümülatif etki, gereksiz alt kesimlerden kaçınmak için tasarlanmış eşdeğer bir parçaya kıyasla –50 daha yüksek toplam işleme maliyeti olabilir.
CNC işlemede bir alt kesim ne kadar derin olabilir?
Alt kesimler için pratik derinlik kılavuzu, kararlı, maliyet etkin işleme için takım çapının (D) ≤2–3 katıdır. Bu derinlikte, takım standart kesme parametrelerine yakın tutarlı geometri ve yüzey kalitesini korumak için yeterli sertliğe sahiptir. 3–4×D'de, azaltılmış ilerleme hızları ve çoklu geçişler gereklidir. 4–5×D'nin üzerinde, tırlama, boyutsal yanlışlık (±0,025 mm yerine ±0,050–0,100 mm boyutsal kayma) ve zayıf yüzey kalitesi (0,8–1,6 µm yerine Ra 3,2–6,3 µm) yumuşak malzemelerde bile muhtemel hale gelir. 4×D'nin üzerinde derinlik gerektiren alt kesimler için tasarım fonksiyon açısından gözden geçirilmelidir — gerekli fonksiyon daha sığ bir kanal, daha büyük çaplı bir takım (aynı kanalın daha düşük bir D-katında olmasına izin veren) veya daha kısa takım erişimine izin veren farklı bir erişim yönü ile elde edilebilir olabilir.
İç alt kesimler yerine dış alt kesimler ne zaman kullanılmalıdır?
Dış alt kesikler, aynı işlev bir delik veya boşluk içinde değil de bir dış yüzeyde elde edilebildiğinde kullanılmalıdır. İç alt kesikler, takımın iş parçasının içine ulaşmasını gerektirir; bu da uzun, daha az rijit takımları zorunlu kılar ve genellikle erişim için ikinci bir kurulum gerektirir. Dış alt kesiklere, parça dış yüzeyinden kısa, rijit takımlarla tek bir kurulumda erişilir. Maliyet farkı önemlidir: iç alt kesikler çevrim süresine 20–50% ekler ve genellikle özel takım gerektirir; dış alt kesikler ise tipik olarak standart parmak frezeler veya tornalama takımlarıyla tam kesme parametrelerinde işlenebilir. Tasarım sorusu, alt kesiğin işlevinin — tipik olarak tutma, sızdırmazlık veya hizalama — bir delik içinde olmasını gerektirip gerektirmediği ya da montajın özelliği bir dış yüzeye yerleştirecek şekilde yeniden tasarlanıp tasarlanamayacağıdır.
Alt kesikleri işlemek için hangi takımlar kullanılır?
Dört temel alt kesik takım türü şunlardır: yukarıdan erişilebilen iç kanallar ve alt kesik girintileri için lolipop frezeler (dar bir boyun sapı üzerinde top veya küresel uç); takım eksenine dik her iki yönde kesim gerektiren yatay kanal özellikleri için T-yuva frezeler (silindirik bir boyun üzerinde disk şeklinde kesici); kama yuvası ve benzeri hassas kanal uygulamaları için kama yuvası frezeler (T-yuva frezelere benzer geometri ancak daha dar); ve standart dışı alt kesik kesitleri için form takımları (özel profilli takımlar). Dört takım türünün tümü, kesme kafası çapından daha küçük bir boyun çapına sahip olma özelliğini paylaşır; bu da alt kesiklerin gizli geometrisini işlemelerini sağlayan şeydir. Bu boyun yapısı ayrıca takımın rijitliğini katı bir parmak frezeye kıyasla azaltır; bu nedenle kabul edilebilir doğruluğu korumak için alt kesik derinliği sınırlandırılmalıdır.
CMS mühendislik ekibi tarafından 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır; havacılık, tıbbi cihaz, endüstriyel otomasyon ve tüketici elektroniği OEM üretim programları için alüminyum, paslanmaz çelik, titanyum ve mühendislik plastiklerindeki alt kesik özellikleri için sistematik DFM incelemesi dahil. Teknik referanslar: Machinery's Handbook (Milling Cutters and Undercut Machining), SME Fundamentals of Tool Design (Form Cutters and Special Operations), Sandvik Coromant Milling Application Guide, AS568 (O-Ring Groove Dimensions, SAE), ISO 3601 (O-Ring Seals — Groove Dimensions and Tolerances).
Alt Kesik Özellikli CNC İşlenmiş Parçalar mı Tedarik Ediyorsunuz?
CMS olarak, teklif aşamasında gereksiz alt kesikleri belirleyen, gerekli özellikler için standartlaştırılmış boyutlar öneren ve işleme başlamadan önce takım erişim uygulanabilirliğini doğrulayan DFM incelemesi sunuyoruz — hem teklif fiyatını hem de üretim riskini azaltarak.
[Bir DFM alt kesik incelemesi ve CNC işleme teklifi isteyin →]


