
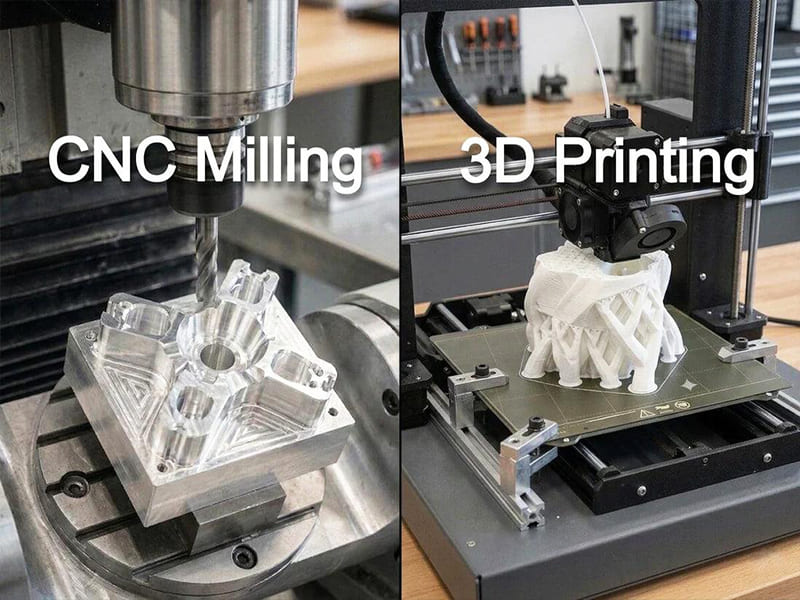
Hızlı Cevap: Eklemeli üretim (3D baskı) ve eksiltmeli üretim (CNC işleme) temelde farklı mühendislik gereksinimlerine hizmet eder ve birbirinin yerine kullanılamaz. Eklemeli üretim, parçaları toz, filament veya reçineden katman katman inşa eder — karmaşık iç geometriler, topoloji optimize edilmiş yapılar ve takım maliyeti olmadan düşük hacimli özelleştirme sağlar. Eksiltmeli üretim, kesici takımlarla katı stoktan malzeme çıkarır — ±0,010 mm veya daha iyi toleranslar, Ra 0,8–1,6 µm yüzey kalitesi ve eksiksiz bir endüstriyel alaşım yelpazesinden tam yoğunluklu malzeme özellikleri elde eder. Doğru proses, tasarımı geometri karmaşıklığının mı yoksa boyutsal hassasiyetin mi yönlendirdiğine göre belirlenir. Her ikisi de önemli olduğunda, hibrit üretim — yakın net şekil için eklemeli artı kritik özellikler için CNC işleme — genellikle optimal çözümdür.
Temel Fark
Eklemeli ve eksiltmeli üretim arasındaki temel ayrım, malzemenin nasıl şekillendirildiğidir:
Eklemeli üretim sıfırdan başlar ve malzemeyi ardışık katmanlar halinde biriktirerek, kaynaştırarak veya kürleyerek geometri inşa eder. Parça geometrisi öncelikle katman katman inşa edilebileceklerle sınırlıdır — kesici takımların fiziksel olarak erişemeyeceği karmaşık iç kanallar, kafes yapıları ve organik şekiller elde edilebilir. Sınırlama boyutsal doğruluk, malzeme özellikleri ve yüzey kalitesindedir.
Eksiltmeli üretim katı stoktan başlar ve istenen geometriyi ortaya çıkarmak için kesici takımlarla malzeme çıkarır. Kabiliyet takım erişimiyle sınırlıdır — kesici takımların fiziksel olarak ulaşamayacağı özellikler işlenemez — ancak işlenebilenler çok yüksek boyutsal doğruluk, mükemmel yüzey kalitesi ve tam malzeme yoğunluğuyla tutulur.
Bu “ekle vs çıkar” ayrımı, her bir aşağı akış ödünleşimini doğrudan belirler: geometri serbestliği, tolerans, malzeme performansı, maliyet yapısı ve üretim ölçeklenebilirliği.
Temel Kabiliyet Karşılaştırması
| Faktör | Eklemeli Üretim | Eksiltmeli Üretim (CNC) |
|---|---|---|
| Boyutsal tolerans | ±0,05–0,1 mm tipik (prosese bağlı) | ±0,010 mm veya daha iyisi tutarlı olarak elde edilebilir |
| Yüzey pürüzlülüğü (Ra) | 3,2–12,5 µm (ikincil bitirme öncesi) | 0,8–1,6 µm standart; daha incesi elde edilebilir |
| İç geometri | Mümkün (kısıtlamasız) | Takım erişimiyle sınırlı |
| Malzeme yoğunluğu | Gözeneklilik olabilir (özellikle metaller) | Katı stoktan tam yoğunluk |
| Malzeme mukavemeti | Potansiyel olarak anizotropik (katmana bağlı) | İzotropik — stok malzeme spesifikasyonuyla aynı |
| Mevcut malzemeler | Proses uyumlu formlarla sınırlı | Tam endüstriyel yelpaze (tüm işlenebilir metaller ve plastikler) |
| Kurulum maliyeti | Çok düşük (takım yok) | Orta (CAM programlama, fikstürleme) |
| Parça başına maliyet (düşük hacim) | Daha düşük | Daha yüksek |
| Parça başına maliyet (yüksek hacim) | Nispeten sabit kalır | Hacimle önemli ölçüde azalır |
| Üretim tekrarlanabilirliği | Orta | Yüksek — parça başına aynı takım yolları |
| Son işlem gerekli | Genellikle (destek çıkarma, bitirme, işleme) | Çoğu özellik için minimumdan hiçe |
Eklemeli Üretim Ne Zaman Doğru Seçimdir
Kesici Takımların Erişemeyeceği İç Geometri
Eklemeli üretimin belirleyici avantajı, hiçbir kesici takımın ulaşamayacağı iç özellikleri inşa etme kabiliyetidir. Enjeksiyon kalıplarındaki ve döküm kalıp takımlarındaki iç soğutma kanalları (konformal soğutma) kanonik endüstriyel uygulamadır: parça boşluğunun konturunu takip eden, geleneksel olarak delinmesi imkansız olan soğutma kanalları, eklemeli olarak üretildiğinde soğutma çevrim süresini önemli ölçüde azaltır ve parça kalitesini iyileştirir. Diğer uygulamalar şunları içerir:
- Malzemenin yalnızca yük yolları boyunca mevcut olduğu içi boş hafif yapılar
- Hidrolik manifoldlardaki ve ısı eşanjörlerindeki iç akış geçitleri
- Ağırlık azaltma için yapısal bileşenler içindeki kafes çekirdekler
- Yapısal katkısı olmayan bölgelerden malzemenin çıkarıldığı topoloji optimize edilmiş havacılık braketleri
Bu uygulamalar için soru eklemeli mi yoksa CNC mi değildir — CNC gerekli geometriyi fiziksel olarak üretemez. Eklemeli üretim bir tercih değil; olanak sağlayan teknolojidir.
Hızlı Prototipleme ve Yinelemeli Tasarım
Birincil hedef, üretim parçası değil de uyum, form veya fonksiyonel test için fiziksel bir model olduğunda — eklemeli imalatın takım maliyeti ve teslim süresini ortadan kaldırması, onu CNC işlemeden önemli ölçüde daha hızlı ve daha ucuz kılar.
Bir ürün ekibi, FDM veya SLA baskı kullanarak bir hafta içinde 5 tasarım revizyonunu yineleyebilir; CNC'de aynı yinelemeler, ayrı fikstür ve programlama ile 5 ayrı kurulum işlemi gerektirir. Tasarım gereksinimlerinin henüz dondurulmadığı erken aşama ürün geliştirmede, bu yineleme hızı geliştirme zaman çizelgelerini sıkıştırır.
Kritik uyarı: Eklemeli olarak üretilmiş bir parçadaki prototip performansı, işlenmiş bir parçadaki üretim performansını her zaman öngörmez; çünkü malzeme özellikleri, boyutsal doğruluk ve yüzey durumu farklıdır. Prototip doğrulaması, nihai parça malzemesi ve süreciyle ilgili performans testlerini içermelidir.
Düşük Hacimli Özel Parçalar
Her parçanın farklı olabileceği (veya üretim hacminin takım maliyetini amorti etmek için yetersiz olduğu) 1–50 adetlik üretim miktarları için, eklemeli imalatın sıfır takım maliyeti yapısı ekonomik olarak üstündür. Hasta anatomisine göre özelleştirilmiş tıbbi implantlar — hastaya özgü geometriye sahip kalça sapları, CT tarama profilleriyle eşleşen kraniyal plakalar — eklemeli olarak üretilir çünkü hiçbir iki parça aynı değildir ve parça başına takım maliyeti engelleyici olur.
Endüstriyel uygulamalar şunları içerir: kalıpların artık mevcut olmadığı eski makineler için yedek parçalar; üretim ortamları için özel fikstürler; tek seferlik sistemler için özel bileşenler.
Hafif Topoloji-Optimize Edilmiş Yapılar
Üretken tasarım ve topoloji optimizasyon algoritmaları, yapısal bir bileşenin düşük gerilimli bölgelerinden malzemeyi kaldırarak malzemeyi yalnızca yük yolları boyunca bırakır. Ortaya çıkan geometri — organik, dallanan, hiçbir geleneksel üretim sürecinin üretemeyeceği değişken kesitlere sahip — yapısal performansı korurken eşdeğer bir katı işlenmiş parçadan –50% ağırlık azaltma elde edebilir.
Havacılık birincil yapısı, otomotiv performans bileşenleri ve robotik uç efektörleri, bu yeteneğin eklemeli imalatın daha yüksek parça başı maliyetini ve son işlem gereksinimlerini haklı çıkaran sistem düzeyinde performans faydaları sağladığı örneklerdir.
Çıkarmalı İmalat (CNC İşleme) Ne Zaman Doğru Seçimdir
Sıkı Boyutsal Toleranslar
Üretildiği haliyle yaklaşık ±0,05 mm'den daha sıkı boyutsal tolerans gerektiren herhangi bir uygulama için CNC işleme doğru süreçtir. Eklemeli imalat, katman biriktirme veya toz yatağı sinterleme sırasında termal distorsiyona, katmanlar arası büzülme değişimine ve yönelime bağlı boyutsal davranışa maruz kalır. Üretimde herhangi bir eklemeli süreçten hassas bir mil çapında veya yatak yatağında ±0,010 mm elde etmek, son işleme gerektirir — bu da nihai doğruluğun baskıdan değil işlemeden geldiği anlamına gelir.
CNC işleme, üretimde rutin olarak ±0,010 mm elde eder; dikkat ve sıcaklık kontrolü ile daha da sıkı. Bu, aşağıdakiler için standarttır:
- Hassas miller, yatak muyluları ve dönen makinelerdeki muylular
- Sızdırmazlık yüzeyleri (O-ring yuvaları, yüzey contaları, boru diş formları)
- Dişli özellikler (tolerans sınıfı 6H/6g ve daha sıkı)
- Rulmanlar, burçlar ve sıkı geçme montajları için hassas delikler
- Tanımlanmış boşluk veya geçmeye sahip montajlardaki eşleşen yüzeyler
Yüzey Kalitesi
CNC işleme, ikincil bitirme olmadan tornalama ve frezeleme işlemlerinden standart olarak Ra 0,8–1,6 µm yüzey pürüzlülüğü üretir. İnce tornalama, taşlama ve honlama bunu sırasıyla Ra 0,4, 0,2 ve 0,1 µm'ye kadar genişletir.
Eklemeli süreçler, üretildiği haliyle Ra 3,2–12,5 µm üretir (sırasıyla FDM ve DMLS) — sızdırmazlık yüzeyleri, hassas yatak arayüzleri, akış direncini en aza indirmesi gereken akışkan geçiş duvarları ve sürtünme davranışının önemli olduğu herhangi bir yüzey için çok pürüzlü. Eklemeli yüzeyleri Ra 1,6 µm veya daha iyiye bitirmek tipik olarak işleme veya taşlama gerektirir; bu da nihai yüzeyin zaten işlenmiş bir yüzey olduğu anlamına gelir.
Yüzey kalitesinin işlevi doğrudan etkilediği bileşenler için — hidrolik contalar, pnömatik piston yüzeyleri, kam takipçileri, hassas optik yuvalar — CNC işleme hem etkinleştirici hem de nihai süreçtir.
Öngörülebilir Mekanik Özelliklere Sahip Tam Yoğunluklu Malzeme
CNC parçaları, malzeme tedarikçisi tarafından belgelenen ve gelen malzeme sertifikasyonu ile doğrulanan tutarlı, izotropik mekanik özelliklere sahip katı stoktan — dövülmüş, haddelenmiş veya çekilmiş — işlenir. Yorulma dayanımı, akma dayanımı ve kırılma tokluğu, malzeme veri sayfasında niteliksiz olarak belirtilenlerdir.
Metal eklemeli parçalar (DMLS, SLM, EBM) şunları içerebilir:
- Eksik toz füzyonundan kaynaklanan artık gözeneklilik (süreç optimizasyonuna bağlı olarak tipik olarak %0,1–2%)
- Yorulma dayanımının yapı yönü boyunca enine özelliklerden –30% farklı olduğu anizotropik mekanik özellikler
- Katman biriktirme sırasında hızlı termal döngüden kaynaklanan artık gerilmeler; son işlem gerilme giderme ısıl işlemi gerektirir
Bu etkiler, tam malzeme kalifikasyon programlarına sahip havacılık uygulamaları için yönetilebilir; ancak malzeme özelliklerinin parçaya özgü testlerden ziyade standart spesifikasyonlardan varsayıldığı üretim bileşenleri için mühendislik belirsizliği oluştururlar.
Yüksek çevrimli yorulma uygulamaları, yük taşıyan miller, yapısal bağlantı elemanları ve malzeme arızasının güvenlik sonucu olduğu bileşenler için, sertifikalı stoktan CNC işleme bu belirsizliği ortadan kaldırır.
Malzeme Seçim Genişliği
Çıkarmalı imalat, katı formdaki herhangi bir işlenebilir malzemeyle çalışır — tam endüstriyel aralık: 1100'den 7075'e alüminyum alaşımları, 303'ten 17-4PH'ye paslanmaz çelik kaliteleri, takım çelikleri, titanyum alaşımları, yüksek sıcaklık alaşımları (Inconel, Hastelloy), mühendislik plastikleri (Delrin, PEEK, PTFE, UHMWPE) ve bakır alaşımları. Malzeme seçimi yalnızca işlenebilirlik ile sınırlıdır.
Eklemeli imalat, uygun proses uyumlu formda mevcut olan malzemelerle sınırlıdır: DMLS/SLM için metal tozları (sınırlı bir alaşım alt kümesi), SLA için fotopolimerler (farklı bir polimer alt kümesi), FDM için filamentler (en geniş malzeme aralığı ancak katman bağlanmasından kaynaklanan mukavemet sınırlamaları ile). Eklemeli prosesler için mevcut olan spesifik kaliteler, uygulama için belirtilen kaliteyle eşleşmeyebilir — örneğin, hassas CNC işleri için 303 serbest işlenebilir paslanmaz çelik, eşdeğer bir eklemeli prosese sahip değildir.
Orta ile Yüksek Üretim Hacmi
Yaklaşık 50–200 parçanın üzerindeki üretim miktarlarında (kesin geçiş noktası parça karmaşıklığına ve boyutuna bağlıdır), CNC işlemenin ekonomisi eklemeli imalata göre üstün hale gelir:
- Parça başına çevrim süresi azalır çünkü kurulum maliyeti amorti edilir
- Çoğu geometri için parça başına makine süresi daha hızlıdır (kesme hızları biriktirme oranlarından daha yüksektir)
- Son işlem gereksinimleri daha düşüktür (destek çıkarma yok, daha az ikincil bitirme)
- Proses tekrarlanabilirliği, yerleşik proses kontrolleri aracılığıyla ölçekte iyileşir
Maliyet Ekonomisi: Geçiş Noktası Nerede Gerçekleşir
Maliyet karşılaştırması sabit değildir — üretim hacminin, parça karmaşıklığının ve bitirme gereksinimlerinin bir fonksiyonudur.
| Maliyet Unsuru | Eklemeli Üretim | CNC İşleme |
|---|---|---|
| Takım maliyeti | Yok | Kesici takımlar, fikstürler, özel takım tutucular |
| İş başına kurulum | Minimal (dosya hazırlama) | Programlama, kurulum, ilk parça muayenesi |
| Kg başına malzeme maliyeti | Daha yüksek (toz/reçine vs kütük) | Daha düşük (standart stok) |
| Parça başına çevrim süresi | Daha yavaş (katman biriktirme hızı) | Hacimde daha hızlı |
| Destek çıkarma ve temizleme | Çoğu yapı için gerekli | N/A |
| Kritik özelliklerin sonrasında işlenmesi | Genellikle gerekli | Minimal veya hiç yok |
| Miktara göre parça başı maliyet eğilimi | Nispeten sabit | Hacimle birlikte azalır |
Pratik geçiş noktası tahmini: Çeşitli hassas özelliklere sahip orta karmaşıklıkta bir alüminyum muhafaza için:
- 1–5 parça: eklemeli imalat genellikle daha düşük toplam maliyet
- 10–50 parça: parça karmaşıklığına ve tolerans gereksinimlerine bağlı olarak karşılaştırılabilir
- 100+ parça: CNC işleme genellikle parça başına daha düşük toplam maliyet
Bu geçiş noktası, eklemeli parçanın hassas özellikler için önemli miktarda sonradan işleme gerektirmesi durumunda daha erken kayar (daha düşük miktarlarda CNC lehine) — çünkü geçerli bir karşılaştırma için bu sonradan işleme maliyeti baskı maliyetine eklenmelidir.
En yaygın maliyet tahmini hatası, eklemeli parça için tam bitirme maliyetini dahil etmeden “baskı maliyeti”ni “işleme maliyeti” ile karşılaştırmaktır. Bir eklemeli parça fonksiyonel toleranslara ulaşmak için 45 dakikalık CNC işleme gerektiriyorsa, bu işleme maliyeti eklemeli imalat toplam maliyetine dahil edilmelidir.
Hibrit İmalat: Her İki Sürecin Birlikte Kullanıldığı Durumlar
Pratikte, birçok karmaşık hassas parça için en mühendislik verimli çözüm hibrit imalattır — işlenemeyen geometri için eklemeli imalat ve hassasiyet gerektiren özellikler için CNC işleme kullanmak.
Standart hibrit iş akışı:
- Eklemeli imalat, tüm iç özellikler ve karmaşık geometri ile net şekle yakın formu üretir
- Gerekirse ısıl işlem (gerilim giderme veya metal parçalar için HIP — sıcak izostatik presleme)
- Tüm hassas özelliklerin CNC işlemesi: H7 toleransına delikler, dişli arayüzler, sızdırmazlık yüzeyleri, yatak yuvaları, montaj yüzeyleri
Örnek: Enjeksiyon kalıp takımı için soğutma manifoldu
- Eklemeli imalat, konformal soğutma kanallarına sahip manifold gövdesini üretir (geleneksel delme ile imkansız geometri)
- CNC, tüm boru dişi portlarını, montaj deliği desenlerini, sızdırmazlık yüzeyi düzlüğünü ve giriş/çıkış yüzey kalitesini işler
- Sonuç: eklemeli imalattan iç geometri, CNC'den fonksiyonel arayüzler — hiçbir süreç tek başına bunu başaramaz
Örnek: Havacılık yapısal braketi
- Eklemeli imalattan topoloji optimize edilmiş geometri (katı işlenmiş eşdeğerinden 40% daha hafif)
- CNC, tüm yatak arayüzlerini, H7'ye bağlantı elemanı deliklerini ve montaj yüzeyi düzlüğünü işler
- Nihai parça hem eklemeli tasarımdan gelen ağırlık hedefini hem de CNC bitirme işleminden gelen boyutsal gereksinimleri karşılar
Hibrit yaklaşım, tıbbi implant imalatında (titanyum kafesler ve saplar), havacılık ikincil yapısında ve ileri takım imalatında standart uygulamadır. Bu bir taviz değildir — her sürecin en iyi yaptığı işe açıkça uygulanmasıdır.
Yaygın Karar Hataları
Geometri “Karmaşık Göründüğü” İçin Eklemeli İmalat Seçmek”
CNC aynı geometriyi üretebiliyorsa, geometri karmaşıklığı eklemeli imalat için yeterli gerekçe değildir. Beş eksenli CNC işleme, üç eksenin ulaşamadığı özelliklere ulaşır — alt kesikler, karmaşık konturlar, birden fazla yaklaşım açısından derin cepler. Doğru soru “bu geometri karmaşık mı?” değil, “bu geometri kesici takımlarla fiziksel olarak ulaşılamaz mı?” olmalıdır. Cevap hayırsa, CNC üstün tolerans ve yüzey kalitesi temelinde önce değerlendirilmelidir.
Eklemeli İmalat Ekonomisine Son İşlem Maliyetini Dahil Etmemek
Eklemeli metal parçalar tipik olarak destek yapısı çıkarma (manuel taşlama ve polisaj), ısıl gerilim giderme ısıl işlemi ve hassas özelliklerin CNC işlemesini gerektirir. Karşılaştırmanın geçerli olması için, tam maliyet zinciri — baskı, destek çıkarma, ısıl işlem, CNC bitirme, muayene — yalnızca CNC alternatifine karşı toplanmalıdır. Yalnızca baskı maliyetine dayanarak eklemeli imalata karar veren projeler, bitirme maliyetleri dahil edildikten sonra toplam maliyetin CNC alternatifini aştığını sıklıkla keşfeder.
Eklemeli Metal Özelliklerinin Dövme Metal Özelliklerine Eşit Olduğunu Varsaymak
Aynı alaşım tanımı, eklemeli ve dövme formlar arasında eşdeğer mekanik özellikleri garanti etmez. DMLS ile üretilen Ti-6Al-4V, normalleştirmek için ısıl işlem gerektiren yönlü yorulma özelliklerine ve kalıntı gerilimlere sahiptir. AlSi10Mg (en yaygın bulunan eklemeli alüminyum alaşımı), kütükten 6061-T6'dan daha düşük süneklik özelliğine sahiptir. Güvenlik açısından kritik veya yorulma yüklü bileşenler için, eklemeli süreçlerden elde edilen malzeme özellikleri standart veri sayfası değerlerinden varsayılmak yerine test ile doğrulanmalıdır.
Aşırı İşleme Süresine Yol Açan Geometriler İçin CNC Seçmek
Ters hata, derin iç cepler, çok ince duvarlar veya uzun çevrim süreleri ve pahalı özel takımlar gerektiren aşırı en-boy oranı özelliklerine sahip tasarımları CNC ile işlemeye çalışmaktır. İç özelliklerin geometriye hakim olduğu ve sıkı toleransların birkaç dış arayüzle sınırlı olduğu parçalar için, hibrit yaklaşım genellikle yalnızca CNC'den daha düşük toplam maliyet ve daha iyi performans üretir.
Önemli Noktalar
- Temel seçim kriteri, tasarımı geometrinin mi yoksa hassasiyetin mi yönettiğidir: iç geometri, ağırlık optimizasyonu veya tasarım serbestliği parçayı yönlendiriyorsa, eklemeli imalat olanak sağlayan teknolojidir; boyutsal tolerans, yüzey kalitesi veya malzeme performansı yönetiyorsa, CNC işleme gereklidir.
- Eklemeli imalat toleransları (tipik olarak ±0,05–0,1 mm), ±0,025 mm veya daha iyisini gerektiren herhangi bir özellik için CNC sonradan işleme gerektirir — dişler, yatak yuvaları, sızdırmazlık yüzeyleri ve hassas geçmeler her zaman işleme gerektirir.
- Eklemeli metal süreçlerinden elde edilen malzeme özellikleri dövme malzeme spesifikasyonlarına eşdeğer değildir: gözeneklilik, anizotropi ve kalıntı gerilim, güvenlik açısından kritik veya yorulma yüklü uygulamalar için kalifikasyon testi gerektirir.
- Maliyet ekonomisi düşük hacimde ve karmaşık geometride eklemeli imalatı destekler; orta-yüksek hacimde CNC'yi — geçiş noktası değişir ancak orta karmaşıklıktaki bileşenler için tipik olarak 50–200 parça arasında gerçekleşir.
- Hibrit üretim — yakın net şekil için eklemeli, hassas özellikler için CNC — genellikle en uygun stratejidir hassas arayüzlere sahip karmaşık parçalar için olup havacılık, medikal ve takım endüstrilerinde yerleşik uygulamayı temsil eder.
- En yaygın maliyet tahmini hatası, son işlemleri dahil etmeden baskı maliyetini işleme maliyetiyle karşılaştırmaktır — destek çıkarma, ısıl işlem ve kritik özelliklerin CNC bitirme işlemi, geçerli bir karşılaştırma için eklemeli toplam maliyete dahil edilmelidir.
- OEM tedarik ekipleri için: üretim süreci seçimi DFM incelemesinin bir parçası olmalı, tasarımcının süreç tercihinden varsayılmamalıdır. Hassas arayüzler içeren eklemeli üretim için tasarlanmış parçalar neredeyse her zaman CNC bitirme gerektirir — bu üretim programında planlanmazsa, geç aşamada maliyet ve program sürprizi haline gelir.
Sık Sorulan Sorular
Eklemeli üretim CNC işlemeyi değiştiriyor mu?
Hayır. Eklemeli üretim, üretilebilir geometri aralığını genişletiyor ve yeni tasarım olanakları sağlıyor, ancak hassas fonksiyonel parçalar için CNC işlemeyi değiştirmiyor. CNC işlemenin boyutsal tolerans (±0,010 mm), yüzey kalitesi (Ra 0,8–1,6 µm), malzeme güvenilirliği ve üretim tekrarlanabilirliğindeki avantajları, son işlem yapılmadan hiçbir mevcut eklemeli süreç tarafından karşılanamaz. Baskın eğilim hibrit üretimdir — karmaşık geometri ve net şekle yakın için eklemeli, hassas özellikler için CNC — birinin diğeriyle değiştirilmesi değil. Üretim endüstriyel bileşenlerin çoğunluğu hâlâ birincil veya son işlem operasyonu olarak CNC işleme gerektirir.
Hangisi daha ucuz: eklemeli mi yoksa CNC işleme mi?
Maliyet öncelikle üretim hacmine ve bitirme gereksinimlerine bağlıdır. Hassas gereksinimleri olmayan 1–5 özel veya karmaşık parça için, eklemeli üretim genellikle daha az maliyetlidir çünkü takım veya kurulum maliyeti yoktur. Standart geometriye sahip 100+ üretim parçası için, CNC işleme daha az maliyetlidir çünkü kurulum amorti edilir ve çevrim süreleri daha kısadır. Karşılaştırma tüm maliyetleri içermelidir: eklemeli metal parçalar için, destek çıkarma, ısıl işlem ve hassas özelliklerin CNC işlemesi baskı maliyetine eklenmelidir. Basılmış bir parça önemli işleme gerektirdiğinde, toplam eklemeli + işleme maliyeti sıklıkla yalnızca işleme maliyetini aşar.
Hangi süreç daha hassastır?
CNC işleme önemli ölçüde daha hassastır. Üretim CNC, üretim partileri boyunca tutarlı olarak hassas özelliklerde ±0,010 mm veya daha iyisini, standart olarak Ra 0,8–1,6 µm yüzey pürüzlülüğüyle elde eder. Eklemeli üretim tipik olarak üretildiği haliyle ±0,05–0,1 mm tolerans ve Ra 3,2–12,5 µm yüzey pürüzlülüğü elde eder. Eklemeli süreçlerin hassasiyeti yapı yönelimine, katman kalınlığına ve baskı sırasındaki termal koşullara göre değişir. Hassas geçmeler, dişler, sızdırmazlık yüzeyleri ve yatak arayüzleri için, CNC işleme eklemeli üretime bir alternatif değildir — eklemeli kullanılıyorsa gerekli son işlem adımıdır.
Eklemeli üretim hassas metal parçalar üretebilir mi?
Eklemeli metal üretim süreçleri (DMLS/SLM, EBM, bağlayıcı püskürtme) sınırlı alaşım seçeneklerinde (316L paslanmaz, Ti-6Al-4V, AlSi10Mg, Inconel 625/718 ve diğerleri) metal parçalar üretebilir. Üretildiği haliyle parçaların sınırlamaları vardır: ±0,05–0,15 mm tolerans, Ra 6–15 µm yüzey pürüzlülüğü, olası kalıntı gözeneklilik ve yönlü mekanik özellikler. Hassas metal bileşenler için bu, tolerans açısından kritik tüm özelliklerin (dişler, delikler, sızdırmazlık yüzeyleri, yatak yuvaları) sonradan işlenmesi gerektiği anlamına gelir. Basılmış parça geometriyi sağlar; işlenmiş özellikler fonksiyonel hassasiyeti sağlar. Bu hibrit yaklaşım havacılık, medikal ve takım uygulamalarında standart uygulamadır.
Hibrit üretim nedir ve ne zaman kullanılır?
Hibrit üretim, hiçbir sürecin tek başına sağlayamayacağı parçaları üretmek için eklemeli ve eksiltmeli süreçleri birleştirir. Standart iş akışı şöyledir: eklemeli baskı, kesici takımların ulaşamayacağı tüm karmaşık iç özellikleri (kanallar, kafes yapılar, iç yapılar) içeren net şekle yakın parçayı üretir; CNC işleme daha sonra tüm hassas dış özellikleri (hassas delikler, dişler, sızdırmazlık yüzeyleri, montaj yüzeyleri, pürüzsüz bitirme yüzeyleri) bitirir. Hibrit en çok şu alanlarda değerlidir: konformal soğutmalı enjeksiyon kalıp takımları (eklemeliden iç kanallar, CNC'den hassas kavite yüzeyleri), topoloji optimize edilmiş yapıya sahip havacılık braketleri (eklemeliden ağırlık optimize edilmiş şekil, CNC'den hassas cıvata arayüzleri) ve karmaşık kemik arayüzü geometrisine sahip medikal implantlar (eklemeliden gözenekli yapı, CNC'den pürüzsüz eklem yüzeyleri). Bu yaklaşım karmaşık geometri ve fonksiyonel hassasiyeti aynı anda elde eder.
Havacılık, medikal, otomotiv, elektronik ve endüstriyel OEM üretim uygulamaları için alüminyum, çelik, paslanmaz çelik, titanyum ve mühendislik plastiklerinde bileşenler üreten 15+ yıllık hassas CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır; eklemeli prototipler ile CNC üretimi arasında geçiş yapan parçalar için kapsamlı DFM inceleme deneyimiyle. Teknik referanslar: ASTM F2792 (Eklemeli Üretim Terminolojisi), ISO 52900 (Eklemeli Üretim — Genel İlkeler), ASME Y14.5-2018 (İşlenmiş ve Eklemeli Özellikler için GD&T), SME Üretim Temelleri (Eklemeli ve Eksiltmeli Süreç Karşılaştırması).
Şu Anda Eklemeli Olarak Üretilen Üretim Bileşenleri için CNC İşlemeyi Değerlendiriyor musunuz?
CMS olarak, eklemeli prototiplerden CNC üretimine geçiş yapan parçalar ve eklemeli net şekle yakın artı CNC bitirme gerektiren hibrit bileşenler için DFM incelemesi sağlıyoruz. Tolerans uyumluluğu için hangi özelliklerin işleme gerektirdiğini, hangilerinin eklemeliden kalabileceğini belirliyor ve hem geometriyi hem de hassasiyeti sağlayan bir üretim planı oluşturuyoruz.
[DFM incelemesi ve CNC işleme üretim teklifi isteyin →]


