
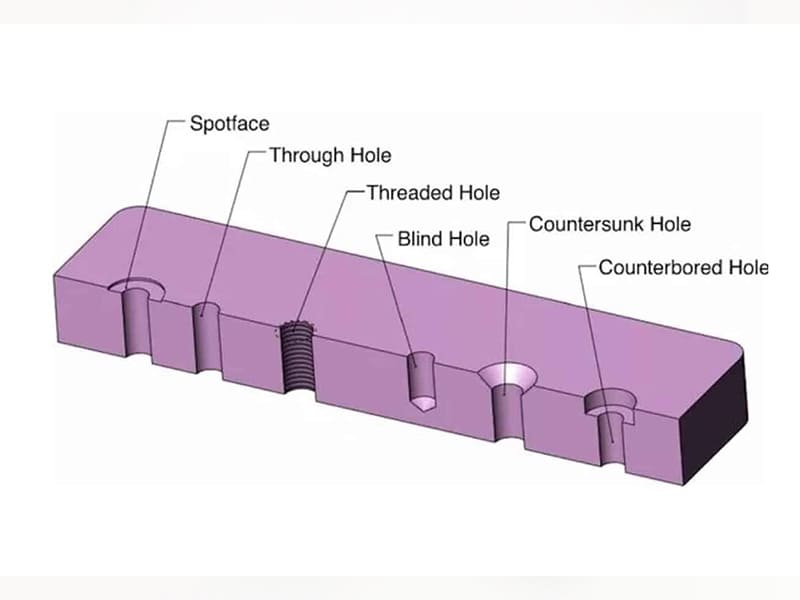
Hızlı Cevap: Mühendislik delikleri işlevlerine göre sınıflandırılır: bağlantı delikleri (boşluk, kılavuz çekilmiş/dişli, havşa, havşa freze), hassas delikler (raybalanmış, delik işlenmiş, pim), akışkan geçiş delikleri (geçme delik, çapraz delik) ve sızdırmazlık delikleri (konik, hassas delik). En önemli tasarım ayrımı önce işlev, sonra geometridir — havşa, düz başlı vidalar için yüzeyle aynı hizada bir yüzey sağlar; havşa freze, alyan başlı vidalar için düz tabanlı bir girinti sağlar; raybalanmış delik, pimler ve rulmanlar için ±0,005–0,020 mm çap toleransı elde eder; kılavuz çekilmiş delik, doğrudan bağlantı için iç diş sağlar. Her delik türü, tasarım aşamasında çözülmesi gereken farklı tolerans gereksinimleri, işleme karmaşıklığı ve maliyet etkileri taşır.
Mühendislikte Delik Nedir?
Mühendislik deliği, katı bir malzemede oluşturulan silindirik bir boşluktur — çap, derinlik, geometrik form, yüzey kalitesi ve tolerans ile karakterize edilir — ve belirli bir mekanik, yapısal veya akışkan işlevi yerine getirir. Delikler, yalnızca bağlantı elemanlarıyla doldurulacak geometrik özellikler değildir; montaj hassasiyetini, yük aktarım kapasitesini, sızdırmazlık performansını ve üretim maliyetini belirleyen işlevsel elemanlardır.
Delik tasarımının mühendislik önemi deliğin kendisinin ötesine uzanır. Bir delik, bir geçme sisteminin parçasıdır: boyutları ve toleransları montajın boşluk (hareket serbestliği), sıkı geçme (mekanik kilitleme) veya bunlar arasında kontrollü bir geçiş sergileyip sergilemediğini tanımlayan bir eşleşen bileşenle (cıvata, pim, mil, conta) etkileşime girer. Delik çapı, derinliği, tolerans sınıfı, yüzey kalitesi ve konumsal hassasiyet bu geçmeyi etkiler ve montajın tasarlandığı gibi çalışması için hepsi doğru şekilde belirtilmelidir.
Yetersiz delik spesifikasyonu, hassas üretimde en yaygın ve maliyetli montaj arızalarından biridir. Çok dar belirtilen bir boşluk deliği, montaj engeline dönüşür. Konumsal tolerans olmadan belirtilen raybalanmış bir delik, boyutsal uyumluluğa izin verirken hizalama işlevinde başarısız olur. Yetersiz diş kavrama uzunluğuna sahip kılavuz çekilmiş bir delik, yük altında başarısız olur. Yanlış açıda belirtilen bir havşa, oturma yüzeyi yerine gerilme yığılması oluşturur.
Mühendisler ve OEM satın alma ekipleri için, farklı delik türlerinin nasıl çalıştığını — ve her birini hangi üretim sürecinin ürettiğini — anlamak, kontrol edilen maliyetle işlevsel performans elde eden spesifikasyonlar yazmanın temelidir.
Delik Türlerinin İşlevsel Sınıflandırması
Delik türlerini anlamanın en pratik yaklaşımı, geometri yerine mühendislik işlevine göre sınıflandırmaktır. Her işlev, tolerans, yüzey kalitesi, derinlik ve üretim süreci için farklı gereksinimler getirir.
Bağlantı Delikleri
Bağlantı delikleri cıvataları, vidaları, perçinleri barındırır veya doğrudan mekanik bağlantı için iç diş sağlar. Tasarım amacı, montaj ve sökme işlemine izin verirken yükü güvenilir şekilde aktarmaktır.
- Boşluk delikleri: Bağlantı elemanı sapından daha büyük çapta olup, bağlantı elemanının diş açılmadan serbestçe geçmesine izin verir. Boşluk kasıtlıdır — çok küçük olursa montaj zorlaşır; çok büyük olursa bağlantı elemanı yanal olarak kayabilir ve yük altında yanlış hizalanmaya neden olabilir.
- Kılavuz çekilmiş (dişli) delikler: Malzemeye açılmış veya şekillendirilmiş iç dişler içerir ve somun olmadan doğrudan bağlantı sağlar. Diş kavrama uzunluğu (dişlerin temas ettiği eksenel uzunluk) yük kapasitesini doğrudan belirler — yetersiz kavrama diş sıyrılmasına neden olur.
- Havşa delikleri: Düz başlı veya oval başlı vidaların yüzeyle aynı hizada veya yüzeyin altında oturmasını sağlayan delik girişindeki konik girintiler. Koni açısı, bağlantı elemanı baş açısıyla eşleşmelidir.
- Havşa freze delikleri: Alyan başlı vidaların veya cıvata başlarının parça yüzeyinin altında oturmasını sağlayan silindirik düz tabanlı girintiler olup, yüzeyle aynı hizada veya içeride konumlandırılması gereken cıvatalı bağlantılar için gömme oturma yüzeyi sağlar.
Hassas ve Hizalama Delikleri
Hassas delikler, doğru eşleşme ve tekrarlanabilir montaj sağlamak için delik çapının ve konumunun dar toleranslarla kontrol edilmesi gereken yerlerde kullanılır.
- Raybalanmış delikler: Delinmiş bir delikten çok ağızlı bir rayba geçirilerek, yalnızca delme ile elde edilebileceğin ötesinde çap hassasiyeti, yuvarlaklık ve yüzey kalitesini iyileştirmek için oluşturulur.
- Delik işlenmiş delikler: Bir CNC işleme merkezinde tek noktalı delik işleme ile oluşturulur ve hem çap hassasiyeti hem de konumsal hatayı düzeltme yeteneği sağlar.
- Pim delikleri: İki eşleşen parçayı birbirine göre hizalayan konumlandırma pimlerini (pimleri) kabul etmek için tasarlanmış hassas delikler. Bu işlev için konumsal hassasiyet, çap kadar kritiktir.
Akışkan Geçiş Delikleri
Akışkan delikleri, yağ, soğutma sıvısı, hidrolik sıvı, hava veya diğer ortamları parça boyunca yönlendirir. Mühendislik gereksinimleri akış kapasitesi, basınç derecesi ve sızdırmazlık arayüzlerindeki yüzey kalitesidir.
- Geçme delikler: Parçadan tamamen geçerek en basit akışkan geçiş geometrisini sağlar.
- Çapraz delikler: Başka bir delik veya boşlukla açılı olarak kesişerek hidrolik manifoldlarda, yağ kanallarında ve soğutma sistemlerinde geçişler oluşturur.
- Kademeli delikler: Tanımlanmış bir derinlikte bir çaptan diğerine geçiş yaparak boru bağlantı parçalarını, port tapalarını ve konektör arayüzlerini barındırmak için kullanılır.
Sızdırmazlık Delikleri
Sızdırmazlık delikleri, eşleşen bir bileşenle (bağlantı parçası, tıpa, conta, O-ring) güvenilir, sızıntısız bir arayüz oluşturmalıdır.
- Konik delikler: Çap, tanımlanmış bir konikliğe göre derinlik boyunca değişir (örn. çap üzerinde 1:16 NPT boru dişi konikliği), eşleşen bileşen sıkıldıkça bir kama etkisi yaratır.
- O-ring kanallı hassas delikler: Sızdırmazlık basıncı gereksinimi için doğru sıkıştırma oranında bir O-ringi konumlandıran işlenmiş kanallara sahip kontrollü çap.
Her Delik Tipinin Ayrıntılı Profili
Geçiş Deliği
Geçme delik, iş parçasının bir yüzeyinden diğerine tamamen geçerek tekdüze (veya neredeyse tekdüze) çaplı silindirik bir geçiş oluşturur.
Mühendislik özellikleri: En uygun maliyetli delik tipi — takım karşı yüzeyden çıktığında delme tamamlanır, derinlik kontrolü gerekmez. Geçme delikler, talaş ve soğutucu akışkanın her iki yönden erişimine olanak tanıyarak kalın bölümlerde ve derin deliklerde delme işlemini kolaylaştırır.
Konumsal doğruluk: Cıvatalı bağlantılar için geçiş delikleri tipik olarak boşluklu (H12 veya ISO orta geçme) olarak belirtilir; konumsal tolerans, sıkı bireysel delik toleransı yerine cıvata düzeni yerleşimiyle kontrol edilir. Akışkan geçişleri için çap, işlevsel kontrol unsurudur.
OEM montajları için tasarım değerlendirmesi: Cıvatalı bağlantı tasarımında, boşluk deliği çapı maksimum cıvata yanal kaymasını etkiler. Standart bir metrik cıvata düzeni için boşluk deliği, ISO 273'e göre hassas montajlar için tipik olarak bağlantı elemanı nominal çapı artı 0,2–0,5 mm veya genel montajlar için 0,5–1,0 mm'dir.
Kör Delik
Kör delik, karşı yüzeyi delmeden tanımlanmış bir derinliğe kadar uzanır.
Mühendislik özellikleri: Geçiş deliklerine kıyasla üretimi daha karmaşıktır — talaş tahliyesi giriş yönüyle sınırlıdır, ısı yönetimi daha zordur ve derinlik kontrolü kritiktir. Kör delik taban geometrisi takıma bağlıdır: standart helisel matkaplar konik bir taban oluşturur (standart 118° uç açısı için yarım açı yaklaşık 59°); düz tabanlı kör delikler için düz tabanlı matkap veya ek bir düz tabanlı frezeleme işlemi gerekir.
Maliyet ve güvenilirlik etkileri: Kör delikler, eşdeğer geçiş deliklerine kıyasla işleme maliyetini artırır. Ayrıca daha derin deliklerde (derinlik > 3× çap) talaş sıkışması riski yaratır ve derinlikte boyutsal hataya daha yatkındır. Tasarım incelemesinde ilk soru şu olmalıdır: bu işlev bir geçiş deliğiyle elde edilebilir mi? Cevap evet ise, geçiş deliği daha iyi bir spesifikasyondur.
Kör deliklerde diş derinliği: Kılavuz çekilmiş kör delikler belirtilirken, gerekli diş kavrama uzunluğu mevcut derinlik içinde üretilebilir olmalıdır. Standart dağılım şöyledir: diş kavrama uzunluğu + talaş boşluğu için bir takım çapı ek derinlik + matkap ucu derinliği. 15 mm diş kavramalı kılavuz çekilmiş M10×1,5 kör delik, matkap ucu geometrisine bağlı olarak minimum yaklaşık 22–25 mm toplam delik derinliği gerektirir.
Dişli (Kılavuz Çekilmiş) Delik
Kılavuz çekilmiş delik, delik çapına açılmış veya şekillendirilmiş iç helisel dişler içerir ve somun olmadan doğrudan mekanik bağlantı sağlar.
Diş kavraması ve yük kapasitesi: Çelik altlıklar için 1,0–1,5× cıvata nominal çapı aralığındaki diş kavrama uzunluğu genellikle yeterlidir. Alüminyum için 1,5–2,0× çap belirtilir çünkü alüminyumun daha düşük kayma mukavemeti, cıvatanın çekme kapasitesine kıyasla diş sıyrılma kapasitesini azaltır. Kavrama uzunluğunun eksik belirtilmesi, olağanüstü aşırı yükte değil normal servis yüklerinde diş sıyrılmasına yol açan yaygın bir tasarım hatasıdır.
Kılavuz çekme ile diş frezeleme: Kılavuz çekme (tek geçişte diş açmak için kılavuz kullanma) hızlıdır ve çoğu üretim uygulaması için uygundur. Diş frezeleme (helisel bir yol izleyen döner freze takımı kullanma), kılavuzların kırılabileceği sert malzemeler (sertleştirilmiş çelik, titanyum, Inconel), kılavuz boyutlarının pratik olmadığı büyük çaplı dişler, diş çıkışının en aza indirilmesi gereken kör delikler ve sol diş gerektiren uygulamalar (özel kılavuzlar standart dışıdır; diş frezeleme aynı kesiciyi ters programla kullanır) için tercih edilir.
Yaygın arıza modu: İyi tasarlanmış bağlantılarda yetersiz kavrama uzunluğundan kaynaklanan diş sıyrılması, cıvata arızasından daha yaygındır. Kritik bağlantılar için, varsayılan derinliklere güvenmek yerine çizimde minimum diş kavrama uzunluğu belirtin.
Havşa Deliği
Havşa deliği, girişte konik bir çukur içerir; konik açı, düz başlı veya oval başlı bağlantı elemanının baş açısıyla eşleşerek bağlantı elemanı başının parça yüzeyiyle aynı hizada veya altında oturmasını sağlar.
Standart açılar: En yaygın havşa açıları 82° ve 90°'dir (dahil açı). 82°, birleşik (inç) düz başlı vidalar için standarttır (ASME B18.6.3); 90° ise metrik düz başlı vidalar (ISO 10642) ve havacılık havşalı bağlantı elemanları (NAS/MS) için standarttır. Yanlış açı kullanımı, havşanın dış kenarında veya iç deliğinde kısmi temasa neden olur — tam yatak teması yerine gerilme yığılması oluşturur ve bağlantı elemanının sıkma etkinliğini azaltır.
Konumsal tolerans: Yapısal havacılık uygulamalarındaki gömme başlı bağlantı elemanları (perçinler, havşalı cıvatalar) için, havşanın geçiş deliğine göre konumsal toleransı kritiktir — bağlantı elemanı başı tam olarak oturmalı ve başın konik yüzeyi havşa yüzeyiyle tam temas halinde olmalıdır. Tipik havacılık havşa konumsal toleransı, geçiş deliği merkez hattının 0,1–0,2 mm TIR (toplam gösterge okuması) içindedir.
Derinlik kontrolü: Havşa derinliği (tipik olarak havşanın büyük çapı olarak ifade edilir) bağlantı elemanı baş boyutlarıyla eşleştirilmelidir. Yetersiz derinlikteki havşa, bağlantı elemanı başını yüzeyden dışarıda bırakır; aşırı derinlikteki havşa ise deliğin üstünde kalıntı biriktirebilecek ve gerilme yığılmasına neden olabilecek bir boşluk bırakır.
Havşa Deliği (Silindirik)
Silindirik havşa deliği, delik girişinde düz tabanlı silindirik bir çukur içerir ve alyan başlı kapak vidasının veya yuvarlak başlı cıvatanın düz taban üzerinde tam baş temasıyla parça yüzeyinin altında oturmasını sağlar.
Havşadan mühendislik açısından farkı: Silindirik havşanın düz taban geometrisi, bağlantı elemanı başı altında düzgün basma gerilmesi oluşturur; havşanın konik geometrisi ise kırılgan malzemelerde çatlamaya veya kompozitlerde delaminasyona neden olabilecek radyal bir bileşen oluşturur. Alyan başlı cıvatalarla yüksek mukavemetli yapısal bağlantı için, havşalar aerodinamik odaklı tasarımlarda daha yaygın olsa da, silindirik havşalar genellikle mekanik olarak üstün seçenektir.
Boyutsal gereksinimler: Silindirik havşa çapı, bağlantı elemanı başını yerleştirme için yeterli boşlukla barındırmalıdır (tipik olarak baş çapı + 0,2–0,5 mm). Silindirik havşa derinliği, yüzeyle aynı hizada veya gömme oturma elde etmek için en az bağlantı elemanı baş yüksekliğine eşit olmalıdır; kontrollü oturma için tipik olarak baş yüksekliği + 0,1–0,5 mm olarak belirtilir.
Düzleştirme yüzeyi: Yakından ilişkili bir özellik — havşa yüzeyi (spotface), düz olmayan veya açılı yüzeylerde (kavisli dökümler, kaynaklı montajlar) bir cıvata veya pul için düz, dik bir oturma yüzeyi oluşturmak üzere kullanılan sığ bir havşadır (tipik olarak 0,5–2 mm derinliğinde). Havşa yüzeyinin bağlantı elemanı başlığı derinliğini karşılaması gerekmez; yalnızca oturma yüzü için düz temas sağlaması yeterlidir.
Raybalanmış Delik
Raybalanmış delik, çap hassasiyetini, yüzey kalitesini ve yuvarlaklığı yalnızca delme ile elde edilebilecek seviyenin ötesine taşımak için delinmiş veya tornalanmış bir delikten çok ağızlı bir rayba geçirilerek üretilir.
Tolerans kabiliyeti: Standart raybalama H7 tolerans sınıfına ulaşır (hassas konumlandırma geçmeleri için ISO standardı), 6–50 mm çap aralığındaki delikler için tipik olarak ±0,010–0,020 mm. Kararlı bağlama düzeneklerinde kaliteli raybalarla hassas raybalama H6 veya daha iyisini elde eder (aynı aralık için ±0,005–0,013 mm). Raybalama sonrası yüzey pürüzlülüğü tipik olarak Ra 0,4–1,6 µm iken delinmiş yüzeyler için Ra 1,6–6,3 µm'dir.
Raybalama öncesi pay: Raybalama yalnızca az miktarda talaş kaldırır — çap üzerinde tipik olarak 0,1–0,3 mm. Delinmiş delik, nihai çapın bu aralığında olmalıdır. Delinmiş delik 0,3 mm'den fazla küçükse, rayba çapı düzeltemez. Büyükse, raybalama imkansızdır (rayba kendisinden zaten büyük olan bir delikten malzeme kaldıramaz). Raybalama öncesi delme çapı üretim planında belirtilmelidir.
Konumsal hassasiyet sınırlaması: Bir rayba mevcut delinmiş deliğin eksenini takip eder — çap hassasiyetini ve yuvarlaklığı iyileştirir ancak konumsal hatayı düzeltmez. Delinmiş delik konum dışıysa, raybalanmış delik de konum dışıdır. Hem konumsal hassasiyet hem de çap hassasiyeti gerektiğinde, raybalamaya ek olarak veya onun yerine tornalama (konumu düzelten) gerekebilir.
Konik Delik
Konik delik, derinlik boyunca doğrusal olarak değişen bir çapa sahiptir; tipik olarak koniklik oranı (birim uzunluk başına çap değişimi) veya dahil konik açısı ile belirtilir.
Yaygın standartlar:
- NPT (National Pipe Taper): Amerikan boru bağlantı parçaları için çap üzerinde 1:16 koniklik (3/4° 47′ dahil yarım açı)
- Metrik konik (ISO 7-1/BS 21): Boru dişleri için çap üzerinde 1:16 koniklik
- Morse konik: Takım tezgahı milleri ve kesici takım sapları için kullanılır (MT0'dan MT7'ye kadar, yaklaşık 1:20 koniklik)
- Brown & Sharpe konik: Hassas takımlama ve penslerde kullanılır
Sızdırmazlık fonksiyonu: Düşük basınçlı uygulamalarda konik bir arayüzün kama etkisi, O-ring veya conta gerektirmeden sızdırmaz temas sağlar. Konik bağlantı sıkıldıkça, eşleşen konik yüzeyler arasındaki temas basıncı artar ve metal-metal temasından bir sızdırmazlık oluşur.
Delik Toleransı, Geçmeler ve ISO Sistemi
ISO Delik Esaslı Geçme Sistemi
ISO 286, eşleşen boyutlar arasındaki ilişkiyi kuran standartlaştırılmış bir delik ve mil toleransları sistemi tanımlar. Delikler için, temel sapma (minimum tolerans sınırının nominal boyuttan kaydırılma miktarı) büyük harflerle gösterilir:
- H toleransı: Deliğin alt sınırı nominal boyuta eşittir — delik yalnızca nominal boyutta veya üzerinde olabilir. H7, hassas konumlandırma için standart tolerans sınıfıdır (pimler, H7/h6 veya H7/p6 geçmeleri).
- F, G toleransları: Alt uçta boşluk sağlar; kayma ve çalışma geçmeleri için kullanılır.
- JS toleransı: Nominal boyut etrafında simetrik çift taraflı tolerans.
Mühendislik delikleri için yaygın geçmeler:
| Geçme Tipi | ISO Tanımı | Montaj Davranışı | Tipik Uygulama |
|---|---|---|---|
| Gevşek boşluk | H11/c11 | Büyük boşluk, serbest hareket | Genel cıvatalı montajlar |
| Kayma geçmesi | H7/g6 | Küçük boşluk, serbest hareket | Kayan bileşenler |
| Konumlandırma boşluğu | H7/h6 | Çok küçük boşluk veya sıfır | Hassas konumlandırma |
| Geçiş geçmesi | H7/k6 | Hafif boşluk veya girişim olabilir | Hassas montajlar |
| Konumlandırma girişimi | H7/p6 | Girişim, hafif pres | Pimler, kamalar |
| Kuvvet geçmesi | H7/s6 | Kontrollü girişim | Ağır pres geçmeleri |
Malzemeye göre minimum diş kavrama gereksinimleri:
| Ana Malzeme | Minimum Diş Kavrama (× Nominal Çap) | Standart Referans |
|---|---|---|
| Alaşımlı çelik, sertleştirilmiş | 1.0–1.2× | MIL-HDBK-5 |
| Karbon çelik, orta | 1.0–1.5× | Genel uygulama |
| Dökme demir | 1.5–2.0× | Daha düşük kayma mukavemeti nedeniyle |
| Alüminyum alaşımlar | 1.5–2.0× | ASME/genel uygulama |
| Plastikler | 2.0–3.0× | Sünme ve düşük mukavemet nedeniyle |
Delikler için Üretim Yöntemleri
CNC Delme
Standart CNC delme, ±0,05–0,15 mm (standart) çap hassasiyeti ve Ra 1,6–6,3 µm yüzey kalitesiyle verimli bir şekilde açık delikler ve kör delikler üretir. Sonraki işlem (raybalama, delik işleme, kılavuz çekme) gerektirmeyen tüm delik tipleri için ilk tercih edilen prosestir. Delik başına çevrim süresi hızlıdır — standart bir üretim delme işlemi için tipik olarak 2–15 saniye.
Sınırlamalar: Konumsal hassasiyet, CNC makine hassasiyeti (modern işleme merkezlerinde tipik olarak ±0,02–0,05 mm) ve kurulum kalitesi tarafından yönetilir. Standart delme, hassas geçmeler için gereken çap hassasiyetini sağlamaz; raybalama veya delik işleme için öncüdür.
CNC Frezeleme (Dairesel İnterpolasyon)
Dairesel interpole edilmiş bir yolda kesim yapan parmak frezeler, standart matkap boyutlarında bulunmayan delik çapları üretebilir, konumsal hassasiyeti delmenin ötesine taşıyabilir ve ikincil bir işlem gerektirmeden düz tabanlı kör delikler oluşturabilir. Şunlar için kullanışlıdır:
- Matkapların pratik olmadığı büyük çaplı delikler
- Standart olmayan delik çapları
- Delme kuvvetlerinin sehim yaratacağı ince cidarlı bölümler
- Ayrı bir alın tornalama işlemi gerektirmeyen düz tabanlı kör delikler
Raybalama
Raybalama, çap hassasiyetini ve yüzey kalitesini iyileştirmek için delme işleminden sonra yapılır. Standart uygulama: raybalama öncesi çapa kadar delme (tipik olarak 0,1–0,3 mm alt ölçü) → son spesifikasyona kadar raybalama. Üretimde rutin olarak H7 tolerans sınıfı ve Ra 0,4–1,6 µm elde edilir.
Delik büyütme
CNC işleme merkezinde tek noktalı delik tornalama, hem çap hassasiyeti (±0,005–0,025 mm) hem de delinmiş deliğin konumsal hatasını düzeltme kabiliyeti sağlar. Hem konum hem de çap hassasiyeti gerektiğinde, delik tornalama genellikle raybalamadan daha uygundur. Her iki parametrenin de önemli olduğu rulman delikleri ve hassas hizalamalar için standart sıra şöyledir: delme → kaba delik tornalama → ince delik tornalama.
EDM (Elektriksel Deşarj İşleme)
EDM, mekanik temas olmadan malzemeyi aşındırmak için kontrollü elektrik deşarjı kullanır — iş parçasına kesme kuvveti uygulanmaz. Uygulamalar şunları içerir:
- Geleneksel kesime direnç gösteren sertleştirilmiş malzemeler (> 50 HRC takım çeliği, karbür)
- Çok küçük delikler (0,05 mm'ye kadar delikler için EDM teli)
- Geleneksel delme ile pratik olmayan yüksek boy/çap oranlı delikler
- Zor malzemelerde çok sıkı form toleranslarına sahip hassas delikler
EDM, işlenmiş yüzeyde yorulma açısından kritik uygulamalarda giderilmesi gerekebilecek bir yeniden katılaşma katmanı oluşturur.
Kılavuz Çekme ve Diş Frezeleme
Kılavuz çekme (önceden delinmiş delikten bir kılavuzun döndürülmesi) iç dişleri hızlı ve düşük maliyetle üretir. Diş frezeleme (bir diş freze bıçağının helisel interpolasyonu) sert malzemeler, büyük çaplar ve kılavuz kırılma riskinin kabul edilemez olduğu uygulamalar için tercih edilir.
Delik Tasarımı için DFM Kılavuzları
Delik spesifikasyonu aşamasında alınan üretilebilirlik için tasarım kararları, işleme maliyetini, süreç güvenilirliğini ve tedarikçi kabiliyet gereksinimlerini doğrudan belirler.
Derinlik/Çap Oranı
Güvenilir delik üretimi için maksimum pratik derinlik/çap oranı:
- Delme: ≤ 3×D kolayca; kademeli delme ile 5×D'ye kadar; 10×D'nin üzerinde top delme veya özel ekipman gerektirir
- Raybalama: tutarlı sonuçlar için ≤ 5×D
- Kılavuz çekme: ≤ 3×D önerilir; daha derin olanlar özel takım ve süreç dikkati gerektirir
Bu oranların ötesinde, talaş tahliyesi sınırlayıcı faktör haline gelir — talaşlar delikte birikir, ısı üretir ve takım kırılmasına neden olur. Çap için süreç kabiliyetinin ötesinde delik derinliği belirtmek, tedarikçinin özel ekipman veya daha yavaş süreçler kullanmasını gerektirir ve maliyet ekler.
Kenar Mesafesi ve Aralık
Minimum kenar mesafesi (delik merkez çizgisinden parça kenarına): ≥ 1,5× delik çapı. Minimum delikten deliğe aralık (merkez çizgisinden merkez çizgisine): ≥ 2× delik çapı. Bu minimumlar, malzeme çatlamasını, ince cidar sehimini ve delik bölgesindeki yapısal zayıflığı önler.
Delik Çaplarını Standartlaştırın
Delik çaplarını standart matkap serilerinden belirtmek (metrik için ISO matkap serisi; inç için kesirli veya numara/harf matkap boyutları) özel takım ihtiyacını ortadan kaldırır ve tedarikçi teslim süresini azaltır. Standart olmayan çaplar — özellikle standart matkap boyutları arasına düşenler — genellikle delme yerine delik tornalama veya dairesel interpolasyon gerektirir ve maliyet ile çevrim süresi ekler.
Kör Delikleri En Aza İndirin
Kör deliğin yerini alabilecek her açık delik, işleme süresini azaltır, talaş tahliyesini iyileştirir ve derinlik kontrolünü basitleştirir. Bir tasarımdaki her kör delik için sorulması gereken soru: deliğin geçmemesi için işlevsel bir neden var mı? Cevap “belirli bir neden yok” veya “estetiği korumak için” ise, açık delik alternatifinin kabul edilebilir olup olmadığını yeniden değerlendirmeye değer.
Mühendislik Delikleri için DFM Kontrol Listesi
| Tasarım Kararı | Öneri |
|---|---|
| Delik derinliği | Standart delme için ≤ 3–5×D; daha derin delikler için süreç belirtin |
| Çap spesifikasyonu | Mümkün olduğunda standart matkap serisi çaplarını kullanın |
| Hoşgörü | Yalnızca işlevsel olarak gerekli olduğu kadar sıkı uygulayın (hassas geçmeler için H7; boşluk için H11) |
| Kör ile açık delik karşılaştırması | Açık delikleri tercih edin; kör delikleri yalnızca işlevsel olarak gerekli olduğunda belirtin |
| Diş kavrama | Çizimde yalnızca diş derinliğini değil, minimum kavrama uzunluğunu belirtin |
| Havşa açısı | Açıkça belirtin (82° veya 90°) — varsayımda bulunmayın |
| Havşa deliği boyutları | Hem çapı hem de derinliği belirtin; bağlantı elemanı kafa boyutlarına göre doğrulayın |
| Raybalama payı | Raybalama öncesi delme çapı üretim planında belirtilmelidir |
| Kenar mesafesi | Parça kenarından minimum ≥ 1,5×D |
| Konumsal tolerans | Hassas hizalama deliklerine yalnızca çap değil, gerçek konum (GD&T) uygulayın |
Önemli Noktalar
- Delik tipi seçimi işlevle başlar: bağlama (boşluk, dişli, havşa, havşa deliği), hizalama (raybalanmış, tornalanmış, pim), sıvı geçişi (açık, çapraz delinmiş) ve sızdırmazlık (konik, hassas delik) her biri farklı tasarım ve üretim gereksinimlerine sahiptir.
- Havşa ve havşa deliği birbirinin yerine kullanılamaz: havşa (konik, 82° veya 90°) yüzeyle aynı hizada düz başlı vidaları barındırır; havşa deliği (silindirik düz tabanlı) soket başlı kapak vidalarını gömmer. Yanlış seçim sıkıştırma etkinliğini azaltır ve montaj girişimine neden olabilir.
- Raybalanmış delikler H7 toleransına ulaşır (±0,010–0,020 mm) — pim, hassas rulmanlar ve hizalama için uygundur. Yalnızca delme işlemi ±0,05–0,15 mm'ye ulaşır; boşluk delikleri ve bağlantı elemanı konumları için yeterlidir ancak hassas geçmeler için uygun değildir.
- Diş kavrama uzunluğu bir yük kapasitesi spesifikasyonudur: çelikte nominal çapın 1,0–1,5 katı; alüminyumda 1,5–2,0 katı. Yetersiz kavrama, beklenenden düşük yüklerde diş sıyrılmasına neden olur.
- Kör delikler geçiş deliklerinden daha pahalıdır — talaş tahliye kısıtlamaları, derinlik kontrol gereksinimleri ve takım boşluğu sorunları işleme süresine ve arıza riskine katkıda bulunur. Her kör delik gerekçelendirilmelidir.
- ISO 286 geçme tanımlamaları (H7/h6, H7/p6, vb.) delik ve mil tolerans amacını iletmek için standart dildir — hassas geçmeli delikler için yalnızca boyutsal tolerans değil, geçme sınıfını belirtin.
- OEM tedarik ekipleri için, belirsiz delik spesifikasyonları — “geçecek şekilde del,” “gerektiği gibi diş aç,” “bağlantı elemanı için havşa aç” — tedarikçi üretim partileri arasında tutarsız sonuçlar üretir. Eksiksiz delik spesifikasyonları şunları içerir: çap, tolerans sınıfı, derinlik, yüzey kalitesi (Ra), diş kavrama uzunluğu (dişli delikler için), havşa açısı ve büyük çap (havşalar için) ve hassas hizalama delikleri için GD&T konumsal tolerans.
Sık Sorulan Sorular
Mühendislikte ana delik türleri nelerdir?
Mühendislik delikleri işlevlerine göre sınıflandırılır: bağlantı delikleri arasında boşluk delikleri (bağlantı elemanı serbestçe geçer), dişli delikler (doğrudan bağlantı için iç dişler), havşa delikleri (düz başlı vidalar için konik girinti) ve havşa freze delikleri (alyen başlı cıvatalar için silindirik düz tabanlı girinti) bulunur. Hassas delikler arasında raybalanmış delikler (H7 toleransı, ±0,010–0,020 mm, pimler ve rulmanlar için) ve delik işleme ile açılmış delikler (konum düzeltme + çap hassasiyeti) bulunur. Akışkan geçiş delikleri arasında geçiş delikleri ve çapraz delinmiş yağ veya soğutma sıvısı kanalları bulunur. Sızdırmazlık delikleri arasında konik delikler (NPT, Morse konik) ve O-ring kanallı hassas delikler bulunur. Her türün işlevi tarafından belirlenen özel tolerans, yüzey kalitesi ve üretim süreci gereksinimleri vardır.
Geçiş deliği ile kör delik arasındaki fark nedir?
Geçiş deliği iş parçasının bir yüzeyinden diğerine tamamen geçer ve derinlik kontrolü gerektirmez — takım karşı yüzeyden çıktığında işleme tamamlanır. Kör delikler, iş parçasını delmeden tanımlanmış bir derinliğe kadar uzanır; hassas derinlik kontrolü, dikkatli talaş tahliye yönetimi (talaşlar yalnızca girişten çıkabilir) ve taban geometrisi değerlendirmesi (standart matkap için konik, özel takımlar için düz taban) gerektirir. Geçiş deliklerinin işlenmesi daha az maliyetlidir, daha az arıza modu vardır (talaş sıkışması yok, taban geometrisi belirsizliği yok) ve işlevsel gereksinim deliğin parçadan geçmesine izin verdiği her yerde tercih edilir.
Havşa ile havşa freze arasındaki fark nedir?
Havşa, delik girişinde genellikle 82° veya 90° dahil açıda konik bir girintidir ve düz başlı vidaların başının parça yüzeyiyle aynı hizada veya altında oturması için tasarlanmıştır. Koni açısı bağlantı elemanı baş açısıyla tam olarak eşleşmelidir — uyumsuzluk, düzgün yataklama yerine gerilme yığılması oluşturan kısmi temas yaratır. Havşa freze, delik girişinde alyen başlı kapak cıvatalarını veya düğme başlı cıvataları yüzeyin altında barındıran silindirik düz tabanlı bir girintidir; düz taban, bağlantı elemanı başı altında tam düzgün yataklama teması sağlar. Havşalar pürüzsüz, gömme yüzey gerektiğinde (aerodinamik paneller, tüketici ürünleri) kullanılır. Havşa frezeler, oturma yüzeyinin mekanik mukavemeti ve tam baş teması gömme görünümden daha önemli olduğunda kullanılır.
Delinmiş delik yerine ne zaman raybalanmış delik belirtmeliyim?
Delik, hassas geçmeler için H7 tolerans sınıfına (±0,010–0,020 mm çoğu boyut için) veya daha iyisine ulaşması gerektiğinde raybalanmış delik belirtin — pimler, rulman yatakları, hassas mil konumları ve deliğin eşleşen bileşenleri doğru şekilde konumlandırması gereken herhangi bir uygulama. Standart CNC delme işlemi ±0,05–0,15 mm çap toleransına ulaşır; bu boşluk delikleri, cıvata delikleri ve akışkan geçişleri için yeterlidir ancak hassas geçmeler için uygun değildir. Raybalama, çap hassasiyetini ve yüzey kalitesini iyileştirir (Ra 0,4–1,6 µm, delinmiş 1,6–6,3 µm'ye karşı), ancak delinmiş deliğin konumsal hatasını düzeltmez. Hem konum hem de çap hassasiyeti gerekiyorsa, delik işleme raybalamadan daha uygun olabilir.
Mühendislik çizimlerinde delikleri nasıl doğru şekilde belirtirim?
Mühendislik çizimlerinde eksiksiz delik spesifikasyonları şunları içermelidir: tolerans sınıfıyla çap (örn., raybalanmış konumlandırma deliği için ⌀10 H7; M10 cıvata için boşluk deliği ⌀11), derinlik (kör delikler için — toplam derinliği ve dişliyse minimum diş kavrama uzunluğunu ayrı olarak belirtin), yüzey kalitesi (hassas veya sızdırmazlık delikleri için Ra değeri) ve konumsal tolerans (hizalama delikleri için uygun datum şemasına referanslanan GD&T gerçek konum sembolü kullanılarak). Dişli delikler için belirtin: diş tanımı (M10×1,5-6H), minimum kavrama uzunluğu ve deliğin tam dişli mi yoksa kör mü olduğu. Havşalar için belirtin: dahil açı (82° veya 90°), büyük çap (yüzeydeki koninin büyük çapı). Havşa frezeler için belirtin: delik çapı, delik derinliği ve havşa frezenin altındaki boşluk deliği çapı. Belirsiz çağrılar — “del ve diş aç,” “bağlantı elemanı için havşa aç” — üretim partileri ve tedarikçiler arasında tutarsız sonuçlar üretir.
CMS mühendislik ekibi tarafından, otomotiv, havacılık, medikal ve endüstriyel OEM üretim uygulamaları için delik işleme operasyonlarında — delme, raybalama, delik tornalama, kılavuz çekme ve diş frezeleme — 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: ISO 286-1 (Delikler ve Miller için Sınırlar ve Geçmeler), ASME Y14.5-2018 (Geometrik Boyutlandırma ve Toleranslandırma), ISO 273 (Cıvatalar ve Vidalar için Geçme Delikleri), ASME B18.6.3 (Makine Vidaları — Havşa Başlı), ISO 10642 (Altı Köşe Yuvalı Havşa Başlı Vidalar).
Hassas Delik Özellikli CNC İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, çizim spesifikasyonuna uygun olarak geçiş delikleri, kör delikler, kılavuz çekilmiş delikler, havşalar, havşa delikleri, raybalanmış konumlandırma delikleri ve hassas delik tornalama özellikleri üretiyoruz — üretim başlamadan önce derinlik-çap uygulanabilirliği, tolerans elde edilebilirliği, diş kavrama yeterliliği ve havşa açısı doğrulaması için tam DFM incelemesi ile.
[DFM incelemesi ve hassas delik işleme teklifi isteyin →]


