
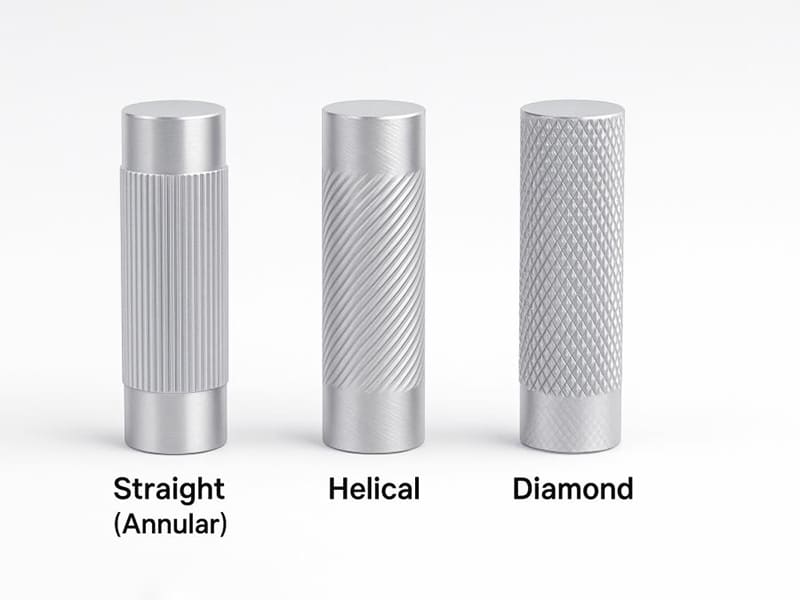
Hızlı Cevap: Tırtıl açma, silindirik iş parçaları üzerinde kabartmalı, tekrarlanabilir desenler oluşturan bir yüzey dokulandırma işlemidir — öncelikle plastik deformasyon (haddeleme tırtıl açma) veya kontrollü malzeme kaldırma (kesme tırtıl açma) yoluyla. Üç standart desen — elmas, düz ve helisel — farklı mühendislik işlevlerine hizmet eder: elmas tırtıl açma çok yönlü kavramayı maksimize eder; düz tırtıl açma pres geçme ve dönme önleyici montajlar için kontrollü müdahale oluşturur; helisel tırtıl açma dekoratif yüzey sunar. Haddeleme tırtıl açma malzemeyi dışa doğru yer değiştirir ve dış çapı 0,01–0,10 mm artırır — hassas montaj tasarımında hesaba katılması gereken boyutsal bir genişleme. Kesme tırtıl açma, deformasyon kuvvetlerinin çarpılmaya veya çatlamaya neden olacağı ince cidarlı parçalar ve sertleştirilmiş malzemeler için tercih edilir.
Tırtıl Açma Nedir?
Tırtıl açma, desenli bir takımın dönen bir iş parçasına bastırıldığı ve yüzey boyunca düzenli bir çıkıntı ve oluk deseni oluşturduğu bir imalat yüzey dokulandırma işlemidir. En yaygın biçim olan haddeleme tırtıl açmada, sertleştirilmiş tırtıl tekerlekleri iş parçasını plastik olarak deforme eder: malzeme talaş olarak kesilmek yerine kabartmalı tepeler ve vadiler oluşturmak üzere dışa ve yana doğru yer değiştirir. Kesme tırtıl açmada, kesici kenarlar desen geometrisini oluşturmak için malzemeyi kaldırır.
Tırtıl açmanın işlevsel amacı öncelikle dekoratif değildir. Bir yüzeyin mekanik ve tribolojik arayüz özelliklerini düz bir yüzeyin başaramayacağı şekillerde değiştirir:
- Kavrama artırma: Kabartmalı çıkıntılar insan eli, eldiven veya kauçuk yüzeylerle mekanik kilitlenme oluşturarak yağlı, ıslak veya titreşim yüklü koşullar altında sürtünmeyi ve kontrolü artırır.
- Montaj performansı: Tırtıllı tepeler pres geçme sırasında yerelleştirilmiş müdahale bölgeleri oluşturarak, eşdeğer tutma mukavemeti için düz bir milin gerektirdiğinden daha gevşek işleme toleranslarına izin veren tutma kuvvetleri üretir.
- Üzerine kalıplama yapışması: İnsert kalıplama sırasında tırtıl oluklarına akan erimiş plastik, katılaşmadan sonra mekanik bir kilitlenme oluşturur — yapıştırıcı birleştirmeyi destekleyen veya değiştiren yapısal bir bağ.
Mühendisler ve OEM satın alma ekipleri için tırtıl açma, en doğru şekilde, iki yüzeyin mekanik, tribolojik veya kozmetik olarak nasıl etkileşime girdiğini çok düşük artımlı imalat maliyetiyle kontrol eden bir yüzey mühendisliği operasyonu olarak anlaşılır.
Tırtıl Açma Süreci Nasıl Çalışır
Haddeleme Tırtıl Açma (Plastik Deformasyon)
Haddeleme tırtıl açma baskın üretim yöntemidir. Bir veya iki sertleştirilmiş tekerlek çifti taşıyan bir tırtıl açma takım kafası, dönen iş parçasına radyal olarak yüklenir. Parça dönerken ve takım eksenel olarak ilerlerken, tırtıl tekerlekleri desenlerini plastik deformasyon yoluyla yüzeye damgalar: malzeme çıkıntılar oluşturmak üzere dışa doğru akar ve sıkıştırılmış temas bölgesi yüzey katmanını iş sertleştirmesine uğratır.
Temel işlem parametreleri:
- Radyal kuvvet (bastırma basıncı): Çok düşük → eksik desen damgalama; çok yüksek → ince cidarlı parçaların çarpılması veya çift izleme kusuru
- İlerleme hızı: İş parçası ekseni boyunca desen sürekliliğini belirler; uyumsuz ilerleme düzensiz desen geçişlerine neden olur
- İş mili hızı (RPM): Düşük hızlar genellikle sünek malzemelerde daha temiz desenler üretir; aşırı hız daha yumuşak metalleri bulaştırabilecek ısı üretir
- Geçiş sayısı: Bir boyutlandırma geçişi desen derinliğini oluşturur; bir bitirme geçişi daha fazla iş sertleşmesi ve desen tekdüzeliği için tepeleri sıkıştırır
Boyutsal sonuç: Haddeleme tırtıl açma malzemeyi dışa doğru yer değiştirir. Dış çap, malzemeye, desen hatvesine ve uygulanan basınca bağlı olarak yaklaşık 0,01–0,10 mm artar. Bu genişleme bir tasarım değişkenidir — pres geçmeli montaj için tasarlanan parçalar tırtıl açmadan önce telafi edilmiş bir çapa ön işlenmelidir.
Kesme Tırtıl Açma (Malzeme Kaldırma)
Kesme tırtıl açma, malzemeyi yer değiştirmek yerine kesen takım kenarları kullanarak desen geometrisini kontrollü malzeme kaldırma yoluyla üretir. Radyal kuvvetler, kesme mekanizması yığın plastik deformasyon gerektirmediğinden haddeleme tırtıl açmadan önemli ölçüde düşüktür.
Kesme tırtıl açmanın belirtildiği durumlar:
- İnce cidarlı bileşenler: Haddeleme kuvvetleri cidar geometrisini çökertir veya çarpıtır
- Sertleştirilmiş veya kırılgan malzemeler: Haddeleme kuvveti altında deformasyon çatlamaya neden olur
- Yakın toleranslı parçalar: Malzeme kaldırmanın boyutsal öngörülebilirliği, değişken çap genişlemesine tercih edilir
- İnce hatveli dekoratif desenler: Kesme, plastik deformasyondan daha keskin, daha belirgin kenarlar üretir
Hatve Eşleştirme Gereksinimi
Kritik bir haddeleme tırtıl açma kurulum gereksinimi: iş parçası çevresine sığan tırtıl tekerleği diş sayısı bir tam sayı olmalıdır. Değilse, desen ikinci devirde birinci devirin bittiği konumdan hafifçe kaydırılmış bir konumda başlar — “çift izleme”, iki üst üste binmiş yanlış hizalanmış oluk seti üretir. Standart uygulama, belirli bir tırtıl hatvesi için doğru iş parçası çapını hesaplamak (veya mevcut parça çapına uyacak hatveyi seçmek) tir. Kontrollü hatve izleme ile CNC tırtıl açma, üretimde bu riski en aza indirir.
Haddeleme vs Kesme Tırtıl Açma Karşılaştırması
| Faktör | Haddeleme Tırtıl Açma | Kesme Tırtıl Açma |
|---|---|---|
| Mekanizma | Plastik deformasyon | Malzeme kaldırma |
| Yüzey sertleşmesi | Evet (iş sertleştirme etkisi) | Minimal |
| Gerekli radyal kuvvet | Daha yüksek | Daha düşük |
| Çap genişletme | +0,01–0,10 mm | Minimal |
| İçin en iyisi | Sünek malzemeler, standart montajlar | Sertleştirilmiş/gevrek malzemeler, ince cidarlar |
| Desen kenar belirginliği | Yuvarlatılmış tepeler | Daha keskin, daha belirgin kenarlar |
Tırtıl Desenleri: İşleve Göre Seçim
Üç temel desenin her biri, seçimi yönlendirmesi gereken belirli bir mühendislik işlevine hizmet eder — görsel tercihe değil.
Elmas Tırtıl
Elmas deseni, iki takım açılı kanalı (tipik olarak eksene ±30°) çaprazlayarak yükseltilmiş elmas şeklinde tepelerden oluşan bir ızgara oluşturur. Bu, kavrama uygulamaları için doğru desendir çünkü tepeli geometri aynı anda hem eksenel hem de çevresel yönlerde sürtünme sağlar — düz veya helisel desenlerin eşleşemeyeceği çok yönlü kavrama direnci.
En iyi uygulamalar: Alet sapları, tıbbi alet tutamaçları, kontrol düğmeleri, kadranlar, ıslak veya eldivenli eller dahil her yönde güvenli manuel kullanım gerektiren tüm uygulamalar.
Düz Tırtıl
Parça ekseni boyunca uzanan paralel çıkıntılar (yüzey tırtılı için dik). Düz çıkıntılar, açısal bileşen olmaksızın radyal yönde kontrollü girişim oluşturur — pres geçme ve dönme önleyici montaj uygulamaları için standart desen.
En iyi uygulamalar: Mil-yuva pres geçme montajları, üzerine kalıplama için metal insertler, tork direnci gerektiren bağlantı elemanı başları, birincil işlevsel gereksinimin manuel kavrama yerine mekanik tutma olduğu tüm uygulamalar.
Helisel Tırtıl
İş parçası eksenine tek bir açıyla uzanan kanallar. Görsel olarak ayırt edici bir görünüm ve orta düzeyde çevresel kavrama sağlar, elmas tırtıla göre daha düşük takım basıncıyla.
En iyi uygulamalar: Dekoratif bileşenler, premium tüketici ürünü yüzeyleri, görünümün birincil gereksinim olduğu ve çevresel kavrama yeterliliğinin yeterli olduğu parçalar.
Desen Seçim Referansı
| Fonksiyonel Gereksinim | Önerilen Desen | Neden |
|---|---|---|
| Çok yönlü kavrama (tutamaçlar, düğmeler) | Elmas | Tüm yönlerde maksimum sürtünme |
| Pres geçme / dönme önleyici (milller, insertler) | Düz | Kontrollü radyal girişim |
| Üzerine kalıplama mekanik kilitleme | Düz veya elmas | Her ikisi de polimer akışı için yeterli vadi derinliği sağlar |
| Dekoratif / premium görünüm | Helisel | En temiz görsel karakter |
| Maksimum tork direnci | Düz | Çıkıntı geometrisi dönmeye en etkili şekilde direnir |
Tırtıllamanın Mühendislik İşlevleri
Kavrama İyileştirmesi
Tırtıl çıkıntıları, yüzey ile kavrama elemanı arasındaki etkin temas alanını artırır ve çıkıntı geometrisi ile deforme olabilen kavrama yüzeyi (cilt, eldiven) arasındaki mekanik kilitleme, düz yüzey temasından önemli ölçüde daha yüksek sürtünme kuvvetleri üretir. Islak veya kirli koşullarda — endüstriyel, tıbbi ve gıda işleme uygulamalarında yaygın — tırtıl çıkıntıları yağlayıcı filmleri deler ve düz yüzey sürtünmesinin başarısız olduğu yerde mekanik kavramayı korur.
Elmas tırtıllı bir yüzey tipik olarak kuru cilde karşı 0,5–0,8 sürtünme katsayısı elde eder; bu, düz tornalanmış bir yüzey için 0,2–0,4'e kıyasla. Bu fark pratikte önemlidir: 20 mm çapında tırtıllı bir tutamaç üzerindeki 100 N eksenel yük, tırtıllı sürtünme katsayısında yaklaşık 400–625 N kavrama kuvveti gerektirirken, düz yüzey sürtünme katsayısında 800–1.600 N gerektirir.
Pres Geçme Montaj Performansı
Düz bir mil ile yuva deliği arasındaki standart bir sıkı geçmede, tutma kuvveti tamamen girişim bölgesi boyunca elastik sıkıştırmadan gelir. Sıkı toleranslar, düz pres geçme millerinin tutarlı bir şekilde korunmasını pahalı hale getirir.
Tırtıllı miller, çıkıntı tepelerinde yerelleştirilmiş yüksek basınçlı temas bölgeleri oluşturur ve bunlar yerleştirme sırasında yuva malzemesiyle mekanik olarak kilitlenir — hem elastik girişimden hem de mekanik kilitlemeden tutma kuvveti sağlar. Bu şu anlama gelir:
- Nominal mil çapı daha gevşek bir toleransla işlenebilir (girişimi çıkıntı tepeleri sağlar)
- Tutma kuvveti tipik olarak aynı nominal boyutlardaki eşdeğer düz sıkı geçmeden daha yüksektir
- Montajlar, düz geçmelere göre torka ve titreşim kaynaklı gevşemeye karşı daha dirençlidir
Metalden plastik yuvaya montajlar için — tüketici elektroniği, tıbbi cihazlar ve otomasyon bileşenlerinde yaygın — metal insert üzerinde düz tırtıl standart uygulamadır çünkü kalıp sonrası işleme olmadan normal toleranslı enjeksiyon kalıplanmış deliklere izin verir.
Üzerine Kalıplama Yapışması
Plastik bir metal insert üzerine kalıplandığında (insert kalıplama veya üzerine kalıplama), malzemeler arasındaki bağ mukavemeti montaj bütünlüğünü belirler. Metal ve plastik arasındaki yapıştırıcı bağlama sınırlıdır; yüzey geometrisi yoluyla mekanik kilitleme daha güvenilir ve daha dayanıklıdır.
Tırtıllama mekanik ankraj geometrisi sağlar: kalıplama sırasında polimer eriyiği tırtıl kanallarını doldurur. Katılaşmadan sonra polimer mekanik olarak kilitlenir — kanalları dolduran polimer çıkıntılarını kesmeden metalden ayrılamaz.
Kauçuk üzerine kalıplanmış el aletleri için tırtıllı alüminyum insertler yapma üretim deneyimimizde, orta hatveli (0,8–1,2 mm) düz ve elmas tırtıllı insertler, yapıştırıcı olmadan, yalnızca mekanik kilitleme yoluyla, aynı çaptaki düz insertlerden tutarlı bir şekilde –80% daha yüksek çekme kuvvetleri üretti. Hatve ve kanal derinliği kritik değişkenlerdi: çok ince hatve, yetersiz polimer hacimli sığ kanallar üretir; çok kaba ise temas alanını azaltır.
Tırtıllama için Malzemeler
| Malzeme | Yöntem | Desen Kalitesi | Önemli Husus |
|---|---|---|---|
| Yumuşak çelik (1018, 1045 tavlanmış) | Haddeleme | Mükemmel | İyi süneklik, temiz deformasyon |
| Alaşımlı çelik (4140 normalleştirilmiş) | Haddeleme | Mükemmel | İyi iş sertleşmesi yapar |
| Sertleştirilmiş çelik (> 35 HRC) | Kesme | İyi | Haddeleme deformasyonu altında çatlama riski |
| 6061-T6 alüminyum | Haddeleme | İyi | Orta basınç, keskin takımlar, yeterli yağlama |
| Pirinç C36000 (serbest işlenebilir) | Haddeleme | Mükemmel | En iyi desen belirginliği, en düşük çapaklanma |
| PEEK, POM, Naylon | Kesme | Kabul edilebilir | Düşük basınç; plastik deformasyon kapasitesi yok |
Malzemeye Özgü Notlar
Alüminyum: Yumuşak ve sünek — kolayca haddeleme tırtıllama yapılabilir, ancak aşırı basınç temiz tepe oluşumu yerine sırt düzleşmesine (bulaşma) neden olur. 6061-T6 (akma dayanımı 276 MPa) ile orta basınçta keskin, iyi yağlanmış takımlar mükemmel sonuçlar verir. Tamamen tavlanmış alüminyum bulaşma eğilimindedir.
Pirinç: Serbest işlenebilir pirinç (C36000) ideal tırtıllama malzemesidir. Kontrollü plastik deformasyon davranışı, minimum çapaklanma ile son derece temiz, iyi tanımlanmış desenler üretir — bu nedenle enstrüman düğmeleri ve valf kollarındaki küçük hatveli dekoratif tırtıllama neredeyse evrensel olarak pirinçte belirtilir.
Sertleştirilmiş çelik: Yaklaşık 35–40 HRC'nin üzerinde, haddeleme tırtıllama kuvvetleri temiz plastik akış yerine yüzey yırtılmasına veya çatlamaya neden olur. Uygun parametrelerde kesme tırtıllama gereklidir.
Tırtıllama için Tasarım Kılavuzları (DFM)
Çap Genişlemesini Hesaba Katın
En yaygın tırtıllama DFM hatası: bir mili hedef çapa göre tasarlamak, haddeleme tırtıllama belirtmek, ardından tırtıllama öncesi çapın montaj spesifikasyonuna eşit olması nedeniyle kontrolsüz pres geçme girişimini keşfetmek.
Tasarım kuralı: Tırtıllamadan önce mil çapını (hedef montaj çapı) eksi (beklenen çap büyümesi) olarak ön işleyin.
Beklenen büyüme aralığı: 0,01 mm (ince hatve, sert çelik) ila 0,10 mm (kaba hatve, yumuşak alüminyum). Kritik montajlar için, üretim tırtıllama öncesi çapını belirlemeden önce numune parçalar üzerinde gerçek büyümeyi doğrulayın — büyüme bir üretim serisi boyunca takım aşınmasına göre değişir.
Uygulamaya Göre Hatve Seçimi
| Başvuru | Önerilen Hatve | Notlar |
|---|---|---|
| Dekoratif / ince estetik | 0,4–0,8 mm | İnce, görsel olarak temiz desen |
| Genel kavrama (kollar, düğmeler) | 0,8–1,6 mm | Standart kavrama aralığı |
| Pres geçme montajı (metal-metale) | 1,0–2,0 mm | Girişim için yeterli sırt yüksekliği |
| Üzerine kalıplama kilitlemesi | 0,8–1,6 mm | Polimer akış kapasitesine uygunluk |
Minimum Et Kalınlığı
İçi boş silindirik bileşenler için, tırtıllanmış bölgedeki minimum et kalınlığı haddeleme tırtıllama için ≥ 3× desen hatvesi olmalıdır. Daha ince duvarlar, azaltılmış basınçta kesme tırtıllama gerektirir veya içten dışa deformasyondan kaynaklanan delik distorsiyonu riski taşır.
Tırtıllanmış Bileşenler için DFM Kontrol Listesi
| Tasarım Kararı | Öneri |
|---|---|
| Çap spesifikasyonu | Telafi edilmiş çapa ön işleme: hedef eksi beklenen büyüme |
| Desen türü | Elmas → kavrama; düz → pres geçme/dönme önleyici; helisel → estetik |
| Hatve seçimi | Hatveyi parça çapına ve işlevsel gereksinime uygun hale getirin (yukarıdaki tabloya bakın) |
| Et kalınlığı | Haddeleme için ≥ 3× hatve; daha ince duvarlar → kesme tırtıllama |
| Malzeme sertliği | > 35 HRC → kesme tırtıllama gerekli |
| Çizim spesifikasyonu | Desen tipi, hatve, tırtıllanmış bölge uzunluğu, çap esası (tırtıllama öncesi veya sonrası) dahil edin |
| Tırtıllama sonrası işlemler | Tırtıl çıkış kenarlarında çapak alma veya pah kırma gerekip gerekmediğini belirtin |
Üretim Yöntemleri
Torna Tırtıllama
Manuel veya yarı otomatik torna tırtıllama, dönen iş parçasına bastırılan iki tekerlekli bir takım kullanır. Kurulum süresinin az sayıda parçaya yayıldığı ve proses esnekliğinin çevrim süresi tutarlılığından daha önemli olduğu küçük partili ve prototip işler için maliyet etkindir.
En uygun kullanım alanı: Prototipler ve küçük partiler (< 50 parça), özel ve onarım işleri, büyük çaplı parçalar.
CNC Tırtıllama
CNC tornalama merkezleri, tırtıllamayı tornalama, delme ve diş açma ile aynı kurulumda programlanmış bir işlem olarak entegre eder. CNC sistemi ilerleme hızını, dalma derinliğini ve paso sayısını yüksek tekrarlanabilirlikle yönetir. İki paso dizisi kullanan elmas ve helisel desenler için CNC, ikinci paso açısal kaymasını hassas şekilde koordine eder — operatöre bağlı torna tırtıllamasının eşleşemeyeceği tutarlı geometri üretir. Çap telafi mantığı CNC programına entegre edilebilir.
En uygun kullanım alanı: Orta ila yüksek hacim (> 50 parça), sıkı toleranslı montajlar, tutarlı desen derinliği ve hizalaması.
Üretim Yöntemi Karşılaştırması
| Yöntem | Desen Tutarlılığı | Kurulum Maliyeti | En İyi Hacim |
|---|---|---|---|
| Torna (manuel) | Orta | Düşük | < 50 parça |
| CNC tornalama (entegre) | Yüksek | Orta | > 50 parça |
| Özel tırtıllama makinesi | Çok yüksek | Yüksek | > 1.000 parça |
Önemli Noktalar
- Tırtıllama, fonksiyonel bir yüzey mühendisliği prosesidir — dekoratif değil. Kontrollü yüzey geometrisi yoluyla kavrama sürtünmesini, pres geçme tutma kuvvetini ve üzerine kalıplama bağ mukavemetini değiştirir.
- Desen seçimi fonksiyon odaklıdır: çok yönlü kavrama için elmas tırtıllama; pres geçme ve dönmeye karşı koyma için düz tırtıllama; dekoratif yüzey için helisel tırtıllama.
- Haddeleme tırtıllama dış çapı 0,01–0,10 mm artırır — bu genişleme tırtıl öncesi çap spesifikasyonuna ve pres geçme tolerans tasarımına dahil edilmelidir.
- Kesme tırtıllama, sertleştirilmiş çelikler (> 35–40 HRC) ve ince cidarlı parçalar için gereklidir — haddeleme deformasyon kuvvetlerinin çatlamaya veya distorsiyona neden olacağı durumlarda.
- Haddeleme tırtıllama için adım eşleştirmesi kritiktir: tırtıl diş sayısı iş parçası çevresine tam bölünmelidir; uyumsuzluk çift iz oluşturur.
- Üzerine kalıplama için, 0,8–1,6 mm adımda düz veya elmas tırtıllama, güçlü polimer mekanik kilitlenme için oluk derinliği ve vadi geometrisi sağlar.
- OEM tedarik ekipleri için, çizim spesifikasyonları şunları içermelidir: desen tipi, adım, tırtıllı bölge uzunluğu ve tırtıl öncesi veya sonrası çap esası — sadece “burayı tırtılla” değil. Eksik spesifikasyonlar üretim serileri boyunca tutarsız montaj performansı üretir.
Sık Sorulan Sorular
Tırtıllama nedir ve ne için kullanılır?
Tırtıllama, bir iş parçası üzerinde çıkıntı ve oluk deseni oluşturan bir yüzey dokulandırma prosesidir — öncelikle sertleştirilmiş tırtıl tekerlekleri kullanılarak plastik deformasyon yoluyla (haddeleme tırtıllama) veya kesici kenarlar kullanılarak malzeme kaldırma yoluyla (kesme tırtıllama). Üç ana mühendislik fonksiyonu için kullanılır: elle tutulan bileşenlerde kavramayı iyileştirme (takım sapları, kontrol düğmeleri, enstrüman tutamaçları); mil çıkıntılarının gövde delikleriyle mekanik girişim oluşturduğu pres geçme montajlarında tutma kuvvetini artırma; ve polimerin tırtıl oluklarını doldurduğu ve metal insertle mekanik olarak kilitlendiği üzerine kalıplama montajlarında yapışmayı iyileştirme. Tırtıllama, önemli fonksiyonel değer katan düşük maliyetli bir CNC tornalama işlemidir — özellikle yapıştırıcıların istenmediği ve sıkı toleransların pahalı olacağı montajlar için.
Elmas ve düz tırtıllama arasındaki fark nedir?
Elmas tırtıllama, elmas şeklinde yükseltilmiş tepelerden oluşan bir ızgara oluşturmak için iki takım açılı oluğu kesiştirir ve aynı anda tüm yönlerde maksimum sürtünme üretir — manuel kavrama uygulamaları için doğru desen (tutamaçlar, düğmeler, tıbbi enstrümanlar). Düz tırtıllama, parça ekseni boyunca uzanan paralel çıkıntılar oluşturur, gövde delikleriyle kontrollü radyal girişim ve dönmeye karşı güçlü direnç üretir — pres geçme montajları, üzerine kalıplanmış insertler ve dönmeye karşı miller için doğru desen. Elmas tırtıllama daha yüksek takım basıncı gerektirir çünkü iki oluk yönü aynı anda oluşur; düz tırtıllama daha az kuvvet kullanır ve daha öngörülebilir çap genişlemesi üretir, bu da pres geçme montaj tasarımını basitleştirir.
Haddeleme tırtıllama parçanın dış çapını değiştirir mi?
Evet ve bu, hassas montaj tasarımı için en kritik boyutsal etkidir. Haddeleme tırtıllama malzemeyi dışa doğru yer değiştirir, malzemeye, desen adımına ve uygulanan basınca bağlı olarak dış çapı yaklaşık 0,01–0,10 mm artırır. Daha yumuşak malzemeler (alüminyum) ve daha kaba adımlar daha fazla büyüme üretir; daha sert malzemeler ve daha ince adımlar daha az üretir. Pres geçme montajı için parçalar, tırtıllamadan önce telafi edilmiş bir çapa (hedef boyut eksi beklenen büyüme) ön işlenmelidir. Bu genişlemenin hesaba katılmaması kontrolsüz girişim üretir — montajlar birleştirilemez olabilir veya yetersiz tutma kuvvetine sahip olabilir.
Haddeleme tırtıllama yerine ne zaman kesme tırtıllama belirtilmelidir?
Kesme tırtıllama şu durumlarda belirtilmelidir: iş parçası malzemesi yaklaşık 35–40 HRC üzerinde sertleştirilmişse ve çatlamadan temiz plastik deformasyon geçiremiyorsa; iş parçası haddeleme kuvvetlerinin çökerteceği veya distorsiyona uğratacağı ince cidarlara sahipse (cidar kalınlığı < 3× desen adımı haddeleme için yaklaşık sınırdır); uygulama plastik deformasyonun ürettiğinden daha keskin kenarlarla çok hassas desen geometrisi gerektiriyorsa; veya malzeme haddeleme deformasyonunu sürdüremeyen kırılgan bir mühendislik plastiğiyse. Kesme tırtıllama daha düşük radyal kuvvetler uygular, desenleri yer değiştirme yerine malzeme kaldırma yoluyla üretir ve önemli çap genişlemesine neden olmaz. Ödünleşim, haddeleme tırtıllamanın yüzeyde iş sertleştirme faydasını üretmemesidir.
Bir mühendislik çiziminde tırtıllamayı nasıl belirtirim?
Tırtıl çağrıları şunları içermelidir: desen tipi (elmas, düz veya helisel), hatve (diş başına mm veya 25,4 mm başına diş sayısı), tırtıllı bölgenin eksenel uzunluğu ve çap esası (boyutun tırtıl öncesi mi yoksa tırtıl sonrası mı olduğu). ASME B94.6“daki standart desen tanımlamaları arasında TDR (sağ el elmas), TDL (sol el elmas) ve STS (düz) bulunur. Kritik pres geçme montajları için, sabit bir tırtıl öncesi hedef yerine toleranslı hedef tırtıl sonrası çapı belirtin, böylece tedarikçi montaj boyutunun belirleyici olduğunu anlar. Desen tipi ve hatve olmadan yalnızca ”tırtıl" yazan bir çizim notu, tutarlı üretim için yetersiz bilgi sağlar — farklı tedarikçiler bunu farklı yorumlayacak ve uyumsuz parçalar üretecektir.
CMS mühendislik ekibi tarafından, tıbbi cihazlar, endüstriyel otomasyon, tüketici ürünleri ve OEM üretim uygulamaları için çelik, alüminyum ve pirinç bileşenlerde 15+ yıllık hassas CNC tornalama ve tırtıl açma deneyimiyle yazılmıştır. Teknik referanslar: ASME B94.6 (Tırtıl Açma), ASME Y14.5-2018 (Boyutlandırma ve Toleranslandırma), ISO 1302 (Yüzey Dokusu Gösterimi), SME İşleme El Kitabı (Tornalama ve Tırtıl Açma Operasyonları).
Hassas Tırtıllı CNC Tornalanmış Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, kavrama iyileştirme, pres geçme montajları ve üzerine kalıplama insert üretimi için tırtıl açmayı CNC tornalama operasyonlarına entegre ediyoruz. Her tırtıl işi hatve eşleştirme, çap genleşme kompanzasyonu ve desen tipi uygunluğu açısından incelenir. Tırtıl öncesi çap, desen hatvesi ve et kalınlığı yeterliliği konusunda DFM geri bildirimi her proje incelemesinde standarttır.
[DFM incelemesi ve CNC tırtıl açma teklifi isteyin →]


