
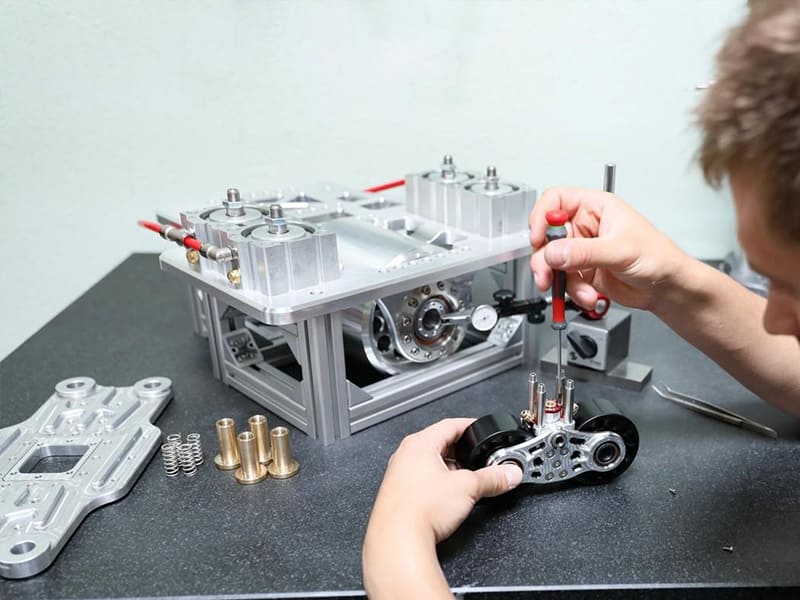
Hızlı Cevap: Prototipler, üretim kalıplarına yatırım yapmadan önce tasarımı, işlevi, üretilebilirliği ve pazar hazırlığını doğrulamak için kullanılan erken aşama ürün modelleridir. Beş ana tür — konsept, görsel, fonksiyonel, mühendislik ve üretim öncesi prototipler — her biri belirli bir geliştirme aşamasında belirli bir doğrulama hedefine hizmet eder. Yanlış türü seçmek, bütçeyi erken aşamada gereksiz hassasiyete harcar veya geç aşamada tespit edilemeyen arızalara yol açar. Doğru sıralama genellikle düşük maliyetli hızlı iterasyonla başlar ve tasarım kararları geri döndürülemez hale geldikçe üretim kalitesinde doğrulamaya ilerler.
Prototip Nedir ve Neden Önemlidir?
Prototip, seri üretim başlamadan önce tasarım amacını, fonksiyonel performansı, üretilebilirliği veya pazar kabulünü doğrulamak için oluşturulan fiziksel veya dijital bir ürün modelidir. Bir numune değildir — bir karar verme aracıdır.
Bu ayrım önemlidir çünkü bir prototipin amacı, nasıl inşa edilmesi gerektiğine dair her şeyi belirler. Bir fikrin takip edilmeye değer olup olmadığını keşfetmek için oluşturulan konsept prototip hızlı ve ucuz olmalıdır — köpük, karton, temel 3D baskılar. Bir parçanın tolerans dahilinde üretilip güvenilir şekilde monte edilip edilemeyeceğini doğrulamak için oluşturulan mühendislik prototipi, üretim kalitesinde malzemeler ve gerçek işleme süreçleri kullanmalıdır. Bir konsept prototipe üretim düzeyinde titizlik uygulamak zaman ve para kaybıdır. Bir konsept düzeyindeki prototipi fonksiyonel doğrulama olarak kabul etmek, kabul edilemez mühendislik riski getirir.
OEM üreticileri ve ürün mühendisleri için prototipleme, risk yönetimi ve maliyet kontrolünün kesişim noktasında yer alır. Her aşamada türü ve kaliteyi doğru belirlemek, ürün geliştirmedeki en yüksek kaldıraçlı kararlardan biridir.
Prototipler Neden Önemlidir: Prototipleme Yapmamanın Maliyeti
Prototiplemenin ekonomisi ikna edicidir. Konsept prototipleme sırasında tespit edilen bir tasarım kusuru, yeniden tasarım ve yeni bir 3D baskılı model yoluyla düzeltmek için $200–$500'e mal olabilir. Enjeksiyon kalıpları kesildikten sonra tespit edilen aynı kusur, kalıp yeniden işlemede $15.000–$50.000 ve haftalarca program gecikmesi gerektirebilir. Üretimde keşfedilen daha ciddi hatalar — montaj arızaları, yapısal yetersizlik, tolerans yığılma sorunları — ürün geri çağırmaları, garanti talepleri ve itibar kaybını tetikleyebilir; bunlar her türlü prototipleme maliyet tasarrufunu gölgede bırakır.
OEM müşterilerini prototipten üretime geçiş süreçlerinde destekleyen üretim deneyimimize dayanarak, en verimli üretim başlangıçlarına sahip projeler, mühendislik prototipi doğrulamasına uygun şekilde yatırım yapanlardır — mutlaka en pahalı veya en ayrıntılı prototipleme değil, o tasarımdaki belirli risklere en çok hedeflenen prototipleme.
Prototip vs. Üretim Parçası: Kritik Bir Karşılaştırma
Bir prototip ile üretim parçası arasındaki farkı anlamak, prototiplemenin amacını ve sınırlamalarını çerçevelemeye yardımcı olur:
| Aspect | Prototip | Üretim Parçası |
|---|---|---|
| Birim maliyet | Daha yüksek (ölçek ekonomisi yok) | Daha düşük (hacim için optimize edilmiş) |
| Malzeme | Genellikle eşdeğer; bazen basitleştirilmiş | Nihai belirlenmiş üretim malzemesi |
| Miktar | 1–100 adet | Yüzlerden milyonlara |
| Takımlar | Minimal veya sert kalıp yok | Özel kalıplar, zımbalar, fikstürler |
| Hoşgörü | İteratif; gevşetilebilir | Sıkı ve standartlaştırılmış |
| Üretim yöntemi | CNC, 3D baskı, vakum döküm | Enjeksiyon kalıplama, die casting, seri CNC |
| Birincil hedef | Doğrula ve iterasyon yap | Tutarlı ve verimli üret |
Mühendislikte Beş Ana Prototip Türü
Ürün geliştirme tek bir prototipleme olayı değildir — her biri belirli bir risk kategorisini azaltan aşamalı bir doğrulama serisidir. Her aşamada doğru prototip türünü kullanmak, harcanan her dolar başına doğrulama değerini en üst düzeye çıkarır.
Konsept Prototip
Geliştirme aşaması: Erken fikir oluşturma Birincil amaç: Tasarım yönünün takip edilmeye değer olduğunu doğrula
Konsept prototipler, detaylı tasarıma mühendislik kaynakları yatırmadan önce bir tasarım fikrinin değerli olup olmadığını keşfeder. Doğruluk yerine hızı önceliklendirirler — amaç, birden fazla tasarım seçeneğini hızlıca karşılaştırmak, bariz sorunları belirlemek ve konsept yönünü onaylamaktır. Yüksek geometrik doğruluk bu aşamada önemsizdir; önemli olan form, oran ve temel kullanıcı etkileşimidir.
Tipik yöntemler: Köpük modeller, karton maketler, kaba 3D baskılı kabuklar, elle şekillendirilmiş kil modeller.
Neyi doğrulurlar: Genel şekil ve boyut, temel ergonomi ve kullanıcı etkileşimi, konsept alanının geliştirilmeye değer olup olmadığı, tasarım yönü konusunda paydaş uyumu.
Neyi doğrulamazlar: Yapısal performans, boyutsal doğruluk, malzeme özellikleri, montaj uyumu, üretilebilirlik.
Maliyet açısından, konsept prototipler en ekonomik türdür — iyi inşa edilmiş bir köpük veya 3D baskılı konsept model $50–$500'e mal olur ve saatler ila günler içinde üretilebilir. Bu aşamada, aşırı mühendislik maliyeti yüksektir: atılabilecek bir konsepte CNC işleme hassasiyeti uygulamak, sonraki doğrulama aşamaları için ayrılması gereken bütçeyi harcar.
Görsel Prototip
Geliştirme aşaması: Endüstriyel tasarım iyileştirme Birincil amaç: Görünümü, yüzey kalitesini ve pazar hazırlığını değerlendirin
Görsel prototipler, son ürün gibi görünecek şekilde üretilir ancak mutlaka onun gibi işlev görmesi gerekmez. Tersine çevrilmesi pahalı olan üretim kalıp kararlarına bağlı kalmadan önce estetik kararları — yüzey bitişi, doku, renk, marka entegrasyonu ve görsel oranlar — doğrulamak için kullanılırlar.
Tipik yöntemler: Yüksek çözünürlüklü SLA veya MJF 3D baskı, boyama ve kaplama ile CNC işleme, kozmetik plastik parçalar için vakum döküm.
Neyi doğrulurlar: Yüzey bitiş kalitesi, renk ve doku doğruluğu, kozmetik özellikler ve marka unsurları, paydaş ve pazarlama onayı.
Neyi doğrulamazlar: Yapısal performans, gerçek toleranslara montaj uyumu, yük altında malzeme özellikleri.
Görsel prototipler, görünümün satın alma kararlarını yönlendirdiği tüketiciye yönelik ürünler ve üretim başlamadan önce düzenleyici veya müşteri onayı gerektiren ürünler için özellikle önemlidir. Doğru şekilde bitirilmiş bir görsel prototip, aksi takdirde üretim numuneleri gerektirecek onay döngülerini hızlandırabilir — ki bunlar kalıba bağlı kalmadan üretilemez.
Fonksiyonel Prototip
Geliştirme aşaması: Konsept kanıtı / fonksiyonel doğrulama Birincil amaç: Ürünün amaçlandığı gibi çalıştığını kanıtlamak
Fonksiyonel prototipler odağı görünümden performansa kaydırır. Temel ürün fonksiyonlarını — mekanik hareket, yapısal davranış, elektronik entegrasyon, sıvı akışı — gerçek kullanım koşullarını temsil eden koşullar altında göstermek ve test etmek için üretilirler. Görünüm ikincil olabilir; önemli olan mekanizmanın, devrenin veya yapısal sistemin doğru şekilde çalışmasıdır.
Tipik yöntemler: Hazır bileşenlerle birleştirilmiş CNC işlenmiş metal veya mühendislik plastiği parçalar, işlenmiş fonksiyonel arayüzlerle 3D baskılı yapısal kabuklar kullanan hibrit yapılar, prototip PCB'lerle elektronik montaj.
Neyi doğrulurlar: Mekanik mekanizmalar (hareket, yük taşıma, aşınma), elektronik sistemler (devreler, sensörler, güç), çalışma koşulları altında fonksiyon kanıtı, alt sistemler arası etkileşim.
Neyi doğrulamazlar: Nihai boyutsal toleranslar, üretim malzemesi özellikleri (üretim malzemeleri kullanılmadığı sürece), montaj süreci verimliliği, ölçekte üretilebilirlik.
Fonksiyonel prototipler genellikle CNC işlemenin gerekli hale geldiği ilk prototip türüdür — 3D baskılı parçalar genellikle anlamlı fonksiyonel testler için gereken mekanik özellikleri kopyalayamaz. 3D baskılı bir PLA yay mekanizması, alüminyum veya çelik eşdeğerinden farklı sertlik, yorulma ömrü ve termal davranışa sahiptir. Gerçekçi olmayan malzemelerle test yapmak gerçekçi olmayan sonuçlar üretir.
Mühendislik Prototipi
Geliştirme aşaması: Tasarım doğrulama ve optimizasyon Birincil amaç: Üretilebilirliği, toleransları ve montajı doğrulayın
Mühendislik prototipleri, tasarımın gerekli kalite seviyesinde güvenilir şekilde üretilip üretilemeyeceğini — ve hangi maliyetle — yanıtlamak için üretilir. Üretim sınıfı malzemeler ve üretim benzeri süreçler kullanırlar. Toleranslar belirtilir ve doğrulanır. Çok parçalı montajlar uyum ve fonksiyon açısından test edilir. DFM (Üretilebilirlik için Tasarım) sorunları belirlenir ve çözülür.
Tipik yöntemler: Üretim için belirtilen malzemelerde CNC işleme (alüminyum 6061, paslanmaz çelik 316L, titanyum Ti-6Al-4V, mühendislik plastikleri), CMM ile hassas muayene, tam parça setlerinin fonksiyonel montaj testi.
Neyi doğrulurlar: Boyutsal doğruluk ve tolerans başarısı, montaj uyumu ve yığın davranışı, gerçek yükler ve ortamlar altında malzeme performansı, DFM sorunları (işleme erişilebilirliği, yüzey bitiş ulaşılabilirliği, özelliklerin yapısal yeterliliği), maliyet tahmini doğruluğu.
Neyi doğrulamazlar: Üretim kalıp davranışı (kalıp çekmesi, döküm gözenekliliği), tam üretim süreci kararlılığı, hacimde çevrim süresi.
Mühendislik prototipleri, üretim kalıbı taahhüdünden önceki en yüksek riskli prototipleme yatırımıdır. Üretim deneyimimizde, müşteri tasarımlarını incelerken karşılaştığımız en yaygın ve pahalı hatalar, mühendislik prototipi doğrulamasının yakalayacağı hatalardır: montaj girişimine neden olan tolerans kombinasyonları, standart takımlarla erişilemeyen geometrik özellikler, belirtilen malzeme için yetersiz et kalınlıkları ve diş angajman gereksinimlerini ihlal eden delik desenleri.
Bu hataları bir mühendislik prototipinde düzeltmenin maliyeti, revize edilmiş bir CNC programı ve yeni bir işlenmiş parça setidir — tipik olarak $500–$5.000. Enjeksiyon kalıbı kesildikten sonra bunları düzeltmenin maliyeti, değişiklik kapsamına bağlı olarak $20.000–$100.000+ olabilir.
Üretim Öncesi Prototip
Geliştirme aşaması: Nihai üretim hazırlığı doğrulaması Birincil amaç: Tasarım, kalıp ve üretim sürecinin uyumlu olduğunu onaylayın
Üretim öncesi prototipler, gerçek üretim kalıpları ve üretim süreçleri kullanılarak üretilir — ancak tam hacimli üretime bağlı kalmadan önce kalıbı ve süreci doğrulamak için özellikle küçük miktarlarda. Şu soruları yanıtlarlar: kalıp boyutsal gereksinimleri karşılayan parçalar üretiyor mu? Döküm kabul edilebilir gözeneklilik seviyeleri üretiyor mu? Üretim süreci maliyet tahminlerinde modellenen çevrim sürelerine ulaşıyor mu?
Tipik yöntemler: Pilot enjeksiyon kalıpları (yumuşak kalıp veya yarı sert alüminyum kalıp), döküm deneme çalışmaları, damgalama denemeleri, gerçek fikstürlerle üretim koşullarında CNC parti çalışmaları.
Neyi doğrulurlar: Üretim kalıbı doğruluğu ve tekrarlanabilirliği, üretim süreci kararlılığı, tahminlere karşı çevrim süresi, kalıpla ilgili boyutsal varyasyon (çekme, geri yaylanma, ayırma çizgisi çapak), üretim koşulları altında montaj süreci.
Bu aşamada değişiklikler pahalıdır — ancak sorunları burada keşfetmek, tam üretimde keşfetmekten hâlâ çok daha az maliyetlidir. Üretim öncesi prototipler, sermaye tamamen yüksek hacimli üretim kalıbına ve malzeme tedarikine bağlanmadan önceki son güvenlik ağıdır.
Prototip Geliştirme Sırası
| Sahne | Prototip Türü | Azaltılan Birincil Risk | Tipik Maliyet |
|---|---|---|---|
| Fikir oluşturma | Konsept prototip | Tasarım yönü riski | $50–$500 |
| Endüstriyel tasarım | Görsel prototip | Estetik ve pazar riski | $500–$5.000 |
| Fonksiyonel doğrulama | Fonksiyonel prototip | Performans riski | $1.000–$15.000 |
| Mühendislik doğrulaması | Mühendislik prototipi | Üretim riski | $2.000–$30.000 |
| Üretim hazırlığı | Üretim öncesi prototip | Kalıp ve süreç riski | $10.000–$100.000+ |
Düşük Sadakatli ve Yüksek Sadakatli Prototipler
Beş tip kategorisinin ötesinde, prototipler genellikle sadakatlerine göre tanımlanır — geometri, malzeme ve işlev açısından nihai ürüne ne kadar benzediklerine göre.
Düşük Sadakatli Prototipler
Düşük sadakatli prototipler hızlı, ucuz ve kasıtlı olarak kabadır. Doğruluk yerine iterasyon hızına öncelik verirler — amaç, bir yöne karar vermeden önce birden fazla tasarım fikrini hızlıca üretmek ve test etmektir.
En uygun kullanım alanı: Konsept keşfi, ergonomik yerleşim testi, erken tasarım karşılaştırması, tasarım yönü konusunda dahili uyum.
Tipik yöntemler: Köpük, karton, temel FDM 3D baskı.
Yapamadıkları: Anlamlı yapısal test verisi sağlamak, boyutsal toleransları doğrulamak veya işlevle ilgili malzeme özelliklerini kopyalamak.
Düşük sadakatli bir prototip hakkında sorulması gereken doğru soru: “Bu konsept takip edilmeye değer mi?” — “Bu tasarım üretimde çalışır mı?” değil.”
Yüksek Sadakatli Prototipler
Yüksek sadakatli prototipler, geometri, malzeme ve işlev açısından nihai ürünü yakından kopyalar. Performans iddialarını doğrulamak, düzenleyici uygunluk testleri yapmak ve devam/devam etme üretim kararları almak için uygundur.
En uygun kullanım alanı: İşlevsel test, montaj doğrulaması, düzenleyici başvuru numuneleri, üretimi temsil eden ürünlerin müşteri ve yatırımcı gösterimi.
Tipik yöntemler: CNC üretim malzemelerinde işleme, mühendislik plastikleriyle SLS veya MJF 3D baskı, vakum döküm, prototip enjeksiyon kalıplama.
İyi zamanlanmış bir yüksek sadakatli prototip — tasarım stabilize olduktan sonra ve kalıp taahhüdünden önce üretilen — prototipleme yatırımında tutarlı olarak en yüksek getiriyi sağlar. Gerçek sorunları, düzeltmenin hâlâ yönetilebilir olduğu bir aşamada yakalar.
Optimal Strateji
En verimli ürün geliştirme süreçleri, hız için erken aşamada düşük sadakatli prototipleri kullanır, ardından tasarım hassas doğrulamayı anlamlı kılacak kadar stabilize olduğunda yüksek sadakatli prototiplere geçer. Baştan sona yüksek sadakatli prototip kullanmak, üretim kalitesinde doğruluk gerektirmeyen iterasyonlarda kaynak israf eder. Yalnızca düşük sadakatli prototip kullanmak, üretim gerçek performans ve üretilebilirlik sorunlarını ortaya çıkarana kadar gözden kaçar.
Dijital ve Fiziksel Prototipler: Roller ve Sınırlamalar
Modern ürün geliştirme, hem dijital hem de fiziksel prototiplemeyi entegre eder; her tür, diğerinin ele alamadığı riskleri ele alır.
Dijital Prototipler
Dijital prototipler — CAD modelleri, FEA (Sonlu Elemanlar Analizi) simülasyonları, CFD (Hesaplamalı Akışkanlar Dinamiği) analizleri — malzeme veya işleme maliyeti olmadan hızlı tasarım keşfi sağlar. Değişiklikler günler yerine dakikalar alır. FEA simülasyonu, herhangi bir parça işlenmeden önce gerilme yoğunlaşma bölgelerini tahmin edebilir ve malzeme azaltımına rehberlik edebilir. CFD, ihmal edilebilir maliyetle tasarım alternatifleri arasında akışkan akış davranışını, termal performansı ve basınç düşüşünü değerlendirebilir.
Dijital prototiplemenin yerini alamayacağı şeyler:
- Gerçek montaj uyum testi (nominal geometri değil, gerçek tolerans varyasyonu)
- Birleşik yükler, sıcaklık döngüsü ve yorulma altında malzeme davranışı (simülasyon doğruluğu model sadakatine ve malzeme verisi kalitesine bağlıdır)
- Çok parçalı montajlarda tolerans yığılma etkileri (simülasyonlar tipik olarak nominal boyutları kullanır)
- Gerçek kullanım koşulları altında insan faktörleri ve ergonomik his
Endüstriyel otomasyon müşterileri için teslim ettiğimiz projelerde, FEA rehberliğinde yapısal optimizasyon, işleme öncesinde malzeme ağırlığını –25% azalttı — ancak montaj uyumu ve tolerans yığılma sorunları yalnızca fiziksel prototip testi, gerçek tolerans uçlarında üretilen simüle edilmiş nominal parçalar arasındaki girişimi ortaya çıkardıktan sonra tespit edildi.
Fiziksel Prototipler
Fiziksel prototipler, simülasyonun güvenilir şekilde modelleyemediği şeyleri test eder: gerçek parçalar arasında gerçek boyutsal varyasyon, gerçek kullanım koşulları altında montaj davranışı, kullanıcıların deneyimlediği yüzey kalitesi ve idealize edilmiş geometriden ziyade malzeme kusurları ve üretim varyasyonundan kaynaklanan yapısal arıza modları.
Entegre iş akışı:
- Önce dijital doğrulama — CAD modelleme, FEA yapısal analizi, CFD termal analizi. Hedef: işleme maliyetini taahhüt etmeden önce önlenebilir tasarım kusurlarını ortadan kaldırmak.
- Fiziksel doğrulama — CNC işlenmiş veya 3D baskılı işlevsel prototip, montaj testi, gerçek dünya performans değerlendirmesi. Hedef: simülasyonun gözden kaçırdığı veya yanlış temsil ettiği sorunları belirlemek.
- İterasyon döngüsü — fiziksel test sonuçları dijital modele geri beslenir; revize edilen tasarım doğrulanana kadar yeniden simüle edilir ve yeniden prototiplenir.
Bu sıralama toplam geliştirme maliyetini en aza indirir: dijital araçlar gereken fiziksel iterasyon sayısını azaltır; fiziksel test, dijital modellerin bağlı olduğu varsayımları doğrular.
Prototip Üretim Yöntemleri: Doğru Süreci Seçmek
Yöntem seçimi, hız, maliyet, boyutsal doğruluk ve malzeme ilgisini dengeleyen pratik bir mühendislik kararıdır.
3D Baskı (Eklemeli Üretim)
3D baskı birden fazla teknolojiyi kapsar — FDM (eriyik yığma modelleme), SLA (stereolitografi), SLS (seçici lazer sinterleme), MJF (Multi Jet Fusion) — her biri farklı çözünürlük, malzeme seçenekleri ve mekanik özelliklere sahiptir.
Güçlü yönler: En hızlı teslim süresi (saatler ila günler), kalıp gerektirmez, işlemenin üretemeyeceği karmaşık iç geometrileri (kanallar, kafes yapıları) üretme yeteneği, erken aşama doğrulama için iterasyon başına en düşük maliyet.
Sınırlamalar: Malzeme özellikleri genellikle üretim malzemelerinden daha düşüktür — daha düşük mukavemet, FDM parçalarında anizotropik davranış, çoğu polimer sisteminde sınırlı termal direnç. Boyutsal doğruluk, sürece ve geometriye bağlı olarak tipik olarak ±0,1–0,3 mm'dir. Yüzey kalitesi, üretim kalitesine yaklaşan herhangi bir şey için son işlem gerektirir.
En uygun kullanım alanı: Konsept prototipleri, görsel prototipler, test hedefinin yapısal performans yerine mekanizma gösterimi olduğu erken işlevsel prototipler.
CNC İşleme
CNC işleme, bilgisayar kontrollü kesici takımlar kullanarak katı stoktan (metal veya mühendislik plastiği) malzeme çıkararak parçaları hassas boyutsal spesifikasyonlara göre üretir. Metalde mühendislik ve ön üretim prototipleri için baskın yöntemdir.
Güçlü yönler: Üretim sınıfı malzemeler (alüminyum 6061, paslanmaz 316L, titanyum Ti-6Al-4V, Inconel, POM, PEEK ve naylon dahil mühendislik plastikleri), ±0.01–0.05 mm boyutsal hassasiyet, finiş geçişlerinde Ra 0.4–0.8 µm'ye kadar ulaşılabilir yüzey finişi, üretim malzeme spesifikasyonları ve ısıl işlem gereksinimleriyle doğrudan uyumluluk.
Sınırlamalar: 3D baskıdan daha yüksek maliyet (karmaşık geometri için tipik olarak parça başına $100–$1.000+), karmaşık çok özellikli parçalar için daha uzun teslim süresi (tipik olarak 2–7 gün), çok eksenli kabiliyet olmadan çok karmaşık iç geometriler için daha az uygun.
En uygun kullanım alanı: Gerçek malzeme özellikleri gerektiren fonksiyonel prototipler, tolerans ve montaj doğrulaması için mühendislik prototipleri, sertifikalı malzeme özellikleri gerektiren havacılık ve tıbbi prototipler.
Vakum Döküm
Vakum döküm, iyi yüzey kalitesi ve boyutsal tutarlılığa sahip küçük partiler halinde poliüretan parçalar üretmek için (3D baskılı veya CNC işlenmiş ana kalıptan yapılmış) bir silikon kalıp kullanır.
Güçlü yönler: Küçük miktarlar (10–100 parça) için enjeksiyon kalıplamadan daha düşük maliyet, ana kalıbı kopyalayan iyi yüzey kalitesi, makul renk ve doku eşleştirmesi, sert kalıplamadan daha hızlı teslim süresi.
Sınırlamalar: Poliüretan malzeme özellikleri üretim enjeksiyon kalıplanmış plastiklerden farklıdır (daha düşük sıcaklık direnci, farklı yorulma davranışı), kalıp ömrü sınırlıdır (genellikle kalıp başına 20–50 çekim), mühendislik sınıfı yapısal performans gerektiren parçalar için uygun değildir.
En uygun kullanım alanı: Plastikte görsel ve erken fonksiyonel prototipler, küçük partili pazar test numuneleri, sert kalıplama geliştirilirken köprü üretimi.
Sac Metal Prototip Üretimi
Sac metal prototipleme, metal muhafazalar, braketler ve yapısal bileşenler üretmek için lazer kesim, CNC bükme, kaynak ve şekillendirme kullanır.
Güçlü yönler: Gerçek üretim sınıfı sac metal (çelik, alüminyum, paslanmaz) kullanır, hızlı teslim süresi (2–5 gün), doğrudan üretim sac metal imalat süreçlerini temsil eder.
Sınırlamalar: Tasarım, malzeme ve kalınlığa özgü bükme yarıçapları, minimum bükme-kenar mesafeleri ve şekillendirme sınırları ile kısıtlıdır; karmaşık 3D geometriler için uygun değildir.
En uygun kullanım alanı: Muhafazalar, braketler, yapısal elemanlar, şasi bileşenleri — sac metalin üretim süreci olacağı herhangi bir uygulama.
Prototip Enjeksiyon Kalıplama (Yumuşak Kalıplama)
Prototip enjeksiyon kalıpları tipik olarak sertleştirilmiş çelik yerine alüminyumdan yapılır, bu da üretim kalıplamaya kıyasla kalıp maliyetini ve teslim süresini azaltırken parçaları gerçek üretim termoplastik malzemelerinde üretir.
Güçlü yönler: Üretim malzemesi özellikleri, üretim imalat davranışının kopyalanması (çekme, çarpılma, örgü çizgileri, giriş izleri), gerçekçi çevrim süresi verileri.
Sınırlamalar: Diğer tüm prototip yöntemlerinden daha yüksek maliyet (basit geometri için genellikle kalıp başına $3,000–$15,000), daha uzun teslim süresi (3–5 hafta), kalıp ömrü birkaç yüz ila birkaç bin çekimle sınırlıdır.
En uygun kullanım alanı: Üretim öncesi doğrulama, üretim malzemeleri gerektiren düzenleyici başvuru numuneleri, sert üretim kalıplamaya geçmeden önce enjeksiyon kalıp tasarımının doğrulanması.
Yöntem Seçimi Özeti
| Hedef | Önerilen Yöntem | Tipik Maliyet Aralığı | Teslim Süresi |
|---|---|---|---|
| Hızlı konsept doğrulama | FDM/SLA 3D baskı | $10–$200 | Saatler–2 gün |
| Görsel görünüm doğrulama | SLA/SLS 3D baskı veya CNC + yüzey işleme | $100–$2.000 | 1–5 gün |
| Fonksiyonel mekanizma testi | CNC işleme | $200–$2.000 | 2–7 gün |
| Mühendislik tolerans doğrulama | CNC işleme (üretim malzemeleri) | $500–$5.000 | 3–10 gün |
| Küçük partili plastik parçalar | Vakum döküm | $500–$3,000 (kalıp dahil) | 1–2 hafta |
| Üretim plastik doğrulama | Prototip enjeksiyon kalıplama | $5.000–$20.000 | 3–5 hafta |
Prototipler Üretim Riskini Nasıl Azaltır
Prototiplemenin temel mühendislik değeri risk transferidir — problemlerin keşfini pahalı üretim aşamalarından ucuz geliştirme aşamalarına taşımak.
Tasarım Riski: Hataları Düzeltmesi Ucuzken Belirleme
Bir prototipte test edilmeyen her tasarım varsayımı, üretimin doğrulayacağı bir risktir — üretim ekipmanında, üretim malzemeleriyle, üretim hacimlerinde. Bir $300 CNC prototipinde keşfedilen yanlış hizalanmış bir montaj deliği, 2 saatlik bir yeniden tasarım ve revize edilmiş bir parçadır. Enjeksiyon kalıbı kesildikten sonra keşfedilen aynı hata, kalıp kaynağı ve yeniden işleme, üretilen parçaların kalite bekletmesi ve karantinası, yeniden kalifikasyon testi ve program gecikmesi gerektirebilir. Eşdeğer maliyet, kalıp karmaşıklığına ve program zaman çizelgesine bağlı olarak kolayca $20,000–$100,000 olabilir.
DFM Riski: Kalıplama Taahhüdünden Önce Üretilebilirlik Sorunlarını Belirleme
CNC işleme ile üretilen mühendislik prototipleri, CAD modellerinin göstermediği DFM sorunlarını ortaya çıkarır: standart takımlarla erişilemeyen özellikler, enjeksiyon kalıplamada güvenilir dolum için çok ince cidar kesitleri, parça çıkarma için yetersiz çekme açıları, yalnızca ek işleme adımlarıyla elde edilebilen yüzey kalitesi gereksinimleri. Mühendislik prototip aşamasında belirlenen DFM iyileştirmeleri üretim maliyetini –30 azaltabilir — bu, Society of Manufacturing Engineers (SME) tarafından yapılan ürün geliştirme çalışmalarına dayanan iyi belgelenmiş bir endüstri rakamıdır.
Tolerans Yığılma Riski: Gerçek Montajları Gerçek Varyasyonla Test Etme
OEM müşterileri için incelediğimiz projelerde, tolerans yığılma hataları üretim montaj sorunlarının en tutarlı kaynakları arasındadır. Çok parçalı bir montajdaki her bileşen, tolerans bandı içinde boyutsal varyasyon katkıda bulunur. Birden fazla parça monte edildiğinde, bu varyasyonlar birikir — ve en kötü durum kombinasyonlarında, her bir parça spesifikasyon içinde olsa bile girişime veya aşırı boşluğa neden olabilir.
Montaj yığılmasını değerlendirmenin tek güvenilir yolu, belirtilen toleranslara göre bir dizi parça üretmek ve bunları fiziksel olarak monte etmektir. İstatistiksel analiz teorik tahmin sağlar; fiziksel prototipler ampirik doğrulama sağlar. 5 veya daha fazla eşleşen bileşene sahip montajlar için, mühendislik prototip montaj testi esastır.
Kalıplama Riski: Sermaye Taahhüdünden Önce Doğrulama
Üretim kalıplama — enjeksiyon kalıpları, döküm kalıpları, damgalama takımları — ürün geliştirmedeki en büyük sermaye harcamalarından birini temsil eder, karmaşık takımlar için genellikle $20,000–$200,000 veya daha fazla. Yumuşak kalıplama kullanan üretim öncesi prototipler, sert kalıplama maliyetinin –40'ında geometrik ve süreç doğrulamasına olanak tanır. Bu aşamada belirlenen sorunlar — çekme sapması, soğutma kanalı yetersizliği, giriş konumu problemleri — sertleştirilmiş çelik üretim takımlarına geçmeden önce alüminyum prototip kalıplamada makul maliyetle düzeltilebilir.
Prototip Geliştirme için DFM Kılavuzları
DFM ilkelerini prototip tasarımına uygulamak, en yaygın ve pahalı prototip geliştirme hatalarını önler.
Prototip Sadakatini Geliştirme Aşamasına Uygun Hale Getirin
Erken prototipleri aşırı mühendislikle tasarlamak — konsept aşamasındaki modellere üretim düzeyinde toleranslar, pahalı malzemeler ve karmaşık yüzey işlemleri uygulamak — mühendislik doğrulaması için ayrılması gereken bütçeyi boşa harcar. Erken aşamalarda gereksiz hassasiyete harcanan her prototip bütçesi, üretim hatalarını gerçekten önleyen yüksek sadakatli doğrulama için kullanılamayan bir bütçedir.
Pratik disiplin: bir prototipi spesifiye etmeden önce, hangi kararı desteklemesi gerektiğini tanımlayın. Karar “bu üç form faktöründen hangisini geliştirmeliyiz?” ise, 3D baskılı bir konsept model uygundur. Karar “bu montaj tolerans dahilinde sığacak ve çalışacak mı?” ise, CMM denetimi ile CNC işlenmiş bir mühendislik prototipi gereklidir.
Prototipleri Doğru Üretim Yöntemi için Tasarlayın
Üretim üretim kısıtlamalarını (enjeksiyon kalıplama) yansıtmayan prototip üretimi (CNC işleme) için alınan tasarım kararları, yanlış bir doğrulama hissi yaratır. CNC işlenmiş bir prototip, enjeksiyon kalıplamada imkansız veya son derece maliyetli olan geometrik özellikler — keskin iç köşeler, alt kesim profilleri, değişken et kalınlığı — üretebilir.
Amaçlanan üretim süreci enjeksiyon kalıplama olduğunda, mühendislik prototipleri nihai kalıpta elde edilebilecek çekme açıları, tekdüze et kalınlığı ve yarıçaplarla tasarlanmalıdır — CNC işleme teknik olarak bunları gerektirmese bile. Bu, prototip doğrulama sonuçlarının üretime aktarılabilir olmasını sağlar.
Erken Doğrulamada Yüksek Riskli Özelliklere Öncelik Verin
Tüm özellikler eşit risk taşımaz. Sıkı toleranslara, karmaşık geometriye, yeni malzemelere veya yeni mekanizmalara sahip özellikler üretimde daha yüksek başarısızlık riski taşır. Etkili prototipleme stratejisi bu yüksek riskli özellikleri erken tanımlar ve özellikle doğrular — odaklanmış bileşen testi kritik soruyu daha hızlı ve daha ucuza yanıtlayacakken tam prototipler oluşturmak yerine.
Endüstriyel müşteriler için prototip programlarını incelediğimiz deneyimimizde, en pahalı başarısızlıklar yüksek riskli özellikler mühendislik prototipi aşamasında açıkça test edilmediğinde ortaya çıkar. Karmaşık bir sızdırmazlık arayüzü, ince cidarlı bir titanyum yapısal bölüm, hassas bir dişli kavraması — bunlar tam montaj prototipleri oluşturulmadan önce özel fonksiyonel test prototipleri hak eder.
Seçici Tolerans Stratejisi Uygulayın
Prototiplerdeki sıkı toleranslar, toleransın gerçekten doğrulanan şeyin bir parçası olduğu özelliklerle sınırlandırılmalıdır. Yalnızca iki delik geçmesi fonksiyonel olarak kritikken tüm bir prototip parçasına ±0,01 mm tolerans uygulamak, doğrulama değeri katmadan işleme maliyetini artırır.
CNC prototip tedarikçileriyle çalışan OEM alıcıları için pratik rehberlik şudur: test hedefi için hangi özelliklerin kritik olduğunu belirleyin ve sıkı toleransları orada spesifiye edin; geri kalan her şeyde ISO 2768-m veya daha gevşek toleransları kabul edin. Bu yaklaşım tipik olarak karmaşık parçalarda prototip işleme maliyetini –40% azaltır ve doğrulama sonuçlarının kalitesinden ödün vermez.
Prototip Geliştirme için DFM Kontrol Listesi
| Tasarım Kararı | DFM İlkesi |
|---|---|
| Bu prototip hangi kararı destekliyor? | Sadakati maksimum kaliteye değil, amaca uygun hale getirin |
| Toleranslar yalnızca kritik özelliklerde mi spesifiye edilmiş? | Fonksiyonel olmayan özellikleri ISO 2768-m'ye gevşetin |
| Prototip geometrisi üretim kısıtlamalarını yansıtıyor mu? | Üretim yöntemindeki gibi çekme açıları, et kalınlığı, yarıçaplar dahil edin |
| Yüksek riskli özellikler açıkça test ediliyor mu? | Yeni mekanizmalar, sıkı toleranslar, yeni malzemeler için özel testler planlayın |
| Malzeme test hedefi için uygun mu? | Üretim malzemesini yalnızca malzeme özellikleri doğrulamanın bir parçası olduğunda kullanın |
| Dijital ön analiz tamamlandı mı? | Pahalı fiziksel prototiplere bağlanmadan önce FEA çalıştırın |
Prototipten Üretime Ne Zaman Geçilmeli
Tasarım ve süreç yeterince doğrulanmadan prototipten üretime geçmek, ürün geliştirmedeki en yüksek riskli kararlardan biridir. Tersine, aşırı prototipleme pazara sunma süresini geciktirir ve riski orantılı olarak azaltmayan bütçeyi tüketir.
Geçiş kararı geçen süreye değil, yanıtlanan sorulara dayanmalıdır:
Tasarım şu durumda doğrulanmıştır:
- Fonksiyonel test, çalışma koşulları altında performans gereksinimlerinin karşılandığını doğrular
- Montaj testi, tüm arayüzlerin belirtilen toleranslara doğru şekilde uyduğunu doğrular
- DFM incelemesi, çözülmemiş üretilebilirlik sorunu kalmadığını doğrular
Süreç şu durumda doğrulanmıştır:
- Üretim sırası tanımlanmış, belgelenmiş ve gösterilmiştir
- Tedarikçi yetkinliği kritik özellikler için doğrulanmıştır (kilit karakteristiklerde Cpk verileri)
- Pilot çalıştırma hata oranı kabul edilebilir sınırlar içindedir
Ekonomi şu durumda doğrulanmıştır:
- Malzeme maliyeti gerçek tedarikçi teklifleriyle doğrulanmıştır
- Çevrim süresi üretim hedeflerine göre doğrulanmıştır
- Hacimde toplam birim maliyet marj gereksinimlerini karşılar
OEM alıcıları için, bir tedarikçinin üretime hazır olduğunun en faydalı göstergesi — prototip numunelerinin ötesinde — prototip parçaların belirtilen toleranslara ulaştığını gösteren CMM denetim verileri, kritik özellikler için süreç yetkinliği verileri ve belgelenmiş bir üretim planı sağlayıp sağlayamadığıdır. Bunlar, üretim tutarlılığının bir beklenti değil, yönetilen bir süreç olduğunun göstergeleridir.
Sektöre Göre Prototip Uygulamaları
Havacılık ve Uzay
Havacılık prototiplemesi, hızdan çok yapısal bütünlüğe ve sertifikasyon uyumluluğuna öncelik verir. CNC işlenmiş titanyum veya alüminyum alaşımındaki mühendislik prototipleri — tam CMM denetimi ve belgelenmiş malzeme sertifikasyonu ile — herhangi bir havacılık yapısal bileşeni üretime girmeden önce standarttır. İlgili standartlar (kalite yönetimi için AS9100, AMS malzeme spesifikasyonları), üretim onayından önce üretimi temsil eden prototiplerin tasarım gereksinimlerine uygunluğu göstermesini gerektirir.
Havacılık prototiplerinin fonksiyonel testleri tipik olarak statik yük testi, yorulma döngüsü, titreşim ve termal döngüyü içerir — gerçek uçuş ortamı gerilimlerini temsil eden koşullar. Bu test seviyesi, FEA simülasyonunun tahmin edebileceği ancak garanti edemeyeceği arıza modları hakkındaki varsayımları doğrular.
Tıbbi Cihazlar
Tıbbi cihaz prototipleme, FDA tasarım kontrol gereksinimleri kapsamında çalışır (ABD'de 21 CFR Part 820, uluslararası olarak ISO 13485), bu gereksinimler bir tıbbi cihaz ticari olarak piyasaya sürülmeden önce belgelenmiş tasarım doğrulama ve geçerli kılma zorunluluğu getirir. Mühendislik ve üretim öncesi aşamalardaki prototipler bu düzenleyici bağlamda isteğe bağlı değildir — bunlar düzenleyici gereksinimlerdir.
İmplant edilebilir cihazlar için mühendislik prototipleri, üretim malzemelerinin biyouyumluluk profiliyle eşleşen Grade 23 titanyum, UHMWPE veya kobalt-krom alaşımları kullanır. Testler, simüle edilmiş kullanım koşullarını, ilgili ASTM veya ISO standartlarına göre yorulma testini ve tasarım spesifikasyonlarına karşı boyutsal doğrulamayı içerir.
Tüketici Elektroniği
Tüketici elektroniği prototipleme, agresif ürün lansman takvimleri ve yüksek iterasyon oranları tarafından yönlendirilir. Tipik geliştirme döngüsü konsept prototip → görsel prototip → fonksiyonel prototip olarak paralel ilerler ve sıralı akışı, tasarımın farklı yönlerinin eşzamanlı olarak doğrulandığı örtüşen paralel hatlara sıkıştırır. Mühendislik prototipleri için CNC işlenmiş alüminyum kabuklar ve 3D baskılı iç yapılar yaygındır; görünüm doğrulaması için vakum döküm plastik parçalar kullanılır.
Otomotiv
Otomotiv prototipleme, fonksiyonel doğrulamayı (güç aktarma organı ve yapısal performans), düzenleyici uyumu (çarpışma, emisyonlar, NVH) ve üretim süreci doğrulamasını birleştirir. Otomotiv yapısal bileşenleri için mühendislik prototipleri, 150.000+ mil servis ömrünü temsil eden yorulma yükleme koşulları altında test edilen, üretim için belirlenmiş çelik veya alüminyum alaşımları kullanır. Üretim öncesi prototipleme, üretim artışından önce üretim süreçlerini doğrulamak için pilot takım çalıştırmalarını içerir.
Endüstriyel Otomasyon
Endüstriyel otomasyon prototipleme, birden fazla çalışma döngüsü boyunca fonksiyonel performans ve tekrarlanabilirliğe odaklanır. Şaft grupları, dişli takımları, yatak arayüzleri ve pnömatik veya hidrolik aktüatörler tipik olarak, temsili yükleme koşulları altında fonksiyonel performansı, boyutsal uyumları ve servis ömrünü doğrulamak için CNC işlenmiş üretim malzemelerinde prototiplenir. Vurgu, tasarımın yalnızca başlangıç fonksiyonunu değil, uzun görev döngüleri boyunca performansı sürdüreceğini doğrulamaktır.
Önemli Noktalar
- Beş prototip türü — konsept, görsel, fonksiyonel, mühendislik ve üretim öncesi — her biri belirli bir geliştirme aşamasında belirli bir risk azaltma amacına hizmet eder. Yanlış türü kullanmak bütçeyi israf eder veya kritik riskleri gözden kaçırır.
- Önce düşük sadakat, riskler yüksek olduğunda yüksek sadakat — konsept ve erken tasarım keşfi hızlı, ucuz prototipler kullanmalıdır; mühendislik ve üretim doğrulaması üretim sınıfı malzemeler ve süreçler kullanmalıdır.
- Dijital ve fiziksel prototipler birbirini tamamlar — FEA ve CAD simülasyonu gereken fiziksel iterasyon sayısını azaltır; fiziksel prototipler simülasyonun varsaydıklarını doğrular.
- CNC işleme, mühendislik prototipi doğrulaması için standarttır — prototip miktarlarında üretim sınıfı malzemeler, boyutsal doğruluk ve montaj uyumluluğu güvenilir şekilde sağlayan tek yöntemdir.
- Mühendislik prototiplerinde bulunan DFM sorunlarının düzeltilmesi $500–$5.000 tutar — üretim kalıbı kesildikten sonra bulunan aynı sorunlar $20.000–$100.000+ tutar.
- OEM alıcıları için, Mühendislik prototipi aşaması — CMM muayenesi ile CNC işlenmiş üretim malzemesi parçaları kullanılarak — kalıp taahhüdünden önceki kritik kontrol noktasıdır. Bu aşamayı atlamak veya yetersiz yatırım yapmak, maliyetli üretim başlatma sorunlarının en yaygın tek nedenidir.
- Üretime geçiş, yanıtlanan sorulara dayanmalıdır, — geçen süreye değil — tasarım kararlılığı, süreç yeteneği ve ekonomik doğrulama doğru kriterlerdir.
Sık Sorulan Sorular
Mühendislikteki ana prototip türleri nelerdir?
Mühendislikteki beş ana prototip türü şunlardır: konsept prototipleri (ucuz kaba modeller aracılığıyla tasarım yönünü doğrulama), görsel prototipler (görünüm ve yüzey kalitesini doğrulama), fonksiyonel prototipler (ürünün amaçlandığı gibi çalıştığını kanıtlama), mühendislik prototipleri (üretim sınıfı malzemelerle üretilebilirliği, toleransları ve montajı doğrulama) ve üretim öncesi prototipler (pilot üretim çalışmaları ile üretim kalıbını ve sürecini doğrulama). Her tür, ürün geliştirmenin belirli bir aşamasına hizmet eder ve belirli bir risk kategorisini azaltır. Her aşamada doğru türü kullanmak kritiktir — erken prototipleri aşırı mühendislikle tasarlamak bütçeyi israf eder ve geç prototipleri yetersiz mühendislikle tasarlamak önlenebilir üretim hatalarına yol açar.
Fonksiyonel prototip ile mühendislik prototipi arasındaki fark nedir?
Fonksiyonel bir prototip, ürünün çalıştığını kanıtlar — mekanizmaları, elektronik sistemleri ve çalışma koşulları altındaki performansı doğrular. Malzeme doğruluğu, temel fonksiyonun başarılabilir olduğunu göstermenin yanında ikincildir. Mühendislik prototipi, ürünün spesifikasyona göre güvenilir şekilde üretilip üretilemeyeceğini doğrular — üretimde belirtilen malzemeleri kullanır, CMM muayenesi ile toleransları doğrular, eksiksiz parça setleri arasında montaj uyumunu test eder ve kalıp taahhüdünden önce DFM sorunlarını belirler. Her ikisi de çoğu ürün geliştirme programında gereklidir; performansı doğrulamak için önce fonksiyonel prototipler gelir, üretilebilirliği doğrulamak için mühendislik prototipleri takip eder.
Mühendislik prototipleri için 3D baskı yerine neden CNC işleme kullanılır?
CNC işleme, mühendislik prototipleri için tercih edilir çünkü gerçek üretim malzemelerinde (alüminyum 6061, paslanmaz 316L, titanyum Ti-6Al-4V) ±0,01–0,05 mm boyutsal toleranslarla parçalar üretir — çoğu mühendislik uygulaması için 3D baskının eşleşemeyeceği doğruluk ve malzeme sadakati. Malzeme özellikleri, anlamlı fonksiyonel ve yapısal testler için kritiktir; 3D baskılı ABS'de titanyum yapısal braket test etmek anlamsız yapısal veriler üretir. Benzer şekilde, 3D baskıda tipik olan ±0,1–0,3 mm toleranslar genellikle montaj uyum doğrulaması için yetersizdir. 3D baskı, konsept ve erken görsel prototipler için doğru seçimdir; CNC işleme, mühendislik doğrulaması için doğrudur.
Prototip üretim maliyeti, üretime kıyasla ne kadardır?
Prototip birim maliyeti, eşdeğer parçalar için tipik olarak üretim maliyetinden 10–100× daha yüksektir, çünkü prototipler üretim maliyetini düşüren ölçek ekonomilerinden ve süreç optimizasyonundan yoksundur. CNC işlenmiş bir prototip parça $200–$2.000 tutabilir; aynı parça hacimde enjeksiyon kalıplamada $0,50–$5 tutabilir. Ancak, prototipten üretime maliyet karşılaştırması yanıltıcıdır — ilgili karşılaştırma, prototip maliyeti ile prototiplemenin önlediği üretim hatalarının maliyeti arasındadır. $50.000 kalıp yeniden işlemesini önleyen $5.000 mühendislik prototipi programı 10:1 getiri sağlar. En pahalı prototipler, atlananlardır.
Hızlı prototipleme ile geleneksel prototipleme arasındaki fark nedir?
Hızlı prototipleme (3D baskı, tek parçaların CNC işlenmesi) kalıp gerektirmez, parçaları saatler ila günler içinde üretir ve nispeten düşük iterasyon başına maliyetle hızlı tasarım iterasyonunu destekler. Geleneksel prototipleme (enjeksiyon kalıplama, döküm, damgalama) ön kalıp yatırımı gerektirir, haftalar alır ve parçaları üretim imalat süreçlerini kullanarak üretir. Hızlı prototipleme, tasarımın hâlâ geliştiği erken ve orta aşama geliştirme için idealdir; geleneksel prototipleme, tam üretim yatırımından önce kalıp davranışının ve süreç kararlılığının doğrulanması gereken nihai üretim doğrulaması için gereklidir. Çoğu ürün geliştirme programı her ikisini sırayla kullanır.
Prototiplemeden üretime ne zaman geçmelisiniz?
Prototipten üretime geçiş, takvim baskısına değil, doğrulanmış üç kritere dayanmalıdır. Tasarım doğrulama: fonksiyonel ve montaj testleri performans gereksinimlerinin karşılandığını doğrular, çözülmemiş DFM sorunu kalmaz ve tolerans analizi montajın üretim varyasyon seviyelerinde çalışacağını teyit eder. Süreç doğrulama: üretim sırası belgelenir ve gösterilir, tedarikçi Cpk verileri kritik özellik kabiliyetini doğrular ve pilot üretim hata oranları kabul edilebilir sınırlar içindedir. Ekonomik doğrulama: malzeme ve işleme maliyetleri gerçek tedarikçi teklifleriyle teyit edilir, çevrim süresi üretim hedeflerini karşılar ve hacimde birim maliyet gerekli marjları sağlar. Bu kriterler karşılanmadan üretime geçmek, sürekli olarak maliyetli üretim başlatma sorunlarına yol açar.
Prototipler üretim riskini nasıl azaltır?
Prototipler, sorun keşfini pahalı üretim aşamalarından ucuz geliştirme aşamalarına taşıyarak üretim riskini azaltır. Konsept prototipte düzeltilen bir tasarım hatası, yeniden tasarım ve yeni model için $200–$500'e mal olur. Üretim kalıbı kesildikten sonra düzeltilen aynı hata, kalıp yeniden işleme, hurda ve takvim gecikmesi olarak $15.000–$100.000+ maliyete yol açar. Özellikle, mühendislik prototipleri tolerans ulaşılabilirliğini ve montaj uyumunu doğrular (üretimde montaj hatalarını önler), üretim maliyetini artıran DFM sorunlarını ortaya çıkarır (işleme erişilemezliği, yetersiz çekme açıları, ince cidar kesitleri) ve gerçek çalışma koşulları altında malzeme performansını teyit eder (saha arızalarını önler). SME ürün geliştirme çalışmalarına göre, prototip aşamasında tespit edilen DFM iyileştirmeleri üretim maliyetini ortalama –30 azaltır.
OEM alıcıları için en iyi prototip üretim yöntemi hangisidir?
Mühendislik doğrulaması için prototip tedarik eden OEM alıcıları için, üretimde belirtilen malzemelerde CNC işleme en değerli yöntemdir çünkü üretimin boyutsal doğruluk, malzeme özellikleri ve yüzey kalitesi açısından sunacağını doğru şekilde temsil eden parçalar üretir. Doğrulanması gereken kilit tedarikçi kabiliyetleri: boyutsal tolerans kabiliyeti (±0,01–0,05 mm), belgelenmiş raporlarla CMM muayenesi, ilgili standartlara (AMS, ASTM) malzeme sertifikasyonu ve DFM inceleme kabiliyeti. Erken aşama konsept ve görsel doğrulama için 3D baskı daha hızlı ve daha ekonomik sonuçlar sağlar. En etkili yaklaşım, erken iterasyon için 3D baskıyı mühendislik ve üretim öncesi doğrulama için CNC işleme ile birleştirir — her yöntemi harcanan dolar başına en yüksek değeri sağladığı aşamada kullanır.
Havacılık, medikal, endüstriyel otomasyon ve tüketici OEM uygulamaları için 15+ yıllık hassas CNC prototip ve üretim imalat deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: Society of Manufacturing Engineers (SME) Design for Manufacturability Guidelines, ISO 13485 (Medical Device Quality Systems), AS9100 Rev D (Aerospace Quality Management), 21 CFR Part 820 (FDA Design Controls for Medical Devices).
Mühendislik Prototipleri ve Üretim CNC Bileşenleri mi Tedarik Ediyorsunuz?
CMS olarak, alüminyum, paslanmaz çelik, titanyum ve mühendislik plastiklerinde tam CMM muayenesi ve belgelenmiş DFM incelemesi ile mühendislik ve üretim öncesi prototipleri üretiyoruz. Her prototip programı, işleme başlamadan önce üretilebilirlik sorunlarını belirlemek için bir tasarım incelemesi içerir — böylece mühendislik doğrulama sonuçları, kalıp taahhüdünde sürprizler olmadan üretime temiz bir şekilde aktarılır.
[DFM incelemesi ve prototip işleme teklifi isteyin →]


