
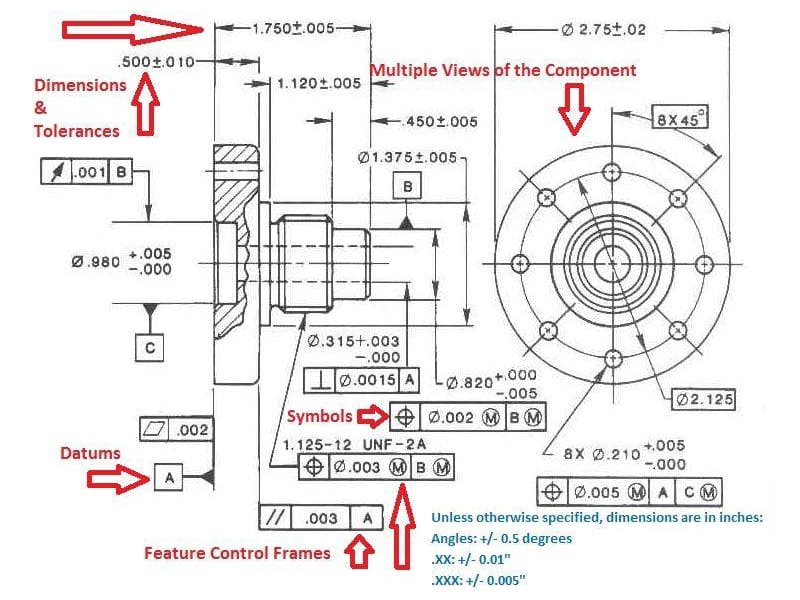
Hızlı Cevap: Mühendislik toleransları, üretilen bir parçadaki izin verilen boyutsal varyasyonu tanımlar — bir parçanın hâlâ monte edilebildiği, işlev gördüğü ve performans gereksinimlerini karşıladığı kabul edilebilir aralık. Nominal boyut artı veya eksi izin verilen sapma (örn. 25,00 ±0,05 mm) olarak belirtilen toleranslar, montaj geçmesini, ürün güvenilirliğini ve CNC işleme maliyetini kontrol eder. Daha sıkı toleranslar hassasiyeti artırır ancak işleme süresini, muayene karmaşıklığını ve hurda riskini artırır. Amaç, toleransı işleve uygun hale getirmektir — ulaşılabilen en sıkı değeri belirtmek değil.
Mühendislik Toleransları Üretimde Neden Önemlidir
Hiçbir işleme prosesi tamamen aynı parçalar üretmez. CNC tornalama merkezleri, freze makineleri, taşlama makineleri ve enjeksiyon kalıplama presleri; takım aşınması, termal genleşme, makine titreşimi ve malzeme tutarsızlığından kaynaklanan boyutsal varyasyon üretir. Mühendislik toleransları, bir parça doğru şekilde işlev görmeye başlamadan önce ne kadar varyasyonun kabul edilebilir olduğunu tanımlamak için vardır.
Hassas CNC bileşenleri tedarik eden OEM üreticileri için toleranslar, bir çizimdeki en önemli spesifikasyonlardan biridir. Bir üretim serisi boyunca parçaların doğru şekilde monte edilip edilmeyeceğini, rulman geçmelerinin tasarlandığı gibi performans gösterip göstermeyeceğini ve — en kritik olarak — bir parçanın üretim maliyetinin ne olacağını belirler. İşlenmiş bir delikte toleransı ±0,1 mm'den ±0,02 mm'ye sıkılaştırmak, işleme süresini üç katına çıkarabilir ve işlevsel olarak bu hassasiyet seviyesini gerektirmeyebilecek bir özellik için her parçada CMM muayenesi gerektirebilir.
Doğru tasarlanmış toleranslar üç rakip talebi dengeler: işlevsel performans, üretim kabiliyeti ve üretim ekonomisi. Bu dengeyi doğru kurmak, ürün geliştirmedeki en yüksek değerli mühendislik faaliyetlerinden biridir — ve yanlış gittiğinde en yaygın gereksiz maliyet kaynaklarından biridir.
Mühendislik Toleransları Nedir? Tanım ve Temeller
Mühendislik toleransı, belirtilen bir nominal boyuttan izin verilen sapma sınırıdır. Üretilen bir boyutun uygun sayılması için düşmesi gereken kabul edilebilir aralığı tanımlar.
Standart gösterim şöyledir:
Nominal Boyut ± İzin Verilen Sapma
Örneğin, aşağıdaki gibi belirtilen bir mil 25,00 ±0,05 mm işleme sonrasında 24,95 mm ile 25,05 mm arasında ölçülmelidir. Bu aralığın dışına düşen her parça uygun değildir — sınıra ne kadar yakın olduğuna bakılmaksızın.
Tam Boyutlar Neden Elde Edilemez
Üretim varyasyonu kaçınılmazdır ve şunlardan kaynaklanır:
- Alet aşınması — kesici kenarlar kademeli olarak geometri değiştirir, üretim serileri ilerledikçe boyutları kaydırır
- Termal genleşme — işleme sırasında sıcaklık yükseldikçe miller, fikstürler ve iş parçaları genleşir
- Makine titreşimi — kesme sırasındaki dinamik kuvvetler, takımın iş parçasına göre mikro yer değiştirmesini oluşturur
- Malzeme farklılıkları — sertlik, tane yapısı ve kalıntı gerilme, malzeme partileri içinde ve arasında değişir
- Fikstür tutarsızlığı — sıkma kuvveti ve iş parçası oturmasındaki küçük varyasyonlar etkin takım konumunu değiştirir
Toleranslar bu gerçeği kabul eder ve işlevsel montaj ile performans için varyasyonun kabul edilebilir olduğu bölgeyi tanımlar.
Nominal Boyut ile Gerçek Boyut
Nominal boyut, tasarımcının hedefidir — teorik olarak ideal boyut. Gerçek boyut, işlenmiş parçanın ölçtüğü değerdir. İyi tolerans tasarımı, seçilen üretim prosesi tarafından tutarlı şekilde ulaşılabilir olacak kadar geniş, ancak güvenilir montaj ve işlevi sağlayacak kadar dar bir aralık oluşturur.
Hassas CNC bileşenleriyle üretim deneyimimizde, karşılaştığımız en yaygın çizim hataları, belirtilen proses için ya çok sıkı olan (gereksiz hurda ve maliyet oluşturan) ya da tutarsız şekilde uygulanan toleranslardır — işlevsel olmayan özelliklerde sıkı, kritik arayüzlerde gevşek. Her ikisi de sorun yaratır.
Mühendislik Toleransı Türleri
Tek Yönlü Toleranslar
Tek yönlü toleranslar, nominal boyuttan yalnızca bir yönde varyasyona izin verir. Aşağıdaki gibi belirtilen bir mil 25,00 +0,00/-0,05 mm yalnızca nominalden küçük olabilir — asla büyük olamaz. Bu, bir sınırın işlevsel olarak kritik olduğu ve diğerinin olmadığı durumlarda kullanışlıdır.
Tek yönlü toleranslar ne zaman kullanılır:
- Milin nominal boyutu aşmaması gereken mil-delik boşluklu geçmeleri
- Sıkı geçmenin garanti edilmesi gereken pres geçme uygulamaları
- Bir sınırın sıkı geçme veya boşluk hatası oluşturduğu ve diğerinin oluşturmadığı her montaj
Üretim avantajı: Tezgâh operatörleri proses kaymasını tolerans penceresinin güvenli tarafına yönlendirebilir, işlevden ödün vermeden verimi artırabilir.
Çift Yönlü Toleranslar
Çift yönlü toleranslar, nominalden her iki yönde varyasyona izin verir. 25,00 ±0,05 mm boyutun 24,95 ile 25,05 mm arasında herhangi bir yerde olmasına izin verir. Bu, genel CNC işlemede en yaygın tolerans formatıdır çünkü üretim esnekliği sunar — proses, hemen uygun olmayan parçalar üretmeden her iki yönde de kayabilir.
En uygun kullanım alanı: Genel işleme, kritik olmayan boyutlar, simetrik varyasyonun kabul edilebilir olduğu özellikler.
Sınır Toleransları
Sınır toleransları, üst ve alt boyutsal sınırları ± gösterimi kullanmadan doğrudan belirtir. Aşağıdaki gibi belirtilen bir delik 25,01/24,98 mm kabul edilebilir aralığı tam olarak tanımlar. Bu format muayenedeki belirsizliği ortadan kaldırır ve hassas rulman geçmelerinde ve standartlaştırılmış delik sistemlerinde yaygındır.
En uygun kullanım alanı: Hassas geçmeler, rulman delikleri, üst ve alt sınırların denetçi tarafından aritmetik işlem yapılmadan net olması gereken her uygulama.
Geometrik Toleranslar (GD&T)
Geometrik toleranslar şekil, yönelim, konum ve salgıyı kontrol eder — yalnızca boyutsal toleransların yeterince tanımlayamadığı özelliklerdir. Bir parçanın her çapı spesifikasyon içinde olabilir ancak bir delik mil merkez çizgisiyle eş merkezli değilse veya bir montaj yüzeyi uygun sızdırmazlık için yeterince düz değilse işlevsel olarak başarısız olabilir.
GD&T (Geometrik Boyutlandırma ve Toleranslandırma), ASME Y14.5 (Kuzey Amerika'da yaygın olarak kullanılır) ve ISO GPS standartları (uluslararası olarak kullanılır) tarafından tanımlanan standartlaştırılmış sembolik bir dil aracılığıyla bu işlevsel ilişkileri ele alır. Temel GD&T kontrolleri şunları içerir:
| GD&T Kontrolü | Neyi Kontrol Eder | Tipik Uygulama |
|---|---|---|
| Düzlük | Mükemmel bir düzlemden yüzey sapması | Sızdırmazlık yüzeyleri, makine tabanları |
| Dairesellik | Bir kesitin yuvarlaklığı | Rulman delikleri, miller |
| Silindirlik | Birleşik yuvarlaklık ve düzlük | Hassas miller, delikler |
| Paralellik | Yüzeyler/eksenler arasındaki açısal ilişki | Ray sistemleri, rulman yatakları |
| Diklik | Özellikler arasındaki 90° ilişki | Montaj yüzeyleri, kolon delikleri |
| Gerçek konum | Bir özelliğin datumlara göre konumu | Cıvata deliği desenleri, işlevsel delikler |
| Eşmerkezlilik | Eksenler arası hizalama | Dönen montajlar, eksantrik özellikler |
| Salgı | Dönüş sırasında yüzeyde meydana gelen değişiklikler | Dönen miller, iş milleri |
GD&T'nin pratik gücü, yalnızca boyutsal sınırları değil işlevsel amacı iletmesidir. Bir cıvata deliği çapında ±0,1 mm belirtmek, bir tezgah operatörüne deliği ne kadar büyük yapacağını söyler, ancak gerçek konum ⌀0,2 mm onlara deliğin montaj datumuna göre nerede olması gerektiğini söyler — bu da cıvatanın girip girmeyeceğini gerçekte belirleyen şeydir.
Tolerans Türleri Karşılaştırması
| Tolerans Türü | Kontroller | Karmaşıklık | En İyi Uygulama |
|---|---|---|---|
| Tek taraflı | Boyut (tek yön) | Düşük | Pres geçmeler, kritik tek sınırlı özellikler |
| Çift taraflı | Boyut (her iki yön) | Düşük | Genel işleme, çoğu özellik |
| Sınır | Boyut (açık üst/alt) | Düşük | Hassas geçmeler, rulman delikleri |
| GD&T | Geometri, konum, yönelim | Orta–Yüksek | Hassas montajlar, işlevsel arayüzler |
ISO 2768 ve ASME Y14.5: CNC Üretimini Yönlendiren Tolerans Standartları
ISO 2768: CNC İşleme için Genel Toleranslar
ISO 2768, CNC işlemede genel boyutsal toleranslar için en yaygın kullanılan uluslararası standarttır. Bireysel toleransların açıkça belirtilmediği bir çizimdeki tüm boyutlara uygulanan varsayılan tolerans sınıflarını tanımlar — her boyutu ayrı ayrı belirtme ihtiyacını ortadan kaldırır.
ISO 2768, doğrusal boyutlar için dört tolerans derecesi tanımlar:
| Sınıf | Kod | Tipik Doğrusal Tolerans (30–120 mm için) | Başvuru |
|---|---|---|---|
| İnce | f | ±0,05 mm | Hassas CNC işlenmiş parçalar |
| Orta | m | ±0,10 mm | Genel CNC işleme (en yaygın) |
| Kaba | c | ±0,20 mm | Sac metal, genel imalat |
| Çok kaba | v | ±0,50 mm | Kaynaklı montajlar, kaba imalat |
ISO 2768-m çoğu genel CNC işleme için varsayılan spesifikasyondur. Hassasiyeti üretim verimliliğiyle dengeler — çoğu endüstriyel montaj için yeterince sıkı, özel proses kontrolleri olmadan standart 3 eksenli CNC işleme merkezleriyle elde edilebilir.
Bir çizim, her ölçüde ayrı tolerans belirtmeden yalnızca “ISO 2768-m” yazdığında, tezgah operatörü ve tedarikçi varsayılan toleransın belirtilmemiş tüm ölçülere uygulandığını anlar. Bu, çizimleri önemli ölçüde basitleştirir ve kritik olmayan her özelliği belirtmek için gereken mühendislik süresini azaltır.
ASME Y14.5: GD&T Fonksiyonel Kontrol Standardı
ASME Y14.5, Amerika Birleşik Devletleri havacılık, otomotiv ve savunma sanayilerinde kullanılan birincil GD&T standardıdır. Mühendislik çizimlerindeki geometrik toleranslar için sembolik dili, kuralları ve yorumlama yöntemlerini tanımlar.
ASME Y14.5 tarafından tanımlanan temel kavramlar şunları içerir:
- Datumlar — ölçümlerin alındığı referans noktaları, eksenler veya düzlemler
- Özellik kontrol çerçeveleri — çizimlerde tolerans tipini, değerini ve datum referanslarını belirten sembolik kutular
- Malzeme durumu değiştiricileri (MMC, LMC, RFS) — tolerans bölgelerini gerçek özellik boyutuna göre ayarlayan kurallar
- Gerçek konum — bir özelliğin datum yapısına göre teorik olarak tam konumu
Tedarikçi çizimlerini inceleyen veya spesifikasyonları CNC satıcılara ileten OEM alıcıları için, ISO 2768 sınıflarına ve ASME Y14.5 notasyonuna aşinalık, yanlış yorumlamayı ve maliyetli yeniden işlemeyi önleyen pratik bir bilgidir.
Mühendislik Geçmeleri: Boşluklu, Geçiş ve Sıkı Geçme
Mühendislik geçmeleri, iki eşleşen bileşenin — tipik olarak bir mil ve bir delik — birbirine göre nasıl monte edildiğini tanımlar. Geçme tipi, eşleşen parçalar arasındaki boyut ilişkisiyle belirlenir ve montaj davranışını, dönme performansını ve mekanik stabiliteyi doğrudan etkiler.
Boşluklu Geçme
Boşluklu geçmede, mil her zaman delikten küçüktür. Fark (boşluk), parçalar arasında serbest göreceli hareket sağlar — dönme, kayma veya kolay montaj ve sökme.
Boşluklu geçme özellikleri:
- Mil her zaman delikten küçüktür
- Tüm tolerans koşullarında pozitif boşluk
- Dönmeye, kaymaya veya serbest montaja izin verir
- Boşluk büyüklüğü seçilen spesifik tolerans sınıflarına bağlıdır
Uygulamalar: Kaymalı yataklar, yuvalardaki dönen miller, kayan bileşenler, sık sökme gerektiren montajlar.
Kritik tasarım noktası: Aşırı boşluk titreşime, gürültüye ve yanlış hizalamaya neden olur. Çok az boşluk ısı birikmesine ve montaj zorluğuna yol açar. Rulman üreticileri farklı hız ve yük koşulları için spesifik boşluk gereksinimleri yayınlar — bunlar tolerans seçimini yönlendiren fonksiyonel spesifikasyonlardır, keyfi hassasiyet değil.
Geçişli Geçme
Geçiş geçmesi, eşleşen parçaların tolerans içinde gerçekte nerede ölçüldüğüne bağlı olarak hafif boşluk veya hafif sıkılık üretir. Mil ve deliğin tolerans bölgeleri örtüşür, bu nedenle montaj sonucu iki koşul arasında istatistiksel olarak dağılır.
Geçiş geçmesi özellikleri:
- Küçük boşluk veya küçük sıkılık üretebilir
- Kontrollü işleme ve muayene gerektirir
- Boşluklu geçmelere göre daha iyi konumsal doğruluk sağlar
- Tahrip edici kuvvet olmadan sökmeye izin verir
Uygulamalar: Dişli göbekleri, kaplin flanşları, konumlandırma pimleri, kama yuvası burçları — hassas konumlandırmanın önemli olduğu ancak kalıcı montajın gerekli olmadığı her yerde.
Sıkı Geçme
Sıkı geçmede, mil kasıtlı olarak delikten büyüktür. Montaj kuvvet gerektirir — ya mekanik pres geçme ya da termal genleşme (boyutları geçici olarak değiştirmek için yuvayı ısıtma veya mili soğutma). Ortaya çıkan temas basıncı, bağlantı elemanları olmadan güçlü mekanik tutuş oluşturur.
Sıkı geçme özellikleri:
- Tüm tolerans koşullarında mil delikten büyüktür
- Montaj kuvvet veya termal fark gerektirir
- Eşleşen yüzeyler arasında yüksek temas basıncı oluşturur
- Mükemmel tork iletimi ve rijitlik sağlar
Uygulamalar: Yuvalardaki rulman dış halkaları, miller üzerindeki dişli göbekleri, kalıcı yapısal montajlar, pres geçme pimler ve burçlar.
Tasarım uyarısı: Gevrek malzemelerde (dökme demir, seramikler, sertleştirilmiş çelik) aşırı sıkılık montaj sırasında çatlamaya neden olabilir. Sıkılık, malzeme akma dayanımına ve montaj yöntemi kabiliyetine göre hesaplanmalıdır.
Delik Esaslı vs. Mil Esaslı Sistem
Bu delik esaslı sistem delik boyutunu sabit tutar ve farklı geçmeler elde etmek için mili değiştirir. Bu, çoğu CNC işlemede standart yaklaşımdır çünkü standart matkap, rayba ve delik işleme takımı çapları doğal olarak tutarlı delik boyutları üretir — bir torna tezgahında mil boyutunu değiştirmek, delik boyutunu değiştirmekten daha kolay ve daha ucuzdur.
Bu mil esaslı sistem mil çapını sabit tutar ve deliği değiştirir. Bu, standart çubuk stok mil çaplarının tedarik veya diğer kısıtlamalar tarafından sabitlendiği durumlarda kullanılır.
Çoğu OEM CNC işlenmiş bileşen için, delik esaslı sistem varsayılandır. Tedarikçi üretimi için mühendislik çizimlerinde geçmeleri belirtirken, mil esaslı kullanmak için özel bir neden olmadıkça doğru varsayım budur.
Mühendislik Geçmeleri Özeti
| Geçme Tipi | Mil vs. Delik | Montaj Yöntemi | Tipik Uygulama |
|---|---|---|---|
| Boşluk | Mil < Delik | Elle montaj | Rulmanlar, dönen miller, kayıcılar |
| Geçiş | Mil ≈ Delik | Hafif pres veya el ile | Dişliler, konumlandırma özellikleri, kaplinler |
| Sıkı geçme | Mil > Delik | Pres geçme veya termal | Kalıcı montajlar, yüksek torklu bağlantılar |
GD&T Derinlemesine: Datumlar, Özellik Kontrol Çerçeveleri ve Temel Kontroller
Datum Nedir?
Datum, bir parça üzerindeki fiziksel özellikler tarafından oluşturulan teorik olarak tam bir referans noktası, eksen veya düzlemdir ve tüm boyutsal ve geometrik ölçümler için başlangıç noktası olarak kullanılır. Datumlar, parçaların montaj sırasında gerçekte nasıl oturduğunu, konumlandığını ve yönlendirildiğini simüle eder — bu da onları GD&T'nin işlevsel temeli haline getirir.
Bir datum referans çerçevesi tipik olarak, parçanın serbestlik derecelerini kademeli olarak kısıtlayan ve montaj veya kullanım sırasında parçanın nasıl sabitlendiğini yansıtan üç karşılıklı dik datum (birincil, ikincil, üçüncül — A, B, C olarak etiketlenir) kullanır.
Datum seçiminin neden kritik olduğu: Kötü datum seçimi, gerçek parça geometrisi aynı olsa bile denetim sonuçlarının kurulumlar arasında değişmesine neden olur. Datum özellikleri, imalat kurulumu ve montaj konumlandırması için kullanılan yüzeylerle aynı olmalıdır — keyfi uygun yüzeyler değil.
Özellik Kontrol Çerçevesi
Özellik kontrol çerçevesi, bir mühendislik çiziminde kontrol edilen bir özellik için tüm GD&T gereksinimlerini belirten dikdörtgen kutudur. Soldan sağa okunduğunda şunları içerir:
- Geometrik karakteristik sembolü (örn., gerçek konum için ⌖, düzlük için ⏥)
- Tolerans değeri (örn., ⌀0,2 mm — çap işareti silindirik bir tolerans bölgesini gösterir)
- Malzeme durumu değiştiricisi (MMC, LMC veya RFS, uygulanabilir olduğunda)
- Datum referansları (birincil, ikincil, üçüncül)
Gerçek Konum
Gerçek konum (⌖), hassas imalatta en yaygın kullanılan GD&T kontrolüdür. Bir özelliğin (tipik olarak bir delik veya çıkıntı ekseni) datumlarına göre teorik olarak tam konumunu tanımlar ve genellikle çapı X olan bir silindir olan ve gerçek özellik ekseninin içine düşmesi gereken bir tolerans bölgesi belirtir.
Gerçek konumun ± toleranslı koordinat boyutlandırmasına göre iki büyük avantajı vardır:
Daha fazla kullanılabilir tolerans: ± koordinat toleransı kare bir bölge oluşturur; gerçek konum silindirik bir bölge oluşturur. Silindirik bir bölge, eşdeğer kare bölgeden 57% daha fazla alana sahiptir — yani aynı işlevsel gereksinim, montaj performansından ödün vermeden daha fazla imalat varyasyonuna izin vererek maliyeti düşürür.
İşlevsel doğruluk: Gerçek konum doğrudan montaj işlevini yansıtır (cıvata uyuyor mu?), koordinat toleransları ise ölçüm kolaylığını yansıtır. GD&T, bir özelliğin neden hassas bir şekilde konumlandırılması gerektiğini, sadece nominal olarak nerede olması gerektiğini değil, iletir.
Düzlük ve Paralellik
Düzlük tek bir yüzeyin teorik olarak mükemmel bir düzlemden ne kadar sapabileceğini kontrol eder. Herhangi bir datumdan bağımsızdır — düzlük, başka bir şeye göre değil, yüzeyin kendisi tarafından ölçülür. Hidrolik manifoldlardaki sızdırmazlık yüzeyleri, makine tabanları ve hassas fikstürler genellikle düzlük spesifikasyonları taşır çünkü yüzey temas alanı sızdırmazlık etkinliğini ve yük dağılımını doğrudan etkiler.
Paralellik bir özelliğin bir datum yüzeyine veya eksenine göre yönelimini kontrol eder. Bir datum referansı gerektirir ve kontrol edilen özelliğin o referansa göre hem açısını hem de düzlüğünü kontrol eder. Rulman rayları, kayıcı yataklar ve kılavuz yüzeyler tipik paralellik uygulamalarıdır — açısal sapma dengesiz yük dağılımı ve hızlandırılmış aşınma yaratır.
CNC İşlemede Mühendislik Toleransları: Gerçekçi Kabiliyet
CNC işlemenin güvenilir bir şekilde neler başarabileceğini — ve proses sınırlarının nerede olduğunu — anlamak, uygulanabilir toleranslar belirlemek için esastır.
Tipik CNC İşleme Tolerans Kabiliyeti
| Süreç | Tipik Olarak Ulaşılabilir Tolerans | Yüzey Kalitesi (Ra) | Notlar |
|---|---|---|---|
| CNC frezeleme | ±0,05–0,1 mm | 0,8–3,2 µm | Standart 3 eksenli, genel özellikler |
| CNC tornalama | ±0,01–0,05 mm | 0,4–1,6 µm | Eşmerkezli özellikler, frezelemeden daha iyi |
| Raybalama | ±0,005–0,02 mm | 0,4–0,8 µm | Delik bitirme, mükemmel yuvarlaklık |
| Taşlama | ±0,002–0,01 mm | 0,1–0,4 µm | Yüksek hassasiyetli miller, delikler |
| Bileme | ±0,001–0,005 mm | 0,05–0,2 µm | Silindir delikleri, rulman yüzeyleri |
| Lepleme | ±0,001 mm veya daha ince | < 0,05 µm | Ultra hassasiyet, sızdırmazlık yüzeyleri |
CNC Hassasiyetini Ne Sınırlar
Üretimde ulaşılabilir toleransı birkaç değişken kısıtlar:
Makine rijitliği: Kesme kuvvetleri altında titreşim ve sapma, gerçek boyutları programlanan değerlerden uzaklaştırır. Yüksek rijitlikli işleme merkezleri sıkı toleransları genel amaçlı makinelerden daha iyi karşılar — ancak en iyi makinelerin bile agresif koşullar altında sınırları vardır.
Takım sapması: Küçük çaplı parmak frezeler ve uzun erişimli takımlar kesme kuvvetleri altında esner, işlenen özelliklerde çap değişimi ve koniklik oluşturur. Üretim deneyimimizde, alaşımlı çelikte 3× çap kesme derinliğinde 6 mm'lik bir parmak freze, 0,05 mm boyutsal hata üretecek kadar sapabilir — bu, birçok hassas özellikteki tüm tolerans bütçesidir.
Termal genleşme: Tipik bir çelik iş parçası, °C başına metre başına yaklaşık 12 µm genleşir. Parça sıcaklığını 10°C artıran bir işleme çevriminde, 200 mm'lik bir boyut yaklaşık 24 µm değişir — tolerans ±0,02 mm olduğunda bu önemlidir. Hassas işler, sıcaklığı stabilize edilmiş ortamlar ve işleme içi kompanzasyon gerektirir.
Malzeme davranışı: Alüminyum temiz işlenir ve boyutları iyi korur. Paslanmaz çelik kesme sırasında iş sertleşmesine uğrar, bu da geri yaylanma ve boyutsal değişime neden olur. Titanyumun düşük ısı iletkenliği, ısıyı kesme bölgesinde yoğunlaştırarak hem yüzey kalitesini hem de boyutsal kararlılığı etkiler.
Ne Zaman Frezeleme Yerine Taşlama Belirtilmeli
Yaklaşık ±0,01 mm'den daha sıkı toleranslar veya Ra 0,4 µm'nin altında yüzey kalitesi gereksinimleri için, genellikle konvansiyonel CNC frezeleme veya tornalama yerine taşlama gerekir. Taşlama, yüksek iş mili hızlarında ince aşındırıcılarla malzeme kaldırarak karbür kesici takımların eşleşemeyeceği boyutsal ve yüzey doğruluğu üretir. Hassas miller, yatak delikleri veya sızdırmazlık yüzeyleri belirten OEM alıcıları için, bu proses eşiğini anlamak, gerçekçi tolerans beklentileri belirlemeye ve teklif verilen tedarikçinin açıklamadığı proses değişiklikleri gerektiren toleransları belirtmekten kaçınmaya yardımcı olur.
Tolerans Yığılma Analizi: Bireysel Parça Toleransları Neden Yeterli Değildir
Tolerans yığılması, birden fazla bileşenden gelen boyutsal değişimin bir montajda birikmesiyle oluşur ve her bir parça spesifikasyon içinde olsa bile potansiyel olarak fonksiyonel arızaya neden olabilir.
Yığılma Nasıl Oluşur
Doğrusal bir yığında beş bileşenli, her biri ±0,1 mm tolerans taşıyan bir montaj düşünün. En kötü durumda, beş parçanın tümü aynı anda maksimum (veya minimum) limitinde olabilir — toplam montaj varyasyonu ±0,5 mm üretir. Bu montaj varyasyonunun kabul edilebilir olup olmadığı tamamen fonksiyonel boşluk veya açıklık gereksinimine bağlıdır.
En Kötü Durum Analizi
En kötü durum analizi, mümkün olan maksimum yığılmayı varsayar — tüm bileşenler aynı anda uç limitlerinde. Bu yaklaşım, üretilen parça boyutlarının herhangi bir kombinasyonunda montaj başarısını garanti eder, ancak ekonomik olmayacak kadar sıkı toleranslar gerektirebilir.
En uygun kullanım alanı: Güvenlik açısından kritik montajlar, düşük hacimli üretim, tek bir arızanın kabul edilemez olduğu uygulamalar.
Sınırlama: Üretimde gerçekte gerekli olabilecekten daha sıkı bireysel parça toleransları gerektirir; burada istatistiksel olarak tüm parçaların aynı anda uç limitlerde olması çok olası değildir.
İstatistiksel Tolerans Analizi (RSS Yöntemi)
İstatistiksel analiz, bireysel parça toleranslarının istatistiksel dağılımına dayalı montaj varyasyonunu hesaplamak için karekök-toplam-kare (RSS) matematiğini kullanır:
σ_montaj = √(σ₁² + σ₂² + σ₂² + … + σₙ²)
Bu yaklaşım üretim gerçekliğini daha doğru yansıtır: parçalar ortalama değerleri etrafında normal şekilde değişir ve hacimli üretimde tümünün aynı anda uç noktalarına ulaşma olasılığı çok düşüktür. İstatistiksel yöntemler, aynı montaj fonksiyonel güvenilirliği için daha gevşek bireysel toleranslara izin verir — montaj arıza oranını artırmadan üretim maliyetini düşürür.
En uygun kullanım alanı: Yüksek hacimli üretim, bilinen Cpk verileriyle iyi karakterize edilmiş üretim prosesleri.
Sınırlama: Proses yetenek verisi (Cpk değerleri) gerektirir ve küçük bir istatistiksel montaj arızası olasılığını kabul eder; bu, arıza sonucuna karşı değerlendirilmelidir.
Yığılma Problemleri Nasıl Azaltılır
- GD&T datuma dayalı tasarım uygulayın — tutarlı datumlar, bir montajdaki birden fazla parça arasında konumsal varyasyon birikimini azaltır
- Kritik yığılmalardaki bileşen sayısını azaltın — daha az parça daha az tolerans katkısı demektir; tasarım basitleştirmesi yoluyla bileşenleri birleştirmek yığılma riskini doğrudan azaltır
- Toleransları seçici olarak sıkılaştırın — yığındaki hangi bileşen(ler)in en çok varyasyona katkıda bulunduğunu belirleyin ve tüm parçaları eşit şekilde sıkılaştırmak yerine bunları özellikle sıkılaştırın
- Ayarlanabilir arayüzler kullanın — şimler, ayar vidaları ve ayarlanabilir özellikler, biriken tolerans varyasyonu için montaj aşamasında kompanzasyona izin verir
Toleranslar Üretim Maliyetini Nasıl Etkiler: Hassasiyetin Ekonomisi
Tolerans ile maliyet arasındaki ilişki doğrusal değildir. Standart toleranslar (±0,1 mm aralığı) normal işleme operasyonlarında normal hızlarda elde edilebilir — maliyet etkisi minimaldir. Toleranslar sıkılaştıkça, işleme süresi artar, muayene sıklığı yükselir, hurda oranları büyür ve sonunda ek prosesler (taşlama, honlama) gerekli hale gelir. Maliyet eğrisi yaklaşık ±0,01 mm ve altında keskin şekilde hızlanır.
İşleme Süresi ve Tolerans
Daha sıkı toleranslara ulaşmak tipik olarak şunları gerektirir:
- Azaltılmış kesme hızları ve ilerleme oranları (daha az termal ve mekanik bozulma)
- Ek yarı finiş ve finiş pasoları (kademeli malzeme kaldırma)
- Proses içi ölçüm ve kompanzasyon çevrimleri (makine durur, ölçer, ayarlar, sonra devam eder)
- Operasyonlar arası termal stabilizasyon (sıcaklıkların dengelenmesini bekleme)
±0,05 mm gerektiren bir özellik 3 işleme pasosu alabilir; aynı özellik ±0,01 mm'de 6 paso artı bir proses içi ölçüm çevrimi gerektirebilir — tek bir özellik için çevrim süresini iki katından fazla artırır.
Muayene Maliyeti
Sıkı toleransları doğrulamak, daha yetenekli ve zaman alıcı ekipman gerektirir:
| Tolerans Aralığı | Tipik Muayene Yöntemi | Göreceli Muayene Süresi |
|---|---|---|
| ±0,1 mm ve üzeri | Dijital kumpaslar, basit mastarlar | Başlangıç Değeri |
| ±0,02–0,1 mm | Mikrometreler, hava mastarları | 2–3× |
| ±0,005–0,02 mm | CMM, hassas ölçüm | 5–10× |
| ±0,001–0,005 mm | Özel problamalı CMM | 10–20× |
| ±0,001 mm'nin altında | Sıcaklık kontrollü CMM, lazer interferometri | 20–50× |
Yüksek hacimli üretim yapan OEM alıcıları için, her parçada sıkı toleransta CMM muayene süresi önemli maliyet ekler — genellikle işleme süresinden bile fazla. İşlevsel olmayan özelliklerde CMM muayenesi belirtmek, kalite faydası olmadan maliyet yaratan yaygın bir aşırı spesifikasyondur.
Hurda Oranı ve Tolerans Genişliği
Tolerans bandı daraldıkça, üretimin kabul edilebilir aralığın dışında kalan kısmı artar, çünkü üretim süreci varyasyonu makine kabiliyeti tarafından sabitlenmiştir — yalnızca kabul edilebilir pencere değişir. Hassasiyeti iki katına çıkarmak (tolerans genişliğini yarıya indirmek) genellikle hurda oranını iki katından fazla artırır, çünkü rahatça ±0,1 mm içinde olan süreç dağılımı artık ±0,05 mm sınırlarını daha sık zorlar.
Aşırı Toleranslama Sorunu
DFM için müşteri çizimlerini incelerken atölye deneyimimizde, aşırı toleranslama en yaygın ve düzeltilebilir tek maliyet sorunudur. Mühendisler genellikle bir parçanın ihtiyaç duyabileceğini makul olarak hayal edebildikleri en sıkı toleransı uygularlar, işlevsel olarak gerekli olan tolerans yerine. Sonuç, aynı işlevsel çıktı için gerekenden –100% daha yüksek işleme maliyetidir.
Pratik bir yaklaşım: bir çizimdeki her sıkı tolerans için şunu sorun: “Bu ölçü 50% daha gevşek olsaydı hangi montaj veya performans arızası ortaya çıkar?” Cevap “hiçbiri” ise, gevşetin.
Vaka Çalışması: GD&T Optimizasyonu ile Montaj Sorunlarını Çözme
Arka Plan: Hassas alüminyum sensör muhafazaları üreticisi, çok parçalı bir montajda kronik montaj hizalama sorunları yaşıyordu. Tek tek bileşenler boyutsal muayeneden geçiyordu, ancak monte edildiğinde sensör montajı için delik desenleri sıklıkla manuel uydurma gerektirecek kadar yanlış hizalanıyordu — montaj başına 8–12 dakika işçilik ekliyor ve bazen sökülüp yeniden işlenmesi gereken hurda montajlar üretiyordu.
Başlangıç tolerans stratejisi: Orijinal çizimler, GD&T pozisyon kontrolü ve tutarlı bir referans stratejisi olmaksızın çift taraflı boyutsal toleranslar (çoğu özellikte ±0,1 mm, delik çaplarında ±0,05 mm) kullanıyordu. Her bileşen, parçalar arasında farklılık gösteren kendi referans yüzeylerinden ölçülüyordu.
Temel neden: Pozisyon tolerans kontrolleri olmadan, delik konumları eşleşen parçalar arasında aynı anda en kötü durum kombinasyonunda olabiliyordu — her bir boyut teknik olarak uygun kalırken 0,3 mm'ye kadar kümülatif yanlış hizalama mümkündü. Ayrıca, parçalar arasında tutarsız referans kullanımı, işleme kurulum referanslarının montaj referanslarıyla eşleşmediği anlamına geliyordu ve sistematik konumsal sapma yaratıyordu.
Uygulanan mühendislik değişiklikleri:
| Element | Öncesi | Sonrası |
|---|---|---|
| Pozisyon kontrolü | Yok (yalnızca boyutsal) | Gerçek pozisyon ⌀0,15 mm |
| Referans yapısı | Tutarsız | Birleşik A-B-C referans sistemi |
| Rulman yatağı spesifikasyonu | ±0,05 mm çap | H7 limit toleransı + pozisyon kontrolü |
| Muayene yöntemi | Makinede mikrometreler | Referans simülasyonu ile CMM |
| Geçme tipi | Belirtilmemiş | H7/g6 boşluk geçmesi (delik esaslı) |
Uygulama sonrası sonuçlar:
| Metrik | Öncesi | Sonrası |
|---|---|---|
| Montaj yanlış hizalama oranı | Montajların ~%'si | Montajların <%3%'si |
| Montaj başına manuel uydurma süresi | 8–12 dakika | < 1 dakika |
| CMM ret oranı (konumsal) | Takip edilmiyor | <%2% |
| Montaj hurda oranı | ~8% | <%1% |
| Birim başına toplam montaj işçilik maliyeti | Başlangıç Değeri | ~% azaltıldı |
Mühendislik dersi: Sorun toleransların çok gevşek olması değildi — yanlış tolerans türünün belirtilmiş olmasıydı. Boyutsal toleranslar özellik boyutunu kontrol ediyordu ancak konum hakkında hiçbir şey söylemiyordu. Tutarlı bir referans yapısına uygulanan GD&T pozisyon toleransı, montaj için gerçekten önemli olanı kontrol ediyordu: deliklerin birbirine ve eşleşen bileşene göre nerede olduğunu. OEM alıcılar için bu, CNC tedarikçinizden yalnızca boyutsal muayeneyi değil, GD&T uyumluluğunu incelemesini istemenin neden hassas çok parçalı montajlarda konuşmaya değer olduğunu göstermektedir.
DFM Kılavuzları: Üretilebilirlik için Mühendislik Toleransları Tasarlama
Tolerans tasarımı, en yüksek etkili DFM (Üretilebilirlik için Tasarım) faaliyetlerinden biridir. İyi belirtilmiş toleranslar işleme maliyetini düşürür, tedarikçi tutarlılığını artırır ve üretim başlamadan önce montaj sorunlarını ortadan kaldırır. Kötü belirtilmiş toleranslar bunun tersini yapar — ve maliyet her üretim döngüsünde katlanarak artar.
Toleransı İşleve Uydurun
Sıkı toleransları yalnızca işlevsel performansın gerçekten gerektirdiği yerlerde uygulayın. Rulman yatakları, sızdırmazlık yüzeyleri, dönme arayüzleri ve hassas konumlandırma özellikleri genellikle sıkı toleranslara ihtiyaç duyar. Kozmetik yüzeyler, temas etmeyen kenarlar, yapısal destekler ve boşluk özellikleri genellikle duymaz. Tipik bir hassas işlenmiş bileşende, özelliklerin –25%'si işlevsel olarak kritiktir; kalan –85%'si ürün performansını etkilemeden standart ISO 2768-m toleranslarını taşıyabilir.
Standart Geçmeler Kullanın
ISO geçme sisteminden standartlaştırılmış geçmeler (H7/g6, H7/k6, H7/p6, vb.) her işleme el kitabında tanımlanmıştır, dünya çapındaki tüm CNC makinistlere tanıdıktır ve özel süreç geliştirme gerektirmeden elde edilebilir. Standart geçmeler yerine özel tolerans kombinasyonları belirtmek karışıklık yaratır, daha ayrıntılı muayene planlaması gerektirir ve genellikle hiçbir işlevsel fayda sağlamaz.
GD&T'yi Seçici Olarak Uygulayın
GD&T güçlüdür ancak çizim karmaşıklığı ve muayene maliyeti ekler. Geometrik kontrolleri yalnızca geometrinin — sadece boyutun değil — işlevsel performansı belirlediği yerlerde uygulayın. Bir sızdırmazlık yüzeyi düzlük gerektirir. Bir cıvata deliği deseni gerçek pozisyon gerektirir. İşlevsel olmayan bir çıkıntı yüzeyi ikisini de gerektirmez.
Kademeli Sıkı Toleranslardan Kaçının
Bir tolerans yığınında birden fazla özellik üzerinde sıkı toleranslar belirtmek, maliyeti ve üretim zorluğunu katlar. Aslında montaj uyumunu kontrol eden bir veya iki boyutu belirleyin, hassasiyeti oraya uygulayın ve diğer yerlerde standart toleranslara izin verin.
DFM Tolerans Kontrol Listesi
| Tasarım Kontrolü | Eylem |
|---|---|
| Bu tolerans işlevsel olarak gerekli mi? | Değilse, ISO 2768-m'ye gevşetin |
| Standart bir geçme, özel bir toleransın yerini alabilir mi? | H7/g6, H7/k6 vb. kullanın. |
| Datumlar üretim kurulumuyla tutarlı mı? | Çizim datumlarını bağlama datumlarıyla hizalayın |
| Tolerans yığılması analiz edildi mi? | Kritik yığınlarda en kötü durum veya RSS analizi yapın |
| Belirtilen tolerans süreç yeteneğiyle eşleşiyor mu? | Kritik özellikler için tedarikçi Cpk verilerini doğrulayın |
| GD&T yalnızca geometrinin önemli olduğu yerlerde mi uygulanıyor? | GD&T'yi işlevsel olmayan özelliklerden kaldırın |
Mühendislik Toleransları için Muayene Yöntemleri
Doğru muayene yöntemini seçmek, doğru toleransı belirtmek kadar önemlidir. Muayene yöntemi, gerekli hassasiyete kadar ölçüm yapabilmelidir — ±0,005 mm toleranslı bir özelliği muayene etmek için dijital kumpas kullanmak fiziksel olarak anlamsızdır.
Kumpaslar ve Mikrometreler
Dijital kumpaslar (çözünürlük 0,01 mm, ölçüm belirsizliği ±0,02–0,05 mm), ±0,1 mm ve üzeri toleranslarda genel boyutsal muayene için uygundur. Hızlıdır, taşınabilirdir ve kritik olmayan özelliklerde atölye zemininde kullanıma uygundur.
Mikrometreler (çözünürlük 0,001 mm, ölçüm belirsizliği ±0,002–0,005 mm), dış boyutlarda yaklaşık ±0,01 mm'ye kadar olan toleranslar için uygundur. Hassas CNC üretiminde mil çapı muayenesi için standart araçtır.
Koordinat Ölçüm Makineleri (CMM)
CMM'ler, geometri, konum, düzlük ve diğer GD&T özelliklerini ölçmek için 3D uzayda hassas bir prob sistemi kullanır. Modern CMM'ler, uygun prob ve çevresel kontrollerle ±0,001–0,003 mm ölçüm belirsizliğine ulaşır.
CMM muayenesi, gerçek konum, profil, düzlük ve paralellik toleransları için gereklidir — basit el aletlerinin ölçemeyeceği GD&T kontrolleri. Hassas bileşenler alan OEM alıcıları için, datum referanslı ölçümler içeren CMM muayene raporları, kritik özellikler için uygun kalite dokümantasyonudur.
Geçer/Geçmez Mastarları
Geçer/Geçmez mastarları, gerçek değeri ölçmeden boyutsal toleransların hızlı, net geçer/geçmez doğrulamasını sağlar. Mastarın “Geçer” ucu özelliğe girmelidir (minimum malzeme koşulunu doğrular); “Geçmez” ucu girmemelidir (maksimum malzeme koşulunu doğrular).
Geçer/Geçmez mastarları, standart özelliklerin — delik çapları, mil çapları, diş geçmeleri — yüksek hacimli üretim muayenesi için son derece verimlidir; burada 100% muayenesi gerekli ancak CMM verimi yetersizdir. Sınırlamaları, istatistiksel süreç kontrolü için boyutsal veri sağlamamalarıdır.
Optik ve Temassız Sistemler
Optik karşılaştırıcılar, görüntüleme sistemleri ve lazer tarama sistemleri, boyutları fiziksel temas olmadan ölçer; bu da onları kırılgan özellikler, küçük geometri ve karmaşık yüzey profilleri için ideal kılar. Modern optik CMM'ler, yüzey ve konum ölçümleri için temaslı CMM'lerle karşılaştırılabilir doğruluğa ulaşır ve uygun geometriler için daha yüksek hız sunar.
Sektöre Göre Uygulamalar
Otomotiv
Modern araç montajları, binlerce etkileşimli bileşen üzerinde sıkı tolerans kontrolü gerektirir — ancak yılda yüz binlerce üretim hacmindeki maliyet baskısı, tolerans optimizasyonunu kritik hale getirir. Motor bileşenleri (delikler, krank milleri, supap yuvaları), şanzıman dişlileri ve yatak geçmeleri sıkı işlevsel toleranslar taşır. Yapısal braketler, mahfazalar ve kritik olmayan destekler standart toleranslar kullanır. İstatistiksel süreç kontrolü (SPC), kilit özellikleri gerçek zamanlı olarak izler ve süreç kaymasını hurda üretmeden önce yakalar.
Havacılık ve Uzay
Havacılık tolerans gereksinimleri, üretimdeki en zorlu gereksinimler arasındadır. İniş takımı bileşenleri, yapısal bağlantı parçaları, kontrol sistemi parçaları ve motor bileşenleri genellikle tam GD&T konum ve profil kontrolü ile ±0,005–0,025 mm toleranslar gerektirir. Tüm özellikler, CMM verileri ve kalibrasyon standartlarına izlenebilirlik ile belgelenmiş muayene gerektirir. AS9100 kalite sistemi gereksinimlerine göre, havacılık tedarikçileri kritik özelliklerde süreç yeteneği (Cpk ≥ 1,33) göstermelidir — bu yalnızca toleransı karşılamak değil, üretim dağılımı boyunca tutarlı bir şekilde karşılamak anlamına gelir.
Tıbbi Cihazlar
Cerrahi aletler, implantlar ve teşhis ekipmanları, işlevsel ve düzenleyici uyumluluk nedenleriyle hassas toleranslar gerektirir. Örneğin implant yatak yüzeyleri, Ra ≤ 0,05 µm yüzey bitirme özellikleri ve ±0,005 mm veya daha sıkı çap toleransları taşıyabilir — taşlama ve lepleme operasyonları ve 100% CMM muayenesi gerektirir. ISO 13485 kalite sistemi gereksinimleri, tıbbi cihazlardaki tüm kritik boyutlar için belgelenmiş süreç doğrulaması ve izlenebilirlik zorunlu kılar.
Hassas Takım
Enjeksiyon kalıpları, damgalama kalıpları ve kesici takım gövdeleri hassas toleranslar gerektirir çünkü takım yanlışlıkları doğrudan üretilen her parçadaki boyutsal varyasyona dönüşür. 0,05 mm büyük bir kalıp boşluğu, 0,05 mm büyük parçalar üretir — takımın ömrü boyunca her çekimle çarpılır. Plastik veya damgalanmış metal bileşenler için takım belirleyen OEM alıcıları için takım toleransı, aşağı yönde parça kalitesini belirleyen yukarı yönlü yatırımdır.
Önemli Noktalar
- Mühendislik toleransları kabul edilebilir varyasyon aralığını tanımlar — bir parçanın işlevsel olarak uygun olması için üretilmiş bir boyutun içinde kalması gereken bölge.
- Dört ana tolerans türü — tek taraflı, çift taraflı, limit ve GD&T — farklı işlevsel ve üretim amaçlarına hizmet eder. GD&T yalnızca boyutu değil geometriyi kontrol eder.
- ISO 2768-m genel CNC işleme için standart varsayılandır; ASME Y14.5, hassas işlevsel kontrol için GD&T kuralları sağlar.
- Mühendislik geçmeleri (boşluk, geçiş, sıkılık) eşleşen bileşenler arasındaki montaj davranışını tanımlar — delik esaslı sistem, çoğu CNC işlenmiş montaj için standarttır.
- Tolerans yığılması Tek parçalar uygun olsa bile montaj hatasına neden olabilir — çok parçalı montajlar için her zaman kümülatif varyasyonu analiz edin.
- Daha sıkı toleranslar katlanarak daha fazla maliyete yol açar — tolerans bantları daraldıkça işleme süresi, muayene karmaşıklığı ve hurda oranı doğrusal olmayan şekilde artar.
- Aşırı toleranslandırma en yaygın DFM hatasıdır — sıkı toleransları yalnızca fonksiyonel performansın gerektirdiği yerlerde uygulayın ve başka yerlerde standart ISO 2768-m kullanın.
- OEM alıcıları için, GD&T uyumluluğunu gözden geçirmek ve kritik özelliklerde CMM muayene raporları talep etmek, hassas çok parçalı montajlar için doğru yaklaşımdır.
Sık Sorulan Sorular
Mühendislik toleransları nedir ve neden önemlidir?
Mühendislik toleransları, üretilen bir parçadaki izin verilen boyutsal varyasyonu tanımlar — doğru montaj ve işleve hâlâ izin veren minimum ve maksimum boyutlar arasındaki kabul edilebilir aralık. Var olurlar çünkü hiçbir üretim süreci tamamen aynı parçalar üretemez: takım aşınması, termal genleşme, titreşim ve malzeme varyasyonu hepsi boyutsal sapma yaratır. Toleranslar olmadan, parçaları kabul etmek veya reddetmek için nesnel bir standart yoktur. Montaj kalitesini, ürün güvenilirliğini, CNC işleme maliyetini ve değiştirilebilirliği doğrudan etkiler — bu da onları herhangi bir mühendislik çizimindeki en önemli spesifikasyonlardan biri haline getirir.
Tek taraflı ve çift taraflı toleranslar arasındaki fark nedir?
Tek taraflı toleranslar, nominal değerden yalnızca bir yönde sapmaya izin verir — örneğin, 25,00 +0,00/-0,05 mm; burada parça yalnızca nominal değerden küçük olabilir. Çift taraflı toleranslar her iki yönde de sapmaya izin verir — 25,00 ±0,05 mm; burada parça daha büyük veya daha küçük olabilir. Tek taraflı toleranslar, bir sınırın işlevsel olarak kritik, diğerinin kritik olmadığı durumlarda kullanışlıdır; örneğin, milin nominal boyutu aşmaması gereken mil geçmeleri gibi. Çift taraflı toleranslar genel CNC işlemede daha yaygındır çünkü her iki yöndeki proses kaymasını hemen uygunsuz parça üretmeden karşılamak için üretim esnekliği sağlarlar.
GD&T nedir ve standart boyutsal toleranslardan nasıl farklıdır?
GD&T (Geometrik Boyutlandırma ve Toleranslandırma), Kuzey Amerika'da ASME Y14.5 tarafından standartlaştırılan ve üretilen özelliklerin şeklini, yönelimini, konumunu ve salgısını kontrol eden sembolik bir mühendislik dilidir. Standart boyutsal toleranslar yalnızca boyut sapmasını (bir özelliğin ne kadar büyük olduğunu) kontrol eder. GD&T işlevsel geometriyi kontrol eder — bir yüzeyin düz olup olmadığını, bir deliğin montaj datumuyla ilişkili olarak doğru konumda olup olmadığını, bir milin yatak deliğiyle eş merkezli olup olmadığını. Bu ayrım kritiktir çünkü bir parçanın her çapı boyutsal spesifikasyon içinde olabilir ancak özellikler yanlış hizalanmışsa işlevsel olarak yine de başarısız olabilir. GD&T, işlevsel montaj performansının açıkça kontrol edilmesi gereken havacılık, otomotiv ve tıbbi cihaz üretiminde yaygın olarak kullanılır.
CNC işleme toleransları ne kadar sıkı olabilir?
Standart 3 eksenli CNC frezeleme normal koşullar altında ±0,05–0,1 mm elde eder. CNC tornalama eş merkezli özelliklerde ±0,01–0,05 mm elde eder. Raybalama, delik toleranslarını ±0,005–0,02 mm'ye getirir. Taşlama ±0,002–0,01 mm elde eder. Honlama ve lepleme, ultra hassas uygulamalar için ±0,001 mm ve altına ulaşır. Yaklaşık ±0,01 mm'nin altında, geleneksel CNC işleme genellikle yetersizdir ve taşlama veya honlama gerekir. Çok sıkı toleranslar ayrıca sıcaklık kontrollü ortamlar gerektirir çünkü iş parçasının kendisinin termal genleşmesi bu hassasiyet seviyelerinde boyutsal kaymaya neden olur. Üretim prosesinin güvenilir şekilde elde edebileceğinden daha sıkı toleranslar belirtmek, verimi iyileştirmeden maliyeti önemli ölçüde artırır.
Boşluk, geçiş ve sıkı geçme nedir?
Bu üç geçme tipi, bir milin ve deliğin birbirine göre nasıl monte edildiğini tanımlar. Boşluk geçmede mil her zaman delikten küçüktür — dönmeye, kaymaya veya serbest montaja izin veren pozitif boşluk oluşturur. Geçiş geçmede tolerans bölgeleri örtüşür ve gerçek ölçülen boyutlara bağlı olarak hafif boşluk veya hafif sıkılık oluşur — hassas konumlandırmanın önemli olduğu ancak kalıcı montajın gerekmediği durumlarda kullanılır. Sıkı geçmede mil her zaman delikten büyüktür — pres geçme kuvveti veya termal montaj gerektirir, yüksek temas basıncı ve güçlü mekanik tutma sağlar. Doğru geçme tipi montaj işlevine bağlıdır: yataklar ve dönen parçalar için boşluk, konumlandırma özellikleri için geçiş, kalıcı yapısal bağlantılar için sıkı geçme.
Tolerans yığılması montaj kalitesini nasıl etkiler?
Tolerans yığılması, birden fazla bileşenden gelen boyutsal sapmanın bir montajda birikmesi ve her bir parça kendi belirtilen toleransı içinde olsa bile potansiyel olarak işlevsel sorunlara neden olması durumunda ortaya çıkar. Her biri ±0,1 mm tolerans taşıyan beş bileşenli doğrusal bir montajda, en kötü durum kümülatif sapma ±0,5 mm'dir — herhangi bir tek parçanın payının beş katı. Montaj boşluğu çalışması için 0,5 mm'den az sapma gerekiyorsa, her parça tek tek uygun olsa bile montaj arızaları meydana gelecektir. Yığılma analizi — güvenlik açısından kritik uygulamalar için en kötü durum yöntemleri veya yüksek hacimli üretim için RSS istatistiksel yöntemleri kullanılarak — hangi bileşenlerin montaj sapmasına neden olduğunu ve tolerans sıkılaştırmanın veya tasarım basitleştirmenin arıza riskini en etkili şekilde nerede azaltacağını belirler.
Tolerans CNC işleme maliyetini neden bu kadar önemli ölçüde etkiler?
Daha sıkı toleranslar elde etmek daha yavaş işleme (termal ve mekanik bozulmayı azaltmak için), ek işleme geçişleri (yarı finiş ve finiş), proses içi ölçüm ve kompanzasyon döngüleri ve genellikle tamamen farklı prosesler (frezeleme yerine taşlama) gerektirir. Muayene süresi doğrusal olmayan şekilde artar — ±0,005 mm toleransları doğrulamak CMM muayenesi gerektirir ve bu basit mastar veya mikrometre kontrollerinden 5–20 kat daha uzun sürer. Proses dağılımına göre kabul edilebilir boyutsal pencere daraldıkça hurda oranı artar. OEM alıcıları için bu maliyetler işlenmiş parça fiyatlandırmasına yansır: gereksiz sıkı toleranslara sahip bir bileşen, uygun şekilde eşleştirilmiş toleranslara sahip işlevsel olarak eşdeğer parçalardan 50–100% daha fazla maliyete sahip olabilir. Çizimleri sonlandırmadan önce tolerans spesifikasyonlarını CNC tedarikçinizle gözden geçirmek, herhangi bir hassas bileşen için yüksek değerli bir adımdır.
Farklı tolerans seviyeleri için hangi muayene yöntemi uygundur?
Muayene yöntemi gerekli ölçüm hassasiyetiyle eşleşmelidir. Dijital kumpaslar (±0,02–0,05 mm belirsizlik) ±0,1 mm ve üzeri toleranslar için uygundur. Mikrometreler (±0,002–0,005 mm) dış boyutlarda yaklaşık ±0,01 mm'ye kadar olan toleranslar için uygundur. Koordinat ölçüm makineleri — CMM'ler — GD&T geometrik kontrolleri (gerçek konum, düzlük, paralellik) ve ±0,01 mm'nin altındaki boyutsal toleranslar için gereklidir. Geç/Geçmez mastarları, yüksek hacimli üretimde nicel ölçüm olmadan hızlı 100% geçme/kalma doğrulaması sağlar. Hassas bileşenler alan OEM alıcıları için, kritik GD&T özellikleri için datum referanslı ölçümler içeren CMM muayene raporları talep etmek uygun kalite standardıdır — konum verisi olmayan basit boyutsal raporlar karmaşık hassas montajlar için yetersizdir.
CMS mühendislik ekibi tarafından, havacılık, otomotiv ve endüstriyel OEM uygulamaları için mühendislik tolerans optimizasyonu, GD&T uygulaması ve hassas montaj alanlarında 15+ yıllık hassas CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: ASME Y14.5-2018 (Boyutlandırma ve Toleranslandırma), ISO 2768 (Genel Toleranslar), ISO 286 (Sınırlar ve Geçmeler), AS9100 Rev D (Havacılık Kalite Yönetimi).
Sadece Sıkı Değil, Doğru Toleranslara Sahip Hassas CNC Bileşenlere mi İhtiyacınız Var?
CMS olarak, her DFM analizinin bir parçası olarak mühendislik tolerans spesifikasyonlarını inceliyor, işleme karmaşıklığını artırmadan montaj güvenilirliğini iyileştiren GD&T iyileştirmeleri öneriyoruz. İster tek bileşen tedarik ediyor olun ister çok parçalı hassas bir montaj yönetiyor olun, mühendislik ekibimiz projenizin ihtiyaç duyduğu tolerans uzmanlığını sunar.
[DFM tolerans incelemesi ve işleme teklifi isteyin →]


