
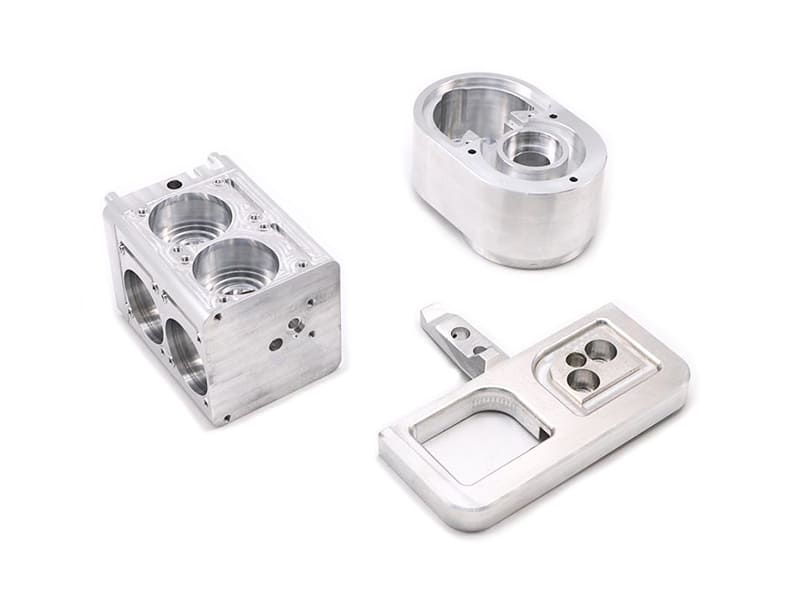
Bir ürün ekibi, CNC işlenmiş montaj özelliklerine ve anodize dış görünüme sahip bir alüminyum ekipman muhafazası tasarlar. İlk spesifikasyon, üstün anodizasyon kalitesinden yararlanarak tüm parça için 6063-T6 öngörür. CNC işleme sırasında, daha yumuşak olan 6063 temiz kesmek yerine bulaşır. Takım izleri yüzeylerde sürüklenir. Çapaklar kapsamlı ikincil çapak alma gerektirir. Hassas delik özelliklerindeki boyutsal tolerans, gereken ±0,01 mm'ye karşı ±0,03 mm'ye kayar. CNC işlenmiş yapısal gövdeyi 6061-T6’ya geçirirken ekstrüde dekoratif kaplama için 6063'ü korumak tüm işleme sorunlarını ortadan kaldırır — 6061'in daha yüksek sertliği temiz talaş oluşumu, kararlı boyutlar ve doğrudan makineden tutarlı yüzey kalitesi üretir. CNC ve ekstrüzyon programlarında 6061 ile 6063 seçimini düzenli olarak optimize ediyoruz. Her ikisi de iyi korozyon direncini ve ısıl işlem kabiliyetini paylaşan 6xxx serisi Al-Mg-Si alaşımlarıdır — ancak 6061 yapısal mukavemet ve işleme performansı için tasarlanmışken, 6063 ekstrüzyon akışı ve anodize görünüm için optimize edilmiştir. Birini diğerinin yerine kullanmak öngörülebilir üretim sorunları yaratır.
Bu kılavuz bileşim farklılıklarını, mekanik özellikleri, işlenebilirliği ve CNC performansını, anodizasyon ve yüzey kalitesini, korozyon direncini, uygulamaları, maliyet analizini ve pratik bir karar çerçevesini kapsar.
Bileşim
| Element | 6061 | 6063 | Etki |
|---|---|---|---|
| Magnezyum (Mg) | 0.8–1.2% | 0.45–0.9% | Daha fazla Mg → daha güçlü çökelme sertleşmesi |
| Silisyum (Si) | 0.4–0.8% | 0.2–0.6% | Daha yüksek Si mukavemeti destekler |
| Bakır (Cu) | 0.15–0.4% | ≤0,1% | Cu mukavemeti artırır, korozyonu hafifçe azaltır |
| Krom (Cr) | 0.04–0.35% | Çok düşük | Tane kontrolünü ve tokluğu iyileştirir |
Her iki alaşım da ısıl işlem (T5/T6 temper) sırasında Mg₂Si çökeltileri yoluyla güçlenir. 6061’in daha yüksek Mg + Si + Cu içeriği daha fazla çökelti üretir → daha yüksek mukavemet ve sertlik. 6063’ün daha düşük alaşım içeriği malzemeyi daha yumuşak ve daha şekillendirilebilir tutar → daha iyi ekstrüzyon akışı ve daha temiz anodize görünüm.
Temel bileşim etkisi: 6061’in bakır içeriği (~%0,15–0,4%) mukavemeti artırır ancak 6063’ün çok düşük bakırına (<%0,1%) kıyasla biraz daha az homojen anodize renk üretebilir. Bu tek element farkı, mimari ekstrüzyonların neden varsayılan olarak 6063 kullandığını açıklar — daha temiz kimya, üretim partileri boyunca daha tutarlı anodize görünüm üretir.
Mekanik Özellikler
| Mülkiyet | 6061-T6 | 6063-T5/T6 | Anlamı |
|---|---|---|---|
| Çekme mukavemeti | ~290 MPa | ~145–240 MPa | 6061 daha yüksek yükleri karşılar |
| Akma mukavemeti | ~240 MPa | ~110–200 MPa | 6061 daha büyük güvenlik marjına sahiptir |
| Sertlik | ~95 HB | ~60–80 HB | 6061 aşınmaya daha iyi direnç gösterir |
| Uzama | ~%8–12 | ~–18 | 6063 daha kolay şekillendirilir/ekstrüde edilir |
| Yorulma direnci | Daha iyi | Orta | 6061 döngüsel yükleme için |
6061-T6, tüm metriklerde 6063-T6’dan yaklaşık –50 daha yüksek mukavemet sağlar. Bu, 6061'i yük taşıyan çerçeveler, braketler, fikstürler ve yapısal güvenlik marjının önemli olduğu herhangi bir bileşen için varsayılan hale getirir. 6063'ün daha yüksek uzaması ve daha düşük akma gerilmesi, ekstrüzyon kalıplarından geçirilmesi için ideal kılar — 6061'in aynı verimlilikle elde edemeyeceği ince cidarlı, karmaşık kesit profillerini mümkün kılar. Üretim verilerimize göre, 6061-T6 yapısal alüminyum CNC programlarımızın yaklaşık 'ini oluştururken, 6063 ekstrüde profil siparişlerimizde yaklaşık pay ile hakimdir — her alaşım üretim alanına açıkça sahiptir.
İşlenebilirlik ve CNC Performansı
| Faktör | 6061 | 6063 | Etki |
|---|---|---|---|
| İşlenebilirlik derecesi | Yüksek | Orta | 6061 daha hızlı işlenir |
| Talaş oluşumu | Kısa, kontrollü | Yumuşak, bulaşabilir | 6061 daha temiz kesim sağlar |
| Yüzey kalitesi | Kararlı, tutarlı | Sürüklenme izlerine eğilimli | 6063 yüzey işlemi gerektirir |
| Boyutsal kararlılık | Mükemmel | Orta | 6061 daha sıkı tolerans tutar |
| Takım davranışı | Öngörülebilir aşınma | Yığılma kenarı riski | 6063 daha keskin takımlar gerektirir |
6061 Neden CNC İçin Optimize Edilmiştir
Daha yüksek sertlik, kesici takımın malzemeyi deforme etmek yerine temiz bir şekilde kesmesi anlamına gelir. Talaşlar kısa kırılır ve iyi tahliye edilir. Boyutsal kararlılık, hassas özelliklerde ±0,01 mm veya daha sıkı elde edilmesini sağlar. Takım aşınması öngörülebilir ve kademelidir. Sık karşılaştığımız bir tuzak: daha düşük hammadde maliyetine dayanarak CNC yoğun parçalar için 6063 belirtmek — işleme maliyeti artışı (daha yavaş parametreler, daha fazla çapak alma, boyutsal kaymadan kaynaklanan daha yüksek hurda) genellikle malzeme tasarrufunu –30 oranında aşar.
6063'ün İşlenmesi
Daha yumuşak malzeme → takım temiz kesmek yerine iter. Yığılma kenarı daha kolay oluşur. Kenarlardaki çapaklar ikincil çapak alma gerektirir. Ekstrüde profillerde hafif işleme (delme, kılavuz çekme, basit kesimler) için kabul edilebilir ancak hassas çok eksenli CNC işleri için ideal değildir.
Uygulamaya yönelik kural: Parça ağırlıklı olarak CNC işlenmişse → 6061. Parça ağırlıklı olarak ekstrüde edilmiş ve minimum ikincil işleme sahipse → 6063.
Anodizleme ve Yüzey İşlemi
| Aspect | 6061 | 6063 | Seçim |
|---|---|---|---|
| Anodizasyon kalitesi | İyi | Mükemmel | Görsel parçalar için 6063 |
| Renk tutarlılığı | Orta | Yüksek | Parti tekdüzeliği için 6063 |
| Yüzey kusuru görünürlüğü | Daha görünür | Daha az görünür | 6063 kusurları gizler |
| Dekoratif yüzeyler | Kabul edilebilir | Üstün | Mimari için 6063 |
6063’ün daha düşük bakır içeriği, anodizleme sırasında daha temiz bir oksit tabakası üretir — bu da daha tekdüze renk, daha pürüzsüz doku ve daha az görünür yüzey kusuru sağlar. Bu nedenle 6063, mimari alüminyum (pencereler, giydirme cepheler, cephe kaplamaları, dekoratif profiller) için küresel standarttır.
6061, işlevsel amaçlar (korozyon koruması, aşınma direnci) için iyi anodizlenir ancak anodizlenmiş katman boyunca hafif renk değişimi ve daha görünür işleme izleri gösterebilir. Atölye deneyimimizde, görünüm açısından kritik anodizlenmiş parçalarda ret oranları 6061 ile 6063'e kıyasla yaklaşık 3 kat daha yüksektir — bu, işlevsel kaplama arızasından ziyade öncelikle partiler arası renk tutarsızlığından kaynaklanmaktadır.
Korozyon Direnci
| Çevre | 6061 | 6063 |
|---|---|---|
| İç mekan / kuru | Mükemmel | Mükemmel |
| Dış mekan (yağmur) | İyi | Çok iyi |
| Anodizlenmiş dış yüzey | İyi | Mükemmel |
| Kıyı / tuz spreyi | İyi (korumalı) | Daha iyi (anodizleme ile) |
Her iki alaşım da doğal alüminyum oksit (Al₂O₃) filmi oluşturarak doğal korozyon koruması sağlar. 6063’ün daha düşük bakır içeriği daha temiz, daha tekdüze bir oksit üretir — özellikle anodizlendiğinde dış mekan ve kıyı ortamlarında biraz daha iyi performans gösterir. Görünümün ikincil olduğu yapısal dış mekan parçaları için, uygun anodizleme (10–25 µm) ile 6061 iyi performans gösterir. Tutarlı görünümün önemli olduğu görünür dış mekan parçaları için, anodizlemeli 6063 daha güvenli spesifikasyondur.
Uygulamalar
| Başvuru | Daha İyi Seçim | Neden |
|---|---|---|
| CNC işlenmiş braketler | 6061 | Mukavemet + işlenebilirlik |
| Yapısal çerçeveler | 6061 | Yük taşıma kapasitesi |
| Pencere/kapı profilleri | 6063 | Ekstrüzyon kalitesi + anodizasyon |
| T-yuva profilleri | 6063 | Karmaşık kesitler |
| Isı emiciler | 6063 | İnce kanatçık ekstrüzyonu + yüzey |
| Havacılık ve uzay yapıları | 6061 | Mukavemet-ağırlık oranı + yorulma |
| Dekoratif profil | 6063 | Yüzey işlemi + renk tutarlılığı |
6061 alanı: Yapısal braketler, makine çerçeveleri, montaj plakaları, otomotiv/havacılık bileşenleri, CNC işlenmiş hassas parçalar, bağlama aparatları ve fikstürler. Mekanik performans ve boyutsal doğruluğun tasarımı yönlendirdiği durumlarda tercih edilir.
6063 alanı: Mimari profiller (pencereler, kapılar, giydirme cepheler), ısı emici kanatçıklar, modüler çerçeveleme (T-yuva), dekoratif profil ve muhafazalar. Ekstrüzyon karmaşıklığı ve anodizlenmiş görünümün tasarımı yönlendirdiği durumlarda tercih edilir.
Hibrit yaklaşım: Birçok ürün her ikisini de kullanır — görünür çerçeve yapısı için 6063 ekstrüde profiller, yapısal bağlantı noktalarında 6061 CNC işlenmiş bileşenler. Bu, her alaşımın mukavemetini optimal üretim sürecinde yakalar.
Maliyet
| Faktör | 6061 | 6063 |
|---|---|---|
| Hammadde | Benzer | Benzer |
| CNC işleme maliyeti | Daha düşük (daha temiz, daha hızlı) | Daha yüksek (bulaşma, çapak alma) |
| Ekstrüzyon maliyeti | Orta | Daha düşük (daha iyi akış) |
| Anodizleme yeniden işleme | Orta risk | Daha düşük risk |
| Yapısal verimlilik | Daha ince kesitler mümkün | Daha kalın duvarlar gerekebilir |
Toplam maliyet, üretim yöntemine bağlıdır. CNC yoğun programlar → 6061 genellikle genel olarak daha az maliyetlidir (daha hızlı işleme, daha az hurda, daha az yüzey işleme). Ekstrüzyon yoğun programlar → 6063 daha az maliyetlidir (daha iyi kalıp akışı, daha yüksek ekstrüzyon hızı, daha düşük ret oranı). Üretim verilerimize dayanarak, CNC yoğun programlarda 6063'ten 6061'e geçiş, parça başına toplam maliyeti yaklaşık –20% azaltır — işleme verimliliği kazancı, malzeme fiyat farkını fazlasıyla dengeler.
Karar Kılavuzu
| Öncelik | Seçin |
|---|---|
| Yüksek mukavemet / yapısal | 6061-T6 |
| Hassas CNC işleme | 6061 |
| Karmaşık ekstrüzyon profilleri | 6063-T5/T6 |
| Anodize görünüm | 6063 |
| Mimari / dekoratif | 6063 |
| Dış mekan yapısal (görsel olmayan) | 6061 + anodizasyon |
| Karma yapı + görünüm | Hibrit (her iki alaşım) |
Karar mantığı: Üretim yöntemiyle başlayın → CNC odaklı = 6061, ekstrüzyon odaklı = 6063. Ardından doğrulayın: mukavemet gereksinimi uyuyor mu? Görünüm gereksinimi uyuyor mu? Herhangi bir kriter varsayılanı geçersiz kılıyorsa ayarlayın.
Sonuç
6061 ve 6063, iyi korozyon direnci ve ısıl işlem kabiliyetini paylaşan her ikisi de Al-Mg-Si alaşımlarıdır — ancak temelde farklı üretim ve performans rollerine hizmet ederler. 6061’in daha yüksek alaşım içeriği (Mg, Si, Cu, Cr), yaklaşık –50% daha fazla mukavemet, daha temiz CNC işleme ve daha iyi boyutsal kararlılık sağlar — bu da onu yapısal ve hassas işleme alaşımı yapar. 6063’ün daha düşük alaşım içeriği, üstün ekstrüzyon akışı, daha pürüzsüz anodize görünüm ve partiden partiye daha tutarlı renk üretir — bu da onu mimari ve dekoratif alaşım yapar.
Üretim yöntemine göre doğru seçim yapmak (CNC → 6061, ekstrüzyon → 6063), en yaygın ve en maliyetli spesifikasyon hatalarını önler. Hem yapısal performans hem de görsel kalite gerektiren ürünler için, her alaşımı en iyi olduğu yerde kullanan hibrit bir yaklaşım en iyi toplam sonucu verir. Alüminyum programınız için 6061 ve 6063 arasında seçim yapma konusunda yardıma mı ihtiyacınız var? Alaşım seçimi, DFM incelemesi ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
6061 ile 6063 arasındaki fark nedir?
6061 daha güçlüdür (çekme ~290 MPa'ya karşı ~145–240 MPa) ve CNC işleme ile yapısal parçalar için daha iyidir. 6063, ekstrüzyon ve anodize görünüm için optimize edilmiştir. Her ikisi de 6xxx Al-Mg-Si alaşımlarıdır — fark, mukavemet ile şekillendirilebilirlik arasındaki dengeyi değiştiren alaşım seviyesidir.
6061 daha mı güçlü?
Evet — eşdeğer temperde (T6) yaklaşık –50% daha yüksek çekme ve akma mukavemeti. 6061, yük taşıyan, yorulma kritik ve yapısal olarak zorlu uygulamalar için varsayılandır.
CNC işleme için hangisi daha iyidir?
6061 — daha yüksek sertlik, temiz talaş oluşumu, kararlı boyutlar (elde edilebilir ±0,01 mm) ve öngörülebilir takım aşınması sağlar. 6063 daha yumuşaktır ve bulaşma eğilimindedir, daha fazla çapak alma gerektirir ve daha az tutarlı sonuçlar üretir.
Anodizasyon için hangisi daha iyidir?
6063 — daha düşük bakır içeriği, daha tekdüze renk, daha pürüzsüz oksit tabakası ve daha az görünür yüzey kusuru oluşturur. Görünüm tutarlılığının önemli olduğu mimari alüminyum için standarttır.
Hangisi daha az maliyetlidir?
Hammadde fiyatı benzerdir. Toplam maliyet sürece bağlıdır: CNC yoğun → 6061 genel olarak daha ucuzdur (–20% daha az). Ekstrüzyon yoğun → 6063 daha ucuzdur (daha iyi akış, daha düşük ret). Yalnızca malzeme fiyatına göre değil, üretim yöntemine göre seçin.


