
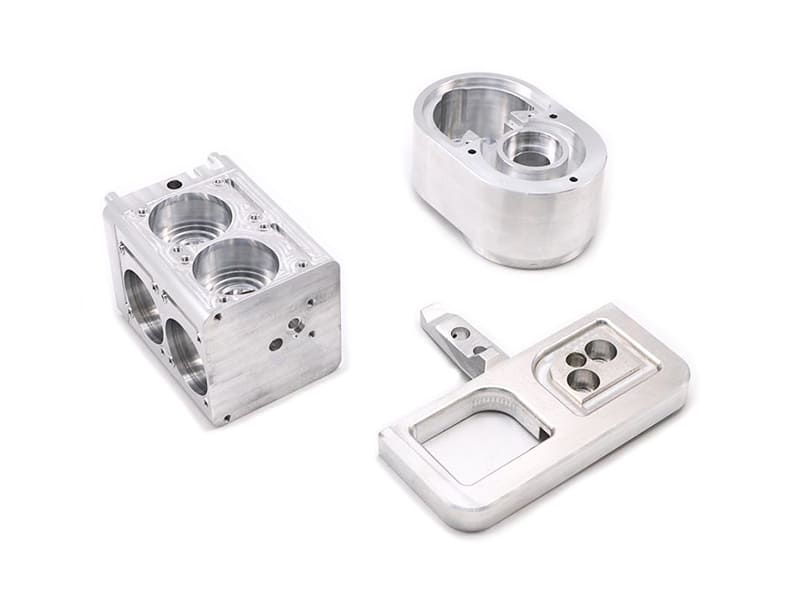
Un team di prodotto progetta un contenitore per apparecchiature in alluminio con caratteristiche di montaggio lavorate a CNC e un aspetto esterno anodizzato. La specifica iniziale richiede 6063-T6 per l'intero componente, sfruttando la sua qualità di anodizzazione superiore. Durante la lavorazione CNC, il 6063 più morbido si sbava invece di tagliare in modo pulito. I segni degli utensili si trascinano sulle superfici. Le bave richiedono un'ampia sbavatura secondaria. La tolleranza dimensionale sulle caratteristiche dei fori di precisione deriva a ±0,03 mm rispetto al requisito di ±0,01 mm. Il passaggio del corpo strutturale lavorato a CNC a 6061-T6 mantenendo il 6063 per il rivestimento decorativo estruso elimina tutti i problemi di lavorazione: la maggiore durezza del 6061 produce una formazione di trucioli pulita, dimensioni stabili e una finitura superficiale costante direttamente dalla macchina. Ottimizziamo regolarmente la selezione tra 6061 e 6063 nei programmi CNC e di estrusione. Entrambe sono leghe Al-Mg-Si della serie 6xxx che condividono una buona resistenza alla corrosione e trattabilità termica, ma il 6061 è progettato per la resistenza strutturale e le prestazioni di lavorazione, mentre il 6063 è ottimizzato per il flusso di estrusione e l'aspetto anodizzato. Scegliere uno dove l'altro sarebbe appropriato crea problemi di produzione prevedibili.
Questa guida copre le differenze di composizione, le proprietà meccaniche, la lavorabilità e le prestazioni CNC, l'anodizzazione e la finitura superficiale, la resistenza alla corrosione, le applicazioni, l'analisi dei costi e un quadro decisionale pratico.
Composizione
| Elemento | 6061 | 6063 | Impatto |
|---|---|---|---|
| Magnesio (Mg) | 0.8–1.2% | 0.45–0.9% | Più Mg → indurimento per precipitazione più forte |
| Silicio (Si) | 0.4–0.8% | 0.2–0.6% | Un Si più elevato supporta la resistenza |
| Rame (Cu) | 0.15–0.4% | ≤0,1% | Il Cu aumenta la resistenza, riduce leggermente la corrosione |
| Cromo (Cr) | 0.04–0.35% | Molto basso | Migliora il controllo del grano e la tenacità |
Entrambe le leghe si irrobustiscono attraverso i precipitati Mg₂Si durante il trattamento termico (tempra T5/T6). Il contenuto più elevato di Mg + Si + Cu del 6061 produce più precipitati → maggiore resistenza e durezza. Il minor contenuto di elementi leganti del 6063 mantiene il materiale più morbido e più formabile → migliore flusso di estrusione e aspetto anodizzato più pulito.
Effetto chiave della composizione: Il contenuto di rame del 6061 (~0,15–0,4%) aumenta la resistenza ma può produrre un colore anodizzato leggermente meno uniforme rispetto al rame molto basso del 6063 (<0,1%). Questa singola differenza elementare spiega perché le estrusioni architettoniche utilizzano di default il 6063: la chimica più pulita produce un aspetto anodizzato più costante tra i lotti di produzione.
Proprietà meccaniche
| Proprietà | 6061-T6 | 6063-T5/T6 | Significato |
|---|---|---|---|
| Resistenza alla trazione | ~290 MPa | ~145–240 MPa | Il 6061 gestisce carichi più elevati |
| Limite di snervamento | ~240 MPa | ~110–200 MPa | Il 6061 ha un margine di sicurezza maggiore |
| Durezza | ~95 HB | ~60–80 HB | Il 6061 resiste meglio all'usura |
| Allungamento | ~8–12% | ~10–18% | Il 6063 si forma/estrude più facilmente |
| Resistenza a fatica | Meglio | Moderato | 6061 per carichi ciclici |
Il 6061-T6 fornisce una resistenza circa del 20–50% superiore rispetto al 6063-T6 in tutte le metriche. Questo rende il 6061 la scelta predefinita per telai portanti, staffe, attrezzature e qualsiasi componente in cui il margine di sicurezza strutturale è importante. Il maggiore allungamento e la minore tensione di flusso del 6063 lo rendono ideale per la spinta attraverso le filiere di estrusione, consentendo profili a parete sottile e a sezione complessa che il 6061 non può ottenere con la stessa efficienza. In base ai nostri dati di produzione, il 6061-T6 rappresenta circa il 70% dei nostri programmi strutturali in alluminio CNC, mentre il 6063 domina i nostri ordini di profili estrusi con una quota di circa l’80%: ogni lega possiede chiaramente il proprio dominio di produzione.
Lavorabilità e prestazioni CNC
| Fattore | 6061 | 6063 | Impatto |
|---|---|---|---|
| Indice di lavorabilità | Alto | Moderato | Il 6061 lavora più velocemente |
| Formazione dei chip | Corto, controllato | Morbido, può sbavare | Il 6061 offre tagli più puliti |
| Qualità superficiale | Stabile, costante | Incline ai segni di trascinamento | Il 6063 richiede finitura |
| Stabilità dimensionale | Eccellente | Moderato | Il 6061 mantiene tolleranze più strette |
| Comportamento dell'utensile | Usura prevedibile | Rischio di tagliente di riporto | Il 6063 richiede utensili più affilati |
Perché il 6061 è ottimizzato per CNC
La maggiore durezza significa che l'utensile da taglio taglia il materiale in modo pulito anziché deformarlo. I trucioli si rompono corti e si evacuano bene. La stabilità dimensionale consente di raggiungere ±0,01 mm o meno sulle caratteristiche di precisione. L'usura dell'utensile è prevedibile e graduale. Un errore comune che vediamo: specificare il 6063 per parti intensive in CNC basandosi sul costo inferiore della materia prima: l'aumento del costo di lavorazione (parametri più lenti, più sbavatura, maggiore scarto da deriva dimensionale) supera tipicamente il risparmio sul materiale del 15–30%.
Lavorazione del 6063
Materiale più morbido → l'utensile spinge invece di tagliare in modo pulito. Il tagliente di riporto si forma più facilmente. Le bave sui bordi richiedono sbavatura secondaria. Accettabile per lavorazioni leggere su profili estrusi (foratura, maschiatura, tagli semplici) ma non ideale per lavorazioni CNC multiasse di precisione.
Regola pratica: Se il componente è principalmente lavorato a CNC → 6061. Se il componente è principalmente estruso con lavorazione secondaria minima → 6063.
Anodizzazione e finitura superficiale
| Aspetto | 6061 | 6063 | Selezione |
|---|---|---|---|
| Qualità di anodizzazione | Buono | Eccellente | 6063 per parti visive |
| Coerenza del colore | Moderato | Alto | 6063 per uniformità di lotto |
| Visibilità dei difetti superficiali | Più visibile | Meno visibile | Il 6063 nasconde le imperfezioni |
| Finiture decorative | Accettabile | Superiore | 6063 per l'architettura |
Il minor contenuto di rame del 6063 produce uno strato di ossido più pulito durante l'anodizzazione, con conseguente colore più uniforme, texture più liscia e meno difetti superficiali visibili. Questo è il motivo per cui il 6063 è lo standard globale per l'alluminio architettonico (finestre, curtain wall, facciate, profili decorativi).
Il 6061 si anodizza bene per scopi funzionali (protezione dalla corrosione, resistenza all'usura) ma può mostrare leggere variazioni di colore e segni di lavorazione più visibili attraverso lo strato anodizzato. Nella nostra esperienza in officina, i tassi di scarto su parti anodizzate con requisiti estetici critici sono circa 3 volte superiori con il 6061 rispetto al 6063, principalmente a causa dell'incoerenza cromatica tra i lotti piuttosto che del cedimento funzionale del rivestimento.
Resistenza alla corrosione
| Ambiente | 6061 | 6063 |
|---|---|---|
| Al chiuso / asciutto | Eccellente | Eccellente |
| Esterno (pioggia) | Buono | Ottimo |
| Esterno anodizzato | Buono | Eccellente |
| Costiero / nebbia salina | Buono (con protezione) | Migliore (con anodizzazione) |
Entrambe le leghe formano una pellicola naturale di ossido di alluminio (Al₂O₃) che fornisce una protezione intrinseca dalla corrosione. Il minor contenuto di rame del 6063 produce un ossido più pulito e uniforme, con prestazioni leggermente migliori in esposizione esterna e costiera, soprattutto se anodizzato. Per parti strutturali esterne dove l'aspetto è secondario, il 6061 con anodizzazione appropriata (10–25 µm) offre buone prestazioni. Per parti esterne visibili dove l'uniformità estetica è importante, il 6063 con anodizzazione è la specifica più sicura.
Applicazioni
| Applicazione | Una scelta migliore | Motivo |
|---|---|---|
| Staffe lavorate CNC | 6061 | Resistenza + lavorabilità |
| Telai strutturali | 6061 | Capacità di carico |
| Profili per finestre/porte | 6063 | Qualità di estrusione + anodizzazione |
| Profili a T-slot | 6063 | Sezioni trasversali complesse |
| Dissipatori di calore | 6063 | Estrusione con alette sottili + superficie |
| Strutturale aerospaziale | 6061 | Rapporto resistenza/peso + fatica |
| Profili decorativi | 6063 | Finitura superficiale + coerenza del colore |
Dominio 6061: Staffe strutturali, telai macchina, piastre di montaggio, componenti automotive/aerospaziali, parti di precisione lavorate CNC, maschere e attrezzature. Scelto quando le prestazioni meccaniche e la precisione dimensionale guidano il progetto.
Dominio 6063: Profili architettonici (finestre, porte, curtain wall), alette per dissipatori, telai modulari (T-slot), profili decorativi e alloggiamenti. Scelto quando la complessità di estrusione e l'aspetto anodizzato guidano il progetto.
Approccio ibrido: Molti prodotti utilizzano entrambi: profili estrusi in 6063 per la struttura visibile del telaio con componenti lavorati CNC in 6061 nei punti di connessione strutturale. Questo sfrutta il punto di forza di ciascuna lega nel suo processo di produzione ottimale.
Costo
| Fattore | 6061 | 6063 |
|---|---|---|
| Materia prima | Simile | Simile |
| Costo lavorazione CNC | Inferiore (più pulito, più veloce) | Superiore (sbavature, sbavatura) |
| Costo di estrusione | Moderato | Inferiore (miglior flusso) |
| Rilavorazione anodizzazione | Rischio moderato | Rischio inferiore |
| Efficienza strutturale | Sezioni più sottili possibili | Potrebbe richiedere pareti più spesse |
Il costo totale dipende dal metodo di produzione. Programmi ad alta intensità CNC → il 6061 costa tipicamente meno in totale (lavorazione più veloce, meno scarti, meno finiture). Programmi ad alta intensità di estrusione → il 6063 costa meno (miglior flusso in filiera, maggiore velocità di estrusione, minori scarti). In base ai nostri dati di produzione, il passaggio dal 6063 al 6061 su programmi ad alta intensità CNC riduce il costo totale per pezzo di circa il 10–20%: il guadagno di efficienza in lavorazione compensa ampiamente qualsiasi differenza di prezzo del materiale.
Guida alle decisioni
| Priorità | Scegliere |
|---|---|
| Alta resistenza / strutturale | 6061-T6 |
| Lavorazione di precisione CNC | 6061 |
| Profili di estrusione complessi | 6063-T5/T6 |
| Aspetto anodizzato | 6063 |
| Architettonico / decorativo | 6063 |
| Struttura esterna (non visiva) | 6061 + anodizzazione |
| Struttura mista + aspetto | Ibrido (entrambe le leghe) |
Logica decisionale: Inizia con il metodo di produzione → guidato da CNC = 6061, guidato da estrusione = 6063. Poi verifica: il requisito di resistenza corrisponde? Il requisito di aspetto corrisponde? Regola se uno dei criteri supera l'impostazione predefinita.
Conclusione
6061 e 6063 sono entrambe leghe Al-Mg-Si che condividono buona resistenza alla corrosione e trattabilità termica — ma servono ruoli fondamentalmente diversi nella produzione e nelle prestazioni. La maggiore lega del 6061 (Mg, Si, Cu, Cr) offre circa il 20–50% di resistenza in più, una migliore lavorazione CNC e una migliore stabilità dimensionale — rendendolo la lega strutturale e per lavorazioni di precisione. La minore lega del 6063 produce un flusso di estrusione superiore, un aspetto anodizzato più liscio e un colore più coerente lotto dopo lotto — rendendolo la lega architettonica e decorativa.
Scegliere correttamente in base al metodo di produzione (CNC → 6061, estrusione → 6063) previene gli errori di specifica più comuni e più costosi. Per prodotti che richiedono sia prestazioni strutturali che qualità visiva, un approccio ibrido che utilizza ciascuna lega dove eccelle offre il miglior risultato complessivo. Hai bisogno di aiuto per scegliere tra 6061 e 6063 per il tuo programma in alluminio? [Contatta il nostro team di ingegneria] per la selezione della lega, la revisione DFM e il supporto alla produzione.
FAQ
Qual è la differenza tra 6061 e 6063?
Il 6061 è più resistente (trazione ~290 MPa vs ~145–240 MPa) e migliore per la lavorazione CNC e parti strutturali. Il 6063 è ottimizzato per l'estrusione e l'aspetto anodizzato. Entrambe sono leghe 6xxx Al-Mg-Si — la differenza è il livello di lega, che sposta l'equilibrio tra resistenza e formabilità.
Il 6061 è più resistente?
Sì — circa il 20–50% in più di resistenza a trazione e snervamento nella stessa tempra (T6). Il 6061 è l'impostazione predefinita per applicazioni portanti, critiche per la fatica e strutturalmente impegnative.
Qual è la soluzione migliore per la lavorazione CNC?
6061 — la maggiore durezza produce una formazione di truciolo pulita, dimensioni stabili (±0,01 mm ottenibili) e usura dell'utensile prevedibile. Il 6063 è più morbido e tende a sbavare, richiedendo più sbavatura e producendo risultati meno costanti.
Quale è migliore per l'anodizzazione?
6063 — il minor contenuto di rame crea un colore più uniforme, uno strato di ossido più liscio e meno difetti superficiali visibili. Standard per l'alluminio architettonico dove la coerenza dell'aspetto è importante.
Quale costa meno?
Il prezzo della materia prima è simile. Il costo totale dipende dal processo: pesante su CNC → il 6061 è più economico complessivamente (10–20% in meno). Pesante su estrusione → il 6063 è più economico (miglior flusso, minore scarto). Scegli in base al metodo di produzione, non solo al prezzo del materiale.


