
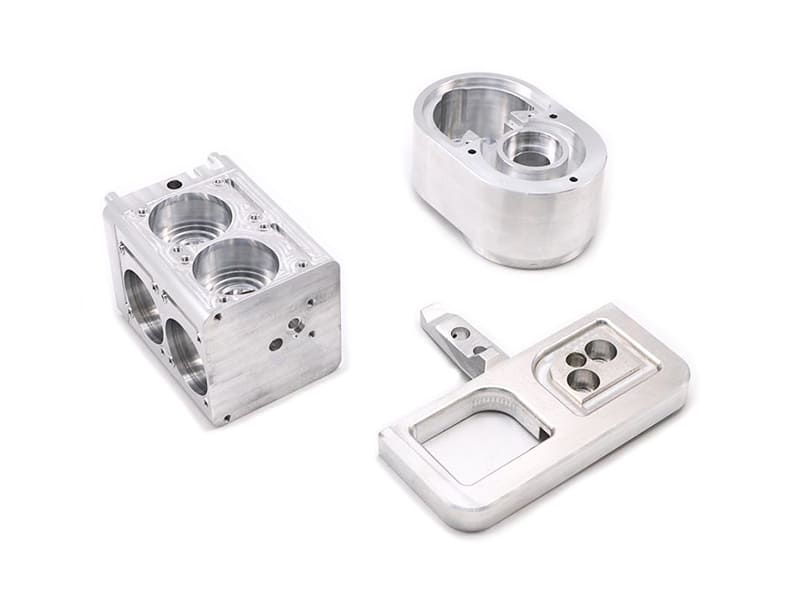
Команда разработчиков проектирует алюминиевый корпус оборудования с обработанными на CNC крепежными элементами и анодированной внешней поверхностью. Изначально спецификация предусматривает использование сплава 6063-T6 для всей детали — благодаря его превосходному качеству анодирования. При обработке на CNC более мягкий 6063 размазывается вместо чистого резания. Следы инструмента протягиваются по поверхностям. Заусенцы требуют extensive вторичной зачистки. Размерный допуск на прецизионные отверстия отклоняется до ±0,03 мм против требуемых ±0,01 мм. Замена обрабатываемого на CNC конструкционного корпуса на 6061-T6 при сохранении 6063 для экструдированной декоративной отделки устраняет все проблемы обработки — более высокая твердость 6061 обеспечивает чистое стружкообразование, стабильные размеры и стабильную чистоту поверхности непосредственно после станка. Мы регулярно оптимизируем выбор между 6061 и 6063 в программах CNC и экструзии. Оба представляют собой сплавы серии 6xxx Al-Mg-Si, обладающие хорошей коррозионной стойкостью и способностью к термическому упрочнению, — но 6061 разработан для конструкционной прочности и обрабатываемости, тогда как 6063 оптимизирован для текучести при экструзии и внешнего вида после анодирования. Выбор одного там, где должен быть другой, создает предсказуемые производственные проблемы.
Это руководство охватывает различия в составе, механические свойства, обрабатываемость и производительность на CNC, анодирование и чистоту поверхности, коррозионную стойкость, области применения, анализ затрат и практическую систему принятия решений.
Состав
| Элемент | 6061 | 6063 | Воздействие |
|---|---|---|---|
| Магний (Mg) | 0.8–1.2% | 0.45–0.9% | Больше Mg → сильнее дисперсионное твердение |
| Кремний (Si) | 0.4–0.8% | 0.2–0.6% | Более высокое содержание Si поддерживает прочность |
| Медь (Cu) | 0.15–0.4% | ≤0,1% | Cu повышает прочность, немного снижает коррозионную стойкость |
| Хром (Cr) | 0.04–0.35% | Очень низкий | Улучшает контроль зерна и ударную вязкость |
Оба сплава упрочняются за счет выделений Mg₂Si при термической обработке (состояние T5/T6). Более высокое содержание Mg + Si + Cu в 6061 создает больше выделений → выше прочность и твердость. Более низкое легирование 6063 сохраняет материал мягче и более деформируемым → лучше текучесть при экструзии и чище внешний вид после анодирования.
Ключевой эффект состава: Содержание меди в 6061 (~0,15–0,4%) повышает прочность, но может давать чуть менее однородный цвет при анодировании по сравнению с очень низким содержанием меди в 6063 (<0,1%). Это единственное различие элементов объясняет, почему архитектурные экструзии по умолчанию используют 6063 — более чистая химия обеспечивает более стабильный внешний вид после анодирования от партии к партии.
Механические свойства
| Недвижимость | 6061-T6 | 6063-T5/T6 | Значение |
|---|---|---|---|
| Прочность на разрыв | ~290 МПа | ~145–240 МПа | 6061 выдерживает более высокие нагрузки |
| Предел текучести | ~240 МПа | ~110–200 МПа | у 6061 больший запас прочности |
| Твердость | ~95 HB | ~60–80 HB | 6061 лучше сопротивляется износу |
| Удлинение | ~8–12% | ~10–18% | 6063 легче формуется/экструдируется |
| Усталостная прочность | Лучше | Умеренный | 6061 для циклических нагрузок |
6061-T6 обеспечивает примерно на 20–50% более высокую прочность, чем 6063-T6, по всем показателям. Это делает 6061 стандартным выбором для несущих рам, кронштейнов, крепёжных элементов и любых деталей, где важен запас конструкционной прочности. Более высокое удлинение и более низкое сопротивление течению у 6063 делают его идеальным для продавливания через экструзионные фильеры — что позволяет получать тонкостенные профили сложного поперечного сечения, которых 6061 не может достичь столь же эффективно. По нашим производственным данным, 6061-T6 составляет примерно 70% наших программ по конструкционному алюминию CNC, тогда как 6063 доминирует в наших заказах на экструдированные профили с долей около 80% — каждый сплав явно занимает свою производственную нишу.
Обрабатываемость и CNC-характеристики
| Фактор | 6061 | 6063 | Воздействие |
|---|---|---|---|
| Оценка обрабатываемости | Высокий | Умеренный | 6061 обрабатывается быстрее |
| Стружкообразование | Короткая, контролируемая | Мягкая, может размазываться | 6061 даёт более чистые резы |
| Качество поверхности | Стабильная, consistent | Склонна к задирам | 6063 требует финишной обработки |
| Размерная стабильность | Отлично | Умеренный | 6061 держит более жёсткий допуск |
| Поведение инструмента | Предсказуемый износ | Риск наростообразования | 6063 требует более острого инструмента |
Почему 6061 оптимизирован для CNC
Более высокая твёрдость означает, что режущий инструмент чисто срезает материал, а не деформирует его. Стружка ломается коротко и хорошо отводится. Размерная стабильность позволяет достигать ±0,01 мм или точнее на прецизионных элементах. Износ инструмента предсказуем и постепенен. Одна распространённая ошибка, которую мы видим: выбор 6063 для деталей с интенсивной CNC-обработкой из-за более низкой стоимости сырья — рост затрат на обработку (более медленные режимы, больше удаления заусенцев, больше брака из-за размерного дрейфа) обычно превышает экономию на материале на 15–30%.
Обработка 6063
Более мягкий материал → инструмент вдавливается, а не режет чисто. Нарост образуется легче. Заусенцы на кромках требуют вторичного удаления. Приемлемо для лёгкой обработки на прессованных профилях (сверление, нарезание резьбы, простые резы), но не идеально для точной многоосевой обработки CNC.
Практическое правило: Если деталь в основном обрабатывается на CNC → 6061. Если деталь в основном прессованная с минимальной вторичной обработкой → 6063.
Анодирование и чистота поверхности
| Аспект | 6061 | 6063 | Выбор |
|---|---|---|---|
| Качество анодирования | Хорошо | Отлично | 6063 для визуальных деталей |
| Однородность цвета | Умеренный | Высокий | 6063 для однородности партии |
| Видимость поверхностных дефектов | Более заметны | Менее заметны | 6063 скрывает несовершенства |
| Декоративные покрытия | Приемлемо | Превосходно | 6063 для архитектуры |
Более низкое содержание меди в 6063 обеспечивает более чистый оксидный слой при анодировании — что приводит к более однородному цвету, более гладкой текстуре и меньшему количеству видимых поверхностных дефектов. Именно поэтому 6063 является мировым стандартом для архитектурного алюминия (окна, витражи, фасады, декоративные элементы).
6061 хорошо анодируется для функциональных целей (защита от коррозии, износостойкость), но может демонстрировать незначительные цветовые отклонения и более заметные следы обработки через анодированный слой. По нашему опыту на производстве, процент брака на анодированных деталях с критичной внешностью примерно в 3 раза выше с 6061 по сравнению с 6063 — в первую очередь из-за неоднородности цвета между партиями, а не из-за функционального отказа покрытия.
Коррозионная стойкость
| Окружающая среда | 6061 | 6063 |
|---|---|---|
| В помещении / сухие условия | Отлично | Отлично |
| На улице (дождь) | Хорошо | Очень хорошее |
| Анодированный наружный | Хорошо | Отлично |
| Прибрежные / соляной туман | Хорошо (с защитой) | Лучше (с анодированием) |
Оба сплава образуют естественную плёнку оксида алюминия (Al₂O₃), обеспечивающую врождённую защиту от коррозии. Более низкое содержание меди в 6063 обеспечивает более чистый, более однородный оксид — немного лучше работая при наружном и прибрежном воздействии, особенно при анодировании. Для структурных наружных деталей, где внешний вид вторичен, 6061 с соответствующим анодированием (10–25 мкм) показывает хорошие результаты. Для видимых наружных деталей, где важна стабильность внешнего вида, 6063 с анодированием — более надёжная спецификация.
Приложения
| Применение | Лучший выбор | Причина |
|---|---|---|
| Обработанные кронштейны CNC | 6061 | Прочность + обрабатываемость |
| Структурные рамы | 6061 | Несущая способность |
| Профили для окон/дверей | 6063 | Качество экструзии + анодирование |
| T-образные профили | 6063 | Сложные поперечные сечения |
| Радиаторы | 6063 | Экструзия тонких рёбер + поверхность |
| Аэрокосмические конструкции | 6061 | Прочность к весу + усталость |
| Декоративные элементы | 6063 | Чистота поверхности + однородность цвета |
Область применения 6061: Структурные кронштейны, станины станков, монтажные плиты, автомобильные/аэрокосмические компоненты, прецизионные детали, обработанные на CNC, приспособления и оснастка. Выбирается, когда механические характеристики и точность размеров определяют конструкцию.
Область применения 6063: Архитектурные профили (окна, двери, витражи), рёбра радиаторов, модульное каркасное строительство (T-образный профиль), декоративные элементы и корпуса. Выбирается, когда сложность экструзии и анодированный внешний вид определяют конструкцию.
Гибридный подход: Многие продукты используют оба — экструдированные профили из 6063 для видимой каркасной структуры с компонентами из 6061, обработанными на CNC, в структурных точках соединения. Это позволяет использовать прочность каждого сплава в его оптимальном производственном процессе.
Стоимость
| Фактор | 6061 | 6063 |
|---|---|---|
| Сырьё | Аналогично | Аналогично |
| Стоимость обработки на CNC | Ниже (чище, быстрее) | Выше (наволакивание, зачистка заусенцев) |
| Стоимость экструзии | Умеренный | Ниже (лучшая текучесть) |
| Переделка анодирования | Умеренный риск | Более низкий риск |
| Структурная эффективность | Возможны более тонкие сечения | Может потребоваться более толстые стенки |
Общая стоимость зависит от метода производства. CNC-интенсивные программы → 6061 обычно обходится дешевле в целом (быстрее обработка, меньше отходов, меньше финишной обработки). Программы с интенсивной экструзией → 6063 обходится дешевле (лучшее течение через фильеру, выше скорость экструзии, ниже процент брака). По нашим производственным данным, переход с 6063 на 6061 в CNC-интенсивных программах снижает общую стоимость на деталь примерно на 10–20% — выигрыш в эффективности обработки с лихвой перекрывает любую разницу в цене материала.
Руководство по принятию решений
| Приоритет | Выбрать |
|---|---|
| Высокая прочность / конструкционные | 6061-T6 |
| Прецизионная CNC обработка | 6061 |
| Сложные профили экструзии | 6063-T5/T6 |
| Анодированная поверхность | 6063 |
| Архитектурные / декоративные | 6063 |
| Наружные конструкционные (без требований к внешнему виду) | 6061 + анодирование |
| Смешанная конструкция + внешний вид | Гибридный (оба сплава) |
Логика выбора: Начните со способа производства → CNC-ориентированные = 6061, экструзионные = 6063. Затем проверьте: соответствует ли требование по прочности? Соответствует ли требование по внешнему виду? Скорректируйте, если любой из критериев переопределяет выбор по умолчанию.
Заключение
6061 и 6063 — оба являются Al-Mg-Si сплавами с хорошей коррозионной стойкостью и термообрабатываемостью — но они выполняют принципиально разные производственные и эксплуатационные роли. Более высокое легирование 6061 (Mg, Si, Cu, Cr) обеспечивает примерно на 20–50% большую прочность, более чистую CNC обработку и лучшую размерную стабильность — что делает его конструкционным сплавом и сплавом для прецизионной обработки. Более низкое легирование 6063 обеспечивает превосходное течение при экструзии, более гладкую анодированную поверхность и более стабильный цвет от партии к партии — что делает его архитектурным и декоративным сплавом.
Правильный выбор по способу производства (CNC → 6061, экструзия → 6063) предотвращает наиболее распространённые и наиболее дорогостоящие ошибки в спецификациях. Для продуктов, требующих как конструкционных характеристик, так и визуального качества, гибридный подход с использованием каждого сплава там, где он превосходит, даёт наилучший общий результат. Нужна помощь в выборе между 6061 и 6063 для вашей программы по алюминию? [Свяжитесь с нашей инженерной командой] для подбора сплава, анализа технологичности (DFM) и производственной поддержки.
Часто задаваемые вопросы
В чём разница между 6061 и 6063?
6061 прочнее (предел прочности на растяжение ~290 МПа против ~145–240 МПа) и лучше подходит для CNC обработки и конструкционных деталей. 6063 оптимизирован для экструзии и анодированной поверхности. Оба являются сплавами серии 6xxx Al-Mg-Si — разница в уровне легирования, который смещает баланс между прочностью и формуемостью.
6061 прочнее?
Да — примерно на 20–50% выше предел прочности на растяжение и предел текучести в эквивалентном состоянии (T6). 6061 является выбором по умолчанию для несущих, усталостно-критичных и конструкционно-нагруженных применений.
Какой лучше для CNC обработки?
6061 — более высокая твёрдость обеспечивает чистое стружкообразование, стабильные размеры (достижимо ±0,01 мм) и предсказуемый износ инструмента. 6063 мягче и склонен к налипанию, что требует большего удаления заусенцев и даёт менее стабильные результаты.
Какой лучше для анодирования?
6063 — более низкое содержание меди создаёт более равномерный цвет, более гладкий оксидный слой и меньше видимых дефектов поверхности. Стандарт для архитектурного алюминия, где важна стабильность внешнего вида.
Какой дешевле?
Цена сырья сопоставима. Общая стоимость зависит от процесса: CNC-интенсивные → 6061 дешевле в целом (на 10–20% меньше). Экструзионно-интенсивные → 6063 дешевле (лучшее течение, ниже брак). Выбирайте по способу производства, а не только по цене материала.


