
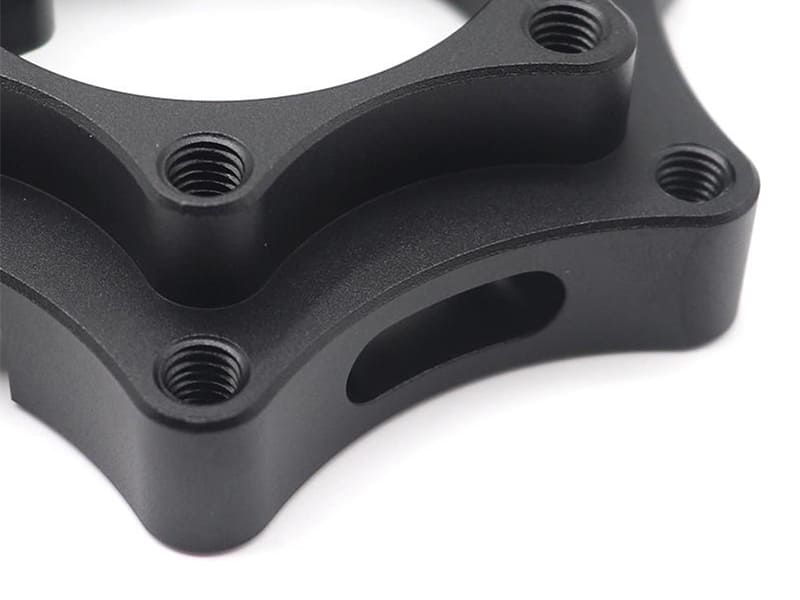
CNC ile işlenmiş bir grup 7075 alüminyum muhafaza, anodizasyon işleminden müşterinin belirttiği tek tip mat siyah yerine düzensiz, grimsi-siyah renkte geri dönüyor. İşleme kusursuz. Anodizasyon parametreleri standarttı. Ancak 7075’in yüksek çinko ve bakır içeriği, boyayı eşit şekilde emmeyen tutarsız oksit katmanları üretir. 6061'e geçiş renk sorununu tamamen çözer. Bu alaşım seçimi hatasını düzenli olarak görüyoruz — siyah anodizasyon kalitesi parçalar anodizasyon tankına girmeden çok önce başlar.
Bu makale, siyah anodizasyonu mühendislik ve CNC üretim perspektifinden ele almaktadır: ne olduğu ve elektrokimyasal prosesin nasıl çalıştığı, adım adım iş akışı, hangi alüminyum alaşımlarının en iyi anodize olduğu, kritik proses parametreleri, Tip II ile Tip III arasındaki farklar, yaygın kusurlar ve önlenmesi, diğer yüzey işlemleriyle karşılaştırma, anodize parçalar için tasarım yönergeleri ve endüstriyel uygulamalar. İster yüzey işlemini belirten bir tasarımcı, ister kaliteyi yöneten bir mühendis, ister anodizasyon tedarikçilerini değerlendiren bir satın almacı olun, hedef malzeme seçimi ve proses kontrolünü güvenilir siyah anodizasyon sonuçlarına bağlamaktır.
Siyah Anodizasyon Nedir?
Siyah anodizasyon, alüminyumun yüzeyini yapılandırılmış bir alüminyum oksit (Al₂O₃) katmanına dönüştüren, ardından gözenekli oksit yapısına siyah boya infüze eden ve rengi ve dayanıklılığı sabitlemek için gözenekleri sızdırmaz hale getiren elektrokimyasal bir prosestir. Boya veya kaplamadan farklı olarak, oksit alüminyumun kendisinden büyür — güçlü yapışma, yüksek sertlik (400–500+ HV) ve mükemmel korozyon direncine sahip entegre bir katman oluşturur.
Oksit katmanının gözenekli yapısı boyamayı mümkün kılan şeydir. Anodizasyon mikroskobik gözenekler oluşturduktan sonra, siyah boya molekülleri bunlara nüfuz eder ve doldurur. Sızdırmazlık daha sonra gözenekleri kapatarak boyayı kalıcı olarak hapseder. Bu üç adımlı mekanizma — oksitle, boya, sızdırmaz hale getir — elektronik muhafazalarda, kamera gövdelerinde, soğutucularda ve hassas CNC ile işlenmiş bileşenlerde yaygın olan tutarlı mat siyah yüzeyi üretir.
Siyah Anodizasyon Prosesi Nasıl Çalışır?
Adım Adım İş Akışı
Yüzey hazırlığı. Alkali temizlik yağları ve işleme kalıntılarını giderir. Dağlama tek tip mat bir yüzey oluşturur. Kalıntı giderme alaşım kalıntılarını (bakır, silikon parçacıkları) uzaklaştırır. CNC ile işlenmiş parçalar için bu aşama kritiktir — kalıntı soğutucu her seferinde düzensiz anodizasyona neden olur.
Elektrokimyasal anodizasyon. Parçalar anot olarak DC gücüne bağlı bir sülfürik asit banyosuna (150–200 g/L) girer. Kontrollü voltaj (Tip II için 12–20V) oksijen iyonlarını alüminyumla reaksiyona sokarak gözenekli bir oksit katmanı büyütür. Tipik kalınlık: dekoratif anodizasyon için 10–25 μm.
Siyah boyama. Organik boya veya elektrolitik renklendirme oksit gözeneklerini doldurur. Boya emilimi gözenek boyutuna, oksit kalınlığına, boya konsantrasyonuna ve daldırma süresine bağlıdır. Tek tip oksit = tek tip renk.
Sızdırmazlık. Sıcak su (95–100°C) veya nikel asetat sızdırmazlığı gözenekleri kapatarak boyayı içeride kilitler ve korozyon ile aşınma direncini artırır. Üretim verilerimize göre, eksik sızdırmazlık sahada erken renk solmasının en yaygın tek nedenidir — ve uygun sıcaklık kontrolü ile önlenmesi en kolay kusurdur.
Hangi Alüminyum Alaşımları En İyi Anodize Olur?
6xxx Serisi — Standart Seçim
6061 ve 6063 en tutarlı siyah anodizasyon sonuçlarını üretir. Magnezyum-silikon bileşimleri, mükemmel boya emilimine sahip tek tip oksit katmanları oluşturur. 6061-T6, CNC ile işlenmiş anodize parçalar için varsayılan seçimdir — iyi işlenebilirlik, kararlı anodizasyon tepkisi ve güvenilir renk.
5xxx Serisi — Korozyon İçin İyi
5052 ve 5083 mükemmel korozyon direnci ve makul anodizasyon performansı sunar. Daha yumuşak mekanik özellikler nedeniyle hassas CNC işleri için daha az yaygındır, ancak sac metal ve denizcilik uygulamaları için çok uygundur.
7xxx Serisi — Dikkatli İlerleyin
7075 olağanüstü mukavemet sağlar ancak yüksek çinko ve bakır içeriği nedeniyle sıklıkla düzensiz veya grimsi anodize renk üretir. Bu elementler tek tip oksit büyümesine ve boya emilimine müdahale eder. Sık gördüğümüz bir tuzak: tasarımcıların kozmetik anodize muhafazalar için 7075 belirtmesi, ardından renk tutarsızlığını yalnızca üretim çalışmalarından sonra keşfetmesi. Tek tip siyah önemliyse, 6061'i seçin.
| Alaşım Serisi | Anodizasyon Kalitesi | En Uygun Olan |
|---|---|---|
| 5xxx | İyi korozyon direnci, iyi boya emilimi | Sac metal, denizcilik |
| 6xxx | Mükemmel tutarlılık, en iyi renk tekdüzeliği | CNC parçalar, elektronik muhafazalar |
| 7xxx | Güçlü ancak düzensiz renklendirme | Havacılık yapısal (kozmetik olmayan) |
Kaliteyi Kontrol Eden Proses Parametreleri
Voltaj (Tip II için 12–20V): Oksit büyüme hızını kontrol eder. Daha yüksek voltaj daha kalın katmanları daha hızlı büyütür ancak daha büyük gözenekler oluşturur. Kararlı voltaj tutarlı renk üretir.
Elektrolit konsantrasyonu (150–200 g/L sülfürik asit): Çok düşük olması oksit büyümesini yavaşlatır. Çok yüksek olması oksidi oluştuğundan daha hızlı çözer.
Kaplama kalınlığı: Tip II dekoratif: 5–25 μm (CNC parçalar için tipik olarak 10–20 μm). Tip III sert: 25–70 μm. Daha kalın kaplamalar dayanıklılığı artırır ancak daha uzun işlem ve daha sıkı kontrol gerektirir.
Sıcaklık (18–22°C): Tek tip oksit büyümesini ve gözenek yapısını korur. Daha yüksek sıcaklıklar çözünmeyi hızlandırarak kaplamayı inceltir. Çoğu üretim hattı otomatik sıcaklık kontrolü kullanır.
| Parametre | Tipik Aralık | Etki |
|---|---|---|
| Voltaj | 12–20V (Tip II) | Oksit büyüme hızı |
| Elektrolit | 150–200 g/L H₂SO₄ | Gözenek yapısı |
| Kalınlık | 10–20 μm (dekoratif) | Dayanıklılık, renk derinliği |
| Sıcaklık | 18–22°C | Proses kararlılığı |
Tip II ve Tip III Siyah Anodizasyon
| Mülkiyet | Tip II (Dekoratif) | Tip III (Sert) |
|---|---|---|
| Kalınlık | 5-25 μm | 25–70 μm |
| Sertlik | Orta | Çok yüksek (400–600 HV) |
| Aşınma direnci | İyi | Mükemmel |
| Boya emilimi | Çok iyi | Sınırlı |
| Görünüm | Üniform mat siyah | Daha koyu gri/mat |
| Maliyet | Daha düşük | Daha yüksek |
Tip II görünüm, korozyon koruması ve orta düzeyde aşınma direncinin önemli olduğu çoğu CNC işlenmiş parça için uygundur — elektronik muhafazalar, tüketici ürünleri, hassas bileşenler. Tip III ağır aşınma direnci gerektiren uygulamaları hedefler — hidrolik parçalar, havacılık bileşenleri, askeri ekipman. Deneyimlerimize göre, siyah anodizasyon siparişlerinin yaklaşık 85%'si Tip II belirtir.
Yaygın Kusurlar ve Önlenmesi
Düzensiz renk. Alaşım bileşimi (yüksek Si/Cu), kötü yüzey hazırlığı veya tutarsız oksit kalınlığından kaynaklanır. Çözüm: anodizasyona uygun alaşımlar (6061/6063), kapsamlı temizlik ve kararlı proses parametreleri kullanın.
Yanma izleri. Aşırı voltaj veya kötü elektriksel temastan kaynaklanan pürüzlü, koyu alanlar. Çözüm: voltajı aralık içinde tutun, üniform raf teması sağlayın.
Boya solması. UV maruziyeti organik boyaları zamanla bozar. Çözüm: dış mekan uygulamaları için UV dayanıklı boyalar, uygun sızdırmazlık ve daha kalın oksit katmanları.
Kötü sızdırmazlık. Eksik gözenek kapanması korozyon direncini azaltır ve boya sızıntısına izin verir. Çözüm: 95–100°C'de yeterli bekleme süresiyle sızdırmazlık yapın. Teslim ettiğimiz projelerde, sızdırmazlık döngüsüne 2 dakika eklemek dış ortama maruz kalan parçalarda saha korozyon şikayetlerinin 90%'sini ortadan kaldırdı.
Siyah Anodizasyon vs. Diğer Kaplamalar
| Bitir | Kaplama Türü | Kalınlık | Aşınma Direnci | Boyutsal Etki |
|---|---|---|---|---|
| Siyah anodizasyon | Entegre oksit | 5-25 μm | Mükemmel | Minimal |
| Toz boya | Harici polimer | 60–120 μm | Orta | Toleransları etkileyebilir |
| Boyama | Harici sıvı | Değişken | Daha düşük | Yüzey detayını kaplar |
| Siyah oksit | Dönüşüm (çelik) | ~1–2 μm | Düşük–orta | İhmal edilebilir |
Siyah anodizasyon, CNC işlenmiş yüzey detaylarını ve sıkı toleransları toz boya veya boyadan daha iyi korur. Ayrıca üstün çizilme direnci sağlar. Hassas alüminyum parçalar için anodizasyon tercih edilen kaplama olmaya devam etmektedir.
Anodize Parçalar için Tasarım Kılavuzları
Kenar yuvarlatma. Açıkta kalan kenarlarda minimum R0.3–0.5 mm belirtin. Keskin köşeler düzensiz oksit büyümesine ve kenarlarda ince kaplamaya neden olur.
Maskeleme. Anodizasyon gerektirmeyen yüzeyleri belirleyin — elektriksel kontaklar, hassas eşleşme yüzeyleri, yatak yuvaları, topraklama noktaları. Maskelenmiş alanları çizimlerde açıkça belirtin.
Diş koruması. Anodizasyon yüzeylere ~10 μm ekler (yarısı içe, yarısı dışa büyür). İç dişler boşluk kaybeder. Dişleri maskeleyin veya toleransı beklenen büyüme kadar artırın.
Anodizasyon öncesi yüzey finishi. Anodizasyon yüzey kusurlarını büyütür — onları gizlemez. Anodizasyon öncesi boncuklama en üniform mat siyah sonucu üretir. İnce CNC işleme, anodizasyondan sonra görünür takım izleri gösterir. Üretim verilerimize göre, boncuklama + anodizasyon belirtmek, tüketiciye yönelik parçalarda makine finishi + anodizasyona kıyasla kozmetik ret oranlarını –60% azaltır.
Endüstriyel Uygulamalar
Elektronik: Muhafazalar, ısı emiciler, dizüstü akıllı telefon kasaları, kamera gövdeleri. Mat siyah termal radyasyonu ve kozmetik kaliteyi iyileştirir.
Havacılık ve Uzay: Braketler, sensör montajları, yapısal destekler. Önemli ağırlık veya boyutsal değişiklik olmadan korozyon koruması.
Otomotiv: İç döşeme, gösterge paneli elemanları, dekoratif paneller. Premium araç iç mekanları için dayanıklı mat görünüm.
Hassas CNC parçalar: Robotik bileşenler, optik ekipman, tıbbi cihaz muhafazaları, endüstriyel paneller. Anodizasyon, aşınma ve korozyon koruması eklerken sıkı toleransları korur.
Sonuç
Siyah anodizasyon, alüminyum üzerinde korozyon direncini, aşınma direncini, yüzey sertliğini ve görünümü iyileştiren dayanıklı, entegre bir oksit kaplama üretir. Tutarlı sonuçlar doğru alaşım (çoğu CNC parça için 6061/6063), kontrollü proses parametreleri (voltaj, sıcaklık, kalınlık) ve uygun sızdırmazlık gerektirir. Alaşım seçimi ve yüzey hazırlığı, renk kalitesini diğer herhangi bir tek faktörden daha fazla etkiler.
CNC işlenmiş alüminyum bileşenler için siyah anodizasyon, hassasiyet, dayanıklılık ve estetiği dengelemek için en etkili kaplama olmaya devam etmektedir. Alüminyum parçalarınız için siyah anodizasyon belirleme konusunda yardıma mı ihtiyacınız var? Alaşım seçimi, DFM incelemesi ve anodizasyon proses rehberliği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Siyah anodizasyon ne için kullanılır?
Alüminyum bileşenlerin dayanıklılığını, korozyon direncini ve görünümünü iyileştirmek için. Yaygın uygulamalar: elektronik muhafazalar, ısı emiciler, kamera gövdeleri, otomotiv trimleri, havacılık braketleri ve hem koruma hem de üniform siyah finish gerektiren hassas CNC işlenmiş parçalar.
Siyah anodizasyon ne kadar kalındır?
Tip II dekoratif: 5–25 μm (CNC parçalar için tipik olarak 10–20 μm). Tip III sert: 25–70 μm. Çoğu siyah anodize CNC bileşen 10–20 μm kullanır — önemli boyutsal değişiklik olmadan korozyon koruması ve tutarlı renk için yeterlidir.
Does anodizing change part dimensions?
Yes — slightly. About 50% of the oxide layer penetrates into the aluminum and 50% builds outward. A 20 μm coating increases external dimensions by approximately 10 μm. For precision parts, account for this growth during design and machining.
Which aluminum alloy anodizes best for black?
6061 and 6063 (6xxx series) produce the most consistent, uniform black finish. Alloys with high silicon, copper, or zinc — like 7075 — often produce uneven or grayish color. For cosmetic black anodizing, 6061 is the standard choice.
Can anodized aluminum fade over time?
With proper sealing and quality dyes, black anodized finishes last years — even outdoors. Fading typically results from poor sealing, low-quality dyes, or prolonged UV exposure without UV-stable formulations. Properly processed black anodizing is one of the most durable aluminum finishes available.


