
Bir teknik resim 36 delik kenarında “0,5 × 45° pah” belirtiyor. Tezgâh operatörü programlıyor, partiyi işliyor — ve parçaların 15%“si muayeneden geçemiyor çünkü pah takımı 316L paslanmaz çelikte işlem ortasında aşındı ve kırkıncı parçada pahlar 0,5 mm'den 0,3 mm'ye düştü. Bu arada, bunu belirten tasarımcı sadece montaj için çapaksız kenarlar istiyordu. Çözüm basitti: kritik olmayan deliklerde ”kenarları 0,2–0,5 kır" belirtin ve ölçülendirilmiş pahı gerçekten kontrollü girişe ihtiyaç duyan dört pres geçme deliğine ayırın. Bu değişiklik işleme süresini 20% kısalttı ve muayene hatalarını tamamen ortadan kaldırdı.
İşlemede pah kırmanın ne olduğunu anlamak — ve daha da önemlisi, ne zaman ve nasıl doğru şekilde belirtileceğini bilmek — tam da bu tür israfı önler. Pah kırma, keskin bir 90° kenarı tanımlı bir açılı yüzeyle değiştiren kontrollü bir işleme operasyonudur ve en yaygın olarak boyut ve açı ile belirtilir (örn. 0,5 × 45°). Bu makale, pahların üretimde neden önemli olduğunu, teknik resimlerde nasıl ölçülendirildiğini, CNC işleme yöntemlerini, malzemeye özgü davranışı, boyut ve açı seçimini, kalite kontrolünü ve ne zaman pah yerine radüs veya havşa kullanılacağını kapsar. İster kenar işlemlerini belirten bir tasarımcı, ister CNC operasyonlarını programlayan bir mühendis, ister parça kalitesini inceleyen bir satın almacı olun, amaç pah kırmayı gerçekte olduğu gibi bir mühendislik kararı olarak ele almaktır.
Pah Kırma Tam Olarak Nedir?
Pah kırma, iki kesişen yüzey arasında düz, açılı bir yüzey keserek keskin bir 90° kenarı kasıtlı olarak kaldırmayı ifade eder. Pah, idealize edilmiş keskin bir köşeyi — ki bunu üretmek ve muayene etmek pratik değildir — kontrollü, ölçülebilir bir geometriyle değiştirir.
En yaygın özellik, mesafe × açıdır, örneğin 0,5 × 45°. 45° takım bulunabilirliği ve basitliği nedeniyle baskın olsa da, diğer açılar belirli ihtiyaçlara hizmet eder. Daha sığ açılar (30°) eksenel yerleştirmeye kılavuzluk eder. Daha dik açılar (60°) kenarları korur veya kaplama akışını yönetir.
Pah ile Konik Yüzey
Hassas işlemede, pah tipik olarak standart işlemenin bir parçası olarak tanımlanan küçük, işlevsel bir kenar özelliğini tanımlar. Şev kaynak hazırlığı gibi imalat bağlamlarında genellikle daha büyük kenar işlemlerini ifade eder. Terimler günlük kullanımda örtüşür, ancak pah boyutsal kontrol ve tekrarlanabilirlik anlamına gelir — bu da CNC üretimi için önemlidir.
İşlenmiş Parçalarda Pah Kırma Neden Önemlidir
Montaj ve Yerleştirme
Pah kırmanın en pratik nedenlerinden biri montaj kılavuzluğudur. Pahlı kenarlar, milleri deliklere hizalayan, pres geçme bileşenleri yönlendiren ve diş kavramasını iyileştiren girişler olarak işlev görür. Otomatik veya yüksek hacimli montajda, küçük hizasızlıklar bile sıkışmaya veya çapraz diş açmaya neden olur. Doğru boyutlandırılmış bir pah, yerleştirme kuvvetini ve değişkenliğini azaltır.
Atölye deneyimimizde, pres geçme alüminyum deliklere 1,0 × 45° pah eklemek, deliğin kendisinde herhangi bir toleransı değiştirmeden montaj reddetme oranlarını yaklaşık 35% azalttı.
Gerilme Azaltma ve Kenar Koruması
Keskin köşeler gerilmeyi yoğunlaştırır. Döngüsel yükler altında çatlak başlangıç noktaları haline gelirler. Pah kırma, kesişen yüzeyler arasındaki geçişi yumuşatır, yerel gerilme yoğunluğunu azaltır ve kenar kırılma riskini düşürür. Radüsler daha iyi gerilme azaltma sağlasa da, pahlar işlenebilir, muayene edilebilir bir alternatif sunar — özellikle keskin iç köşelerin kaçınılmaz olduğu yerlerde.
Güvenlik, Taşıma ve Yüzey İşlemi
Pahlar, taşıma ve montaj sırasında kesiklere neden olan keskin kenarları kaldırır. Ayrıca kaplama ve anodizasyon performansını iyileştirirler. Boya, kaplama ve anodizasyon katmanları keskin kenarlarda incelir ve kaplama bozulmasına yol açar. Pahlı kenarlar kaplamaların daha düzgün akmasını ve yapışmasını sağlar, korozyon direncini ve kozmetik tutarlılığı iyileştirir.
Teknik Resimlerde Pahlar Nasıl Ölçülendirilir
Net pah belirtimleri, CNC üretiminde en yaygın yanlış işleme, muayene anlaşmazlıkları ve yeniden işleme kaynağını önler.
Yaygın Yöntemler
Mesafe × Açı (en yaygın): “1 × 45°” — sezgisel, programlaması ve muayenesi kolay. Çift mesafe: “1 × 0,5” (iki kenar) — açının standart dışı olduğu veya işlevsel olarak belirlendiği durumlarda kullanışlıdır. Genel notlar: “TÜM KESKİN KENARLAR C0,5” veya “TÜM KENARLARI 0,2–0,5 KIR” — teknik resim karmaşasını azaltır ancak işlevsel kenarların aşırı işlenmesini önlemek için dikkatli kullanılmalıdır.
Pah ile “Kenar Kırma”
Bu ayrım çoğu tasarımcının fark ettiğinden daha önemlidir. Bir pah ölçülebilir boyut ve açıya sahip tanımlı bir geometrik özelliktir — kenar geometrisi montajı, gerilmeyi, kaplamayı veya uyumu etkilediğinde kullanın. Bir kenar kırma ise tam geometriyi kontrol etmeden güvenlik veya çapak alma için bir kenar durumu gereksinimidir.
Sık gördüğümüz bir tuzak: çoğu yalnızca kenar kırma notuna ihtiyaç duyarken her kenarda ölçülendirilmiş pah belirten teknik resimler. Bu, tezgâh operatörlerini düzinelerce kritik olmayan özelliği programlamaya, uygulamaya ve muayene etmeye zorlar — karmaşık parçalarda çevrim süresine 15–25% ekler. Pahları işlevin gerektirdiği yerde belirtin. Diğer her yerde kenar kırma notlarını kullanın.
Çizim Standartları
ISO ve ASME (Y14.5) her ikisi de mesafe-açı ve çift mesafe belirtimlerini destekler. Her ikisindeki temel ilke: pahlar açık, muayene edilebilir ve işlevsel olarak gerekçelendirilmiş olmalıdır.
CNC İşlemede Pah Kırma Nasıl Yapılır?
CNC Frezeleme
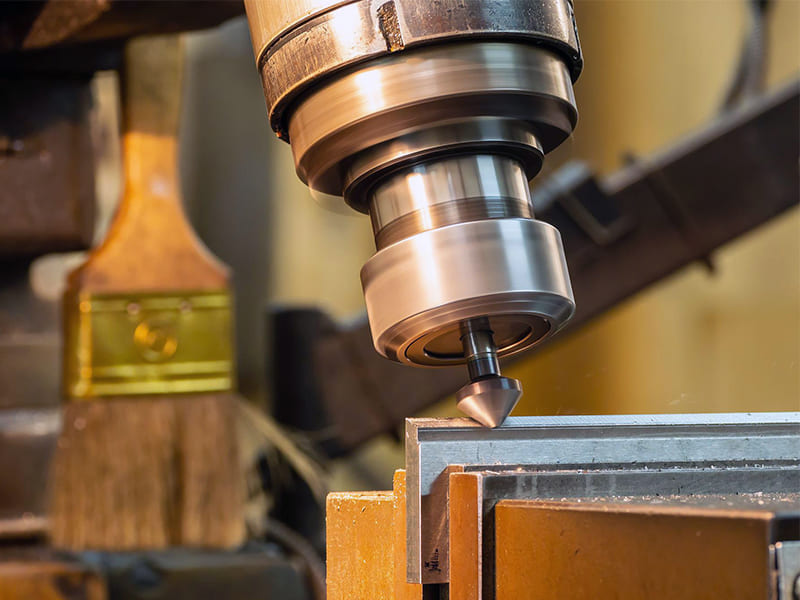
Özel pah frezeleri (V takımları) standart açılar için en kararlı, tekrarlanabilir sonuçları verir — üretim serileri için başvurulacak seçim. Bilyeli uçlu frezeler konturlu veya 3B yüzeylerdeki pahları işler. Düz parmak frezeler basit durumlarda kenarları yuvarlayabilir ancak takım yolu doğruluğuna duyarlıdır.
Tutarlı pahlar, takım yolu stratejisine, derinlik kontrolüne ve temas durumuna bağlıdır. Kötü planlanmış takım yolları değişken pah genişliği, tırlama izleri veya aşırı kesilmiş kenarlar üretir — özellikle köşelerde veya kesintili kesimlerde. Pahları takım erişilebilirliğini göz önünde bulundurarak tasarlayın.
CNC Torna
Miller ve omuzlardaki dış pahlar ile delikler ve dişli deliklerdeki iç pahlar doğrudan tornalama çevrimine entegre olur. Tornalama tabanlı pahlama mükemmel eşmerkezlilik ve yüzey sürekliliği sağlar çünkü pah, çap ile aynı kurulumda oluşturulur.
Manuel vs. CNC
Manuel pahlama (el aletleri, çapak alma taşları) zayıf izlenebilirlikle tutarsız boyut ve açı üretir. Hassas parçalar için CNC pahlama tek güvenilir yaklaşımdır — tekrarlanabilir geometri, işleme çevrimine entegre, ikincil elleçleme olmadan.
Malzemeler Pah İşlemeyi Nasıl Etkiler
Alüminyum (6061/7075)
Yumuşak ve sünek — kesilmesi kolay ancak çapak oluşumu ve kenar yuvarlanmasına eğilimlidir. Küçük pahlar, keskin takımlar ve kontrollü ilerlemeler olmadan bulaşabilir veya çökebilir. Hassas parçalar için, pahları hafifçe büyük boyutlandırmak, çapak alma veya anodizleme sırasındaki malzeme kaybını telafi eder.
Çelik ve Paslanmaz Çelik (304/316L)
Daha yüksek kesme kuvvetleri ve daha fazla takım aşınması. Sertleştirilmiş veya paslanmaz çeliklerde pah kırma, takım kenarını aşındırarak uzun üretim serilerinde pah genişliğinin daralmasına neden olur. Üretim verilerimize göre, 316L paslanmaz çelikte pah takım ömrü, 6061 alüminyuma kıyasla yaklaşık 40% daha kısadır — bu da daha sık takım aşınması izlemesi veya planlı takım değişimi gerektirir.
Plastikler (POM, PEEK, Naylon)
Termoplastikler yüksek kesme hızlarında eriyebilir veya bulaşabilir. Kırılgan plastikler temiz kesmek yerine çatlar. Küçük pahlar elastik geri kazanım nedeniyle belirginliğini yitirir. Plastik parçalarda daha büyük, daha basit pahlar ve muhafazakâr parametreler kullanın.
Pah Boyutu, Açısı ve Takım Seçimi
İşleve Göre Boyutlandırma
Çapak alma / güvenlik: 0,2–0,5 mm yeterlidir. Aşırı boyutlandırma, fayda sağlamadan çevrim süresini artırır. Montaj kılavuzu: Parça boyutuna ve tolerans yığılmasına bağlı olarak 0,5–1,5 mm. Gerilim azaltma: Kenar gerilimini önemli ölçüde azaltacak kadar büyük — sembolik pahlar çok az fayda sağlar. Yüzey işlem payı: Kaplama kalınlığı birikiminden sonra işlevsel kalması için aşırı boyutlandırın.
Açı Seçimi
45° giriş, takım bulunabilirliği ve muayene basitliğini dengeler. Daha sığ açılar (30°) nazik eksenel yerleştirmeye uygundur. Daha dik açılar (60°) kenarları korur ancak takım aşınmasına ve derinlik kontrolüne karşı daha hassastır.
Takımlar
Özel pah frezeleri en kararlı sonuçları verir. Derinlik hassasiyetini en aza indirmek için takım açısını pah açısıyla eşleştirin. Salgıyı azaltmak için çıkıntıyı kısa tutun. Sıkı pah toleranslarını korurken çelik ve paslanmaz çelikte takım aşınmasını hesaba katın.
Pahlar için Kalite Kontrol
Muayene Yöntemleri
Görsel muayene belirgin sorunları (keskin kenarlar, çapaklar, tutarsızlık) yakalar ancak boyut veya açıyı doğrulayamaz. CMM ölçümü kenar noktaları aracılığıyla pah geometrisini yakalar — sıkı toleranslar ve izlenebilirlik için en iyisidir. Optik sistemler küçük pahlar ve hassas malzemeler için uygundur. Geçer/Geçmez mastarlar yüksek hacimde hızlı kabul/red kontrolleri sağlar.
Yaygın Kusurlar
Aşırı pah kırma yatak alanını azaltır ve tolerans yığılmalarını bozar — genellikle derinlik hassasiyeti veya takım aşınmasından kaynaklanır. Yetersiz pah kırma keskin kenarlar, zayıf giriş ve kaplama sorunları bırakır. Tutarsız genişlik takım aşınması, değişken köşe teması veya kararsız yollardan kaynaklanır.
Üretim Kontrolü
Pahları takım açısı eşleştirmesiyle programlayın. Çelik ve paslanmaz çelik serileri için aşınma ofsetleri uygulayın. Derinliği ve yolu doğrulamak için ilk parça muayenesi kullanın, ardından periyodik olarak denetleyin. Net çizim amacını tanımlayın — ölçülendirilmiş pah ile kenar kırma arasındaki farkı belirterek atölye yorumlama hatalarını önleyin.
Pah vs. Radyus vs. Havşa
Pah: Kenar kontrolü, montaj kılavuzluğu ve genel amaçlı kenar işleme için düz açılı yüzey. İşlenmesi ve muayenesi en kolay olanıdır. Radyus (yuvarlatma): Maksimum gerilim azaltma için kavisli geçiş. Yorulma açısından kritik köşeler için tercih edilir ancak iç kısımda işlenmesi daha zordur. Havşa: Standart açılarda (82°, 90°) gömme bağlantı elemanı yuvası için özel pah. Yalnızca bağlantı elemanı standartları gerektirdiğinde kullanın.
| Özellik | Birincil Amaç | Gerilim Azaltma | İşlenebilirlik | Tipik Kullanım |
|---|---|---|---|---|
| Pah | Kenar kontrolü, giriş | Orta | Mükemmel | Genel kenarlar, delikler |
| Radyus | Gerilim azaltma | En iyisi | Orta (iç kısımda zayıf) | Yük taşıyan köşeler |
| Havşa | Bağlantı elemanı yuvası | Sınırlı | İyi | Düz başlı vidalar |
Karar mantığı: Çoğu genel kenar için pah kırma tercih edin. Yorulma baskın olduğunda ve geometri izin verdiğinde radüs tercih edin. Havşa açmayı yalnızca bağlantı elemanı yuvası için tercih edin.
Sonuç
Pah kırma, montaj güvenilirliğini, kenar dayanıklılığını, taşıma güvenliğini ve yüzey işlem kalitesini doğrudan iyileştiren işlevsel bir mühendislik özelliğidir. Etkisi, boyutuyla orantısızdır — doğru belirtildiğinde. Boyutlar ve açılar varsayılan değerleri değil, işlevi (çapak alma, kılavuzlama, gerilme, kaplama) takip etmelidir. Malzeme davranışı kenar kalitesini belirler. Takım geometrisi ve programlama tutarlılığı belirler. Muayene yöntemleri, pahın işlevsel riskiyle eşleşmelidir.
Temel ilke: iyi pahlar bir sistem olarak tasarlanır, işlenir ve doğrulanır. Bu adımlar uyumlu olduğunda, pah kırma daha istikrarlı işleme, daha sorunsuz montaj ve daha yüksek parça kalitesi için düşük maliyetli bir kaldıraç haline gelir. CNC projeniz için pah belirleme veya kenar işlemlerini optimize etme konusunda yardıma mı ihtiyacınız var? DFM incelemesi ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
İşlemede standart pah açısı nedir?
45° en yaygın olanıdır — montaj kılavuzlaması, takım bulunabilirliği ve muayene basitliğini dengeler. Ancak 45° evrensel değildir. Yumuşak eksenel yerleştirme için 30°, kenar koruması veya kaplama akışı için 60° kullanın. Doğru açı, geleneği değil işlevi ve montaj yönünü takip eder.
Pah kırma her zaman gerekli midir?
Hayır. Keskin kenarların güvenlik riskleri, montaj sorunları, gerilme yığılması veya kaplama kusurları oluşturduğu yerlerde pah kırın. İşlevsel olmayan kenarlar için basit bir kenar kırma notu (0,2–0,5 mm) genellikle yeterlidir ve uygulaması daha ucuzdur. Aşırı pah belirtmek, fayda sağlamadan işleme süresi ve muayene yükü ekler.
Pahlar radüslerin yerini alabilir mi?
Bazen. Pahlar gerilmeyi kısmen azaltır ve özellikle iç köşelerde işlenmesi ve muayenesi daha kolaydır. Ancak radüsler daha yumuşak gerilme geçişleri ve daha iyi yorulma performansı sağlar. Geometri, takımlama veya muayene kısıtlamaları radüsleri pratik olmaktan çıkardığında pah kırmayı seçin.
Bir pah güvenilir şekilde ne kadar küçük işlenebilir?
0,2 mm'nin altında, pahların tutarlı bir şekilde kontrol edilmesi zorlaşır — özellikle alüminyumda (kenar çökmesi) ve çelikte (takım aşınması). Amaç yalnızca keskinliği gidermekse, çok küçük bir ölçülendirilmiş pah belirtmek yerine 0,2–0,5 mm kenar kırma belirtmek daha sağlamdır.
Pah kırma önemli maliyet ekler mi?
CNC takım yollarına entegre edildiğinde, pah kırma minimum maliyet ekler. Özel pah takımları ve programlanmış geçişler üretimde verimlidir. Maliyet, pahlar aşırı boyutlu olduğunda, tutarsız tanımlandığında veya manuel yeniden işleme gerektirdiğinde artar. Net çizimler ve işlevsel boyutlandırma, pah kırmayı düşük maliyetli, yüksek değerli bir özellik olarak tutar.


