
Kimse giriş eklemediği için deliğine kaymayan bir mil. Pah açısı 5° çok sığ olduğu için penetrasyon testinde başarısız olan kaynak bağlantıları. Çizim kenar işleme hakkında hiçbir şey söylemediği için taşıma sırasında çatlayan sertleştirilmiş çelik kenarlar. Bunlar CNC üretiminde düzenli olarak karşılaştığımız sorunlardır — ve hepsi aynı gözden kaçan özelliğe dayanır: pah.
Peki mühendislikte pah nedir? İki yüz arasında kasıtlı olarak açılı bir yüzey oluşturarak keskin 90° köşeyi kontrollü bir geçişle değiştirmektir. Ancak bu temel tanımın ötesinde, pahlar montaj kılavuzluğu, gerilme azaltma, kaynak hazırlığı ve taşıma güvenliğinde kritik işlevler görür. Bu makale pah amacı ve geometrisi, standart açı seçimi, malzemeye göre CNC işleme yöntemleri, pahların kaynakta rolü, pahların pah kırma ve radüslerden nasıl farklılaştığı ve yeniden işlemeye yol açan yaygın tasarım hatalarını kapsar. İster kenar işlemlerini belirten bir tasarım mühendisi, ister pah operasyonlarını programlayan bir tezgah operatörü, ister parça kalitesini değerlendiren bir satın almacı olun, amaç pahları kozmetik sonradan akla gelenler olarak değil, işlevsel mühendislik özellikleri olarak ele almanıza yardımcı olmaktır.
Mühendislik Terimleriyle Pah Nedir?
Mühendislik Tanımı
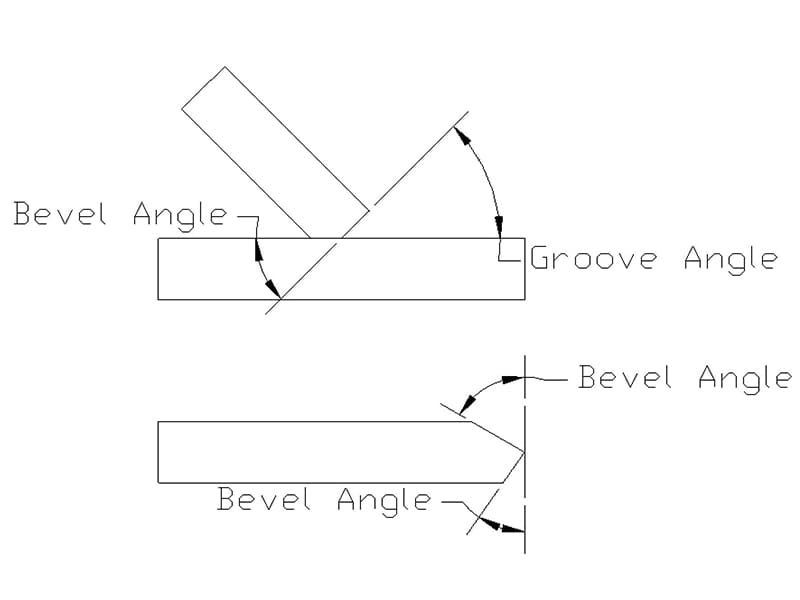
Pah, aksi halde birbirine dik iki yüz arasında oluşturulan açılı bir yüzeydir ve keskin 90° kenarı belirli bir açıda — genellikle 30°, 45° veya 60° — eğimli bir düzlemle değiştirir. Teknik çizimler pahları açı ve genişlik (veya derinlik) ile tanımlar ve bunları açık, denetlenebilir özellikler haline getirir.
Kritik ayrım: 90° kenar, yüksek gerilme yoğunlaşması ve zayıf montaj toleransı olan ani bir köşe oluşturur. Pahlı kenar, kuvvetlerin, temasın ve malzeme akışının arayüz boyunca nasıl dağıldığını değiştiren kontrollü bir geçiş sağlar.
Tasarım Özelliği ile Üretim Operasyonu
Bir pahın neden var olduğu ve nasıl üretildiği farklı sorulardır — ve bunları karıştırmak sorunlara yol açar.
A tasarım pahı işlevsel bir hedefe ulaşmak için mühendis tarafından belirtilir: montaj girişi, kaynak hazırlığı, gerilme azaltma veya güvenlik uyumu. Amaçlanan geometrinin ve performansın bir parçasıdır.
A üretim pahı (pahlama), bu geometriyi verimli bir şekilde oluşturmak için seçilen fiziksel süreçtir — CNC pah kırma, frezeleme, taşlama veya çapak alma.
Sık karşılaştığımız bir tuzak: tezgah operatörlerinin tasarlanmış bir pahı “sadece çapak alma” olarak ele alması ve belirtilen açı ve genişlik yerine kontrolsüz bir kenar kırılması üretmesi. Bu, uyumu, gerilme davranışını ve kaynak hazırlığı kalitesini değiştirir — hepsi atlanması 2 saniye süren bir özellik yüzünden.
Mekanik Tasarımda Pahlar Neden Kullanılır?
Montaj Kolaylaştırma
Pah belirtmenin en yaygın nedenlerinden biri montaj kılavuzluğudur. Pahlı kenar, küçük yanlış hizalamaları telafi ederek millerin deliklere, pimlerin deliklere ve bağlantı elemanlarının dişlere girmesine yardımcı olur. Pah olmadan, keskin kenarlar yerleştirme sırasında kazır, sıvar veya malzeme tıraşlar — özellikle alüminyum 6061, paslanmaz çelik ve kaplamalı yüzeylerde.
Atölye deneyimimizde, bir mil ucundaki 0,5 mm × 45° pah bile montaj kuvvetini –40% azaltabilir ve pres geçmeli alüminyum arayüzlerde sıvamayı neredeyse tamamen ortadan kaldırabilir. Bu, saatlerce yeniden işlemi önleyen 2 saniyelik bir işleme operasyonudur.
Gerilme Azaltma ve Kenar Koruması
Keskin köşeler gerilmeyi yoğunlaştırır — kırılma mekaniğinin temel bir ilkesi. Pah, ani geometrik süreksizliği kademeli bir geçişle değiştirerek yük altında tepe gerilmeleri düşürür. Gevrek veya sertleştirilmiş malzemelerde, keskin kenarlar ayrıca işleme, taşıma veya kullanım sırasında çatlar ve mikro çatlaklar oluşturur. Pahlar bu riski önemli ölçüde azaltır.
Radüsler iç gerilme kontrolü için daha iyi olsa da, pahlar üretim basitliği ve denetim netliği nedeniyle dış kenarlarda tercih edilir.
Güvenlik ve Taşıma
Keskin kenarlar montaj, bakım ve lojistik sırasında kesme riskini artırır. Pahlı kenarlı parçaların taşınması, sökülmesi ve yeniden takılması daha kolay ve güvenlidir — özellikle dar alanlarda. Birçok sektörde, pahlar dahil kenar işleme güvenlik ve kalite standartlarının bir parçasıdır, isteğe bağlı değildir.
Pah Açıları Nasıl Seçilir?
Yaygın Açılar ve İşlevleri
30° pah: Hassas montaj için yumuşak giriş. Minimum malzeme kaldırma ince cidarlı parçalara ve sıkı geçmelere uygundur.
45° pah: En yaygın standart. Montaj yardımı, kenar koruması ve işleme kolaylığı arasında iyi bir denge. Standart pah kırma takımları ve CNC programları tarafından yaygın olarak desteklenir.
60° pah: Kaynak hazırlığında ve daha derin erişim veya daha güçlü geometrik tanım gerektiren uygulamalarda yaygın. Kenarın görsel olarak tanımlanmasının önemli olduğu yerlerde de kullanılır.
İşlevsel ve Üretim Odaklı Seçim
İşlev odaklı: Belirli bir gereksinimi karşılamak için seçilen açı — bir mili yönlendirme, kaynak penetrasyonunu iyileştirme veya gerilmeyi azaltma. Performans önceliklidir.
Üretim odaklı: Açı mevcut takımlarla (örneğin, 45° pah frezeleri) veya programlama basitliğiyle uyumludur. İhtiyaçları karşılarken çevrim süresini ve maliyeti azaltır.
İyi mühendislik pratiği her ikisini uyumlu hale getirir: gereksiz üretim karmaşıklığı olmadan işlevi karşılayan bir açı seçmek.
Tolerans Değerlendirmeleri
Açı toleransı, pah uyumu veya sızdırmazlığı doğrudan etkilemediği sürece genellikle kritik doğrusal boyutlardan daha gevşektir. Genişlik/derinlik toleransı montaj davranışı için genellikle açıdan daha önemlidir. Sıkı açı toleranslarını aşırı belirtmek, çoğu uygulamada performansı iyileştirmeden denetim ve işleme maliyetini artırır — çizimlerde sık gördüğümüz bir hata.
| Pah Açısı | Tipik Kullanım | Tasarım Amacı |
|---|---|---|
| 30° | Hassas giriş | Sorunsuz montaj |
| 45° | Genel kenar kırma | Güvenlik ve maliyet dengesi |
| 60° | Kaynak hazırlığı, derin erişim | Mukavemet / erişilebilirlik |
CNC Üretiminde Pahlamalar Nasıl İşlenir?
Yaygın CNC Yöntemleri
Standart parmak frezelerle frezeleme. Açılı takım yolları veya interpolasyonla oluşturulan pahlar. 3 eksenli makinelerde esnek ve geniş uygulama alanı. Orta partiler veya değişken pah geometrisi için en uygunu.
Pah frezeleri / form takımları. Özel 45° veya özel açılı takımlar, tek geçişte yüksek tekrarlanabilirlikle pahlar oluşturur. Üretim serilerinde standart açılar için en verimlisi.
5-axis eşzamanlı işleme. Karmaşık veya düzlemsel olmayan pahları, bileşik açıları ve dar erişim alanlarını işler. Üstün yüzey kalitesi için sabit takım yönelimini korur. Pah geometrisinin işlevi doğrudan etkilediği havacılık, medikal ve yüksek hassasiyetli bileşenlerde kullanılır.
Malzemeye Özgü Davranış
Alüminyum (6061/7075): Kolay işlenir ancak pah kenarlarında çapak oluşturur. Keskin takımlar ve bir bitirme geçişi temiz sonuçlar sağlar.
Çelik / paslanmaz çelik (304/316L): Daha yüksek kesme kuvvetleri rijit kurulumlar ve aşınmaya dayanıklı karbür takımlar gerektirir. Takım aşınmasını izleyin — küçük kenar bozulmaları bile pah açısını ve genişliğini değiştirir.
Plastikler: Düşük kesme kuvveti ancak erimeye veya yırtılmaya karşı hassas. Pahlar montaj sırasında çatlamayı önlemeye yardımcı olur. Kontrollü ilerleme hızlarıyla keskin takımlar kullanın.
Maliyet Değerlendirmeleri
Pah takımlarıyla standart açılı pahlar minimum çevrim süresi ekler — genellikle kenar başına 5 saniyenin altında. Maliyetler standart olmayan açılarla (özel takım veya 5-axis gerektiren), sıkı toleranslarla veya karmaşık geometri kesişimleriyle artar. Standart açılar ve ISO 2768'e uygun gerçekçi toleranslarla tasarım yapmak gizli üretim maliyetini önler.
| Yöntem | Doğruluk | Esneklik | Maliyet Verimliliği | En Uygun Olan |
|---|---|---|---|---|
| Parmak freze interpolasyonu | Orta | Yüksek | Orta | Özel pahlar |
| Pah / form takımı | Yüksek | Düşük–orta | Yüksek | Standart kenarlar |
| 5-axis işleme | Çok yüksek | Çok yüksek | Daha düşük | Karmaşık geometri |
Pahların Kaynakta Rolü Nedir?
Kaynak Hazırlığı
Kaynakta pahlar, kenar işlemleri değil yük taşıyan bağlantı özellikleridir. Uygun pah hazırlığı, nüfuz derinliğini, füzyon kalitesini ve bağlantı mukavemetini belirler — özellikle kare alın bağlantılarının tam nüfuz sağlayamadığı orta-kalın kesitlerde.
V-pah: En yaygın. İki simetrik pah, iyi dolgu erişimi ve ark kontrolü için bir V oluğu oluşturur. Geniş bir kalınlık aralığına uygundur.
U-pah: Daha kalın plakalarda kaynak hacmini azaltan kavisli profil. Isı girdisini ve distorsiyonu düşürür ancak daha karmaşık işleme gerektirir.
J-pah: Tek taraflı erişim için asimetrik hazırlık. Tam V'ye kıyasla nüfuzu azaltılmış kaynak metaliyle dengeler.
Nüfuz ve Mukavemet
Yeterli pah açısı ve kök açıklığı, arkın bağlantı köküne ulaşmasını sağlayarak füzyon eksikliği kusurlarını önler. Düzgün pahlanmış bağlantılar, yükü tam kaynak kesiti boyunca dağıtarak hem yorulma ömrünü hem de statik mukavemeti iyileştirir. Tutarlı pah geometrisi — tekrarlanabilirlik için genellikle CNC ile işlenmiş — tek tip kaynak profillerine ve azaltılmış yeniden işleme yol açar.
| Pah Tipi | Kaynak Hacmi | Tipik Kullanım | Ödünleşim |
|---|---|---|---|
| V-pah | Orta | Genel imalat | Daha yüksek ısı girdisi |
| U-pah | Düşük | Kalın kesitler | Daha yüksek hazırlık maliyeti |
| J-pah | Orta–düşük | Tek taraflı erişim | Asimetrik kontrol |
Pah vs. Pah Kırma vs. Radyus
Bu özellikler düzenli olarak karıştırılır ancak farklı amaçlara hizmet ederler.
Pah: Açı ve genişlikle tanımlanan düz, açılı yüzey. Kasıtlı, işlev odaklı — montaj kılavuzu, kaynak hazırlığı veya kontrollü boşluk için.
Pah: Küçük, standartlaştırılmış kenar kırma — genellikle 45° ve minimum genişlikte. Çapak alma, güvenlik ve tolerans koruması için kullanılır.
Radyus: Yüzeyler arasında kavisli yarıçap geçişi. Gerilme yığılmasını azaltmada ve iç köşelerde yorulma ömrünü iyileştirmede en iyisi.
| Özellik | Geometri | Birincil Amaç | En İyi Kullanım Örneği |
|---|---|---|---|
| Şev | Düz, açılı | Montaj, kaynak | Kılavuz girişi, kaynak hazırlığı |
| Pah | Düz, küçük | Çapak alma, güvenlik | Genel kenar kırma |
| Radyus | Kavisli yarıçap | Gerilim azaltma | Yorulma açısından kritik köşeler |
Seçim mantığı: Hizalama veya kaynak kalitesi önemliyse → pah. Güvenlik ve çapak alma önemliyse → şamfer. Yorulma ve gerilme kontrolü önemliyse → radüs.
Yaygın Pah Tasarım Hataları
Açı çok büyük veya çok küçük. Aşırı büyük pahlar fazla malzeme kaldırarak ince kesitleri zayıflatır. Yetersiz pahlar anlamlı bir kılavuz girişi veya gerilme giderme sağlamaz. Pahı amacına hizmet edecek şekilde boyutlandırın — varsayılan bir değere göre değil.
Yanlış yönlendirme. Eşleşen bir özelliğin yanlış tarafına yerleştirilen pahlar hizalama avantajı sağlamaz. Her zaman montaj yönünü ve yük yolunu göz önünde bulundurun.
Aşırı belirtilen toleranslar. Sıkı açı toleransları çoğu uygulamada işlevsel fayda sağlamadan işleme ve muayene maliyetini artırır. Üretim verilerimize göre, pah açısı toleransını ±1°'den ±2°'ye gevşetmek genellikle muayene süresinde 15–20% tasarruf sağlar ve montaj veya işlev üzerinde hiçbir etkisi yoktur.
Kötü kaynak pah tasarımı. Yetersiz açı veya kök açıklığı nüfuziyet eksikliğine neden olur. Aşırı oluk hacmi ısı girdisini, distorsiyonu ve kaynak süresini artırır. Pah geometrisini kalifiye kaynak prosedürüne uygun hale getirin.
Sonuç
Pahlar, montaj kılavuzluğunu iyileştiren, gerilme yığılmasını azaltan, uygun kaynağı sağlayan ve taşıma güvenliğini artıran işlevsel mühendislik özellikleridir. Uygun şekilde seçilen bir açı, gereksiz malzeme kaldırmadan etkili kılavuz girişi ve kenar koruması sağlar. Gerçekçi toleranslara sahip standart açılar, performans ve üretilebilirlik arasında en iyi dengeyi sunar.
Pah tasarımı üretim ve montaj gerçekliğini yansıtmalıdır. CNC yöntemlerini, malzeme davranışını ve kaynak hazırlık gereksinimlerini anlamak, pahların tutarlı ve ekonomik bir şekilde üretilmesini sağlar. Net bir amaçla belirtildiğinde, pahlar değişkenliği azaltır, yeniden işlemeyi en aza indirir ve toplam üretim riskini düşürür — düşük eforlu, yüksek etkili bir mühendislik kararı. CNC projeniz için pah belirtme konusunda yardıma mı ihtiyacınız var? DFM incelemesi ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Pah ile şamfer aynı şey mi?
Tam olarak değil. Her ikisi de açılı kenarlardır, ancak amaç ve ölçek bakımından farklılık gösterirler. Pah, tanımlanmış açı ve genişliğe sahip işlevsel, belirtilmiş bir açılı yüzeydir — montaj kılavuz girişi, kaynak hazırlığı veya yük ile ilgili kenar kontrolü için kullanılır. Şamfer ise tipik olarak çapak alma ve güvenlik için küçük bir kenar kırma işlemidir (genellikle 45°). Mühendislik çizimlerinde pahlar kasıtlı tasarım özellikleridir; şamferler ise ikincil kenar işlemleridir.
Montaj için en iyi pah açısı hangisidir?
Tek bir “en iyi” açı yoktur, ancak 30° yumuşak hassas kılavuz girişi için iyi çalışır, 45° genel amaçlı standarttır ve 60° daha derin erişim gerektiren uygulamalar için uygundur. Doğru açı hizalama toleransına, malzemeye ve yerleştirme yönüne bağlıdır. Standart açıların kullanılması işleme ve muayeneyi basitleştirir.
Pahlar işleme maliyetini artırır mı?
Hafifçe — ancak genellikle önledikleri montaj sorunlarının veya yeniden işlemenin maliyetinden çok daha az. Şamfer takımlarıyla standart açılı pahlar minimum çevrim süresi ekler. Maliyetler standart olmayan açılar, aşırı sıkı toleranslar veya 5-axis işleme gerektiren karmaşık erişim ile artar. Deneyimlerimize göre, iyi tasarlanmış pahlar genellikle toplam üretim maliyetini düşürür.
Kaynak için pah ne zaman gereklidir?
Pahlar, daha kalın malzemelerde tam nüfuziyetli kaynaklar gerektiğinde gereklidir. Kare kenarlar yaklaşık 6 mm'nin üzerindeki kesitlerde yeterli füzyonu engeller. Pah hazırlığı (V, U veya J tipi) dolgu metali ve ark erişimi için alan yaratır. Kaynak prosedürleri tipik olarak minimum açıları ve kök açıklıklarını tanımlar.
Pahlar işlemeden sonra eklenebilir mi?
Evet — ikincil CNC operasyonları, taşlama veya manuel çapak alma ile. Ancak bunları sonradan eklemek tutarsızlık, ekstra taşıma ve daha yüksek maliyet getirir. Bir pah işlevsel olarak önemli olduğunda, onu parçaya tasarlayın ve birincil operasyonda işleyin. Geriye dönük pah açma bir yeniden işleme çözümü olmalıdır, üretim planı değil.


