
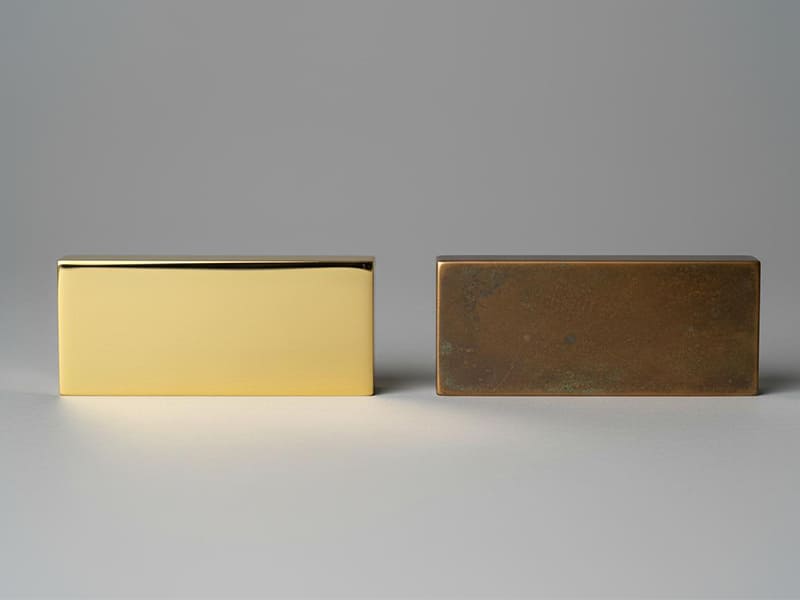
Окисление латуни — это химическая реакция между латунью (медно-цинковым сплавом) и кислородом в окружающей среде, в результате которой на поверхности образуется слой оксидов меди и цинка. Начальное окисление проявляется в течение нескольких часов или дней в виде лёгкого потемнения, переходя в коричневый налёт за недели, а затем в характерную зелёно-синюю патину (в основном карбонат меди и сульфат меди) за месяцы или годы. Скорость окисления зависит от влажности (выше 60% значительно ускоряет процесс), температуры (каждые 10°C повышения примерно удваивают скорость), атмосферных загрязнителей (сернистые соединения и хлориды резко ускоряют процесс) и состава латунного сплава (более высокое содержание цинка выше 30% повышает susceptibility к обесцинкованию). Стратегии предотвращения включают защитные покрытия (лак, воск, гальваническое покрытие), контроль окружающей среды (влажность ниже 50%, фильтрованный воздух), пассивационную обработку и выбор материала (низкоцинковые латунные сплавы для наружного применения). В некоторых областях окисление намеренно используется для создания эстетического эффекта патины в архитектуре, скульптуре и декоративной фурнитуре, тогда как в промышленных применениях требуется активное предотвращение для сохранения электропроводности, размерной точности и визуального внешнего вида.
Введение
Восемь месяцев назад клиент, производящий декоративную латунную дверную фурнитуру, сообщил, что их продуктовая линейка столкнулась с 18% возвратов из-за изменения цвета поверхности, появляющегося в течение 2–3 месяцев после установки у клиента — что значительно меньше их 5-летнего гарантийного срока. Фурнитура была специфицирована как необработанная латунь с прозрачным лаковым верхним покрытием, но возвраты с эксплуатации показали развитие зеленовато-коричневой патины под слоем лака. Наш анализ выявил три сходящиеся проблемы: толщина лакового покрытия была ниже спецификации (в среднем 8 мкм против требуемых 15–20 мкм), состав лака не был УФ-стабильным, что вызывало микротрещины в течение 6 месяцев воздействия, и латунный сплав был C26000 (70% Cu / 30% Zn — патронная латунь), который более подвержен экологическому окислению, чем C22000 (90% Cu / 10% Zn — коммерческая бронза), рекомендованный нами для аналогичных применений. После перехода на базовый материал C22000, нанесения 2-слойной УФ-стабильной акриловой лаковой системы минимальной толщиной 18 мкм и добавления 24-часового приёмочного испытания во влажностной камере уровень возвратов упал до 0.4% в течение шести месяцев. Общее возмещение затрат достигло примерно $230 000 ежегодно за счёт устранения возвратов и гарантийных претензий.
Этот проект показывает, почему понимание окисления латуни важно за пределами академической химии — оно напрямую определяет надёжность продукта, гарантийные риски и эстетическое долголетие в реальных применениях. Основываясь на наших производственных данных по более чем 400 программам латунных компонентов, примерно 35% жалоб на качество, связанных с латунью, касаются проблем окисления, которых можно было бы избежать благодаря лучшему выбору сплава, обработке поверхности или экологической спецификации. В нашем производственном опыте инженеры, понимающие химию окисления латуни, принимают более обоснованные решения по спецификации материалов, проектируют более долговечные продукты и избегают гарантийных проблем, которые преследуют компании, относящиеся к латуни как к “эквиваленту нержавеющей стали”, не признавая её специфическую экологическую чувствительность. Это руководство рассматривает фундаментальную химию окисления латуни, экологические и материальные факторы, контролирующие скорость окисления, видимые стадии от начального налёта до зрелой патины, стратегии предотвращения через подходы к покрытиям и выбору материалов, применения, которые намеренно используют окисление для эстетического эффекта, различия между окислением и активной коррозией, а также практические рекомендации по выбору правильного подхода к обработке латуни для конкретных применений.
Краткий ответ: что такое окисление латуни?
Окисление латуни — это химическая реакция между латунным сплавом (обычно 60–90% меди плюс 10–40% цинка) и кислородом в окружающей среде, в результате которой образуются поверхностные оксиды, постепенно изменяющие внешний вид от яркого золотистого до тусклого налёта и характерной зелёно-синей патины.
Основная реакция
Фундаментальная химия окисления включает взаимодействие обоих компонентов сплава с атмосферным кислородом:
- Медный компонент: 2Cu + O₂ → 2CuO (оксид меди(II), тёмно-коричневый до чёрного) и 4Cu + O₂ → 2Cu₂O (оксид меди(I), красноватый)
- Цинковый компонент: 2Zn + O₂ → 2ZnO (оксид цинка, белый)
- Комбинированный поверхностный слой: смесь оксидов меди и цинка плюс соединения из окружающей среды
Во влажных средах с атмосферными загрязнителями образуются дополнительные реакции:
- Карбонат меди: Cu₂(OH)₂CO₃ (зелёный малахит) и Cu₃(OH)₂(CO₃)₂ (синий азурит)
- Сульфат меди: производные CuSO₄ (светло-сине-зелёный)
- Хлорид меди: производные CuCl₂ (зелёный, указывает на морское воздействие)
Стадии окисления латуни
| Этап | Временной период | Внешний вид | Состав |
|---|---|---|---|
| Яркая поверхность | 0 часов | Золотисто-жёлтый блеск | Чистая латунь, минимальное количество оксида |
| Начальный налёт | Часы — дни | Лёгкое потемнение, потускнение | Тонкий слой Cu₂O (10–100 нм) |
| Светло-коричневый | От дней до недель | Развитие коричневых пятен | Смесь CuO и ZnO |
| Тёмно-коричневый/чёрный | От недель до месяцев | Равномерная тёмная поверхность | Более толстый слой оксида (1–10 мкм) |
| Зелёные пятна | Месяцы | Появление зелёных пятен | Образование карбонатов меди |
| Зрелая патина | Годы | Равномерный зелёно-синий слой | Карбонат меди плюс сульфат |
Однострочное инженерное резюме
Окисление латуни неизбежно при воздействии атмосферы, но его скорость можно контролировать путём подбора сплава, защитных покрытий, управления условиями окружающей среды и обработки поверхности — что делает его либо проблемой, которую нужно предотвращать (промышленные применения), либо особенностью, которую нужно культивировать (архитектурные и декоративные применения).
Химия окисления латуни: как это на самом деле работает
Химия окисления латуни включает множество параллельных реакций на компонентах меди и цинка, осложнённых такими факторами окружающей среды, как влажность, температура, атмосферные загрязнители и состояние поверхности — понимание этих реакций позволяет как разрабатывать стратегии предотвращения, так и намеренно формировать патину.
Первичные реакции окисления
Стадия 1: Начальное окисление меди
Когда чистая латунь контактирует с кислородом, более реакционноспособные атомы меди окисляются первыми:
4Cu + O₂ → 2Cu₂O (оксид меди(I), красно-коричневый)
Это образуется в течение нескольких часов после воздействия в виде чрезвычайно тонкого слоя (обычно толщиной 10–50 нм), который создаёт первое видимое потускнение.
Стадия 2: Продолжающееся окисление
При продолжающемся воздействии кислорода оксид меди(I) окисляется дальше:
2Cu₂O + O₂ → 4CuO (оксид меди(II), от чёрного до коричневого)
Компонент цинка окисляется одновременно, но медленнее, чем медь, при комнатной температуре:
2Zn + O₂ → 2ZnO (оксид цинка, белый порошок)
Комбинированный оксидный слой утолщается до 100–500 нм в течение нескольких недель воздействия.
Стадия 3: Образование карбоната (зелёная патина)
Во влажных средах с атмосферным CO₂ соединения меди превращаются в карбонаты:
2CuO + CO₂ + H₂O → Cu₂(OH)₂CO₃ (малахит, зелёный)
Этот зелёный карбонатный слой является характерной “патиной”, наблюдаемой на состаренной латуни и бронзовых скульптурах, крышах зданий (Статуя Свободы) и архитектурных элементах.
Влияние факторов окружающей среды на скорость окисления
| Фактор | Влияние на окисление | Приблизительное изменение скорости |
|---|---|---|
| Влажность ниже 30% | Минимальное окисление | Базовый уровень |
| Влажность 30–60% | Умеренное окисление | 2–3× от базовой |
| Влажность выше 60% | Быстрое окисление | 5–10× от базовой |
| Температура 25°C | Базовая скорость | 1× |
| Температура 50°C | Удвоенная скорость | 2× |
| Температура 75°C | Учетверённая скорость | 4× |
| Чистая атмосфера | Медленное образование патины | Базовый уровень |
| Промышленное загрязнение (SO₂) | Быстрое потемнение | В 5–15× быстрее |
| Морская среда (Cl⁻) | Быстрое образование зелёной патины | В 10–30× быстрее |
| Смешанное городское загрязнение | Переменная | В 3–8× быстрее |
Роль специфических атмосферных загрязнителей
Соединения серы (SO₂, H₂S):
Даже следовые количества серы значительно ускоряют окисление:
Cu + ½O₂ + SO₂ → CuSO₃ (в конечном итоге CuSO₄)
Эта реакция быстро протекает в промышленной атмосфере или вблизи серосодержащих материалов (резиновые ленты, некоторые виды кожи, угольный дым). Сернистые соединения объясняют, почему латунь быстро темнеет в одних условиях и остаётся стабильной в других.
Хлориды:
Морская среда и солевой туман ускоряют окисление латуни за счёт реакций с хлоридами:
Cu + Cl⁻ + ¼O₂ + ½H₂O → ½Cu₂(OH)Cl + ½OH⁻
Загрязнение хлоридами объясняет, почему латунная фурнитура на прибрежных зданиях покрывается зелёной патиной быстрее, чем идентичная фурнитура в глубине материка.
Диоксид углерода и вода:
Даже при воздействии чистого атмосферного воздуха патина образуется в результате реакций с CO₂ и влагой, но этот процесс занимает годы, а не месяцы.
Почему окисление латуни самоограничивается
В отличие от ржавления железа (когда окисление продолжается, постепенно разрушая металл), окисление латуни tends to self-limit through passivation:
- Первоначальный оксидный слой плотно прилегает к нижележащему металлу
- Слой создаёт физический барьер, замедляющий дальнейший доступ кислорода
- Диффузия через оксидный слой становится лимитирующей стадией
- Ниже ~10 мкм типичная максимальная толщина оксида на большинстве латуней
Это пассивирующее поведение делает латунь относительно стабильной для наружного архитектурного применения — зелёная патина фактически защищает нижележащий металл от дальнейшего воздействия, а не ведёт к полному разрушению.
Инженерный вывод
- Скорость окисления определяется окружающей средой, а не только временем
- Атмосферные загрязнители ускоряют окисление сильнее, чем одна лишь влажность
- Самоограничивающаяся пассивация делает латунь долговечной, несмотря на видимое изменение цвета
- Активная коррозия (другой процесс) разрушает латунь; пассивное окисление лишь изменяет внешний вид
Понимание этой химии позволяет принимать обоснованные решения о том, предотвращать ли окисление (промышленные применения), принимать естественное окисление (функциональные наружные применения) или активно культивировать патину (архитектурные и декоративные применения).
Что заставляет латунь окисляться быстрее?
Несколько экологических и материальных факторов значительно ускоряют окисление латуни сверх базового атмосферного воздействия — контроль этих факторов является ключом к предсказуемому поведению окисления в производственных применениях.
Факторы ускорения окружающей среды
Влажность:
Водяной пар необходим для большинства реакций окисления и dramatically accelerates the process:
- Ниже 30% RH: минимальное окисление, латунь сохраняет блестящую отделку месяцами
- 30–60% RH: постепенное потускнение в течение недель
- Выше 60% RH: быстрое потемнение в течение дней
- Выше 80% RH плюс загрязнители: видимая патина в течение недель
Это объясняет, почему латунная фурнитура во влажных ванных комнатах тускнеет быстрее, чем идентичная фурнитура в сухих жилых помещениях.
Температура:
Согласно кинетике Аррениуса, скорость окисления примерно удваивается с каждым повышением температуры на 10°C:
- 20°C (комнатная температура): базовая скорость
- 30°C: ~2× от базовой
- 50°C: ~8× от базовой
- 100°C: оксидные слои образуются в течение минут
- 200°C+: интенсивное оксидное окалинообразование в течение часов
Тропический климат и отапливаемые помещения вызывают более быстрое окисление, чем умеренные или кондиционируемые пространства.
Атмосферные загрязнители:
Промышленная и городская среда содержит соединения, ускоряющие окисление латуни:
| Загрязнитель | Источник | Эффект |
|---|---|---|
| Диоксид серы (SO₂) | Сжигание угля, промышленность | Быстрое потемнение, образование сульфидов |
| Сероводород (H₂S) | Разложение, промышленность | Чёрный сульфидный слой |
| Хлориды (NaCl) | Морской воздух, дорожная соль | Зелёная патина, ускоренная коррозия |
| Аммиак (NH₃) | Чистящие средства, органическое разложение | Риск коррозионного растрескивания под напряжением |
| Летучие органические соединения | Различные промышленные источники | Переменные эффекты |
| Кислотные газы (NOₓ, CO₂) | Горение, атмосфера | Медленное, но накопительное |
Влияние состава материала
Содержание цинка в латунных сплавах:
Более высокое содержание цинка повышает восприимчивость к определённым видам окисления:
| Латунный сплав | Соотношение Cu/Zn | Цинк % | Восприимчивость к окислению |
|---|---|---|---|
| C21000 (золотистая латунь) | 95/5 | 5% | Наименьшая, аналогично меди |
| C22000 (коммерческая бронза) | 90/10 | 10% | Низкий |
| C23000 (красная латунь) | 85/15 | 15% | Низкий до умеренного |
| C24000 (низколегированная латунь) | 80/20 | 20% | Умеренный |
| C26000 (патронная латунь) | 70/30 | 30% | Умеренный до высокого |
| C27000 (жёлтая латунь) | 65/35 | 35% | Выше |
| C28000 (металл Мунца) | 60/40 | 40% | Наибольшая, риск обесцинкивания |
| C36000 (автоматная латунь) | 60/35/5 (Pb) | 35% | Высокое плюс выщелачивание свинца |
Явление обесцинкивания:
В высокоцинковых латунях (выше 15% Zn), подверженных воздействию определённых сред (кислотных, содержащих хлориды), цинк избирательно выщелачивается из сплава:
- Поверхность становится губчатой и пористой
- Механическая прочность резко снижается
- Цвет меняется с жёлтого на красно-коричневый (вид чистой меди)
- Может происходить под поверхностью даже при внешне неповреждённой поверхности
- Особенно проблематично в сантехнических применениях
Влияние содержания свинца:
Латунь с улучшенной обрабатываемостью (C36000 с 2–3% свинца) проявляет иное окислительное поведение:
- Свинец не окисляется значительно при нормальных температурах
- Поверхностный свинец может выщелачиваться в кислотных средах
- Ограничен в применениях для питьевой воды (NSF/ANSI 61, требования к отсутствию свинца)
- Поверхностные обработки могут решить проблемы выщелачивания
Влияние состояния поверхности
Влияние качества отделки поверхности:
| Отделка поверхности | Окислительное поведение |
|---|---|
| Зеркальная полировка | Самое медленное окисление, равномерный внешний вид |
| Шлифованная | Немного быстрее, могут появляться полосы |
| Литьё в песчаные формы | Быстрее из-за большей площади поверхности |
| Механическая обработка | Переменное, зависит от качества отделки |
| Травление/текстурирование | Самое быстрое, наиболее глубокая патина |
Загрязнение поверхности:
- Отпечатки пальцев содержат соли и масла, которые ускоряют локальное окисление
- Остатки чистящих средств влияют на характер окисления
- Технологические масла могут либо защищать, либо ускорять окисление в зависимости от состава
- Обращение с яркой латунью без перчаток вызывает характерное потускнение от отпечатков пальцев
Инженерный вывод
- Если влажность высокая → ожидайте более быстрого окисления, планируйте защиту соответственно
- Если присутствует атмосферное загрязнение → окисление будет неравномерным и быстрым
- Если латунь с высоким содержанием цинка → учитывайте потенциал обесцинкивания
- Если применение предполагает морское или промышленное воздействие → используйте сплавы с низким содержанием цинка
- Если важна эстетическая привлекательность → контролируйте все факторы окружающей среды плюс подготовку поверхности
Практические выводы
Для инженеров и дизайнеров скорость окисления латуни не является фиксированной — она зависит от окружающей среды, выбора сплава и подготовки поверхности. Прогнозирование поведения при окислении требует понимания всех трёх факторов, а контроль окисления требует устранения доминирующего ускоряющего фактора для вашего конкретного применения.
Стадии окисления латуни: от потускнения до патины
Окисление латуни проходит через визуально различимые стадии с течением времени — понимание этих стадий помогает прогнозировать изменения внешнего вида, планировать график обслуживания и оценивать, представляют ли наблюдаемые условия нормальное старение или преждевременную деградацию.
Временная шкала визуальной прогрессии
Стадия 1: Яркая поверхность (начальная)
- Золотисто-жёлтый цвет, характерный для свежей латуни
- Высокая отражательная способность, зеркальный блеск при полировке
- Состав поверхности: чистый латунный сплав с минимальным содержанием оксида
- Длительность: от часов до дней в зависимости от окружающей среды
Стадия 2: Начальное потускнение (от 24 часов до 7 дней)
- Незначительное потускнение яркой отделки
- Цвет смещается от ярко-жёлтого к слегка приглушённому золотому
- Отпечатки пальцев становятся видимыми (разная скорость окисления в местах контакта)
- Толщина оксидного слоя: 10–100 нм
- Видно преимущественно при ярком свете
Стадия 3: Светло-коричневое потускнение (1–4 недели)
- Появляются коричневые пятна, особенно в зонах с низкой циркуляцией воздуха
- Поверхность приобретает неравномерный вид
- Цвет варьируется от светло-коричневого до бронзового
- Состав оксида: смесь Cu₂O и CuO с некоторым количеством ZnO
- Толщина оксида: 100–500 нм
Стадия 4: Тёмно-коричневый до чёрного (1–6 месяцев)
- Развивается равномерная тёмная поверхность
- Исходный золотистый цвет полностью скрывается
- Поверхность может показывать некоторую локальную неоднородность
- Толщина оксида: 1–5 мкм
- Это вид “старинной латуни”, популярный в некоторых декоративных применениях
Стадия 5: Патина с зелёными пятнами (от 6 месяцев до 5 лет)
- Начинают появляться зелёные пятна, особенно в местах скопления влаги
- Пятна расширяются и соединяются со временем
- Фон остаётся тёмно-коричневым до чёрного
- Состав смещается в сторону включения карбонатов меди
- Наиболее распространённый вид для наружной архитектурной латуни
Стадия 6: Зрелая зелёная патина (5–50+ лет)
- Равномерный сине-зелёный до зелёного цвет
- Гладкая, несколько пылевидная текстура
- Высокостабильная, медленные дальнейшие изменения
- Состав: преимущественно карбонаты и сульфаты меди
- Примеры: Статуя Свободы, медные церковные крыши, древние бронзовые артефакты
- Может иметь эстетическую ценность
Инженерное значение каждого этапа
| Этап | Инженерная проблема |
|---|---|
| Блестящий | Спецификация: правильный сплав, состояние поверхности |
| Начальный налёт | Приемлемо для промышленного применения; проблема для декоративного |
| Светло-коричневый | Возможна очистка без повреждений |
| Тёмно-коричневый/чёрный | Трудно полностью восстановить без абразивного удаления |
| Зелёные пятна | Часто желаемый эстетический эффект; проблема при неравномерности |
| Зрелая патина | Стабильная долгосрочная защита |
Факторы, влияющие на скорость прохождения этапов
Внутренние среды:
- С контролем климата: от блестящего до зрелой патины — 50+ лет
- Стандартное жилое помещение: 5–15 лет до тёмного налёта
- Ванная/кухня: 1–3 года до тёмного налёта
- Промышленное помещение: от 6 месяцев до 2 лет
Наружные среды:
- Сельская местность с чистым воздухом: 2–10 лет до зелёных пятен
- Городская среда: 1–3 года до зелёных пятен
- Прибрежная зона: от 6 месяцев до 1 года до видимой зелени
- Тяжёлая промышленность: от недель до месяцев до тёмной патины
Различение нормального окисления и проблем
Характеристики нормального окисления:
- Равномерный цвет по открытым поверхностям
- Постепенное изменение цвета в ожидаемые сроки
- Соответствие условиям окружающей среды
- Самоограничение после формирования патины
Аномальные условия, требующие investigation:
- Точечная коррозия или шероховатость поверхности (указывает на активную коррозию, а не пассивное окисление)
- Изменение цвета быстрее, чем предсказывает окружающая среда
- Неравномерные пятна, указывающие на загрязнение или гальванические эффекты
- Образование белого порошка (указывает на обесцинкование)
- Отслаивание поверхности (указывает на плохой основной материал или загрязнение)
Практическое наблюдение
Для инженеров и дизайнеров понимание этих этапов позволяет:
- Реалистичные спецификации внешнего вида: определить допустимое изменение в конкретные сроки
- Планирование технического обслуживания: планировать очистку до образования пятен
- Выбор материала: выбирать сплав и обработку, соответствующие ожидаемому сроку службы
- Различение качества: определять, является ли наблюдаемое состояние нормальным или проблемным
- Коммуникация с клиентом: устанавливать реалистичные ожидания относительно старения латуни
Ключевой вывод
Окисление латуни — это не единичное событие, а непрерывный процесс с предсказуемыми этапами. Вместо попыток полностью предотвратить окисление (часто непрактично), инженерный подход сосредоточен на контроле скорости и progression для соответствия требованиям применения — будь то поддержание блестящей отделки (промышленное), предотвращение быстрого потемнения (коммерческое) или cultivation зрелой патины (архитектурное).
Как предотвратить окисление латуни
Предотвращение окисления латуни требует сочетания стратегий, addressing контроль окружающей среды, обработку поверхности и выбор материала — ни один метод не работает универсально, и оптимальный подход зависит от применения, условий эксплуатации и эстетических требований.
Стратегия 1: Защитные покрытия
Лаковые покрытия (наиболее распространённые):
| Тип покрытия | Толщина | Срок службы | Приложения |
|---|---|---|---|
| Нитроцеллюлозный лак | 5–15 мкм | 1–3 года в помещении | Декоративная фурнитура |
| Акриловый лак | 10–25 мкм | 3–7 лет в помещении | Архитектура, приборы |
| Полиуретан | 20–40 мкм | 5–10 лет | Наружное воздействие |
| Эпоксидная смола | 30–60 мкм | 10+ лет | Промышленность, морская среда |
| Специализированные прозрачные покрытия (Incralac, Permalac) | 15–30 мкм | 15–25 лет на открытом воздухе | Архитектура, скульптура |
Нанесение обычно включает очистку, активацию поверхности, нанесение лака (часто в несколько слоёв) и отверждение. Повреждения обычно возникают на краях, царапинах или точечных порах, где влага проникает под покрытие, вызывая локальное окисление, которое может постепенно отслаивать покрытие.
Восковые покрытия:
- Карнаубский воск: традиционная защита для латуни в помещении
- Микрокристаллический воск: современный музейный вариант (Renaissance Wax)
- Нанесение: тонкий равномерный слой, отполированный до прозрачности
- Срок службы: от 6 месяцев до 2 лет до повторного нанесения
- Преимущество: легко возобновляется, удаляется
- Недостаток: более короткая защита, чем у лака
Гальваника:
- Никелирование: 5–25 µm обеспечивает отличную защиту
- Хромирование: 0,5–10 µm декоративное или твёрдое
- Золочение: 0,5–10 µm для премиальных применений
- Лужение: паяемость плюс защита
Золочение (0,5–25 µm типично) обеспечивает отличную стойкость к окислению и используется на электрических контактах, где важна стабильная поверхностная проводимость.
Стратегия 2: Контроль окружающей среды
Управление влажностью:
- Поддерживайте ниже 50% RH для indoor display
- Используйте осушители в зонах хранения
- Контролируйте воздухообмен в витринах
- Силикагелевые осушители для герметичного хранения
Атмосферная фильтрация:
- Фильтры из активированного угля удаляют сернистые соединения
- HEPA-фильтры уменьшают количество частиц, катализирующих окисление
- Герметичные футляры для ценных латунных изделий
- Регулярный мониторинг качества воздуха в критических применениях
Практики хранения:
- Противопотускнеющая бумага (без серы, часто пропитанная медьсвязывающими соединениями)
- Герметичные пластиковые пакеты с осушителем
- Обёртывание бескислотной тканью
- Хранилища с контролируемым климатом
Стратегия 3: Обработка поверхности
Пассивация:
Химические обработки, создающие стабильный поверхностный оксид:
- Пассивация разбавленной азотной кислотой
- Обработка бензотриазолом (БТА) образует защитный комплекс медь-БТА
- Используется в производстве электроники
- Обеспечивает невидимую защиту без толщины покрытия
Конверсионные покрытия:
- Черное оксидирование для декоративной темной отделки
- Химикаты для искусственной патины для контролируемого зеленого вида
- Обеспечивают относительно стабильные цветные покрытия
Пленки против потускнения:
- Ингибиторы коррозии паровой фазы (бумага VCI)
- Самоорганизующиеся монослои (SAM) в передовой электронике
- Обработки на основе имидазола
Стратегия 4: Выбор материала
Выбор сплава, соответствующего условиям эксплуатации:
| Окружающая среда | Рекомендуемый латунный сплав | Причина |
|---|---|---|
| Внутренняя декоративная | C26000 (патронная латунь) | Экономически эффективный, обрабатываемый |
| Наружное архитектурное применение | C22000 (коммерческая бронза) | Меньше цинка, более стабильный |
| Морская/прибрежная среда | C46400 (морская латунь) | Добавление олова обеспечивает стойкость к хлоридам |
| Питьевая вода | Латунь без свинца (C69300, C87850) | Медицинские нормы |
| Электрические контакты | C26000 с золотым покрытием | Электропроводность плюс защита |
| Точность механической обработки | C36000 свободнорежущая | Примечание: содержит свинец |
Альтернативные материалы:
Когда окисление латуни неприемлемо, рассмотрите:
- Нержавеющая сталь (другой внешний вид, но превосходная коррозионная стойкость)
- Алюминиевая бронза (похожий внешний вид, лучшая коррозионная стойкость)
- Фосфористая бронза (лучше латуни для некоторых применений)
- Чистое золото или золотое напыление (премиальные применения)
Стратегия 5: Программы технического обслуживания
График регулярной очистки:
- Полированная латунь: еженедельная протирка в обычных условиях
- Лакированная латунь: occasional gentle washing
- Уличная латунь: ежегодная оценка
- Премиальные установки: договоры на профессиональное обслуживание
Подходы к очистке:
- Легкое потускнение: мягкая ткань, мягкое средство для мытья посуды, тщательная сушка
- Умеренное потускнение: коммерческие очистители для латуни (Brasso, Wright’s)
- Сильное окисление: растворы щавелевой кислоты или профессиональная реставрация
- Лакированная латунь: никогда не использовать абразивные очистители
Логика инженерных решений
- Если качество внешнего вида должно поддерживаться в помещении → контроль окружающей среды плюс периодическая очистка
- Если наружное архитектурное применение → выбрать сплав с низким содержанием цинка плюс принять патину, или нанести агрессивное покрытие
- Если электропроводность критична → золотое покрытие или программа обслуживания
- Если воздействие морской среды → военно-морская латунь плюс система тяжёлого покрытия
- Если промышленность, чувствительная к затратам → чистая латунь с графиком замены
- Если музейное качество → защитный корпус плюс контролируемая среда
Практические выводы
Для инженеров предотвращение окисления латуни редко связано с достижением нулевого окисления, а скорее с управлением скоростью окисления для соответствия требованиям срока службы при приемлемых затратах. Сочетание 2–3 стратегий обычно даёт лучшие результаты, чем reliance на любой отдельный подход — например, выбор сплава плюс защитное покрытие плюс разумный контроль окружающей среды обеспечивает превосходную долгосрочную производительность для большинства применений.
Окисление латуни против коррозии латуни
Хотя эти термины часто используются взаимозаменяемо, окисление и коррозия описывают разные явления с разными инженерными последствиями — понимание различия помогает диагностировать проблемы и выбирать подходящие стратегии защиты.
Определение и область применения
Окисление латуни:
- Химическая реакция поверхности с кислородом
- Как правило, самоограничивающееся через пассивацию
- Изменение цвета без значительного структурного воздействия
- Часто желательно (патина) или merely косметическая проблема
- Продолжается с убывающей скоростью с течением времени
Коррозия латуни:
- Активная электрохимическая или химическая атака
- Прогрессирующая потеря материала
- Структурные и функциональные последствия
- Всегда нежелательна
- Часто ускоряется без вмешательства
Сравнение ключевых характеристик
| Характеристика | Окисление | Коррозия |
|---|---|---|
| Тип процесса | Химия поверхности | Электрохимическая атака |
| Потеря материала | Незначительно (оксид на поверхности) | Значительно (металл расходуется) |
| Самоограничивающееся | Да, после пассивации | Нет, часто ускоряется |
| Визуальный индикатор | Изменение цвета, патина | Питтинг, перфорация, потеря |
| Механическое воздействие | Минимальный | Снижает прочность |
| Двусторонний | Иногда (очистка) | Как правило, нет |
| Инженерный ответ | Управление внешним видом | Остановка прогрессирования |
Распространённые формы коррозии латуни
Обесцинкование:
Избирательное выщелачивание цинка из латунных сплавов, оставляющее пористую медную структуру:
- Наиболее распространено в высокоцинковой латуни (выше 15% Zn) в застойной воде
- Сантехнические применения с загрязнением хлоридами
- Видно как розовые/медного цвета пятна, заменяющие жёлтую латунь
- Подповерхностное обесцинкование может происходить при внешне неповреждённой поверхности
- Механическая прочность резко снижается (до 80% потери прочности)
- Предотвращение: использовать ингибированную латунь (C36000 с мышьяком), низкоцинковые сплавы или другой материал
Коррозионное растрескивание под напряжением (КРН):
Сочетание растягивающего напряжения плюс специфическая среда, вызывающая растрескивание:
- “Сезонное растрескивание” в латунных гильзах (историческое)
- Соединения аммиака и аминов особенно агрессивны
- Развивается по границам зёрен
- Внезапное хрупкое разрушение при неповреждённом внешнем виде
- Профилактика: отжиг для снятия напряжений, контроль окружающей среды, выбор материала
Гальваническая коррозия:
Ускоренное поражение при контакте латуни с разнородными металлами в электролите:
- Латунь действует как катод по отношению к алюминию, цинку, стали
- Латунь действует как анод по отношению к меди, нержавеющей стали, золоту
- Морские и подземные применения особенно подвержены
- Профилактика: изоляция между разнородными металлами, протекторные аноды
Питтинговая коррозия:
Локальное поражение, создающее небольшие глубокие полости:
- Часто инициируется загрязнением поверхности или дефектами
- Хлорид-индуцированное в морской среде
- Опаснее равномерного поражения (может перфорировать при минимальных средних потерях)
- Трудно обнаружить визуально до запущенной стадии
Эрозионная коррозия:
Высокоскоростной поток жидкости, ускоряющий химическое воздействие:
- Часто встречается в сантехнической арматуре с турбулентным потоком
- Распознаётся по подрезанным канавкам, следующим направлению потока
- Профилактика: гладкие пути потока, снижение скоростей, более твёрдые сплавы
Диагностические различия
Признаки, указывающие только на окисление:
- Равномерное изменение цвета по всей поверхности
- Отсутствие видимой точечной коррозии или потери материала
- Твёрдость не изменена
- Стандартное ожидаемое поведение для данной среды
- Самоограничивается через недели или месяцы
Признаки, указывающие на активную коррозию:
- Развивающаяся точечная коррозия или шероховатость поверхности
- Обнаруживаемое утонение материала
- Локальные изменения твёрдости или цвета (обесцинкование)
- Прогрессирование быстрее ожидаемого
- Продолжается без стабилизации
Практический диагностический подход
При оценке состояния поверхности латуни:
- Оцените внешний вид — равномерная потускнение указывает на окисление; локальная точечная коррозия указывает на коррозию
- Проверьте целостность поверхности — звонкий металл с помощью ногтя или неразрушающего метода
- Проверьте механические свойства, если конструктивно — обесцинкование может быть не видно до приложения нагрузки
- Оцените окружающую среду — коррозия обычно требует специфических агрессивных условий
- Сравните с базовым уровнем — постепенное изменение нормально; быстрое изменение указывает на проблему
Инженерные последствия
Для окисления:
- Планируйте управление внешним видом
- Покрытия или воск для косметического сохранения
- Как правило, приемлемо в функциональных применениях
- Легче устранить стандартными обработками
Для коррозии:
- Определите первопричину и остановите прогрессирование
- Может потребоваться замена материала (не только покрытие)
- Необходима оценка структурной целостности
- Часто дороже устранить, чем предотвратить
Ключевой вывод
Окисление латуни в значительной степени является косметическим и управляемым с помощью стандартных обработок; коррозия латуни является структурной и требует выявления и устранения агрессивной среды или замены материалов. Смешение этих явлений приводит к неадекватным решениям — применение обработок от окисления к проблемам коррозии не решает основную проблему, в то время как агрессивная обработка нормального окисления, как если бы это была коррозия, неоправданно расходует ресурсы.
Применения, которые стратегически используют окисление латуни
Хотя в большинстве инженерных контекстов окисление латуни рассматривается как проблема, которую нужно предотвращать, многие применения намеренно культивируют или принимают окисление по эстетическим, функциональным или историческим причинам — понимание этих применений расширяет палитру дизайна за пределы чистого предотвращения.
Архитектурные применения
Экстерьеры зданий:
- Кровли из медных сплавов, покрывающиеся зеленой патиной (срок службы 40+ лет)
- Бронзовые скульптуры и монументы
- Дверная фурнитура и акценты на традиционных зданиях
- Оконные рамы при исторической реставрации
- Примеры: Статуя Свободы, крыша Капитолия США, классические бронзовые монументы
Намеренная патина служит нескольким целям:
- Самозащитный слой продлевает срок службы материала
- Эстетическая привлекательность естественного процесса старения
- Историческая подлинность для реставрационных проектов
- Сниженное обслуживание по сравнению с постоянно полируемыми альтернативами
Архитектурные спецификации:
Современная архитектурная латунь и бронза часто используют:
- Предварительно патинированные отделки (химические обработки, нанесенные на заводе)
- Спецификации «живой отделки» (допускающие естественное развитие патины)
- Спецификации периодического вмешательства ( occasional cleaning)
- Герметизированные блестящие отделки для ограниченных применений
Декоративные и художественные применения
Скульптура:
Бронзовая и латунная скульптура часто использует контролируемую патинизацию:
- Химические патины (нитрат меди для зеленого, печень серы для коричнево-черного)
- Термические обработки, создающие цветные оксиды
- Патины, нанесенные вручную художником
- Живые патины, которые меняются на протяжении десятилетий
- Восковая герметизация для закрепления выбранной отделки
Декоративная фурнитура:
Антикварная и репродукционная фурнитура:
- Латунь с живой отделкой (без защитного покрытия)
- Антикварная латунь (искусственно состаренный вид)
- Бронза ручной полировки (контролируемая патина)
- Состаренные отделки, имитирующие старый вид
- Каждая отделка стареет по-разному в зависимости от окружающей среды
Музыкальные инструменты:
Медные духовые инструменты стратегически используют контролируемое окисление:
- Лакированная латунь для обычных исполнителей
- Серебряное покрытие для премиальных инструментов
- Необработанная латунь для некоторых специальных применений
- “Винтажные” патинированные отделки для характера
- Конкретные тональные характеристики, приписываемые состояниям окисления (обсуждается)
Функциональные применения, использующие патину
Морская фурнитура:
Морская латунь и бронза на морском оборудовании:
- Патина обеспечивает дополнительную защиту в морской атмосфере
- Некоторые производители указывают “морскую отделку” с развитой патиной
- Самообновляющаяся поверхность, поскольку износ обнажает свежий металл
- Примеры: судовая фурнитура, морские фитинги, компоненты доков
Кровельные работы:
Медная кровля (и богатая медью латунь) развивает защитную патину:
- Типичный срок службы 50+ лет
- Слой патины снижает потери нижележащего материала
- Эстетическая привлекательность для премиальной архитектуры
- Самовосстановление при повреждении (образуется новая патина)
Колокольные металлы и бронзовое литьё:
- Церковные колокола покрываются патиной на протяжении веков
- Исторические артефакты приобретают ценность с подлинным старением
- Бронзовые тарелки для перкуссии (намеренная патина влияет на тон)
Декоративные поверхностные эффекты
Обработка печенью серы:
Растворы сульфида калия обеспечивают быстрое искусственное старение:
- Чёрная или коричневая патина за минуты
- Используется в ювелирном деле
- Обеспечивает контролируемую глубину цвета
- Стабильна при правильной герметизации
Зелёный нитрат меди:
Создаёт зелёную патину, подобную естественному старению:
- Более быстрое образование, чем при естественном процессе
- Возможны различные интенсивности
- Используется в отделке художественной бронзы
- Требует надлежащей герметизации для сохранения
Термическое окрашивание:
Контролируемый нагрев создаёт цветные оксидные слои:
- Жёлтый → коричневый → фиолетовый → синий с повышением температуры
- Используется в специальных применениях
- Декоративные эффекты на мелких деталях
- Ограниченная долговечность без герметизации
Историческое и культурное значение
Антикварные предметы:
Оригинальная патина часто ценится больше, чем реставрация:
- Подтверждение подлинности
- Историческая документация
- Коллекционная ценность (иногда в 10 раз выше с патиной)
- Чистка антикварной латуни может резко снизить стоимость
Культурные артефакты:
- Религиозные предметы часто сохраняют оригинальную патину
- Некоторые культуры активно культивируют определённый вид патины
- Этика реставрации подчёркивает сохранение патины
- Музейная консервация направлена на стабилизацию, а не удаление патины
Инженерный взгляд на применение патины
При намеренном использовании окисления латуни:
- Если требуется однородный внешний вид → контролируемое химическое патинирование
- Если естественное старение приемлемо → живое покрытие без покрытия
- Если требуется определённый цвет → выберите подходящую химию
- Если важна долгосрочная стабильность → загерметизируйте патину воском или специальным покрытием
- Если применение подвержено воздействию → морская латунь или сплавы, предназначенные для эксплуатации на открытом воздухе
Практические выводы
Для дизайнеров и инженеров, работающих с латунью намеренно ради эстетического эффекта, окисление — не проблема, а инструмент дизайна: понимание того, какие степени окисления создают какую внешность, позволяет обоснованно задавать отделку, которая красиво стареет, со временем приобретает характер и обеспечивает соответствие дизайнерскому замыслу на десятилетия.
Как очистить окисленную латунь
Когда окисление латуни необходимо удалить или уменьшить, существует несколько подходов с разной эффективностью, воздействием на поверхность и применимостью — выбор правильного метода зависит от степени окисления, состояния латуни и желаемого результата.
Методы очистки по степени окисления
Лёгкая тусклость (ранняя стадия окисления):
| Метод | Подход | Эффективность |
|---|---|---|
| Протирка мягкой тканью | Ежедневный уход | Предотвращает прогрессирование |
| Раствор средства для мытья посуды | Мягкое моющее средство в тёплой воде, мягкая ткань | Удаляет поверхностную грязь |
| Лимонный сок + соль | Мягкая кислотная очистка | Осветляет лёгкую тусклость |
| Уксус + паста из муки | Нанести, высушить, смыть | Удаляет лёгкий оксид |
| Коммерческое средство для чистки латуни | Brasso, Wright’s и др. | Стандартная лёгкая очистка |
Умеренная тусклость (развившееся окисление):
| Метод | Подход | Эффективность |
|---|---|---|
| Зубная паста | Негелевая, неотбеливающая, мягкая ткань | Мягкая абразивная очистка |
| Кетчуп или томатная паста | Нанести, подождать 10 мин, смыть | Кислотная очистка |
| Лимон + пищевая сода | Сделать пасту, нанести, смыть | Сочетает кислоту и мягкий абразив |
| Коммерческие полироли | Согласно инструкции к продукту | Стандартное восстановление умеренной тусклости |
| Уксус + мука + соль | Более сильная паста | Более агрессивная очистка |
Сильное окисление (глубокая тусклость или патина):
| Метод | Подход | Эффективность |
|---|---|---|
| Раствор щавелевой кислоты | 5–10% раствор, осторожное нанесение | Удаляет сильный оксид |
| Раствор аммиака | 10% раствор, требуется вентиляция | Сильное удаление оксида |
| Замачивание в лимонной кислоте | Концентрированный раствор, 15–30 мин | Эффективен против зелёной патины |
| Механическая полировка | Полировальный круг с пастой rouge | Восстанавливает блестящую отделку |
| Профессиональная реставрация | Специализированные химические средства | Сложные случаи, ценные предметы |
Пошаговая процедура очистки
Для типичного умеренного потемнения латуни:
Шаг 1: Тест на незаметном участке
Всегда сначала проверяйте метод очистки на скрытой поверхности, чтобы убедиться в отсутствии повреждений отделки или материала.
Шаг 2: Предварительная очистка для удаления поверхностной грязи
Промойте тёплой водой с мягким средством для посуды, удаляя пыль, отпечатки пальцев и поверхностные загрязнения. Полностью высушите.
Шаг 3: Нанесите выбранное чистящее средство
Внимательно следуйте инструкциям продукта или рецепту. Для домашних средств наносите мягкой тканью круговыми движениями. Для кислотных средств никогда не оставляйте на поверхности дольше рекомендованного времени.
Шаг 4: Работайте систематически
Очищайте небольшие участки за раз, чтобы средство не высыхало на поверхности, что может оставить разводы или вызвать неравномерную очистку.
Шаг 5: Тщательно промойте
Используйте чистую воду для удаления всех остатков чистящего средства. Кислотные остатки могут продолжать реагировать с латунью, вызывая повреждения, если их не удалить.
Шаг 6: Полностью высушите
Используйте мягкую хлопковую ткань для тщательной сушки. Любая оставшаяся влага ускорит новое окисление.
Шаг 7: Нанесите защиту
После очистки и сушки нанесите защиту, соответствующую применению:
- Микрофибра для повседневного использования
- Воск карнауба для мебели/декора
- Лак для наружного воздействия
- Специализированные прозрачные покрытия для архитектурных элементов
Критические меры предосторожности при очистке
Для лакированной латуни:
- НИКОГДА не используйте абразивные чистящие средства
- НИКОГДА не используйте кислотные чистящие средства
- НИКОГДА не используйте полироли, предназначенные для нелакированной латуни
- Используйте ТОЛЬКО мягкую ткань с мягким мылом и водой
- Если лак разрушается, требуется полное перелакирование (а не локальная очистка)
Для антикварной латуни:
- Учитывайте влияние на стоимость перед очисткой
- Оригинальная патина часто ценнее очищенного вида
- Проконсультируйтесь с профессиональным оценщиком для ценных предметов
- Используйте минимальное вмешательство
Для латуни с гальваническим покрытием:
- Покрытие может быть очень тонким (часто менее 1 мкм)
- Агрессивная очистка может стереть покрытие
- Используйте только методы, указанные производителем
- После износа покрытия его невозможно восстановить без повторного нанесения
Соображения совместимости с растворителями
Безопасно для нелакированной латуни:
- Вода и мягкие моющие средства
- Уксус и лимонная кислота (тщательно промыть)
- Коммерческие чистящие средства для латуни (Brasso и др.)
- Мягкие абразивы, такие как зубная паста
Используйте с осторожностью:
- Сильные кислоты (щавелевая, соляная)
- Сильные основания (гидроксид натрия)
- Аммиак (вызывает коррозионное растрескивание в некоторых латунях)
- Chlorine bleach (causes pitting)
- Aggressive solvents
Never use:
- Steel wool (leaves embedded steel particles that rust)
- Sandpaper (removes too much material)
- Power tools with abrasive (damages surface)
- Aggressive industrial cleaners
When to Avoid Cleaning
Sometimes the best decision is not to clean:
- Antique items with original patina
- Architectural brass with developed protective patina
- Items where appearance matches design intent
- Bronze sculptures with artistic patina
- Items where cleaning would damage substrate
Инженерный вывод
- If cleaning will be regular → choose method that’s gentle enough for repeated use
- If valuable antique → consult professional before cleaning
- If architectural patina → leave alone in most cases
- If lacquered → minimal cleaning only
- If preventing future oxidation → coat appropriately after cleaning
Практические выводы
For engineers and maintenance personnel, brass cleaning requires matching method to application — there’s no single “best” cleaner for all situations. The most common mistake is using overly aggressive cleaning on items that need only mild treatment, or using inappropriate cleaners that damage protective coatings.
Основные выводы
- Brass oxidation is the chemical reaction between brass alloy and atmospheric oxygen, producing oxide layers that progress through bright → tarnished → brown → green-black → mature green patina stages over time. The progression is generally self-limiting through passivation.
- Environmental factors dominate oxidation rate — humidity above 60%, temperature elevation, and atmospheric pollutants (sulfur compounds, chlorides) accelerate oxidation 5–30× over baseline. Material composition (zinc content, lead, alloying elements) creates secondary effects.
- Prevention strategies combine 2–3 approaches — protective coatings (lacquer, wax, electroplating), environmental control (humidity, filtration), surface treatments (passivation, conversion coatings), and material selection (alloy matched to environment) deliver better results than any single method.
- Brass oxidation differs from brass corrosion — oxidation is largely cosmetic and self-limiting; corrosion (dezincification, stress corrosion cracking, galvanic, pitting, erosion) is structural and requires identifying root cause beyond surface treatment.
- Many applications intentionally cultivate oxidation — architectural patina, bronze sculpture, antique restoration, marine hardware, and decorative finishes deliberately exploit brass aging for aesthetic and functional reasons rather than treating it as a problem.
- About 35% of brass quality complaints involve oxidation issues that could be prevented through better alloy selection, surface treatment specification, or environmental control — making oxidation prevention one of the highest-leverage decisions in brass component design.
Conclusion: When and How to Manage Brass Oxidation
Managing brass oxidation requires understanding both the chemistry and the application context. Brass oxidation is unavoidable in atmospheric exposure but can be controlled through strategic combinations of alloy selection, protective coatings, environmental management, and maintenance programs. For industrial applications where bright finish must be maintained, prevention strategies focus on coatings (lacquer, plating) plus environmental control. For decorative and architectural applications, the goal often shifts from prevention to controlled cultivation of desired patina appearance. The engineering decisions that matter most include matching brass alloy to expected environment (lower zinc for outdoor and marine applications), specifying appropriate surface treatments (lacquer thickness and chemistry for service life), establishing realistic expectations about appearance change over time, and distinguishing normal oxidation from active corrosion that requires different intervention. With appropriate specifications and maintenance, brass components can deliver decades of service whether maintained bright or allowed to develop characteristic patina.
If you’re specifying brass components for an upcoming program or evaluating oxidation problems on existing products, our engineering team can review your applications, recommend appropriate brass alloys (C22000, C26000, C36000, C46400, lead-free options) for your specific environments, specify protective treatments matched to service life requirements, and deliver both prototype and production volumes with documented quality control. We’ve completed over 400 brass component programs across decorative hardware, electrical contacts, plumbing fittings, marine hardware, musical instruments, and precision instruments sectors, operating to ISO 9001:2015 quality standards with full ASTM material certification (ASTM B16, B36, B124, B453 for brass alloys), NSF/ANSI 61 lead-free water compliance capability, and standardized surface treatment processes including lacquering, electroplating, chemical patination, and corrosion testing per ASTM B117 salt spray standards. Send us your part drawings along with service environment, expected appearance specifications, and production volume — we’ll return a material recommendation, surface treatment specification, and quote with DFM feedback within two business days.
Часто задаваемые вопросы
What is brass oxidation?
Brass oxidation is the chemical reaction between brass alloy (typically 60–90% copper plus 10–40% zinc) and oxygen in the surrounding environment, forming layers of copper and zinc oxides on the metal surface. The process begins within hours of atmospheric exposure with a thin invisible oxide layer, progresses to visible tarnish within days to weeks, and develops characteristic green patina over months to years. Brass oxidation is generally self-limiting through passivation — the initial oxide layer creates a barrier slowing further oxygen access. While the process changes appearance from bright golden to dark brown to green-blue, it typically doesn’t significantly damage the underlying metal. This distinguishes oxidation from active corrosion (like dezincification or stress corrosion cracking) which can structurally damage brass.
What causes brass to oxidize faster?
Several environmental and material factors accelerate brass oxidation: (1) Humidity — above 60% RH dramatically speeds oxidation; below 30% slows it significantly. (2) Temperature — each 10°C increase roughly doubles reaction rate. (3) Atmospheric pollutants — sulfur compounds (SO₂, H₂S) accelerate 5–15×, chlorides (marine, road salt) accelerate 10–30×, ammonia accelerates and can cause stress corrosion cracking. (4) Brass alloy composition — higher zinc content (above 30%) increases susceptibility, while lower zinc alloys (C22000 commercial bronze) resist oxidation better. (5) Surface condition — polished surfaces oxidize slower than rough or contaminated surfaces. (6) Galvanic effects — contact with dissimilar metals in damp environments accelerates localized oxidation. Understanding which factors dominate your specific application enables targeted prevention strategies.
How do you prevent brass from oxidizing?
Prevent brass oxidation through combined strategies: (1) Protective coatings — lacquer (acrylic, polyurethane) at 15–25 µm thickness for 3–10 year protection, wax (carnauba, microcrystalline) for 6 months to 2 years renewable protection, electroplating (nickel, chrome, gold) for varied protection levels. (2) Environmental control — maintain humidity below 50% RH, filter atmospheric pollutants, store in sealed containers with desiccant. (3) Surface treatments — passivation with benzotriazole forms protective copper-BTA complex, conversion coatings provide stable surface chemistry. (4) Material selection — use lower-zinc brass (C22000) for outdoor applications, lead-free alloys for water contact, naval brass (C46400) for marine exposure. (5) Maintenance programs — regular cleaning prevents deep oxidation, periodic recoating maintains protection. The optimal approach combines 2–3 strategies based on application requirements.
What’s the difference between brass oxidation and brass tarnish?
Brass tarnish and brass oxidation refer to overlapping but distinct phenomena. Tarnish specifically describes the early visible color change from bright golden to dull or brown — the first noticeable stage of oxidation. Tarnish is the visible evidence of underlying oxide layer formation that constitutes oxidation. In common usage, “tarnish” emphasizes the cosmetic appearance change, while “oxidation” describes the underlying chemical process producing that change. Both terms refer to surface effects rather than structural damage. Tarnish progresses through stages: light surface tarnish (hours to days), brown tarnish (weeks), dark brown to black (months), and eventually green-blue patina (years). All these stages are forms of brass oxidation at different progression points. The terms are largely interchangeable in practical use, with “tarnish” being more colloquial and “oxidation” more technical.
Is brass oxidation harmful?
Brass oxidation is generally not harmful in normal applications. The oxide layers that form (copper oxides, zinc oxides, copper carbonates) are stable compounds that don’t release significantly into the environment under normal conditions. The oxide layer actually protects underlying metal from further attack through passivation. However, several specific concerns exist: (1) Lead leaching from leaded brass alloys (C36000) in drinking water applications has health implications regulated by NSF/ANSI 61 — modern lead-free brasses (C69300) eliminate this concern. (2) Verdigris (green copper compounds) from heavily oxidized brass can transfer to skin or items contacting it temporarily; not toxic in normal exposure but cosmetically problematic. (3) Some patina chemicals used for artificial aging contain hazardous compounds requiring proper handling during application. (4) Galvanic effects with dissimilar metals can cause structural concerns. For typical brass hardware and decorative applications, oxidation is purely a cosmetic consideration without health implications.
Can you reverse brass oxidation?
Light to moderate brass oxidation can be reversed through cleaning, but heavy oxidation and patina formation are difficult or impossible to fully reverse without material removal. Reversal options by severity: (1) Light tarnish — easily removed with mild cleaners (soap, lemon juice, commercial brass polish), restoring near-original appearance. (2) Moderate tarnish — requires more aggressive cleaning (toothpaste paste, vinegar with salt, commercial polishes) but typically restorable. (3) Heavy oxidation — requires acid cleaning (oxalic acid, citric acid) or mechanical polishing that removes thin layer of metal along with oxide. (4) Mature green patina — typically not reversed; cleaning removes patina but exposes oxidized metal underneath that quickly retarnishes. (5) Subsurface dezincification — cannot be reversed; affected metal must be replaced. After cleaning, apply protective coating to prevent rapid re-oxidation. Note that for antique and architectural brass, removing original patina often reduces value significantly and isn’t recommended.
What is the green stuff on brass called?
The green coating that develops on aged brass is called patina (specifically copper patina), and it consists primarily of copper carbonate compounds along with copper sulfate, copper chloride, and copper oxide depending on environmental exposure. The main green compound is malachite (Cu₂(OH)₂CO₃), which forms through reaction of copper with atmospheric carbon dioxide and humidity over months to years. In marine environments, copper chlorides (atacamite, paratacamite) contribute to green coloration. In industrial environments with sulfur pollution, copper sulfates create green-blue colors. The Statue of Liberty’s distinctive green color is patina that developed from its original copper-bronze surface over decades of exposure. Patina is generally a stable, protective surface layer that prevents further deterioration of underlying metal — making it valuable as natural protection in architectural applications. Sometimes called verdigris (especially on older brass), the green patina is often deliberately cultivated for aesthetic purposes in decorative arts, sculpture, and architectural restoration.


