
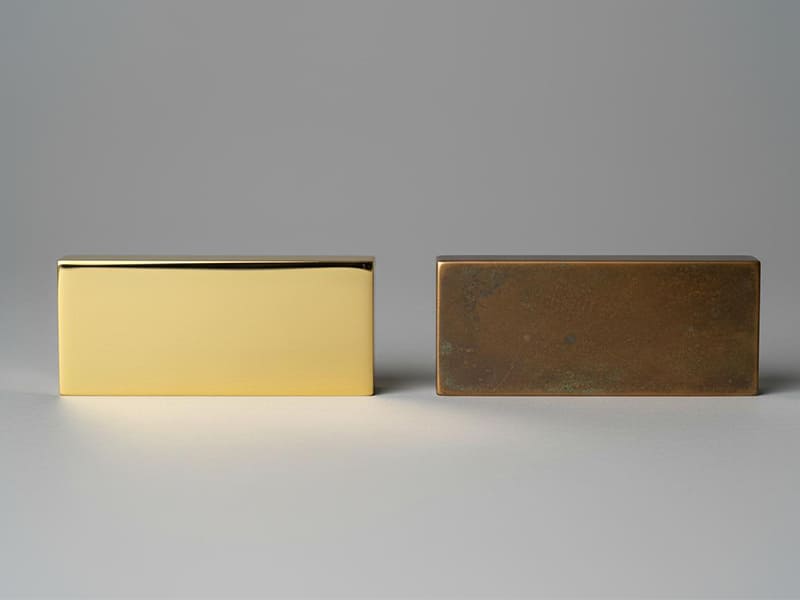
La oxidación del latón es la reacción química que se produce entre el latón (una aleación de cobre y zinc) y el oxígeno del entorno, lo que da lugar a la formación de una capa de óxidos de cobre y zinc en la superficie. La oxidación inicial aparece en un plazo de horas o días como un ligero oscurecimiento, que evoluciona a un deslustre marrón a lo largo de semanas y, posteriormente, a la pátina verde-azulada característica (compuesta principalmente por carbonato y sulfato de cobre) en un plazo de meses a años. La velocidad de oxidación depende de la humedad (por encima del 60% se acelera significativamente), la temperatura (cada aumento de 10 °C duplica aproximadamente la velocidad), los contaminantes atmosféricos (los compuestos de azufre y los cloruros la aceleran drásticamente) y la composición de la aleación de latón (un mayor contenido de zinc, por encima del 30%, aumenta la susceptibilidad a la deszincificación). Las estrategias de prevención incluyen recubrimientos protectores (laca, cera, galvanoplastia), control ambiental (humedad inferior al 50%, aire filtrado), tratamientos de pasivación y selección de materiales (aleaciones de latón con bajo contenido en zinc para aplicaciones en exteriores). Hay aplicaciones que aprovechan intencionadamente la oxidación para conseguir efectos estéticos de pátina en arquitectura, escultura y herrajes decorativos, mientras que las aplicaciones industriales requieren una prevención activa para mantener la conductividad eléctrica, la precisión dimensional y el aspecto visual.
Introducción
Hace ocho meses, un cliente dedicado a la fabricación de herrajes decorativos de latón para puertas informó de que su línea de productos presentaba una tasa de devoluciones de 18% debido a la aparición de decoloraciones en la superficie entre 2 y 3 meses después de la instalación por parte del cliente, mucho antes de que finalizara su periodo de garantía de 5 años. Los herrajes se habían especificado como latón sin tratar con una capa superior de laca transparente, pero las devoluciones recibidas mostraban la aparición de una pátina de color marrón verdoso bajo la capa de laca. Nuestro análisis identificó tres problemas convergentes: el espesor del recubrimiento de laca era inferior al especificado (una media de 8 µm frente a los 15-20 µm requeridos), la formulación de la laca no era estable a los rayos UV, lo que provocaba microfisuras en los seis primeros meses de exposición, y la aleación de latón era C26000 (latón de cartucho 70% Cu / 30% Zn), que es más susceptible a la oxidación ambiental que el C22000 (bronce comercial 90% Cu / 10% Zn) que recomendamos para aplicaciones similares. Tras cambiar al material base C22000, aplicar un sistema de laca acrílica resistente a los rayos UV de dos capas con un espesor mínimo de 18 µm e incorporar una prueba de aceptación en cámara de humedad de 24 horas, la tasa de devoluciones se redujo a 0,4% en un plazo de seis meses. La recuperación total de costes ascendió a aproximadamente $230 000 al año en devoluciones y reclamaciones de garantía evitadas.
Ese proyecto pone de manifiesto por qué comprender la oxidación del latón es importante más allá de la química académica: determina directamente la fiabilidad del producto, el riesgo de reclamaciones de garantía y la durabilidad estética en aplicaciones del mundo real. Según nuestros datos de producción de más de 400 programas de componentes de latón, aproximadamente 35% de las reclamaciones de calidad relacionadas con el latón se deben a problemas de oxidación que podrían haberse evitado mediante una mejor selección de la aleación, un tratamiento superficial adecuado o unas especificaciones ambientales adecuadas. Según nuestra experiencia en planta, los ingenieros que comprenden la química de la oxidación del latón toman mejores decisiones a la hora de especificar los materiales, diseñan productos más duraderos y evitan los problemas de garantía que afectan a las empresas que tratan el latón como un “equivalente al acero inoxidable” sin tener en cuenta sus sensibilidades ambientales específicas. Esta guía repasa la química fundamental de la oxidación del latón, los factores ambientales y de los materiales que controlan la velocidad de oxidación, las etapas visibles desde el deslustre inicial hasta la pátina madura, las estrategias de prevención a través de enfoques de recubrimiento y selección de materiales, las aplicaciones que aprovechan intencionadamente la oxidación para obtener un efecto estético, las diferencias entre la oxidación y la corrosión activa, y orientaciones prácticas para seleccionar el enfoque adecuado de tratamiento del latón para aplicaciones específicas.
Respuesta rápida: ¿Qué es la oxidación del latón?
La oxidación del latón es la reacción química que se produce entre la aleación de latón (normalmente entre un 60 y un 90% de cobre y entre un 10 y un 40% de zinc) y el oxígeno del entorno, lo que da lugar a óxidos superficiales que van cambiando progresivamente de aspecto, pasando de un tono dorado brillante a un tono mate y, finalmente, a la característica pátina verde-azulada.
Reacción central
La química fundamental de la oxidación consiste en que ambos componentes de la aleación reaccionan con el oxígeno atmosférico:
- Componente de cobre: 2Cu + O₂ → 2CuO (óxido cúprico, de color marrón oscuro a negro) y 4Cu + O₂ → 2Cu₂O (óxido cuproso, rojizo)
- Componente de zinc: 2Zn + O₂ → 2ZnO (óxido de zinc, blanco)
- Capa superficial combinada: mezcla de óxidos de cobre y zinc, además de compuestos ambientales
En entornos húmedos con contaminantes atmosféricos se producen reacciones adicionales:
- Carbonato de cobre: Cu₂(OH)₂CO₃ (malaquita verde) y Cu₃(OH)₂(CO₃)₂ (azurita azul)
- Sulfato de cobre: Derivados del CuSO₄ (de color azul verdoso claro)
- Cloruro de cobre: Derivados del CuCl₂ (en verde, indica exposición marina)
Etapas de la oxidación del latón
| Escenario | Plazo | Aspecto | Composición |
|---|---|---|---|
| Superficie brillante | 0 horas | Brillo amarillo dorado | Latón puro, con un mínimo de óxido |
| Deslustre inicial | De horas a días | Ligero oscurecimiento, pérdida de brillo | Capa delgada de Cu₂O (10-100 nm) |
| Marrón claro | De días a semanas | Aparecen manchas marrones | Mezcla de CuO y ZnO |
| Marrón oscuro/negro | De semanas a meses | Superficie oscura y uniforme | Capa de óxido más gruesa (1-10 µm) |
| Manchas verdes | Meses | Aparecen manchas verdes | Formación de carbonatos de cobre |
| Pátina madura | Años | Capa uniforme de color verde-azul | Carbonato y sulfato de cobre |
Resumen técnico en una sola línea
La oxidación del latón es inevitable cuando se expone a la atmósfera, pero su velocidad puede controlarse mediante la selección de aleaciones, recubrimientos protectores, la gestión del entorno y tratamientos superficiales, lo que la convierte bien en un problema que hay que prevenir (aplicaciones industriales), bien en una característica que conviene potenciar (aplicaciones arquitectónicas y decorativas).
Química de la oxidación del latón: cómo funciona realmente
La química de la oxidación del latón implica múltiples reacciones paralelas en los componentes de cobre y zinc, que se ven complicadas por factores ambientales como la humedad, la temperatura, los contaminantes atmosféricos y el estado de la superficie; comprender estas reacciones permite tanto desarrollar estrategias de prevención como fomentar deliberadamente la formación de pátina.
Reacciones de oxidación primaria
Etapa 1: Oxidación inicial del cobre
Cuando el latón limpio entra en contacto con el oxígeno, los átomos de cobre, que son más reactivos, se oxidan primero:
4Cu + O₂ → 2Cu₂O (óxido cuproso, de color marrón rojizo)
Se forma a las pocas horas de la exposición como una capa extremadamente fina (normalmente de entre 10 y 50 nm de espesor) que provoca el primer oscurecimiento visible.
Etapa 2: Oxidación continuada
Con la exposición continuada al oxígeno, el óxido cuproso se oxida aún más:
2Cu₂O + O₂ → 4CuO (óxido cúprico, de color negro a marrón)
El zinc se oxida al mismo tiempo que el cobre, pero más lentamente, a temperatura ambiente:
2Zn + O₂ → 2ZnO (óxido de zinc, polvo blanco)
La capa de óxido combinada alcanza un espesor de entre 100 y 500 nm tras varias semanas de exposición.
Etapa 3: Formación de carbonatos (pátina verde)
En entornos húmedos con CO₂ atmosférico, los compuestos de cobre se transforman en carbonatos:
2CuO + CO₂ + H₂O → Cu₂(OH)₂CO₃ (malaquita, verde)
Esta capa verde de carbonato es la característica “pátina” que se observa en las esculturas antiguas de latón y bronce, en los tejados de los edificios (como la Estatua de la Libertad) y en los elementos arquitectónicos.
Influencia de los factores ambientales en la velocidad de oxidación
| Factor | Efecto sobre la oxidación | Variación aproximada de la tasa |
|---|---|---|
| Humedad inferior a 30% | Oxidación mínima | Valor de referencia |
| Humedad: 30–60% | Oxidación moderada | 2–3 veces el valor de referencia |
| Humedad superior a 60% | Oxidación rápida | entre 5 y 10 veces el valor de referencia |
| Temperatura: 25 °C | Tipo de referencia | 1× |
| Temperatura: 50 °C | Tarifa duplicada | 2× |
| Temperatura: 75 °C | Tasa cuadruplicada | 4× |
| Ambiente limpio | Pátina lenta | Valor de referencia |
| Contaminación industrial (SO₂) | Oscurecimiento rápido | Entre 5 y 15 veces más rápido |
| Entorno marino (Cl⁻) | Pátina verde rápida | Entre 10 y 30 veces más rápido |
| Mezcla de contaminantes urbanos | Variable | Entre 3 y 8 veces más rápido |
Papel de determinados contaminantes atmosféricos
Compuestos de azufre (SO₂, H₂S):
Incluso una cantidad mínima de azufre acelera drásticamente la oxidación:
Cu + ½O₂ + SO₂ → CuSO₃ (y, finalmente, CuSO₄)
Esta reacción se produce rápidamente en ambientes industriales o en presencia de materiales que contienen azufre (gomas elásticas, ciertos tipos de cuero, humo de carbón). Los compuestos de azufre explican por qué el latón se oscurece rápidamente en algunos entornos, mientras que en otros se mantiene estable.
Cloruros:
Los entornos marinos y la niebla salina aceleran la oxidación del latón mediante reacciones con cloruro:
Cu + Cl⁻ + ¼O₂ + ½H₂O → ½Cu₂(OH)Cl + ½OH⁻
La contaminación por cloruro explica por qué los herrajes de latón de los edificios costeros desarrollan pátina verde más rápidamente que los herrajes idénticos situados en el interior.
Dióxido de carbono y agua:
Incluso la exposición a una atmósfera limpia produce pátina debido a las reacciones con el CO₂ y la humedad, pero el proceso tarda años, en lugar de meses.
¿Por qué la oxidación del latón se autolimita?
A diferencia de la oxidación del hierro (en la que la oxidación continúa destruyendo progresivamente el metal), la oxidación del latón tiende a autolimitarse mediante la pasivación:
- La capa inicial de óxido se adhiere firmemente al metal subyacente
- La capa crea una barrera física que frena el acceso de más oxígeno
- La difusión a través de la capa de óxido se convierte en el factor limitante de la velocidad.
- En la mayoría de los latones, el espesor máximo típico del óxido es inferior a ~10 µm
Este comportamiento de pasivación hace que el latón sea relativamente estable para aplicaciones arquitectónicas al aire libre: de hecho, la pátina verde protege el metal subyacente de un mayor deterioro, en lugar de provocar su deterioro total.
Perspectivas de ingeniería
- La velocidad de oxidación depende del entorno, no solo del tiempo
- Los contaminantes atmosféricos aceleran la oxidación más que la humedad por sí sola
- La pasivación autolimitada hace que el latón sea duradero a pesar del cambio de color visible
- La corrosión activa (un proceso distinto) destruye el latón; la oxidación pasiva solo altera su aspecto.
Comprender estos procesos químicos permite tomar decisiones fundamentadas sobre si se debe evitar la oxidación (aplicaciones industriales), aceptar la oxidación natural (aplicaciones funcionales en exteriores) o fomentar activamente la formación de pátina (aplicaciones arquitectónicas y decorativas).
¿Qué hace que el latón se oxide más rápido?
Hay varios factores ambientales y relacionados con el material que aceleran significativamente la oxidación del latón más allá de la exposición atmosférica básica; controlar estos factores es la clave para lograr un comportamiento de oxidación predecible en las aplicaciones de producción.
Factores de aceleración ambiental
Humedad:
El vapor de agua es esencial para la mayoría de las reacciones de oxidación y acelera el proceso de forma espectacular:
- Por debajo de 30% RH: oxidación mínima; el latón conserva su acabado brillante durante meses
- 30–60% RH: oxidación gradual a lo largo de varias semanas
- Por encima de 60% RH: oscurecimiento rápido en cuestión de días
- Por encima de 80% de humedad relativa más contaminantes: aparición de pátina visible en cuestión de semanas
Esto explica por qué los herrajes de latón de los cuartos de baño húmedos se empañan más rápido que los herrajes idénticos de las estancias secas.
Temperatura:
Según la cinética de Arrhenius, la velocidad de oxidación se duplica aproximadamente con cada aumento de 10 °C:
- 20 °C (temperatura ambiente): frecuencia basal
- 30 °C: ~2 veces el valor de referencia
- 50 °C: ~8 veces el valor de referencia
- 100 °C: se forman capas de óxido en cuestión de minutos
- Más de 200 °C: formación intensa de incrustaciones de óxido en cuestión de horas
Los climas tropicales y los ambientes interiores con calefacción provocan una oxidación más rápida que los espacios templados o con aire acondicionado.
Contaminantes atmosféricos:
Los entornos industriales y urbanos contienen compuestos que aceleran la oxidación del latón:
| Contaminante | Fuente | Efecto |
|---|---|---|
| Dióxido de azufre (SO₂) | Combustión de carbón, industrial | Oscurecimiento rápido, formación de sulfuro |
| Sulfuro de hidrógeno (H₂S) | Decay, industrial | Capa de sulfuro negro |
| Cloruros (NaCl) | Aire marino, sal de carretera | Pátina verde, ataque acelerado |
| Amoníaco (NH₃) | Productos de limpieza, descomposición orgánica | Riesgo de agrietamiento por corrosión bajo tensión |
| Compuestos orgánicos volátiles | Diversas fuentes del sector industrial | Efectos variables |
| Gases ácidos (NOₓ, CO₂) | Combustión, atmósfera | Lento, pero acumulativo |
Efectos de la composición de los materiales
Contenido de zinc en las aleaciones de latón:
Un mayor contenido de zinc aumenta la susceptibilidad a determinados procesos de oxidación:
| Aleación de latón | Relación Cu/Zn | Zinc % | Susceptibilidad a la oxidación |
|---|---|---|---|
| C21000 (metal dorado) | 95/5 | 5% | El más bajo, similar al del cobre |
| C22000 (bronce comercial) | 90/10 | 10% | Bajo |
| C23000 (latón rojo) | 85/15 | 15% | De bajo a moderado |
| C24000 (metales graves) | 80/20 | 20% | Moderado |
| C26000 (latón para cartuchos) | 70/30 | 30% | Moderado a alto |
| C27000 (latón amarillo) | 65/35 | 35% | Más alto |
| C28000 (metal de Muntz) | 60/40 | 40% | Riesgo máximo de deszincificación |
| C36000 (latón de fácil mecanizado) | 60/35/5 (Pb) | 35% | Elevada lixiviación de plomo |
Fenómeno de deszincificación:
En los latones con alto contenido en zinc (por encima de 15% Zn) expuestos a determinados entornos (ácidos, que contienen cloruro), el zinc se lixivia selectivamente de la aleación:
- La superficie se vuelve esponjosa y porosa
- La resistencia mecánica se reduce drásticamente
- El color cambia de amarillo a marrón rojizo (aspecto de cobre puro).
- Puede producirse bajo la superficie, incluso aunque esta parezca intacta.
- Especialmente problemático en aplicaciones de fontanería
Efectos del plomo:
El latón de fácil mecanizado (C36000 con paso 2–3%) presenta un comportamiento de oxidación diferente:
- El plomo no se oxida de forma significativa a temperaturas normales.
- El plomo presente en la superficie puede filtrarse en entornos ácidos
- Su uso está restringido en aplicaciones relacionadas con el agua potable (NSF/ANSI 61, requisitos sobre la ausencia de plomo)
- Los tratamientos superficiales pueden resolver los problemas relacionados con la lixiviación
Efectos del estado de la superficie
Efecto del acabado superficial:
| Acabado superficial | Comportamiento frente a la oxidación |
|---|---|
| Pulido a espejo | Oxidación más lenta, aspecto uniforme |
| Cepillado | Un poco más rápido; puede que se vean rayas |
| Moldeado en arena | Más rápido gracias a su mayor superficie |
| Mecanizado | Variable, depende de la calidad del acabado |
| Grabado/texturizado | La pátina más rápida y profunda |
Contaminación superficial:
- Las huellas dactilares contienen sales y grasas que aceleran la oxidación localizada
- Los residuos de la limpieza influyen en los patrones de oxidación
- Los aceites industriales pueden proteger o acelerar el proceso, dependiendo de su composición.
- Manipular objetos de latón brillante sin guantes provoca el característico deslustre causado por las huellas dactilares.
Perspectivas de ingeniería
- Si la humedad es elevada → Se prevé una oxidación más rápida; planifica la protección en consecuencia.
- Si hay contaminación atmosférica → la oxidación será desigual y rápida
- Si el latón tiene un alto contenido en zinc → tener en cuenta el riesgo de deszincificación
- Si la aplicación implica una exposición en el ámbito marítimo o industrial → utilizar aleaciones con menor contenido en zinc
- Si el aspecto estético es importante → controlar todos los factores ambientales, además de la preparación de la superficie
Conclusión práctica
Para los ingenieros y diseñadores, la velocidad de oxidación del latón no es fija, sino que depende del entorno, la aleación elegida y la preparación de la superficie. Para predecir el comportamiento de la oxidación es necesario comprender estos tres factores, y para controlarla hay que abordar el factor acelerador dominante en cada aplicación concreta.
Etapas de la oxidación del latón: del deslustre a la pátina
La oxidación del latón avanza a lo largo del tiempo a través de etapas visualmente diferenciadas; comprender estas etapas ayuda a predecir los cambios en el aspecto, planificar los programas de mantenimiento y evaluar si las condiciones observadas se deben a un envejecimiento normal o a un deterioro prematuro.
Línea temporal de la evolución visual
Fase 1: Superficie brillante (inicial)
- Color amarillo dorado característico del latón fresco
- Alta reflectividad; aspecto especular una vez pulido
- Composición de la superficie: aleación de latón puro con un mínimo de óxido
- Duración: desde unas horas hasta varios días, dependiendo del entorno
Fase 2: Deslustre inicial (de 24 horas a 7 días)
- Ligero desgaste del acabado brillante
- El color pasa de un amarillo brillante a un dorado ligeramente apagado
- Las huellas dactilares se hacen visibles (diferente velocidad de oxidación en el punto de contacto)
- Espesor de la capa de óxido: 10-100 nm
- Se aprecia sobre todo bajo una luz intensa
Etapa 3: Descoloramiento marrón claro (1-4 semanas)
- Aparecen manchas marrones, sobre todo en las zonas con poco flujo de aire
- La superficie presenta un aspecto irregular
- El color varía desde el marrón claro hasta el bronce
- Composición del óxido: mezcla de Cu₂O y CuO con algo de ZnO
- Espesor del óxido: 100-500 nm
Etapa 4: De marrón oscuro a negro (1-6 meses)
- Se forma una superficie oscura y uniforme
- El color dorado original ha desaparecido por completo
- La superficie puede presentar algunas variaciones locales
- Espesor del óxido: 1–5 µm
- Este es el aspecto de “latón antiguo” que se lleva en algunas aplicaciones decorativas
Etapa 5: Pátina con manchas verdes (de 6 meses a 5 años)
- Empiezan a aparecer manchas verdes, sobre todo en las zonas donde se acumula la humedad
- Las zonas afectadas se extienden y se unen con el paso del tiempo
- El fondo sigue siendo de color marrón oscuro a negro
- La composición cambia para incluir carbonatos de cobre
- Aspecto más habitual del latón arquitectónico para exteriores
Etapa 6: Pátina verde madura (5–50+ años)
- Color uniforme que va del azul verdoso al verde
- Textura suave y algo polvorienta
- Muy estable, con cambios posteriores lentos
- Composición: principalmente carbonatos y sulfatos de cobre
- Ejemplos: la Estatua de la Libertad, los tejados de cobre de las iglesias, los objetos antiguos de bronce
- Puede tener un gran valor estético
Importancia técnica de cada etapa
| Escenario | Cuestión de ingeniería |
|---|---|
| Brillante | Especificaciones: aleación correcta, estado de la superficie |
| Deslustre inicial | Aceptable para uso industrial; problemático para uso decorativo |
| Marrón claro | Es posible realizar una limpieza sin causar daños |
| Marrón oscuro/negro | Es difícil restaurarlo por completo sin utilizar un método de eliminación abrasivo |
| Zonas verdes | A menudo es un aspecto estético deseado; supone un problema si es irregular |
| Pátina madura | Protección estable a largo plazo |
Factores que influyen en la tasa de progresión de los estadios
Entornos interiores:
- En entorno climatizado: se tarda más de 50 años en pasar de un color brillante a una pátina madura
- Uso residencial estándar: entre 5 y 15 años hasta que aparezca un tono oscuro
- Cuarto de baño/cocina: de 1 a 3 años hasta que aparezca una pátina oscura
- Interior industrial: de 6 meses a 2 años
Entornos al aire libre:
- Aire limpio en el medio rural: de 2 a 10 años para crear zonas verdes
- Urbano: de 1 a 3 años hasta la aparición de zonas verdes
- Zona costera: de 6 meses a 1 año para que se vea el color verde
- Industria pesada: de semanas a meses para obtener una pátina oscura
Cómo distinguir entre la oxidación normal y los problemas
Características normales de oxidación:
- Color uniforme en todas las superficies visibles
- Cambio gradual de color a lo largo del plazo previsto
- En consonancia con las condiciones ambientales
- Se resuelve espontáneamente tras la formación de la pátina
Condiciones anormales que requieren una investigación:
- Pitting o rugosidad superficial (indica corrosión activa, no oxidación pasiva)
- El color cambia más rápido de lo que predice el entorno
- Zonas irregulares que podrían indicar contaminación o efectos galvánicos
- Formación de polvo blanco (lo que sugiere una deszincificación)
- Desprendimiento de la superficie (lo que indica que el material de base es de mala calidad o que hay contaminación)
Perspectiva práctica
Para los ingenieros y diseñadores, comprender estas fases les permite:
- Especificaciones de aspecto realista: definir qué cambios se consideran aceptables en plazos concretos
- Planificación del mantenimiento: programa una limpieza antes de que aparezcan manchas
- Selección de materiales: elegir la aleación y el tratamiento que se adapten a la vida útil prevista
- Discriminación por motivos de calidad: determinar si la situación observada es normal o si supone un problema
- Comunicación con los clientes: establecer expectativas realistas sobre el envejecimiento del latón
Conclusión clave
La oxidación del latón no es un fenómeno puntual, sino un proceso continuo con etapas predecibles. En lugar de intentar evitar la oxidación por completo (algo que a menudo resulta poco práctico), el enfoque de ingeniería se centra en controlar la velocidad y la progresión para adaptarlas a los requisitos de cada aplicación, ya sea para mantener un acabado brillante (industrial), evitar un oscurecimiento rápido (comercial) o fomentar la formación de una pátina madura (arquitectónica).
Cómo evitar la oxidación del latón
Para prevenir la oxidación del latón es necesario combinar varias estrategias relacionadas con el control del entorno, los tratamientos superficiales y la selección de materiales; no existe un método único que funcione en todos los casos, y el enfoque óptimo depende de la aplicación, el entorno de uso y los requisitos estéticos.
Estrategia 1: Recubrimientos protectores
Recubrimientos de laca (los más habituales):
| Tipo de recubrimiento | Espesor | Vida útil | Aplicaciones |
|---|---|---|---|
| Laca de nitrocelulosa | 5–15 µm | De 1 a 3 años en interiores | Herrajes decorativos |
| Laca acrílica | 10–25 µm | De 3 a 7 años, en interior | Arquitectura, instrumentos |
| Poliuretano | 20-40 µm | 5 a 10 años | Exposición al aire libre |
| Epoxi | 30-60 µm | Más de 10 años | Industrial, marítimo |
| Barnices transparentes especializados (Incralac, Permalac) | 15-30 µm | De 15 a 25 años al aire libre | Arquitectura, escultura |
La aplicación suele consistir en la limpieza, la activación de la superficie, la aplicación de laca (a menudo en varias capas) y el curado. Los fallos suelen producirse en los bordes, los arañazos o los poros, por donde penetra la humedad, lo que provoca una oxidación localizada que puede hacer que el recubrimiento se despegue progresivamente.
Recubrimientos de cera:
- Cera de carnauba: protección tradicional para los objetos de latón en interiores
- Cera microcristalina: una opción moderna de calidad museística (Renaissance Wax)
- Aplicación: aplicar una capa fina y uniforme, y pulir hasta que quede transparente
- Duración: de 6 meses a 2 años antes de volver a aplicar el producto
- Ventaja: fácilmente renovable y desmontable
- Inconveniente: la protección dura menos que la de la laca
Galvanoplastia:
- Niquelado: un espesor de entre 5 y 25 µm ofrece una protección excelente
- Cromado: 0,5-10 µm, decorativo o duro
- Recubrimiento de oro: 0,5-10 µm para aplicaciones de alta gama
- Estañado: soldabilidad y protección
Chapado en oro (0,5–25 µm, valor típico) ofrece una excelente resistencia a la oxidación y se utiliza en contactos eléctricos en los que es importante que la conductividad superficial sea constante.
Estrategia 2: Control del entorno
Control de la humedad:
- Mantener una humedad relativa inferior a 50% para la exposición en interiores
- Utiliza deshumidificadores en las zonas de almacenamiento
- Control del recambio de aire en las vitrinas
- Desecantes de gel de sílice para el almacenamiento hermético
Filtración atmosférica:
- Los filtros de carbón activado eliminan los compuestos de azufre
- Los filtros HEPA reducen las partículas que catalizan la oxidación
- Estuches sellados para objetos valiosos de latón
- Control periódico de la calidad del aire en aplicaciones críticas
Prácticas de almacenamiento:
- Papel antioxido (sin azufre, a menudo impregnado con compuestos que fijan el cobre)
- Bolsas de plástico selladas con desecante
- Envoltura de papel de seda sin ácido
- Almacenes con climatización
Estrategia 3: Tratamientos superficiales
Pasivación:
Tratamientos químicos que generan un óxido superficial estable:
- Pasivación con ácido nítrico diluido
- El tratamiento con benzotriazol (BTA) forma un complejo protector de cobre-BTA
- Se utiliza en la fabricación de productos electrónicos
- Ofrece una protección invisible sin aumentar el espesor del recubrimiento
Recubrimientos de conversión:
- Óxido negro para un acabado oscuro decorativo
- Productos químicos para crear pátina artificial y conseguir un aspecto verde controlado
- Proporcionar acabados de color relativamente estables
Láminas antioxidas:
- Inhibidores de corrosión en fase de vapor (papeles VCI)
- Monocapas autoensambladas (SAM) en la electrónica avanzada
- Tratamientos a base de imidazol
Estrategia 4: Selección de materiales
Elige una aleación adecuada para el entorno:
| Medio ambiente | Aleación de latón recomendada | Motivo |
|---|---|---|
| Decoración de interiores | C26000 (latón para cartuchos) | Económico y mecanizable |
| Arquitectura exterior | C22000 (bronce comercial) | Menos zinc, mayor estabilidad |
| Marino/costero | C46400 (latón naval) | Además, el estaño es resistente al cloruro |
| Agua potable | Latón sin plomo (C69300, C87850) | Normativa sanitaria |
| Contactos eléctricos | C26000 con baño de oro | Conductividad y protección |
| Precisión en el mecanizado | C36000 de fácil mecanizado | Nota: contiene plomo |
Materiales alternativos:
Cuando la oxidación del latón no sea aceptable, ten en cuenta lo siguiente:
- Acero inoxidable (estética diferente, pero con una excelente resistencia a la corrosión)
- Bronce de aluminio (aspecto similar, mayor resistencia a la corrosión)
- Bronce fosforoso (más adecuado que el latón para algunas aplicaciones)
- Oro macizo o chapado en oro (aplicaciones de alta gama)
Estrategia 5: Programas de mantenimiento
Programa de limpieza periódico:
- Latón brillante: limpiar el polvo una vez a la semana en entornos normales
- Latón lacado: lavado suave de vez en cuando
- Latón para exteriores: evaluación anual
- Instalaciones de alta gama: contratos de mantenimiento profesional
Métodos de limpieza:
- Deslustre leve: paño suave, jabón lavavajillas suave; secar bien
- Oxidación moderada: productos comerciales para limpiar latón (Brasso, Wright’s)
- Oxidación grave: soluciones de ácido oxálico o restauración profesional
- Latón lacado: no utilices nunca productos de limpieza abrasivos
Lógica de la toma de decisiones en ingeniería
- Si es necesario mantener la calidad de la visualización en interiores → control ambiental y limpieza periódica
- Si la arquitectura exterior → elegir una aleación con menor contenido en zinc y aceptar la pátina, o bien aplicar un recubrimiento de forma intensiva
- Si la conductividad eléctrica es un factor crítico → chapado en oro o programa de mantenimiento
- Si la exposición al medio marino → latón naval más sistema de recubrimiento de alta resistencia
- Si se trata de un sector industrial en el que el coste es un factor determinante → latón sin recubrimiento con calendario de sustitución
- Si es de calidad museística → recinto de protección y entorno controlado
Conclusión práctica
Para los ingenieros, la prevención de la oxidación del latón rara vez consiste en lograr una oxidación nula, sino más bien en controlar la velocidad de oxidación para que se ajuste a los requisitos de vida útil a un coste aceptable. La combinación de dos o tres estrategias suele ofrecer mejores resultados que recurrir a un único enfoque; por ejemplo, la selección de la aleación, junto con un recubrimiento protector y un control ambiental razonable, proporciona un excelente rendimiento a largo plazo para la mayoría de las aplicaciones.
Oxidación del latón frente a corrosión del latón
Aunque a menudo se utilizan indistintamente, la oxidación y la corrosión describen fenómenos diferentes con implicaciones distintas desde el punto de vista de la ingeniería; comprender la diferencia ayuda a diagnosticar problemas y a seleccionar las estrategias de protección adecuadas.
Definición y ámbito de aplicación
Oxidación del latón:
- Reacción química superficial con el oxígeno
- Por lo general, se resuelve espontáneamente mediante la pasivación
- Cambio de color sin repercusiones estructurales significativas
- A menudo es algo deseable (pátina) o simplemente una cuestión estética
- Continúa a un ritmo cada vez menor con el paso del tiempo
Corrosión del latón:
- Ataque electroquímico o químico activo
- Pérdida progresiva de material
- Implicaciones estructurales y funcionales
- Siempre indeseable
- A menudo acelera sin que se intervenga
Comparación de las características principales
| Característica | Oxidación | Corrosión |
|---|---|---|
| Tipo de proceso | Química de superficies | Ataque electroquímico |
| Pérdida material | Insignificante (óxido en la superficie) | Significativo (consumo de metal) |
| Autolimitado | Sí, tras la pasivación | No, a menudo se acelera |
| Indicador visual | Cambio de color, pátina | Pitting, perforación, pérdida |
| Impacto mecánico | Mínimo | Reduce la fuerza |
| Reversible | A veces (limpieza) | Por lo general, no |
| Respuesta de ingeniería | Gestionar la apariencia | Detener la progresión |
Formas habituales de corrosión del latón
Deszincificación:
Lixiviación selectiva del zinc de las aleaciones de latón, dejando una estructura porosa de cobre:
- Es más habitual en latón con alto contenido en zinc (por encima de 15% Zn) en aguas estancadas
- Aplicaciones de fontanería con contaminación por cloruro
- Se observan manchas de color rosa o cobrizo que sustituyen al latón amarillo
- La deszincificación subsuperficial puede producirse aunque la superficie parezca intacta
- La resistencia mecánica se reduce drásticamente (hasta un 80% de pérdida de resistencia)
- Prevención: utilizar latón inhibido (C36000 con arsénico), aleaciones con bajo contenido en zinc u otros materiales.
Agrietamiento por corrosión bajo tensión (SCC):
La combinación de la tensión de tracción y unas condiciones ambientales específicas provoca la aparición de grietas:
- “Agrietamiento por el paso de las estaciones” en los casquillos de cartuchos de latón (histórico)
- El amoníaco y los compuestos de amina, especialmente agresivos
- Se desarrolla a lo largo de los límites de grano
- Fractura frágil repentina a pesar de que el aspecto exterior es intacto
- Prevención: recocido de alivio de tensiones, control del entorno, selección de materiales
Corrosión galvánica:
Ataque acelerado cuando el latón entra en contacto con metales diferentes en un electrolito:
- El latón actúa como cátodo frente al aluminio, el zinc y el acero
- El latón actúa como ánodo frente al cobre, el acero inoxidable y el oro
- Las aplicaciones marinas y subterráneas se ven especialmente afectadas
- Prevención: aislamiento entre metales diferentes, ánodos de sacrificio
Corrosión por picaduras:
Ataque localizado que crea pequeñas cavidades profundas:
- A menudo se deben a la contaminación o a imperfecciones en la superficie
- Inducido por el cloruro en entornos marinos
- Más peligroso que un ataque uniforme (puede perforar, mientras que la pérdida media es mínima)
- Difícil de detectar a simple vista hasta que está en una fase avanzada
Corrosión por erosión:
Flujo de fluido a alta velocidad que acelera la corrosión química:
- Es habitual en accesorios de fontanería con flujo turbulento
- Se reconoce por las ranuras en rebaje que siguen la dirección del flujo
- Prevención: trayectorias de flujo sin obstrucciones, velocidades más bajas, aleaciones más duras
Diferencias diagnósticas
Indicadores que sugieren únicamente oxidación:
- Cambio de color uniforme en toda la superficie
- No se observan picaduras ni pérdida de material
- Dureza sin cambios
- Comportamiento estándar esperado para el entorno
- Se reduce por sí solo al cabo de unas semanas o unos meses
Indicadores que sugieren la presencia de corrosión activa:
- Aparición de picaduras o rugosidad superficial
- Se puede detectar un adelgazamiento del material
- Cambios locales en la dureza o el color (deszincificación)
- Una progresión más rápida de lo previsto
- Continuar sin estabilización
Enfoque diagnóstico práctico
A la hora de evaluar el estado de la superficie del latón:
- Evaluar el aspecto visual: un deslustre uniforme indica oxidación; las picaduras localizadas indican corrosión.
- Comprobar la integridad de la superficie: metal en buen estado con la uña del pulgar o mediante un método no destructivo
- Si se trata de una pieza estructural, comprueba sus propiedades mecánicas: es posible que la deszincificación no sea visible hasta que se aplique tensión.
- Evaluar el entorno: la corrosión suele producirse en condiciones agresivas específicas
- Comparar con el valor de referencia: un cambio gradual es normal; un cambio rápido indica un problema
Implicaciones para la ingeniería
Para la oxidación:
- Plan de gestión de la imagen
- Recubrimientos o ceras para la conservación cosmética
- Generalmente aceptable en aplicaciones funcionales
- Es más fácil de tratar con tratamientos habituales
En caso de corrosión:
- Identificar la causa principal y detener su avance
- Puede que sea necesario un cambio en el material (no solo en el recubrimiento).
- Es necesario realizar una evaluación de la integridad estructural
- A menudo resulta más caro solucionar el problema que prevenirlo
Conclusión clave
La oxidación del latón es, en gran medida, un problema estético y se puede tratar con métodos habituales; la corrosión del latón, en cambio, es estructural y requiere identificar y eliminar el entorno agresivo o sustituir los materiales. Confundir estos fenómenos conduce a soluciones inadecuadas: aplicar tratamientos contra la oxidación a problemas de corrosión no resuelve el problema subyacente, mientras que tratar de forma agresiva la oxidación normal como si se tratara de corrosión supone un gasto innecesario de recursos.
Aplicaciones que utilizan la oxidación del latón de forma estratégica
Aunque en la mayoría de los contextos de ingeniería la oxidación del latón se considera un problema que hay que evitar, en muchas aplicaciones se fomenta o se acepta deliberadamente la oxidación por motivos estéticos, funcionales o históricos; comprender estas aplicaciones amplía las posibilidades de diseño más allá de la mera prevención.
Aplicaciones arquitectónicas
Exteriores de los edificios:
- Techos de aleación de cobre que desarrollan pátina verde (vida útil de más de 40 años)
- Esculturas y monumentos de bronce
- Herrajes y elementos decorativos para puertas en edificios tradicionales
- Marcos de ventana en la restauración de edificios históricos
- Ejemplos: la Estatua de la Libertad, el tejado del Capitolio de EE. UU., los monumentos clásicos de bronce
La pátina aplicada a propósito tiene varios fines:
- La capa autoprotectora prolonga la vida útil del material
- Atractivo estético del proceso de envejecimiento natural
- Autenticidad histórica para proyectos de restauración
- Mantenimiento reducido en comparación con alternativas pulidas constantemente
Especificaciones arquitectónicas:
El latón y bronce arquitectónicos modernos suelen utilizar:
- Acabados prepatinados (tratamientos químicos aplicados en fábrica)
- Especificaciones de acabado vivo (permitiendo el desarrollo natural de la pátina)
- Especificaciones de intervención periódica (limpieza ocasional)
- Acabados brillantes sellados para aplicaciones limitadas
Aplicaciones decorativas y artísticas
Escultura:
La escultura en bronce y latón suele utilizar patinación controlada:
- Pátinas químicas (nitrato cúprico para verde, hígado de azufre para marrón-negro)
- Tratamientos térmicos que crean óxidos coloreados
- Pátinas artísticas aplicadas a mano
- Pátinas vivas que cambian a lo largo de décadas
- Sellado con cera para fijar el acabado elegido
Herrajes decorativos:
Herrajes antiguos y de reproducción:
- Latón de acabado vivo (sin recubrimiento protector)
- Latón antiguo (apariencia envejecida artificialmente)
- Bronce frotado a mano (pátina controlada)
- Acabados envejecidos que imitan la apariencia del paso del tiempo
- Cada acabado envejece de manera diferente según el entorno
Instrumentos musicales:
Los instrumentos de viento-metal utilizan oxidación controlada estratégicamente:
- Latón lacado para músicos normales
- Plateado para instrumentos premium
- Latón crudo para algunas aplicaciones especiales
- “Acabados patinados ”vintage" para dar carácter
- Características tonales específicas atribuidas a los estados de oxidación (en debate)
Aplicaciones funcionales que utilizan pátina
Herrajes marinos:
Latón naval y bronce en equipos marinos:
- La pátina proporciona protección adicional en atmósferas marinas
- Algunos fabricantes especifican “acabado marino” con pátina desarrollada
- Superficie autorrenovable a medida que el desgaste expone metal nuevo
- Ejemplos: herrajes de barcos, accesorios marinos, componentes de muelles
Techos:
El techado de cobre (y latón rico en cobre) desarrolla una pátina protectora:
- Vida útil típica de más de 50 años
- La capa de pátina reduce la pérdida de material subyacente
- Atractivo estético para arquitectura premium
- Autocurable si se daña (se forma pátina nueva)
Metales para campanas y fundiciones de bronce:
- Las campanas de iglesia desarrollan pátina a lo largo de siglos
- Los artefactos históricos ganan valor con el envejecimiento auténtico
- Platillos de bronce para percusión (la pátina intencional afecta el tono)
Efectos decorativos de superficie
Tratamientos con hígado de azufre:
Las soluciones de sulfuro de potasio crean un envejecimiento rápido:
- Pátina de negro a marrón en minutos
- Se utiliza en la fabricación de joyería
- Proporciona profundidad de color controlable
- Estable cuando se sella adecuadamente
Verde de nitrato cúprico:
Crea una pátina verde similar al envejecimiento natural:
- Desarrollo más rápido que el proceso natural
- Son posibles varias intensidades
- Se utiliza en el acabado de bronce artístico
- Requiere sellado adecuado para mantener
Coloración por calor:
El calentamiento controlado produce capas de óxido coloreadas:
- Amarillo → marrón → púrpura → azul con el aumento de temperatura
- Se utiliza en aplicaciones especializadas
- Efectos decorativos en piezas pequeñas
- Durabilidad limitada sin sellado
Significado histórico y cultural
Artículos antiguos:
La pátina original a menudo se valora más que la restauración:
- Verificación de autenticidad
- Documentación histórica
- Valor de colección (a veces 10× mayor con pátina)
- Limpiar latón antiguo puede reducir drásticamente su valor
Artefactos culturales:
- Los objetos religiosos a menudo conservan la pátina original
- Algunas culturas cultivan activamente apariencias específicas de pátina
- La ética de restauración enfatiza la preservación de la pátina
- La conservación en museos se centra en estabilizar en lugar de eliminar la pátina
Perspectiva de ingeniería para aplicaciones de pátina
Al usar oxidación del latón intencionalmente:
- Si se necesita una apariencia consistente → patinado químico controlado
- Si el envejecimiento natural es aceptable → acabado vivo sin recubrimiento
- Si se requiere un color específico → elegir la química adecuada
- Si la estabilidad a largo plazo importa → sellar la pátina con cera o recubrimiento especializado
- Si la aplicación está expuesta → latón naval o aleaciones diseñadas para servicio exterior
Conclusión práctica
Para diseñadores e ingenieros que trabajan con latón intencionalmente con fines estéticos, la oxidación no es un problema sino una herramienta de diseño — comprender qué estados de oxidación producen qué apariencias permite especificar de manera informada acabados que envejecen con gracia, desarrollan carácter con el tiempo y cumplen la intención de diseño que sigue siendo válida durante décadas.
Cómo limpiar latón oxidado
Cuando la oxidación del latón necesita eliminarse o reducirse, existen múltiples enfoques con diferente efectividad, impacto en la superficie y aplicabilidad — seleccionar el método correcto depende de la severidad de la oxidación, la condición del latón y el resultado deseado.
Métodos de limpieza según la severidad de la oxidación
Deslustre ligero (oxidación en etapa temprana):
| Método | Enfoque | Efectividad |
|---|---|---|
| Limpieza con paño suave | Mantenimiento diario | Previene la progresión |
| Solución de jabón para platos | Detergente suave en agua tibia, paño suave | Elimina la suciedad superficial |
| Jugo de limón + sal | Limpieza ácida suave | Aclara el deslustre ligero |
| Vinagre + pasta de harina | Aplicar, secar, enjuagar | Elimina el óxido ligero |
| Limpiador comercial de latón | Brasso, Wright's, etc. | Limpieza ligera estándar |
Deslustre moderado (oxidación desarrollada):
| Método | Enfoque | Efectividad |
|---|---|---|
| Pasta de dientes | No gel, no blanqueadora, paño suave | Limpieza abrasiva suave |
| Salsa de tomate o pasta de tomate | Aplicar, esperar 10 min, enjuagar | Limpieza ácida |
| Limón + bicarbonato de sodio | Hacer pasta, aplicar, enjuagar | Combina ácido y abrasivo suave |
| Pulimentos comerciales | Según instrucciones del producto | Restauración moderada estándar |
| Vinagre + harina + sal | Aplicación de pasta más fuerte | Limpieza más agresiva |
Oxidación pesada (deslustre profundo o pátina):
| Método | Enfoque | Efectividad |
|---|---|---|
| Solución de ácido oxálico | Solución al 5–10%, aplicación cuidadosa | Elimina el óxido pesado |
| Solución de amoníaco | Solución al 10%, requiere ventilación | Eliminación fuerte de óxido |
| Remojo en ácido cítrico | Solución concentrada, 15–30 min | Efectivo en pátina verde |
| Pulido mecánico | Disco de pulido con rouge | Restaura el acabado brillante |
| Restauración profesional | Productos químicos especializados | Casos severos, artículos valiosos |
Procedimiento de limpieza paso a paso
Para deslustre moderado típico del latón:
Paso 1: Prueba en un área poco visible
Siempre prueba el método de limpieza en una superficie oculta primero para confirmar que no daña el acabado ni el material.
Paso 2: Pre-limpieza para eliminar la suciedad superficial
Lave con agua tibia y jabón suave para platos, eliminando polvo, huellas dactilares y contaminación superficial. Seque completamente.
Paso 3: Aplique el limpiador elegido
Siga las instrucciones del producto o la receta cuidadosamente. Para limpiadores caseros, aplique con un paño suave en movimientos circulares. Para limpiadores ácidos, nunca deje sobre la superficie más tiempo del recomendado.
Paso 4: Trabaje de manera sistemática
Limpie áreas pequeñas a la vez para evitar que el limpiador se seque en la superficie, lo que puede dejar residuos o causar una limpieza desigual.
Paso 5: Enjuague completamente
Use agua limpia para eliminar todo residuo del limpiador. Los residuos ácidos pueden seguir reaccionando con el latón y causar daños si no se eliminan.
Paso 6: Seque completamente
Use un paño de algodón suave para secar a fondo. Cualquier humedad restante acelerará una nueva oxidación.
Paso 7: Aplique protección
Una vez limpio y seco, aplique la protección adecuada para la aplicación:
- Paño de microfibra para uso diario
- Cera de carnauba para muebles/decoración
- Laca para exposición exterior
- Recubrimientos transparentes especializados para arquitectura
Precauciones críticas de limpieza
Para latón lacado:
- NUNCA use limpiadores abrasivos
- NUNCA use limpiadores ácidos
- NUNCA use pulidores diseñados para latón sin lacar
- SOLO use paño suave con jabón suave y agua
- Si la laca está fallando, se requiere un relacado completo (no limpieza puntual)
Para latón antiguo:
- Considere las implicaciones de valor antes de limpiar
- La pátina original a menudo es más valiosa que la apariencia limpia
- Consulte a un tasador profesional para artículos valiosos
- Use una intervención mínima
Para latón chapado:
- El chapado puede ser muy delgado (a menudo menos de 1 µm)
- Una limpieza agresiva puede desgastar el chapado
- Use solo métodos especificados por el fabricante
- Una vez que el chapado está desgastado, no se puede restaurar sin rechapado
Consideraciones de compatibilidad de solventes
Seguro con latón sin lacar:
- Agua y detergentes suaves
- Vinagre y ácido cítrico (enjuague completamente)
- Limpiadores comerciales para latón (Brasso, etc.)
- Abrasivos suaves como pasta de dientes
Usar con precaución:
- Ácidos fuertes (oxálico, clorhídrico)
- Bases fuertes (hidróxido de sodio)
- Amoníaco (causa corrosión bajo tensión en algunos latones)
- Lejía con cloro (causa picaduras)
- Solventes agresivos
Nunca use:
- Lana de acero (deja partículas de acero incrustadas que se oxidan)
- Papel de lija (elimina demasiado material)
- Herramientas eléctricas con abrasivo (dañan la superficie)
- Limpiadores industriales agresivos
Cuándo evitar la limpieza
A veces la mejor decisión es no limpiar:
- Artículos antiguos con pátina original
- Latón arquitectónico con pátina protectora desarrollada
- Artículos donde la apariencia coincide con la intención del diseño
- Esculturas de bronce con pátina artística
- Artículos donde la limpieza dañaría el sustrato
Perspectivas de ingeniería
- Si la limpieza será regular → elija un método lo suficientemente suave para uso repetido
- Si es una antigüedad valiosa → consulte a un profesional antes de limpiar
- Si es pátina arquitectónica → déjela intacta en la mayoría de los casos
- Si está lacado → solo limpieza mínima
- Si se busca prevenir la oxidación futura → aplique un recubrimiento adecuado después de la limpieza
Conclusión práctica
Para ingenieros y personal de mantenimiento, la limpieza del latón requiere adaptar el método a la aplicación — no existe un “mejor” limpiador único para todas las situaciones. El error más común es usar una limpieza demasiado agresiva en artículos que solo necesitan un tratamiento suave, o usar limpiadores inapropiados que dañan los recubrimientos protectores.
Principales conclusiones
- La oxidación del latón es la reacción química entre la aleación de latón y el oxígeno atmosférico, produciendo capas de óxido que progresan a través de etapas de brillante → deslustrado → marrón → verde-negro → pátina verde madura con el tiempo. La progresión generalmente es autolimitante mediante pasivación.
- Los factores ambientales dominan la velocidad de oxidación — la humedad por encima del 60%, la elevación de temperatura y los contaminantes atmosféricos (compuestos de azufre, cloruros) aceleran la oxidación de 5 a 30 veces sobre el nivel base. La composición del material (contenido de zinc, plomo, elementos de aleación) crea efectos secundarios.
- Las estrategias de prevención combinan 2–3 enfoques — recubrimientos protectores (laca, cera, electrochapado), control ambiental (humedad, filtración), tratamientos superficiales (pasivación, recubrimientos de conversión) y selección de materiales (aleación adaptada al entorno) ofrecen mejores resultados que cualquier método único.
- La oxidación del latón difiere de la corrosión del latón — la oxidación es en gran medida cosmética y autolimitante; la corrosión (descincificación, corrosión bajo tensión, galvánica, por picadura, por erosión) es estructural y requiere identificar la causa raíz más allá del tratamiento superficial.
- Muchas aplicaciones cultivan la oxidación intencionalmente — la pátina arquitectónica, la escultura de bronce, la restauración de antigüedades, los herrajes marinos y los acabados decorativos explotan deliberadamente el envejecimiento del latón por razones estéticas y funcionales en lugar de tratarlo como un problema.
- Alrededor del 35% de las quejas de calidad del latón involucran problemas de oxidación que podrían prevenirse mediante una mejor selección de aleación, especificación de tratamiento superficial o control ambiental — lo que convierte a la prevención de la oxidación en una de las decisiones de mayor impacto en el diseño de componentes de latón.
Conclusión: Cuándo y Cómo Gestionar la Oxidación del Latón
Gestionar la oxidación del latón requiere comprender tanto la química como el contexto de la aplicación. La oxidación del latón es inevitable en la exposición atmosférica, pero puede controlarse mediante combinaciones estratégicas de selección de aleación, recubrimientos protectores, gestión ambiental y programas de mantenimiento. Para aplicaciones industriales donde debe mantenerse un acabado brillante, las estrategias de prevención se centran en recubrimientos (laca, chapado) más control ambiental. Para aplicaciones decorativas y arquitectónicas, el objetivo a menudo cambia de la prevención al cultivo controlado de la apariencia de pátina deseada. Las decisiones de ingeniería más importantes incluyen adaptar la aleación de latón al entorno esperado (menor zinc para aplicaciones exteriores y marinas), especificar tratamientos superficiales adecuados (espesor y química de la laca para la vida útil), establecer expectativas realistas sobre el cambio de apariencia con el tiempo y distinguir la oxidación normal de la corrosión activa que requiere una intervención diferente. Con especificaciones y mantenimiento adecuados, los componentes de latón pueden ofrecer décadas de servicio ya sea mantenidos brillantes o permitiendo que desarrollen la pátina característica.
Si está especificando componentes de latón para un programa próximo o evaluando problemas de oxidación en productos existentes, nuestro equipo de ingeniería puede revisar sus aplicaciones, recomendar aleaciones de latón apropiadas (C22000, C26000, C36000, C46400, opciones sin plomo) para sus entornos específicos, especificar tratamientos protectores adaptados a los requisitos de vida útil y entregar tanto prototipos como volúmenes de producción con control de calidad documentado. Hemos completado más de 400 programas de componentes de latón en los sectores de herrajes decorativos, contactos eléctricos, accesorios de plomería, herrajes marinos, instrumentos musicales e instrumentos de precisión, operando bajo estándares de calidad ISO 9001:2015 con certificación completa de materiales ASTM (ASTM B16, B36, B124, B453 para aleaciones de latón), capacidad de cumplimiento de agua sin plomo NSF/ANSI 61 y procesos de tratamiento superficial estandarizados que incluyen lacado, electrochapado, patinado químico y pruebas de corrosión según estándares de niebla salina ASTM B117. Envíenos sus planos de piezas junto con el entorno de servicio, las especificaciones de apariencia esperadas y el volumen de producción — le devolveremos una recomendación de material, especificación de tratamiento superficial y cotización con comentarios de DFM dentro de dos días hábiles.
FAQ
¿Qué es la oxidación del latón?
La oxidación del latón es la reacción química entre la aleación de latón (típicamente 60–90% de cobre más 10–40% de zinc) y el oxígeno en el entorno circundante, formando capas de óxidos de cobre y zinc en la superficie del metal. El proceso comienza dentro de horas de exposición atmosférica con una fina capa de óxido invisible, progresa a deslustre visible en días o semanas y desarrolla la característica pátina verde en meses o años. La oxidación del latón generalmente es autolimitante mediante pasivación — la capa de óxido inicial crea una barrera que ralentiza el acceso adicional de oxígeno. Aunque el proceso cambia la apariencia de dorado brillante a marrón oscuro y luego a verde-azulado, típicamente no daña significativamente el metal subyacente. Esto distingue la oxidación de la corrosión activa (como la descincificación o la corrosión bajo tensión) que puede dañar estructuralmente el latón.
¿Qué causa que el latón se oxide más rápido?
Varios factores ambientales y de material aceleran la oxidación del latón: (1) Humedad — por encima del 60% de HR acelera drásticamente la oxidación; por debajo del 30% la reduce significativamente. (2) Temperatura — cada aumento de 10°C aproximadamente duplica la velocidad de reacción. (3) Contaminantes atmosféricos — los compuestos de azufre (SO₂, H₂S) aceleran 5–15×, los cloruros (marinos, sal de carretera) aceleran 10–30×, el amoníaco acelera y puede causar corrosión bajo tensión por agrietamiento. (4) Composición de la aleación de latón — un mayor contenido de zinc (por encima del 30%) aumenta la susceptibilidad, mientras que las aleaciones con menor zinc (bronce comercial C22000) resisten mejor la oxidación. (5) Condición de la superficie — las superficies pulidas se oxidan más lentamente que las superficies rugosas o contaminadas. (6) Efectos galvánicos — el contacto con metales diferentes en ambientes húmedos acelera la oxidación localizada. Comprender qué factores dominan en su aplicación específica permite estrategias de prevención dirigidas.
¿Cómo se previene la oxidación del latón?
Prevenga la oxidación del latón mediante estrategias combinadas: (1) Recubrimientos protectores — laca (acrílica, poliuretano) con espesor de 15–25 µm para protección de 3 a 10 años, cera (carnauba, microcristalina) para protección renovable de 6 meses a 2 años, electrochapado (níquel, cromo, oro) para diversos niveles de protección. (2) Control ambiental — mantenga la humedad por debajo del 50% de HR, filtre los contaminantes atmosféricos, almacene en contenedores sellados con desecante. (3) Tratamientos de superficie — la pasivación con benzotriazol forma un complejo protector de cobre-BTA, los recubrimientos de conversión proporcionan una química superficial estable. (4) Selección de material — use latón con menor zinc (C22000) para aplicaciones exteriores, aleaciones sin plomo para contacto con agua, latón naval (C46400) para exposición marina. (5) Programas de mantenimiento — la limpieza regular previene la oxidación profunda, el recubrimiento periódico mantiene la protección. El enfoque óptimo combina 2–3 estrategias según los requisitos de la aplicación.
¿Cuál es la diferencia entre oxidación del latón y deslustre del latón?
El deslustre del latón y la oxidación del latón se refieren a fenómenos superpuestos pero distintos. El deslustre describe específicamente el cambio de color visible temprano de dorado brillante a opaco o marrón — la primera etapa notable de la oxidación. El deslustre es la evidencia visible de la formación de la capa de óxido subyacente que constituye la oxidación. En el uso común, “deslustre” enfatiza el cambio de apariencia cosmética, mientras que “oxidación” describe el proceso químico subyacente que produce ese cambio. Ambos términos se refieren a efectos superficiales más que a daño estructural. El deslustre progresa por etapas: deslustre superficial ligero (horas a días), deslustre marrón (semanas), marrón oscuro a negro (meses) y eventualmente pátina verde-azulada (años). Todas estas etapas son formas de oxidación del latón en diferentes puntos de progresión. Los términos son en gran medida intercambiables en el uso práctico, siendo “deslustre” más coloquial y “oxidación” más técnico.
¿Es dañina la oxidación del latón?
La oxidación del latón generalmente no es dañina en aplicaciones normales. Las capas de óxido que se forman (óxidos de cobre, óxidos de zinc, carbonatos de cobre) son compuestos estables que no se liberan significativamente al medio ambiente en condiciones normales. La capa de óxido realmente protege el metal subyacente de ataques adicionales mediante pasivación. Sin embargo, existen varias preocupaciones específicas: (1) La lixiviación de plomo de aleaciones de latón con plomo (C36000) en aplicaciones de agua potable tiene implicaciones para la salud reguladas por NSF/ANSI 61 — los latones modernos sin plomo (C69300) eliminan esta preocupación. (2) El verdín (compuestos verdes de cobre) del latón muy oxidado puede transferirse temporalmente a la piel o a los artículos que entran en contacto con él; no es tóxico en exposición normal pero es problemático cosméticamente. (3) Algunos químicos de pátina utilizados para envejecimiento artificial contienen compuestos peligrosos que requieren manejo adecuado durante la aplicación. (4) Los efectos galvánicos con metales diferentes pueden causar problemas estructurales. Para herrajes típicos de latón y aplicaciones decorativas, la oxidación es puramente una consideración cosmética sin implicaciones para la salud.
¿Se puede revertir la oxidación del latón?
La oxidación ligera a moderada del latón se puede revertir mediante limpieza, pero la oxidación intensa y la formación de pátina son difíciles o imposibles de revertir completamente sin remoción de material. Opciones de reversión por severidad: (1) Deslustre ligero — se elimina fácilmente con limpiadores suaves (jabón, jugo de limón, pulidor comercial de latón), restaurando la apariencia casi original. (2) Deslustre moderado — requiere limpieza más agresiva (pasta de dientes, vinagre con sal, pulidores comerciales) pero generalmente es restaurable. (3) Oxidación intensa — requiere limpieza con ácido (ácido oxálico, ácido cítrico) o pulido mecánico que elimina una capa delgada de metal junto con el óxido. (4) Pátina verde madura — típicamente no se revierte; la limpieza elimina la pátina pero expone metal oxidado debajo que se deslustra rápidamente nuevamente. (5) Desincificación subsuperficial — no se puede revertir; el metal afectado debe reemplazarse. Después de la limpieza, aplique un recubrimiento protector para prevenir la reoxidación rápida. Tenga en cuenta que para latón antiguo y arquitectónico, eliminar la pátina original a menudo reduce significativamente el valor y no se recomienda.
¿Cómo se llama lo verde que aparece en el latón?
La capa verde que se desarrolla en el latón envejecido se llama pátina (específicamente pátina de cobre), y consiste principalmente en compuestos de carbonato de cobre junto con sulfato de cobre, cloruro de cobre y óxido de cobre, dependiendo de la exposición ambiental. El principal compuesto verde es la malaquita (Cu₂(OH)₂CO₃), que se forma mediante la reacción del cobre con el dióxido de carbono atmosférico y la humedad durante meses o años. En ambientes marinos, los cloruros de cobre (atacamita, paratacamita) contribuyen a la coloración verde. En ambientes industriales con contaminación por azufre, los sulfatos de cobre crean colores verde-azulados. El distintivo color verde de la Estatua de la Libertad es pátina que se desarrolló a partir de su superficie original de cobre-bronce durante décadas de exposición. La pátina es generalmente una capa superficial estable y protectora que previene un mayor deterioro del metal subyacente, lo que la hace valiosa como protección natural en aplicaciones arquitectónicas. A veces llamada cardenillo (especialmente en latón más antiguo), la pátina verde a menudo se cultiva deliberadamente con fines estéticos en artes decorativas, escultura y restauración arquitectónica.


