
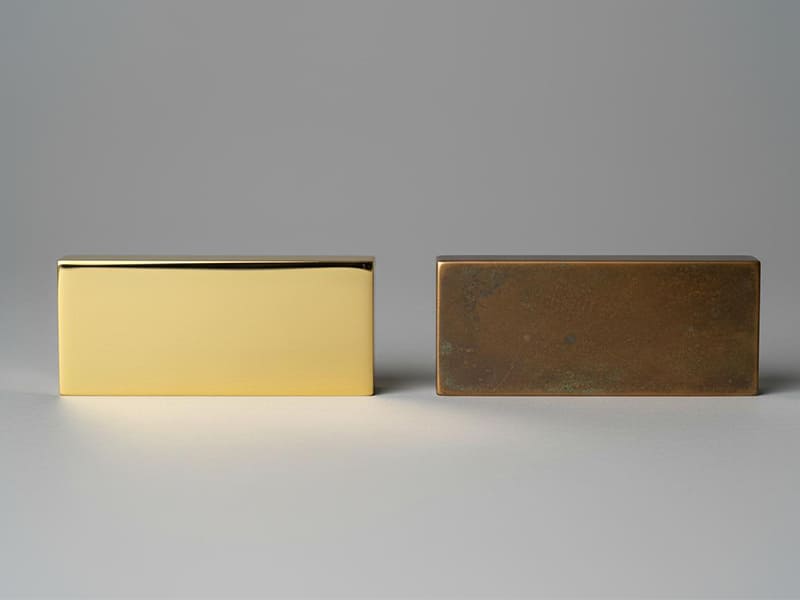
L'oxydation du laiton est la réaction chimique qui se produit entre le laiton (un alliage de cuivre et de zinc) et l'oxygène présent dans l'environnement, et qui entraîne la formation d'une couche d'oxydes de cuivre et de zinc à la surface. L'oxydation initiale apparaît en quelques heures ou quelques jours sous la forme d'un léger assombrissement, évoluant vers une ternissure brune en quelques semaines, puis vers la patine vert-bleu caractéristique (principalement composée de carbonate de cuivre et de sulfate de cuivre) en quelques mois ou années. La vitesse d’oxydation dépend de l’humidité (au-delà de 60%, elle s’accélère considérablement), de la température (chaque augmentation de 10 °C double approximativement la vitesse), des polluants atmosphériques (les composés soufrés et les chlorures accélèrent considérablement le processus) et de la composition de l’alliage de laiton (une teneur en zinc supérieure à 30% augmente la sensibilité à la dézincification). Les stratégies de prévention comprennent les revêtements protecteurs (laque, cire, galvanoplastie), le contrôle de l’environnement (humidité inférieure à 50%, air filtré), les traitements de passivation et le choix des matériaux (alliages de laiton à faible teneur en zinc pour les applications en extérieur). Certaines applications exploitent délibérément l’oxydation pour obtenir des effets de patine esthétiques en architecture, en sculpture et dans la quincaillerie décorative, tandis que les applications industrielles nécessitent une prévention active afin de préserver la conductivité électrique, la précision dimensionnelle et l’aspect visuel.
Introduction
Il y a huit mois, un client fabriquant des ferrures de porte décoratives en laiton a signalé que sa gamme de produits enregistrait un taux de retour de 18% en raison d’une décoloration de la surface apparaissant dans les 2 à 3 mois suivant l’installation par le client — bien avant l’expiration de sa période de garantie de 5 ans. Les ferrures étaient spécifiées comme étant en laiton nu recouvert d’une couche de finition en laque transparente, mais les retours sur le terrain ont révélé l’apparition d’une patine brun-verdâtre sous la couche de laque. Notre analyse a mis en évidence trois problèmes concomitants : l’épaisseur du revêtement de laque était inférieure aux spécifications (8 µm en moyenne contre les 15 à 20 µm requis), la formulation de la laque n’était pas stable aux UV, ce qui provoquait des microfissures dans les 6 mois suivant l’exposition, et l’alliage de laiton utilisé était du C26000 (laiton de cartouche 70% Cu / 30% Zn), plus sensible à l’oxydation environnementale que le C22000 (bronze commercial 90% Cu / 10% Zn) que nous recommandions pour des applications similaires. Après être passés au matériau de base C22000, avoir appliqué un système de laque acrylique stable aux UV en deux couches d’une épaisseur minimale de 18 µm et avoir ajouté un test de réception en chambre humide de 24 heures, le taux de retour est tombé à 0,4% en l’espace de six mois. Le retour sur investissement total s’est élevé à environ $230 000 par an, grâce à la suppression des retours et des réclamations au titre de la garantie.
Ce projet illustre pourquoi la compréhension de l'oxydation du laiton revêt une importance qui dépasse le cadre de la chimie théorique : elle détermine directement la fiabilité du produit, les risques liés à la garantie et la pérennité esthétique dans les applications concrètes. D’après nos données de production issues de plus de 400 programmes de composants en laiton, environ 35% de réclamations qualité liées au laiton concernent des problèmes d’oxydation qui auraient pu être évités grâce à un meilleur choix d’alliage, un traitement de surface adapté ou des spécifications environnementales plus rigoureuses. D’après notre expérience sur le terrain, les ingénieurs qui maîtrisent la chimie de l’oxydation du laiton prennent de meilleures décisions en matière de spécifications des matériaux, conçoivent des produits plus durables et évitent les problèmes de garantie qui affligent les entreprises considérant le laiton comme un “ équivalent de l’inox ” sans tenir compte de ses sensibilités environnementales spécifiques. Ce guide présente les principes fondamentaux de la chimie de l’oxydation du laiton, les facteurs environnementaux et matériels qui déterminent la vitesse d’oxydation, les étapes visibles allant du ternissement initial à la patine mature, les stratégies de prévention liées aux revêtements et au choix des matériaux, les applications qui exploitent intentionnellement l’oxydation à des fins esthétiques, les distinctions entre oxydation et corrosion active, ainsi que des conseils pratiques pour choisir la bonne approche de traitement du laiton en fonction d’applications spécifiques.
Réponse rapide : Qu'est-ce que l'oxydation du laiton ?
L'oxydation du laiton est la réaction chimique qui se produit entre l'alliage de laiton (généralement composé de 60 à 90% de cuivre et de 10 à 40% de zinc) et l'oxygène présent dans l'environnement, ce qui entraîne la formation d'oxydes en surface dont l'aspect évolue progressivement, passant d'une teinte dorée brillante à un aspect terne, puis à une patine bleu-vert caractéristique.
Réaction principale
Le processus chimique fondamental d'oxydation implique que les deux composants de l'alliage réagissent avec l'oxygène atmosphérique :
- Composant en cuivre : 2Cu + O₂ → 2CuO (oxyde cuivrique, de couleur brun foncé à noir) et 4Cu + O₂ → 2Cu₂O (oxyde cuivreux, de couleur rougeâtre)
- Composant à base de zinc : 2Zn + O₂ → 2ZnO (oxyde de zinc, blanc)
- Couche superficielle combinée : mélange d'oxydes de cuivre et de zinc et de composés présents dans l'environnement
Dans les environnements humides contenant des polluants atmosphériques, d'autres réactions se produisent :
- Carbonate de cuivre : Cu₂(OH)₂CO₃ (malachite verte) et Cu₃(OH)₂(CO₃)₂ (azurite bleue)
- Sulfate de cuivre : Dérivés du CuSO₄ (bleu-vert clair)
- Chlorure de cuivre : Dérivés du CuCl₂ (en vert, indiquant une exposition en milieu marin)
Les étapes de l'oxydation du laiton
| Scène | Calendrier | Aspect | Composition |
|---|---|---|---|
| Surface brillante | 0 heure | Éclat jaune doré | Laiton pur, très peu d'oxyde |
| Ternissement initial | Des heures aux jours | Légère perte de brillance, ternissement | Fine couche de Cu₂O (10 à 100 nm) |
| Marron clair | De quelques jours à quelques semaines | Apparition de taches brunes | Mélange de CuO et de ZnO |
| Marron foncé/noir | De quelques semaines à plusieurs mois | Surface sombre et uniforme | Couche d'oxyde plus épaisse (1 à 10 µm) |
| Taches vertes | Mois | Apparition de taches vertes | Formation de carbonates de cuivre |
| Patine vieillie | Années | Couche uniforme vert-bleu | Carbonate et sulfate de cuivre |
Résumé technique en une ligne
L'oxydation du laiton est inévitable en cas d'exposition à l'air libre, mais son rythme peut être contrôlé grâce au choix de l'alliage, à l'application de revêtements protecteurs, à la gestion de l'environnement et à des traitements de surface — ce qui en fait soit un problème à prévenir (applications industrielles), soit une caractéristique à mettre en valeur (applications architecturales et décoratives).
Chimie de l'oxydation du laiton : comment cela fonctionne-t-il réellement ?
La chimie de l'oxydation du laiton implique plusieurs réactions parallèles au niveau des composants en cuivre et en zinc, compliquées par des facteurs environnementaux tels que l'humidité, la température, les polluants atmosphériques et l'état de la surface ; la compréhension de ces réactions permet à la fois de mettre en place des stratégies de prévention et de favoriser délibérément la formation d'une patine.
Réactions d'oxydation primaires
Étape 1 : Oxydation initiale du cuivre
Lorsque le laiton propre entre en contact avec l'oxygène, ce sont les atomes de cuivre, plus réactifs, qui s'oxydent en premier :
4Cu + O₂ → 2Cu₂O (oxyde cuivreux, brun rougeâtre)
Ce phénomène se forme en quelques heures après l'exposition sous la forme d'une couche extrêmement fine (généralement d'une épaisseur de 10 à 50 nm) qui provoque les premiers signes visibles de ternissement.
Étape 2 : Poursuite de l'oxydation
Sous l'effet d'une exposition prolongée à l'oxygène, l'oxyde cuivreux s'oxyde davantage :
2Cu₂O + O₂ → 4CuO (oxyde cuivrique, de couleur noire à brune)
À température ambiante, le zinc s'oxyde simultanément, mais plus lentement que le cuivre :
2Zn + O₂ → 2ZnO (oxyde de zinc, poudre blanche)
La couche d'oxyde combinée s'épaissit pour atteindre une épaisseur comprise entre 100 et 500 nm au bout de plusieurs semaines d'exposition.
Étape 3 : Formation de carbonates (patine verte)
Dans les environnements humides contenant du CO₂ atmosphérique, les composés de cuivre se transforment en carbonates :
2CuO + CO₂ + H₂O → Cu₂(OH)₂CO₃ (malachite, verte)
Cette couche de carbonate verte est la “ patine ” caractéristique que l'on observe sur les sculptures anciennes en laiton et en bronze, sur les toits des bâtiments (comme celui de la Statue de la Liberté) et sur divers éléments architecturaux.
Impact des facteurs environnementaux sur le taux d'oxydation
| Facteur | Effet sur l'oxydation | Variation approximative du taux |
|---|---|---|
| Humidité inférieure à 30% | Oxydation minimale | Base de référence |
| Humidité : 30–60% | Oxydation modérée | 2 à 3 fois la valeur de référence |
| Humidité supérieure à 60% | Oxydation rapide | 5 à 10 fois la valeur de référence |
| Température : 25 °C | Taux de référence | 1× |
| Température : 50 °C | Taux doublé | 2× |
| Température : 75 °C | Taux multiplié par quatre | 4× |
| Atmosphère saine | Patine lente | Base de référence |
| Pollution industrielle (SO₂) | Assombrissement rapide | 5 à 15 fois plus rapide |
| Milieu marin (Cl⁻) | Patine verte rapide | 10 à 30 fois plus rapide |
| Composition de la pollution urbaine | Variable | 3 à 8 fois plus rapide |
Rôle de certains polluants atmosphériques
Composés soufrés (SO₂, H₂S) :
Même une quantité infime de soufre accélère considérablement l'oxydation :
Cu + ½O₂ + SO₂ → CuSO₃ (puis éventuellement CuSO₄)
Cette réaction se produit rapidement dans les atmosphères industrielles ou à proximité de matériaux contenant du soufre (élastiques, certains cuirs, fumée de charbon). Les composés soufrés expliquent pourquoi le laiton noircit rapidement dans certains environnements tout en restant stable dans d'autres.
Chlorures :
Les milieux marins et les embruns salins accélèrent l'oxydation du laiton par le biais de réactions avec les chlorures :
Cu + Cl⁻ + ¼O₂ + ½H₂O → ½Cu₂(OH)Cl + ½OH⁻
La contamination par le chlorure explique pourquoi les ferrures en laiton des bâtiments situés en bord de mer se couvrent d'une patine verte plus rapidement que des ferrures identiques situées à l'intérieur des terres.
Dioxyde de carbone et eau :
Même une exposition à l'air ambiant non pollué entraîne la formation d'une patine sous l'effet des réactions avec le CO₂ et l'humidité, mais ce processus s'étend sur des années plutôt que sur des mois.
Pourquoi l'oxydation du laiton s'autolimite-t-elle ?
Contrairement à la rouille du fer (où l'oxydation se poursuit et détruit progressivement le métal), l'oxydation du laiton a tendance à s'autolimiter grâce à la passivation :
- La couche d'oxyde initiale adhère fermement au métal sous-jacent
- Cette couche forme une barrière physique qui ralentit la pénétration de l'oxygène
- La diffusion à travers la couche d'oxyde devient le facteur limitant
- Épaisseur maximale typique de l'oxyde inférieure à environ 10 µm sur la plupart des laitons
Ce comportement de passivation confère au laiton une relative stabilité pour les applications architecturales en extérieur : la patine verte protège en effet le métal sous-jacent contre toute nouvelle attaque, plutôt que de conduire à une détérioration totale.
Aperçu de l'ingénierie
- Le taux d'oxydation dépend de l'environnement, et pas seulement du temps
- Les polluants atmosphériques accélèrent l'oxydation davantage que l'humidité à elle seule
- La passivation auto-limitante confère au laiton une grande durabilité malgré un changement de couleur visible
- La corrosion active (processus différent) détruit le laiton ; l'oxydation passive ne fait que modifier son aspect.
La compréhension de ces processus chimiques permet de prendre des décisions éclairées quant à l'opportunité d'empêcher l'oxydation (applications industrielles), d'accepter l'oxydation naturelle (applications fonctionnelles en extérieur) ou de favoriser activement la formation d'une patine (applications architecturales et décoratives).
Qu'est-ce qui accélère l'oxydation du laiton ?
Plusieurs facteurs environnementaux et liés aux matériaux accélèrent considérablement l'oxydation du laiton par rapport à une exposition atmosphérique de référence ; la maîtrise de ces facteurs est essentielle pour obtenir un comportement d'oxydation prévisible dans les applications de production.
Facteurs d'accélération environnementaux
Humidité :
La vapeur d'eau est indispensable à la plupart des réactions d'oxydation et accélère considérablement le processus :
- En dessous de 30% RH : oxydation minimale, le laiton conserve son aspect brillant pendant des mois
- 30–60% RH : ternissement progressif au fil des semaines
- Au-delà de 60% RH : noircissement rapide en quelques jours
- Au-delà de 80% RH plus polluants : apparition d'une patine visible en quelques semaines
Cela explique pourquoi les accessoires en laiton se ternissent plus rapidement dans les salles de bains humides que des accessoires identiques installés dans des pièces sèches.
Température :
Selon la cinétique d'Arrhenius, la vitesse d'oxydation double approximativement à chaque augmentation de 10 °C :
- 20 °C (température ambiante) : fréquence de base
- 30 °C : environ 2 fois la valeur de référence
- 50 °C : environ 8 fois la valeur de référence
- 100 °C : des couches d'oxyde se forment en quelques minutes
- 200 °C et plus : formation importante de dépôts d'oxyde en quelques heures
Les climats tropicaux et les environnements intérieurs chauffés favorisent une oxydation plus rapide que les espaces tempérés ou climatisés.
Polluants atmosphériques :
Les environnements industriels et urbains contiennent des composés qui accélèrent l'oxydation du laiton :
| Polluant | Source | Effet |
|---|---|---|
| Dioxyde de soufre (SO₂) | Combustion du charbon, industrielle | Noircissement rapide, formation de sulfure |
| Sulfure d'hydrogène (H₂S) | Decay, industriel | Couche de sulfure noir |
| Chlorures (NaCl) | Air marin, sel de déneigement | Patine verte, attaque accélérée |
| Ammoniac (NH₃) | Produits d'entretien, décomposition organique | Risque de fissuration sous contrainte due à la corrosion |
| Composés organiques volatils | Diverses sources industrielles | Effets variables |
| Gaz acides (NOₓ, CO₂) | Combustion, atmosphère | Lentement mais sûrement |
Effets liés à la composition des matériaux
Teneur en zinc des alliages de laiton :
Une teneur plus élevée en zinc augmente la sensibilité à certains modes d'oxydation :
| Alliage de laiton | Rapport Cu/Zn | Zinc % | Sensibilité à l'oxydation |
|---|---|---|---|
| C21000 (métal doré) | 95/5 | 5% | Le plus bas, comparable à celui du cuivre |
| C22000 (bronze commercial) | 90/10 | 10% | Faible |
| C23000 (laiton rouge) | 85/15 | 15% | Faible à modéré |
| C24000 (cuivres graves) | 80/20 | 20% | Modéré |
| C26000 (cartouche en laiton) | 70/30 | 30% | Modéré à élevé |
| C27000 (laiton jaune) | 65/35 | 35% | Supérieur |
| C28000 (métal Muntz) | 60/40 | 40% | Risque de dézincification maximal |
| C36000 (laiton de décolletage) | 60/35/5 (Pb) | 35% | Lixiviation élevée du plomb |
Phénomène de dézincification :
Dans les laitons à forte teneur en zinc (supérieure à 15% Zn) exposés à certains environnements (acides, contenant des chlorures), le zinc s'exsude de manière sélective de l'alliage :
- La surface devient spongieuse et poreuse
- La résistance mécanique diminue considérablement
- La couleur passe du jaune au rouge-brun (aspect de cuivre pur)
- Peut se produire sous la surface, même si celle-ci semble intacte.
- Particulièrement problématique dans les applications de plomberie
Effets liés à la teneur en plomb :
Le laiton à usinage facile (C36000 avec une composition 2–3%) présente un comportement à l'oxydation différent :
- Le plomb ne s'oxyde pas de manière significative à des températures normales
- Le plomb présent en surface peut se dissoudre dans des milieux acides
- Utilisation restreinte dans les applications liées à l'eau potable (norme NSF/ANSI 61, exigences relatives à l'absence de plomb)
- Les traitements de surface permettent de remédier aux problèmes de lixiviation
Effets liés à l'état de la surface
Incidence de la finition de surface :
| Finition de la surface | Comportement à l'oxydation |
|---|---|
| Polissage miroir | Oxydation très lente, aspect uniforme |
| Brossé | Légèrement plus rapide, peut présenter des stries |
| Moulage au sable | Plus rapide grâce à une plus grande surface |
| Usiné | Variable, en fonction de la qualité de la finition |
| Gravé/texturé | Une patine plus rapide et plus intense |
Contamination de surface :
- Les empreintes digitales contiennent des sels et des huiles qui accélèrent l'oxydation localisée
- Les résidus de nettoyage influencent les profils d'oxydation
- Les huiles de fabrication peuvent soit protéger, soit accélérer le processus, selon leur composition
- Le fait de manipuler du laiton brillant sans gants provoque l'apparition de traces de doigts caractéristiques sur la surface.
Aperçu de l'ingénierie
- Si le taux d'humidité est élevé → prévoyez une oxydation plus rapide et prenez les mesures de protection qui s'imposent
- S'il y a de la pollution atmosphérique → l'oxydation sera inégale et rapide
- Si le laiton à forte teneur en zinc → tenir compte du risque de dézincification
- Si l'utilisation implique une exposition en milieu marin ou industriel → utiliser des alliages à faible teneur en zinc
- Si l'aspect esthétique a son importance → maîtriser tous les facteurs environnementaux ainsi que la préparation des surfaces
Points à retenir
Pour les ingénieurs et les concepteurs, le taux d'oxydation du laiton n'est pas fixe : il dépend de l'environnement, du choix de l'alliage et de la préparation de la surface. Pour prévoir le comportement à l'oxydation, il faut comprendre ces trois facteurs, et pour contrôler l'oxydation, il faut s'attaquer au facteur accélérateur dominant dans votre application spécifique.
Les étapes de l'oxydation du laiton : du ternissement à la patine
L'oxydation du laiton évolue au fil du temps en passant par des étapes visuellement distinctes ; la compréhension de ces étapes permet de prévoir les changements d'aspect, de planifier les calendriers d'entretien et d'évaluer si les conditions observées correspondent à un vieillissement normal ou à une détérioration prématurée.
Chronologie visuelle de l'évolution
Étape 1 : Surface brillante (initiale)
- Couleur jaune doré caractéristique du laiton neuf
- Haute réflectivité, aspect miroitant une fois poli
- Composition de la surface : alliage de laiton pur présentant une oxydation minimale
- Durée : de quelques heures à plusieurs jours, selon l'environnement
Étape 2 : Apparition des premières traces de ternissure (24 heures à 7 jours)
- Légère perte de brillance de la finition brillante
- La couleur passe d'un jaune vif à un doré légèrement plus discret
- Les traces de doigts deviennent visibles (taux d'oxydation différent au niveau du contact)
- Épaisseur de la couche d'oxyde : 10 à 100 nm
- Visible principalement sous une lumière vive
Étape 3 : Taches brun clair (1 à 4 semaines)
- Des taches brunes apparaissent, notamment dans les zones où la circulation d'air est faible
- La surface présente un aspect irrégulier
- La couleur va du marron clair au bronze
- Composition de l'oxyde : mélange de Cu₂O et de CuO contenant une certaine quantité de ZnO
- Épaisseur de l'oxyde : 100 à 500 nm
Étape 4 : Brun foncé à noir (1 à 6 mois)
- Une surface sombre et uniforme se forme
- La couleur dorée d'origine est entièrement masquée
- La surface peut présenter quelques variations locales
- Épaisseur de l'oxyde : 1 à 5 µm
- Il s'agit de l'aspect “ laiton antique ” très prisé dans certains domaines de la décoration.
Étape 5 : Patine tachetée de vert (de 6 mois à 5 ans)
- Des taches vertes commencent à apparaître, notamment dans les zones où l'humidité s'accumule
- Les zones de croissance s'étendent et se relient au fil du temps
- Le fond reste brun foncé à noir
- La composition évolue pour inclure des carbonates de cuivre
- Aspect le plus courant du laiton architectural utilisé en extérieur
Étape 6 : Patine verte mature (5 à 50 ans et plus)
- Couleur uniforme allant du bleu-vert au vert
- Texture lisse, légèrement poudreuse
- Très stable, évolution future lente
- Composition : principalement des carbonates et des sulfates de cuivre
- Exemples : la Statue de la Liberté, les toits en cuivre des églises, les objets anciens en bronze
- Peut présenter un intérêt esthétique
Importance technique de chaque étape
| Scène | Problème d'ingénierie |
|---|---|
| Lumineux | Spécifications : alliage approprié, état de surface |
| Ternissement initial | Convient à un usage industriel ; pose problème pour un usage décoratif |
| Marron clair | Nettoyage possible sans causer de dommages |
| Marron foncé/noir | Difficile à restaurer complètement sans ponçage |
| Taches vertes | Un aspect esthétique souvent recherché ; cela pose problème s'il est irrégulier |
| Patine vieillie | Une protection stable à long terme |
Facteurs influant sur le rythme de progression des stades
Environnements intérieurs :
- Conservation en milieu climatisé : il faut plus de 50 ans pour que la patine passe d’un aspect brillant à un aspect mûr
- Utilisation résidentielle standard : 5 à 15 ans avant l'apparition d'une patine foncée
- Salle de bains/cuisine : 1 à 3 ans avant l'apparition d'une patine foncée
- En intérieur, dans un environnement industriel : de 6 mois à 2 ans
Environnements extérieurs :
- Qualité de l'air en milieu rural : 2 à 10 ans pour créer des espaces verts
- En milieu urbain : 1 à 3 ans pour l'apparition de zones vertes
- Zones côtières : de 6 mois à 1 an pour une coloration verte visible
- Industrie lourde : de quelques semaines à plusieurs mois pour obtenir une patine foncée
Distinguer l'oxydation normale des problèmes
Caractéristiques d'oxydation normales :
- Couleur uniforme sur toutes les surfaces apparentes
- Changement progressif de couleur au cours de la période prévue
- En fonction des conditions environnementales
- Se résorbe spontanément après la formation de la patine
Situations anormales justifiant une enquête :
- Pitting ou rugosité de surface (indique une corrosion active, et non une oxydation passive)
- La couleur change plus rapidement que ne le laisse présager l'environnement
- Zones irrégulières pouvant indiquer une contamination ou des effets galvaniques
- Formation d'une poudre blanche (suggérant une dézincification)
- Écaillage de la surface (indique une mauvaise qualité du matériau de base ou une contamination)
Aperçu pratique
Pour les ingénieurs et les concepteurs, la compréhension de ces étapes permet :
- Spécifications relatives à l'aspect réaliste : définir ce qui constitue un changement acceptable à des échéances précises
- Planification de la maintenance : prévoir un nettoyage avant l'apparition de taches
- Choix des matériaux : choisir l'alliage et le traitement adaptés à la durée de vie prévue
- Discrimination fondée sur la qualité : déterminer si la situation observée est normale ou s'il s'agit d'un problème
- Communication avec les clients : définir des attentes réalistes concernant le vieillissement du laiton
Principaux enseignements
L'oxydation du laiton n'est pas un phénomène ponctuel, mais un processus continu comportant des étapes prévisibles. Plutôt que de chercher à empêcher totalement l’oxydation (ce qui est souvent irréalisable), l’approche technique vise à contrôler sa vitesse et sa progression afin de répondre aux exigences de l’application — qu’il s’agisse de conserver un fini brillant (industriel), d’empêcher un noircissement rapide (commercial) ou de favoriser l’apparition d’une patine mature (architecturale).
Comment prévenir l'oxydation du laiton
Pour prévenir l'oxydation du laiton, il faut combiner plusieurs stratégies portant sur le contrôle de l'environnement, les traitements de surface et le choix des matériaux. Aucune méthode ne s'applique de manière universelle, et l'approche optimale dépend de l'application, de l'environnement d'utilisation et des exigences esthétiques.
Stratégie n° 1 : revêtements protecteurs
Revêtements laqués (les plus courants) :
| Type de revêtement | Épaisseur | Durée de vie | Applications |
|---|---|---|---|
| Laque à la nitrocellulose | 5 à 15 µm | 1 à 3 ans en intérieur | Quincaillerie décorative |
| Laque acrylique | 10-25 µm | 3 à 7 ans, en salle | Architecture, instruments |
| Polyuréthane | 20 à 40 µm | 5 à 10 ans | Exposition à l'extérieur |
| Époxy | 30 à 60 µm | Plus de 10 ans | Industriel, maritime |
| Vernis transparents spécialisés (Incralac, Permalac) | 15 à 30 µm | 15 à 25 ans, en plein air | Architecture, sculpture |
Le processus d'application comprend généralement le nettoyage, l'activation de la surface, l'application de la laque (souvent en plusieurs couches) et le durcissement. Les défauts apparaissent généralement au niveau des bords, des rayures ou des microperforations, par où l'humidité pénètre sous le revêtement, provoquant une oxydation localisée susceptible de décoller progressivement le revêtement.
Revêtements à la cire :
- Cire de carnauba : une protection traditionnelle pour les objets en laiton d'intérieur
- Cire microcristalline : une solution moderne de qualité muséale (Renaissance Wax)
- Mode d'emploi : appliquer une fine couche uniforme, puis polir jusqu'à obtenir un fini transparent
- Durée de vie : de 6 mois à 2 ans avant une nouvelle application
- Avantage : facilement renouvelable, amovible
- Inconvénient : protection moins durable que celle de la laque
Galvanoplastie :
- Nickelage : une épaisseur de 5 à 25 µm offre une excellente protection
- Chromage : 0,5 à 10 µm, décoratif ou dur
- Plaquage à l'or : 0,5 à 10 µm pour les applications haut de gamme
- Étainnage : soudabilité et protection
Plaquage à l'or (généralement entre 0,5 et 25 µm) offre une excellente résistance à l'oxydation et est utilisé sur les contacts électriques pour lesquels une conductivité de surface constante est essentielle.
Stratégie n° 2 : Contrôle de l'environnement
Gestion de l'humidité :
- Maintenir un taux d'humidité relative inférieur à 50% pour les expositions en intérieur
- Utilisez des déshumidificateurs dans les zones de stockage
- Régulation du renouvellement d'air dans les vitrines d'exposition
- Déshydratants à base de gel de silice pour le stockage hermétique
Filtration atmosphérique :
- Les filtres à charbon actif éliminent les composés soufrés
- Les filtres HEPA réduisent les particules qui favorisent l'oxydation
- Boîtes hermétiques pour objets précieux en laiton
- Surveillance régulière de la qualité de l'air dans les applications critiques
Conditions de conservation :
- Papier anti-ternissure (sans soufre, souvent imprégné de composés fixateurs de cuivre)
- Sacs en plastique hermétiques contenant un dessiccant
- Papier de soie sans acide pour emballage
- Entrepôts climatisés
Stratégie n° 3 : Traitements de surface
Passivation :
Traitements chimiques permettant de former une couche d'oxyde stable en surface :
- Passivation à l'acide nitrique dilué
- Le traitement au benzotriazole (BTA) forme un complexe protecteur cuivre-BTA
- Utilisé dans la fabrication de composants électroniques
- Offre une protection invisible sans épaisseur de revêtement
Revêtements de conversion :
- Oxyde noir pour une finition décorative foncée
- Produits chimiques pour la création d'une patine artificielle permettant d'obtenir un aspect verdâtre contrôlé
- Offrir des finitions colorées relativement stables
Films anti-ternissure :
- Inhibiteurs de corrosion en phase vapeur (papiers VCI)
- Les monocouches auto-assemblées (SAM) dans l'électronique de pointe
- Traitements à base d'imidazole
Stratégie n° 4 : Choix des matériaux
Choisissez un alliage adapté à l'environnement :
| Environnement | Alliage de laiton recommandé | Raison |
|---|---|---|
| Décoration intérieure | C26000 (cartouche en laiton) | Économique, usinable |
| Architecture extérieure | C22000 (bronze commercial) | Moins de zinc, plus de stabilité |
| Marine/côtière | C46400 (laiton marine) | De plus, l'étain résiste aux chlorures |
| Eau potable | Laiton sans plomb (C69300, C87850) | Réglementation sanitaire |
| Contacts électriques | C26000 avec placage en or | Conductivité et protection |
| Précision d'usinage | C36000 usinage libre | Remarque : contient du plomb |
Autres matériaux :
Lorsque l'oxydation du laiton n'est pas acceptable, envisagez les solutions suivantes :
- Acier inoxydable (esthétique différente, mais excellente résistance à la corrosion)
- Bronze d'aluminium (aspect similaire, meilleure résistance à la corrosion)
- Bronze phosphoreux (plus adapté que le laiton pour certaines applications)
- Or massif ou plaqué or (applications haut de gamme)
Stratégie n° 5 : Programmes d'entretien
Calendrier de nettoyage régulier :
- Laiton brillant : dépoussiérage hebdomadaire dans des environnements normaux
- Laiton laqué : lavage occasionnel et délicat
- Cuivres en plein air : évaluation annuelle
- Installations haut de gamme : contrats d'entretien professionnels
Méthodes de nettoyage :
- Légère oxydation : chiffon doux, liquide vaisselle doux, bien sécher
- Oxydation modérée : nettoyants pour laiton disponibles dans le commerce (Brasso, Wright’s)
- Oxydation importante : solutions d'acide oxalique ou restauration par un professionnel
- Laiton laqué : n'utilisez jamais de produits nettoyants abrasifs
Logique de prise de décision en ingénierie
- Si la qualité d'affichage doit être préservée à l'intérieur → contrôle des conditions environnementales et nettoyage régulier
- Si l'architecture extérieure → choisir un alliage à faible teneur en zinc et accepter la patine, ou appliquer un revêtement de manière intensive
- Si la conductivité électrique est un critère déterminant → programme de placage à l'or ou d'entretien
- En cas d'exposition en milieu marin → laiton naval et système de revêtement épais
- Si le secteur industriel est sensible aux coûts → laiton nu avec calendrier de remplacement
- Si la qualité est digne d'un musée → enceinte de protection et environnement contrôlé
Points à retenir
Pour les ingénieurs, la prévention de l'oxydation du laiton ne consiste généralement pas à éliminer totalement l'oxydation, mais plutôt à gérer son taux de manière à répondre aux exigences de durée de vie à un coût acceptable. La combinaison de deux ou trois stratégies donne généralement de meilleurs résultats que le recours à une seule approche : par exemple, le choix d'un alliage associé à un revêtement protecteur et à un contrôle raisonnable de l'environnement permet d'obtenir d'excellentes performances à long terme pour la plupart des applications.
Oxydation du laiton vs corrosion du laiton
Bien qu'elles soient souvent utilisées comme synonymes, l'oxydation et la corrosion désignent des phénomènes distincts ayant des implications techniques différentes ; comprendre cette distinction permet de diagnostiquer les problèmes et de choisir les stratégies de protection adaptées.
Définition et champ d'application
Oxydation du laiton :
- Réaction chimique en surface avec l'oxygène
- Généralement spontanément résolutif grâce à la passivation
- Changement de couleur sans incidence structurelle notable
- Souvent souhaitable (patine) ou simplement une question d'aspect esthétique
- Se poursuit à un rythme décroissant au fil du temps
Corrosion du laiton :
- Attaque électrochimique ou chimique active
- Perte progressive de matière
- Implications structurelles et fonctionnelles
- Toujours indésirable
- Accélère souvent sans intervention
Comparaison des principales caractéristiques
| Caractéristique | Oxydation | Corrosion |
|---|---|---|
| Type de processus | Chimie des surfaces | Attaque électrochimique |
| Perte matérielle | Négligeable (oxyde en surface) | Significatif (quantité de métal consommée) |
| Auto-limitant | Oui, après la passivation | Non, cela accélère souvent |
| Indicateur visuel | Changement de couleur, patine | Corrosion par piqûres, perforation, perte |
| Choc mécanique | Minime | Réduit la résistance |
| Réversible | Parfois (ménage) | En général, non |
| Réponse technique | Gérer l'apparence | Freiner la progression |
Formes courantes de corrosion du laiton
Dézincification :
Lixiviation sélective du zinc à partir d'alliages de laiton, laissant une structure poreuse en cuivre :
- Ce phénomène est particulièrement fréquent dans le laiton à forte teneur en zinc (supérieure à 15% Zn) en présence d'eau stagnante
- Applications de plomberie présentant une contamination par les chlorures
- Se présente sous forme de taches roses ou cuivrées qui remplacent le laiton jaune
- Une dézincification en profondeur peut se produire alors que la surface semble intacte
- La résistance mécanique diminue considérablement (jusqu’à 80% de perte de résistance)
- Prévention : utiliser du laiton inhibé (C36000 contenant de l'arsenic), des alliages à faible teneur en zinc ou d'autres matériaux
Fissuration par corrosion sous contrainte (SCC) :
Combinaison d'une contrainte de traction et d'un environnement spécifique provoquant l'apparition de fissures :
- “ Fissuration due au vieillissement ” des douilles en laiton (historique)
- L'ammoniac et les composés aminés, particulièrement agressifs
- Se développe le long des joints de grains
- Rupture fragile soudaine malgré un aspect intact
- Prévention : recuit de détente, contrôle des conditions environnementales, choix des matériaux
Corrosion galvanique :
Accélération de la corrosion lorsque le laiton entre en contact avec des métaux différents dans un électrolyte :
- Le laiton fait office de cathode par rapport à l'aluminium, au zinc et à l'acier
- Le laiton fait office d'anode par rapport au cuivre, à l'acier inoxydable et à l'or
- Les applications maritimes et souterraines sont particulièrement touchées
- Prévention : isolation entre métaux dissemblables, anodes sacrificielles
Corrosion par piqûres :
Attaque localisée créant de petites cavités profondes :
- Souvent provoquées par une contamination de surface ou des imperfections
- Induit par le chlorure dans les milieux marins
- Plus dangereux qu'une attaque uniforme (peut provoquer des perforations alors que les pertes sont généralement minimes)
- Difficile à détecter à l'œil nu tant que la maladie n'est pas à un stade avancé
Corrosion par érosion :
Écoulement de fluide à grande vitesse favorisant la corrosion chimique :
- Fréquent dans les raccords de plomberie soumis à un écoulement turbulent
- Reconnaissables à leurs rainures en contre-dépouille suivant le sens d'écoulement
- Prévention : parcours d'écoulement réguliers, vitesses réduites, alliages plus durs
Distinctions diagnostiques
Indicateurs suggérant uniquement une oxydation :
- Changement de couleur uniforme sur toute la surface
- Aucune piqûre ni perte de matière visible
- Dureté inchangée
- Comportement standard attendu pour l'environnement
- S'atténue spontanément au bout de quelques semaines à quelques mois
Indicateurs suggérant une corrosion active :
- Apparition de piqûres ou d'une rugosité de surface
- Amincissement du matériau détectable
- Changements locaux de dureté ou de couleur (dézincification)
- Une progression plus rapide que prévu
- Poursuivre sans stabilisation
Approche diagnostique pratique
Lors de l'évaluation de l'état de la surface du laiton :
- Évaluer l'aspect visuel : un ternissement uniforme indique une oxydation ; des piqûres localisées indiquent une corrosion
- Vérifier l’intégrité de la surface — métal en bon état à l’ongle ou par une méthode non destructive
- Vérifier les propriétés mécaniques s’il s’agit d’un élément structurel — la dézincification peut ne pas être visible tant qu’aucune contrainte n’est appliquée
- Évaluer l'environnement — la corrosion nécessite généralement des conditions agressives spécifiques
- Comparer à la valeur de référence — une évolution progressive est normale ; une évolution rapide indique un problème
Implications techniques
Pour l'oxydation :
- Plan de gestion de l'apparence
- Revêtements ou cire destinés à la conservation des produits cosmétiques
- Généralement acceptable dans les applications fonctionnelles
- Plus facile à traiter grâce aux traitements classiques
En cas de corrosion :
- Identifier la cause profonde et enrayer la progression
- Cela pourrait nécessiter une modification du matériau (et pas seulement un revêtement)
- Une évaluation de l'intégrité structurelle est nécessaire
- Il est souvent plus coûteux de remédier à un problème que de le prévenir
Principaux enseignements
L'oxydation du laiton est essentiellement d'ordre esthétique et peut être traitée à l'aide de méthodes classiques ; la corrosion du laiton, quant à elle, est d'ordre structurel et nécessite d'identifier et d'éliminer l'environnement agressif ou de remplacer les matériaux. Confondre ces deux phénomènes conduit à des solutions inadaptées : appliquer des traitements contre l'oxydation à des problèmes de corrosion ne résout pas le problème sous-jacent, tandis que traiter de manière agressive une oxydation normale comme s'il s'agissait de corrosion entraîne un gaspillage inutile de ressources.
Applications qui exploitent stratégiquement l'oxydation du laiton
Alors que, dans la plupart des contextes d'ingénierie, l'oxydation du laiton est considérée comme un problème à éviter, de nombreuses applications favorisent ou acceptent délibérément cette oxydation pour des raisons esthétiques, fonctionnelles ou historiques — la compréhension de ces applications élargit la palette de conception au-delà de la simple prévention.
Applications architecturales
Façades des bâtiments :
- Toitures en alliage de cuivre présentant une patine verte (durée de vie supérieure à 40 ans)
- Sculptures et monuments en bronze
- Quincaillerie de porte et éléments décoratifs sur les bâtiments traditionnels
- Les châssis de fenêtres dans la restauration du patrimoine historique
- Exemples : la Statue de la Liberté, le toit du Capitole américain, les monuments classiques en bronze
Cette patine volontaire remplit plusieurs fonctions :
- La couche autoprotectrice prolonge la durée de vie du matériau
- L'attrait esthétique du processus naturel de vieillissement
- Authenticité historique dans les projets de restauration
- Entretien réduit par rapport aux alternatives nécessitant un polissage constant
Cahier des charges architecturaux :
Dans l'architecture moderne, le laiton et le bronze sont souvent utilisés :
- Finitions prépatinées (traitements chimiques appliqués en usine)
- Caractéristiques techniques d'une finition « vivante » (permettant le développement d'une patine naturelle)
- Spécifications relatives aux interventions périodiques (nettoyage occasionnel)
- Finitions brillantes scellées pour des applications limitées
Applications décoratives et artistiques
Sculpture :
Les sculptures en bronze et en laiton font souvent appel à une patine contrôlée :
- Patines chimiques (nitrate cuivrique pour le vert, foie de soufre pour le brun-noir)
- Traitements thermiques permettant d'obtenir des oxydes colorés
- Patines artistiques appliquées à la main
- Des patines vivantes qui évoluent au fil des décennies
- Scellage à la cire pour préserver la finition choisie
Quincaillerie décorative :
Quincaillerie ancienne et reproductions :
- Laiton brut (sans revêtement protecteur)
- Laiton antique (aspect vieilli artificiellement)
- Bronze poli à la main (patine contrôlée)
- Finitions vieillies imitant l'aspect usé
- Chaque finition vieillit différemment en fonction de l'environnement
Instruments de musique :
Les cuivres ont recours à l'oxydation contrôlée de manière stratégique :
- Laiton laqué pour les musiciens amateurs
- Plaqué argent pour les instruments haut de gamme
- Laiton brut destiné à certaines applications spécialisées
- “Des finitions patinées ” vintage » qui donnent du cachet
- Caractéristiques tonales spécifiques attribuées aux états d'oxydation (sujet controversé)
Applications fonctionnelles utilisant la patine
Matériel nautique :
Les éléments en laiton et en bronze utilisés sur les équipements maritimes :
- La patine offre une protection supplémentaire dans un environnement marin
- Certains fabricants indiquent “ finition marine ” avec une patine travaillée
- Surface à auto-régénération, l’usure mettant à nu le métal à vif
- Exemples : matériel naval, équipements maritimes, composants de quai
Toiture :
Les toitures en cuivre (et le laiton à forte teneur en cuivre) développent une patine protectrice :
- Durée de vie typique de plus de 50 ans
- La couche de patine limite la perte de matière sous-jacente
- Un attrait esthétique au service d'une architecture haut de gamme
- S'auto-répare en cas de détérioration (une nouvelle patine se forme)
Métaux pour cloches et pièces moulées en bronze :
- Au fil des siècles, les cloches d'église se couvrent d'une patine
- Les objets historiques prennent de la valeur au fil du temps, grâce à leur vieillissement naturel.
- Cymbales en bronze pour percussions (la patine, obtenue volontairement, influe sur la sonorité)
Effets décoratifs de surface
Traitements au « foie de soufre » :
Les solutions de sulfure de potassium permettent d'obtenir un effet vieilli rapide :
- Une patine allant du noir au marron en quelques minutes
- Utilisé dans la fabrication de bijoux
- Permet de régler la profondeur de couleur
- Stable lorsqu'il est correctement scellé
Vert de nitrate de cuivre :
Crée une patine verte similaire à celle résultant du vieillissement naturel :
- Un développement plus rapide que le processus naturel
- Plusieurs intensités possibles
- Utilisé pour la finition du bronze artistique
- Nécessite une étanchéité adéquate pour garantir son bon fonctionnement
Coloration à chaud :
Un chauffage contrôlé permet d'obtenir des couches d'oxyde colorées :
- Jaune → marron → violet → bleu à mesure que la température augmente
- Utilisé dans des applications spécialisées
- Effets décoratifs sur les petites pièces
- Durabilité limitée en l'absence de joint d'étanchéité
Importance historique et culturelle
Objets anciens :
La patine d'origine est souvent plus prisée que la restauration :
- Vérification de l'authenticité
- Documents historiques
- Valeur de collection (parfois 10 fois plus élevée avec une patine)
- Le nettoyage du laiton ancien peut réduire considérablement sa valeur
Objets culturels :
- Les objets religieux conservent souvent leur patine d'origine
- Certaines cultures recherchent activement des aspects de patine bien précis
- L'éthique de la restauration met l'accent sur la préservation de la patine
- La conservation muséale vise davantage à stabiliser la patine qu’à l’éliminer
Aperçu technique des applications de la patine
Lorsqu'on utilise délibérément l'oxydation du laiton :
- Si une apparence homogène est requise → patine chimique contrôlée
- Si le vieillissement naturel est acceptable → finition brute, sans revêtement
- Si une couleur spécifique est requise → choisir les produits chimiques adaptés
- Si la stabilité à long terme est importante → protéger la patine à l'aide de cire ou d'un revêtement spécial
- Si l'application est exposée → laitons ou alliages navals destinés à une utilisation en extérieur
Points à retenir
Pour les designers et les ingénieurs qui utilisent délibérément le laiton à des fins esthétiques, l’oxydation n’est pas un problème, mais un outil de conception : comprendre quels états d’oxydation produisent quels aspects permet de choisir en connaissance de cause des finitions qui vieillissent avec élégance, acquièrent du caractère au fil du temps et concrétisent une intention de conception qui conserve toute sa pertinence pendant des décennies.
Comment nettoyer du laiton oxydé
Lorsqu'il s'agit d'éliminer ou de réduire l'oxydation du laiton, il existe plusieurs approches dont l'efficacité, l'impact sur la surface et la pertinence varient ; le choix de la méthode appropriée dépend du degré d'oxydation, de l'état du laiton et du résultat souhaité.
Méthodes de nettoyage en fonction du degré d'oxydation
Légère ternissure (oxydation à un stade précoce) :
| Méthode | Approche | Efficacité |
|---|---|---|
| Dépoussiérage à l'aide d'un chiffon doux | Entretien quotidien | Empêche la progression |
| Solution de liquide vaisselle | Détergent doux dans de l'eau tiède, chiffon doux | Élimine les salissures superficielles |
| Jus de citron + sel | Nettoyage légèrement acide | Éclaircit les légères traces d'oxydation |
| Pâte à base de vinaigre et de farine | Appliquer, laisser sécher, rincer | Élimine la couche d'oxyde superficielle |
| Nettoyant pour laiton à usage professionnel | Brasso, Wright’s, etc. | Nettoyage léger standard |
Ternissure modérée (oxydation avancée) :
| Méthode | Approche | Efficacité |
|---|---|---|
| Dentifrice | Sans gel, non blanchissant, tissu doux | Nettoyage abrasif doux |
| Du ketchup ou de la purée de tomates | Appliquer, attendre 10 minutes, rincer | Nettoyage acide |
| Citron + bicarbonate de soude | Préparer la pâte, l'appliquer, rincer | Associe un acide et un abrasif doux |
| Produits de polissage professionnels | Conformément aux instructions du produit | Restauration standard modérée |
| Vinaigre + farine + sel | Application plus épaisse de la pâte | Nettoyage plus intensif |
Oxydation importante (ternissure profonde ou patine) :
| Méthode | Approche | Efficacité |
|---|---|---|
| Solution d'acide oxalique | Solution 5–10%, application minutieuse | Élimine les dépôts d'oxyde tenaces |
| Solution d'ammoniac | Solution 10%, ventilation requise | Élimination efficace des oxydes |
| Trempage à l'acide citrique | Solution concentrée, 15 à 30 min | Efficace sur la patine verte |
| Polissage mécanique | Roue de polissage avec rouge | Redonne un aspect brillant |
| Restauration professionnelle | Produits chimiques spécialisés | Cas graves, objets de valeur |
Procédure de nettoyage étape par étape
Pour un ternissement modéré typique du laiton :
Étape 1 : Tester sur une zone peu visible
Testez toujours la méthode de nettoyage sur une surface peu visible afin de vous assurer qu'elle n'endommage ni la finition ni le matériau.
Étape 2 : Nettoyage préalable pour éliminer les salissures superficielles
Lavez à l'eau tiède avec du liquide vaisselle doux afin d'éliminer la poussière, les traces de doigts et les salissures superficielles. Séchez soigneusement.
Étape 3 : Appliquer le produit nettoyant choisi
Suivez attentivement les instructions du produit ou la recette. Pour les produits d'entretien faits maison, appliquez-les à l'aide d'un chiffon doux en effectuant des mouvements circulaires. Pour les produits d'entretien acides, ne les laissez jamais agir sur la surface plus longtemps que la durée recommandée.
Étape 4 : Procédez de manière systématique
Nettoyez de petites surfaces à la fois pour éviter que le produit ne sèche sur la surface, ce qui pourrait laisser des résidus ou entraîner un nettoyage inégal.
Étape 5 : Rincez abondamment
Utilisez de l'eau claire pour éliminer tout résidu de produit nettoyant. Les résidus acides peuvent continuer à réagir avec le laiton et l'endommager s'ils ne sont pas éliminés.
Étape 6 : Laisser sécher complètement
Utilisez un chiffon en coton doux pour bien sécher la surface. Toute trace d'humidité résiduelle accélérera la formation de nouvelles traces d'oxydation.
Étape 7 : Appliquer une protection
Une fois la surface propre et sèche, appliquez un produit de protection adapté à l'usage prévu :
- Chiffon en microfibre pour un usage quotidien
- Cire de carnauba pour meubles et décoration
- Laque pour usage extérieur
- Vernis transparents spécialisés pour l'architecture
Précautions essentielles en matière de nettoyage
Pour le laiton laqué :
- N'utilisez JAMAIS de produits nettoyants abrasifs
- N'utilisez JAMAIS de produits nettoyants acides
- N'utilisez JAMAIS de produits de polissage destinés au laiton nu
- Utilisez UNIQUEMENT un chiffon doux, de l'eau et du savon doux
- Si la laque est abîmée, un revernissage complet est nécessaire (et non un simple rafraîchissement localisé)
Pour le laiton vieilli :
- Réfléchissez aux conséquences sur la valeur avant de procéder au nettoyage
- La patine d'origine a souvent plus de valeur qu'un aspect nettoyé
- Pour les objets de valeur, consultez un expert professionnel.
- Intervenir le moins possible
Pour le laiton plaqué :
- Le revêtement peut être très fin (souvent inférieur à 1 µm)
- Un nettoyage trop agressif peut user le revêtement
- N'utilisez que les méthodes indiquées par le fabricant
- Une fois le placage usé, il est impossible de le restaurer sans procéder à un nouveau placage.
Considérations relatives à la compatibilité avec les solvants
Sûr avec du laiton nu :
- De l'eau et des détergents doux
- Vinaigre et acide citrique (rincer abondamment)
- Nettoyants pour laiton disponibles dans le commerce (Brasso, etc.)
- Des produits abrasifs doux, comme le dentifrice
À utiliser avec précaution :
- Acides forts (oxalique, chlorhydrique)
- Bases fortes (hydroxyde de sodium)
- L'ammoniac (provoque une corrosion sous contrainte dans certains alliages de laiton)
- Eau de Javel (provoque des piqûres)
- Solvants agressifs
À ne jamais utiliser :
- La laine d'acier (laisse des particules d'acier incrustées qui rouillent)
- Papier de verre (enlève trop de matière)
- Outils électriques avec abrasif (endommage la surface)
- Nettoyants industriels puissants
Quand éviter de faire le ménage
Parfois, la meilleure décision est de ne pas nettoyer :
- Objets anciens présentant leur patine d'origine
- Laiton architectural présentant une patine protectrice bien développée
- Éléments dont l'apparence correspond à l'intention de conception
- Sculptures en bronze avec une patine artistique
- Objets dont le nettoyage endommagerait le support
Aperçu de l'ingénierie
- Si le nettoyage est régulier → choisir une méthode suffisamment douce pour permettre une utilisation répétée
- S'il s'agit d'une antiquité de grande valeur → Consultez un professionnel avant de procéder au nettoyage
- Si la patine architecturale → ne pas intervenir dans la plupart des cas
- Si la pièce est laquée → nettoyage minimal uniquement
- Si l'on souhaite empêcher toute oxydation future → appliquer un revêtement adapté après le nettoyage
Points à retenir
Pour les ingénieurs et le personnel de maintenance, le nettoyage du laiton nécessite d’adapter la méthode à l’application : il n’existe pas de produit nettoyant “ idéal ” valable dans toutes les situations. L’erreur la plus courante consiste à utiliser un produit trop agressif sur des pièces qui ne nécessitent qu’un traitement doux, ou à employer des produits inadaptés qui endommagent les revêtements protecteurs.
Principaux enseignements
- L'oxydation du laiton est la réaction chimique qui se produit entre l'alliage de laiton et l'oxygène atmosphérique., ce qui donne naissance à des couches d'oxyde qui, au fil du temps, passent par les étapes suivantes : brillante → ternie → brune → vert-noir → patine verte mature. Cette évolution s'arrête généralement d'elle-même par passivation.
- Les facteurs environnementaux influencent fortement le taux d'oxydation — Une humidité supérieure à 60%, une élévation de la température et la présence de polluants atmosphériques (composés soufrés, chlorures) accélèrent l'oxydation de 5 à 30 fois par rapport à la valeur de référence. La composition du matériau (teneur en zinc, en plomb et en éléments d'alliage) entraîne des effets secondaires.
- Les stratégies de prévention combinent deux à trois approches — Les revêtements protecteurs (laque, cire, galvanoplastie), le contrôle des conditions environnementales (humidité, filtration), les traitements de surface (passivation, revêtements de conversion) et le choix des matériaux (alliage adapté à l'environnement) donnent de meilleurs résultats que n'importe quelle méthode prise isolément.
- L'oxydation du laiton diffère de la corrosion du laiton — L'oxydation est essentiellement d'ordre esthétique et se résorbe d'elle-même ; la corrosion (dézincification, fissuration par corrosion sous contrainte, corrosion galvanique, piqûres, érosion) est d'ordre structurel et nécessite d'en identifier la cause profonde, au-delà du simple traitement de surface.
- De nombreuses applications favorisent délibérément l'oxydation — La patine architecturale, la sculpture en bronze, la restauration d’antiquités, les accessoires nautiques et les finitions décoratives tirent délibérément parti du vieillissement du laiton pour des raisons esthétiques et fonctionnelles, plutôt que de le considérer comme un problème.
- Environ 35% des réclamations concernant la qualité du laiton portent sur des problèmes d'oxydation ce qui pourrait être évité grâce à un meilleur choix d'alliage, à des spécifications plus précises en matière de traitement de surface ou à un meilleur contrôle de l'environnement — ce qui fait de la prévention de l'oxydation l'un des choix les plus déterminants dans la conception des composants en laiton.
Conclusion : quand et comment traiter l'oxydation du laiton
La gestion de l'oxydation du laiton nécessite de bien comprendre à la fois les principes chimiques en jeu et le contexte d'application. L'oxydation du laiton est inévitable en cas d'exposition à l'air libre, mais elle peut être maîtrisée grâce à une combinaison stratégique de plusieurs facteurs : choix de l'alliage, revêtements protecteurs, gestion de l'environnement et programmes d'entretien. Pour les applications industrielles où il est indispensable de conserver un aspect brillant, les stratégies de prévention s'appuient principalement sur les revêtements (laque, placage) et sur le contrôle de l'environnement. Pour les applications décoratives et architecturales, l’objectif passe souvent de la prévention à la mise en place contrôlée d’une patine souhaitée. Les choix techniques les plus importants consistent à adapter l’alliage de laiton à l’environnement prévu (teneur en zinc réduite pour les applications extérieures et marines), à définir des traitements de surface appropriés (épaisseur de la laque et composition chimique en fonction de la durée de vie), à établir des attentes réalistes concernant l’évolution de l’aspect au fil du temps, et à distinguer l’oxydation normale de la corrosion active, qui nécessite une intervention différente. Avec des spécifications et un entretien adaptés, les composants en laiton peuvent offrir des décennies de service, qu’ils soient maintenus brillants ou qu’on leur permette de développer une patine caractéristique.
Que vous recherchiez des composants en laiton pour un projet à venir ou que vous évaluiez des problèmes d'oxydation sur des produits existants, notre équipe d'ingénieurs peut analyser vos applications, vous recommander les alliages de laiton adaptés (C22000, C26000, C36000, C46400, options sans plomb) adaptés à vos environnements spécifiques, définir des traitements de protection répondant aux exigences de durée de vie, et livrer aussi bien des prototypes que des volumes de production avec un contrôle qualité documenté. Nous avons mené à bien plus de 400 programmes de composants en laiton dans les secteurs de la quincaillerie décorative, des contacts électriques, des raccords de plomberie, de la quincaillerie marine, des instruments de musique et des instruments de précision. Nous opérons selon les normes de qualité ISO 9001:2015 avec une certification complète des matériaux selon les normes ASTM (ASTM B16, B36, B124, B453 pour les alliages de laiton), la conformité à la norme NSF/ANSI 61 relative à l’eau sans plomb, ainsi que des procédés de traitement de surface standardisés, notamment le laquage, la galvanoplastie, la patine chimique et les essais de corrosion selon les normes ASTM B117 relatives au brouillard salin. Envoyez-nous les plans de vos pièces ainsi que les conditions d’utilisation, les spécifications d’aspect attendues et le volume de production : nous vous ferons parvenir, dans un délai de deux jours ouvrés, une recommandation de matériau, un cahier des charges de traitement de surface et un devis accompagné de commentaires sur la fabricabilité (DFM).
FAQ
Qu'est-ce que l'oxydation du laiton ?
L'oxydation du laiton est la réaction chimique qui se produit entre l'alliage de laiton (généralement composé de 60 à 90% de cuivre et de 10 à 40% de zinc) et l'oxygène présent dans l'environnement, entraînant la formation de couches d'oxydes de cuivre et de zinc à la surface du métal. Le processus commence quelques heures après l’exposition à l’air libre par la formation d’une fine couche d’oxyde invisible, évolue vers un ternissement visible en l’espace de quelques jours à quelques semaines, puis développe une patine verte caractéristique au fil des mois, voire des années. L’oxydation du laiton est généralement auto-limitante grâce à la passivation : la couche d’oxyde initiale crée une barrière qui ralentit l’accès de l’oxygène. Bien que ce processus fasse passer l’aspect du laiton d’un doré brillant à un brun foncé puis à un vert-bleu, il n’endommage généralement pas de manière significative le métal sous-jacent. C’est ce qui distingue l’oxydation de la corrosion active (comme la dézincification ou la fissuration par corrosion sous contrainte), qui peut endommager structurellement le laiton.
Qu'est-ce qui accélère l'oxydation du laiton ?
Plusieurs facteurs environnementaux et liés au matériau accélèrent l’oxydation du laiton : (1) L’humidité — une humidité relative supérieure à 60% accélère considérablement l’oxydation ; inférieure à 30%, elle la ralentit de manière significative. (2) La température — chaque augmentation de 10 °C double approximativement la vitesse de réaction. (3) Polluants atmosphériques — les composés soufrés (SO₂, H₂S) accélèrent le processus de 5 à 15 fois, les chlorures (eau de mer, sel de déneigement) de 10 à 30 fois, tandis que l’ammoniac accélère le processus et peut provoquer une fissuration par corrosion sous contrainte. (4) Composition de l’alliage de laiton — une teneur en zinc plus élevée (supérieure à 30%) augmente la sensibilité, tandis que les alliages à faible teneur en zinc (bronze commercial C22000) résistent mieux à l’oxydation. (5) État de la surface — les surfaces polies s’oxydent plus lentement que les surfaces rugueuses ou contaminées. (6) Effets galvaniques — le contact avec des métaux dissemblables dans des environnements humides accélère l’oxydation localisée. Comprendre quels facteurs prédominent dans votre application spécifique permet de mettre en place des stratégies de prévention ciblées.
Comment éviter que le laiton ne s'oxyde ?
Prévenir l'oxydation du laiton grâce à des stratégies combinées : (1) Revêtements protecteurs — laque (acrylique, polyuréthane) d'une épaisseur de 15 à 25 µm pour une protection de 3 à 10 ans, cire (de carnauba, microcristalline) pour une protection renouvelable de 6 mois à 2 ans, galvanoplastie (nickel, chrome, or) pour différents niveaux de protection. (2) Contrôle de l’environnement — maintenir l’humidité relative en dessous de 50% %, filtrer les polluants atmosphériques, stocker dans des conteneurs hermétiques avec un dessiccant. (3) Traitements de surface — la passivation au benzotriazole forme un complexe protecteur cuivre-BTA, les revêtements de conversion assurent une chimie de surface stable. (4) Choix des matériaux — utiliser du laiton à faible teneur en zinc (C22000) pour les applications en extérieur, des alliages sans plomb pour le contact avec l’eau, du laiton naval (C46400) pour l’exposition en milieu marin. (5) Programmes d’entretien — un nettoyage régulier empêche l’oxydation en profondeur, un renouvellement périodique du revêtement maintient la protection. L’approche optimale combine 2 à 3 stratégies en fonction des exigences de l’application.
Quelle est la différence entre l'oxydation du laiton et le ternissement du laiton ?
Le ternissement et l’oxydation du laiton désignent des phénomènes qui se recoupent mais qui sont distincts. Le ternissement décrit plus précisément le changement de couleur visible à un stade précoce, passant d’un doré brillant à une teinte terne ou brune — la première étape perceptible de l’oxydation. Le ternissement est la manifestation visible de la formation d’une couche d’oxyde sous-jacente qui constitue l’oxydation. Dans l’usage courant, le terme “ ternissement ” met l’accent sur le changement d’aspect esthétique, tandis que le terme “ oxydation ” décrit le processus chimique sous-jacent à l’origine de ce changement. Ces deux termes font référence à des effets superficiels plutôt qu’à des dommages structurels. Le ternissement évolue par étapes : ternissement superficiel léger (de quelques heures à quelques jours), ternissement brun (quelques semaines), brun foncé à noir (quelques mois), puis finalement patine vert-bleu (plusieurs années). Toutes ces étapes constituent des formes d’oxydation du laiton à différents stades d’évolution. Dans la pratique, ces termes sont largement interchangeables, “ ternissure ” étant plus familier et “ oxydation ” plus technique.
L'oxydation du laiton est-elle nocive ?
L'oxydation du laiton n'est généralement pas nocive dans le cadre d'utilisations normales. Les couches d'oxyde qui se forment (oxydes de cuivre, oxydes de zinc, carbonates de cuivre) sont des composés stables qui ne se libèrent pas de manière significative dans l'environnement dans des conditions normales. La couche d'oxyde protège en effet le métal sous-jacent contre toute attaque ultérieure grâce à un processus de passivation. Cependant, plusieurs préoccupations spécifiques existent : (1) La lixiviation du plomb provenant des alliages de laiton au plomb (C36000) dans les applications liées à l’eau potable présente des risques sanitaires réglementés par la norme NSF/ANSI 61 — les laitons modernes sans plomb (C69300) éliminent ce risque. (2) Le vert-de-gris (composés verts du cuivre) provenant d’un laiton fortement oxydé peut se transférer sur la peau ou sur les objets qui entrent temporairement en contact avec lui ; il n’est pas toxique en cas d’exposition normale, mais pose un problème esthétique. (3) Certains produits chimiques de patine utilisés pour le vieillissement artificiel contiennent des composés dangereux nécessitant une manipulation appropriée lors de leur application. (4) Les effets galvaniques avec des métaux dissemblables peuvent poser des problèmes structurels. Pour les applications typiques de quincaillerie et de décoration en laiton, l’oxydation est purement une question esthétique sans incidence sur la santé.
Peut-on remédier à l'oxydation du laiton ?
Une oxydation légère à modérée du laiton peut être éliminée par un nettoyage, mais une oxydation importante et la formation d’une patine sont difficiles, voire impossibles, à éliminer complètement sans enlèvement de matière. Options de restauration en fonction de la gravité : (1) Légère oxydation — s’élimine facilement avec des produits nettoyants doux (savon, jus de citron, produit de polissage pour laiton du commerce), ce qui permet de retrouver un aspect proche de l’original. (2) Tarnissement modéré — nécessite un nettoyage plus agressif (dentifrice, vinaigre additionné de sel, produits de polissage du commerce), mais est généralement réversible. (3) Oxydation importante — nécessite un nettoyage à l’acide (acide oxalique, acide citrique) ou un polissage mécanique qui enlève une fine couche de métal en même temps que l’oxyde. (4) Patine verte mature — généralement irréversible ; le nettoyage enlève la patine mais expose le métal oxydé en dessous, qui se ternit à nouveau rapidement. (5) Dézincification sous-jacente — irréversible ; le métal affecté doit être remplacé. Après le nettoyage, appliquez un revêtement protecteur pour empêcher une réoxydation rapide. Notez que pour le laiton ancien et architectural, l’élimination de la patine d’origine réduit souvent considérablement la valeur de l’objet et n’est donc pas recommandée.
Comment appelle-t-on cette substance verte qui se forme sur le laiton ?
Le revêtement vert qui se forme sur le laiton vieilli s'appelle la patine (plus précisément la patine de cuivre) ; il est principalement constitué de composés de carbonate de cuivre, ainsi que de sulfate de cuivre, de chlorure de cuivre et d'oxyde de cuivre, en fonction de l'exposition environnementale. Le principal composé vert est la malachite (Cu₂(OH)₂CO₃), qui se forme par réaction du cuivre avec le dioxyde de carbone et l’humidité de l’atmosphère, un processus qui s’étend sur plusieurs mois, voire plusieurs années. Dans les milieux marins, les chlorures de cuivre (atacamite, paratacamite) contribuent à la coloration verte. Dans les environnements industriels soumis à une pollution soufrée, les sulfates de cuivre donnent naissance à des teintes vert-bleu. La couleur verte caractéristique de la Statue de la Liberté est une patine qui s’est développée à partir de sa surface d’origine en cuivre-bronze au fil de décennies d’exposition. La patine est généralement une couche superficielle stable et protectrice qui empêche la détérioration du métal sous-jacent, ce qui en fait une protection naturelle précieuse dans les applications architecturales. Parfois appelée « verdigris » (notamment sur le laiton ancien), la patine verte est souvent cultivée délibérément à des fins esthétiques dans les arts décoratifs, la sculpture et la restauration architecturale.


