
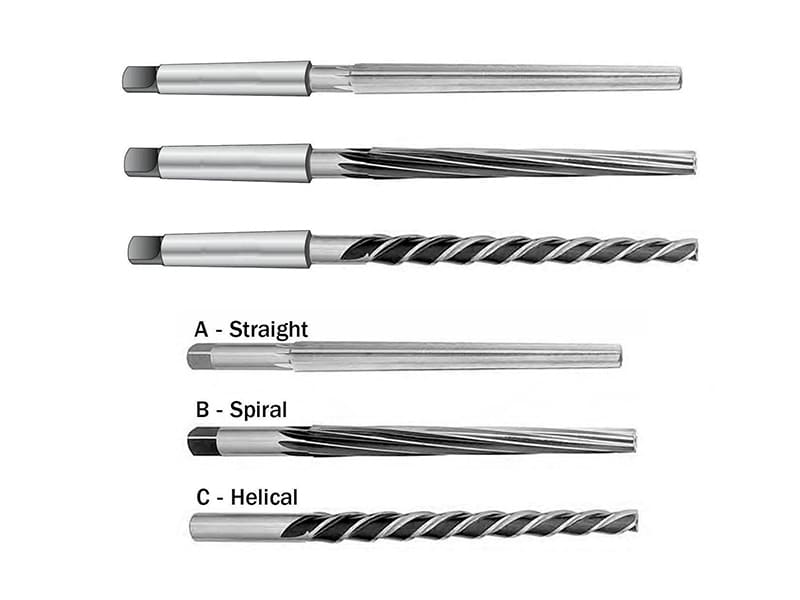
Быстрый ответ: Развертка — это многозубый вращающийся инструмент, который обрабатывает просверленное отверстие до точного диаметра, правильной округлости и гладкой поверхности, снимая лишь 0,10–0,30 мм материала за финальный контролируемый проход. Сверление задает расположение и приблизительный размер отверстия (типичный допуск ±0,05–0,10 мм); развертывание обеспечивает функциональный допуск — посадку H7, посадочное место подшипника, отверстие под штифт — при ±0,010–0,025 мм с шероховатостью поверхности Ra 0,8–1,6 мкм. Основные типы разверток: машинные развертки (производство на CNC, повторяемость ±0,010–0,025 мм), ручные развертки (ручной ремонт и подгонка единичных деталей), твердосплавные развертки (твердые материалы и крупносерийное производство), развертки с винтовыми канавками (вязкие материалы, такие как нержавеющая сталь, где критичен отвод стружки), регулируемые развертки (нестандартные диаметры), конические штифтовые развертки (установка самоблокирующихся конических штифтов), насадные развертки (большие диаметры) и плавающие держатели разверток (компенсация несоосности шпинделя). Правильный выбор зависит от: требуемого класса допуска, материала заготовки, объема производства и того, является ли отверстие сквозным или глухим.
Что делают развертки — и почему одного сверления недостаточно
Сверло создает отверстие, разрушая и оттесняя материал перед двумя режущими кромками на вершине сверла. В результате получается отверстие приблизительно нужного размера и в нужном месте, но с ограничениями, присущими процессу сверления:
Размерная неточность: Сверла слегка отклоняются под действием сил резания, особенно при входе в наклонные поверхности, сверлении пересекающихся отверстий или работе с инструментом большой длины. Даже острое, правильно заточенное сверло в хорошем состоянии обычно дает отверстия с разбросом диаметра ±0,025–0,075 мм и некруглостью (погрешностью округлости) 0,025–0,075 мм.
Шероховатость поверхности: Режущие кромки сверла разрывают и скребут материал, а не срезают его чисто. Получаемая поверхность отверстия шероховатая — Ra 3,2–6,3 мкм типично для просверленных отверстий в стали, что значительно грубее, чем Ra 0,8–1,6 мкм, обычно требуемая для посадочных мест подшипников, подвижных посадок и гидравлических уплотнительных отверстий.
Эти ограничения приемлемы, когда функция отверстия — просто пропустить крепеж — отверстия под болты с зазором, отверстия для прокладки кабеля или отверстия, которые будут нарезаны резьбой. Они неприемлемы, когда отверстие должно定位овать компонент (штифт), поддерживать вращающийся элемент (подшипник), обеспечивать гидравлическое уплотнение (отверстие клапана) или достигать特定ной посадки с натягом или зазором.
Развертывание устраняет все три ограничения. Множественные зубья развертки (обычно 4–8 для стандартных разверток) снимают каждый тонкую, равномерную стружку со стенки отверстия. Многозубый контакт с существующей стенкой отверстия направляет инструмент вдоль установленной осевой линии, исправляя незначительную овальность и обеспечивая consistently круглое отверстие. Легкая финишная нагрузка на зуб дает Ra 0,8–1,6 мкм как обычный результат. При соответствующем инструменте и контроле процесса достижим допуск ±0,010–0,015 мм на диаметр отверстия в производстве.
Принцип припуска: Развертки не предназначены для снятия больших объемов материала. Если для развертывания оставлен слишком большой припуск, развертка отклоняется, возникает вибрация, и отверстие получается увеличенным. Стандартная практика — сверлить отверстие на 0,10–0,30 мм меньше (в зависимости от диаметра отверстия и материала), а затем развертывать до окончательного размера. Развертка снимает эти финальные 0,10–0,30 мм по диаметру.
Основные типы разверток и их применение
Машинные развертки
Машинные развертки — это стандартный производственный инструмент для развертывания на обрабатывающих центрах CNC, токарных станках CNC (для расточных операций) и сверлильных станках. Они имеют прямой хвостовик (цилиндрический, для держателей типа концевых фрез) или хвостовик с конусом Морзе для прямого монтажа в шпиндель, и 4–8 прямых или слегка винтовых канавок.
Производительность: Машинные развертки, используемые при обработке на CNC с соответствующей жесткостью, подачей (примерно 0,1–0,4 мм/об) и скоростью резания (обычно 50–80% от скорости сверления для того же материала), обеспечивают допуски отверстия ±0,010–0,025 мм по диаметру и шероховатость поверхности Ra 0,8–1,6 мкм. Эти показатели охватывают большинство требований точной посадки в промышленном производстве.
Материал: Машинные развертки из быстрорежущей стали (HSS) являются стандартом для большинства применений по стали и алюминию. Кобальтовая HSS (M42) обеспечивает лучшую производительность в аустенитной нержавеющей стали и высоконикелевых сплавах. Для крупносерийного производства или твердых материалов применяются твердосплавные развертки (цельные твердосплавные или с твердосплавными пластинами).
Когда использовать: Выбор по умолчанию для производства на CNC отверстий с допусками H7, H8 и аналогичными. Посадочные места подшипников, отверстия под штифты в приспособлениях и оснастке, установочные отверстия в собранных компонентах и точные втулки — все это стандартные применения.
Ручные развертки
Ручные развертки имеют квадратный хвостовик на конце (для воротка или T-образной рукоятки) и длинную, плавно сужающуюся заходную фаску, которая позволяет вручную направлять инструмент в отверстие без станка. Канавки обычно немного длиннее, чем у машинных разверток, чтобы обеспечить более длительное зацепление, необходимое для контролируемой ручной работы.
Производительность: Ручное развертывание зависит от навыка и постоянства оператора. Допуски ±0,020–0,050 мм достижимы при тщательной технике; поддержание этого на множестве деталей в производственной партии нецелесообразно. Ручные развертки по своей природе ограничены ситуациями, когда машинная оснастка недоступна или неприменима.
Когда использовать: Выездное обслуживание и техническое обслуживание (расширение или доводка отверстия в сборке, которую невозможно разобрать для доступа к станку), сборочные операции для прессовых или переходных посадок, где окончательная подгонка размера должна выполняться постепенно, и прототипные/инструментальные работы, где необходимо точно выдержать размер одного отверстия. Ручные развёртки не следует использовать в производственных условиях, где требуется межоперационная стабильность отверстий.
Твердосплавные развёртки
Твердосплавные развёртки изготавливаются из цельного твердого сплава (наиболее распространены для малых диаметров, примерно до 16 мм) или с твердосплавными пластинами, припаянными к стальному корпусу (для больших диаметров). Модуль упругости твердого сплава (~550 ГПа) примерно в 3 раза выше, чем у HSS (~200 ГПа), что обеспечивает меньший прогиб под нагрузкой резания и лучшую размерную стабильность — особенно важно для глубоких отверстий и материалов с высоким сопротивлением резанию.
Преимущества в производительности по сравнению с HSS: В абразивных материалах (чугун, стеклопластики, закалённая сталь) твердосплавные развёртки служат в 5–15 раз дольше развёрток из HSS до износа режущих кромок и начала ухода диаметра. В непрерывном производстве (1000+ отверстий) твердосплавные развёртки обеспечивают более стабильный диаметр отверстий на протяжении всего цикла, поскольку износ медленно и предсказуемо влияет на режущий диаметр. Твердый сплав также позволяет использовать более высокие скорости резания, сокращая время цикла.
Когда использовать: Нержавеющая сталь (304, 316, дуплекс), где наклёп требует острых и прочных кромок; титановые сплавы, где низкая теплопроводность концентрирует тепло на режущей кромке; закалённые стали выше примерно HRC 35; чугун и другие абразивные материалы; а также любые крупносерийные применения, где стоимость обработки одного отверстия оправдывает более высокие вложения в твердосплавный инструмент.
Развёртки со спиральными канавками
Развёртки со спиральными канавками имеют канавки, закрученные вокруг корпуса под углом наклона винтовой линии (обычно 15–45°). Такая геометрия обеспечивает непрерывное, прогрессивное резание (вместо прерывистого контакта прямых канавок) и создаёт осевой эффект отвода стружки, который вытягивает стружку из отверстия к шпинделю станка при обработке сквозных отверстий.
Когда прямые канавки не справляются: В нержавеющей стали и других наклёпываемых материалах развёртки с прямыми канавками склонны к вибрации — инструмент колеблется на частоте контакта режущей кромки, поскольку прямая канавка создаёт периодическую ударную нагрузку. Спиральные канавки распределяют усилие резания непрерывно по окружности отверстия, подавляя эту вибрацию. В результате поверхность отверстия получается более гладкой (обычно Ra 1,0–1,6 мкм против Ra 2,4–3,2 мкм для прямых канавок в нержавеющей стали) и более размерно-стабильной.
Преимущество отвода стружки: В глубоких отверстиях (отношение глубины к диаметру выше примерно 3:1) и в вязких материалах, образующих длинную витую стружку (алюминий, медь, мягкая сталь), осевое нагнетающее действие спиральных канавок значительно снижает риск забивания стружкой — накопления стружки в отверстии, царапающей обработанную поверхность или вызывающей заклинивание развёртки.
Когда использовать: Нержавеющая сталь (основное применение), медь и медные сплавы, алюминий при глубоком развёртывании, а также любые применения, где развёртки с прямыми канавками давали вибрацию или нестабильное качество поверхности.
Регулируемые развёртки
Регулируемые развёртки имеют пластинчатые режущие вставки в наклонных пазах, которые можно раздвигать или сдвигать для регулировки эффективного режущего диаметра, обычно в диапазоне ±0,5–2,0 мм от номинального размера. Регулировка выполняется ослаблением стопорного кольца и выдвижением или втягиванием пластинчатых вставок.
Ограничения точности: Регулировочный механизм вносит дополнительные переменные (прогиб пластины, неравномерность регулировки между пластинами, биение от усилий зажима), которые снижают достижимый допуск по сравнению с цельными развёртками. Допуски ±0,025–0,050 мм реалистичны при тщательной регулировке; ±0,010 мм, как правило, недостижимы в обычной практике.
Когда использовать: Нестандартные диаметры отверстий, не охватываемые стандартными развёртками фиксированного размера; ремонтные операции, где развёртываемое отверстие изношено или отремонтировано до нестандартного размера; и инструментальные ситуации, где точный требуемый размер должен определяться пробным путём. Не подходит для производственных применений с жёсткими допусками.
Развёртки для конических штифтов
Развёртки для конических штифтов соответствуют стандартной конической геометрии конических штифтов (определяемой ASME B18.8 в дюймовой системе: стандартная конусность 1:50 по диаметру на единицу длины). Режущий конус развёртки соответствует конусу штифта, поэтому развёрнутое отверстие принимает штифт в самоблокирующемся коническом соединении.
Функция: Конические штифты обеспечивают разъёмное, самозатягивающееся соединение с натягом между валом и сопрягаемой деталью (ступицей, шестернёй, рычагом). Коническое соединение блокируется под осевым усилием при сборке, но может быть выбито для разборки. Это в отличие от цилиндрических штифтов (включая штифты с насечкой), которые удерживаются за счёт посадки с натягом.
Когда использовать: Любая сборка, использующая стандартные конические штифты по ASME B18.8 или эквивалентным метрическим стандартам. Развёрнутый конус должен соответствовать конкретному номеру конического штифта (#0 – #7 в дюймовой системе, с соответствующими диаметрами и длинами конуса).
Насадные развёртки
Насадные развёртки имеют полый корпус, который устанавливается на оправку, с режущими зубьями на насадке. Концепция сменной насадки позволяет повторно использовать оправку при износе насадки, снижая затраты на инструмент для больших диаметров, где цельные развёртки дороги.
Когда использовать: Диаметры свыше примерно 20–25 мм, где цельные твердосплавные развёртки становятся недопустимо дорогими, а конструкция насадной развёртки с оправкой обеспечивает сопоставимую жёсткость при меньшей стоимости. Типичные применения — отверстия под подшипниковые узлы, отверстия под втулки в корпусах кондукторов и приспособлений, а также крупные гидравлические отверстия.
Плавающие держатели развёрток
Плавающий держатель развёртки (также называемый плавающим патроном или гибким держателем) — это не тип развёртки, а вспомогательное приспособление для крепления инструмента, которое позволяет развёртке плавать в радиальном направлении (обычно суммарный радиальный ход ±0,5–2,0 мм) относительно шпинделя станка. Это плавание компенсирует несоосность между осью просверленного отверстия и осью шпинделя.
Причины возникновения несоосности: Даже на хорошо откалиброванных обрабатывающих центрах CNC ось шпинделя и ось просверленного отверстия могут быть не идеально совмещены из-за: отклонения сверла в процессе сверления (что приводит к отверстию, которое начинается в запрограммированном месте, но отклоняется по мере углубления), погрешностей базирования приспособления и теплового расширения конструкции станка. Если жёсткую развёртку ввести в это слегка несоосное отверстие, силы реакции заставляют развёртку резать эксцентрично, что приводит к образованию отверстия завышенного размера.
Компенсация плавающим держателем: Плавающий держатель позволяет развёртке следовать за существующей осью отверстия независимо от оси шпинделя, поэтому развёртка режет концентрично внутри отверстия независимо от незначительной несоосности. Результат — лучшая круглость, более стабильный диаметр и лучшее качество поверхности по сравнению с жёсткой установкой при той же степени несоосности.
Когда использовать: Прецизионное производство, где требуется соосность отверстия ниже 0,010 мм TIR; тонкостенные заготовки, где силы реакции от жёсткой установки отклоняли бы деталь; и любое применение, где сверление стабильно даёт отверстия с незначительным отклонением от запрограммированного центра.
Выбор развёртки по материалу
Материал заготовки определяет силы резания, характер стружкообразования, тепловыделение и склонность к наклёпу — всё это влияет на то, какой тип развёртки работает лучше всего.
| Материал | Рекомендуемая развёртка | Ключевая причина | Критический параметр |
|---|---|---|---|
| Алюминиевые сплавы | Машинная развёртка с прямыми канавками (HSS или твердосплавная) | Простая геометрия; достаточное отведение стружки | Высокая скорость допустима; избегать забивания канавок стружкой |
| Углеродистая сталь (≤HB 250) | Машинная развёртка HSS | Достаточная износостойкость и вязкость | Стандартные скорости и подачи |
| Аустенитная нержавеющая сталь (304, 316) | Твердосплавная развёртка с винтовыми канавками | Наклёп; отведение стружки; предотвращение вибрации | Пониженная скорость; равномерная, непрерывная подача |
| Закалённая сталь (>HRC 35) | Твердосплавная развёртка; CBN для >HRC 55 | Прочность кромки; износостойкость | Очень низкая скорость; требуется жёсткая установка |
| Титановые сплавы | Твердосплавная развёртка; предпочтительно охлаждение через инструмент | Концентрация тепла на инструменте; абразивный износ | Очень низкая скорость; обильное охлаждение |
| Чугун | Твердосплавная развёртка | Абразивный износ от графитовых включений | Умеренная скорость; удаление стружки сжатым воздухом |
| Латунь и бронза | Машинная развёртка HSS или твердосплавная | Низкие силы резания; хорошее качество поверхности | Высокая скорость; острые кромки для предотвращения разрывов |
| Инженерные пластмассы (PEEK, Delrin) | HSS или твердосплавная с острой геометрией | Предотвращение плавления; чистое удаление стружки | Высокая скорость; острые кромки; избегать накопления тепла |
Подробно о случае с нержавеющей сталью: Аустенитная нержавеющая сталь (304, 316) наклёпывается на поверхности во время резания — каждый проход резания оставляет более твёрдый слой, через который должен резать следующий проход. При использовании развёрток с прямыми канавками прерывистый контакт каждой канавки позволяет материалу заготовки слегка пружинить между актами резания, что усиливает наклёп и вызывает вибрацию. Винтовые канавки обеспечивают более непрерывный контакт, снижая пружинение и скорость наклёпа. В сочетании с пониженной скоростью резания (примерно 50% от скорости, используемой для углеродистой стали при эквивалентном диаметре) и непрерывной, равномерной подачей, которая предотвращает трение развёртки без резания, твердосплавные развёртки с винтовыми канавками обеспечивают чистые, стабильные отверстия в нержавеющей стали, которых не могут достичь развёртки HSS с прямыми канавками.
Допуски, достижимые по типу развёртки
| Тип развёртки | Типичный производственный допуск | Гладкость поверхности (Ra) | Наилучшие условия применения |
|---|---|---|---|
| Ручная развертка | ±0,025–0,050 мм | Ra 1,6–3,2 мкм | Единичная настройка, ремонт |
| Машинная развертка (HSS) | ±0,010–0,025 мм | Ra 0,8–1,6 мкм | Производство CNC, стандартные материалы |
| Машинная развертка (твердый сплав) | ±0,008–0,020 мм | Ra 0,4–1,2 мкм | Крупносерийное производство, твердые материалы |
| Развертка с винтовыми канавками | ±0,010–0,025 мм | Ra 0,8–1,6 мкм | Нержавеющая сталь, глубокие отверстия, склонность к вибрации |
| Регулируемая развертка | ±0,025–0,050 мм | Ra 1,6–3,2 мкм | Нестандартные размеры, ремонт |
| Насадная развертка | ±0,015–0,030 мм | Ra 1,2–2,4 мкм | Большие диаметры |
| Твердый сплав + плавающий патрон | ±0,005–0,015 мм | Ra 0,4–0,8 мкм | Производство высочайшей точности |
Допуск H7 в качестве проектного ориентира: H7 — наиболее распространенный допуск точных отверстий на чертежах в системе ISO. Для отверстия 10 мм H7 допуск составляет +0,015 / 0 мм (отверстие может быть 10,000–10,015 мм). Для отверстия 20 мм H7 допуск составляет +0,021 / 0 мм. Машинная развертка, применяемая в хорошо контролируемой системе CNC, стабильно обеспечивает эти допуски across производственные партии.
Типичные проблемы развертывания, причины и решения
| Проблема | Основная причина | Инженерное решение |
|---|---|---|
| Завышенный диаметр отверстия | Отклонение развертки; чрезмерная скорость; износ развертки | Снизить скорость; использовать твердосплавную развертку для жесткости; заменить изношенный инструмент |
| Заниженный диаметр отверстия | Недостаточный припуск; изношенная развертка режет в минус | Проверить диаметр предварительного развертывания; использовать новую развертку |
| Плохое качество поверхности (Ra >3,2 мкм) | Инструмент трется, а не режет (затупленные кромки, недостаточный припуск) | Проверить, что диаметр предварительного сверления оставляет 0,10–0,30 мм; заменить развертку |
| Следы вибрации на стенке отверстия | Вибрация станка; прямые канавки в наклепанном материале | Использовать развертку с винтовыми канавками; проверить жесткость станка и инструментальной оснастки |
| Отверстие завышено на входе, сужается к выходу | Несоосность шпинделя и отверстия; отклонение развертки | Использовать плавающий патрон для развертки; проверить прямолинейность просверленного отверстия |
| Пакетирование стружки (глубокие отверстия, алюминий) | Стружка не отводится; геометрия канавок задерживает стружку | Использовать развертку с винтовыми канавками; увеличить поток/давление СОЖ |
| Быстрый износ инструмента | Неправильный материал для твердости заготовки | Перейти с HSS на твердый сплав; снизить скорость резания |
Припуск под предварительное развертывание — наиболее распространенная технологическая ошибка: Если сверло оставляет слишком мало материала (менее примерно 0,050 мм суммарно на диаметр), развертка не может резать — она трется, генерируя тепло и давление, которые могут initially обеспечить правильный размер отверстия, но создают наклепанную поверхность и сокращают срок службы развертки. Если оставлено слишком много материала (более примерно 0,4–0,5 мм суммарно для большинства материалов), развертка отклоняется под нагрузкой, что приводит к завышенному отверстию с плохой круглостью. Диапазон суммарного припуска 0,10–0,30 мм — это окно, в пределах которого развертывание работает правильно.
Соображения DFM для развернутых отверстий
Стандартные размеры разверток: Развертки изготавливаются стандартных размеров (ISO 521, DIN 206, ASME B94.2 в зависимости от системы). Проектирование диаметров отверстий в соответствии со стандартными размерами разверток (шаг 0,5 мм при большинстве диаметров, с размерами менее 0,5 мм при малых диаметрах) исключает необходимость в специальном или регулируемом инструменте. Нестандартные диаметры отверстий (например, 12,7 мм в контексте метрического проектирования) требуют либо регулируемой развертки, либо инструмента нестандартного размера — и то, и другое увеличивает стоимость и снижает точность по сравнению со стандартными размерами.
Учет припуска под развертывание: Чертежи, в которых указан конечный диаметр после развёртывания без учёта диаметра предварительного сверления, могут создавать производственные проблемы. На чертежах следует указывать либо только окончательный диаметр после развёртывания (с примечанием, например, “сверлить и развернуть до Ø10H7”), либо явно указывать как диаметр сверления, так и диаметр после развёртывания. Задача механика — выбрать подходящий диаметр сверла, оставляющий припуск 0,10–0,25 мм под развёртывание.
Соотношение глубины отверстия и диаметра: Развёртывание не представляет сложности для отверстий с соотношением глубины к диаметру менее примерно 3:1. При соотношении выше 5:1 удаление стружки становится проблематичным при прямых канавках, а отклонение инструмента снижает точность. При соотношении выше 8:1 подача СОЖ через инструмент (СОЖ высокого давления, подаваемая через центр инструмента) становится практически обязательной для надёжного удаления стружки, а поддержание точности положения требует тщательного контроля прямолинейности предварительного сверления. Конструкторские чертежи, задающие глубокие отверстия с жёсткими допусками, следует проверять на технологичность развёртывания.
Фаска на входе в отверстие: Входная фаска 45° глубиной 0,5–1,0 мм на входе в отверстие помогает направить развёртку в отверстие при первоначальном заходе, снижая риск дребезжания или отклонения развёртки при входе. Эта фаска также устраняет острую кромку в месте пересечения отверстия с торцом, которая является точкой концентрации напряжений в компонентах, работающих при усталостных нагрузках.
Основные выводы
- Развёртывание — это процесс получения функциональных отверстий из просверленных отверстий: снятие припуска 0,10–0,30 мм за проход развёртывания улучшает точность диаметра отверстия с ±0,050–0,100 мм (после сверления) до ±0,010–0,025 мм (после развёртывания), а шероховатость поверхности — с Ra 3,2–6,3 мкм (после сверления) до Ra 0,8–1,6 мкм (после развёртывания).
- Машинные развёртки в операциях CNC являются выбором по умолчанию для отверстий с производственными допусками: они обеспечивают допуск по диаметру ±0,010–0,025 мм при шероховатости поверхности Ra 0,8–1,6 мкм, охватывая требования H7 и аналогичные допуски в стандартных материалах.
- Развёртки со спиральными канавками необходимы для аустенитной нержавеющей стали и других наклёпываемых материалов: прямые канавки вызывают дребезжание в нержавеющей стали, поскольку прерывистый контакт позволяет материалу пружинить между режущими воздействиями; спиральные канавки обеспечивают более непрерывный контакт, подавляя дребезжание и стабильно обеспечивая Ra 1,0–1,6 мкм.
- Твёрдосплавные развёртки необходимы для крупносерийного производства, твёрдых материалов и применений, требующих стабильного диаметра отверстия на протяжении тысяч отверстий: твёрдый сплав служит в 5–15 раз дольше, чем HSS, при обработке абразивных или наклёпываемых материалов, сохраняя диаметр в пределах допуска на значительно более длительных производственных прогонах.
- Плавающие патроны для развёрток компенсируют несоосность шпинделя и отверстия: плавающая податливость позволяет развёртке следовать по существующей оси отверстия, а не отклоняться от оси шпинделем, обеспечивая превосходную круглость и соосность в высокоточных применениях.
- Припуск под предварительное развёртывание 0,10–0,30 мм по диаметру является критически важным: слишком малый припуск вызывает трение и наклёп; слишком большой — отклонение, превышение размера и дребезжание.
- Для OEM отделов закупок и проектирования: указывайте развёрнутые отверстия как “сверлить и развернуть Ø[номинал] [класс допуска]” (например, “сверлить и развернуть Ø10H7”), а не указывайте только конечный диаметр без контекста процесса. Это даёт поставщику обработки чёткое указание по требуемому допуску и подразумевает двухэтапный процесс. Для компонентов из нержавеющей стали или титана с точными отверстиями указание “развёртывание, твёрдосплавный инструмент со спиральными канавками” в примечании к процессу позволяет избежать проблем с прямыми канавками, приводящих к переделке.
Часто задаваемые вопросы
В чём разница между машинной и ручной развёрткой?
Машинная развёртка предназначена для использования в обрабатывающем центре CNC, сверлильном станке или токарном станке с контролируемой скоростью и подачей и обеспечивает стабильные допуски отверстий ±0,010–0,025 мм при шероховатости поверхности Ra 0,8–1,6 мкм по производственным партиям. Ручная развёртка вращается вручную с помощью воротка или T-образной рукоятки, имеет длинный конический заход для направленного ввода и обеспечивает допуски ±0,025–0,050 мм, которые зависят от техники оператора. Машинные развёртки — правильный выбор для любой ситуации, требующей стабильных, повторяемых результатов на множестве деталей. Ручные развёртки подходят для ремонта и обслуживания, когда доступ к станку невозможен, или для единичных пригоночных операций, где размер необходимо регулировать постепенно на ощупь.
Почему для нержавеющей стали следует использовать развёртку со спиральными канавками?
Аустенитная нержавеющая сталь (304, 316) наклёпывается при резании — поверхность материала становится твёрже нижележащего материала после каждого режущего прохода, требуя последующих проходов для резания через progressively более твёрдый материал. При развёртках с прямыми канавками каждая канавка кратковременно контактирует со стенкой отверстия, а затем теряет контакт до вступления следующей канавки. В течение этого интервала без контакта поверхность материала пружинит и частично наклёпывается. Когда вступает следующая канавка, она встречает более твёрдую поверхность, создавая прерывистое резание, вызывающее дребезжание. Спиральные канавки поддерживают более непрерывный контакт со стенкой отверстия на протяжении режущего прохода, сокращая интервал пружинения и подавляя дребезжание. Результат — шероховатость отверстия Ra 0,8–1,6 мкм в нержавеющей стали по сравнению с Ra 2,4–3,2 мкм или хуже при прямых канавках.
Сколько припуска следует оставлять под развёртывание?
Стандартный припуск под предварительное развёртывание составляет 0,10–0,30 мм по диаметру (0,05–0,15 мм на сторону), смещаясь к нижнему пределу для малых диаметров и мягких материалов и к верхнему пределу для больших диаметров и твёрдых материалов. Для отверстия Ø10 мм в стали стандартным является общий припуск 0,10–0,15 мм (сверлить до Ø9,85–9,90 мм, развернуть до Ø10,000 мм H7). Если оставлен меньший припуск, развёртка не сможет чисто резать и будет тереть, а не срезать, генерируя тепло, наклёпывая поверхность отверстия и сокращая срок службы развёртки. Если оставлен больший припуск, развёртка отклоняется под действием более высокой нагрузки резания, создавая отверстие завышенного размера с плохой круглостью. Проверка диаметра предварительного сверления перед каждой операцией развёртывания — базовый этап контроля качества в точной обработке.
Когда следует использовать плавающий патрон для развёртки?
Плавающий патрон для развёртки используется, когда существует несоосность между осью шпинделя и осевой линией просверленного отверстия, которую невозможно исправить настройкой станка. Эта несоосность возникает, когда сверло отклоняется при сверлении (создавая отверстие, осевая линия которого отклоняется от запрограммированной траектории), когда погрешности базирования приспособления смещают отверстие относительно оси шпинделя, или когда тепловое расширение станка изменяет взаимосвязь между шпинделем и приспособлением в течение производственного цикла. Без плавающего патрона жёсткая развёртка, введённая в несоосное отверстие, производит эксцентричное резание — развёртка снимает больше материала с одной стороны, чем с другой — что приводит к завышенному диаметру отверстия и плохой круглости. Плавающий патрон позволяет развёртке следовать по существующей оси отверстия, обеспечивая круглость в пределах 0,005–0,010 мм TIR в тех случаях, когда жёсткие установки не могут этого достичь.
Какой допуск может обеспечить развёртывание CNC?
Стандартное машинное развёртывание CNC с инструментом из быстрорежущей стали обеспечивает ±0,010–0,025 мм по диаметру отверстия и шероховатость поверхности Ra 0,8–1,6 мкм, что покрывает требования допусков H7 и H8 по ISO для большинства диаметров. Твёрдосплавные развёртки в жёстких установках обеспечивают ±0,008–0,020 мм. Твёрдосплавные развёртки с плавающими патронами обеспечивают ±0,005–0,015 мм и Ra 0,4–0,8 мкм. Эти показатели предполагают: правильный припуск перед развёртыванием (0,10–0,30 мм суммарно), соответствующую скорость резания (50–80% от скорости сверления для того же материала) и развёртку в хорошем состоянии (острые канавки, в пределах допуска по диаметру). Износ инструмента вызывает прогрессирующее смещение диаметра — развёртка, которая держала ±0,012 мм в начале производственного цикла, может давать отверстия ±0,025 мм после значительного износа. Мониторинг диаметра отверстия в течение производственного цикла и замена развёртки до превышения допуска необходимы для стабильного качества продукции.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, производящей развёрнутые отверстия для посадочных мест подшипников, отверстий под штифты, гидравлических компонентов, аэрокосмических втулок и сборок медицинских устройств из алюминия, нержавеющей стали, титана и инженерных сплавов. Технические источники: Machinery’s Handbook (Reamers and Reaming), ASME B94.2 (Reamers), ISO 521 (Hand Reamers — Dimensions), Sandvik Coromant Hole-Making Application Guide, SME Fundamentals of Tool Design (глава о развёртывании).
Ищете прецизионные обработанные компоненты CNC с развёрнутыми отверстиями?
В CMS мы производим прецизионные развёрнутые отверстия по допускам H7, H6 и индивидуальным спецификациям — с инструментом, соответствующим материалу (твёрдосплавные спиральные развёртки для нержавеющей стали, плавающие патроны для высокоточного производства), измерением отверстий CMM на первых образцах и документацией по возможностям процесса.
[Запросить проверку спецификации развёрнутого отверстия и расчёт стоимости обработки CNC →]


