
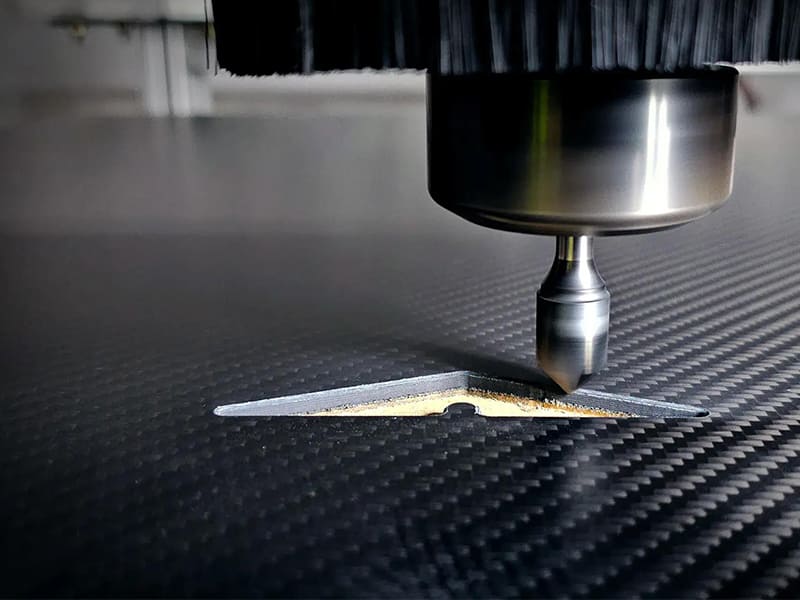
Быстрый ответ: Обработка углеродного волокна CNC эффективна для операций точной финишной обработки — резки, сверления, обрезки и шлицевания готовых ламинатов — но не является основным методом формирования композитной конструкции. Процесс подходит, когда: геометрия представляет собой 2D или простую 3D пластину/кронштейн, объём производства ниже примерно 2 000–5 000 деталей, допуски ±0,05–0,10 мм достаточны, и обработка дополняет (а не заменяет) выкладку или формование композита. Ключевые технические отличия от обработки металла: углеродные волокна обладают высокой абразивностью (стойкость инструмента падает до 50–200 отверстий без инструмента с алмазным покрытием), резка produces мелкую токопроводящую пыль, требующую специальной системы удаления, и расслоение на выходе сверла является основным видом отказа по качеству. При объёме свыше примерно 5 000–10 000 деталей в год компрессионное формование или RTM обычно экономичнее, поскольку время цикла CNC в 5–20 минут на деталь становится узким местом по стоимости.
Почему обработка углеродного волокна CNC принципиально отличается от обработки металла
Полимер, армированный углеродным волокном (CFRP), представляет собой слоистый композит, а не однородный материал. Это различие определяет каждый аспект того, как следует планировать обработку, какой инструмент необходимо использовать, какие дефекты ожидать и какие допуски можно выдержать.
Структура материала: CFRP состоит из армирующего углеродного волокна (несущего растягивающую нагрузку, с модулем упругости при растяжении 230–700 ГПа в зависимости от класса), связанного в эпоксидной матрице (несущей сдвиговые и сжимающие нагрузки). Волокна ориентированы в дискретных слоях (слоях) под углами, обычно включающими 0°, 45°, 90° и −45°. Полученный материал сильно анизотропен — прочность на растяжение вдоль направления волокна может составлять 1 500–2 000 МПа; перпендикулярно волокнам прочность падает до примерно 50–80 МПа.
Как ведёт себя резка: При резке металла инструмент срезает материал заготовки, образуя стружку. В CFRP режущее действие разрушает углеродные волокна, а не срезает пластичную матрицу. Энергия, необходимая для разрушения волокон, варьируется в зависимости от того, режется ли волокно вдоль его длины, поперёк или под углом. Эта изменчивость создаёт прерывистые силы резания — в отличие от установившихся сил при резке металла — и концы волокон, оставшиеся на поверхности реза, создают состояние разлохмаченных или вырванных волокон, если инструмент не острый или направление траектории инструмента не оптимизировано.
Почему стандартный инструмент не справляется: Углеродные волокна относятся к числу наиболее твёрдых абразивных материалов, встречающихся при обработке. Твёрдость углеродного волокна по Моосу составляет примерно 3–4, что твёрже многих не покрытых режущих кромок инструмента в их размягчённом состоянии. Не покрытые твердосплавные концевые фрезы при обработке CFRP испытывают быстрое изнашивание по задней поверхности; стойкость инструмента на уровне 50–100 отверстий типична без соответствующего покрытия. Инструменты с алмазным покрытием (CVD-алмаз или с напайкой PCD) имеют твёрдость в диапазоне 8 000–10 000 HV — достаточную для сопротивления контакту с абразивным волокном — и могут достигать стойкости в 5–10 раз большей, чем не покрытый твердосплавный инструмент.
Опасность пыли: Разрушение углеродного волокна produces мелкие частицы (1–10 мкм), которые электропроводны и способны проникать в дыхательные пути. Эти частицы загрязняют электронику станка, вызывают короткое замыкание систем управления, если не локализованы, и представляют опасность для дыхания, требующую фильтрации P100. Специальная вакуумная вытяжка в точке резания не является опциональной для продолжительной обработки CFRP.
| Недвижимость | Алюминий 6061 | Углеродное волокно (CFRP, объёмное содержание волокна 60%) |
|---|---|---|
| Структура материала | Однородный изотропный | Слоистый анизотропный композит |
| Механизм резания | Пластичное стружкообразование | Разрушение волокон, отсутствие пластичной стружки |
| Вид износа инструмента | Лункообразование, медленный износ по задней поверхности | Быстрый абразивный износ по задней поверхности |
| Типичная стойкость инструмента (концевая фреза) | 50 000–100 000 мм³ удалённого металла | 2 000–5 000 отверстий без алмазного покрытия |
| Риск расслоения | Нет | Значительный на входе/выходе сверла |
| Тип пыли | Металлическая стружка (крупная) | Мелкие токопроводящие частицы (1–10 мкм) |
| Шероховатость поверхности (достижимая) | Ra 0,4–0,8 мкм | Ra 1,6–3,2 мкм типично; Ra 0,8 при оптимальном инструменте |
| Размерная стабильность | Высокий | Умеренная (эффекты остаточных напряжений) |
Когда обработка углеродного волокна CNC целесообразна
Прототипирование и мелкосерийное производство
Обработка CNC не требует специальной оснастки (без пресс-форм, без инструментов для выкладки). Для программы разработки композита, где конструкция ещё развивается, возможность обновить программу CAM вместо модификации пресс-формы стоимостью $2 000–$20 000 является существенным преимуществом. Срок изготовления прототипов из CFRP, обработанных CNC, из складского ламината обычно составляет 3–7 дней. Сроки изготовления оснастки для компрессионного формования обычно составляют минимум 4–8 недель.
При объёмах производства ниже примерно 2 000 деталей амортизированная стоимость оснастки для композитной пресс-формы обычно делает обработку CNC из закупленного ламината более экономичной. При объёме свыше примерно 5 000–10 000 деталей в год время цикла обработки CNC (5–20 минут на деталь в зависимости от элементов) становится узким местом по стоимости, и процессы формования со временем цикла 1–3 минуты становятся более экономичными.
Точные отверстия и шлицевые элементы
Композитные детали после отверждения, изготовленные автоклавным методом, компрессионным формованием или трансферным формованием смолы (RTM), имеют размерные отклонения ±0,3–0,5 мм по расположению отверстий и ±0,2–0,5 мм по контурам кромок из-за допусков пресс-формы, усадки при отверждении и пружинения (необратимая угловая деформация изогнутых композитных деталей после извлечения из пресс-формы, обычно 0,5–1,5°).
Сверление и фрезерование CNC обеспечивают эти элементы с позиционным допуском ±0,05 мм, что требуется для сборок с механическим крепежом, монтажа датчиков и соединений структурных интерфейсов. Рама дрона, требующая более 40 монтажных отверстий для двигателей и электроники — каждое с позицией ±0,05 мм — не может быть изготовлена с такой точностью только методом формования. Постобработка формованной рамы методом CNC является стандартным подходом.
Финишная обработка формованных композитных деталей
В аэрокосмическом и автомобильном производстве композитов стандартная производственная последовательность такова: выкладка или формование композита (формирует структурную форму и ориентацию волокон), затем обрезка, сверление и финишная обработка кромок методом CNC (достигает сборочных допусков). Этот двухэтапный подход использует каждый процесс для того, что он делает лучше всего: формование для структурного формирования композита, CNC для размерной точности.
Типичные операции CNC на формованных композитных деталях включают: обрезку по периметру (удаление облоя и доведение кромок до номинального размера), сверление крепёжных отверстий с позиционным допуском, фрезерование вырезов для доступа кабелей/разъёмов и финишную обработку поверхности, когда этого требуют качество кромок или косметические требования.
Когда обработка углеродного волокна методом CNC нецелесообразна
Крупносерийное производство
При годовых объёмах выше примерно 5 000–10 000 деталей обработка углепластика на станке CNC становится экономически невыгодной по сравнению с компрессионным формованием или RTM. Стоимость машинного времени при 10–20 минутах на деталь в сочетании с затратами на замену инструмента для абразивных материалов CFRP приводит к стоимости за деталь, которую формование с циклом 1–3 минуты на деталь может снизить на 50–70% при серийном производстве.
При 20 000 деталей в год машинное время CNC при 15 минутах на деталь потребляет 5 000 машино-часов в год — примерно 3 обрабатывающих центра CNC, работающих полную смену, плюс стоимость оснастки, плюс время оператора. Оснастка для компрессионного формования с начальными инвестициями $15 000 и временем цикла 2 минуты производит те же 20 000 деталей примерно за 667 машино-часов. Эта экономическая реальность объясняет, почему крупносерийные автомобильные компоненты из CFRP (панели капота, вставки дверей, структурные панели) производятся методом компрессионного формования или RTM, а не обработкой на станке CNC.
Структурные компоненты, где критична ориентация волокон
Обработка на станке CNC удаляет материал из существующих ламинатов. Она не может добавить волокна, изменить ориентацию волокон или создать архитектуру волокон, которую задаёт структурный анализ. Когда пути нагрузки в композитном компоненте требуют определённой ориентации волокон — что практически всегда имеет место для первичной конструкции — ламинат должен быть спроектирован и уложен так, чтобы обеспечить эти ориентации. Обработка на станке CNC по периметру, отверстиям и поверхностям сопряжения является подходящей финишной операцией; использование CNC для обработки структурной формы из плоского ламината даёт деталь, в которой архитектура волокон не была оптимизирована под путь нагрузки.
Несущий кронштейн при правильном проектировании имеет волокна, ориентированные вдоль основных путей растяжения и сжатия. Обработка сложной формы из плоского ламината 0°/45°/90° даёт деталь со случайной ориентацией волокон относительно фактических путей нагрузки в каждом поперечном сечении и локальными концентрациями напряжений на обработанных кромках, где волокна разрезаны.
Тонкостенные или косметические поверхности, чувствительные к повреждению волокон
Детали из CFRP с толщиной стенки ниже примерно 2 мм подвержены повышенному риску расслоения по толщине при обработке. Межслойная вязкость разрушения типичных аэрокосмических эпоксидно-углеродных систем (мода I: 200–400 Дж/м²) относительно низка — сравнима с хрупкими полимерами — и концентрация силы резания на тонких стенках вызывает расслоение, которое подрывает как структурную целостность, так и качество поверхности.
Видимые поверхности углепластика (косметические панели из CFRP в автомобильной и потребительской продукции) особенно чувствительны к качеству кромок и чистоте поверхности. Разница между чистой кромкой с острыми окончаниями волокон и разлохмаченной кромкой с вырывом волокон видна невооружённым глазом. Для достижения косметического качества требуются алмазный инструмент, оптимизированная геометрия инструмента (компрессионные фрезы, которые одновременно срезают волокна сверху и снизу ламината) и контролируемые параметры.
Оснастка для обработки углепластика на станке CNC
Концевые фрезы и фрезы для контурной обработки с алмазным покрытием: Твёрдосплавные инструменты с CVD-алмазным покрытием обеспечивают износостойкость в 5–10 раз лучше, чем твёрдый сплав без покрытия, при фрезеровании и обрезке CFRP. Алмазное покрытие сохраняет остроту режущей кромки при контакте с волокнами высокой твёрдости, ограничивая износ по задней поверхности и сохраняя качество кромки. Толщина CVD-алмазного покрытия обычно составляет 10–20 мкм; покрытие хорошо адгезируется к твёрдосплавным подложкам и сохраняет твёрдость выше 8 000 HV.
Компрессионные фрезы: Компрессионная фреза (также называемая фрезой с разнонаправленной спиралью) имеет правосторонние спиральные канавки в нижней части и левосторонние спиральные канавки в верхней части, так что силы резания прижимают верхние и нижние слои волокон к центру ламината во время резания. Это предотвращает вырыв волокон верхнего слоя (обычное фрезерование выталкивает верхний слой вверх, приподнимая и разлохмачивая верхнюю поверхность) и расслоение нижнего слоя (обычное фрезерование выталкивает нижний слой вниз). Для фрезерования профилей и пазов в CFRP компрессионные фрезы обеспечивают значительно лучшее качество кромки, чем стандартные инструменты с одной спиралью.
Свёрла с подрезающими кромками и ступенчатые свёрла для сверления: Стандартные спиральные свёрла концентрируют осевое усилие в центральной точке и создают разрывающее действие на выходе сверла — основную причину расслоения на выходе. Свёрла с подрезающими кромками имеют небольшую центральную точку и две внешние режущие кромки, которые надрезают входной контур до того, как вступит основное тело, снижая осевое усилие и улучшая качество входа. Ступенчатые свёрла (пилотное плюс окончательный диаметр в одном инструменте) уменьшают объём материала, вытесняемого на выходе, за счёт постепенного предварительного рассверливания. На выходе сверла снижение подачи на последних 0,5–1,0 мм (или подкладка детали жертвенной подкладной плитой, поддерживающей выходные слои) дополнительно уменьшает расслоение на выходе.
Предотвращение дефектов: пять критических мер контроля
Расслоение на выходе сверла
Первопричина: осевое усилие на выходе сверла превышает межслойную прочность на растяжение последних слоёв, заставляя их разделяться до выхода вершины сверла. Предотвращение: используйте геометрию свёрл с подрезающими кромками или ступенчатых свёрл, добавьте подкладную плиту из МДФ или алюминия под CFRP, снизьте подачу на 50% при прорыве и используйте высокую частоту вращения шпинделя (уменьшение подачи на оборот снижает осевое усилие на единицу удаляемого материала).
Разлохмаченные кромки при фрезеровании
Первопричина: волокна выталкиваются, а не срезаются на кромке реза. Предотвращение: используйте компрессионные фрезы, предпочитайте попутное фрезерование (стружка начинается толстой и заканчивается тонкой, обеспечивая более контролируемый сдвиг), поддерживайте остроту инструмента (изношенный инструмент требует большего усилия для резания, увеличивая вырыв волокон) и уменьшайте подачу на зуб.
Быстрый износ инструмента
Первопричина: абразивность углеволокна вызывает быстрый износ по задней поверхности твёрдого сплава без покрытия. Предотвращение: применяйте инструмент с алмазным покрытием, контролируйте срок службы инструмента, отслеживая количество просверленных отверстий или погонных метров фрезерования, и заменяйте инструмент до ухудшения размерного допуска или качества кромки. Для твёрдого сплава без покрытия при обработке CFRP срок службы инструмента обычно составляет 50–200 отверстий; для инструментов с CVD-алмазным покрытием — 500–2 000 отверстий при эквивалентных параметрах.
Размерные отклонения из-за остаточных напряжений
Первопричина: ламинаты CFRP содержат остаточные напряжения отверждения. При удалении материала (особенно с одной стороны асимметричного ламината) распределение напряжений изменяется, и деталь может деформироваться. Предотвращение: использование вакуумного стола для фиксации детали в плоском состоянии во время обработки, оставление припуска 0,10–0,20 мм на критических поверхностях для лёгкого чистового прохода и балансировка траектории инструмента (удаление равных объёмов с обеих сторон, где это возможно) для минимизации изменения суммарных напряжений.
Загрязнение углеродной пылью
Первопричина: разрушение волокон образует мелкие частицы, которые попадают в воздух и оседают по всему станку и рабочему пространству. Предотвращение: местная вытяжка в зоне резания (сопло в пределах 10–20 мм от режущего инструмента), защитные кожухи станка, предотвращающие распространение пыли, и изоляция обработки CFRP от других станков на предприятии. Операторы должны использовать респираторную защиту класса P100 или эквивалентную при наладке и обращении с деталями.
Реалистичные допуски при обработке углеродного волокна CNC
Ламинаты из углеродного волокна не являются размерно стабильными так же, как алюминиевая заготовка. Два фактора ограничивают достижимые допуски:
Остаточные напряжения в ламинате: Процесс отверждения вносит термические остаточные напряжения (смола усаживается при охлаждении от температуры отверждения 120–180°C). При удалении материала во время обработки распределение остаточных напряжений изменяется, и деталь смещается. Для сбалансированных, симметричных ламинатов (примерно равное содержание волокон с каждой стороны от нейтральной плоскости) это смещение невелико. Для несбалансированных ламинатов возможно смещение 0,05–0,20 мм на детали длиной 200 мм.
Изменчивость волокон: Тканые материалы имеют периодические колебания плотности волокон; однонаправленная лента имеет более равномерное распределение волокон, но всё же содержит локальные variations на границах слоёв. Эти колебания создают незначительную неоднородность механического отклика на вершине инструмента.
Практические рекомендации по допускам:
| Особенность | Достижимый допуск | Требования к процессу |
|---|---|---|
| Наружный контур (фрезерование) | ±0,10–0,15 мм | Стандартный алмазный инструмент, вакуумное приспособление |
| Положение отверстия (сверление) | ±0,05 мм | Сверло с подрезными кромками, жёсткое крепление, сверление с периодическим выводом |
| Диаметр отверстия | ±0,05 мм | Однопроходное или развёрнутое, контролируемые параметры |
| Позиция кромки относительно отверстия | ±0,05–0,08 мм | Комбинированное приспособление для фрезерования и сверления |
| Прецизионные элементы | ±0,02–0,03 мм | Валидированная наладка, чистовой проход, верификация CMM |
Задание допусков жёстче ±0,05 мм на CFRP без валидации поставщиком является значительным риском. В отличие от обработки алюминия (где ±0,01 мм routinely достижимо с соответствующим инструментом и стабильным станком), допуск CFRP ниже ±0,03 мм требует подтверждённой технологической возможности для конкретной комбинации материала, толщины ламината, схемы укладки, крепления и инструмента. Запрашивайте тестовые данные перед принятием обязательств.
Рекомендации DFM для деталей из углеродного волокна CNC
Внутренние радиусы углов: Вращающиеся инструменты не могут создавать острые внутренние углы. Задавайте минимальные радиусы внутренних углов, равные или превышающие радиус фрезерного инструмента (обычно 0,5–2,0 мм для большинства применений фрезерования CFRP). Для деталей, требующих прямых внутренних углов (например, для сопряжения с квадратным валом), выборка типа «dog-bone» в углу позволяет получить квадратный элемент при круговой траектории инструмента.
Минимальная толщина стенки: Ниже примерно 2,0–2,5 мм стенки CFRP подвергаются повышенному риску расслоения при обработке. Там, где тонкие стенки функционально необходимы, планируйте последовательность обработки так, чтобы оставить тонкие участки на поздний этап операции (после того как окружающий материал обеспечит поддержку), и предусмотрите подход с использованием подкладной плиты при сверлении.
Ориентация волокон: Размещайте точные отверстия и структурные вырезы с учётом нижележащей архитектуры волокон. Отверстие, просверленное под углом 45° к основному направлению волокон, пересекает больше волокон на единицу диаметра, чем отверстие, совмещённое с осью волокон, что создаёт более высокие силы резания и повышенный риск расслоения. Где возможно, совмещайте схемы отверстий с ориентациями волокон в ламинате.
Соотношение глубины к диаметру для карманов: Фрезерование CFRP глубоких узких карманов (соотношение глубины к ширине выше 3–4:1) требует длинных тонких фрез с пониженной жёсткостью, что вызывает вибрацию, плохую размерную точность и повышенный риск поломки инструмента в хрупком ламинате. Мелкие широкие элементы значительно проще обрабатывать надёжно. Где позволяет конструкция, заменяйте глубокие карманы сквозными элементами или доступом с противоположной стороны.
Проектирование баз и приспособлений: Плоские доступные базовые поверхности необходимы для проектирования вакуумных приспособлений. Детали со сложной кривизной (формованные оболочки) требуют индивидуального вакуумного приспособления, соответствующего контуру детали — добавьте это в оценку стоимости и сроков. Детали с плоскими поверхностями можно закреплять на стандартном вакуумном столе.
Основные выводы
- Обработка углеродного волокна CNC — это процесс точной финишной обработки, а не основной процесс формования композитов: она отлично подходит для сверления, фрезерования и обрезки предварительно изготовленных ламинатов с жёсткими допусками, но не может создать архитектуру волокон, требуемую структурным анализом.
- Наиболее критичное различие материалов — анизотропия: резка поперёк слоёв волокон создаёт иные силы, риски дефектов и износ инструмента, чем резка вдоль них. Анализы технологичности (DFM), игнорирующие ориентацию волокон относительно обрабатываемых элементов, дают детали с непредсказуемым снижением прочности на кромках реза.
- Инструмент с алмазным покрытием не является опциональным для серийной обработки CFRP: неоснащённый твердосплавный инструмент имеет стойкость 50–200 отверстий; инструмент с CVD-алмазным покрытием достигает 500–2 000+ отверстий. Надбавка к стоимости инструмента окупается в течение нескольких десятков деталей за счёт снижения частоты смены инструмента и улучшения качества кромок.
- Расслоение на выходе сверла — основной вид отказа по качеству: предотвращается геометрией сверла с подрезающим остриём или ступенчатого сверла, подкладными плитами и сниженной подачей на выходе. Это не случайный дефект — это предсказуемое следствие чрезмерной осевой силы на выходном слое.
- Обработка CNC экономически конкурентоспособна для объёмов ниже примерно 2 000–5 000 деталей: выше этого объёма процессы формования (компрессионное, RTM) обычно снижают стоимость за деталь на 50–70% в масштабе, устраняя большую часть стоимости обработки CNC.
- Достижимый допуск составляет ±0,05 мм для точных элементов при соответствующем инструменте и оснастке: более жёсткие допуски требуют валидации поставщиком конкретной комбинации материала и процесса; указание ±0,01 мм исходя из опыта работы с алюминием приводит к высокому уровню брака и проблемам несоответствия у поставщика.
- Для отделов закупок OEM-производителей: при закупке компонентов из CFRP, обработанных CNC, указывайте: материал ламината (тип углеродного волокна, плетение или UD, объёмная доля волокон), систему смолы, толщину ламината и схему укладки слоёв, критические допуски с выносками GD&T, требования к качеству кромок (Ra и критерии приёмки по расслоению), а также требуются ли отчёты о контроле CMM для первой детали. Отсутствие любого из этих требований приводит к предложениям с неоговорёнными допущениями, которые вызывают разброс в качестве продукции.
Часто задаваемые вопросы
Когда углеродное волокно следует обрабатывать CNC, а не формовать?
Обработка CNC подходит для углеродного волокна, когда: объём производства ниже примерно 2 000–5 000 деталей (избегая затрат на оснастку $2 000–$20 000+), геометрия требует точных элементов (отверстий, пазов, профилей кромок) с допусками ±0,05 мм, которые формование не может обеспечить напрямую, конструкция находится на стадии прототипа или разработки, где изменения часты, или деталь производится формованием и требует постобработки CNC для размерной точности. Обработка CNC не подходит, когда цель — создать сложную композитную структуру (волокна не могут быть ориентированы обработкой), когда объём достаточно высок, чтобы экономика времени цикла формования доминировала, или когда структурные характеристики зависят от ориентаций волокон, которые обработанная плита не может обеспечить.
Какие инструменты требуются для обработки углеродного волокна CNC?
Три основных типа инструмента для обработки CFRP: концевые фрезы и фрезы для профилирования с алмазным (CVD) покрытием для профильного фрезерования и прорезки пазов (в 5–10 раз большая стойкость, чем у неоснащённого твердосплавного инструмента в CFRP); компрессионные фрезы (с противоположными секциями правосторонних и левосторонних спиральных канавок) для фрезерования кромок, где необходимо сохранить качество как верхней, так и нижней поверхности; и сверла с подрезающим остриём или ступенчатые сверла для сверления отверстий без расслоения на выходе. Стандартный металлорежущий инструмент — неоснащённые твердосплавные концевые фрезы, стандартные спиральные сверла — можно использовать для прототипных количеств, но они быстро изнашиваются и дают растущий уровень дефектов по мере ухудшения состояния инструмента. Серийная обработка CFRP требует инструмента с алмазным покрытием в качестве базовой спецификации.
Каковы реалистичные допуски для обработки углеродного волокна CNC?
Достижимые допуски зависят от типа элемента: общее профильное фрезерование обеспечивает ±0,10–0,15 мм; позиционирование просверленных отверстий достигает ±0,05 мм при соответствующем закреплении и оснастке; особо точные элементы могут достигать ±0,02–0,03 мм при аттестованном процессе, включающем вакуумное закрепление, финишный проход и верификацию CMM. Основная причина, по которой допуски для CFRP шире, чем для алюминия, — остаточные напряжения отверждения в ламинате: при удалении материала распределение напряжений изменяется, и детали могут смещаться на 0,02–0,05 мм, особенно в тонких или асимметричных ламинатах. Применение допусков ±0,01 мм из опыта обработки алюминия к CFRP приводит к высокому проценту брака. Подтверждайте жёсткие допуски пробными прогонами до принятия производственных обязательств.
Как предотвращается расслоение при сверлении углеволокна?
Расслоение на выходе сверла возникает, когда осевая сила сверла превышает межслоевую прочность на растяжение выходных слоёв, вызывая их разделение до того, как вершина сверла выйдет из материала. Предотвращение требует четырёх одновременных мер контроля: используйте сверла с подрезающей кромкой (brad-point) или ступенчатые сверла вместо стандартных спиральных свёрл (геометрия brad-point надрезает входную окружность, концентрируя начальную силу резания по периметру, а не в центре, что снижает осевое усилие на выходе); разместите жертвенную подкладную плиту (МДФ или алюминий) под панелью CFRP для поддержки выходных слоёв; снизьте подачу на 50% в течение последних 0,5–1,0 мм материала перед прорывом; и используйте высокую частоту вращения шпинделя с низкой нагрузкой на режущую кромку за оборот для минимизации осевого усилия за оборот. Расслоение в CFRP — предсказуемый, предотвратимый дефект: если оно происходит в производстве, одна или несколько из этих мер контроля отсутствуют.
Обработка углеволокна CNC дороже, чем алюминия?
Да, как правило, в 3–8 раз дороже за деталь при эквивалентной сложности. Надбавка к стоимости обусловлена пятью факторами: сырьё (листовой CFRP стоит в 5–10 раз дороже эквивалентной алюминиевой заготовки на единицу массы); износ инструмента (инструмент с алмазным покрытием стоит $50–$200 против $5–$20 для твердосплавных концевых фрез и требует более частого контроля); системы пылеудаления (специализированная вакуумная вытяжка и кожухи станка); повышенные требования к контролю (композитные кромки требуют визуального и размерного контроля, который при обработке алюминия обычно не требуется); и повышенный риск брака (дефекты CFRP, такие как расслоение, часто приводят в негодность всю деталь, тогда как переделка алюминия зачастую возможна). Для мелкосерийных точных деталей стоимость оправдана преимуществами CFRP по весу и жёсткости. Для крупносерийных применений разница в стоимости относительно формованного CFRP — более релевантное сравнение.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, включая обработку углеволоконных и композитных компонентов для рам БПЛА, аэрокосмических интерьерных деталей, медицинских визуализационных приспособлений, робототехнических конструкций и автомобильных панелей CFRP. Технические источники: Kalpakjian S. и Schmid S.R. — Manufacturing Engineering and Technology (глава «Обработка композитов»), Soutis C. — Carbon Fiber Reinforced Plastics in Aircraft Construction, Sandvik Coromant Composite Material Machining Application Guide, ASM Handbook Vol. 21 (Composites — Machining and Drilling).
Ищете поставщика механически обработанных компонентов из углеродного волокна CNC?
В CMS мы обрабатываем панели, кронштейны и прецизионные приспособления из CFRP из предоставленного заказчиком или закупленного ламината — с инструментом с алмазным покрытием, специализированной вытяжкой пыли, вакуумными приспособлениями и отчётами о контроле первой детали CMM.
[Запросить DFM-анализ и расчёт стоимости обработки углеволокна CNC →]


