
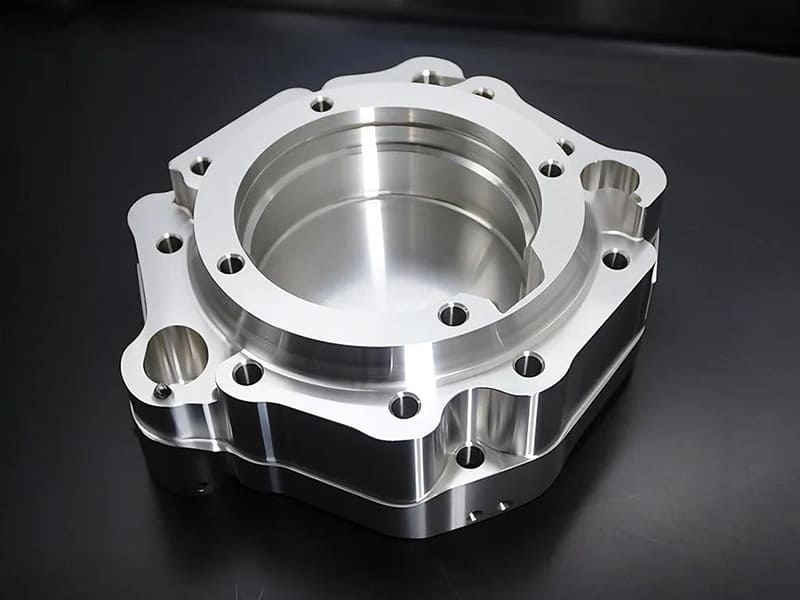
Быстрый ответ: Алюминий является наиболее часто обрабатываемым металлом для CNC, поскольку он сочетает превосходную обрабатываемость (скорости резания в 2–3 раза выше, чем у стали), достаточную механическую прочность, естественную коррозионную стойкость и низкую плотность (~2,7 г/см³ против ~7,8 г/см³ для стали). Правильный сплав зависит от применения: 6061-T6 (предел прочности 290–310 МПа) является стандартным выбором для примерно 70–80% обработанных деталей CNC благодаря балансу прочности, обрабатываемости, коррозионной стойкости и стабильному качеству анодирования. 7075-T6 (предел прочности 500–570 МПа) выбирается, когда нагрузка достаточно высока, чтобы оправдать на 20–40% более высокую стоимость обработки. 2024-T3 (предел прочности 440–470 МПа) используется для аэрокосмических применений с преобладанием усталостных нагрузок. 5052-H32 (предел прочности 210–260 МПа) выбирается, когда коррозионная стойкость и свариваемость важнее прочности.
Почему алюминий доминирует в обработке CNC
Распространённость алюминия в обработке CNC обусловлена не тем, что он является самым прочным или самым дешёвым материалом — а тем, что сочетание свойств обеспечивает наименьшую общую стоимость производства для большинства прецизионных инженерных компонентов.
Обрабатываемость: Алюминий обрабатывается на скоростях резания 300–600 м/мин твердосплавным инструментом по сравнению с 80–180 м/мин для нержавеющей стали и 30–100 м/мин для титана. Это преимущество в скорости в 3–8 раз напрямую выражается в сокращении времени цикла и снижении стоимости за деталь. Алюминий также образует короткую, чистую стружку вместо длинной вьющейся стружки нержавеющей стали, что уменьшает проблемы отвода стружки и упрощает автоматизированную обработку.
Соотношение прочности и веса: При плотности 2,7 г/см³ алюминий весит примерно 35% от массы стали. Для движущихся систем (робототехника, конструкции БПЛА, автомобильные подвески) снижение веса компонентов уменьшает инерцию, улучшает время отклика и снижает нагрузку на несущие конструкции. Алюминиевый кронштейн из 6061-T6, заменяющий эквивалент из мягкой стали при том же уровне напряжений, весит примерно 35–40% от стальной версии, при этом соответствуя тем же структурным требованиям.
Естественная коррозионная стойкость: Алюминий образует стабильный слой оксида алюминия (Al₂O₃) при воздействии воздуха, который пассивирует поверхность и предотвращает дальнейшее окисление. Это самозащитное поведение достаточно для большинства внутренних и общих наружных применений без какой-либо обработки поверхности, в отличие от мягкой стали, которая ржавеет при атмосферной влажности без покрытия.
Теплопроводность: Алюминий 6061 имеет теплопроводность примерно 150–170 Вт/м·К — примерно в 4 раза лучше, чем у стали, и в 10 раз лучше, чем у титана. Для применений радиаторов, корпусов электроники, требующих управления теплом, и любых компонентов, где рассеивание тепла имеет значение, тепловые характеристики алюминия трудно превзойти при сопоставимом весе.
Выбор алюминиевого сплава: Шесть критериев
Выбор сплава для алюминиевых обработанных деталей CNC требует одновременной оценки шести факторов. Выбор на основе любого единственного фактора — обычно прочности — в большинстве случаев приводит к избыточно спроектированным и избыточно дорогим решениям.
| Фактор выбора | 6061 | 7075 | 2024 | 5052 |
|---|---|---|---|---|
| Предел прочности (T6/T3/H32) | 290–310 МПа | 500–570 МПа | 440–470 МПа | 210–260 МПа |
| Предел текучести | 240–270 МПа | 430–500 МПа | 290–345 МПа | 160–210 МПа |
| Обрабатываемость (относительно стали 1212) | ~70–75% | ~70–75% | ~65–70% | ~60–65% |
| Устойчивость к коррозии | Хорошо | Умеренная (без покрытия) | Бедный | Отлично |
| Свариваемость | Хорошо | Бедный | Бедный | Отлично |
| Качество анодирования | Отлично | Хорошо | Бедный | Хорошо |
| Относительная общая стоимость обработки | Справочно | На 20–40% выше | на 15–30% выше | на 5–15% выше |
6061-T6: Стандартный выбор для большинства деталей CNC
6061 — это магниево-кремниевый (Mg-Si) сплав с пределом прочности примерно 290–310 МПа в состоянии T6. Это выбор по умолчанию для алюминиевых обработанных деталей CNC, поскольку никакой другой сплав одновременно не предлагает его сочетание обрабатываемости, коррозионной стойкости, качества поверхностной обработки и стоимости.
Обрабатываемость: 6061 чисто обрабатывается на высоких скоростях резания с минимальным образованием наростов. Относительно низкое содержание кремния (0,40–0,80%) снижает абразивный износ инструмента по сравнению со сплавами с высоким содержанием кремния, а хорошие характеристики стружкообразования делают сплав совместимым с автоматизированной обработкой CNC с минимальным вмешательством для смены инструмента. Шероховатость поверхности Ra 0,8–1,6 мкм является обычной; Ra 0,4 мкм и ниже достижима при соответствующем инструменте и финишных проходах.
Анодирование: 6061 обеспечивает наиболее стабильные результаты анодирования среди всех распространённых алюминиевых сплавов. Оксидный слой растёт равномерно, что обеспечивает предсказуемое поглощение красителя и стабильный цвет по всей производственной партии. Для видимых потребительских товаров, прецизионных инструментов и любых применений, где важна согласованность цвета анодирования, 6061 является инженерным выбором.
Коррозионная стойкость: 6061 хорошо работает в помещениях, при общем наружном использовании и умеренной влажности без анодирования. Для наружного промышленного оборудования, компонентов общего назначения авиации и архитектурной фурнитуры неокрашенный 6061 обычно имеет достаточную коррозионную стойкость. Он не подходит для морского погружения или непрерывного воздействия солёной воды без обработки.
Достаточность прочности: Предел текучести 6061-T6 составляет 240–270 МПа, что означает, что он может выдерживать расчётные напряжения до примерно 160–180 МПа (при коэффициенте запаса 1,5) без остаточной деформации. Для структурных кронштейнов, корпусов, рам, приспособлений и большинства прецизионных машинных компонентов этого достаточно. Наиболее распространённая ошибка при выборе сплава — переход на 7075 для деталей, чей анализ нагрузок показывает напряжения значительно ниже предела текучести 6061.
Когда 6061 недостаточно: Высоконагруженные вращающиеся компоненты (приводные валы при высоком крутящем моменте), аэрокосмические конструкции под комбинированными полётными нагрузками, гоночные компоненты, подверженные ударным и усталостным нагрузкам, а также применения, где конструкция не может быть утолщена для приведения напряжений в диапазон 6061.
7075-T6: когда максимальная прочность оправдывает премиальную стоимость
7075 — это цинк-магний-медный (Zn-Mg-Cu) сплав, достигающий предела прочности при растяжении 500–570 МПа в состоянии T6 — примерно 80% прочности мягкой стали при примерно 35% её веса. Именно это соотношение прочности и веса делает 7075 стандартом для аэрокосмических конструкционных компонентов, высокопроизводительной робототехники и ответственных по нагрузке прецизионных деталей.
Когда следует указывать 7075 вместо 6061:
- Расчётный анализ напряжений показывает напряжения, превышающие примерно 60–70% предела текучести 6061, и геометрия не может быть изменена для снижения напряжений ниже этого уровня
- Усталостная долговечность имеет значение, и конструкция не может вместить размеры сечений, необходимые для 6061 при заданной усталостной долговечности
- Снижение веса является основной целью (более высокая прочность 7075 позволяет использовать более тонкие сечения при той же несущей способности)
- Применение является высокопроизводительным или аэрокосмическим и требуется особый запас прочности 7075
Компромисс по стоимости 7075: 7075 не значительно сложнее в обработке, чем 6061 в состоянии T6 — показатели обрабатываемости сопоставимы. Надбавка к стоимости обусловлена ценой материала (7075 стоит примерно на 50–100% больше за килограмм, чем 6061 в эквивалентных формах) и требованиями к постобработке поверхности. 7075 имеет значительно более низкую коррозионную стойкость, чем 6061, из-за высокого содержания цинка и меди — незащищённый 7075 заметно корродирует во влажной среде. Компоненты обычно должны быть анодированы, обработаны Alodine или окрашены, что добавляет технологические операции, которые 6061 часто не требует.
Ограничение по свариваемости: 7075 обладает плохой свариваемостью — сварка вызывает растрескивание в зоне термического влияния (ЗТВ) из-за чувствительности дисперсионно-твердеющего сплава к термическому циклу сварки. 7075 по сути является сплавом для механической обработки; сварные конструкции из 7075 в большинстве случаев являются инженерной ошибкой.
2024-T3: оптимизирован по усталости для циклического нагружения
2024 — это сплав медь-марганец-магний (Cu-Mn-Mg), разработанный специально для аэрокосмических конструкций, критичных по усталости. Его предел прочности 440–470 МПа в состоянии T3 ниже, чем у 7075, но его усталостная долговечность — сопротивление зарождению и распространению трещин при циклическом нагружении — значительно лучше, чем у 6061 или 7075.
Почему усталостная долговечность важна: Большинство эксплуатационных разрушений конструкций обусловлены усталостью, а не перегрузкой. Панель фюзеляжа самолёта испытывает циклы давления при каждом полёте; компонент подвески автомобиля испытывает миллионы циклов нагрузки за срок службы. В усталостных применениях амплитуда напряжений и сопротивление материала зарождению трещин (связанное с пределом выносливости) определяют срок службы, а не статический предел прочности.
Высокое содержание меди в 2024-T3 (3,8–4,9% Cu) создаёт микроструктуру с улучшенным сопротивлением зарождению усталостных трещин. Состояние T3 (термообработка на твёрдый раствор, холодная деформация, естественное старение) сохраняет хорошую пластичность при сохранении упрочнения выделениями меди. Кривая S-N (напряжение vs число циклов) для 2024 показывает более длительный усталостный ресурс, чем у 6061 или 7075 при равных амплитудах напряжений.
Когда выбирать 2024:
- Аэрокосмическая первичная конструкция при повторном нагружении давлением, изгибе или вибрации
- Конструкционные компоненты с документированными требованиями по усталостному ресурсу (обычно > 10⁷ циклов)
- Применения, где скорость распространения трещин должна быть низкой для обеспечения обнаружения трещин при инспекции (проектирование с допуском повреждений)
Ограничения 2024: Очень плохая коррозионная стойкость — 2024 должен быть плакирован (связанный лист алюминиевого сплава, сердцевина 2024 + поверхностный слой чистого алюминия) или анодирован и запечатан для наружного применения. Плохая свариваемость — 2024 используется в клёпаных и механически скреплённых конструкциях, а не в сварных узлах. Анодирование возможно, но даёт менее стабильные результаты, чем 6061.
5052-H32: коррозионная стойкость и свариваемость
5052 — это магниевый сплав (содержание Mg 2,2–2,8%) без меди, обеспечивающий отличную коррозионную стойкость, особенно в морской воде и морской среде. Это стандартный выбор, когда применение сочетает воздействие коррозии со сваркой.
Механизм коррозионной стойкости: Содержание магния в 5052 создаёт более стабильный и более когерентный оксидный слой, чем у сплавов, содержащих Cu (2024, 7075), значительно снижая питтинговую коррозию в средах, богатых хлоридами (морская вода, дорожная соль, прибрежный воздух). Результаты испытаний в соляном тумане для 5052 существенно превосходят 6061 в условиях морского погружения.
Свариваемость: 5052 сваривается с минимальным снижением прочности в зоне термического влияния, и сварное соединение сохраняет приемлемую пластичность. Сравните это с 6061, который теряет примерно 20–40% своей прочности T6 в ЗТВ после сварки (локально возвращаясь из T6 в отожжённое состояние), и с 7075 и 2024, которые склонны к горячему растрескиванию и не должны подвергаться сварке плавлением.
Применение: Компоненты морских корпусов, топливные баки, сварные корпуса для наружной среды, химически стойкие корпуса, архитектурная облицовка и любое применение, сочетающее операции формообразования (гибка, вальцовка) со сваркой.
Ограничения 5052: Предел прочности 210–260 МПа в состоянии H32 ниже, чем у 6061-T6. Для несущих CNC обработанных компонентов 5052 обычно недостаточен. 5052 — это сплав для изготовления — он превосходен в операциях изготовления из листа, но не является правильным выбором для сложных прецизионно обработанных конструкционных компонентов.
Выбор сплава для конкретного применения
| Категория применения | Типичный сплав | Основная причина |
|---|---|---|
| Общие корпуса, кронштейны, рамы | 6061-T6 | Обрабатываемость, анодирование, стоимость |
| Радиаторы и терморегулирование | 6061-T6 | Обрабатываемость + теплопроводность ~150–170 Вт/м·К |
| Аэрокосмические конструкционные кронштейны | 7075-T6 | Прочность к весу; запасы безопасности |
| Аэрокосмическая усталостная конструкция (фюзеляж, обшивки) | 2024-T3 | Усталостный ресурс; сопротивление распространению трещин |
| Руки роботов и конструкции БПЛА | 7075-T6 | Высокая жёсткость, минимальный прогиб |
| Морские компоненты (суда, шельфовые) | 5052-H32 | Коррозионная стойкость к морской воде |
| Сварные конструкционные узлы | 5052-H32 или 6061 | Свариваемость; 5052 для морских, 6061 для общих |
| Корпуса электроники (потребительские) | 6061-T6 | Стабильность анодирования; косметическое качество |
| Прецизионные оптические крепления | 6061-T6 | Размерная стабильность; стабильность обработки |
| Автомобильные высокопроизводительные компоненты | 7075-T6 или 6061 | Зависит от нагрузки: 7075 для высоких нагрузок, 6061 общего назначения |
| Компоненты для автоспорта | 7075-T6 | Прочность + вес при гоночных нагрузках |
Распространённые ошибки выбора и их последствия
Избыточное указание 7075 для обычных деталей: Стоимость обработки 7075 на 20–40% выше, чем 6061, из-за надбавки на материал, а ограниченная коррозионная стойкость означает, что обычно требуется дополнительная обработка поверхности. Для кронштейнов, корпусов и умеренно нагруженных конструктивных деталей, где анализ напряжений подтверждает достаточность предела текучести 6061, указание 7075 добавляет стоимость без функциональной выгоды.
Использование 2024 или 7075 для сварных конструкций: Оба сплава обладают плохой или неприемлемой свариваемостью. Горячие трещины в 7075 и холодные трещины в сочетании с потерей прочности в 2024 делают сварные соединения из этих сплавов конструктивно ненадёжными. Для сварных алюминиевых конструкций следует использовать 5052 (морские/коррозионные среды) или 6061 (общие конструкции), с послесварочной обработкой, если требуются свойства 6061 T6 вблизи сварных швов.
Игнорирование коррозионной среды при выборе сплава: 2024 и 7075 без обработки поверхности заметно корродируют в наружных условиях. Для незащищённых наружных компонентов 6061 или 5052 являются подходящим выбором. Применение 2024 или 7075 в морских средах без плакирования или покрытия приводит к отказам в течение нескольких месяцев.
Указание 2024 ради его анодированного внешнего вида: 2024 даёт неравномерное, часто с серыми полосами анодирование из-за высокого содержания меди. Для косметически однородных анодированных деталей 6061 — единственный практичный выбор среди распространённых конструкционных сплавов.
Технологические соображения для механически обработанных деталей из алюминия
Толщина стенки: Минимальная практичная толщина стенки для фрезерованных алюминиевых элементов зависит от соотношения высоты к толщине. Для незакреплённых стенок: ниже примерно 1,5 мм толщины стенки в 6061 упругий прогиб под действием сил резания становится заметным на обработанной поверхности. Для 7075 (более высокое соотношение модуля к прочности, эффективное в тонких сечениях) минимальная толщина стенки может приближаться к 1,0–1,2 мм. Для точных допусков на тонких стенках поэтапная обработка (черновая с обеих сторон, затем чистовая) снижает погрешность, вызванную прогибом.
Внутренние радиусы углов: Стандартные концевые фрезы оставляют радиус во внутренних углах, равный радиусу инструмента. Для карманов, требующих определённых радиусов внутренних углов, диаметр инструмента должен соответствовать заданному радиусу (карман с радиусом 2 мм требует инструмент диаметром ≤ 4 мм). Очень малые радиусы углов (ниже R0,5 мм) требуют инструментов малого диаметра с коротким вылетом, что снижает скорость обработки и увеличивает сложность наладки. Указывайте внутренние углы R1,0–2,0 мм по умолчанию; меньшие радиусы — только там, где это функционально необходимо.
Соотношение глубины к диаметру: Карманы и отверстия глубже примерно 3–4× их ширины требуют более длинных инструментов с пониженной жёсткостью, что вызывает потенциальный вибрационный след и вариацию качества поверхности. Для карманов с соотношением глубины к ширине выше 5:1 запросите технологический анализ перед финализацией чертежей.
Соображения по резьбе: Для резьбовых отверстий в алюминии минимальная длина завинчивания составляет 1,5–2× номинального диаметра резьбы для предотвращения срыва (против 1× для сталь-сталь). Резьбы M3 и меньше в алюминии подвержены риску срыва при монтажном моменте — рассмотрите вставки helicoil для мелких резьб в нагруженных применениях или для резьб, которые будут многократно собираться.
Чистота поверхности перед анодированием: Анодирование точно повторяет обработанную поверхность — оно не заполняет и не скрывает следы обработки. Для косметически анодированных деталей указывайте финишную обработанную поверхность Ra ≤ 0,8 мкм или более лёгкую полировку перед анодированием. Видимые следы инструмента от фрезерования Ra 1,6 мкм останутся видимыми сквозь анодированный слой.
Основные выводы
- 6061-T6 — правильная отправная точка для примерно 70–80% механически обработанных алюминиевых деталей: его баланс обрабатываемости (время цикла на 20–40% короче, чем у более твёрдых сплавов), хорошая коррозионная стойкость, стабильное качество анодирования и более низкая общая стоимость обработки делают его подходящим выбором, если только конкретный анализ не выявит недостаточность.
- 7075-T6 — это улучшение характеристик, а не улучшение по умолчанию: его предел прочности при растяжении примерно на 80% выше, что ценно для аэрокосмических конструкций, робототехники и высоконагруженных прецизионных компонентов, но на 20–40% более высокая стоимость обработки и обязательные требования к защите от коррозии означают, что его следует указывать только тогда, когда требования анализа напряжений или усталостной долговечности не могут быть удовлетворены 6061.
- 2024-T3 специально предназначен для аэрокосмических применений с преобладанием усталости: его более низкая статическая прочность по сравнению с 7075 компенсируется превосходной стойкостью к усталостному растрескиванию при циклическом нагружении. Это неправильный выбор для общего конструкционного применения, морских сред (быстро корродирует) или сварных сборок.
- 5052-H32 — правильный выбор, когда требуются и свариваемость, и морская коррозионная стойкость: его более низкая прочность по сравнению с 6061 — это компромисс, принятый в обмен на превосходную работу в солёной воде и надёжность сварных соединений.
- Качество анодирования зависит от сплава: 6061 даёт наиболее однородную, эстетически привлекательную анодированную отделку. 7075 даёт приемлемые результаты. 2024 даёт плохое, неравномерное анодирование из-за высокого содержания меди.
- Наиболее распространённая ошибка выбора алюминиевого сплава — выбор 7075 “для безопасности” на деталях, где анализ напряжений показывает достаточность 6061: это добавляет стоимость, увеличивает срок поставки и требует дополнительной защиты от коррозии без инженерного обоснования.
- Для отделов закупок OEM-производителей: когда поставщик заменяет один алюминиевый сплав другим (чаще всего заменяет 6061 на 7075 или наоборот), запросите сертификат на материал и проверьте обозначение сплава и состояние термообработки. Механические свойства 6061-T6 и 7075-T6 различаются примерно в 1,8× по пределу прочности при растяжении — это недопустимая замена для несущих компонентов.
Часто задаваемые вопросы
Какой алюминиевый сплав лучше всего подходит для механически обработанных деталей?
Не существует единственного лучшего алюминиевого сплава — правильный выбор зависит от требований применения. Для примерно 70–80% CNC обработанных деталей (корпуса, кронштейны, рамы, прецизионные компоненты, корпуса электроники) 6061-T6 является оптимальным выбором, поскольку он сочетает достаточную прочность (290–310 МПа на разрыв), отличную обрабатываемость, хорошую коррозионную стойкость и стабильное качество анодирования при наименьшей общей стоимости обработки. 7075-T6 подходит, когда нагрузки превышают возможности 6061 при доступных размерах сечения, особенно в аэрокосмических конструкциях, робототехнике и соревновательных компонентах. 2024-T3 используется специально для критичных к усталости аэрокосмических применений. 5052-H32 является стандартом для морских сред и сварных конструкционных сборок.
Значительно ли 7075 алюминий лучше 6061 для CNC деталей?
7075-T6 имеет примерно на 80% более высокую прочность на разрыв, чем 6061-T6 (500–570 МПа против 290–310 МПа), что делает его значительно лучше для высоконагруженных применений. Однако это преимущество в прочности сопровождается реальными компромиссами: материал 7075 стоит примерно на 50–100% больше за килограмм, его плохая коррозионная стойкость (из-за высокого содержания цинка и меди) требует дополнительной поверхностной обработки для большинства сред, его плохая свариваемость делает его непригодным для сварных сборок, а стоимость обработки на 20–40% выше. Для деталей, где анализ напряжений подтверждает достаточность предела текучести 6061 — а это большинство конструкционных кронштейнов, корпусов и прецизионных компонентов — указание 7075 добавляет значительные затраты без функциональной выгоды.
Почему 6061 алюминий так широко используется в CNC обработке?
Распространённость 6061 обусловлена сочетанием его свойств, хорошо подходящих для большинства применений CNC обработки одновременно: обрабатываемость отличная (скорости резания 300–600 м/мин, низкий износ инструмента), прочность достаточна для большинства применений при 290–310 МПа на разрыв, коррозионная стойкость хорошая без обработки в большинстве сред, качество анодирования наиболее стабильное среди распространённых сплавов, а доступность отличная (глобальные запасы в виде прутка, плиты и экструзии). Ни один другой сплав одновременно не удовлетворяет всем пяти критериям — 7075 прочнее, но дороже и легче корродирует; 5052 лучше сопротивляется коррозии, но имеет меньшую прочность; 2024 имеет лучшую усталостную долговечность, но плохую коррозионную стойкость и плохое анодирование. Профиль 6061 ’хорош во всём’ делает его практическим выбором по умолчанию для примерно 70–80% CNC обработанных алюминиевых деталей.
Какой алюминиевый сплав следует использовать для морских сред или сред с солёной водой?
5052-H32 является стандартным выбором для компонентов с прямым морским воздействием — погружение в солёную воду, прибрежный воздух или среды с брызгами. Содержание магния в 5052 (2.2–2.8%) создаёт более стабильный поверхностный оксид, который значительно лучше сопротивляется хлоридной точечной коррозии, чем 6061, и гораздо лучше, чем сплавы, содержащие медь (2024, 7075), которые быстро корродируют в морских условиях. Для применений, сочетающих морскую коррозионную стойкость с требованиями к сварке — судовая фурнитура, изготовление резервуаров, морские корпуса — 5052 также предпочтительнее 6061, поскольку 5052 сохраняет лучшую прочность сварного соединения и не склонен к растрескиванию в зоне термического влияния. Для анодированных компонентов из 6061, используемых в общих наружных средах (не морское погружение), слой анодирования обеспечивает достаточную коррозионную защиту.
Как выбор алюминиевого сплава влияет на качество анодирования?
Качество анодирования значительно различается между сплавами, поскольку оксидный слой формируется из основного металла, а легирующие элементы влияют на однородность, толщину и восприятие красителя оксидным слоем. 6061 обеспечивает наиболее стабильное анодирование среди распространённых инженерных сплавов — фаза выделения Mg-Si мелкая и равномерно распределённая, что создаёт однородный оксидный слой с consistent поровой структурой для равномерного поглощения красителя. 7075 обеспечивает приемлемое, но несколько менее однородное анодирование — возможны видимые косметические вариации в критичных к внешнему виду применениях. 2024 даёт плохие результаты анодирования — высокое содержание меди (3.8–4.9%) создаёт богатые медью частицы на поверхности, которые образуют тёмные полосы и неравномерный цвет в анодированном слое. 5052 анодируется адекватно. Для любого применения, требующего косметически однородного анодированного покрытия — потребительские товары, приборы, панели управления — 6061 является очевидным выбором.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной CNC обработки, производящей алюминиевые компоненты из 6061, 7075, 2024, 5052 и специальных сплавов для аэрокосмических, автомобильных, робототехнических, медицинских, потребительских электронных и промышленных OEM производственных программ. Технические ссылки: ASM Handbook Vol. 2 (Properties and Selection: Nonferrous Alloys — Aluminum Alloys), ASTM B209 (Aluminum Alloy Sheet and Plate), Machinery’s Handbook (Properties of Aluminum Alloys), MIL-DTL-5541 (Chemical Conversion Coatings on Aluminum), AMS 2770 (Heat Treatment of Aluminum Alloys).
Закупка прецизионных CNC обработанных алюминиевых деталей?
В CMS мы обрабатываем 6061, 7075, 2024, 5052 и специальные алюминиевые сплавы с жёсткими допусками — с DFM-анализом на этапе расчёта стоимости, проверкой сертификатов материалов, координацией анодирования и отчётами CMM первичного контроля.
[Запросить анализ выбора алюминиевого сплава и расчёт стоимости CNC обработки →]


