
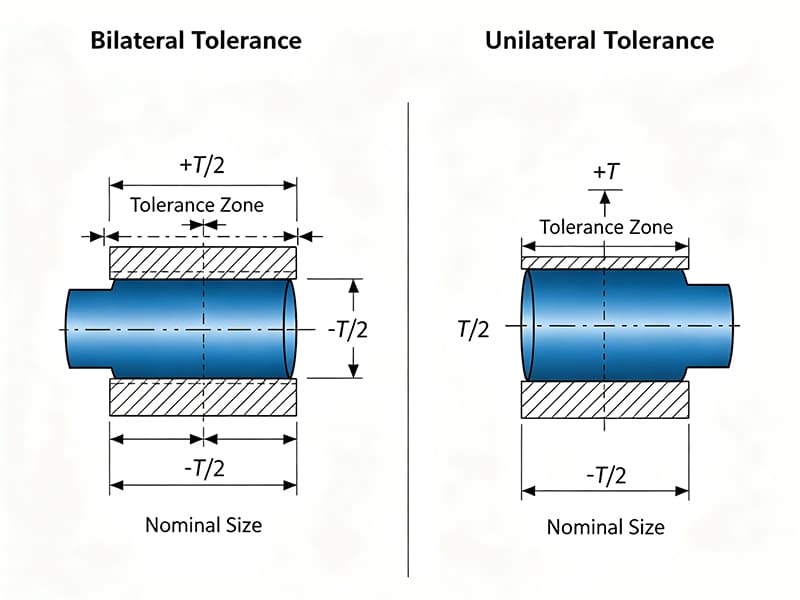
Быстрый ответ: Односторонний допуск допускает отклонение только в одном направлении (например, 10,00 +0,00/−0,05 мм — размер может быть только занижен), защищая критическую границу, такую как максимальный диаметр вала или минимальный размер отверстия. Двусторонний допуск распределяет отклонение симметрично относительно номинала (например, 10,00 ±0,05 мм), что соответствует естественному поведению процессов CNC и минимизирует отходы при общей обработке. Решение функциональное: используйте односторонний допуск на любом размере, где превышение одного предела вызывает отказ сборки — посадки вал-в-подшипник, уплотнительные диаметры, интерфейсы прессовых посадок; используйте двусторонний допуск на нефункциональных размерах, где отклонение в любом направлении допустимо. Большинство прецизионных обработанных деталей правильно используют оба: двусторонний на общих размерах, односторонний на критичных для посадки элементах.
Основное различие
Различие между односторонним и двусторонним допуском — это не предпочтение форматирования, а определение того, в какую сторону от номинала деталь может отклоняться, и, следовательно, от какого режима отказа сборки защищает спецификация допуска.
Двусторонний допуск: Зона допуска центрирована симметрично относительно номинального размера. Двусторонняя спецификация 10,00 ±0,05 мм означает, что фактический размер может быть в диапазоне от 9,95 до 10,05 мм — допускается равное отклонение выше и ниже номинала.
Односторонний допуск: Вся зона допуска лежит по одну сторону от номинала. Односторонняя спецификация 10,00 +0,00/−0,05 мм означает, что фактический размер может быть в диапазоне от 9,95 до 10,00 мм — размер может быть занижен, но никогда не может превысить 10,00 мм.
| Спецификация | Зона допуска | Нижний предел | Верхний предел | Направление отклонения |
|---|---|---|---|---|
| 10,00 ±0,05 мм | 0,10 мм | 9,95 мм | 10,05 мм | Оба (двусторонний) |
| 10,00 +0,00/−0,05 мм | 0,05 мм | 9,95 мм | 10,00 мм | Только занижение (односторонний) |
| 10,00 +0,05/+0,00 мм | 0,05 мм | 10,00 мм | 10,05 мм | Только завышение (односторонний) |
Функциональное следствие: вал, заданный как 10,00 ±0,05 мм, может быть обработан до 10,05 мм, что может вызвать интерференцию при сборке с отверстием номиналом 10,00 мм. Тот же номинальный вал, заданный как 10,00 +0,00/−0,05 мм, никогда не может превысить 10,00 мм — режим отказа из-за интерференции устраняется самой структурой допуска.
Почему инженеры выбирают двусторонний допуск для большинства размеров
Двусторонний допуск является спецификацией по умолчанию для общих обработанных размеров не потому, что его проще записать, а потому, что он точно отражает поведение процессов обработки CNC и распределение производственных отклонений.
Центрирование процесса
Процессы обработки CNC — точение, фрезерование, шлифование — программируются на целевой размер и имеют тенденцию создавать распределение фактических размеров, центрированное вблизи этой цели. Когда износ инструмента, тепловое расширение и вибрация вызывают размерный дрейф, дрейф имеет тенденцию быть постепенным и в обоих направлениях с течением времени для правильно управляемого процесса. Двусторонний допуск учитывает эту естественную симметрию.
Статистическое управление процессами (SPC) работает наиболее эффективно с двусторонними допусками: индексы воспроизводимости процесса (Cp и Cpk) предполагают нормально распределённый выход, центрированный на номинале. Процесс, работающий с двусторонним допуском ±0,05 мм, оценивается напрямую; процесс, работающий с односторонним допуском, требует корректировки номинальной цели и пересчёта эффективного среднего, что добавляет сложность в мониторинг процесса.
Эффективность производства
Двусторонний допуск не требует намеренного смещения процесса — программист нацеливается на номинал, и естественное отклонение процесса распределяется по обе стороны. Односторонний допуск, напротив, требует, чтобы оператор или программист CNC намеренно нацеливался на размер, смещённый от номинала, чтобы отклонение процесса попадало в разрешённую зону с одной стороны. Это добавляет время на настройку и требует более частого мониторинга для обнаружения момента, когда износ инструмента сместил процесс за пределы заданной зоны.
Где двусторонний допуск уместен
Двусторонний допуск является правильной спецификацией для любого размера, где:
- Элемент не контактирует напрямую с сопрягаемой деталью в посадке
- Малое отклонение в любом направлении не имеет функциональных последствий
- Размер определяет общий габарит или форму детали, а не сопрягаемый интерфейс
- Элемент измеряется для целей контроля качества, а не для проверки сборки
Типичные элементы с двусторонним допуском на прецизионном корпусе CNC: общая длина, ширина и высота; толщина стенки; размеры неконтактных карманов; высоты бобышек; глубины фасок; расстояния между элементами, накапливающие размерные цепи.
Когда требуется односторонний допуск
Односторонний допуск уместен всякий раз, когда односторонний отказ допустим, а другой — нет — когда деталь не должна превышать один предел, но имеет свободу в другом направлении.
Диаметры валов в посадках с зазором
Вал, заданный для посадки с зазором в отверстие, никогда не должен превышать максимальный диаметр, позволяющий вставку. Если вал слишком мал, зазор увеличивается (приемлемо для большинства посадок с зазором); если вал слишком велик, возникает интерференция, и сборка отказывает или требует принудительной установки, которая повреждает отверстие.
Правильная спецификация: наружный диаметр вала = 10,00 +0,00/−0,05 мм. Вал гарантированно будет на уровне или ниже 10,00 мм. Единственный размер, важный для успеха сборки (максимальный), полностью контролируется.
Двусторонняя спецификация 10,00 ±0,05 мм на том же валу допускает вал 10,05 мм — что в сочетании с номинальным отверстием 10,00 мм на его нижнем пределе допуска создаёт 0,05 мм натяга только за счёт структуры допусков.
Точные диаметры отверстий
Отверстие, предназначенное для установки вала, никогда не должно быть меньше минимального диаметра, обеспечивающего прохождение сопрягаемого вала. Если отверстие имеет завышенный размер, рабочий зазор увеличивается (допустимо в пределах проектных ограничений); если заниженный — вал невозможно установить.
Правильная спецификация: отверстие = 10,00 +0,05/+0,00 мм. Гарантируется, что диаметр отверстия равен или превышает 10,00 мм.
Соединения с натягом
Соединения с натягом требуют контролируемого натяга — диаметр вала должен превышать диаметр отверстия на определённую величину для создания необходимого усилия удержания. Как минимальный натяг (недостаточное удержание), так и максимальный натяг (повреждение при сборке) являются функциональными отказами, что означает, что оба предела важны. Спецификации соединений с натягом часто используют два односторонних допуска: односторонний допуск на наружный диаметр вала (обеспечение минимального натяга удержания) и односторонний допуск на внутренний диаметр отверстия (предотвращение чрезмерного натяга).
Уплотнительные поверхности
Канавки под O-ring и уплотнительные диаметры имеют критические размеры, которые напрямую контролируют сжатие уплотнения. Слишком большой диаметр канавки снижает сжатие O-ring ниже порога герметичности; слишком маленький — сжатие становится чрезмерным, ускоряя износ O-ring. Оба предела являются функциональными, но доминирующий вид отказа (утечка из-за недостаточного сжатия) защищён односторонним допуском на размер канавки, который гарантирует, что сжатие никогда не будет ниже минимального.
Геометрия резьбы и зубьев зубчатых колёс
Средние диаметры резьбы для точных классов и спецификации толщины зубьев зубчатых колёс часто используют односторонние допуски. Для наружных резьб (болты, валы) средний диаметр не должен превышать предельный максимум материала, чтобы гарантировать зацепление сопрягаемой резьбы. Для зубьев зубчатых колёс толщина зуба не должна превышать MMC, чтобы предотвратить заклинивание в зацеплении без бокового зазора.
Предельный максимум материала и односторонний допуск
Предельный максимум материала (MMC) — это состояние, при котором элемент содержит наибольшее количество материала: для вала MMC — это наибольший диаметр; для отверстия MMC — это наименьший диаметр. MMC определяет наихудшее состояние для зазора при сборке.
Односторонний допуск и MMC естественно работают вместе, поскольку односторонний допуск гарантирует, что элемент никогда не превысит свой предел MMC — он допускает отклонение только в направлении от MMC.
Для сборки вала:
- MMC вала = 10,00 мм (наибольший допустимый диаметр вала)
- Односторонний допуск: 10,00 +0,00/−0,05 мм → вал всегда равен или ниже MMC
- Зазор при сборке: гарантирован при всех изготовленных размерах вала
Для сборки отверстия:
- MMC отверстия = 10,00 мм (наименьший допустимый диаметр отверстия)
- Односторонний допуск: 10,00 +0,05/+0,00 мм → отверстие всегда равно или выше MMC
- Зазор при сборке: гарантирован при всех изготовленных размерах отверстия
Двусторонний допуск на вал (±0,05 мм) не защищает MMC — вал может быть 10,05 мм, нарушая предел MMC и вызывая интерференцию при сборке.
Размерные цепи: как тип допуска влияет на вариацию при сборке
В многокомпонентных сборках размерная вариация каждой детали накапливается. Это накопление — размерная цепь — определяет, будут ли сборки, изготовленные из правильно допускованных отдельных деталей, собираться вместе.
Двусторонняя размерная цепь
Когда двусторонние допуски используются на всех сопрягаемых размерах, наихудшая размерная цепь представляет собой арифметическую сумму всех величин допусков. Для трёх компонентов, каждый с двусторонним допуском ±0,05 мм:
Наихудшая размерная цепь = 3 × 0,05 = ±0,15 мм общей вариации
Вариация симметрична — сборка может быть на 0,15 мм больше или меньше номинала.
Контроль размерной цепи с помощью одностороннего допуска
Стратегическое применение односторонних допусков позволяет направить размерную цепь в предсказуемом направлении. Если все допуски в линейной размерной цепи заданы как односторонние в одном направлении, наихудший результат представляет собой предсказуемую одностороннюю погрешность, а не симметричный диапазон — что можно учесть при проектировании.
На практике наиболее эффективный подход к контролю размерной цепи сочетает:
- Двусторонние допуски на некритические размеры (обеспечение эффективной обработки)
- Односторонние допуски на один или два размера, которые напрямую определяют зазор при сборке (защита функциональных пределов)
Эта смешанная стратегия обеспечивает большую часть эффективности производства при двустороннем допусковании с защитой сборки, обеспечиваемой функциональным односторонним контролем.
Пример: сборка вала и корпуса
Трёхкомпонентная сборка: отверстие корпуса (номинал 30,00 мм), наружный диаметр вала (номинал 30,00 мм), допуск на тепловое расширение.
Полностью двусторонняя конструкция (проблематичная):
- Отверстие: 30,00 ±0,03 мм → диапазон 29,97–30,03 мм
- Вал: 30,00 ±0,02 мм → диапазон 29,98–30,02 мм
- Наихудший случай: отверстие 29,97 мм, вал 30,02 мм → натяг 0,05 мм — отказ сборки
Смешанная односторонняя конструкция (правильная):
- Отверстие: 30,00 +0,05/+0,00 мм → всегда ≥ 30,00 мм
- Вал: 30,00 +0,00/−0,03 мм → всегда ≤ 30,00 мм
- Наихудший случай: отверстие 30,00 мм, вал 30,00 мм → нулевой зазор (по номиналу) — сборка успешна
Влияние на процесс обработки CNC
Износ инструмента и направленный дрейф
В крупносерийном производстве CNC износ инструмента вносит предсказуемый направленный дрейф: по мере износа токарной пластины или концевой фрезы наружные диаметры уменьшаются, а внутренние диаметры увеличиваются. Это направленное поведение делает односторонние допуски в направлении дрейфа более достижимыми на практике, чем двусторонние допуски того же общего диапазона.
Например, отверстие, обработанное концевой фрезой, которая изнашивается в течение производственного цикла: по мере уменьшения размера инструмента диаметр отверстия увеличивается. Односторонний допуск, допускающий только завышенный размер (отверстие +0,04/+0,00 мм), соответствует этому естественному дрейфу — отверстие начинается с номинала и смещается в зону допуска по мере износа инструмента. Двусторонний допуск (±0,02 мм) на то же отверстие требует, чтобы процесс начинался с номинала и поддерживался в пределах ±0,02 мм независимо от направления износа инструмента, что требует более частой коррекции смещения.
Стратегия контроля
Подход к контролю различается в зависимости от типа допуска:
Для двусторонних допусков: измерьте фактический размер и сравните с диапазоном ± от номинала. Воспроизводимость процесса оценивается путем сравнения измеренной вариации с полем допуска симметрично.
Для односторонних допусков: при контроле необходимо специально проверять критический предел. Для вала с допуском +0,00/−0,05 мм критическая проверка заключается в том, превышает ли какая-либо деталь максимальный (номинальный) размер. Калибры «проходной/непроходной» особенно эффективны для контроля односторонних допусков — проходной калибр проверяет условие минимального материала (должен проходить), а непроходной калибр проверяет MMC (не должен проходить).
Руководство по выбору на основе применения
| Тип функции | Функциональное требование | Рекомендуемый допуск | Обоснование |
|---|---|---|---|
| Наружный диаметр вала для посадки с зазором | Не должен быть завышен | Односторонний (+0,00/−x) | Предотвращает интерференцию |
| Отверстие для установки вала | Не должен быть занижен | Односторонний (+x/+0,00) | Обеспечивает зазор |
| Наружный диаметр вала для прессовой посадки | Должен поддерживать диапазон натяга | Односторонний (оба предела критичны) | Контролирует усилие удержания |
| Отверстие под подшипник | Класс допуска H7 | Односторонний по ISO 286-1 | Стандартный класс посадки |
| Диаметр канавки под O-ring | Не должен быть завышен | Односторонний | Защищает сжатие уплотнения |
| Наружный габарит корпуса | Нефункциональная упаковка | Двусторонний | Эффективность обработки |
| Толщина стенки | Только структурный | Двусторонний | Нет требования по посадке |
| Общие размеры кармана | Бесконтактный | Двусторонний | Центрирование процесса |
| Положение резьбового отверстия | Совмещение болтового pattern | Двусторонний (позиция), по ASME Y14.5 | Накопление управляется GD&T |
| Толщина зуба шестерни | MMC в точке зацепления | Односторонний | Предотвращает заклинивание без люфта |
Распространённые ошибки при выборе
Применение двустороннего допуска к критичным для посадки размерам
Наиболее серьезная ошибка в допусках: указание ±0,05 мм на валу, который сопрягается с отверстием 0,00/+0,05 мм, без осознания того, что наихудший случай (вал при +0,05, отверстие при номинале) создает интерференцию 0,05 мм. Ошибка не видна при контроле отдельных деталей — обе детали проходят свои индивидуальные допуски — но сборка не работает. Решение — указать односторонний допуск на валу или отверстии (или обоих), чтобы устранить перекрытие.
Чрезмерное указание односторонних допусков повсюду
Противоположная ошибка: применение односторонних допусков ко всем элементам в попытке “контролировать всё”. Это заставляет процесс CNC намеренно нацеливаться на размеры, отличные от номинала, для каждого элемента, увеличивая время наладки, усложняя SPC и не давая никакой функциональной выгоды для некритичных размеров. Процесс тратит усилия на контроль там, где это не нужно.
Указание допусков жестче, чем возможности процесса
Оба типа допусков должны соответствовать достижимой воспроизводимости процесса. Стандартное фрезерование и точение CNC: ±0,025–0,050 мм для общих размеров; ±0,010–0,025 мм для точных элементов; ±0,005 мм для высокоточных работ, требующих контролируемой среды и специального инструмента. Указание ±0,005 мм двустороннего допуска на стандартной фрезерной операции CNC или +0,000/−0,005 мм одностороннего дает тот же результат: уровень брака, делающий производство нерентабельным.
Игнорирование накопления в многодетальных сборках
Каждый размер имеет вариацию, и вариации накапливаются по цепочке сопрягаемой сборки. Сборка, спроектированная со всеми двусторонними допусками и без анализа накопления, может иметь проблемы с посадкой в производстве, которые проявляются только на этапе сборки — их сложно и дорого диагностировать. Правильный подход: выполнить анализ накопления по наихудшему случаю или RSS (корень суммы квадратов) до финализации допусков, затем применить односторонние допуски к размерам, определяющим посадку сборки.
Основные выводы
- Односторонний допуск защищает конкретный предел — гарантируется, что размер никогда не превысит (или не опустится ниже) критической границы. Это правильный выбор для диаметров валов в посадках с зазором, размеров отверстий для установки валов, интерфейсов с прессовой посадкой и уплотнительных поверхностей.
- Двусторонний допуск соответствует естественному поведению процесса CNC — процессы механической обработки центрируются вокруг номинала, и двусторонние допуски используют это для эффективности производства, контроля процесса и применимости SPC. Правильно для всех нефункциональных размеров, не критичных для посадки.
- Практический подход использует оба: двусторонний на общих размерах (эффективная обработка), односторонний на размерах, критичных для посадки (защита сборки).
- Анализ размерных цепей должен предшествовать назначению допусков для любой многодетальной сборки: наихудшая размерная цепь из всех двусторонних допусков может создать интерференцию, которая проявится только на этапе сборки.
- Односторонний допуск соответствует MMC: для любого размера, где MMC никогда не должен быть нарушен для успешной сборки, односторонний допуск является механически правильной спецификацией.
- Износ инструмента CNC создаёт направленный дрейф который можно использовать с односторонними допусками: отверстия естественно дрейфуют в сторону увеличения по мере износа инструмента, что соответствует односторонней спецификации только на увеличение.
- Для отделов закупок OEM-производителей: чертежи должны указывать как тип допуска (двусторонний ± или односторонний +/−), так и применимый класс посадки (ISO 286-1 для отверстий и валов, ASME B4.2 для метрических предельных размеров и посадок) для всех функциональных сопрягаемых размеров. Допуск “±0,05” на посадочном месте под подшипник недостаточен — он не защищает функциональный предел и приведёт к непостоянным посадкам подшипников across производственных партий.
Часто задаваемые вопросы
В чём разница между односторонним и двусторонним допуском?
Двусторонний допуск распределяет допустимое отклонение симметрично относительно номинального размера — половина выше, половина ниже — как в 10,00 ±0,05 мм (фактический диапазон: 9,95–10,05 мм). Односторонний допуск размещает всю зону допуска с одной стороны от номинала — отклонение допускается только в одном направлении — как в 10,00 +0,00/−0,05 мм (фактический диапазон: 9,95–10,00 мм) или 10,00 +0,05/+0,00 мм (фактический диапазон: 10,00–10,05 мм). Инженерное следствие: двусторонний допуск не может гарантировать, что размер никогда не превысит номинал; односторонний допуск может, что делает его правильным выбором везде, где превышение одного предела приводит к функциональному отказу.
Когда следует использовать односторонний допуск?
Односторонний допуск требуется, когда один предел критически важен для сборки или функции, а другой — нет. Основные применения: наружные диаметры валов в посадках с зазором (вал никогда не должен быть увеличенным — используйте +0,00/−x мм для предотвращения интерференции); диаметры отверстий для установки валов (отверстие никогда не должно быть уменьшенным — используйте +x/+0,00 мм для обеспечения зазора); диаметры канавок под O-ring (не должны превышать уплотнительный предел); размеры прессовых посадок (где контролируемая интерференция является функциональным требованием); и любая особенность, где превышение Maximum Material Condition (MMC) приведёт к отказу сборки.
Почему двусторонний допуск предпочтителен для большинства обработки CNC?
Процессы обработки CNC программируются на целевой номинал и создают распределение фактических размеров, центрированное около этого целевого значения. Двусторонний допуск accommodates это естественно — процесс работает на номинале, и отклонение распределяется по обе стороны в пределах поля допуска без необходимости намеренного смещения процесса. Это обеспечивает более низкий процент брака, более простой мониторинг SPC и менее частую корректировку смещения инструмента, чем односторонние допуски, которые требуют от оператора намеренного нацеливания на размер, отличный от номинала, чтобы отклонение процесса попадало в разрешённую зону с одной стороны.
Как размерная цепь связана с выбором между односторонним и двусторонним допуском?
Размерная цепь — это накопление размерного отклонения across нескольких сопрягаемых деталей в сборочной цепи. Двустороннее допускирование на многодетальной сборке создаёт наибольшую симметричную наихудшую размерную цепь. Применение односторонних допусков на размерах, которые напрямую управляют сборочным зазором, может устранить отказы из-за интерференции: если вал задан односторонним допуском так, чтобы никогда не превышать максимальный размер, а отверстие задано односторонним допуском так, чтобы никогда не опускаться ниже минимального размера, зазор между ними гарантирован при всех изготовленных размерах в пределах допуска. Правильная практика проектирования — выполнить анализ наихудшей размерной цепи до финализации допусков, затем использовать односторонние допуски для защиты функциональных сборочных пределов, сохраняя двусторонние допуски на некритичных размерах для эффективности производства.
Увеличивает ли односторонний допуск стоимость производства?
Для некритичных размеров — да: односторонний допуск требует, чтобы процесс намеренно нацеливался на размер, отличный от номинала, и поддерживал это смещение, что увеличивает время наладки и частоту мониторинга процесса. Для размеров, критичных для посадки, сравнение затрат должно включать стоимость отказов сборки: двусторонний допуск, допускающий случайную интерференцию, требует дорогостоящего обнаружения на этапе сборки, переделки или выбраковки сопряжённых пар. Дополнительные затраты на управление обработкой при одностороннем допуске на критический диаметр вала обычно намного меньше стоимости отказов в эксплуатации или отбраковки при сборке из-за двустороннего допуска. Практическое правило: используйте двусторонние допуски для эффективности производства на всех общих размерах и примите небольшие дополнительные затраты на контроль односторонних допусков на конкретных размерах, где функциональный отказ возник бы из-за превышения одного предела.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, производящей сборки вал-отверстие, корпуса подшипников, уплотнительные компоненты и механические детали точной посадки для автомобильных, аэрокосмических, медицинских, электронных и промышленных производственных применений OEM. Технические источники: ASME Y14.5-2018 (Геометрическое Dimensioning и Tolerancing), ISO 286-1 (Пределы и посадки — основы допусков, отклонений и посадок), ASME B4.2 (Предпочтительные метрические пределы и посадки), Machinery’s Handbook (Допуски и посадки), Spotts & Shoup, Design of Machine Elements (Методы анализа допусков).
Ищете прецизионные компоненты точной посадки, обработанные на станках CNC?
В CMS мы производим валы, отверстия, посадочные места подшипников, запрессовываемые вставки и уплотнительные поверхности со стратегиями допусков, заданными в соответствии с требованиями чертежа — односторонними для критичных к посадке элементов, двусторонними для общих размеров. Каждый заказ на точную посадку включает DFM-анализ на достижимость допусков, проверку класса посадки и анализ размерных цепей до начала производства.
[Запросить проверку спецификации допусков и расчёт стоимости прецизионной обработки CNC →]


