
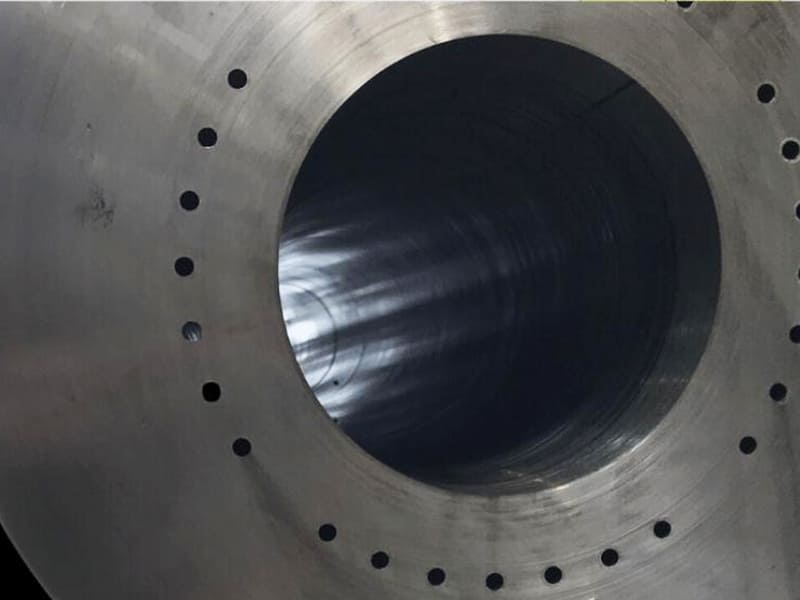
Быстрый ответ: Глубокое сверление требуется, когда глубина отверстия превышает примерно 10× диаметра отверстия (L/D ≥ 10:1), когда стандартное сверление CNC уже не может поддерживать прямолинейность, контролировать отвод стружки или обеспечивать достаточную подачу СОЖ в зону резания. Два основных промышленных метода — это ружейное сверление (Ø1–30 мм, L/D до 100:1+, высокая прямолинейность и чистота поверхности) и BTA-сверление (Ø20–500 мм+, более высокая скорость съёма материала для глубоких отверстий большого диаметра). Оба метода используют высоконапорную подачу СОЖ через инструмент или внутреннее охлаждение (50–200 бар) и механизмы непрерывного отвода стружки, которые обычные спиральные свёрла обеспечить не могут. Ружейное сверление обеспечивает прямолинейность в пределах 0,05–0,1 мм на глубине 300–600 мм и чистоту поверхности Ra ≤ 1,6 мкм после сверления. Глубокое сверление необходимо для гидравлических цилиндров, аэрокосмических приводов, скважинных инструментов нефтегазовой отрасли, стволов огнестрельного оружия и каналов охлаждения пресс-форм.
Что делает отверстие “глубоким” — соотношение L/D
В обработке глубина отверстия измеряется не в абсолютных миллиметрах — она измеряется отношением глубины к диаметру (соотношение L/D). Это соотношение определяет инженерную сложность изготовления отверстия, поскольку фундаментальные проблемы глубокого сверления — отклонение инструмента, отвод стружки и управление тепловым режимом — все масштабируются с соотношением L/D, а не с абсолютной глубиной.
Отверстие глубиной 100 мм при диаметре 20 мм (L/D = 5:1) полностью выполнимо обычным сверлением CNC. Та же глубина 100 мм при диаметре 5 мм (L/D = 20:1) требует специализированного оборудования для глубокого сверления. Диаметр — а не глубина — является критической переменной, поскольку он одновременно определяет жёсткость инструмента, объём стружки за оборот и размер канала подачи СОЖ.
Классификация L/D
| Соотношение L/D | Классификация | Типовой процесс |
|---|---|---|
| ≤ 5:1 | Стандартное отверстие | Обычное сверление CNC |
| 5:1–10:1 | Полуглубокое отверстие | Улучшенное ступенчатое сверление, подача СОЖ через инструмент |
| 10:1–20:1 | Глубокое отверстие | Глубокое сверление или ружейное сверление |
| 20:1–50:1 | Очень глубокое отверстие | Ружейное сверление или BTA-сверление |
| 50:1–100:1+ | Сверхглубокое отверстие | Специализированные системы ружейного сверления с люнетами |
Промышленная конвенция: L/D ≥ 10:1 официально обозначает “глубокое отверстие”, требующее специализированных процессов. В аэрокосмической, нефтегазовой и гидравлической промышленности при производстве компонентов регулярно работают с соотношениями L/D от 20:1 до 100:1.
Почему обычное сверление перестаёт работать с ростом L/D
Отклонение инструмента: Спиральное сверло — это консольная балка. По мере увеличения глубины отверстия увеличивается неподдерживаемая длина инструмента, и сверло отклоняется под действием сил резания. Небольшая угловая погрешность при входе в отверстие — 0,1° — даёт 1,75 мм бокового отклонения на 1000 мм глубины. Это смещение прогрессирует и не поддаётся исправлению, как только начинается.
Нарушение отвода стружки: Стружка должна пройти от режущей кромки весь путь вверх по канавке, чтобы выйти наружу. При L/D 10:1 это расстояние приемлемо. При L/D 20:1 или 30:1 стружка набивается в канавку, вызывая повторное резание стружки (что ухудшает чистоту поверхности и ускоряет износ инструмента) и в конечном итоге полное заклинивание стружки, которое ломает сверло. Это наиболее распространённый вид отказа при обычном глубоком сверлении.
Недоступность СОЖ: Внешняя подача СОЖ поливом не может эффективно проникать на глубину более примерно 5× диаметра. Ниже этой глубины расход и давление СОЖ, достигающие режущей кромки, недостаточны для отвода тепла или вымывания стружки, что создаёт горячую, забитую стружкой зону резания, где отказ инструмента неизбежен.
Усиление вибрации: По мере увеличения вылета собственная частота системы «сверло–шпиндель» снижается. При определённой длине вылета частота резания совпадает с собственной частотой, вызывая чаттер — самовозбуждающуюся вибрацию, которая создаёт волнистую, шероховатую поверхность отверстия и резко ускоряет износ инструмента.
Как работает глубокое сверление: технология процесса
Системы глубокого сверления преодолевают ограничения обычного сверления с помощью трёх интегрированных инженерных решений: направляемые режущие инструменты, высоконапорная внутренняя подача СОЖ и контролируемый отвод стружки.
Ружейное сверление
Ружейное сверление изначально было разработано для сверления стволов винтовок — применений, где прямолинейность канала напрямую определяет баллистическую точность. Процесс использует однолезвийный цельный твердосплавный инструмент с:
Внутренний канал подачи СОЖ: Прецизионно просверленный канал проходит через корпус инструмента от хвостовика до вершины. Высоконапорная СОЖ (обычно 50–150 бар, до 200 бар для малых диаметров и твёрдых материалов) непрерывно течёт по этому каналу и выходит струёй у режущей кромки. СОЖ одновременно охлаждает зону резания, вымывает стружку и создаёт гидравлическую силу для удаления стружки.
V-образная канавка: Единственная внешняя канавка обеспечивает контролируемый путь для выхода стружки и СОЖ из отверстия. Стружка движется по V-образному пазу обратно к входу в отверстие, пока СОЖ вымывает её.
Направляющие пластины: Одна или две закалённые пластины на корпусе инструмента, расположенные по окружности напротив режущей кромки, прижимаются к стенке отверстия по мере продвижения инструмента. Эти пластины выполняют две функции: обеспечивают радиальную поддержку, удерживающую инструмент на заданной оси (предотвращая смещение, возникающее при обычном сверлении без поддержки), и полируют поверхность стенки отверстия при прохождении инструмента, улучшая чистоту поверхности и круглость. Направляющие пластины — ключевая особенность, делающая ружейное сверление самонаправляемым процессом.
Стружкообразование и удаление: Одна режущая кромка создаёт стружку, которая формируется и сразу направляется в V-образную канавку под давлением СОЖ. Геометрия стружки (регулируемая углом кромки) спроектирована так, чтобы быть достаточно короткой и жёсткой для беспрепятственного перемещения обратно к входу сверла без пакетирования.
Настройка: Глубокое сверление обычно требует закрепления и вращения заготовки при осевой подаче сверла (режим вращения заготовки, для лучшей концентричности), либо сверло может вращаться при неподвижной заготовке (режим вращения инструмента). Многие специализированные станки для глубокого сверления поддерживают обе конфигурации для различных геометрий деталей.
Сверление BTA (Boring and Trepanning Association)
BTA-сверление отвечает требованиям крупнодиаметровых глубоких отверстий, где способность ружейного сверления к эвакуации стружки (ограниченная площадью V-образной канавки) недостаточна для объёма стружки, образующейся при больших диаметрах.
Реверсирование направления потока СОЖ: В отличие от ружейного сверления, где СОЖ протекает через инструмент, а стружка выходит наружу, в BTA-сверлении применяется обратная схема. СОЖ подаётся через кольцевой зазор между наружным диаметром инструмента и стенкой отверстия, а стружка эвакуируется через полую внутреннюю полость инструмента и выводится через систему соединительных труб.
Конструкция инструмента: Головка BTA-сверла представляет собой полый цилиндр со сменными режущими пластинами на передней торцевой поверхности. Полый корпус инструмента соединяется с системой сбора стружки и подачи СОЖ через шпиндель станка.
Производительность: Поскольку поперечное сечение эвакуации стружки (площадь внутренней полости инструмента) пропорционально квадрату диаметра инструмента, BTA-сверление масштабируется на большие диаметры эффективнее, чем ружейное сверление. При Ø50 мм и выше BTA-сверление обычно обеспечивает в 2–5 раз более высокую скорость съёма материала по сравнению с ружейным сверлением на эквивалентной глубине.
Точность размеров: BTA-сверление обеспечивает высокую прямолинейность и превосходную круглость, хотя и немного уступает ружейному сверлению при эквивалентных диаметрах, поскольку механизм направляющих планок отличается (планки в головках BTA обычно контактируют только на передней торцевой поверхности, а не на значительной осевой длине). Для диапазона применения BTA (Ø20 мм и выше) достигаемая точность полностью достаточна для гидравлических цилиндров, промышленных валов и компонентов нефтяной отрасли.
Эжекторное сверление
Эжекторное сверление — это разновидность BTA-сверления для модернизации обычных обрабатывающих центров CNC. Система СОЖ использует эффект Вентури для создания внутренней эвакуации стружки без необходимости в специализированной головке станка для BTA-сверления. Эжекторное сверление медленнее и несколько менее точное, чем специализированные BTA-системы, но обеспечивает возможность глубокого сверления на универсальном оборудовании CNC для эпизодических задач глубокого сверления.
Ружейное сверление vs BTA-сверление: руководство по выбору
| Особенность | Ружейное сверление | BTA-сверление |
|---|---|---|
| Оптимальный диапазон диаметров | Ø1–30 мм | Ø20–500 мм+ |
| Возможность L/D | До 100:1+ | До 100:1+ |
| Точность прямолинейности | Отлично | Хорошая — очень хорошая |
| Чистота поверхности (после сверления) | Ra ≤ 1,6 мкм типично | Ra 1,6–3,2 мкм типично |
| Эвакуация стружки | Наружная (V-образная канавка) | Внутренняя (через инструмент) |
| Направление СОЖ | Внутрь → наружу через канавку | Снаружи → внутрь через полость инструмента |
| Скорость съема материала | Умеренный | Высокая (масштабируется с диаметром) |
| Требуемое оборудование | Специализированный ружейный сверлильный станок | Тяжёлый станок для глубокого сверления |
| Лучшие применения | Прецизионные валы, пресс-формы, медицина, аэрокосмос | Гидравлические цилиндры, крупные валы, нефтяная отрасль |
Правило выбора: Если диаметр отверстия ниже примерно 20–25 мм и точность (прямолинейность, чистота поверхности) является основным требованием, ружейное сверление — правильный процесс. Если диаметр отверстия превышает 20–25 мм и производительность или скорость съёма материала так же важны, как точность, BTA-сверление более эффективно. Зона перекрытия (Ø20–30 мм) оценивается в каждом случае отдельно исходя из допуска и объёма производства.
Глубокое сверление vs обычное сверление CNC
| Фактор | Обычное сверление CNC | Глубокое сверление |
|---|---|---|
| Эффективный диапазон L/D | ≤ 5:1 надёжно; ≤ 10:1 с прерывистым сверлением | От 10:1 до 100:1+ |
| Прямолинейность | Прогрессивно ухудшается с глубиной | Поддерживается самонаправлением направляющих планок |
| Подача СОЖ | Наружный полив (низкое давление) | Внутренняя подача под высоким давлением (50–200 бар) |
| Эвакуация стружки | Наружное, зависит от силы тяжести, ненадёжно на глубине | Контролируемое, непрерывное, с поддержкой давления |
| Достижимая чистота поверхности | Ra 1,6–6,3 мкм | Ra ≤ 1,6 мкм (ружейное сверление) |
| Допуск по диаметру (глубокие отверстия) | ±0,1–0,3 мм (ухудшается с глубиной) | ±0,01–0,05 мм |
| Режим отказа инструмента | Пакетирование стружки → катастрофическая поломка | Постепенный износ инструмента, предсказуемая замена |
| Оборудование | Стандартный обрабатывающий центр CNC | Специализированная система глубокого сверления |
Точность и качество поверхности: как глубокое сверление их достигает
Контроль прямолинейности с помощью направляющих подушек
Направляющие подушки, прилегающие к стенке отверстия, — это механизм, который делает глубокое сверление самокорректирующимся. Любая боковая сила, которая иначе отклонила бы инструмент, компенсируется силой реакции от контакта с подушкой, удерживая инструмент на заданной траектории. Это свойство самонаведения означает, что погрешность прямолинейности не накапливается с глубиной — инструмент активно корректирует свою ось при каждом обороте.
В производственном ружейном сверлении достижимая прямолинейность (отклонение осевой линии отверстия от истинной прямой на всю глубину отверстия) обычно составляет 0,05–0,3 мм на 1000 мм глубины, в зависимости от материала, диаметра и условий обработки. Для сравнения, обычное ступенчатое сверление глубокого отверстия дало бы увод 0,5–2,0 мм на 1000 мм в сопоставимых условиях.
Чистота поверхности за счёт контролируемого удаления стружки и выглаживания
Внутренняя чистота поверхности глубокого отверстия в первую очередь определяется тем, удаляется ли стружка чисто без повторного резания. Повторно резаная стружка — стружка, которая выносится инструментом вперёд и повторно вступает в контакт с режущей кромкой — создаёт риски, продольные царапины и плохую округлость. При обычном глубоком сверлении повторное резание стружки практически неизбежно, поскольку стружка не может последовательно удаляться по всей длине канавки.
При ружейном сверлении стружка гидравлически смывается от режущей кромки по мере образования, подаваемая струёй высокого давления СОЖ на наконечнике. Затем направляющие подушки выглаживают образующуюся поверхность по мере продвижения инструмента, сглаживая микронеровности и улучшая чистоту. Это сочетание чистого резания и механического выглаживания обычно обеспечивает Ra ≤ 1,6 мкм непосредственно после сверления в стандартных материалах (среднеуглеродистая сталь, алюминий, титановые сплавы).
Справочник технологических показателей
| Показатель | Обычное сверление CNC (L/D 10:1+) | Ружейное сверление | BTA-сверление |
|---|---|---|---|
| Прямолинейность (на 1000 мм) | 0,5–2,0 мм | 0,05–0,3 мм | 0,1–0,5 мм |
| Допуск по диаметру | ±0,1–0,3 мм | ±0,01–0,05 мм | ±0,03–0,10 мм |
| Чистота поверхности Ra | 3,2–12,5 мкм | ≤ 1,6 мкм | 1,6–3,2 мкм |
| Круглость | Бедный | Хорошо | Хорошо |
Применения, требующие глубокого сверления
Гидравлические цилиндры и приводы
Гильзы гидравлических цилиндров — центральное отверстие корпуса цилиндра, в котором возвратно-поступательно движется шток поршня — требуют сочетания прямолинейности (несоосность вызывает неравномерный износ уплотнений и утечки), жёсткого допуска по диаметру (контролирует зазор, определяющий переток жидкости) и гладкой чистота поверхности (Ra ≤ 1,6 мкм является стандартом до хонингования; Ra ≤ 0,4 мкм после хонингования), которые невозможно достичь обычным сверлением при требуемых соотношениях L/D.
Типичная гильза гидравлического цилиндра для мобильного крана: диаметр отверстия Ø80 мм × глубина 2 000 мм (L/D = 25:1). Это стандартное применение BTA-сверления. Отверстие сверлится с точностью до 0,5 мм от конечного диаметра, затем обрабатывается внутренним растачиванием и хонингованием для получения окончательной уплотнительной поверхности.
Аэрокосмические конструкционные компоненты
Цилиндры шасси, корпуса рулевых приводов и отверстия под шарнирные пальцы складывания крыла сверлятся в высокопрочных сплавах (сталь 4340, сталь 300M, Ti-6Al-4V), где:
- Усталостная долговечность является определяющим критерием проектирования — дефекты поверхности от повторного резания стружки или нестабильности обычного сверления являются очагами зарождения трещин
- Требуются жёсткие размерные допуски для установки подшипников и посадки уплотнений
- Материал дорог, и брак недопустим
Ружейное сверление аэрокосмических компонентов обычно нацелено на прямолинейность 0,05–0,1 мм на метр и чистоту поверхности Ra ≤ 0,8 мкм перед последующим хонингованием. Эти требования отражают как функциональные требования, так и нормативные требования сертифицированного производства FAA/EASA.
Скважинные инструменты для нефтегазовой отрасли
Утяжелённые бурильные трубы, корпуса винтовых забойных двигателей и сосуды под давлением для скважинных нефтегазовых инструментов относятся к наиболее требовательным применениям глубокого сверления:
- Большие диаметры отверстий (Ø50–300 мм) на глубинах 500–3 000 мм
- Материал обычно — модифицированная высокопрочная легированная сталь 4140 или 4145 с твёрдостью 28–34 HRC
- Отверстие должно быть концентричным и прямым для удержания давления и эффективности потока жидкости
- Объём производства умеренный, но стоимость детали высока (одна утяжелённая бурильная труба может стоить $10 000–$50 000)
BTA-сверление на высоких подачах является стандартом для производства нефтепромысловых компонентов. Эффективность удаления стружки при BTA на таких диаметрах позволяет использовать подачи в 2–4 раза выше, чем допускало бы ружейное сверление.
Стволы огнестрельного оружия
Сверление ствола оружия (исходное применение, от которого и получило название ружейное сверление) требует сочетания исключительной прямолинейности и чистой поверхности, что является определяющей способностью процесса. Ствол винтовки Ø7,62 мм × 600 мм (L/D ≈ 79:1) должен быть прямым с точностью до примерно 0,05 мм по всей длине для приемлемой точности; поверхность канала ствола должна быть Ra ≤ 0,8 мкм перед нарезкой для обеспечения равномерного зацепления нарезов.
Каналы охлаждения литьевых форм
Охлаждение литьевой формы осуществляется через сеть просверленных каналов, проходящих через тело формы, близко к поверхности полости, для быстрого и равномерного отвода тепла от отлитой детали. Эти каналы обычно имеют диаметр Ø6–16 мм при глубине 100–400 мм (L/D обычно 20:1–50:1) и позиционируются с точностью для достижения тепловой однородности на поверхности полости.
Плохое позиционирование (из-за увода при обычном сверлении) или плохое качество поверхности (из-за повторного резания стружки) напрямую ухудшают характеристики охлаждения формы, увеличивая время цикла литья и разброс качества деталей. Ружейное сверление каналов охлаждения формы обеспечивает точность позиционирования и качество поверхности, необходимые для предсказуемых тепловых характеристик.
Структура затрат на глубокое сверление
Глубокое сверление стоит дороже обычного сверления CNC при том же диаметре и глубине отверстия, и эта надбавка оправдана возможностями процесса, которые делают отверстие действительно функциональным. Понимание факторов затрат помогает расставить приоритеты в проектных решениях, снижающих стоимость без ущерба для производительности.
Основные факторы затрат
Оборудование: Специализированные ружейные и BTA-сверлильные станки представляют собой специальное оборудование узкого назначения с капитальными затратами $200 000–$1 000 000+. Это приводит к почасовым ставкам станка, обычно в 2–4 раза выше, чем у стандартных обрабатывающих центров CNC.
Инструменты: Ружейные свёрла и головки BTA являются прецизионно изготовляемыми расходными материалами. Ружейное сверло Ø8 мм стоит $80–$200 и производит примерно 50–200 отверстий (в зависимости от материала) до необходимости переточки или замены. Переточка продлевает срок службы инструмента, но требует специализированного шлифовального оборудования.
Время цикла: Подачи при глубоком сверлении ниже, чем при обычном сверлении (для поддержания геометрии стружкообразования и предотвращения отклонения). Операция ружейного сверления Ø10 мм × 300 мм может занимать 5–15 минут фактического времени резания в зависимости от материала и подачи.
Система охлаждающей жидкости: Системы высокого давления охлаждающей жидкости (насос, фильтрация, резервуар) представляют собой значительные капитальные вложения и эксплуатационные расходы (мощность насоса, обслуживание фильтрации, утилизация охлаждающей жидкости).
Наладка и квалификация: Достижение стабильной прямолинейности и диаметра требует тщательной наладки — выравнивание заготовки, подготовка втулки или направляющего отверстия, калибровка давления и расхода охлаждающей жидкости, а также начальные пробные резы. Время наладки для новой работы по глубокому сверлению обычно составляет 2–4 часа для опытных операторов.
Справочник по стоимости
| Параметр | Приблизительный диапазон стоимости |
|---|---|
| Ружейное сверление Ø6–12 мм, среднелегированная сталь, глубина 200–500 мм | $40–$150 за отверстие (серийное производство) |
| BTA-сверление Ø20–50 мм, легированная сталь, глубина 500–1500 мм | $150–$600 за отверстие (серийное производство) |
| Наладка и квалификация первой детали | $500–$2 000 за новую работу |
Сравнение, важное для принятия закупочных решений: стоимость глубокого сверления против стоимости бракованных деталей, операций переделки и вторичного хонингования при попытке выполнить те же отверстия обычным сверлением CNC. В нашем производственном опыте обработки компонентов гидравлических цилиндров отказы при попытках обычного глубокого сверления — поломка инструмента, требующая извлечения EDM, увод отверстия, требующий восстановления расточки или брака детали — приводили к общим затратам на одну отказавшую деталь в размере $200–$800, что значительно превышает разницу в стоимости использования правильного процесса глубокого сверления с самого начала.
Рекомендации DFM для глубокого сверления
Указывайте соотношение L/D на ранней стадии проектирования
Соотношение L/D отверстия определяет выбор процесса, требования к оборудованию и стоимость. Изменение конструкции, снижающее L/D с 25:1 до 15:1 (например, путём замены сквозного отверстия на глухое с доступом с обоих концов), может устранить необходимость в специализированном глубоком сверлении и значительно снизить стоимость изготовления. Такой анализ компромиссов возможен только на стадии проектирования.
Обеспечьте точное направляющее отверстие или втулку для выравнивания при входе
Прямолинейность ружейного сверления критически зависит от точного выравнивания при входе в отверстие. Небольшая угловая ошибка в начале распространяется в линейное отклонение по глубине отверстия. Стандартная практика: обеспечить точное направляющее отверстие (глубиной 2–3 диаметра, в пределах 0,02 мм от конечного положения) или закалённую втулку на входе для точного направления сверла на первых нескольких диаметрах, пока направляющие подушки не войдут в контакт со стенкой канала.
Предусмотрите достаточный припуск для восстановления допуска
Глубокое сверление обеспечивает высокую прямолинейность и приемлемую точность диаметра, но не идеальную. Для точных посадочных соединений следует предусмотреть припуски на финишную обработку после сверления:
- Развёртывание: снимает 0,05–0,2 мм и улучшает допуск диаметра до ±0,005–0,015 мм
- Растачивание: корректирует диаметр и незначительную позиционную ошибку
- Хонингование: достигает Ra ≤ 0,4 мкм и точной цилиндричности для гидравлических уплотнительных поверхностей
Планируйте припуск после сверления соответственно: обычно 0,1–0,3 мм по диаметру для последовательностей сверление-развёртывание; 0,05–0,15 мм по диаметру для сверление-растачивание.
Избегайте поперечных отверстий и прерываний в зоне глубокого отверстия
Поперечные отверстия, каналы или другие элементы, пересекающие глубокое отверстие в зоне сверления, создают опасные прерывания для сверлильного инструмента. Когда сверло пересекает внутреннюю полость, направляющие подушки на мгновение теряют контакт со стенкой канала, инструмент отклоняется, и прямолинейность отверстия нарушается. Проектируйте эти элементы вне зоны глубокого отверстия, где это возможно, или примите, что сверление должно останавливаться и возобновляться с тщательным управлением процессом при каждом прерывании.
Контрольный список DFM для глубокого сверления
| Проектное решение | Рекомендация |
|---|---|
| Определите соотношение L/D | Рассчитайте по конечному диаметру и глубине; определите, если ≥ 10:1 |
| Доступ при входе | Обеспечьте плоскую перпендикулярную поверхность в месте входа отверстия; укажите направляющее отверстие |
| Припуск после сверления | Припуск по диаметру 0,1–0,3 мм для развёртывания или растачивания |
| Пересечения поперечных отверстий | Расположите вне зоны глубокого сверления или примите требование управления процессом |
| Спецификация допусков | Указывайте допуск прямолинейности и допуск диаметра отдельно; достижим диаметр ±0,05 мм; укажите хонингование, если требуется более жёсткий допуск |
| Спецификация материала | Указывайте диапазон твердости — HRC > 40 значительно увеличивает стоимость и снижает достижимую скорость подачи |
| Глухое отверстие или сквозное отверстие | Сквозные отверстия предпочтительны для отвода стружки; глухие отверстия требуют указания глубины для зазора на дне |
Основные выводы
- Глубокое сверление требуется при L/D ≥ 10:1, где обычное сверление CNC уже не может поддерживать прямолинейность, отвод стружки или достаточную подачу СОЖ.
- Ружейное сверление (Ø1–30 мм) обеспечивает наивысшую точность — прямолинейность 0,05–0,3 мм на метр, шероховатость поверхности Ra ≤ 1,6 мкм — благодаря самонаправляющимся направляющим вкладышам и высоконапорной подаче СОЖ через инструмент. Требуется для прецизионных пресс-форм, аэрокосмических компонентов, медицинских изделий и стволов огнестрельного оружия.
- Сверление BTA (Ø20 мм+) обеспечивает более высокую производительность для глубоких отверстий большого диаметра благодаря обратному потоку отвода стружки. Стандарт для гидроцилиндров, промышленных валов и компонентов нефтяной отрасли.
- Высоконапорная внутренняя подача СОЖ (50–200 бар) является ключевой технологией — она одновременно охлаждает зону резания, отводит стружку и гидравлически стабилизирует процесс резания.
- Направляющие вкладыши при ружейном сверлении делают процесс самонаправляющимся, активно корректируя отклонение инструмента на каждом обороте, а не позволяя смещению накапливаться.
- Удорожание оправдано результатами по выходу годной продукции и качеству — попытки выполнить глубокие отверстия обычным сверлением CNC обычно приводят к более высоким совокупным затратам, чем использование правильного процесса, из-за брака, переделок и вторичных операций.
- Для отделов закупок OEM-производителей, спецификации глубокого сверления должны включать: диаметр и глубину отверстия (для расчёта L/D), требуемую прямолинейность (мм на метр или мм суммарно), класс допуска диаметра, шероховатость поверхности (Ra до и после любых вторичных операций), материал и твёрдость, а также является ли отверстие сквозным или глухим.
Часто задаваемые вопросы
Что считается глубоким отверстием в обработке резанием?
Отверстие считается “глубоким”, когда его глубина превышает примерно 10× его диаметра (соотношение L/D ≥ 10:1). При таком соотношении обычное сверление CNC уже не может надёжно поддерживать прямолинейность отверстия, отводить стружку или обеспечивать достаточную подачу СОЖ в зону резания, и требуются специализированные процессы глубокого сверления. Более высокие соотношения — 20:1, 50:1, 100:1 — регулярно достигаются ружейным сверлением и сверлением BTA для гидроцилиндров, аэрокосмических валов, компонентов нефтяной отрасли и стволов огнестрельного оружия. Соотношение L/D является более полезным параметром проектирования, чем абсолютная глубина, поскольку сложность обработки масштабируется с соотношением, а не только с глубиной.
В чём разница между ружейным сверлением и сверлением BTA?
Ружейное сверление использует цельный однокромочный инструмент с внутренней высоконапорной подачей СОЖ, которая течёт к режущей кромке и возвращается через V-образную наружную канавку, унося стружку обратно к входу. Оно оптимизировано для малых диаметров (Ø1–30 мм), обеспечивает очень высокую точность прямолинейности (0,05–0,3 мм на метр) и достигает шероховатости поверхности Ra ≤ 1,6 мкм. Сверление BTA использует полый инструмент, в котором СОЖ подаётся снаружи вокруг инструмента, а стружка отводится внутри через канал инструмента и соединённые трубки. Оно оптимизировано для больших диаметров (Ø20–500 мм+), обеспечивает высокую производительность благодаря большему поперечному сечению отвода стружки и является стандартным процессом для расточек гидроцилиндров, крупных промышленных валов и компонентов нефтяной отрасли.
Насколько точным является глубокое сверление?
В производственных условиях ружейное сверление обеспечивает: прямолинейность отверстия 0,05–0,3 мм на 1 000 мм глубины; допуск диаметра ±0,01–0,05 мм; круглость в пределах 0,01–0,03 мм; и шероховатость поверхности Ra ≤ 1,6 мкм после сверления (Ra ≤ 0,4 мкм достижима после хонингования). Сверление BTA обеспечивает: прямолинейность 0,1–0,5 мм на 1 000 мм; допуск диаметра ±0,03–0,10 мм; шероховатость поверхности Ra 1,6–3,2 мкм. Эти показатели на порядок лучше, чем при обычном глубоком сверлении CNC, которое обычно даёт погрешности прямолинейности 0,5–2,0 мм на 1 000 мм при эквивалентных соотношениях L/D.
Почему обычное сверление CNC не справляется с глубокими отверстиями?
При увеличении L/D свыше 10:1 одновременно возникают три механизма отказа: отклонение инструмента прогрессивно ухудшается по мере увеличения неподдерживаемого вылета, вызывая увод отверстия, который накапливается с глубиной; стружка набивается в канавке, поскольку не может вернуться к входу против перепада давления на растущей глубине, вызывая повторное резание стружки, которое повреждает поверхность и в конечном итоге заклинивает инструмент; и СОЖ не может эффективно достичь зоны резания, поскольку давления внешней поливной подачи СОЖ недостаточно, чтобы проникнуть вдоль всей заполненной стружкой канавки к режущей кромке, что приводит к термическому износу инструмента и возможному повреждению поверхности заготовки. Эти три отказа взаимосвязаны — набивание стружки вызывает перегрев, который вызывает износ инструмента, который вызывает ещё большее набивание стружки — порождая каскад, заканчивающийся поломкой инструмента.
В каких отраслях используется глубокое сверление?
Основные промышленные применения: гидроцилиндры и приводы (расточки Ø20–300 мм при L/D 20:1–50:1 для качества уплотнительной поверхности и прямолинейности); аэрокосмические компоненты (шасси, валы приводов, точность в высокопрочных сплавах при L/D 20:1–60:1); нефть и газ (буровые переводники, скважинные инструменты при больших диаметрах и высоких соотношениях L/D); производство огнестрельного оружия (стволы винтовок и пистолетов при соотношениях L/D до 80:1+); литьевые пресс-формы (каналы охлаждения Ø6–16 мм при L/D 20:1–50:1 для управления тепловым режимом); и прецизионные механические компоненты (корпуса топливных форсунок, компоненты медицинских имплантатов, прецизионные валы в аэрокосмических и оборонных применениях).
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC, включая координацию глубокого сверления для гидравлических компонентов, аэрокосмических конструкционных деталей и производства прецизионных пресс-форм. Технические источники: SME Machining Handbook (Deep Hole Drilling), DIN 8589 (Metal Cutting Processes Classification), ISO 2768 (General Tolerances for Deep Hole Features), Sandvik Coromant Deep Hole Drilling Application Guide.
Заказываете компоненты с глубокими сверлёными отверстиями или координируете глубокое сверление с обработкой CNC?
В CMS мы координируем gun drilling и BTA drilling с операциями CNC machining для гидравлических компонентов, прецизионных валов и каналов охлаждения пресс-форм. Каждая спецификация глубокого сверления проверяется на осуществимость по соотношению L/D, достижимость требований по прямолинейности, последовательность финишной обработки после сверления и геометрию входа перед началом производства.
[Запросить DFM-анализ и расчёт стоимости глубокого сверления →]


